Разнообразие: Горизонтальное
Диапазон частоты вращения шпинделя (об/мин): 1R500 ОТ ШРУСА В СБОРЕ ДЛЯ Hyundai Accent Видео техническая поддержка
Послегарантийное обслуживание: техническая поддержка по кинооборудованию, отсутствие поддержки, онлайн-помощь, запасные части, выездное обслуживание и ремонт.
Региональное местоположение сервисного центра: отсутствует
Сертификация: CE
Особенности упаковки: Экспортная упаковка из древесины.
Порт: Чжэцзян
Высокоэффективное фрезерное оборудование для шлицевых валов с ЧПУ YKX6012/1
Данное устройство использует метод зубофрезерования и редукции для обработки заготовок с прямозубыми шлицевыми валами с различными профилями зубьев. Оно также может зубить прямые и прямозубые зубчатые передачи, а также конические шлицы и зубчатые передачи. Механические схемы и компоненты устройства обладают значительной динамической и статической жесткостью, простым и компактным внешним видом и конструкцией, а также обеспечивают полную защиту. В станке с ЧПУ используется технология FANUC, отличающаяся высокой надежностью, полной защитой и возможностью отображения информации на жидкокристаллическом дисплее. Привод осуществляется от двигателя переменного тока с частотным преобразователем, что обеспечивает высокую мощность и стабильную работу. Вскоре после того, как электрощит с числовым программным управлением отключается от основной электрической части, он помещается в отдельный общий электрический корпус и интегрируется с источником питания устройства, компрессором TBV-.258 (220V380V) 3HP2.2KW 652MM 1571rmin 250Lmin 150L с электрическим ременным приводом, что уменьшает занимаемое пространство.
Этот станок имеет широкий диапазон регулировки скорости вращения фрезы от 60 до 600 оборотов в минуту, плавно регулируемый, а диапазон регулировки скорости вращения в режиме непрерывной подачи электроэнергии составляет от 200 до 600 оборотов в минуту. Производительность резки может быть удвоена. Данное оборудование также может выполнять высокоэффективную сухую резку заготовок в условиях воздушного охлаждения. Этот станок подходит для автомобильной, тракторной, зуботехнической и других смежных отраслей машиностроения. Это высокоэффективное оборудование для массового производства шлицевых и зубчатых компонентов.
Специализированные параметры: 1. Максимальный диаметр обработки φ125 мм; 2. Оптимальная длина заготовки 1500 мм; 3. Максимальная длина обработки 1200 мм; 4. Максимальный модуль обработки 4 мм; 5. Количество обрабатываемых зубьев: 4–60; 6. Высота центральной точки инструмента 370 мм; 7. Расстояние между центром инструмента и центром заготовки 10–140 мм; 8. Максимальная габаритная спецификация фрезы φ130 × 200 мм; 9. Диаметр стержня инструмента φ22, φ27, φ32, для шасси экскаватора SC210.8, диаметр звездочки φ40 мм; 10. Диапазон скорости вращения фрезы 60–600 об/мин; 11. Оптимальная суммарная длина инструмента 160 мм; 12. Конусность шпинделя заготовки: № 5 Морзе; 13. Конусное отверстие шпинделя № 5 Морзе14. Конусный зазор центра задней бабки № 5 Морзе15. Оптимальный ход втулки задней бабки 50 мм16. Угол регулировки фрезерной головки ±15°17. Подача по осям X, Z (программная среда, бесступенчатая) ~6000 мм/мин18. Скорость быстрого перемещения по осям X, Z 6000 мм/мин19. Суммарная регулировка инструмента 16 мм/об20. Мощность основного двигателя 7,5 кВт. Диапазон крутящего момента 40~1000 об/мин. Диапазон скорости вращения 1000~4000 об/мин21. Крутящий момент серводвигателя оси X 22 Нм22. Крутящий момент серводвигателя оси Z 22 Нм23. Мощность гидравлического двигателя 1,1 кВт. Номинальная скорость 1400 об/мин24. Мощность двигателя охлаждающего насоса 450 Вт. Номинальный расход 200 л/мин25. Мощность двигателя ножа: 110 Вт. Номинальная скорость: 96 об/мин. Мощность двигателя для удаления стружки: 370 Вт. Количество осей управления: 2. Минимальный импульс: 0,001 мм. Графический дисплей (ЖК): 8,4 дюйма. Точность позиционирования по осям X и Z: 0,015, 0,035 мм. Точность повторного позиционирования по осям X и Z: 0,008, 0,02 мм. Характеристики станка (Д×Ш×В): 2530×GP, 100 л/мин, 300 бар, 4500 psi, 2,2 кВт. Руководство по эксплуатации компрессора высокого давления для дайвинга 1835×2100 мм. Вес устройства: 9000 кг.
Преимущества шлицевых муфт для крепления дисковых тормозов.
Шлицевые муфты широко используются для крепления дисковых тормозных дисков. Они часто применяются в высокопроизводительных автомобилях, авиации и многих других областях. Однако механические преимущества шлицев не всегда очевидны. Ниже перечислены преимущества шлицевых муфт. Мы обсудим, что эти преимущества значат для вас. Читайте дальше, чтобы узнать, как работают эти муфты.
Крепежные элементы дисковых тормозов имеют шлицевое соединение.
Существует два распространенных способа крепления дисковых тормозов – шлицевое и шестиболтовое. Шлицевые роторы устанавливаются на шлицевые ступицы; для шестиболтовых роторов потребуется адаптер для установки на шестиболтовые ступицы. Шестиболтовый способ проще в обслуживании и может быть предпочтительнее для многих велосипедистов. Если вы планируете установить дисковую тормозную систему, важно знать, как выбрать правильный шлицевой и центральный замок.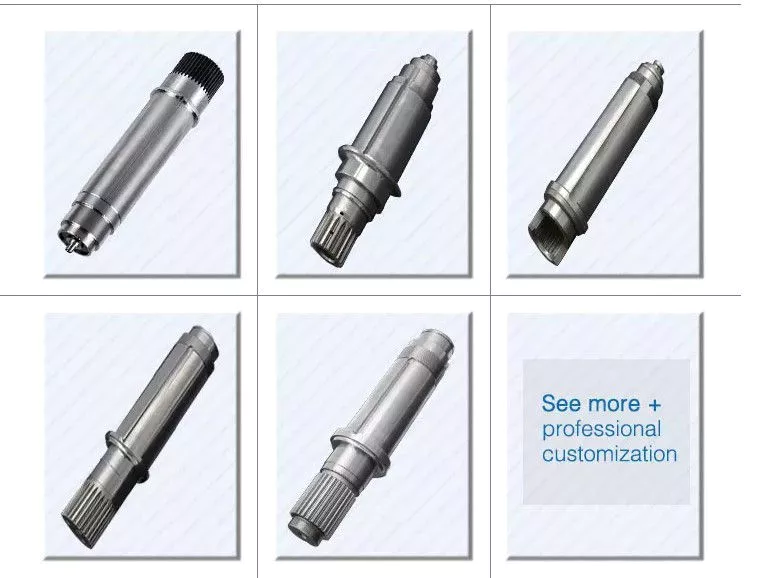
аэрокосмические приложения
Шлицевые соединения, используемые в авиационной технике, имеют очень сложную конструкцию. Хотя в некоторых предыдущих исследованиях рассматривалась конструкция шлицевых соединений, лишь немногие публикации затрагивали проблему несовпадения шлицевых соединений. Тем не менее, полученные нами точные результаты были получены с использованием специализированных инструментов моделирования, которые не доступны в коммерческой продаже. Однако такие инструменты могут служить полезным ориентиром для нашего подхода. Было бы полезно, если бы конструкторы могли использовать простые инструменты для оценки пиковых значений контактного давления. Наш аналитический подход позволяет найти ответы на подобные вопросы.
Конструкция шлицевой муфты для аэрокосмической отрасли должна быть точной, чтобы минимизировать вес и предотвратить механизмы разрушения. Помимо снижения веса, необходимо минимизировать фрикционную усталость. Распределение давления на зубьях шлицевой муфты является важным фактором, определяющим ее фрикционную усталость. Поэтому мы используем аналитические и экспериментальные методы для исследования распределения контактного давления в осевом направлении шлицевых муфт.
Зубья шлицевой муфты можно классифицировать по типу обеспечиваемого ими зацепления. В данном исследовании изучается положение результирующих контактных сил в зубьях шлицевой муфты при приложении их к диаметру делительной окружности. С помощью моделей методом конечных элементов получены численные результаты для номинальных и параллельных смещений. Осевой профиль зуба определяет поведение компонента муфты и его способность противостоять износу. Угловое смещение также является проблемой, вызывая несоосность.
Для оценки износа шлицевой муфты необходимо учитывать влияние фреттинга на компоненты. Этот износ вызван относительным движением между зубьями, которые находятся в зацеплении. Несоосность может быть вызвана вибрациями, циклическим отклонением зубьев или угловым смещением. Результаты этого анализа могут помочь конструкторам улучшить конструкции шлицевых муфт и повысить их производительность.
Полиамид CZPT, износостойкий полимер, является популярным выбором для высокотемпературных шлицевых соединений. Этот материал снижает трение и износ, обеспечивает поверхность с низким коэффициентом трения и имеет низкую скорость износа. Кроме того, он обеспечивает до 50 раз больший срок службы, чем металлические шлицевые соединения. По этим причинам важно выбрать правильный материал для вашего шлицевого соединения.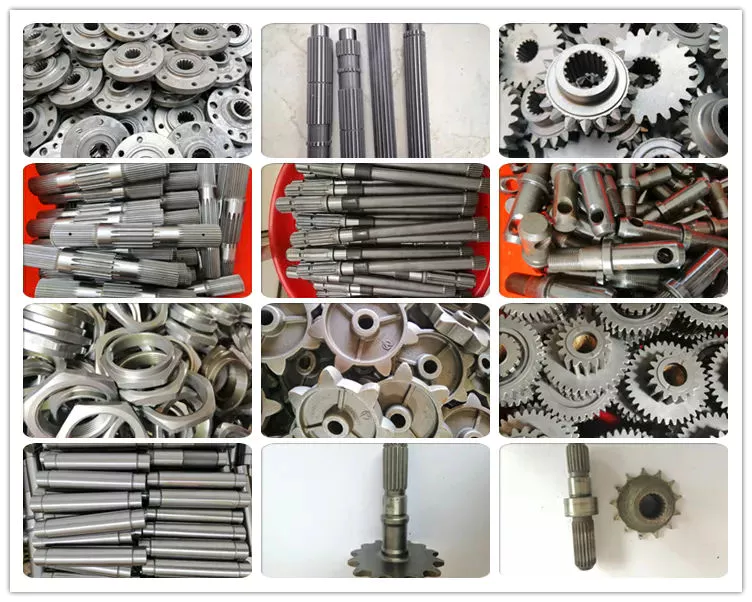
Высокопроизводительные автомобили
Шлицевая муфта — это устройство, используемое для соединения шлицевых валов. Типичная шлицевая муфта напоминает короткую трубу со шлицами на обоих концах. Существует два основных типа шлицевых муфт: с одним и двумя шлицами. Один тип крепится к приводному валу, а другой — к коробке передач. Хотя шлицевые муфты обычно используются в автогонках, они также применяются для повышения производительности.
Основная проблема в шлицевых соединениях заключается в определении оптимальных размеров шлицевых соединений. Это сложно, поскольку ни один коммерческий программный код не позволяет моделировать смещение соединений, которое может привести к разрушению компонентов. В данной статье представлены аналитические подходы к оценке контактного давления в шлицевых соединениях. Результаты сопоставимы с численными подходами, но требуют специальных программ для точного моделирования работы соединения. Данное исследование освещает ряд важных вопросов и направлено на упрощение применения шлицевых соединений в высокопроизводительных транспортных средствах.
Жесткость шлицевых соединений можно рассчитать с помощью зубчатых структур. Такие шлицы можно включить в шлицевое соединение для получения общей жесткости при анализе крутильных колебаний. Реакции подшипников рассчитываются для определенного уровня смещения. Эта информация может быть использована для проектирования размеров подшипников и коррекции смещения. Существует три типа шлицевых соединений.
Шлицевые соединения с максимальным диаметром изготавливаются с жестко контролируемыми наружными диаметрами. Такая плотная посадка обеспечивает передачу концентричности от наружной части к внутренней. Зубья наружной части шлицевого соединения обычно имеют скошенные концы и зазор с радиусами скругления. Эти шлицы часто изготавливаются из заготовки стали или алюминия. Эти материалы известны своей прочностью и однородной структурой зерна, создаваемой в процессе ковки. Классы посадки определены в руководствах по проектированию ANSI и DIN.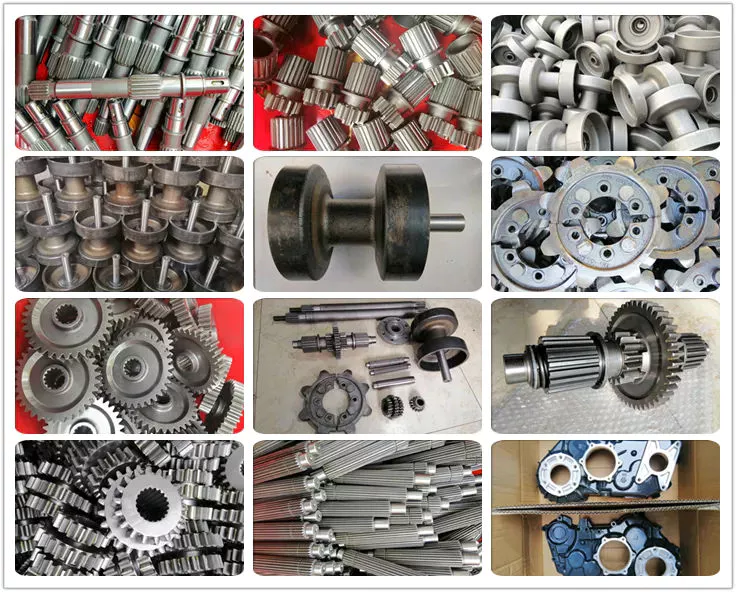
Интерфейсы крепления дисковых тормозов
Шлицевое соединение для крепления дисковых тормозов представляет собой тип соединения ступицы и тормозного диска. Это высокопрочный соединительный механизм, который снижает передачу тепла от диска к ступице оси. Конструкция крепления также изолирует ступицу оси от прямого контакта с диском. Кроме того, она разработана для минимизации времени простоя автомобиля и объема технического обслуживания, необходимого для поддержания правильной соосности.
Дисковые тормоза обычно имеют значительный контакт металла с металлом со шлицами ступицы оси. Диски удерживаются на ступице промежуточными вставками. Этот контакт металла с металлом также способствует передаче тепла от тормозного диска к ступице оси. Шлицевое соединение для крепления дисковых тормозов включает в себя монтажное кольцо, имеющее резьбу или нерезьбовое шлицевое соединение.
В ходе экспериментов по торможению с помощью фрикционных блоков используются перфорированные блоки, заполненные различными добавками. В качестве материалов используются порошковый металлургический материал на основе меди, композитный материал и демпфирующий сплав Mn-Cu. Наполнитель влияет на износ тормозной поверхности и характеристики вибрации, вызванной трением. Различные наполнители образуют разные типы продуктов износа и имеют разную эволюцию износа. Они также различаются по морфологии поверхности.
Тормозные муфты для дисковых тормозов обычно бывают двух типов. Простые и усиленные (HD) варианты взаимозаменяемы. Простая версия проще в установке, в то время как усиленная версия состоит из нескольких компонентов. Двухкомпонентные муфты часто устанавливаются одновременно, но с разными монтажными интерфейсами. Вам следует убедиться, что вы приобретаете подходящую муфту для вашего автомобиля. Эти интерфейсы являются важным компонентом вашего автомобиля и должны быть установлены правильно для надлежащей работы.
В дисковых тормозах используются элементы, соединяющие диск со ступицей, которые помогают распределять силы на обод. Эти элементы обычно изготавливаются из нержавеющей стали, что увеличивает стоимость изготовления соединительного элемента дискового тормоза. Однако, несмотря на их преимущества, высокие тормозные нагрузки, которым они подвергаются, оказывают сильное воздействие на материалы. Кроме того, чрезмерный нагрев промежуточных элементов может негативно сказаться на усталостной прочности и долговечности тормозной системы.


редактор czh 28.02.2023
Превратите руководство в запрос на коммерческое предложение (RFQ).
Для технической проверки предоставьте чертеж, информацию о сопряжении, состоянии материалов и условиях эксплуатации.
Запросить ценовое предложение
























