Odroda: Horizontálna
Rozsah otáčok vretena (ot./min.): 1R500 OD MONTÁŽE HRIADEĽA HNACIE NÁPRAVY PRE HYUNDAI ACCENT Video technická asistencia
Pozáručný servis: Technická podpora pre filmy, Bez podpory, Online pomoc, Náhradné diely, Servis a opravy v teréne
Regionálne servisné miesto: Žiadne
Certifikácia: CE
Špecifiká balenia: Balenie za podmienok exportu dreva
Prístav: ZheJiang
YKX6012/1 CNC vysokoúčinné frézovacie zariadenie na drážkované hriadele
Toto zariadenie využíva stratégiu odvaľovania a obrábania na obrábanie obrobkov s čelnými drážkami a rôznymi profilmi zubov. Dokáže tiež odvaľovať ozubené kolesá s priamymi ozubenými kolesami a čelnými ozubenými kolesami a dokáže obrábať kužeľové drážky a stupňovité ozubené kolesá. Mechanické programy a komponenty zdroja zariadenia majú značnú dynamickú a statickú tuhosť, jednoduchý a kompaktný fyzický vzhľad a konštrukciu a zabezpečujú celkovú ochranu. CNC technológia využíva technológiu FANUC, ktorá sa vyznačuje vysokou spoľahlivosťou, funkciami úplnej ochrany a funkciou displeja z tekutých kryštálov. Nástroj je poháňaný striedavým frekvenčným meničom, ktorý sa vyznačuje vysokou energiou a stabilným procesom. Po oddelení elektrickej skrinky s numerickým ovládaním od robustnej elektrickej časti je táto skrinka integrovaná do nezávislej elektrickej skrinky a integrovaná so zdrojom zariadenia, elektrickým remeňovým kompresorom TBV-.258 (220V380V) 3HP2.2KW 652MM 1571rmin 250Lmin 150L, čo znižuje zaberanú plochu.
Tento stroj má rozsiahly rozsah variabilnej rýchlosti odvaľovacej frézy od 60 do 600 otáčok, plynule nastaviteľný, a výber rezania v zóne kontinuálneho elektrického výkonu je od 200 do 600 otáčok. Rezný výkon je možné zdvojnásobiť. Toto zariadenie dokáže vykonávať aj vysokoúčinné suché rezanie obrobkov za podmienok vzduchového chladenia. Toto zariadenie je vhodné pre automobilový, traktorový, ozubený priemysel a ďalšie súvisiace strojárstvo. Je to vysokoúčinný stroj na hromadnú výrobu drážkovaných a ozubených komponentov.
Špecializované parametre 1. Najväčší priemer obrábania φ125 mm 2. Optimálna dĺžka obrobku 1500 mm 3. Maximálna dĺžka obrábania 1200 mm 4. Najvyšší modul obrábania 4 mm 5. Výber obrábacích zubov je 4~60 zubov 6. Stredná vzdialenosť medzi stredom nástroja a stredom obrobku 370 mm 7. Vzdialenosť medzi stredom nástroja a stredom obrobku 10~140 mm 8. Najväčšia špecifikácia inštalačnej odvaľovacej frézy φ130×200 mm 9. Priemer nástrojovej tyče φ22, φ27, φ32, podvozkové plochy Xihu (West Lake) Dis.de, ozubené koleso bagra sc210.8 φ40 mm 10. Rozsah rýchlosti otáčania odvaľovacej frézy 60~600 ot/min 11. Optimálna súčet zmien nástroja 160 mm 12. Medzera kužeľa vretena obrobku č. 5 Morse 13. Otvor kužeľa vretena zdroja č. 5 Morse 14. Stredová kužeľová medzera koníka č. 5 Morse15. Optimálny zdvih objímky koníka 50 mm16. Uhol nastavenia frézovacej hlavy ±15°17. Posuv osi X, Z (programové prostredie, plynulý) ~6000 mm/min18. Rýchlosť rýchleho posuvu osi X, Z 6000 mm/min19. Súčet nastavenia nástroja .16 mm/ot20. Výkon hlavného motora 7,5 kW Rozsah kontinuálnej rýchlosti krútiaceho momentu 40~1000 ot/min Rozsah kontinuálnej rýchlosti elektrického výkonu tisíc~4000 ot/min21. Krútiaci moment servomotora osi X 22 Nm22. Krútiaci moment servomotora osi Z 22 Nm23. Energia hydraulického motora 1,1 kW Menovité otáčky 1400 ot/min24. Elektrický výkon motora chladiaceho čerpadla 450 W Menovitý prietok 200 l/min25. Elektrický výkon motora noža 110 W Menovité otáčky 96 ot/min26. Energia motora na odstraňovanie triesok 370 W27. Počet riadiacich osí 2 osi28. Minimálny impulz rovný 0,001 mm29. Grafický displej (Lcd) 8,4 palca30. Presnosť polohovania osí X a Z 0,015, 0,035 mm31. Presnosť opakovaného polohovania osí X a Z 0,008, 0,02 mm32. Stav obrábacieho stroja (D׊×V) 2530× GP 100LPM 300bar 4500psi 2,2kw Manuál Potápačský vzduchový kompresor s vyšším tlakom 1835×2100 mm33. Hmotnosť zariadenia 9000 kg
Výhody drážkových spojok pre montážne rozhrania kotúčových bŕzd
Drážkové spojky sa bežne používajú na upevnenie montážnych rozhraní kotúčových bŕzd. Drážkové spojky sa často používajú vo vysokovýkonných vozidlách, v letectve a mnohých ďalších aplikáciách. Mechanické výhody drážkových spojok však nie sú okamžite zrejmé. Nižšie sú uvedené výhody drážkových spojok. Rozoberieme si, čo tieto výhody pre vás znamenajú. Čítajte ďalej a zistite, ako tieto spojky fungujú.
Montážne rozhrania kotúčovej brzdy sú drážkované
Existujú dve bežné rozhrania pre montáž kotúčových bŕzd – drážkované a šesťskrutkové. Drážkované rotory pasujú na drážkované náboje; šesťskrutkové rotory budú potrebovať adaptér, aby sa dali namontovať na šesťskrutkové náboje. Šesťskrutková metóda sa ľahšie udržiava a môže ju uprednostňovať veľa cyklistov. Ak uvažujete o inštalácii kotúčového brzdového systému, je dôležité vedieť, ako si vybrať správne drážkované rozhranie a rozhranie Center Lock.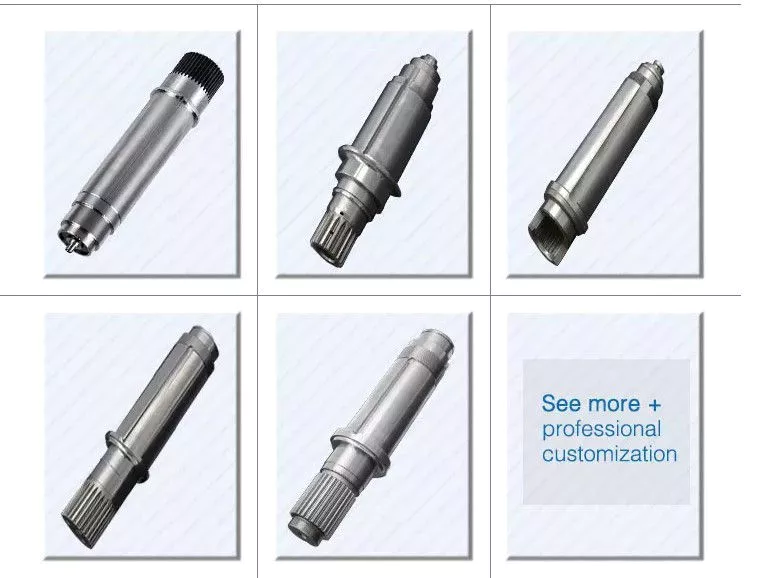
Aplikácie v letectve a kozmickom priemysle
Drážkovanie používané na drážkovanie v lietadlách je veľmi zložité. Zatiaľ čo niektoré predchádzajúce výskumy sa zaoberali návrhom drážkovania, len málo publikácií sa zaoberalo problémom nesprávne zarovnaného drážkovania. Napriek tomu sme dosiahli presné výsledky pomocou špecializovaných simulačných nástrojov, ktoré nie sú komerčne dostupné. Takéto nástroje však môžu poskytnúť užitočnú referenciu pre náš prístup. Bolo by prospešné, keby konštruktéri mohli používať jednoduché nástroje na vyhodnocovanie vrcholov kontaktného tlaku. Náš analytický prístup umožňuje nájsť odpovede na tieto otázky.
Konštrukcia drážkovaného spoja pre letecké a kozmické aplikácie musí byť presná, aby sa minimalizovala hmotnosť a zabránilo sa mechanizmom zlyhania. Okrem zníženia hmotnosti je potrebné minimalizovať únavu materiálu spôsobenú trením. Rozloženie tlaku na zuby drážkovaného spoja je významným faktorom pri určovaní jeho únavy materiálu spôsobenej trením. Preto používame analytické a experimentálne metódy na skúmanie rozloženia kontaktného tlaku v axiálnom smere drážkovaných spojov.
Zuby drážkovaného spoja možno kategorizovať podľa typu záberu, ktorý poskytujú. Táto štúdia skúma polohu výsledných kontaktných síl v zuboch drážkovaného spoja pri aplikácii na priemer rozstupu. Pomocou modelov konečných prvkov (MKP) sa generujú numerické výsledky pre nominálne a rovnobežné odsadené vychýlenia. Axiálny profil zuba určuje správanie spojovacej súčasti a jej schopnosť odolávať opotrebeniu. Problémom je aj uhlové vychýlenie, ktoré spôsobuje vychýlenie.
Aby sme mohli posúdiť poškodenie drážkovaného spoja opotrebením, musíme zohľadniť vplyv trenia na komponenty. Toto opotrebenie je spôsobené relatívnym pohybom medzi zubami, ktoré s nimi zaberajú. Nesúososť môže byť spôsobená vibráciami, cyklickým vychýlením zubov alebo uhlovým nesúososťou. Výsledok tejto analýzy môže pomôcť konštruktérom vylepšiť ich návrhy drážkovaných spojov a vyvinúť lepší výkon.
Polyimid CZPT, polymér odolný voči oderu, je obľúbenou voľbou pre vysokoteplotné drážkované spoje. Tento materiál znižuje trenie a opotrebenie, poskytuje povrch s nízkym trením a má nízku mieru opotrebenia. Okrem toho ponúka až 50-násobne dlhšiu životnosť drážkovaných spojov typu kov na kov. Z týchto dôvodov je dôležité vybrať si správny materiál pre váš drážkovaný spoj.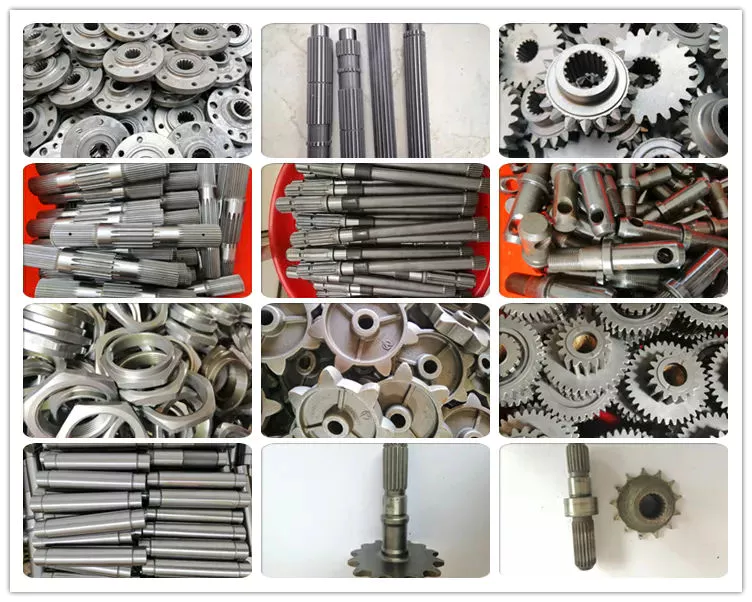
Vysokovýkonné vozidlá
Drážkovaná spojka je zariadenie používané na spájanie drážkovaných hriadeľov. Typická drážkovaná spojka pripomína krátku rúrku s drážkami na oboch koncoch. Existujú dva základné typy drážkovaných spojok: jednodrážkové a dvojdrážkové. Jeden typ sa pripája k hnaciemu hriadeľu, zatiaľ čo druhý sa pripája k prevodovke. Drážkované spojky sa síce zvyčajne používajú v pretekoch, ale používajú sa aj pri problémoch s výkonom.
Kľúčovou výzvou v oblasti drážkových spojov je určenie optimálneho rozmeru drážkových spojov. Je to zložité, pretože žiadne komerčné predpisy neumožňujú simuláciu nesprávne zarovnaných spojov, ktoré môžu zničiť komponenty. Tento článok predstavuje analytické prístupy k odhadu kontaktných tlakov v drážkových spojoch. Výsledky sú porovnateľné s numerickými prístupmi, ale vyžadujú si špeciálne predpisy na presné modelovanie činnosti spoja. Tento výskum zdôrazňuje niekoľko dôležitých otázok a jeho cieľom je uľahčiť aplikáciu drážkových spojov vo vysokovýkonných vozidlách.
Tuhosť drážkových zostáv je možné vypočítať pomocou zubovitých štruktúr. Takéto drážky je možné začleniť do drážkového spoja, aby sa dosiahla globálna tuhosť pre analýzu torzných vibrácií. Ložiskové reakcie sa vypočítavajú pre určitú úroveň nesúososti. Tieto informácie je možné použiť na návrh rozmerov ložísk a korekciu nesúososti. Existujú tri typy drážkových spojov.
Drážkované drážky s hlavným priemerom sa vyrábajú s presne kontrolovanými vonkajšími priemermi. Toto tesné uloženie zabezpečuje prenos súososti z vnútorného drážkovania na vnútorné drážkovanie. Zuby vnútorného drážkovania majú zvyčajne skosené hroty a vôľu s polomermi zaoblenia. Tieto drážkovania sa často vyrábajú z ocele alebo hliníka. Tieto materiály sú známe svojou pevnosťou a rovnomernou zrnitosťou vytvorenou procesom kovania. Konštrukčné manuály ANSI a DIN definujú triedy uloženie.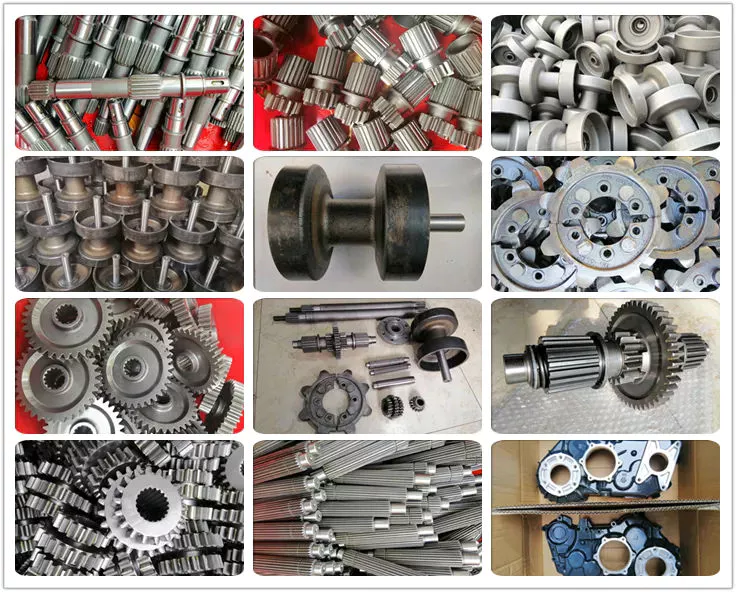
Montážne rozhrania pre kotúčové brzdy
Drážková spojka pre montážne rozhrania kotúčových bŕzd je typom uchytenia náboja na brzdový kotúč. Ide o vysoko odolný spojovací mechanizmus, ktorý znižuje prenos tepla z kotúča na náboj nápravy. Montážne usporiadanie tiež izoluje náboj nápravy od priameho kontaktu s kotúčom. Je tiež navrhnuté tak, aby minimalizovalo prestoje vozidla a údržbu potrebnú na udržanie správneho nastavenia geometrie.
Kotúčové brzdy majú zvyčajne značný kovový kontakt s drážkami náboja nápravy. Kotúče sú na náboji držané na mieste pomocou medziľahlých vložiek. Tento kovový kontakt tiež pomáha pri prenose brzdného tepla z brzdového kotúča na náboj nápravy. Drážková spojka pre montážne rozhrania kotúčových bŕzd pozostáva z montážneho krúžku, ktorý je buď závitový, alebo nezávitový.
Počas experimentov s brzdami sa zavádzajú perforované trecie bloky naplnené rôznymi aditívnymi materiálmi. Medzi použité materiály patrí materiál práškovej metalurgie na báze medi, kompozitný materiál a tlmiaca zliatina Mn-Cu. Výplňový materiál ovplyvňuje správanie sa brzdového rozhrania pri opotrebovaní a vibračné charakteristiky vyvolané trením. Rôzne výplňové materiály produkujú rôzne typy opotrebovaných nečistôt a majú rôzny vývoj opotrebenia. Líšia sa aj morfológiou svojho povrchu.
Brzdové spojky kotúčových bŕzd sa zvyčajne vyrábajú z dvoch rôznych typov. Jednoduchá a HD verzia sú zameniteľné. Jednoduchá verzia sa inštaluje najjednoduchšie, zatiaľ čo HD verzia má viacero komponentov. Dvojdielne spojky sa často inštalujú súčasne, ale s rôznymi montážnymi rozhraniami. Mali by ste sa uistiť, že si zakúpite vhodnú spojku pre vaše vozidlo. Tieto rozhrania sú dôležitou súčasťou vášho vozidla a pre správnu funkciu musia byť správne nainštalované.
Kotúčové brzdy používajú prvky medzi kotúčom a nábojom, ktoré pomáhajú lokalizovať sily a preniesť ich na ráfik. Tieto prvky sú zvyčajne vyrobené z nehrdzavejúcej ocele, čo zvyšuje náklady na výrobu montážneho rozhrania kotúčovej brzdy. Napriek ich výhodám sú však vysoké brzdné zaťaženia, ktoré znášajú, pre materiály náročné. Okrem toho nadmerné teplo prenášané na medziľahlé prvky môže nepriaznivo ovplyvniť únavovú životnosť a dlhodobú pevnosť brzdového systému.


editor od czh 2023-02-28
Premeňte sprievodcu na výzvu na cenovú ponuku (RFQ)
Pošlite kontrolovaný výkres, párovacie rozhranie, stav materiálu a informácie o prevádzke na technické posúdenie.
Vyžiadať cenovú ponuku
























