Шлицевые валы
Сравните семейства шлицевых валов по типу сопряжения, состоянию материала и требованиям чертежей.
Шлицевые валы
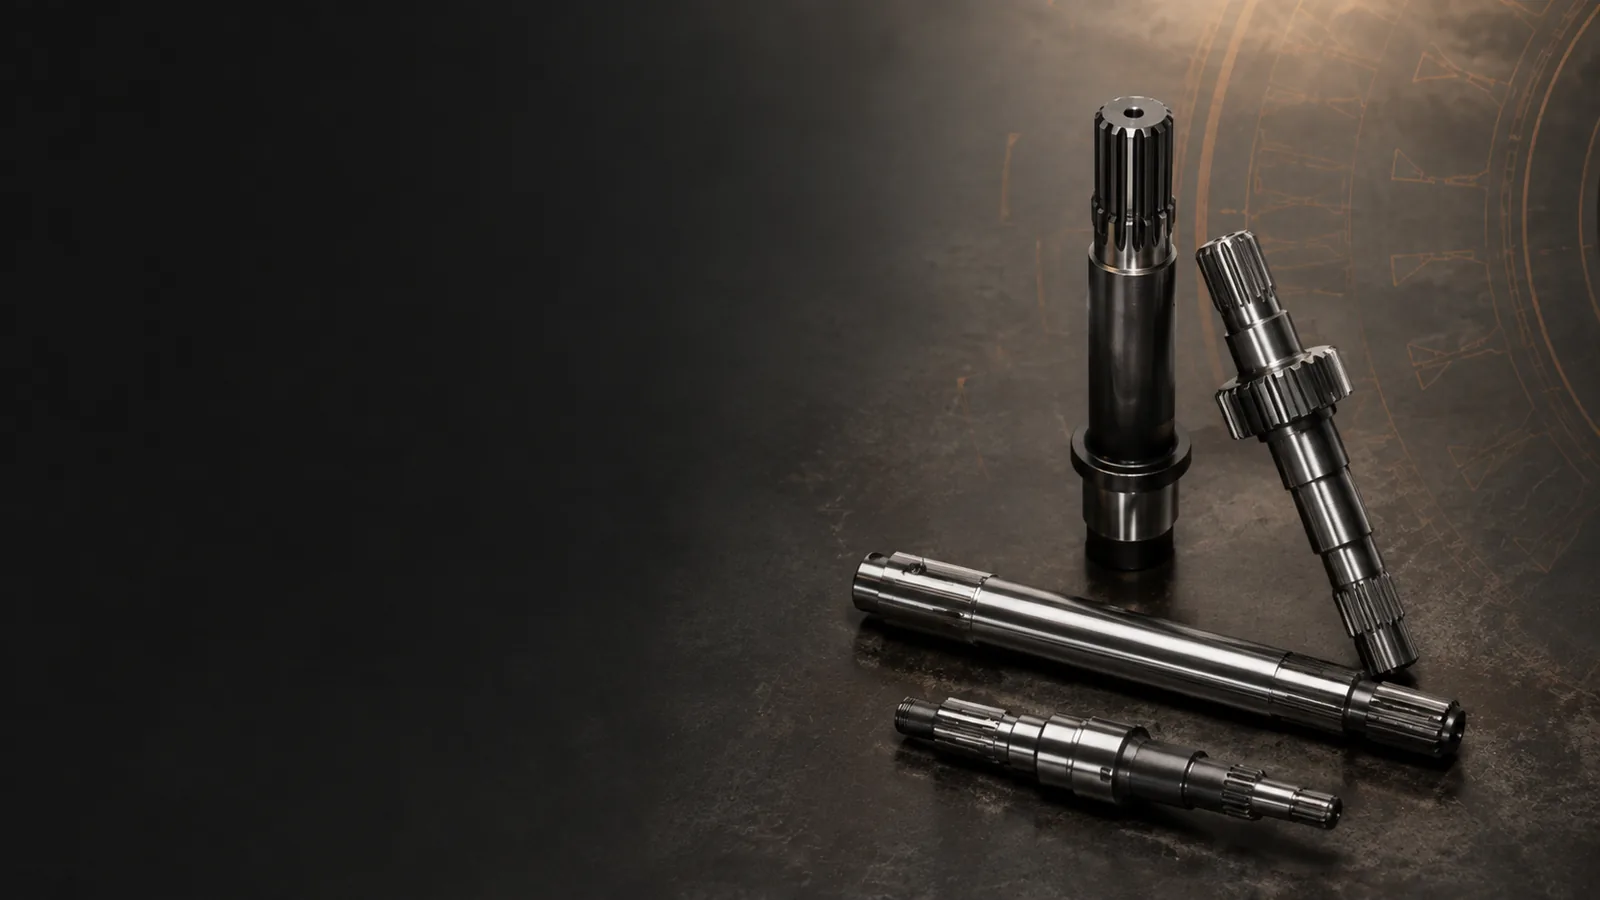
Шлицевые валы Передача крутящего момента осуществляется через несколько сопряженных зубьев, а также обеспечивает точное позиционирование вращения между соединенными компонентами. Компания Ever-Power организует ассортимент по типу сопряжения, что позволяет покупателям сравнивать валы с внешним шлицем, компоненты с внутренним шлицем и интегрированные валы с шестернями и шлицами, не полагаясь только на номинальный диаметр вала.
Выберите семейство сплайнов через интерфейс сопряжения.
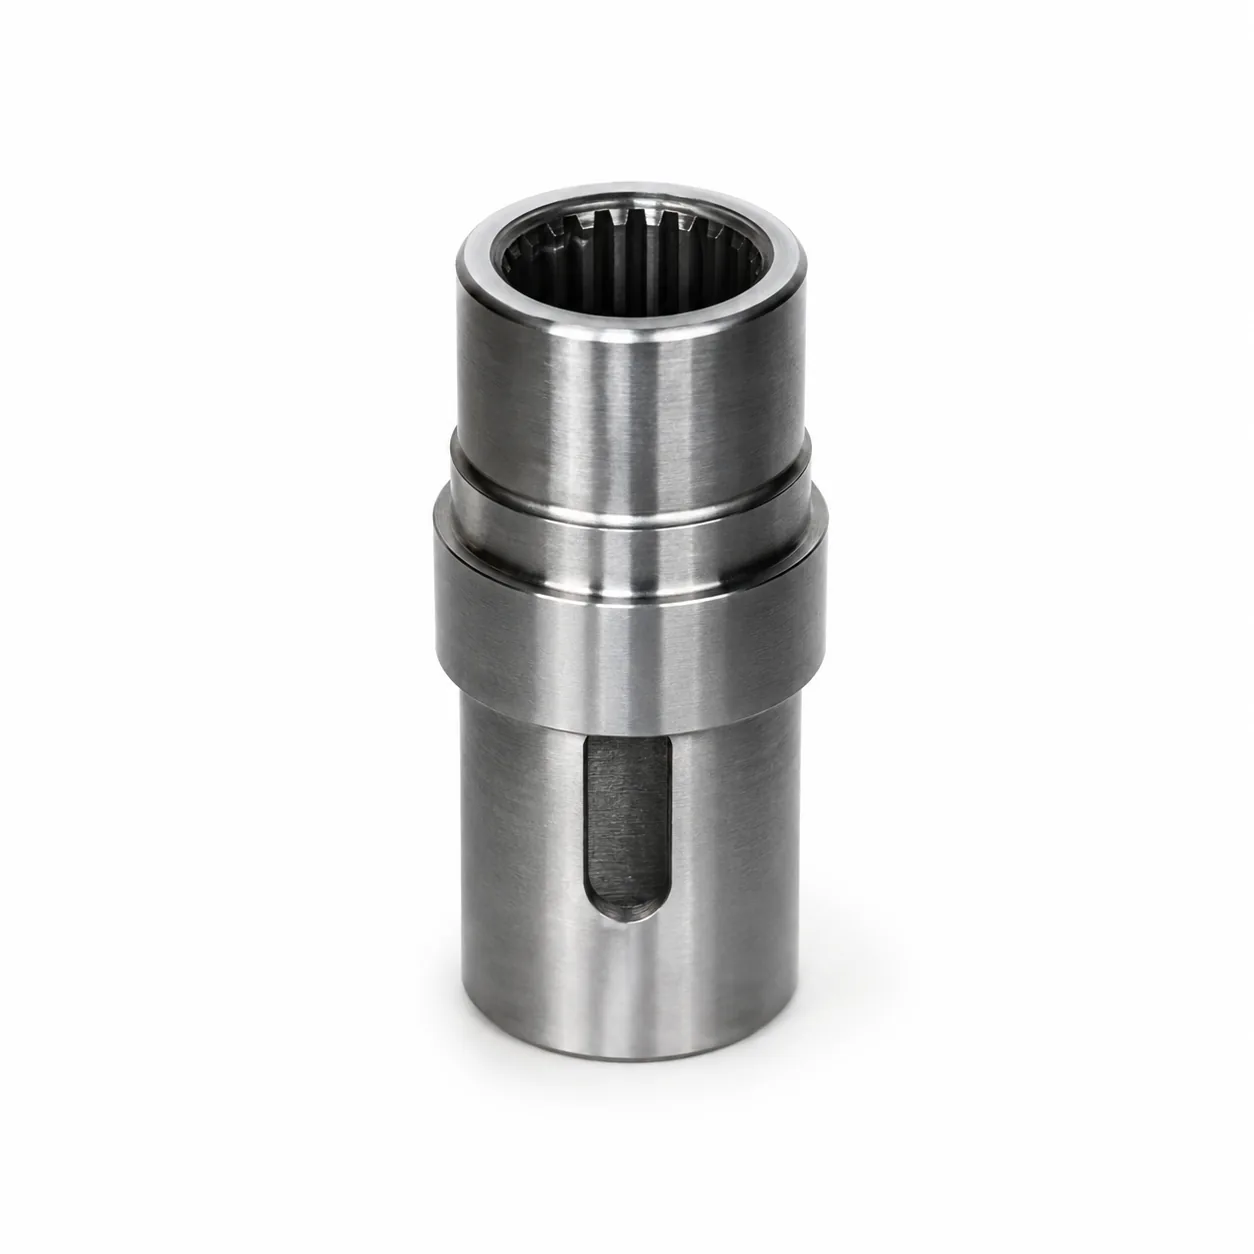
Валы с наружным шлицевым соединением входят во внутреннюю ступицу, шестерню, вилку или втулку. Компоненты с внутренним шлицевым соединением размещают сопрягаемые зубья внутри отверстия и могут быть выбраны, когда габариты сборки предполагают наличие внутренней резьбы на компоненте со стороны вала. Валы с зубчатым и шлицевым соединением объединяют две функции передачи крутящего момента в одном компоненте, поэтому шестерня, шлицы, шейки и упоры должны иметь общую базовую конструкцию и четкое осевое соотношение.
Начните с детали, которая уже существует в сборке. Если ступица или входной вал редуктора фиксированы, определите систему зубьев, зацепление и позиционирующие особенности перед окончательной сборкой вала. Когда обе детали новые, определите интерфейс совместно, чтобы геометрия зубьев, посадка, состояние материала и метод контроля были совместимы с самого начала.
Геометрию необходимо определить перед составлением коммерческого предложения.
На производственном чертеже обычно требуется больше информации, чем просто количество зубьев. Необходимо указать модуль или систему шага, угол зацепления, большой и малый диаметры, толщину зуба или ширину зазора (в зависимости от случая), эффективное зацепление и основу для посадки или допуска. Следует также указать общую длину вала и соотношение между шлицами и любыми подшипниковыми шейками, диаметры направляющих, уплотнительные площадки, шестерни или выступы, которые фиксируют компонент в рабочем состоянии.
Если вал является заменяемым, избегайте копирования размеров только с изношенной поверхности зуба. Сравните неповрежденные элементы, сопрягаемую деталь и исходные опорные точки. Фотография помогает определить общую форму, но измеримая геометрия должна быть получена из чертежа, надежных измерений или сопрягаемого компонента.
Варианты материалов и термообработки
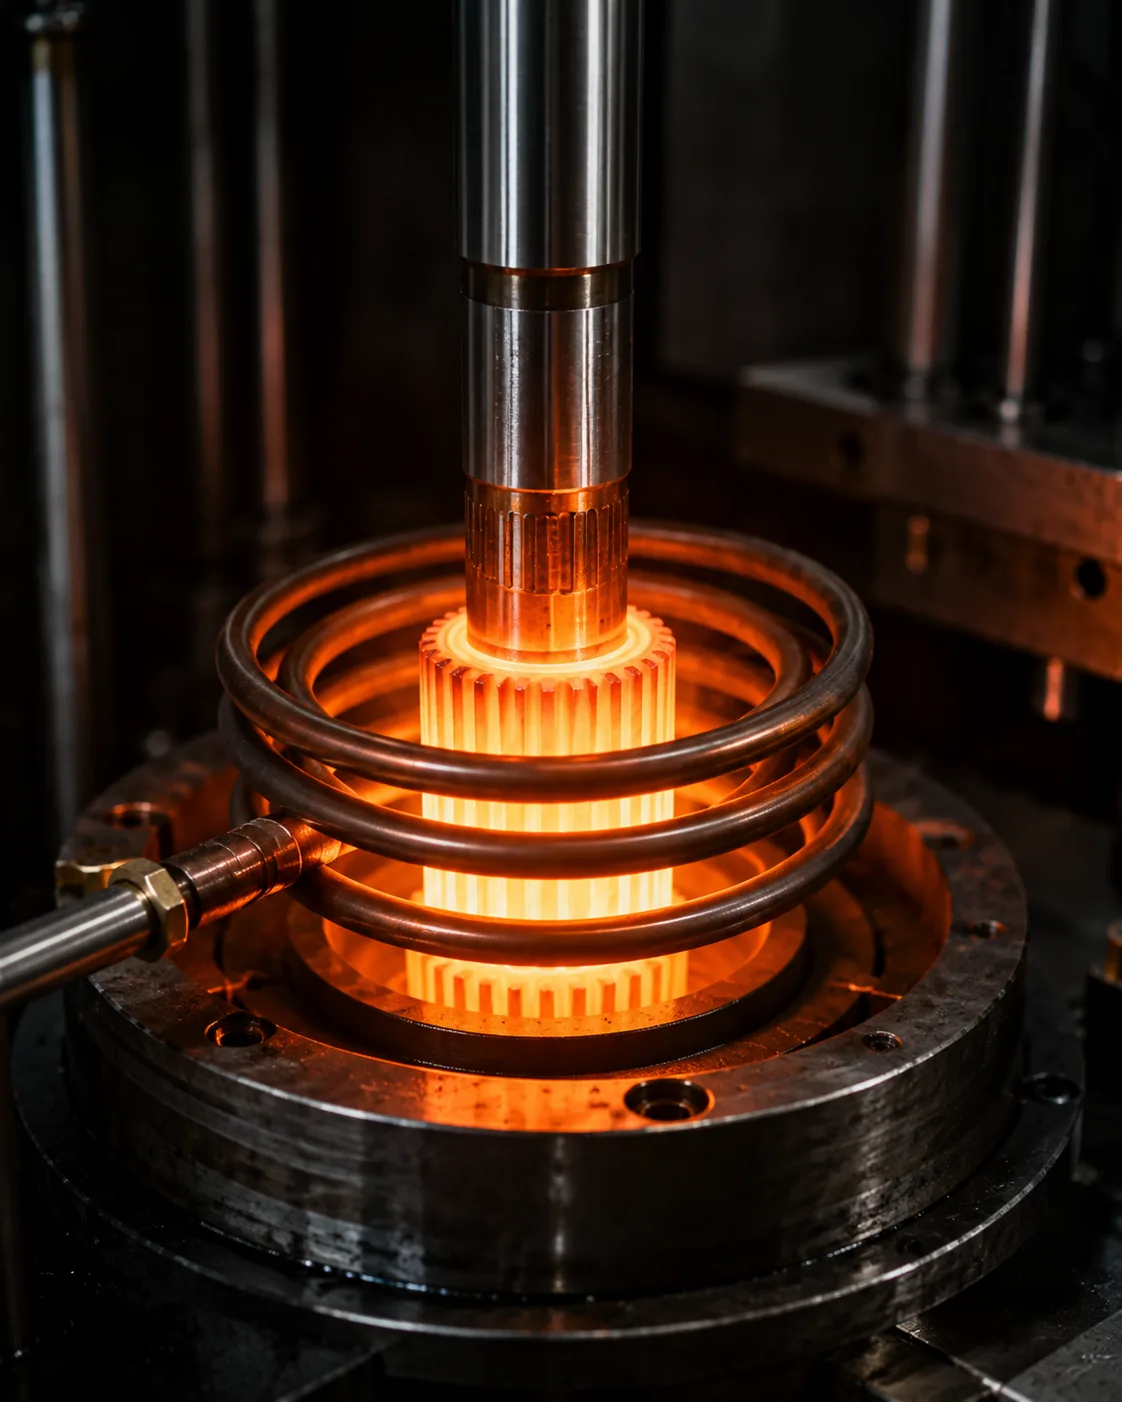
В настоящее время ассортимент включает образцы сплавов C45, 20CrMo и 18CrNiMo7-6 с различными условиями термообработки. Материал и термообработка должны рассматриваться вместе с размером сечения, требованиями к износу, ударной или реверсивной нагрузкой, риском деформации и необходимыми операциями финишной обработки после термообработки. Твердость поверхности сама по себе не определяет полного состояния материала.
Планирование производства и контроля качества
В зависимости от геометрии и количества деталей, технологический процесс может включать токарную обработку, фрезерование шлицов или другой подходящий метод наращивания зубьев, термообработку, чистовую обработку и контроль качества. Для внутренних и наружных шлицов может потребоваться разный доступ инструмента. Наличие выступов, зубчатых колес и расположенных рядом цапф также может влиять на целесообразность того или иного процесса.
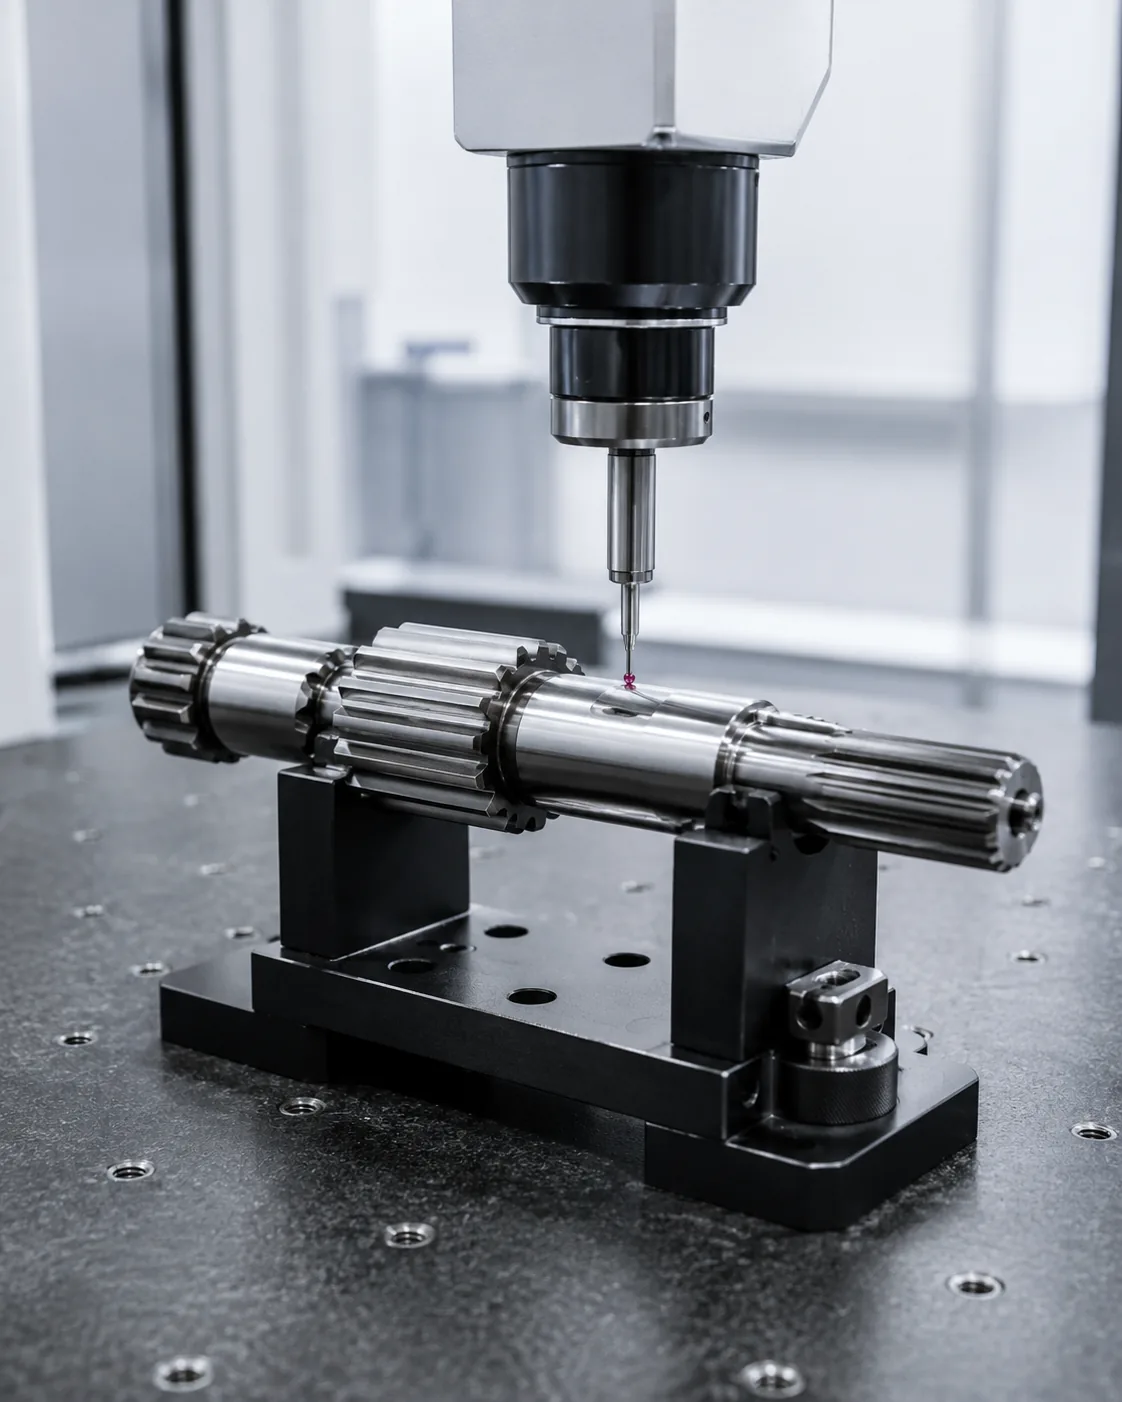
Контроль качества должен проводиться в соответствии с характеристиками, указанными на чертеже. Функциональное измерение шлицов, аналитическое измерение зубьев, контроль с помощью координатно-измерительной машины, проверка биения, измерение шероховатости и измерение твердости позволяют ответить на разные вопросы. Если важна документация для первого образца или воспроизводимость результатов, необходимо согласовать критические характеристики и требования к отчетности до начала производства.
Информация, которая помогает нам анализировать запрос предложений (RFQ).
- Двумерный чертеж и, при наличии, нейтральная трехмерная модель.
- Детали шлицевого соединения или ступицы и необходимая система зубьев.
- Материал, термообработка, твердость и функциональная отделка поверхности.
- Крутящий момент, скорость, ударная или реверсивная нагрузка и осевое перемещение
- Смазка, загрязнение, температура и условия сборки.
- Количество, потребности в первом образце и необходимая документация для контроля качества.
Просмотрите диапазон шлицевых валов на заказ для сравнения текущих конфигураций или используйте контрольный список запроса коммерческого предложения на шлицевой вал Перед запросом коммерческого предложения необходимо упорядочить детали интерфейса.
Показаны все результаты 6
-
Шестерня и шлицевой вал из стали 18CrNiMo7-6
Читать далее -
Шлицевой вал из стали C45, закаленный индукционным методом
Читать далее -
Внутренний шлицевой вал C45
Читать далее -
Шлицевой вал сельскохозяйственного назначения M1.5 Z25 20CrMo – вариант H9
Читать далее -
Шлицевой вал сельскохозяйственного назначения M2 Z30 20CrMo – вариант H7
Читать далее -
Шлицевой вал M2 Z30 20CrMo – вариант H8
Читать далее