Odrůda: Horizontální
Rozsah otáček vřetena (ot./min): 1R500 OD SESTAVY HŘÍDELE HNACÍ NÁPRAVY PRO HYUNDAI ACCENT Video technická asistence
Pozáruční servis: Technická podpora pro filmy, Bez podpory, Online asistence, Náhradní díly, Servis a opravy v terénu
Regionální servisní místo: Žádné
Certifikace: CE
Specifika balení: Balení za podmínek exportu dřeva
Port: ZheJiang
YKX6012/1 CNC vysoce účinné frézovací zařízení pro drážkované hřídele
Toto zařízení využívá metodu odvalování a řezání pro obrábění obrobků s čelními drážkovanými hřídeli s různými profily zubů. Dokáže také odvalovat ozubená kola s přímými spojkami a čelní ozubená kola a obrábět kuželová drážkovaná a stupňovitá ozubená kola. Mechanické programy a komponenty zdroje zařízení se vyznačují značnou dynamickou a statickou tuhostí, jednoduchým a kompaktním vzhledem a konstrukcí a zajišťují celkovou ochranu. CNC technologie využívá technologii FANUC, která se vyznačuje vysokou spolehlivostí, funkcemi komplexní ochrany a funkcí LCD displeje. Přístroj je poháněn střídavým frekvenčním měničem, který se vyznačuje velkým výkonem a stabilním chodem. Po oddělení číslicově řízené elektrické skříně od robustní elektrické části je integrována do samostatné elektrické skříně a integrována se zdrojem zařízení, elektrickým řemenovým kompresorem TBV-.258 (220V380V) 3HP2.2KW 652MM 1571rmin 250Lmin 150L, což snižuje zabíranou plochu.
Tento stroj má široký rozsah otáček odvalovací frézy od 60 do 600 otáček, plynule nastavitelný, a výběr řezání v zóně kontinuálního elektrického výkonu je od 200 do 600 otáček. Řezný výkon lze zdvojnásobit. Toto zařízení dokáže také provádět vysoce účinné suché řezání obrobků za podmínek chlazení vzduchem. Toto zařízení je vhodné pro automobilový, traktorový, ozubený průmysl a další související strojírenský průmysl. Jedná se o vysoce účinný stroj pro hromadnou výrobu drážkovaných a ozubených součástí.
Specializované parametry 1. Největší obráběný průměr φ125 mm 2. Optimální délka obrobku 1500 mm 3. Maximální obráběná délka 1200 mm 4. Nejvyšší obráběcí modul 4 mm 5. Výběr obráběných zubů je 4~60 zubů 6. Střední výška zařízení 370 mm 7. Vzdálenost mezi středem nástroje a středem obrobku 10~140 mm 8. Největší specifikace instalační odvalovací frézy φ130×200 mm 9. Průměr nástrojové tyče φ22, φ27, φ32, podvozkové plochy Xihu (West Lake) Dis.de, ozubené kolo bagru sc210.8 φ40 mm 10. Rozsah rychlosti otáčení odvalovací frézy 60~600 ot/min 11. Optimální součet změn nástroje 160 mm 12. Mezera kuželu vřetena obrobku č. 5 Morse 13. Otvor kuželu vřetena zdroje č. 5 Morse 14. Kuželová mezera středu koníku č. 5 Morse15. Optimální zdvih objímky koníku 50 mm16. Úhel nastavení frézovací hlavy ±15°17. Posuv osy X, Z (programovací prostředí, plynulý) ~6000 mm/min18. Rychlost rychlého posuvu osy X, Z 6000 mm/min19. Celkové nastavení nástroje .16 mm/ot20. Výkon hlavního motoru 7,5 kW Rozsah otáček při trvalém krouticím momentu 40~1000 ot/min Rozsah otáček při trvalém elektrickém výkonu 1000~4000 ot/min21. Točivý moment servomotoru osy X 22 Nm22. Točivý moment servomotoru osy Z 22 Nm23. Energie hydraulického motoru 1,1 kW Jmenovité otáčky 1400 ot/min24. Elektrický výkon motoru chladicího čerpadla 450 W Jmenovitý průtok 200 l/min25. Elektrický výkon motoru nože 110 W Jmenovité otáčky 96 ot/min26. Energie motoru pro odstraňování třísek 370 W27. Počet řídicích os 2 osy28. Minimální pulz 0,001 mm29. Grafický displej (Lcd) 8,4 palce30. Přesnost polohování os X a Z 0,015, 0,035 mm31. Přesnost opakovaného polohování os X a Z 0,008, 0,02 mm32. Stav obráběcího stroje (D׊×V) 2530× GP 100LPM 300bar 4500psi 2,2kw Manuál k potápěčskému kompresoru s vyšším tlakem 1835×2100 mm33. Hmotnost zařízení 9000 kg
Výhody drážkových spojek pro montážní rozhraní kotoučových brzd
Drážkované spojky se běžně používají k zajištění montážních rozhraní kotoučových brzd. Drážkované spojky se často používají ve vysoce výkonných vozidlech, letectví a mnoha dalších aplikacích. Mechanické výhody drážkovaných spojek však nejsou na první pohled zřejmé. Níže jsou uvedeny výhody drážkovaných spojek. Probereme, co tyto výhody pro vás znamenají. Čtěte dále a zjistěte, jak tyto spojky fungují.
Montážní rozhraní kotoučových brzd jsou drážkovaná
Existují dvě běžná rozhraní pro montáž kotoučových brzd – drážkované a šestišroubové. Drážkované kotouče pasují na drážkované náboje; šestišroubové kotouče budou pro montáž na šestišroubové náboje vyžadovat adaptér. Metoda se šesti šrouby se snadněji udržuje a může být preferována mnoha cyklisty. Pokud uvažujete o instalaci kotoučového brzdového systému, je důležité vědět, jak vybrat správné drážkované a středové uzamykací rozhraní.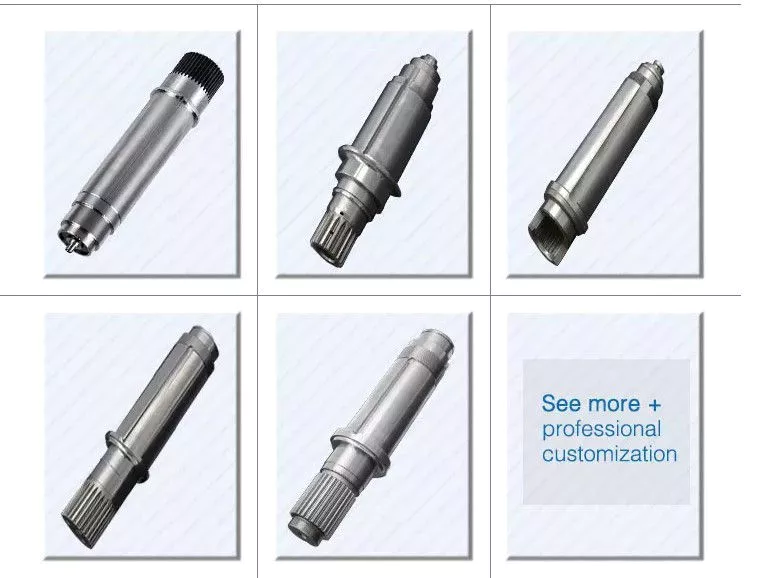
Letecké a kosmické aplikace
Drážkování používané pro drážkování v letadlech je velmi složité. Zatímco některé předchozí výzkumy se zabývaly návrhem drážkování, jen málo publikací se zabývalo problémem špatně zarovnaného drážkování. Nicméně přesné výsledky, které jsme získali, byly získány pomocí specializovaných simulačních nástrojů, které nejsou komerčně dostupné. Nicméně takové nástroje mohou poskytnout užitečnou referenci pro náš přístup. Bylo by prospěšné, kdyby konstruktéři mohli používat jednoduché nástroje pro vyhodnocení špičkových kontaktních tlaků. Náš analytický přístup umožňuje najít odpovědi na tyto otázky.
Konstrukce drážkovaného spoje pro letecké a kosmické aplikace musí být přesná, aby se minimalizovala hmotnost a zabránilo se mechanismům selhání. Kromě snížení hmotnosti je nutné minimalizovat únavu materiálu způsobenou třením. Rozložení tlaku na zuby drážkovaného spoje je významným faktorem při určování jeho únavy materiálu způsobené třením. Proto používáme analytické a experimentální metody ke zkoumání rozložení kontaktního tlaku v axiálním směru drážkovaných spojů.
Zuby drážkovaného spoje lze rozdělit do kategorií podle typu záběru, který zajišťují. Tato studie zkoumá polohu výsledných kontaktních sil v zubech drážkovaného spoje při aplikaci na průměr rozteče. Pomocí modelů konečných prvků (MKP) jsou generovány numerické výsledky pro nominální a paralelní odsazení nesouososti. Axiální profil zubu určuje chování součásti spoje a její schopnost odolávat opotřebení. Úhlové nesouosost je také problémem, který způsobuje nesouosost.
Abychom mohli posoudit poškození drážkovaného spoje opotřebením, musíme vzít v úvahu dopad třením na součásti. Toto opotřebení je způsobeno relativním pohybem mezi zuby, které s nimi zabírají. Nesouosost může být způsobena vibracemi, cyklickým vychýlením zubů nebo úhlovým nesouosostí. Výsledek této analýzy může pomoci konstruktérům vylepšit jejich návrhy drážkovaných spojů a vyvinout lepší výkon.
Polyimid CZPT, polymer odolný proti oděru, je oblíbenou volbou pro vysokoteplotní drážkované spoje. Tento materiál snižuje tření a opotřebení, poskytuje povrch s nízkým třením a má nízkou míru opotřebení. Navíc nabízí až 50krát delší životnost než kovové drážkované spoje. Z těchto důvodů je důležité vybrat správný materiál pro drážkovaný spoj.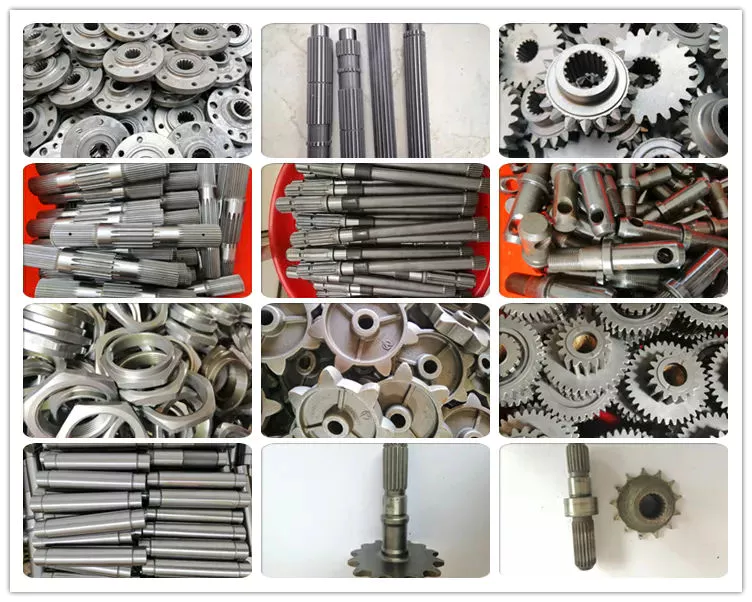
Vysoce výkonná vozidla
Drážkovaná spojka je zařízení používané ke spojení drážkovaných hřídelí. Typická drážkovaná spojka připomíná krátkou trubku s drážkami na obou koncích. Existují dva základní typy drážkovaných spojek: jednoduché a dvojité drážkované. Jeden typ se připevňuje k hnací hřídeli, zatímco druhý k převodovce. Drážkované spojky se sice obvykle používají v závodech, ale používají se také pro řešení problémů s výkonem.
Klíčovou výzvou u drážkových spojů je určení optimálního rozměru drážkových spojů. To je obtížné, protože žádné komerční normy neumožňují simulaci špatně zaoblených spojů, které mohou zničit součásti. Tento článek představuje analytické přístupy k odhadu kontaktních tlaků v drážkových spojích. Výsledky jsou srovnatelné s numerickými přístupy, ale pro přesné modelování činnosti spoje vyžadují speciální kódy. Tento výzkum zdůrazňuje několik důležitých otázek a jeho cílem je usnadnit aplikaci drážkových spojů ve vysoce výkonných vozidlech.
Tuhost drážkovaných sestav lze vypočítat pomocí zubovitých struktur. Takové drážky lze začlenit do drážkového spoje a vytvořit tak globální tuhost pro analýzu torzních vibrací. Reakce ložisek se počítají pro určitou úroveň nesouososti. Tyto informace lze použít k návrhu rozměrů ložisek a korekci nesouososti. Existují tři typy drážkovaných spojů.
Drážkování s lícováním pro hlavní průměry se vyrábí s přesně kontrolovanými vnějšími průměry. Toto těsné uložení zajišťuje přenos soustřednosti z vnějšího na vnější drážkování. Zuby vnějšího drážkování mají obvykle zkosené špičky a vůli s poloměry zaoblení. Toto drážkování se často vyrábí z ocelových polotovarů nebo hliníku. Tyto materiály jsou známé svou pevností a rovnoměrnou zrnitostí vytvořenou procesem kování. Konstrukční manuály ANSI a DIN definují třídy uložení.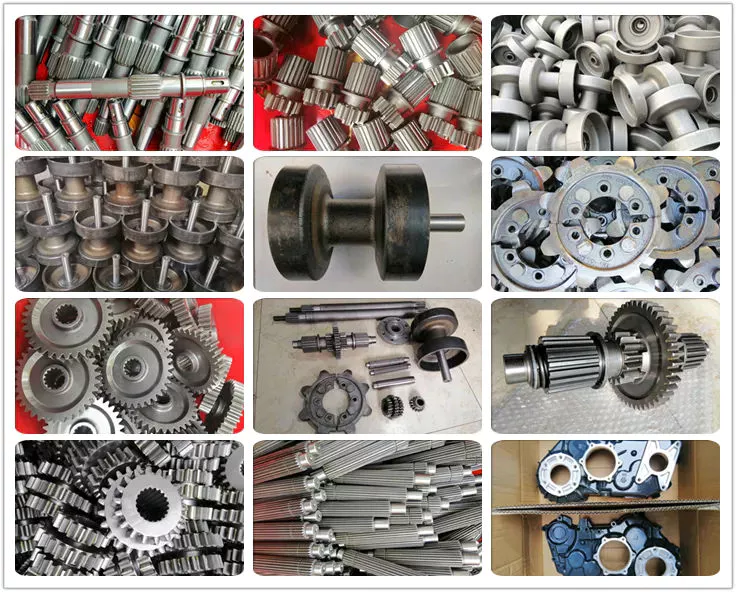
Montážní rozhraní pro kotoučové brzdy
Drážkovaná spojka pro montážní rozhraní kotoučových brzd je typ uchycení náboje k brzdovému kotouči. Jedná se o vysoce odolný spojovací mechanismus, který snižuje přenos tepla z kotouče na náboj nápravy. Montážní uspořádání také izoluje náboj nápravy od přímého kontaktu s kotoučem. Je také navrženo tak, aby minimalizovalo prostoje vozidla a údržbu potřebnou k udržení správného seřízení.
Kotoučové brzdy mají obvykle značný kovový kontakt s drážkami náboje nápravy. Kotouče jsou na náboji drženy mezilehlými vložkami. Tento kovový kontakt také napomáhá přenosu brzdného tepla z brzdového kotouče na náboj nápravy. Drážkovaná spojka pro montážní rozhraní kotoučových brzd se skládá z montážního kroužku, který je buď závitový, nebo nezávitový drážkovaný.
Během experimentů s brzdami se zavádějí perforované třecí bloky vyplněné různými aditivními materiály. Mezi použité materiály patří materiál na bázi mědi vyrobený práškovou metalurgií, kompozitní materiál a tlumicí slitina Mn-Cu. Výplňový materiál ovlivňuje chování brzdného rozhraní při opotřebení a vibrační charakteristiky vyvolané třením. Různé výplňové materiály produkují různé typy opotřebených úlomků a mají různý vývoj opotřebení. Liší se také morfologií svého povrchu.
Brzdové spojky kotoučových brzd se obvykle vyrábějí ze dvou různých typů. Jednoduchá a HD verze jsou zaměnitelné. Jednoduchá verze se instaluje nejjednodušeji, zatímco HD verze má více komponent. Dvoudílné spojky se často instalují současně, ale s různými montážními rozhraními. Měli byste se ujistit, že jste si zakoupili vhodnou spojku pro vaše vozidlo. Tato rozhraní jsou zásadní součástí vašeho vozidla a pro správnou funkci musí být správně nainstalována.
Kotoučové brzdy používají prvky mezi kotoučem a nábojem, které pomáhají lokalizovat síly a přenášet je do ráfku. Tyto prvky jsou obvykle vyrobeny z nerezové oceli, což zvyšuje náklady na výrobu montážního rozhraní kotoučové brzdy. Navzdory svým výhodám je však vysoké zatížení brzdnou silou, které snášejí, pro materiály náročné. Nadměrné teplo přenášené na mezilehlé prvky navíc může nepříznivě ovlivnit únavovou životnost a dlouhodobou pevnost brzdového systému.


editor od czh 2023-02-28
Proměňte průvodce v RFQ (výzvu k nabídce)
Zašlete řízený výkres, spojovací rozhraní, informace o stavu materiálu a pracovním postupu k technické kontrole.
Žádost o cenovou nabídku
























