花键轴
按配合界面、材料条件和图纸要求比较花键轴系列。
花键轴
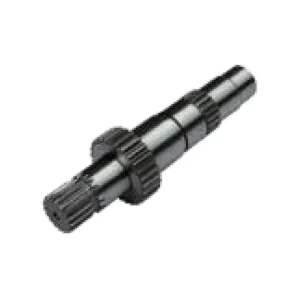
花键轴 通过多个啮合齿传递扭矩,并能精确定位连接部件之间的旋转位置。Ever-Power 按啮合接口对产品系列进行分类,方便买家比较外花键轴、内花键部件和集成齿轮花键轴,而无需仅依赖标称轴径。
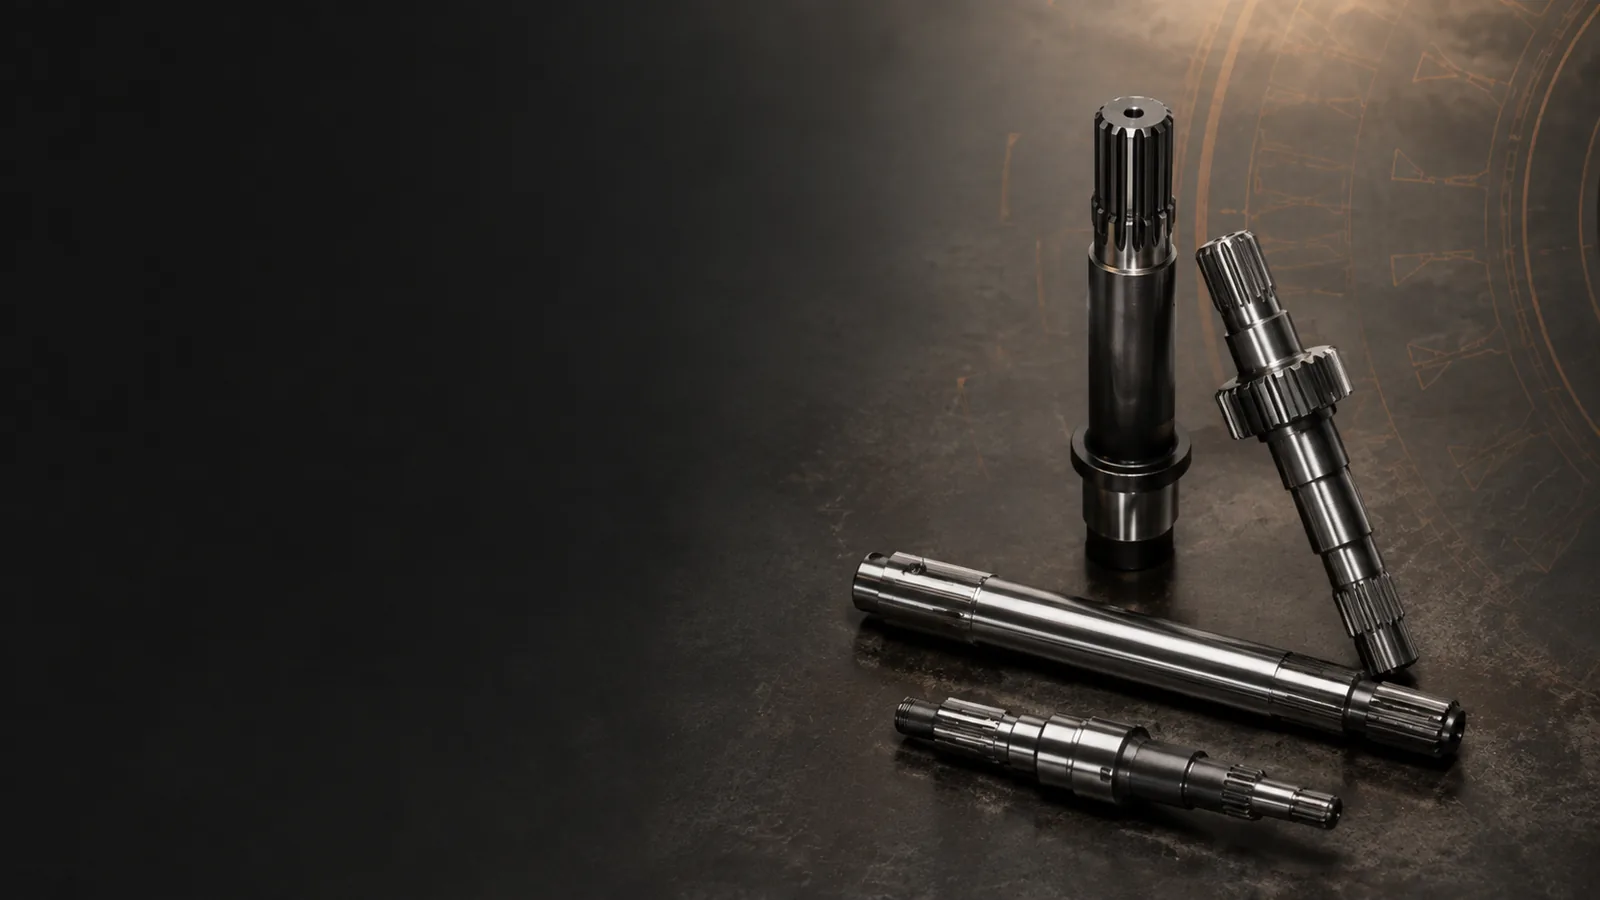
通过配合接口选择样条曲线族
外花键轴与内部轮毂、齿轮、轭架或套筒啮合。内花键部件的啮合齿位于孔内,当装配方案更适合轴侧部件上的阴螺纹接口时,可以选择内花键部件。齿轮花键轴将两种扭矩传递功能集成在一个部件上,因此齿轮、花键、轴颈和轴肩需要采用统一的基准面和明确的轴向关系。
首先从装配体中已有的零件入手。如果配合轮毂或变速箱输入轴是固定的,则在最终确定轴的尺寸之前,先确定其齿形、啮合方式和定位特征。如果两个零件都是新的,则需要同时定义接口,以确保齿形、配合、材料状态和检验方法从一开始就兼容。
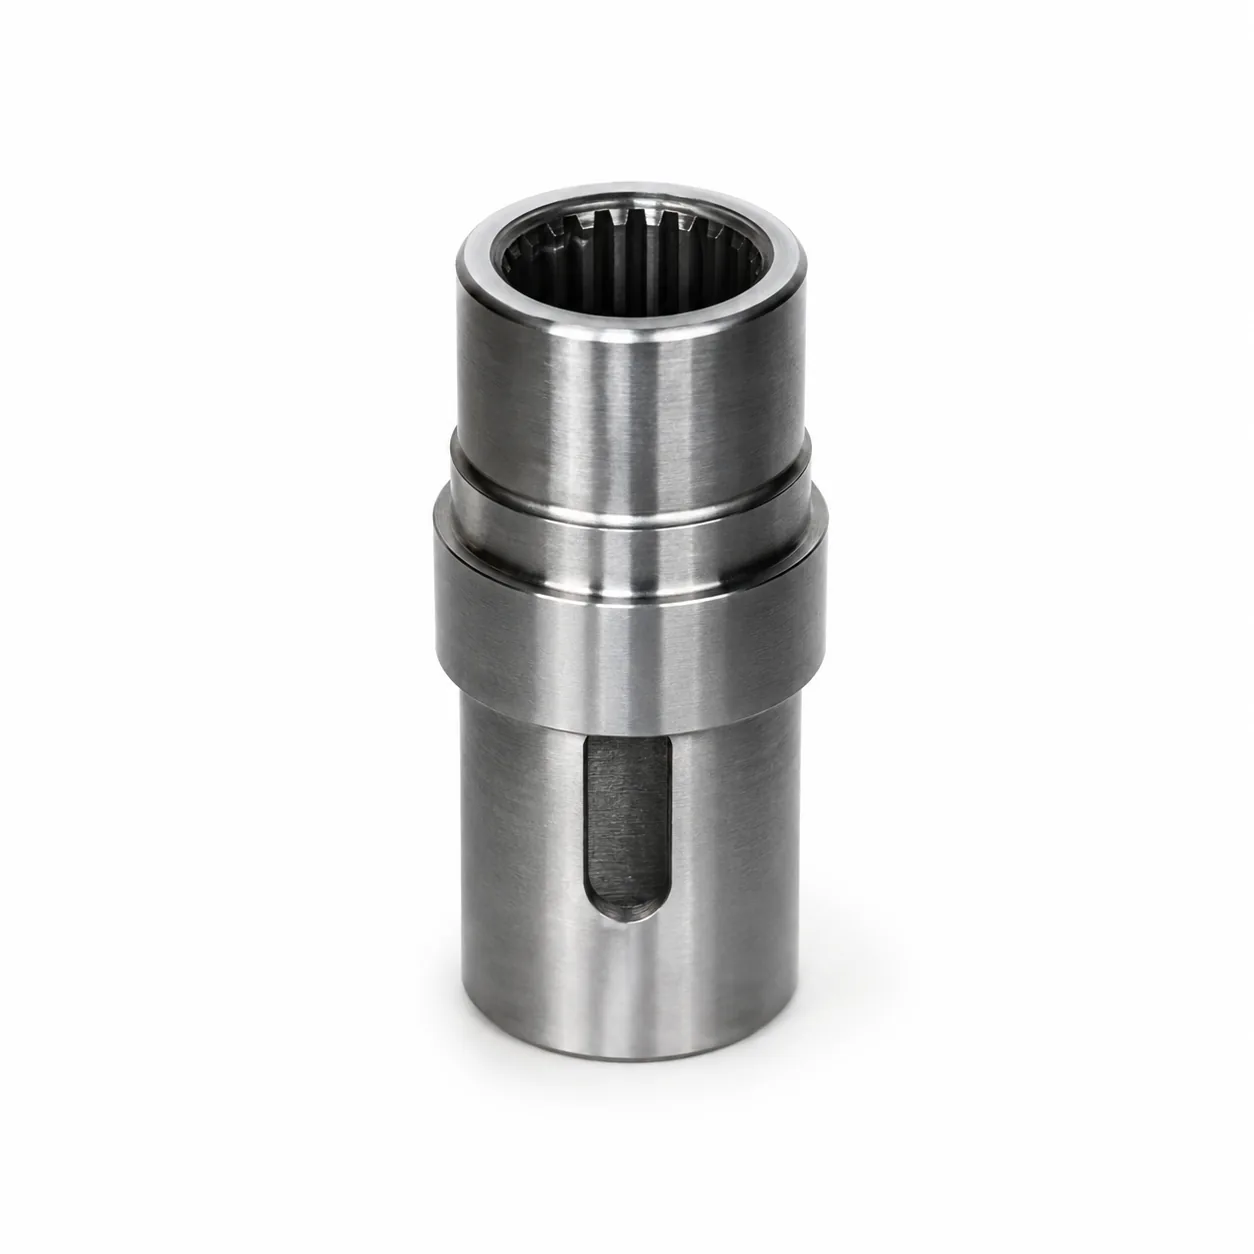
报价前需定义几何形状
生产图纸通常需要的信息不仅限于齿数。还应定义模数或节距系统、压力角、大径和小径、齿厚或齿隙宽度(如适用)、有效啮合距离以及配合或公差标准。此外,还应标明轴的总长度以及花键与任何轴承轴颈、导向直径、密封槽、齿轮或用于定位部件的齿肩之间的关系。
如果轴是替换件,切勿仅从磨损的齿面上复制尺寸。应比较未磨损的特征、配合零件和原始定位基准。照片有助于识别大致形状,但可测量的几何尺寸应来自图纸、可靠的测量数据或配合零件。
材料和热处理方案
目前的产品系列包括C45、20CrMo和18CrNiMo7-6等不同热处理工艺的合金。材料和热处理工艺的选择应结合截面尺寸、耐磨性要求、冲击或反向载荷、变形风险以及热处理后所需的精加工工序进行综合考量。仅凭表面硬度无法全面反映材料的整体状况。
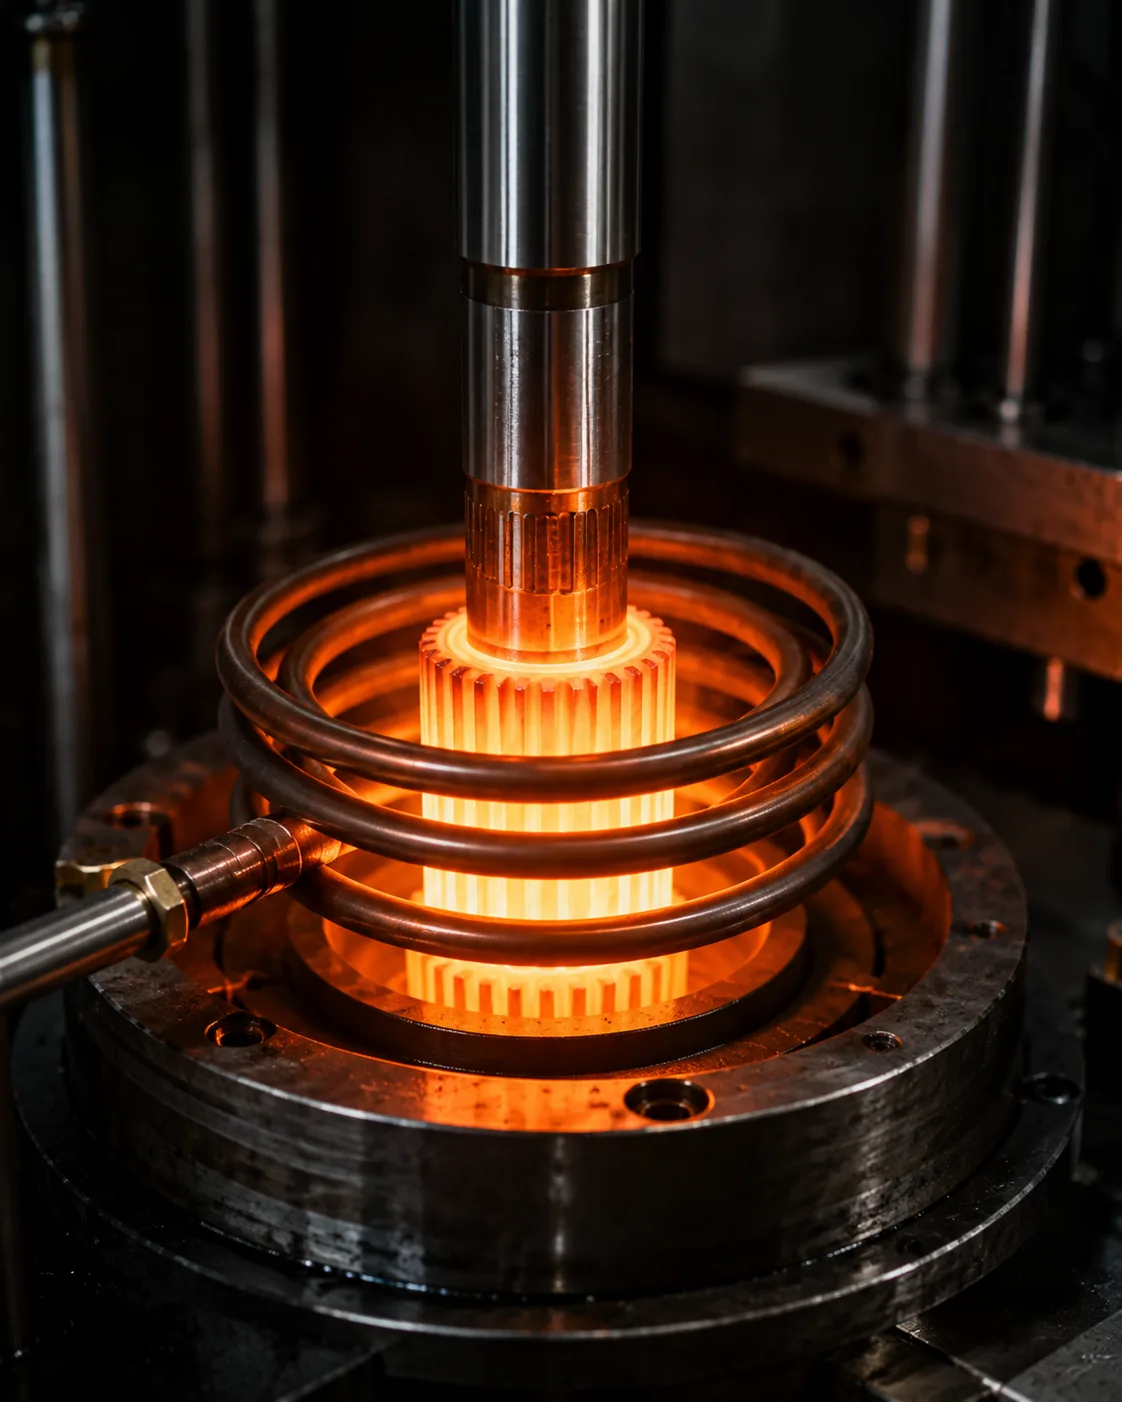
制造和检验计划
根据几何形状和数量,加工路线可能包括车削、花键铣削或其他合适的齿形加工方法、热处理、精加工和检验。内花键和外花键可能需要不同的刀具加工方式。齿肩、齿轮和附近的轴颈也会影响哪种加工工艺更适用。
检验应遵循图纸上标明的特性。功能性花键测量、齿形分析测量、三坐标测量、跳动检查、粗糙度测量和硬度测试分别针对不同的问题。当首件文档或可重复性至关重要时,应在生产前确定关键特性和报告要求。
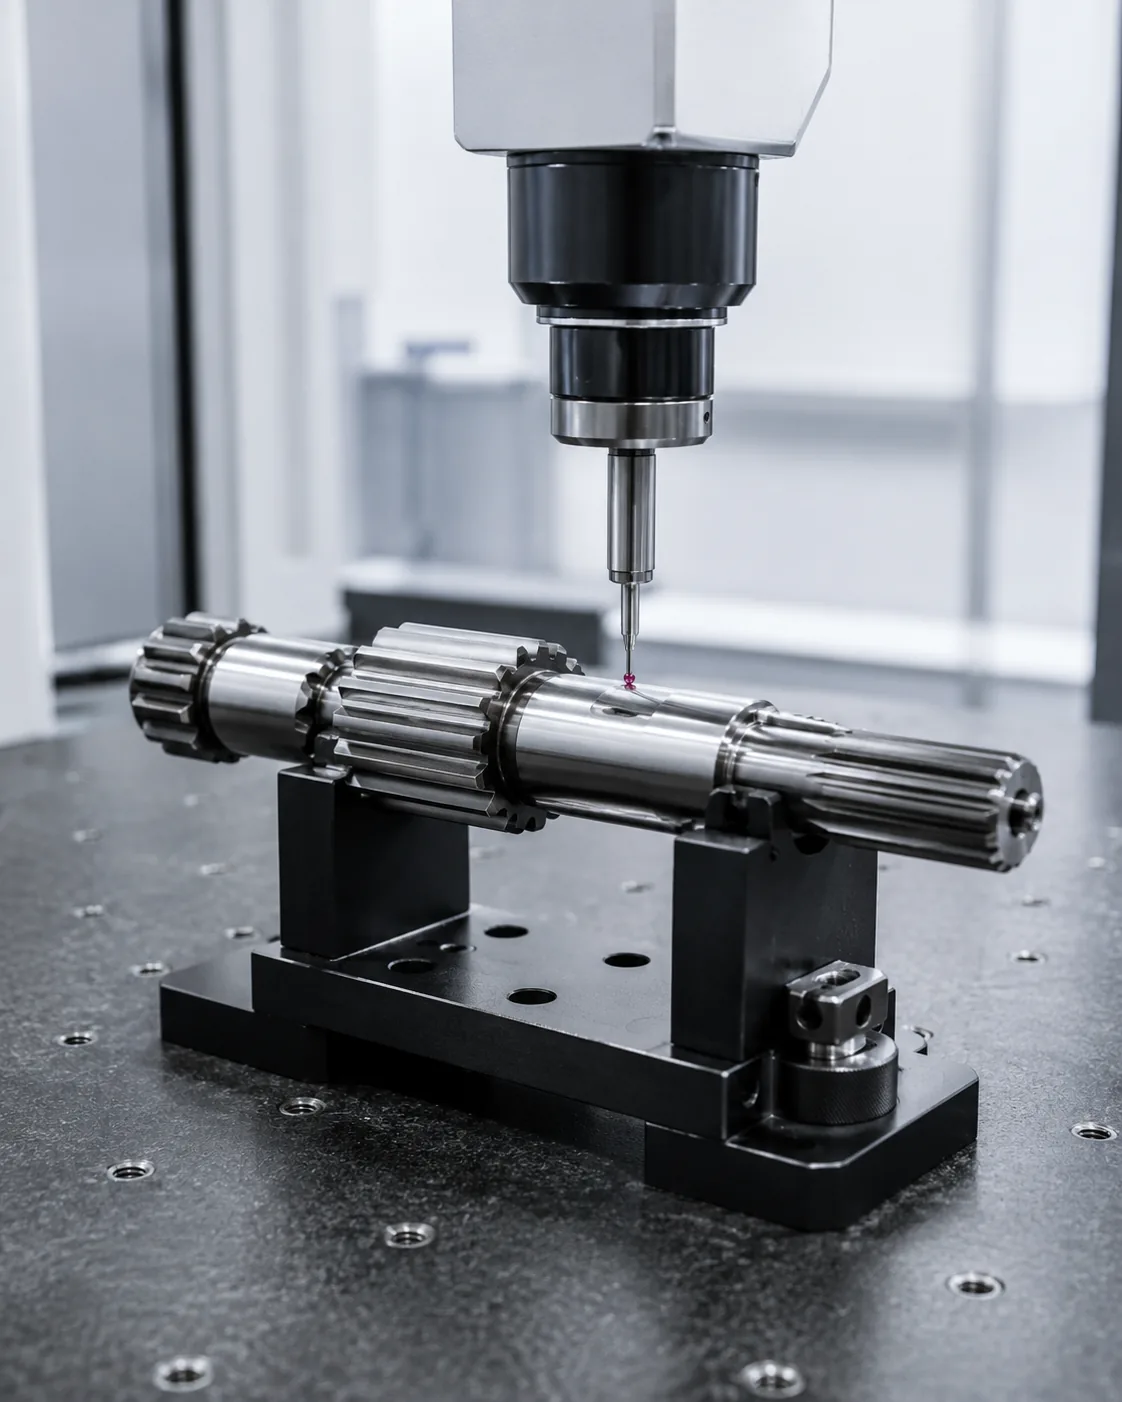
有助于我们审核询价单的信息
- 二维图纸,以及(如有)中性的三维模型
- 配合花键或轮毂细节以及所需的齿形系统
- 材料、热处理、硬度和功能性表面处理
- 扭矩、速度、冲击或反向负载以及轴向运动
- 润滑、污染、温度和装配条件
- 数量、首件需求和所需检验文件
显示所有 6 结果