Ürün Tanımı
Ürün Tanımı
Dişli ve kamalı mil imalatındaki yeteneklerimiz.
| Hobbing | Öğütme | Diş gıcırdatma | |
| Maksimum OD | 1250 mm | 2000 mm | 2000 mm |
| Minimum Kimlik | 20 mm | 50 mm | 20 mm |
| Maksimum Yüz Genişliği | 500 mm | 500 mm | 1480 mm |
| Max DP | DP 1 | DP bir | DP .5 |
| Maksimum Modül | 26 mm | 26 mm | 45 mm |
| DIN Seviyesi | DIN Kursu 6 | DIN Altıncı Kurs | DIN Sınıf dört |
| Diş Tamamlama | Ra 3.2 | Ra 3.iki | Ra .6 |
| Max Helix Açısı | ±45° | ±45° | ±45° |
Hassas Şanzıman Parçaları
|
Özelleştirilmiş CNC İşleme Parçaları Desteği |
|
|
Alıntı yapmak |
Çiziminize göre (boyut, içerik ve temel teknoloji vb.) |
|
Tedarik |
Alüminyum, Bakır, Pirinç, Paslanmaz Metal, Metal, Demir, Alaşım, Titanyum ve benzerleri. |
|
Yüzey alanı İşlemi |
Eloksal kaplama, fırçalama, galvanizleme, lazer gravür, serigrafi baskı, parlatma, toz boyama ve benzeri işlemler. |
|
Tolerans |
+/- 0,005 mm - 0,01 mm, tedarik öncesi % QC kalite kontrolü, en yüksek kalite kontrol türünü sağlayabilir. |
|
İşleme |
CNC Tornalama, Frezeleme, Delme, Dişli Açma, Bileme, Burç Üretimi, Zemin Onarımı ve daha birçok işlem. |
|
Çizim Biçimleri |
Güçlü Fonksiyonlar, Profesyonel/Mühendis, Lisans, AutoCAD (DXF, DWG), PDF, TIF vb. |
5 eksenli CNC Frezeleme Bileşenleri
|
Mevcut Malzemeler |
|||||
|
Alüminyum |
Paslanmaz Metal |
Pirinç |
Bakır |
Ütü |
Plastik |
|
AL6061 |
SS201 |
C35600 |
C11000 |
yirmi# |
POM |
|
AL6063 |
SS301 |
C36000 |
C12000 |
kırk beş# |
Göz atmak |
|
AL6082 |
SS303 |
C37700 |
C12200 |
Q235 |
PMMA |
|
AL7075 |
SS304 |
C37000 |
C15710 |
Q345B |
Karın kasları |
|
AL2571 |
SS316 |
C37100 |
ve benzeri… |
Q345B |
Delrin |
|
AL5052 |
SS416 |
C28000 |
|
1214/1215 |
Naylon |
|
ALA380 |
ve daha birçokları… |
C26000 |
|
12L14 |
PVC |
|
vesaire… |
|
C24000 |
|
Karbon metal |
PP |
|
|
|
C22000 |
|
4140 / 4130 |
Dizüstü bilgisayar |
|
|
|
ve benzeri… |
|
ve benzeri… |
vesaire… |
|
Bölge Tedavisi Yöntemi |
Sunulan İçerik |
|
işlenmiş halde |
Tüm metaller |
|
Pürüzsüzleştirilmiş |
Tüm metaller ve plastikler (örneğin alüminyum, metal, naylon, mide kasları) |
|
Toz Boyalı |
Tüm metaller (örneğin alüminyum, çelik) |
|
Fırçalama |
Tüm metaller (örneğin alüminyum, çelik) |
|
Eloksallı Sert Kaplama |
Alüminyum ve Titanyum alaşımları |
|
Elektroparlatılmış |
Metal ve plastik (örneğin alüminyum, karın kasları) |
|
Kum püskürtmeli |
Alüminyum ve Titanyum alaşımları |
|
Eloksallı Şeffaf veya Renkli |
Alüminyum ve Titanyum alaşımları |
Uygulama Disiplini
Şirket Profili
Hangzhou CZPT Akıllı Teknolojik İnovasyon Şirketi 2003 yılında kurulmuştur. Kuruluşumuzdan bu yana, hassas iletim ve mekanik bileşenlerin üretimi ve işlenmesine odaklanmaktayız. Uzman Ar-Ge kadromuz ve gelişmiş ekipmanlarımız (diş açma ekipmanları, dişli taşlama ekipmanları, şekillendirme ekipmanları, CNC torna ekipmanları ve frezeleme cihazları) sayesinde, kullanıcının spesifikasyonlarına uygun olarak tasarımdan başlayarak eksiksiz çözümler sunabiliyoruz.
Başkalarının başarısına yardımcı olarak kendimizi geliştiriyoruz. CZPT sürekli olarak gelişim yeteneğine odaklanıyor ve şu anda 30'dan fazla patente sahip. Kuruluşumuz birçok yenilikçi mühendislik tasarım yazılımına sahip ve yirmiden fazla yeni sistem ve süreç kullanıyor. Ayrıca ISO 9001:2015 ve ISO 14001:2015 sertifikalarına sahiptir.
On yılı aşkın süredir, işletmemiz hassas parçaların ve standart dışı otomasyon tasarımlarının üretimine ve işlenmesine kendini adamıştır. Son derece deneyimli bir iş gücüne, hassas işleme alanındaki zengin uzmanlığa ve dünyanın önde gelen araçlarına dayanarak, işletme havacılık, sağlık ve endüstriyel hassas muayene ve ölçüm ekipmanları alanlarında dünyaca ünlü kuruluşlarla stratejik ortaklıklar kurmuştur.
SSS
S1: Nasıl fiyat teklifi alabilirim?
A1: Çizimleri igs, dwg, action vb. formatlarda, detaylı PDF dosyalarıyla birlikte bize göndermelisiniz. Herhangi bir özel isteğiniz varsa lütfen belirtin.
Ayrıca size uzman tavsiyesi de verebiliriz.
S2: Numuneyi ne kadar süreyle alabilirim?
A2: Belirli ürünlerinize bağlı olarak, genellikle 7-10 kez sipariş vermek gerekir.
S3: OEM hizmetlerinin değerini nasıl anlayabiliriz?
A3: Genellikle, tasarım ve stil çizimlerinize veya orijinal örneklerinize dayanarak size bazı teknik öneriler ve fiyat teklifi sunuyoruz; onayınızdan sonra sizin için üretim yapıyoruz.
Bu sonbahar: Çizimlerim size gönderdikten kısa süre sonra güvende olacak mı?
A4: Elbette, onları uygun şekilde saklayacağız ve izniniz olmadan üçüncü şahıslara vermeyeceğiz. Tabii ki, çizimlerin temel güvenliğini sağlayacağız.
S5: Çizimlerimiz yoksa ne yapmalıyız?
A5: Lütfen numunenizi üretim birimimize gönderin, böylece kopyalayabilir veya size daha iyi çözümler sunabiliriz. Bize ölçüleri (Boyut, Yükseklik, Genişlik) içeren fotoğraflar veya taslaklar göndermelisiniz; talep edilmesi halinde sizin için CAD veya 3D dosyası oluşturulacaktır.
| Başvuru: | Motor, Elektrikli Arabalar, Motosiklet, Makine, Denizcilik, Tarım Makineleri, Otomobil, Sanayi Makinesi |
|---|---|
| Sertlik: | Sertleştirilmiş Diş Yüzeyi |
| Vites Konumu: | Harici Dişli |
| Üretim Yöntemi: | Tekerlekli Dişli |
| Dişli Kısım Şekli: | Düz Dişli |
| Malzeme: | Paslanmaz çelik |
###
| Örnekler: |
US$ 500/Adet
1 Adet (Minimum Sipariş) |
|---|
###
| Özelleştirme: |
Mevcut
|
|---|
###
| Hobbing | Öğütme | Diş gıcırdatma | |
| Maksimum OD | 1250 mm | 2000 mm | 2000 mm |
| Minimum Kimlik | 20 mm | 50 mm | 20 mm |
| Maksimum Yüz Genişliği | 500 mm | 500 mm | 1480 mm |
| Max DP | DP 1 | DP 1 | DP 0.5 |
| Maksimum Modül | 26 mm | 26 mm | 45 mm |
| DIN Seviyesi | DIN Sınıf 6 | DIN Sınıf 6 | DIN Sınıf 4 |
| Diş Kaplaması | Ra 3.2 | Ra 3.2 | Ra 0.6 |
| Max Helix Açısı | ±45° | ±45° | ±45° |
###
|
Özel CNC İşleme Parça Servisi
|
|
|
Alıntı yapmak
|
Çiziminize göre (boyut, malzeme ve gerekli teknoloji vb.)
|
|
Malzemeler
|
Alüminyum, Bakır, Pirinç, Paslanmaz Çelik, Çelik, Demir, Alaşım, Titanyum vb.
|
|
Yüzey İşlemi
|
Eloksal kaplama, fırçalama, galvanizleme, lazer gravür, serigrafi baskı, parlatma, toz boyama vb.
|
|
Tolerans
|
+/- 0,005 mm-0,01 mm, 100% QC teslimat öncesi kalite kontrolü, kalite kontrol formu sağlanabilir.
|
|
İşleme
|
CNC Tornalama, Frezeleme, Delme, Dişli Açma, Parlatma, Burç Üretimi, Yüzey İşleme vb.
|
|
Çizim Biçimleri
|
SolidWorks, Pro/Engineer, UG, AutoCAD (DXF, DWG), PDF, TIF vb.
|
###
|
Mevcut Malzeme
|
|||||
|
Alüminyum
|
Paslanmaz çelik
|
Pirinç
|
Bakır
|
Ütü
|
Plastik
|
|
AL6061
|
SS201
|
C35600
|
C11000
|
20#
|
POM
|
|
AL6063
|
SS301
|
C36000
|
C12000
|
45#
|
Göz atmak
|
|
AL6082
|
SS303
|
C37700
|
C12200
|
Q235
|
PMMA
|
|
AL7075
|
SS304
|
C37000
|
C10100
|
Q345B
|
ABS
|
|
AL2024
|
SS316
|
C37100
|
vesaire…
|
Q345B
|
Delrin
|
|
AL5052
|
SS416
|
C28000
|
|
1214/1215
|
Naylon
|
|
ALA380
|
vesaire…
|
C26000
|
|
12L14
|
PVC
|
|
vesaire…
|
|
C24000
|
|
Karbon çelik
|
PP
|
|
|
|
C22000
|
|
4140 / 4130
|
Bilgisayar
|
|
|
|
vesaire…
|
|
vesaire…
|
vesaire…
|
###
|
Yüzey İşlemi
|
Mevcut Malzeme
|
|
işlenmiş halde
|
Tüm metaller
|
|
Pürüzsüzleştirilmiş
|
Tüm metaller ve plastikler (örneğin alüminyum, çelik, naylon, ABS)
|
|
Toz Boyalı
|
Tüm metaller (örneğin alüminyum, çelik)
|
|
Fırçalama
|
Tüm metaller (örneğin alüminyum, çelik)
|
|
Eloksallı Sert Kaplama
|
Alüminyum ve Titanyum alaşımları
|
|
Elektroparlatılmış
|
Metal ve plastik (örneğin alüminyum, ABS)
|
|
Kum püskürtmeli
|
Alüminyum ve Titanyum alaşımları
|
|
Eloksallı Şeffaf veya Renkli
|
Alüminyum ve Titanyum alaşımları
|
Kamalı milin avantajları nelerdir?
Makineniz için doğru kamalı mili arıyorsanız, bilmeniz gereken birkaç önemli şey var. İlk olarak, hangi malzeme kullanılmalıdır? Paslanmaz çelik, düşük gürültü ve yorulma arızası sunma özelliği nedeniyle genellikle en uygun seçimdir. İkincisi, kanal açma veya şekillendirme makinesi kullanılarak işlenebilir. Son olarak, düzgün hareket sağlayacaktır. Peki, kamalı milin avantajları nelerdir?
Paslanmaz çelik, kamalı miller için en iyi malzemedir.
Dişli mil seçerken sertliğini, kalitesini ve yüzeyini göz önünde bulundurmalısınız. Paslanmaz çelik üstün korozyon ve aşınma direncine sahiptir. Karbon çeliği de dişli miller için iyi bir malzemedir. Karbon çeliği düşük karbon içeriğine (yaklaşık 1,7%) sahiptir, bu da onu daha esnek hale getirir ve düzgün hareket sağlamaya yardımcı olur. Ancak paslanmaz çeliğe para harcamak istemiyorsanız, diğer seçenekleri değerlendirin.
İki ana kama türü vardır: paralel kamalar ve bombeli kamalar. İnvolüt kamalar paralel oluklara sahiptir ve doğrusal ve dönme hareketine olanak tanır. Helisel kamalar involüt dişlere sahiptir ve bir açıyla yönlendirilmiştir. Bu tip, şaft üzerinde çok sayıda dişe izin verir ve sabit bağlantıdaki gerilim yoğunlaşmasını en aza indirir.
Geniş ve eşit aralıklı kamalı miller, hidrolik sistemlerde, tahrik sistemlerinde ve takım tezgahlarında yaygın olarak kullanılır. Genellikle karbon çeliğinden (CR10) ve paslanmaz çelikten (AISI 304) üretilirler. Bu malzeme dayanıklıdır ve ISO 14-B (eski adıyla DIN 5463-B) gereksinimlerini karşılar. Kamalı miller genellikle paslanmaz çelik veya C45 çelikten yapılır, ancak birçok başka malzeme de mevcuttur.
Paslanmaz çelik, kamalı miller için en iyi malzemedir. Bu metal aynı zamanda inanılmaz derecede uygun fiyatlıdır. Çoğu durumda, paslanmaz çelik bu miller için en iyi seçimdir çünkü en iyi korozyon direncini sunar. Birçok farklı kamalı mil türü vardır ve her biri belirli bir uygulama için uygundur. Ayrıca birçok farklı paslanmaz çelik türü de vardır, bu nedenle en iyi kaliteyi istiyorsanız paslanmaz çeliği tercih edin.
Yüksek kaliteli kamalı miller arayanlar için CZPT Kamalı Milleri birçok avantaj sunar. Maliyetleri düşürebilir, konumlandırma doğruluğunu artırabilir ve sürtünmeyi azaltabilirler. CZPT TFE kaplaması sayesinde, kamalı miller enerji ve ısı birikimini azaltabilir ve ürünlerinizin ömrünü uzatabilir. Ayrıca, kurulumları da kolaydır – tek yapmanız gereken onları takmaktır.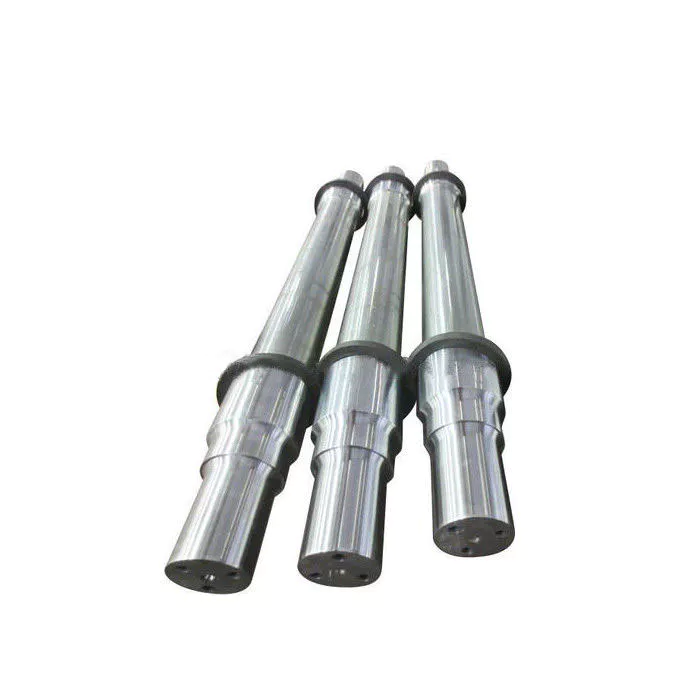
Düşük gürültü seviyesi, düşük aşınma ve yorulma kaynaklı arıza direnci sağlarlar.
Dişli şaftlardaki kamalar iki ana kısımdan oluşur: kama kökü dolgusu ve kama rölyefi. Kama kökü dolgusu en kritik kısımdır, çünkü yorulma arızası buradan başlar ve rölyefe doğru yayılır. Kama rölyefi, şafta daha düşük gerilim uygulayan ve daha küçük bir temas alanına sahip olan involüt diş şekli nedeniyle yorulma arızasına daha yatkındır.
Kamalı millerinin yorulma ömrü, SN eğrisi ölçülerek belirlenir. Bu eğri, Wohler eğrisi olarak da bilinir ve gerilim genliği ile çevrim sayısı arasındaki ilişkiyi gösterir. Malzemeye, geometriye ve yükleme şekline bağlıdır. Sabit genlikli bir yük altında homojen bir malzeme numunesi üzerinde yapılan fiziksel bir testle elde edilebilir. Düşük alaşımlı çelik parçalar için yaklaşık değerler, düşük alaşımlı çelik malzeme kullanılarak elde edilebilir.
Kamalı miller düşük gürültü, minimum aşınma ve yorulma arızası sağlar. Bununla birlikte, montaj ve üretim süreçlerinde bazı mekanik iletim elemanlarının milden çıkarılması gerekir. Millerin işlevsel amaçlar için göreceli eksenel harekete hala sahip olması gerekir. Bu nedenle, yüksek kaliteli tork iletimi, minimum boşluk ve düşük gürültü için iyi kamalı bağlantılar şarttır. Kamalı millerdeki başlıca arıza modları arasında sürtünme korozyonu, diş kırılması ve yorulma arızası bulunur.
Dış disk taşıyıcı kamalı mil, çekme gerilimine ve yorulma arızasına karşı hassastır. Düşük gürültü, düşük aşınma ve yorulma arızası gibi yüksek müşteri talepleri, kamalı milleri mükemmel bir seçim haline getirmektedir. Analiz için kırık bir kamalı dişli kaplin alındı. Filtre milinin üst kısmına yakın bir yere monte edilmiş ve şanzıman motoruna takılmıştı. Servis geçmişi bilinmiyordu. Kırık kamalı dişli kaplin, uzunlamasına çatlamış ve kamalı dişli dişlerinin sonlanma noktasında durmuştu. Kamalı dişli dişlerinde ayrıca aşınma ve deformasyon da vardı.
Yeni bir kama bağlantı yöntemi, içi boş silindirik kamalı millerdeki arıza yayılımını tespit ediyor. Kama bağlantısı, kama bölümü silindir duvarıyla aynı kalınlıkta bir metal plakaya açılmış şekilde, akustik emisyon (AE) yöntemi kullanılarak üretiliyor. Ek olarak, kama bağlantısı yanlış hizalanmış olup, bu da kama dişlerine önemli bir basınç uyguluyor. Bu durum, sürtünme yorgunluğu ve aşınma oranını daha da hızlandırıyor.
Bir kamalı bağlantı, 25 saatlik çalışmadan sonra yağlanmalıdır. Sık yağlama, bakım maliyetlerini artırabilir ve arıza sürelerine neden olabilir. Dahası, yağlayıcı, arayüzlerde aşındırıcı parçacıkları tutabilir. Bazı durumlarda, yağlayıcılar yanlış hizalamaya bile neden olarak erken arızaya yol açabilir. Bu nedenle, bir kamalı bağlantının yağlanması, şaftın düzgün çalışmasını sağlamak için hayati önem taşır.
Kamalı bağlantı elemanının tasarımı, aşınma direncini ve güvenilirliğini artırmak için optimize edilebilir. Yüzey işlemleri, yükler ve dönüş, kamalı bağlantı elemanının sürtünme özelliklerini etkiler. Ek olarak, yüzer kamalı bağlantı elemanının aşınmasını tahmin etmek için bir sonlu eleman yöntemi geliştirilmiştir. Bu yöntem uygulanabilir olup, kamalı bağlantı elemanının aşınma ve yorulma ömrünü tahmin etmek için güvenilir bir temel sağlar.
Bunlar, kanal açma veya şekillendirme makinesi kullanılarak işlenebilir.
Çeşitli endüstrilerde kamalı miller şekillendirmek için makineler kullanılabilir. Dişli kutuları, fren sistemleri ve akslar dahil olmak üzere birçok uygulamada faydalıdırlar. Kamalı bir mil, frezeleme, broşlama ve oluk açma dahil olmak üzere çeşitli şekillerde işlenebilir. Şekillendirmenin yanı sıra, kamalar çubuk çapını küçültmede de faydalıdır.
Kanal açma veya şekillendirme makinesi kullanılırken, iş parçası düzgün kalınlıkta bir kaideye yaslanır. Makine, her biri kaidenin üst yüzeyine dik olarak konumlandırılmış bir destek kolonu ve bir sınırlayıcı kolon (Şekil 1) ile donatılmıştır. Sınırlayıcı kolon ekseni, destek kolonu ile aynı doğrultudadır. Kanal açma veya şekillendirme işlemi sırasında, istenen boşluk elde edilene kadar takım içeri ve dışarı doğru hareket ettirilir.
Bir işlem, şafta oluk açmayı içerir. Oluklu şaftlar oluşturmak için kullanılan iki yaygın işlem, çift taraflı frezeleme, oluk şekillendirme ve oluk kesmedir. Çift taraflı frezeleme, şaftı sabit tutan sabit bir indeksleme fikstürü içerirken, dönen freze bıçakları şaftın uzunluğu boyunca oluk açar. Oluk boyunca düzgünlüğü sağlamak için birkaç geçiş gereklidir.
Kamalı miller bir tür dişlidir. Tahrik milindeki çıkıntılar veya dişler, eşleşen parçadaki oluklarla kenetlenir. Kamalı mil, torkun eşleşen parçaya iletilmesini sağlarken güç aktarımını da en üst düzeye çıkarır. Kamalı miller ağır araçlarda, inşaatta, tarımda ve büyük toprak işleme makinelerinde kullanılır. Akslardan şanzıman sistemlerine kadar hemen hemen her türlü döner harekette kullanılırlar. Ayrıca daha iyi yorulma ömrü ve güvenilirlik sunarlar.
Oluk açma veya şekillendirme makineleri, kamalı milleri şekillendirmek için de kullanılabilir. Oluk açma makineleri, kamalı milleri işlemek için sıklıkla kullanılır, çünkü bu makinelerle üretmek daha kolaydır. Oluk açma veya şekillendirme makinesi kullanmak, farklı boyutlarda kamalı miller elde etmenizi sağlayabilir. Parçalarınızın en yüksek standartlarda üretilmesini sağlamak için bir dizi kama standardına uymak önemlidir.
Dişli miller üretmek için bir diğer seçenek de freze tezgahıdır. Dişli mil, bir indeksleme fikstüründe iki merkez arasına yerleştirilebilir. İki yan freze bıçağı bir mil üzerine monte edilir ve aralarına bir ara parça ve pullar yerleştirilir. Daha sonra mil ve bıçaklar freze tezgahının miline monte edilir. Bıçakların dişli mil üzerinde kendilerini merkezlediğinden emin olmak için, tezgahın miline bir ayar yapılmalıdır.
İç ve dış kamalar için işleme süreci çok farklıdır. Dış kamalar broşlama, şekillendirme, frezeleme veya diş açma işlemine tabi tutulabilirken, iç kamalar bu işlemlere tabi tutulamaz. Bu makineler sert alaşım kullanır, ancak iç kamalar için o kadar iyi değildirler. Bu işlemler için kanal açma mekanizmasına sahip bir makine gereklidir.


Editör: czh 2023-03-27
Kılavuzu bir teklif talebine dönüştürün.
Kontrollü çizimi, bağlantı arayüzünü, malzeme durumunu ve kullanım amacına ilişkin bilgileri teknik inceleme için gönderin.
Fiyat Teklifi İsteyin
























