Описание товара
Описание товара
Наши возможности по производству шестерен и шлицов.
| Хоббинг | Помол | Скрежетание зубами | |
| Макс. OD | 1250 мм | 2000 мм | 2000 мм |
| Минимальный ID | 20 мм | 50 мм | 20 мм |
| Максимальная ширина лица | 500 мм | 500 мм | 1480 мм |
| Макс. ДП | ДП 1 | ДП один | ДП 0,5 |
| Максимальный модуль | 26 мм | 26 мм | 45 мм |
| Уровень DIN | Курс DIN 6 | Курс DIN шесть | Класс DIN четыре |
| Зуб в сборе | Ра 3.2 | Ра 3.два | Ра .6 |
| Максимальный угол спирали | ±45° | ±45° | ±45° |
Высокоточные детали трансмиссии
|
Поддержка в изготовлении деталей на станках с ЧПУ по индивидуальному заказу. |
|
|
Цитата |
В соответствии с вашим чертежом (размеры, содержание, основные технологии и т. д.) |
|
Запасы |
Алюминий, медь, латунь, нержавеющая сталь, металл, железо, сплавы, титан и так далее. |
|
Обработка поверхности |
Анодирование, шлифовка, гальванизация, лазерная гравировка, шелкография, полировка, порошковая покраска и так далее. |
|
Допуск |
+/- 0,005 мм-0,01 мм, 100% контроль качества перед поставкой, может обеспечить поставку продукции высшего качества. |
|
Обработка |
Токарная обработка на станках с ЧПУ, фрезерование, сверление, зубофрезерование, заточка, изготовление втулок, ремонт напольных покрытий и многое другое. |
|
Форматы рисунков |
Широкий набор функций, профессиональный/инженерный уровень, высшее образование, AutoCAD (DXF, DWG), PDF, TIF и др. |
Компоненты для 5-осевого фрезерования с ЧПУ
|
Имеющиеся материалы |
|||||
|
Алюминий |
нержавеющая сталь |
Латунь |
Медь |
Железо |
Пластик |
|
АЛ6061 |
SS201 |
C35600 |
C11000 |
двадцать# |
ПОМ |
|
АЛ6063 |
SS301 |
C36000 |
C12000 |
сорок пять# |
Взгляни |
|
AL6082 |
SS303 |
C37700 |
C12200 |
Q235 |
ПММА |
|
АЛ7075 |
SS304 |
C37000 |
C15710 |
Q345B |
Мышцы пресса |
|
АЛ2571 |
SS316 |
C37100 |
и так далее… |
Q345B |
Делрин |
|
AL5052 |
SS416 |
C28000 |
|
1214/1215 |
Нейлон |
|
ALA380 |
и многие другие… |
C26000 |
|
12L14 |
ПВХ |
|
и т. д… |
|
C24000 |
|
Углеродный металл |
ПП |
|
|
|
C22000 |
|
4140 / 4130 |
Ноутбук |
|
|
|
и так далее… |
|
и так далее… |
и т. д… |
|
Метод обработки участка |
Предлагаемый контент |
|
Как обработано |
Все металлы |
|
Сглаженный |
Все металлы и пластик (например, алюминий, металл, нейлон, мышцы желудка) |
|
Порошковое покрытие |
Все металлы (например, алюминий, сталь) |
|
Чистка зубов |
Все металлы (например, алюминий, сталь) |
|
Анодированное твердое покрытие |
Алюминиевые и титановые сплавы |
|
Электрополированный |
Металл и пластик (например, алюминий, мышцы живота) |
|
пескоструйная обработка |
Алюминиевые и титановые сплавы |
|
Анодированное покрытие: прозрачное или цветное |
Алюминиевые и титановые сплавы |
Дисциплина применения
Профиль компании
Компания HangZhou CZPT Intelligent Technological innovation Co. Ltd была основана в 2003 году. С момента основания мы неизменно уделяем особое внимание производству и обработке прецизионных трансмиссионных и механических компонентов. У нас работает высококвалифицированный научно-исследовательский персонал, а также имеется современное оборудование: зубофрезерные станки, зубошлифовальные станки, строгальные станки, токарные станки с ЧПУ и фрезерные станки, что позволяет нам предоставлять комплексные решения в соответствии с техническими требованиями заказчика, начиная с этапа проектирования.
Мы строим себя, помогая другим людям добиваться успеха. CZPT постоянно фокусируется на совершенствовании своих возможностей и в настоящее время владеет более чем 30 патентами. Наша организация использует множество инновационных программ проектирования и разработки, а также более двадцати новых систем и процессов. Кроме того, она сертифицирована по стандартам ISO 9001:2015 и ISO 14001:2015.
Более десяти лет наша компания занимается производством и обработкой прецизионных деталей и нестандартных автоматизированных систем. Благодаря высококвалифицированному персоналу, богатому опыту в области прецизионной обработки и передовым мировым инструментам, компания установила стратегические партнерства с всемирно известными предприятиями в авиационной, медицинской и промышленной отраслях, а также в сфере высокоточного контрольно-измерительного оборудования.
Часто задаваемые вопросы
В1: Как получить ценовое предложение?
A1: Вам следует отправить нам чертежи в форматах igs, dwg, action и т.д. вместе с подробным PDF-файлом. Если у вас есть какие-либо особые требования, пожалуйста, сообщите нам об этом.
и мы можем предоставить вам экспертную консультацию для ознакомления.
В2: Как долго я могу получать образец?
A2: Зависит от конкретных товаров, обычно требуется в 7-10 раз больше.
В3: Как оценить услуги OEM-производителя?
A3: Как правило, на основе ваших эскизов и образцов или оригинальных чертежей мы предоставляем вам технические предложения и смету, а после вашего согласия приступаем к изготовлению изделия.
Этой осенью: Будут ли мои рисунки в безопасности вскоре после отправки вам?
A4: Действительно, мы будем хранить их надлежащим образом и не передадим третьим лицам без вашего разрешения. Разумеется, мы гарантируем базовую безопасность чертежей.
В5: Что нам делать, если у нас нет чертежей?
A5: Пожалуйста, отправьте ваш образец в наш производственный цех, тогда мы сможем его скопировать или предложить вам более совершенные решения. Вы должны прислать нам фотографии или эскизы с указанием размеров (размер, высота, ширина), после чего для вас будет создан CAD-файл или 3D-модель.
| Приложение: | Электродвигатели, электромобили, мотоциклы, машины, судостроение, сельскохозяйственная техника, автомобили, промышленное оборудование. |
|---|---|
| Твердость: | Затвердевшая поверхность зуба |
| Положение передачи: | Внешнее оборудование |
| Способ изготовления: | Роликовый механизм |
| Форма зубчатой части: | Цилиндрическая шестерня |
| Материал: | Нержавеющая сталь |
###
| Образцы: |
US$ 500 шт./штука
1 штука (минимальный заказ) |
|---|
###
| Настройка: |
Доступный
|
|---|
###
| Хоббинг | Помол | Скрежетание зубами | |
| Макс. OD | 1250 мм | 2000 мм | 2000 мм |
| Минимальный ID | 20 мм | 50 мм | 20 мм |
| Максимальная ширина лица | 500 мм | 500 мм | 1480 мм |
| Макс. ДП | ДП 1 | ДП 1 | ДП 0.5 |
| Максимальный модуль | 26 мм | 26 мм | 45 мм |
| Уровень DIN | Класс DIN 6 | Класс DIN 6 | Класс DIN 4 |
| Завершение обработки зуба | Ра 3.2 | Ра 3.2 | Ra 0.6 |
| Максимальный угол спирали | ±45° | ±45° | ±45° |
###
|
Услуги по изготовлению деталей на станках с ЧПУ по индивидуальному заказу
|
|
|
Цитата
|
В соответствии с вашим чертежом (размер, материал, требуемая технология и т. д.)
|
|
Материалы
|
Алюминий, медь, латунь, нержавеющая сталь, сталь, железо, сплавы, титан и т. д.
|
|
Обработка поверхности
|
Анодирование, шлифовка, гальванизация, лазерная гравировка, шелкография, полировка, порошковая покраска и т. д.
|
|
Допуск
|
+/- 0,005 мм-0,01 мм, контроль качества 100% перед отгрузкой, можем предоставить форму для проверки качества.
|
|
Обработка
|
Токарная обработка, фрезерование, сверление, зубофрезерование, полировка, изготовление втулок, обработка поверхностей и т.д. на станках с ЧПУ.
|
|
Форматы рисунков
|
Solid Works, Pro/Engineer, UG, AutoCAD (DXF, DWG), PDF, TIF и др.
|
###
|
Имеющиеся материалы
|
|||||
|
Алюминий
|
Нержавеющая сталь
|
Латунь
|
Медь
|
Железо
|
Пластик
|
|
АЛ6061
|
SS201
|
C35600
|
C11000
|
20#
|
ПОМ
|
|
АЛ6063
|
SS301
|
C36000
|
C12000
|
45#
|
Взгляни
|
|
AL6082
|
SS303
|
C37700
|
C12200
|
Q235
|
ПММА
|
|
АЛ7075
|
SS304
|
C37000
|
C10100
|
Q345B
|
АБС
|
|
АЛ2024
|
SS316
|
C37100
|
и т. д…
|
Q345B
|
Делрин
|
|
AL5052
|
SS416
|
C28000
|
|
1214/1215
|
Нейлон
|
|
ALA380
|
и т. д…
|
C26000
|
|
12L14
|
ПВХ
|
|
и т. д…
|
|
C24000
|
|
Углеродистая сталь
|
ПП
|
|
|
|
C22000
|
|
4140 / 4130
|
ПК
|
|
|
|
и т. д…
|
|
и т. д…
|
и т. д…
|
###
|
Обработка поверхности
|
Имеющиеся материалы
|
|
Как обработано
|
Все металлы
|
|
Сглаженный
|
Все металлы и пластик (например, алюминий, сталь, нейлон, АБС-пластик)
|
|
Порошковое покрытие
|
Все металлы (например, алюминий, сталь)
|
|
Чистка зубов
|
Все металлы (например, алюминий, сталь)
|
|
Анодированное твердое покрытие
|
Алюминиевые и титановые сплавы
|
|
Электрополированный
|
Металл и пластик (например, алюминий, АБС-пластик)
|
|
пескоструйная обработка
|
Алюминиевые и титановые сплавы
|
|
Анодированное покрытие: прозрачное или цветное
|
Алюминиевые и титановые сплавы
|
В чём преимущества шлицевого вала?
Если вы ищете подходящий шлицевой вал для своей машины, вам следует знать несколько важных вещей. Во-первых, какой материал следует использовать? Нержавеющая сталь обычно является наиболее подходящим выбором, поскольку она обеспечивает низкий уровень шума и устойчивость к усталости. Во-вторых, её можно обрабатывать с помощью долбежного или строгального станка. Наконец, она обеспечит плавное движение. Итак, каковы преимущества шлицевого вала?
Нержавеющая сталь — лучший материал для шлицевых валов.
При выборе шлицевого вала следует учитывать его твердость, качество и обработку поверхности. Нержавеющая сталь обладает превосходной коррозионной и износостойкостью. Углеродистая сталь — еще один хороший материал для шлицевых валов. Углеродистая сталь имеет небольшое содержание углерода (около 1,71 TP3T), что делает ее более пластичной и способствует плавному движению. Но если вы не готовы тратить деньги на нержавеющую сталь, рассмотрите другие варианты.
Существует два основных типа шлицов: параллельные и корончатые. Эвольвентные шлицы имеют параллельные канавки и допускают линейное и вращательное движение. Спиральные шлицы имеют эвольвентные зубья и ориентированы под углом. Этот тип позволяет разместить множество зубьев на валу и минимизирует концентрацию напряжений в неподвижном соединении.
Крупные равномерно расположенные шлицы широко используются в гидравлических системах, трансмиссиях и станках. Обычно их изготавливают из углеродистой стали (CR10) и нержавеющей стали (AISI 304). Этот материал долговечен и соответствует требованиям ISO 14-B, ранее DIN 5463-B. Шлицевые валы обычно изготавливаются из нержавеющей стали или стали C45, хотя доступны и многие другие материалы.
Нержавеющая сталь — лучший материал для шлицевых валов. Этот металл также невероятно доступен по цене. В большинстве случаев нержавеющая сталь — лучший выбор для таких валов, поскольку она обеспечивает наилучшую коррозионную стойкость. Существует множество различных типов шлицевых валов, и каждый из них подходит для определенного применения. Также существует множество различных типов нержавеющей стали, поэтому выбирайте нержавеющую сталь, если хотите получить наилучшее качество.
Для тех, кто ищет высококачественные шлицевые валы, шлицевые валы CZPT предлагают множество преимуществ. Они позволяют снизить затраты, повысить точность позиционирования и уменьшить трение. Благодаря покрытию CZPT TFE, шлицевые валы снижают энергозатраты и тепловыделение, а также продлевают срок службы изделий. Кроме того, их легко установить – все, что вам нужно сделать, это установить их.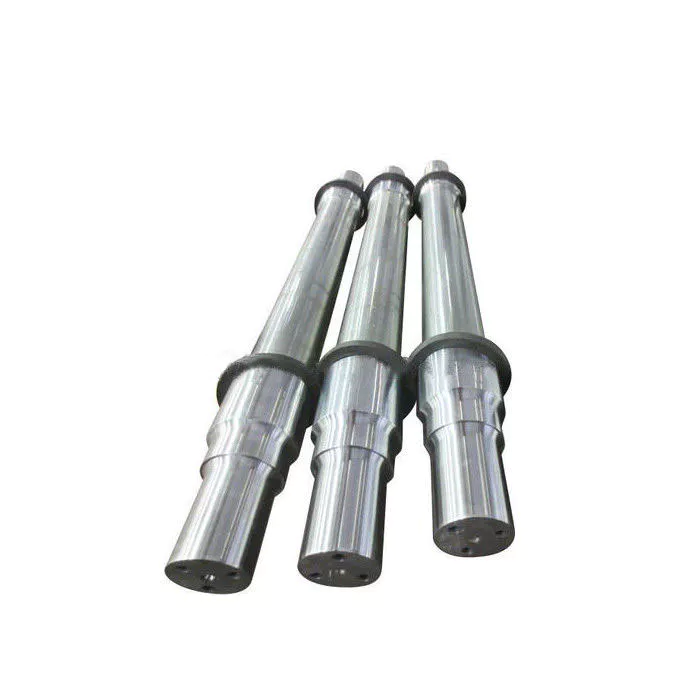
Они обеспечивают низкий уровень шума, низкий износ и низкую усталостную прочность.
Шлицы в шлицевом валу состоят из двух основных частей: закругления корня шлица и зазора между шлицами. Закругление корня шлица является наиболее критической частью, поскольку усталостное разрушение начинается именно там и распространяется на зазор. Зазор между шлицами более подвержен усталостному разрушению из-за своей эвольвентной формы зубьев, которая создает меньшую нагрузку на вал и имеет меньшую площадь контакта.
Усталостная долговечность шлицевых валов определяется измерением кривой SN. Она также известна как кривая Вёлера и представляет собой зависимость между амплитудой напряжения и числом циклов. Она зависит от материала, геометрии и способа нагружения. Ее можно получить путем физического испытания образца из однородного материала при постоянной амплитуде нагрузки. Приближенные значения для деталей из низколегированной стали можно получить, используя материал из низколегированной стали.
Шлицевые валы обеспечивают низкий уровень шума, минимальный износ и усталостное разрушение. Однако в процессе сборки и производства некоторые элементы механической передачи необходимо снимать с вала. Валы должны сохранять возможность относительного осевого перемещения для обеспечения функциональности. Таким образом, качественные шлицевые соединения необходимы для высококачественной передачи крутящего момента, минимального люфта и низкого уровня шума. Основные виды отказов шлицевых валов включают фрикционную коррозию, поломку зубьев и усталостное разрушение.
Шлицевой вал наружного дискового держателя подвержен растягивающим напряжениям и усталостному разрушению. Высокие требования заказчиков к низкому уровню шума, износу и усталостному разрушению делают шлицевые валы отличным выбором. Для анализа была получена сломанная шлицевая зубчатая муфта. Она была установлена вблизи верхней части вала фильтра и вставлена в двигатель редуктора. История эксплуатации неизвестна. Сломанная шлицевая зубчатая муфта имела продольные трещины и остановилась на конце зубьев шлицевой шестерни. Зубья шлицевой шестерни также имели следы износа и деформации.
Новый метод шлицевого соединения позволяет обнаруживать распространение дефектов в полых цилиндрических шлицевых валах. Шлицевое соединение изготавливается с использованием метода акустической эмиссии, при этом шлицевая секция разворачивается в металлическую пластину той же толщины, что и стенка цилиндра. Кроме того, шлицевое соединение смещается, что приводит к значительной концентрации напряжений на шлицевых зубьях. Это дополнительно ускоряет скорость фрикционной усталости и износа.
Шлицевое соединение следует смазывать каждые 25 часов работы. Частая смазка может увеличить затраты на техническое обслуживание и привести к простоям. Кроме того, смазка может задерживать абразивные частицы в местах соприкосновения. В некоторых случаях смазка может даже вызвать смещение, что приводит к преждевременному выходу из строя. Поэтому смазка шлицевого соединения жизненно важна для обеспечения надлежащего функционирования вала.
Конструкция шлицевой муфты может быть оптимизирована для повышения её износостойкости и надёжности. Обработка поверхности, нагрузки и вращение влияют на фрикционные свойства шлицевой муфты. Кроме того, был разработан метод конечных элементов для прогнозирования износа плавающей шлицевой муфты. Этот метод является осуществимым и обеспечивает надёжную основу для прогнозирования износа и усталостной долговечности шлицевой муфты.
Их можно обрабатывать с помощью долбежного или строгального станка.
В различных отраслях промышленности станки могут использоваться для придания формы шлицевым валам. Они находят применение во многих областях, включая редукторы, тормозные системы и оси. Шлицевой вал может обрабатываться несколькими способами, включая зубофрезерование, протягивание и нарезание пазов. Помимо придания формы, шлицы также используются для уменьшения диаметра прутка.
При использовании долбежного или строгального станка заготовка удерживается на опоре равномерной толщины. Станок оснащен опорной колонной и ограничительной колонной (рис. 1), каждая из которых расположена перпендикулярно верхней поверхности опоры. Ось ограничительной колонны находится на одной линии с опорной колонной. В процессе долбления или строгания инструмент подается внутрь и наружу до достижения желаемого зазора.
Один из процессов включает в себя нарезание шлицов на валу. Фрезерование с использованием направляющей, формирование шлицов и нарезание шлицов — два распространенных процесса, используемых для создания шлицевых валов. При фрезеровании с использованием направляющей применяется неподвижное фиксирующее приспособление, которое удерживает вал в неподвижном положении, в то время как вращающиеся фрезы нарезают канавку по всей длине вала. Для обеспечения равномерности по всей длине шлицов требуется несколько проходов.
Шлицевые соединения — это разновидность зубчатых передач. Выступы или зубья на приводном валу входят в зацепление с канавками в сопрягаемой детали. Шлицевой вал позволяет передавать крутящий момент на сопрягаемую деталь, максимально увеличивая передачу мощности. Шлицевые соединения используются в тяжелой технике, строительстве, сельском хозяйстве и крупной землеройной технике. Шлицевые соединения применяются практически во всех видах вращательного движения, от осей до трансмиссионных систем. Они также обеспечивают больший срок службы и надежность.
Для обработки шлицевых валов также могут использоваться долбежные или строгальные станки. Долбежные станки часто используются для обработки шлицевых валов, поскольку на них их проще изготавливать. Использование долбежного или строгального станка позволяет получать шлицевые валы различных размеров. Важно соблюдать набор стандартов для шлицев, чтобы гарантировать, что ваши детали будут изготовлены в соответствии с высочайшими стандартами.
Еще один вариант изготовления шлицевых валов — фрезерный станок. Шлицевой вал можно установить между двумя центрами в поворотном приспособлении. Две боковые фрезы устанавливаются на оправку, а между ними вставляются прокладка и шайбы. Затем оправка с фрезами крепится к шпинделю фрезерного станка. Для обеспечения центрирования фрез над шлицевым валом необходимо отрегулировать шпиндель станка.
Процесс обработки внутренних и наружных шлицев существенно различается. Наружные шлицы можно обрабатывать протяжкой, придавать им нужную форму, фрезеровать или зубофрезеровать, тогда как внутренние шлицы — нет. Для этих операций используются твердые сплавы, но они не так хорошо подходят для обработки внутренних шлицов. Для таких операций необходим станок с пазовым механизмом.


редактор czh 27.03.2023
Превратите руководство в запрос на коммерческое предложение (RFQ).
Для технической проверки предоставьте чертеж, информацию о сопряжении, состоянии материалов и условиях эксплуатации.
Запросить ценовое предложение
























