Tavaran kuvaus
Tavaran kuvaus
Vaihteiden ja ura-akselien valmistusosaamisemme.
| Hobbing | Jyrsintä | Hampaiden narskuttelu | |
| Suurin ulkohalkaisija | 1250 mm | 2000 mm | 2000 mm |
| Vähimmäistunnus | 20 mm | 50 mm | 20 mm |
| Max. leveys | 500 mm | 500 mm | 1480 mm |
| Maksimaalinen DP | DP 1 | DP yksi | DP .5 |
| Max-moduuli | 26 mm | 26 mm | 45 mm |
| DIN-taso | DIN-kurssi 6 | DIN-kurssi kuusi | DIN-luokka neljä |
| Hammas täydellinen | Ra 3.2 | Ra 3.kaksi | Ra .6 |
| Suurin kierteen kulma | ±45° | ±45° | ±45° |
Tarkkuusvaihteiston osat
|
Räätälöity CNC-koneistusosien tuki |
|
|
Lainaus |
Piirustuksesi mukaan (mitat, sisältö ja olennainen teknologia jne.) |
|
Tarvikkeet |
Alumiini, kupari, messinki, ruostumaton metalli, metalli, rauta, seos, titaani ja niin edelleen. |
|
Pinta-alan käsittely |
Anodisointi, harjaus, sinkitys, laserkaiverrus, silkkipainatus, kiillotus, jauhemaalaus ja niin edelleen. |
|
Toleranssi |
+/- 0,005–0,01 mm, hundred% QC -laaduntarkastus ennen toimitusta, voi toimittaa huippulaatuista tarkastustyyppiä |
|
Käsittely |
CNC-sorvaus, jyrsintä, poraus, vierintäjyrsintä, teroitus, holkkien jyrsintä, lattian korjaus ja paljon muuta. |
|
Piirustusmuodot |
Vahvat funktiot, ammattilainen/insinööri, UG, AutoCAD (DXF, DWG), PDF, TIF jne. |
5-akseliset CNC-jyrsintäkomponentit
|
Saatavilla olevat materiaalit |
|||||
|
Alumiini |
Ruostumaton metalli |
Messinki |
Kupari |
Rauta |
Muovi |
|
AL6061 |
SS201 |
C35600 |
C11000 |
twenty# |
POM |
|
AL6063 |
SS301 |
C36000 |
C12000 |
neljäkymmentäviisi# |
Kurkistaa |
|
AL6082 |
SS303 |
C37700 |
C12200 |
Q235 |
PMMA |
|
AL7075 |
SS304 |
C37000 |
C15710 |
Q345B |
Vatsalihakset |
|
AL2571 |
SS316 |
C37100 |
ja niin edelleen… |
Q345B |
Delrin |
|
AL5052 |
SS416 |
C28000 |
|
1214/1215 |
Nylon |
|
ALA380 |
ja monet muut… |
C26000 |
|
12L14 |
PVC |
|
jne… |
|
C24000 |
|
Hiilimetalli |
PP |
|
|
|
C22000 |
|
4140 / 4130 |
Kannettava tietokone |
|
|
|
ja niin edelleen… |
|
ja niin edelleen… |
jne… |
|
Alueen käsittelymenetelmä |
Tarjottu sisältö |
|
Koneistettuna |
Kaikki metallit |
|
Tasoitettu |
Kaikki metallit ja muovit (esim. alumiini, metalli, nailon, vatsalihakset) |
|
Jauhemaalattu |
Kaikki metallit (esim. alumiini, teräs) |
|
Harjaus |
Kaikki metallit (esim. alumiini, teräs) |
|
Anodisoitu kovapinnoite |
Alumiini- ja titaaniseokset |
|
Elektrolyyttinen kiillotettu |
Metalli ja muovi (esim. alumiini, vatsalihakset) |
|
Helmipuhallettu |
Alumiini- ja titaaniseokset |
|
Anodisoitu kirkas tai värillinen |
Alumiini- ja titaaniseokset |
Sovelluskuri
Yritysprofiili
HangZhou CZPT Intelligent Technological innovation Co. Ltd perustettiin vuonna 2003. Perustamisesta lähtien olemme keskittyneet tarkkuusvaihteiston ja mekaanisten komponenttien tuotantoon ja käsittelyyn. Meillä on asiantunteva tutkimus- ja kehityshenkilöstö sekä edistyneet laitteet, kuten hammaspyörän jyrsintälaitteet, hammaspyörien hiontalaitteet, laitteiden muotoilulaitteet, CNC-sorvit ja jyrsinkoneet, jotka pystyvät tarjoamaan täydelliset ratkaisut käyttäjän eritelmien mukaisesti suunnittelusta lähtien.
Olemme rakentaneet toimintamme auttamalla muita yksilöitä menestykseen. CZPT keskittyy jatkuvasti kehityskykyyn, ja sillä on nyt yli 30 patenttia. Organisaatiollamme on monia innovatiivisia suunnittelu- ja suunnitteluohjelmistoja, ja käytämme yli kahtakymmentä uutta järjestelmää ja prosessia. Lisäksi sillä on ISO 9001: 2015- ja ISO 14001: 2015 -sertifikaatit.
Yrityksemme on ollut yli kymmenen vuoden ajan omistautunut tarkkuusosien ja epästandardien automaatiojärjestelmien valmistukseen ja käsittelyyn. Erittäin kokeneen henkilöstömme, laajan tarkkuuskäsittelyosaamisemme ja globaalisti huippuluokan työkalujemme ansiosta olemme luoneet strategisia kumppanuuksia maailmanlaajuisesti tunnettujen yritysten kanssa ilmailun, terveydenhuollon ja teollisuuden tarkkuustutkimus- ja mittauslaitteiden aloilla.
Usein kysytyt kysymykset
K1: Miten saan tarjouksen?
A1: Sinun tulee lähettää meille piirustukset igs-, dwg-, action- ja niin edelleen muodossa yksityiskohtaisen PDF-tiedoston kera. Jos sinulla on eritelmiä, huomioithan,
ja voisimme antaa asiantuntijaneuvoja viitteellesi.
K2: Kuinka kauan voin saada näytteen?
A2: Riippuu tietyistä tuotteistasi, yleensä 7–10 kertaa.
K3: Miten arvostaa OEM-palveluita?
A3: Yleensä annamme sinulle teknisiä ehdotuksia ja tarjouksen suunnittelu- ja tyylipiirustusten tai aitojen näytteiden perusteella. Sopimuksenne jälkeen valmistamme ne puolestanne.
Tänä syksynä: Ovatko piirustukseni turvassa pian lähettämisen jälkeen?
A4: Pidämme ne todellakin asianmukaisesti emmekä luovuta niitä kolmansille osapuolille ilman lupaasi. Koulutuksen lisäksi varmistamme piirustusten perusturvallisuuden.
K5: Mitä meidän pitäisi tehdä, jos meillä ei ole piirustuksia?
A5: Lähetä näytteesi tuotantolaitokseemme, niin voimme kopioida sen tai tarjota sinulle parempia ratkaisuja. Lähetä meille valokuvia tai luonnoksia mittasuhteineen (koko, korkeus, leveys). CAD- tai 3D-tiedosto luodaan sinulle, jos se on saatavilla.
| Sovellus: | Moottori, sähköautot, moottoripyörät, koneet, merikoneet, maatalouskoneet, autot, teollisuuskoneet |
|---|---|
| Kovuus: | Kovettunut hampaan pinta |
| Vaihteiston asento: | Ulkoinen vaihde |
| Valmistusmenetelmä: | Liikkuvat vaihteet |
| Hammastetun osan muoto: | Lieriöpyörä |
| Materiaali: | Ruostumaton teräs |
###
| Näytteet: |
US$ 500/kpl
1 kpl (vähimmäistilaus) |
|---|
###
| Mukauttaminen: |
Saatavilla
|
|---|
###
| Hobbing | Jyrsintä | Hampaiden narskuttelu | |
| Suurin ulkohalkaisija | 1250 mm | 2000 mm | 2000 mm |
| Vähimmäistunnus | 20 mm | 50 mm | 20 mm |
| Max. leveys | 500 mm | 500 mm | 1480 mm |
| Maksimaalinen DP | DP 1 | DP 1 | DP 0.5 |
| Max-moduuli | 26 mm | 26 mm | 45 mm |
| DIN-taso | DIN-luokka 6 | DIN-luokka 6 | DIN-luokka 4 |
| Hampaiden viimeistely | Ra 3.2 | Ra 3.2 | Ra 0,6 |
| Suurin kierteen kulma | ±45° | ±45° | ±45° |
###
|
Mukautetut CNC-koneistusosat
|
|
|
Lainaus
|
Piirustuksesi mukaan (koko, materiaali ja tarvittava tekniikka jne.)
|
|
Materiaalit
|
Alumiini, kupari, messinki, ruostumaton teräs, teräs, rauta, seos, titaani jne.
|
|
Pintakäsittely
|
Anodisointi, harjaus, sinkitys, laserkaiverrus, silkkipainatus, kiillotus, jauhemaalaus jne.
|
|
Toleranssi
|
+/- 0,005 mm - 0,01 mm, 100% QC -laaduntarkastus ennen toimitusta, voi tarjota laaduntarkastuslomakkeen
|
|
Käsittely
|
CNC-sorvaus, jyrsintä, poraus, vierintäjyrsintä, kiillotus, holkkien jyrsintä, pintakäsittely jne.
|
|
Piirustusmuodot
|
Solid Works, Pro/Engineer, UG, AutoCAD (DXF, DWG), PDF, TIF jne.
|
###
|
Saatavilla oleva materiaali
|
|||||
|
Alumiini
|
Ruostumaton teräs
|
Messinki
|
Kupari
|
Rauta
|
Muovi
|
|
AL6061
|
SS201
|
C35600
|
C11000
|
20#
|
POM
|
|
AL6063
|
SS301
|
C36000
|
C12000
|
45#
|
Kurkistaa
|
|
AL6082
|
SS303
|
C37700
|
C12200
|
Q235
|
PMMA
|
|
AL7075
|
SS304
|
C37000
|
C10100
|
Q345B
|
ABS-jarrut
|
|
AL2024
|
SS316
|
C37100
|
jne…
|
Q345B
|
Delrin
|
|
AL5052
|
SS416
|
C28000
|
|
1214/1215
|
Nylon
|
|
ALA380
|
jne…
|
C26000
|
|
12L14
|
PVC
|
|
jne…
|
|
C24000
|
|
hiiliteräs
|
PP
|
|
|
|
C22000
|
|
4140 / 4130
|
Tietokone
|
|
|
|
jne…
|
|
jne…
|
jne…
|
###
|
Pintakäsittely
|
Saatavilla oleva materiaali
|
|
Koneistettuna
|
Kaikki metallit
|
|
Tasoitettu
|
Kaikki metallit ja muovit (esim. alumiini, teräs, nailon, ABS)
|
|
Jauhemaalattu
|
Kaikki metallit (esim. alumiini, teräs)
|
|
Harjaus
|
Kaikki metallit (esim. alumiini, teräs)
|
|
Anodisoitu kovapinnoite
|
Alumiini- ja titaaniseokset
|
|
Elektrolyyttinen kiillotettu
|
Metalli ja muovi (esim. alumiini, ABS)
|
|
Helmipuhallettu
|
Alumiini- ja titaaniseokset
|
|
Anodisoitu kirkas tai värillinen
|
Alumiini- ja titaaniseokset
|
Mitkä ovat uritetun akselin edut?
Jos etsit koneeseesi sopivaa ura-akselia, sinun tulisi tietää muutamia tärkeitä asioita. Ensinnäkin, minkä tyyppistä materiaalia tulisi käyttää? Ruostumaton teräs on yleensä sopivin valinta, koska se on meluisa ja kestää väsymismurtumia vähän. Toiseksi, sitä voidaan työstää uritus- tai muotoilukoneella. Lopuksi se varmistaa tasaisen liikkeen. Mitkä ovat ura-akselin edut?
Ruostumaton teräs on paras materiaali uritettuihin akseleihin
Uritettua akselia valittaessa on otettava huomioon sen kovuus, laatu ja viimeistely. Ruostumattomalla teräksellä on erinomainen korroosion- ja kulumiskestävyys. Hiiliteräs on toinen hyvä materiaali uritettuihin akseleihin. Hiiliteräksellä on matala hiilipitoisuus (noin 1,7%), mikä tekee siitä muovattavamman ja auttaa varmistamaan tasaisen liikkeen. Mutta jos et ole valmis käyttämään rahaa ruostumattomaan teräkseen, harkitse muita vaihtoehtoja.
Uria on kahta päätyyppiä: rinnakkaisuria ja kruunuuria. Evolventtiurissa on yhdensuuntaiset urat, jotka mahdollistavat lineaarisen ja pyörivän liikkeen. Kierreuriissa on evolventtihampaat, ja ne ovat kulmassa. Tämä tyyppi mahdollistaa akselille useita hampaita ja minimoi jännityksen keskittymisen kiinteään niveleen.
Suuria, tasaisesti etäällä toisistaan olevia uria käytetään laajalti hydraulijärjestelmissä, voimansiirrossa ja työstökoneissa. Ne on tyypillisesti valmistettu hiiliteräksestä (CR10) ja ruostumattomasta teräksestä (AISI 304). Tämä materiaali on kestävää ja täyttää standardin ISO 14-B, aiemmin DIN 5463-B, vaatimukset. Uritetut akselit on tyypillisesti valmistettu ruostumattomasta teräksestä tai C45-teräksestä, vaikka saatavilla on monia muitakin materiaaleja.
Ruostumaton teräs on paras materiaali uritetulle akselille. Tämä metalli on myös uskomattoman edullinen. Useimmissa tapauksissa ruostumaton teräs on paras valinta näihin akseleihin, koska se tarjoaa parhaan korroosionkestävyyden. Uritettuja akseleita on monenlaisia, ja jokainen sopii tiettyyn sovellukseen. Myös ruostumatonta terästä on monenlaista, joten valitse ruostumaton teräs, jos haluat parasta laatua.
Niille, jotka etsivät korkealaatuisia uritettuja akseleita, CZPT-uritetut akselit tarjoavat monia etuja. Ne voivat alentaa kustannuksia, parantaa paikannustarkkuutta ja vähentää kitkaa. CZPT TFE -pinnoitteen ansiosta uritetut akselit voivat vähentää energiankulutusta ja lämmön kertymistä sekä pidentää tuotteidesi käyttöikää. Lisäksi ne on helppo asentaa – sinun tarvitsee vain asentaa ne.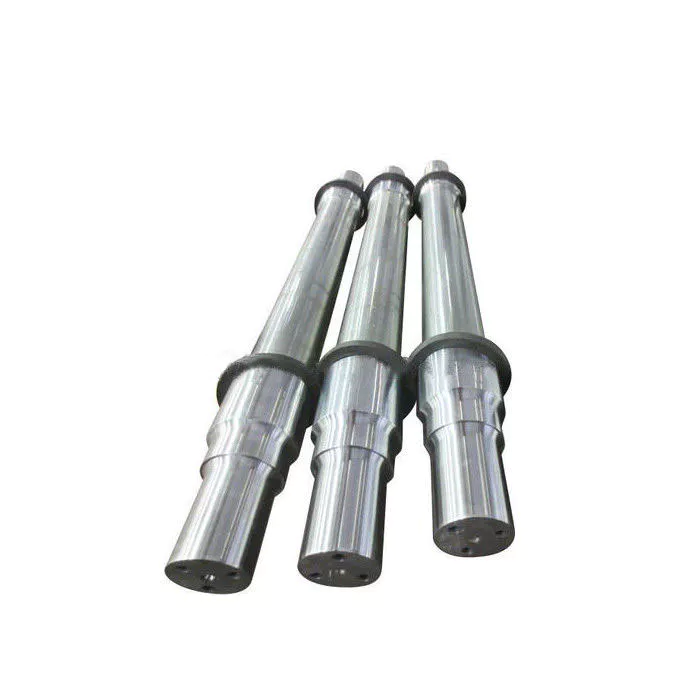
Ne tarjoavat alhaisen melun, vähäisen kulumisen ja väsymismurtuman
Uritetun akselin urat koostuvat kahdesta pääosasta: uran tyven fileestä ja uran reliefistä. Uran tyven file on kriittisin osa, koska väsymismurtuma alkaa siitä ja leviää reliefiin. Uran reliefi on alttiimpi väsymismurtumiselle evolventtisen hampaan muotonsa vuoksi, mikä aiheuttaa akselille pienemmän rasituksen ja pienemmän kosketuspinnan.
Uritettujen akselien väsymislujuus määritetään mittaamalla SN-käyrä. Tämä tunnetaan myös Wohler-käyränä, ja se on jännitysamplitudin ja syklien lukumäärän välinen suhde. Se riippuu materiaalista, geometriasta ja kuormitustavasta. Se voidaan saada fyysisellä kokeella tasaiselle materiaalinäytteelle vakioamplitudisen kuormituksen alaisena. Niukkaseosteisten teräsosien likiarvot voidaan tehdä käyttämällä niukkaseosteista terästä.
Uritetut akselit ovat meluttomia, kuluvat ja aiheuttavat minimaalista väsymismurtumaa. Jotkin mekaaniset voimansiirtoelementit on kuitenkin poistettava akselista kokoonpano- ja valmistusprosessien aikana. Akseleiden on silti kyettävä suhteelliseen aksiaaliseen liikkeeseen toiminnallisista syistä. Siksi hyvät uraliitokset ovat välttämättömiä korkealaatuiselle vääntömomentin siirrolle, minimaaliselle välykselle ja alhaiselle melulle. Uritettujen akselien yleisimpiä vikaantumistyyppejä ovat kitkakorroosio, hampaiden rikkoutuminen ja väsymismurtuma.
Ulomman levyn kannattimen ura on altis vetojännitykselle ja väsymismurtumille. Asiakkaiden korkeat vaatimukset alhaiselle melutasolle, vähäiselle kulumiselle ja väsymismurtumille tekevät ura-akseleista erinomaisen valinnan. Analyysiä varten vastaanotettiin murtunut ura-akselin kytkin. Se asennettiin lähelle suodatinakselin yläosaa ja asetettiin vaihteiston moottoriin. Huoltohistoria oli tuntematon. Murtunut ura-akselin kytkin oli pituussuunnassa haljennut ja juuttunut ura-akselin hampaiden päähän. Ura-akselin hampaissa näkyi myös kulumista ja muodonmuutoksia.
Uusi urakytkentämenetelmä havaitsee vian etenemisen ontoissa lieriömäisissä uritetuissa akseleissa. Urakytkentä valmistetaan AE-menetelmällä siten, että uraosa rullataan auki sylinterin seinämän paksuiseksi metallilevyksi. Lisäksi urakytkentä on virheasennossa, mikä painottaa merkittävästi uran hampaita. Tämä kiihdyttää entisestään kitkaväsymistä ja kulumista.
Uraliitos tulisi voidella 25 käyttötunnin jälkeen. Tiheä voitelu voi lisätä huoltokustannuksia ja aiheuttaa seisokkeja. Lisäksi voiteluaine voi pidättää hankaavia hiukkasia liitäntöihin. Joissakin tapauksissa voiteluaineet voivat jopa aiheuttaa linjausvirheitä, mikä johtaa ennenaikaiseen vikaantumiseen. Siksi urakytkimen voitelu on elintärkeää akselin moitteettoman toiminnan varmistamiseksi.
Urakytkimen suunnittelua voidaan optimoida sen kulutuskestävyyden ja luotettavuuden parantamiseksi. Pintakäsittelyt, kuormitukset ja pyöriminen vaikuttavat urakytkimen kitkaominaisuuksiin. Lisäksi kehitettiin äärelliselementtimenetelmä kelluvan urakytkimen kulumisen ennustamiseksi. Tämä menetelmä on toteuttamiskelpoinen ja tarjoaa luotettavan perustan urakytkimen kulumis- ja väsymiskeston ennustamiseen.
Ne voidaan työstää uritus- tai muotoilukoneella
Koneita voidaan käyttää uritettujen akseleiden muotoiluun useilla eri teollisuudenaloilla. Ne ovat hyödyllisiä monissa sovelluksissa, kuten vaihteistoissa, jarrujärjestelmissä ja akseleissa. Uritettua akselia voidaan käsitellä useilla tavoilla, kuten hobbaamalla, aventamalla ja urittamalla. Muotoilun lisäksi urat ovat hyödyllisiä myös tangon halkaisijan pienentämisessä.
Ura- tai muotoilukonetta käytettäessä työkappale pidetään tasapaksua jalustaa vasten. Kone on varustettu jalustapylväällä ja rajoituspylväällä (kuva 1), jotka molemmat on sijoitettu kohtisuoraan jalustan yläpintaan nähden. Rajauspylvään akseli sijaitsee samalla linjalla kuin jalustapylväs. Ura- tai muotoiluprosessin aikana työkalua syötetään sisään ja ulos, kunnes haluttu tila on saavutettu.
Yksi prosessi käsittää uritettujen akselien leikkaamisen. Yläpuolinen jyrsintä, urien muotoilu ja urien leikkaus ovat kaksi yleistä prosessia, joita käytetään uritettujen akselien luomiseen. Yläpuolisessa jyrsinnässä kiinteä jakolaite pitää akselin paikallaan, kun taas pyörivät jyrsimet leikkaavat uran akselin pituudelle. Uran tasaisuuden varmistamiseksi tarvitaan useita ylimenoja.
Uritetut hammaspyörät ovat eräänlainen hammaspyörä. Vetoakselin harjanteet tai hampaat ovat kosketuksissa vastakappaleen uriin. Uritettu akseli mahdollistaa vääntömomentin siirron vastakappaleeseen ja maksimoi samalla voimansiirron. Uritettuja hammaspyöriä käytetään raskaissa ajoneuvoissa, rakennusalalla, maataloudessa ja massiivisissa maanrakennuskoneissa. Uritettuja hammaspyöriä käytetään käytännössä kaikentyyppisissä pyörimisliikkeissä akseleista voimansiirtojärjestelmiin. Ne tarjoavat myös paremman väsymiskestävyyden ja luotettavuuden.
Myös uritus- tai muotoilukoneita voidaan käyttää uritettujen akselien muotoiluun. Urituskoneita käytetään usein uritettujen akselien työstämiseen, koska ne on helpompi valmistaa näillä koneilla. Uritus- tai muotoilukoneen käyttö voi johtaa erikokoisiin uritettuihin akseleihin. On tärkeää noudattaa tiettyjä urastandardeja sen varmistamiseksi, että osat valmistetaan korkeimpien standardien mukaisesti.
Jyrsinkone on toinen vaihtoehto uritettujen akselien valmistukseen. Ura-akseli voidaan asettaa kahden keskipisteen väliin jakolaitteeseen. Kaksi sivujyrsintä asennetaan tuurnaan ja niiden väliin asetetaan välilevy ja kiiloja. Turna ja jyrsimet asennetaan sitten jyrsinkoneen karaan. Jotta jyrsimet keskittyisivät uritetun akselin päälle, koneen karaan on tehtävä säätö.
Sisäisten ja ulkoisten urien työstöprosessi on hyvin erilainen. Ulkoisia uria voidaan avartaa, muotoilla, jyrsiä tai jyrsiä, kun taas sisäisiä uria ei voida. Nämä koneet käyttävät kovametallia, mutta ne eivät ole yhtä hyviä sisäisten urien työstämiseen. Näihin toimenpiteisiin tarvitaan kone, jossa on uritusmekanismi.


toimittaja czh 27.3.2023
Muunna opas tarjouspyynnöksi
Lähetä valvottu piirustus, liitoskohta, materiaalin kunto ja käyttötiedot teknistä tarkistusta varten.
Pyydä tarjous
























