Varubeskrivning
Varubeskrivning
Våra möjligheter att tillverka kugghjul och splines.
| Fräsning | Fräsning | Tandgnissling | |
| Max OD | 1250 mm | 2000 mm | 2000 mm |
| Min-ID | 20mm | 50mm | 20mm |
| Max ansiktsbredd | 500 mm | 500 mm | 1480 mm |
| Max DP | DP 1 | DP ett | DP 0,5 |
| Maxmodul | 26mm | 26mm | 45mm |
| DIN-nivå | DIN-kurs 6 | DIN-kurs sex | DIN klass fyra |
| Tand komplett | Ra 3.2 | Ra 3.två | Ra .6 |
| Maximal helixvinkel | ±45° | ±45° | ±45° |
Precisionstransmissionsdelar
|
Anpassad CNC-bearbetningsdelsupport |
|
|
Citat |
Enligt din ritning (dimension, innehåll och väsentlig teknik etc.) |
|
Förnödenheter |
Aluminium, koppar, mässing, rostfritt stål, metall, järn, legering, titan och så vidare. |
|
Ytbehandling |
Anodisering, borstning, galvanisering, lasergravering, silkestryck, polering, pulverlackering och så vidare. |
|
Tolerans |
+/- 0,005 mm–0,01 mm, en kvalitetskontroll av hundratals TP3T-kvalitet före leverans, kan leverera inspektionstyp av högsta kvalitet |
|
Bearbetning |
CNC-svarvning, fräsning, borrning, fräsning, slipning, bussning, golvbehandling och mycket mer. |
|
Ritningsformat |
Starka funktioner, professionell/ingenjör, UG, AutoCAD (DXF, DWG), PDF, TIF etc. |
5-axliga CNC-fräskomponenter
|
Tillgängliga material |
|||||
|
Aluminium |
Rostfri metall |
Mässing |
Koppar |
Järn |
Plast |
|
AL6061 |
SS201 |
C35600 |
C11000 |
tjugo# |
POM |
|
AL6063 |
SS301 |
C36000 |
C12000 |
fyrtiofem# |
Titt |
|
AL6082 |
SS303 |
C37700 |
C12200 |
Q235 |
PMMA |
|
AL7075 |
SS304 |
C37000 |
C15710 |
Q345B |
Magmuskler |
|
AL2571 |
SS316 |
C37100 |
och så vidare… |
Q345B |
Delrin |
|
AL5052 |
SS416 |
C28000 |
|
1214/1215 |
Nylon |
|
ALA380 |
och många andra… |
C26000 |
|
12L14 |
PVC |
|
etc… |
|
C24000 |
|
Kolmetall |
PP |
|
|
|
C22000 |
|
4140 / 4130 |
Bärbar dator |
|
|
|
och så vidare… |
|
och så vidare… |
etc… |
|
Metod för områdesbehandling |
Innehåll som erbjuds |
|
Som bearbetad |
Alla metaller |
|
Jämngjord |
Alla metaller och plast (t.ex. aluminium, metall, nylon, magmuskler) |
|
Pulverlackerad |
Alla metaller (t.ex. aluminium, stål) |
|
Borstning |
Alla metaller (t.ex. aluminium, stål) |
|
Anodiserad hårdlack |
Aluminium- och titanlegeringar |
|
Elektropolerad |
Metall och plast (t.ex. aluminium, magmuskler) |
|
Pärlblästrad |
Aluminium- och titanlegeringar |
|
Anodiserad klar eller färgad |
Aluminium- och titanlegeringar |
Ansökningsdisciplin
Företagsprofil
HangZhou CZPT Intelligent Technological innovation Co. Ltd grundades 2003. Sedan starten har vi alltid fokuserat på precisionstransmission och produktion och bearbetning av mekaniska komponenter. Vi har experter på FoU och avancerad utrustning för fräsning, kuggslipning, formning, CNC-svarv och fräsmaskiner, vilket kan ge kompletta lösningar i enlighet med användarens specifikationer, från design till design.
Vi bygger oss genom att hjälpa andra att lyckas. CZPT fokuserar ständigt på förbättringsförmågan och äger nu mer än 30 patent. Vår organisation har många innovativa programvaror för teknisk design och har använt mer än tjugo nya system och processer. Och vi är certifierade enligt ISO 9001:2015 och ISO 14001:2015.
I mer än tio år har vårt företag varit dedikerat till tillverkning och bearbetning av precisionsdelar och icke-standardiserade automationstekniker. Med en mycket erfaren arbetsstyrka, som förlitar sig på omfattande expertis inom precisionsbearbetning och globalt ledande verktyg, har företaget etablerat strategiska partnerskap med världskända företag inom flyg, sjukvård och industriell precisionsmätningsutrustning.
Vanliga frågor
F1: Hur får man en offert?
A1: Du bör skicka ritningar till oss i IG, dwg, Action och så vidare. tillsammans med detaljerad PDF. Om du har några specifikationer, vänligen observera,
och vi kan ge expertråd för din referens.
Q2: Hur länge kan jag få provet?
A2: Beror på dina specifika artiklar, vanligtvis är det nödvändigt inom 7-tio gånger.
Q3: Hur uppskattar man OEM-tjänsterna?
A3: Generellt sett ger vi dig några tekniska förslag och en offert baserat på dina design- och stilritningar eller autentiska prover, och efter ditt avtal producerar vi åt dig.
I höst: Kommer mina ritningar att vara säkra strax efter att de skickats till er?
A4: Vi kommer att förvara dem på ett korrekt sätt och inte lämna ut dem till tredje part utan ditt tillstånd. Självklart garanterar vi ritningens grundläggande säkerhet.
F5: Vad ska vi göra om vi inte har ritningar?
A5: Vänligen skicka ditt prov till vår tillverkningsenhet, så kan vi kopiera eller ge dig bättre lösningar. Du bör skicka oss fotografier eller utkast med proportioner (storlek, höjd, bredd). CAD- eller 3D-filer kommer att skapas åt dig om du beställer dem.
| Ansökan: | Motor, elbilar, motorcykel, maskiner, marin, jordbruksmaskiner, bil, industrimaskin |
|---|---|
| Hårdhet: | Härdad tandyta |
| Växelposition: | Extern utrustning |
| Tillverkningsmetod: | Rullande utrustning |
| Tandad delform: | Kugghjul |
| Material: | Rostfritt stål |
###
| Prover: |
US$ 500/Styck
1 styck (minsta beställning) |
|---|
###
| Anpassning: |
Tillgänglig
|
|---|
###
| Fräsning | Fräsning | Tandgnissling | |
| Max OD | 1250 mm | 2000 mm | 2000 mm |
| Min-ID | 20mm | 50mm | 20mm |
| Max ansiktsbredd | 500 mm | 500 mm | 1480 mm |
| Max DP | DP 1 | DP 1 | DP 0,5 |
| Maxmodul | 26mm | 26mm | 45mm |
| DIN-nivå | DIN-klass 6 | DIN-klass 6 | DIN-klass 4 |
| Tandfinish | Ra 3.2 | Ra 3.2 | Ra 0,6 |
| Maximal helixvinkel | ±45° | ±45° | ±45° |
###
|
Anpassad CNC-bearbetningsservice för delar
|
|
|
Citat
|
Enligt din ritning (storlek, material och nödvändig teknik etc.)
|
|
Material
|
Aluminium, koppar, mässing, rostfritt stål, stål, järn, legering, titan etc.
|
|
Ytbehandling
|
Anodisering, borstning, galvanisering, lasergravering, silkestryck, polering, pulverlackering etc.
|
|
Tolerans
|
+/- 0,005 mm-0,01 mm, 100% QC-kvalitetsinspektion före leverans, kan tillhandahålla kvalitetsinspektionsformulär
|
|
Bearbetning
|
CNC-svarvning, fräsning, borrning, fräsning, polering, bussning, ytbehandling etc.
|
|
Ritningsformat
|
Solid Works, Pro/Engineer, UG, AutoCAD (DXF, DWG), PDF, TIF etc.
|
###
|
Tillgängligt material
|
|||||
|
Aluminium
|
Rostfritt stål
|
Mässing
|
Koppar
|
Järn
|
Plast
|
|
AL6061
|
SS201
|
C35600
|
C11000
|
20#
|
POM
|
|
AL6063
|
SS301
|
C36000
|
C12000
|
45#
|
Titt
|
|
AL6082
|
SS303
|
C37700
|
C12200
|
Q235
|
PMMA
|
|
AL7075
|
SS304
|
C37000
|
C10100
|
Q345B
|
ABS
|
|
AL2024
|
SS316
|
C37100
|
etc…
|
Q345B
|
Delrin
|
|
AL5052
|
SS416
|
C28000
|
|
1214/1215
|
Nylon
|
|
ALA380
|
etc…
|
C26000
|
|
12L14
|
PVC
|
|
etc…
|
|
C24000
|
|
Kolstål
|
PP
|
|
|
|
C22000
|
|
4140 / 4130
|
PC
|
|
|
|
etc…
|
|
etc…
|
etc…
|
###
|
Ytbehandling
|
Tillgängligt material
|
|
Som bearbetad
|
Alla metaller
|
|
Jämngjord
|
Alla metaller och plast (t.ex. aluminium, stål, nylon, ABS)
|
|
Pulverlackerad
|
Alla metaller (t.ex. aluminium, stål)
|
|
Borstning
|
Alla metaller (t.ex. aluminium, stål)
|
|
Anodiserad hårdlack
|
Aluminium- och titanlegeringar
|
|
Elektropolerad
|
Metall och plast (t.ex. aluminium, ABS)
|
|
Pärlblästrad
|
Aluminium- och titanlegeringar
|
|
Anodiserad klar eller färgad
|
Aluminium- och titanlegeringar
|
Vilka är fördelarna med en splinesaxel?
Om du letar efter rätt splinesaxel till din maskin bör du känna till några viktiga saker. För det första, vilken typ av material bör användas? Rostfritt stål är vanligtvis det lämpligaste valet på grund av dess förmåga att erbjuda lågt ljud och utmattningsbrott. För det andra kan det bearbetas med en spår- eller formmaskin. Slutligen säkerställer det en jämn rörelse. Så, vilka är fördelarna med en splinesaxel?
Rostfritt stål är det bästa materialet för splinesaxlar
När du väljer en splinesaxel bör du ta hänsyn till dess hårdhet, kvalitet och ytbehandling. Rostfritt stål har överlägsen korrosions- och slitstyrka. Kolstål är ett annat bra material för splinesaxlar. Kolstål har en låg kolhalt (cirka 1,7%), vilket gör det mer formbart och hjälper till att säkerställa en jämn rörelse. Men om du inte är villig att spendera pengar på rostfritt stål, överväg andra alternativ.
Det finns två huvudtyper av splines: parallella splines och krönta splines. Evolventa splines har parallella spår och möjliggör linjär och roterande rörelse. Spiralformade splines har evolventa tänder och är orienterade i en vinkel. Denna typ möjliggör många tänder på axeln och minimerar spänningskoncentrationen i den stationära leden.
Stora, jämnt fördelade splines används ofta i hydrauliska system, drivlinor och verktygsmaskiner. De är vanligtvis tillverkade av kolstål (CR10) och rostfritt stål (AISI 304). Detta material är hållbart och uppfyller kraven i ISO 14-B, tidigare DIN 5463-B. Splineaxlar är vanligtvis tillverkade av rostfritt stål eller C45-stål, även om det finns många andra material tillgängliga.
Rostfritt stål är det bästa materialet för en splinesaxel. Denna metall är också otroligt prisvärd. I de flesta fall är rostfritt stål det bästa valet för dessa axlar eftersom det erbjuder den bästa korrosionsbeständigheten. Det finns många olika typer av splinesaxlar, och var och en är lämplig för en specifik tillämpning. Det finns också många olika typer av rostfritt stål, så välj rostfritt stål om du vill ha bästa kvalitet.
För dig som letar efter högkvalitativa splineaxlar erbjuder CZPT-splineaxlar många fördelar. De kan minska kostnader, förbättra positionsnoggrannheten och minska friktion. Med CZPT TFE-beläggningen kan splineaxlar minska energi- och värmeuppbyggnad och förlänga livslängden på dina produkter. Och de är enkla att installera – allt du behöver göra är att installera dem.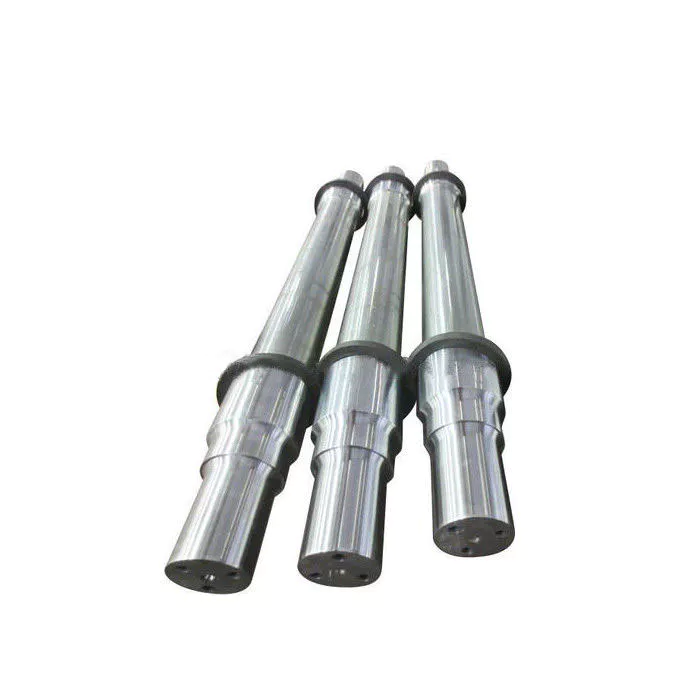
De ger lågt ljud, lågt slitage och utmattningsfel
Splines i en splinesaxel består av två huvuddelar: splinerotfilén och splineavlastningen. Splinerotfilén är den mest kritiska delen, eftersom utmattningsbrott börjar där och fortplantar sig till avlastningen. Splineavlastningen är mer mottaglig för utmattningsbrott på grund av sin evolventa kuggform, vilket ger lägre belastning på axeln och har en mindre kontaktyta.
Utmattningslivslängden för splinesaxlar bestäms genom att mäta SN-kurvan. Denna är även känd som Wohler-kurvan och är förhållandet mellan spänningsamplitud och antal cykler. Den beror på material, geometri och belastningssätt. Den kan erhållas från ett fysikaliskt test på ett enhetligt materialprov under en konstant amplitudbelastning. Approximationer för låglegerade ståldelar kan göras med hjälp av ett låglegerat stålmaterial.
Splineaxlar ger lågt ljud, minimalt slitage och utmattningsbrott. Vissa mekaniska transmissionselement måste dock tas bort från axeln under monterings- och tillverkningsprocesser. Axlarna måste fortfarande kunna röra sig relativt axiellt för funktionella ändamål. Därför är bra splinesfogar avgörande för högkvalitativ momentöverföring, minimalt glapp och lågt ljud. De viktigaste felformerna hos splineaxlar inkluderar nötningskorrosion, tandbrott och utmattningsbrott.
Den yttre skivhållarens splines är känslig för dragspänningar och utmattningsbrott. Höga kundkrav på lågt ljud, lågt slitage och utmattningsbrott gör splineaxlar till ett utmärkt val. En sprucken splineskoppling togs emot för analys. Den installerades nära toppen av en filteraxel och sattes in i växellådsmotorn. Servicehistoriken var okänd. Den sprucken splineskopplingen hade sprickat i längdriktningen och fastnat vid änden av splineshjulets kuggar. Splineshjulets kuggar uppvisade också slitage och deformation.
En ny splinekopplingsmetod detekterar felutbredning i ihåliga cylindriska splinesaxlar. En splinekoppling tillverkas med en AE-metod där splinesektionen rullas ut till en metallplatta med samma tjocklek som cylinderväggen. Dessutom är splinekopplingen feljusterad, vilket sätter en betydande koncentration på splinetänderna. Detta accelererar ytterligare hastigheten på utmattning och slitage vid nötning.
En splinekoppling bör smörjas efter 25 timmars drift. Frekvent smörjning kan öka underhållskostnaderna och orsaka driftstopp. Dessutom kan smörjmedlet hålla kvar slipande partiklar vid gränssnitten. I vissa fall kan smörjmedel till och med orsaka feljustering, vilket leder till förtida haverier. Därför är smörjningen av en splinekoppling avgörande för att säkerställa att axeln fungerar korrekt.
Utformningen av en splinekoppling kan optimeras för att förbättra dess slitstyrka och tillförlitlighet. Ytbehandlingar, belastningar och rotation påverkar friktionsegenskaperna hos en splinekoppling. Dessutom utvecklades en finita elementmetod för att förutsäga slitage på en flytande splinekoppling. Denna metod är genomförbar och ger en tillförlitlig grund för att förutsäga slitage och utmattningslivslängd hos en splinekoppling.
De kan bearbetas med en slits- eller formmaskin
Maskiner kan användas för att forma splinesaxlar inom en mängd olika industrier. De är användbara i många tillämpningar, inklusive växellådor, bromssystem och axlar. En slitsad axel kan manipuleras på flera sätt, inklusive hobbling, brotschning och spårfräsning. Förutom att forma är splines också användbara för att minska stångdiametern.
När man använder en spår- eller formmaskin hålls arbetsstycket mot en piedestal som har en jämn tjocklek. Maskinen är utrustad med en stativpelare och en begränsningspelare (Figur 1), som var och en är placerad vinkelrätt mot piedestalens övre yta. Begränsningspelarens axel är placerad på samma linje som stativpelaren. Under spår- eller formningsprocessen matas verktyget in och ut tills önskat utrymme uppnås.
En process innefattar att skära splines i en axel. Grenslefräsning, splineformning och splineskärning är två vanliga processer som används för att skapa splinesaxlar. Grenslefräsning innebär en fast indexeringsfixtur som håller axeln stadigt, medan roterande fräsar skär spåret längs hela axeln. Flera övergångar krävs för att säkerställa enhetlighet i hela splines.
Splines är en typ av kugghjul. Åsarna eller tänderna på drivaxeln griper in i spår i motstycket. En splinesaxel möjliggör överföring av vridmoment till ett motstycke samtidigt som kraftöverföringen maximeras. Splines används i tunga fordon, byggentreprenad, jordbruk och massiva schaktmaskiner. Splines används i praktiskt taget alla typer av rotationsrörelser, från axlar till transmissionssystem. De erbjuder också bättre utmattningslivslängd och tillförlitlighet.
Spårfräs- eller formningsmaskiner kan också användas för att forma splinesaxlar. Spårfräsmaskiner används ofta för att bearbeta splinesaxlar, eftersom det är enklare att tillverka dem med dessa maskiner. Att använda en spårfräs- eller formningsmaskin kan resultera i splinesaxlar i olika storlekar. Det är viktigt att följa en uppsättning splinestandarder för att säkerställa att dina delar tillverkas enligt högsta standard.
En fräsmaskin är ett annat alternativ för att producera splinesaxlar. En splinesaxel kan placeras mellan två mittpunkter i en indexeringsfixtur. Två sidfräsar monteras på en spindel och en distans och shims sätts in mellan dem. Spindeln och fräsarna monteras sedan på en fräsmaskinsspindel. För att säkerställa att fräsarna centrerar sig över den splinesade axeln måste en justering göras på maskinens spindel.
Bearbetningsprocessen är väldigt olika för invändiga och utvändiga splines. Utvändiga splines kan brotsas, formas, fräsas eller fräsas, medan invändiga splines inte kan. Dessa maskiner använder hårda legeringar, men de är inte lika bra för invändiga splines. En maskin med spårmekanism är nödvändig för dessa operationer.


redaktör av czh 2023-03-27
Förvandla guiden till en offertförfrågan
Skicka den kontrollerade ritningen, anslutningsgränssnittet, materialets skick och driftsinformation för teknisk granskning.
Begär en offert
























