Popis tovaru
Popis tovaru
Naše možnosti výroby ozubených kolies a drážok.
| Odvaľovanie | Frézovanie | Škrípanie zubami | |
| Maximálna optická hustota (OD) | 1250 mm | 2000 mm | 2000 mm |
| Minimálne ID | 20 mm | 50 mm | 20 mm |
| Maximálna šírka tváre | 500 mm | 500 mm | 1480 mm |
| Maximálny DP | DP 1 | DP jeden | DP 0,5 |
| Max modul | 26mm | 26mm | 45 mm |
| Vodováha DIN | Kurz DIN 6 | Šiesty kurz DIN | DIN trieda štyri |
| Zub kompletný | Relatívna citlivosť 3,2 | Ra 3,2 | Ra 0,6 |
| Maximálny uhol špirály | ±45° | ±45° | ±45° |
Presné prevodové diely
|
Podpora prispôsobených CNC obrábacích dielov |
|
|
Citácia |
Podľa vášho výkresu (rozmer, obsah a základná technológia atď.) |
|
Dodávky |
Hliník, meď, mosadz, nehrdzavejúca oceľ, kov, železo, zliatina, titán a tak ďalej. |
|
Ošetrenie povrchu |
Eloxovanie, kefovanie, pozinkovanie, laserové gravírovanie, hodvábna potlač, leštenie, práškové lakovanie atď. |
|
Tolerancia |
+/- 0,005 mm - 0,01 mm, kontrola kvality stovky% pred dodaním, môže dodať typ kontroly najvyššej kvality |
|
Spracovanie |
CNC sústruženie, frézovanie, vŕtanie, odvaľovanie, ostrenie, brúsenie puzdier, oprava podlah a mnoho ďalších. |
|
Formáty výkresov |
Silné funkcie, profesionál/inžinier, UG, AutoCAD (DXF, DWG), PDF, TIF atď. |
5-osové CNC frézovacie komponenty
|
Dostupné materiály |
|||||
|
Hliník |
Nerezový kov |
Mosadz |
Meď |
Železo |
Plast |
|
AL6061 |
SS201 |
C35600 |
C11000 |
dvadsať# |
POM |
|
AL6063 |
SS301 |
C36000 |
C12000 |
štyridsaťpäť# |
Nahliadnuť |
|
AL6082 |
SS303 |
C37700 |
C12200 |
Otázka 235 |
PMMA |
|
AL7075 |
SS304 |
C37000 |
C15710 |
Q345B |
Brušné svaly |
|
AL2571 |
SS316 |
C37100 |
a tak ďalej… |
Q345B |
Delrin |
|
AL5052 |
SS416 |
C28000 |
|
1214/1215 |
Nylon |
|
ALA380 |
a mnoho ďalších… |
C26000 |
|
12L14 |
PVC |
|
atď… |
|
C24000 |
|
Uhlíkový kov |
PP |
|
|
|
C22000 |
|
4140 / 4130 |
Notebook |
|
|
|
a tak ďalej… |
|
a tak ďalej… |
atď… |
|
Metóda ošetrenia oblasti |
Ponúkaný obsah |
|
Ako opracované |
Všetky kovy |
|
Vyhladené |
Všetky kovy a plasty (napr. hliník, kov, nylon, brušné svaly) |
|
Práškovo lakované |
Všetky kovy (napr. hliník, oceľ) |
|
Čistenie zubov kefkou |
Všetky kovy (napr. hliník, oceľ) |
|
Eloxovaný tvrdý náter |
Hliníkové a titánové zliatiny |
|
Elektrolyticky leštené |
Kov a plast (napr. hliník, brušné svaly) |
|
Tryskané korálkami |
Hliníkové a titánové zliatiny |
|
Eloxovaný číry alebo farebný |
Hliníkové a titánové zliatiny |
Aplikačná disciplína
Profil spoločnosti
Spoločnosť HangZhou CZPT Intelligent Technological innovation Co. Ltd bola založená v roku 2003. Od svojho založenia sa vždy zameriavame na výrobu a spracovanie presných prevodov a mechanických komponentov. Máme odborný tím výskumu a vývoja a moderné vybavenie, ako sú odvaľovacie zariadenia, brúsenie ozubených kolies, tvarovacie zariadenia, CNC sústruhy a frézky, ktoré dokážu poskytnúť kompletné riešenia v súlade so špecifikáciami používateľa, od návrhu.
Budovali sme sa tým, že sme pomáhali iným ľuďom k úspechu. CZPT sa neustále zameriava na schopnosť zlepšovania a v súčasnosti vlastní viac ako 30 patentov. Naša organizácia má mnoho inovatívnych softvérov pre inžiniersky dizajn a dizajn a použila viac ako dvadsať nových systémov a procesov. Okrem toho je certifikovaná podľa noriem ISO 9001: 2015 a ISO 14001: 2015.
Už viac ako desať rokov sa naša spoločnosť venuje výrobe a spracovaniu presných dielov a neštandardnej automatizácii. Vďaka rozsiahlym skúseným pracovníkom, ktorí sa opierajú o bohaté znalosti v oblasti presného spracovania a popredné svetové nástroje, si spoločnosť vybudovala strategické partnerstvá so svetoznámymi spoločnosťami v oblastiach letectva, zdravotníctva a priemyselných presných skúšobných a meracích zariadení.
Často kladené otázky
Q1: Ako získať cenovú ponuku?
A1: Mali by ste nám poslať výkresy vo formátoch igs, dwg, action atď. spolu s podrobným PDF. Ak máte nejaké špecifikácie, upozornite nás,
a mohli by sme vám poskytnúť odborné rady.
Q2: Ako dlho môžem získať vzorku?
A2: Záleží od vašich konkrétnych položiek, zvyčajne je to potrebné 7 až desaťkrát.
Otázka 3: Ako oceniť služby OEM?
A3: Vo všeobecnosti vám na základe vašich návrhov a štýlových výkresov alebo autentických vzoriek poskytneme technické návrhy a cenovú ponuku a po vašej dohode pre vás vyrobíme.
Túto jeseň: Budú moje kresby v bezpečí krátko po odoslaní?
A4: V skutočnosti ich budeme riadne uchovávať a bez vášho súhlasu ich neposkytneme tretím stranám. Samozrejme, zabezpečíme základnú bezpečnosť výkresu.
Otázka 5: Čo budeme robiť, ak nebudeme mať výkresy?
A5: Pošlite nám vzorku do nášho výrobného závodu, potom ju môžeme skopírovať alebo vám poskytnúť lepšie riešenia. Mali by ste nám poslať fotografie alebo návrhy s rozmermi (veľkosť, výška, šírka), CAD alebo 3D súbor pre vás vytvoríme, ak ho zadáte.
| Aplikácia: | Motor, elektromobily, motocykle, stroje, námorné vozidlá, poľnohospodárske stroje, autá, priemyselné stroje |
|---|---|
| Tvrdosť: | Skalený povrch zuba |
| Poloha prevodového stupňa: | Vonkajší prevodový stupeň |
| Spôsob výroby: | Valivé ozubené koleso |
| Tvar ozubenej časti: | Čelné ozubené koleso |
| Materiál: | Nerezová oceľ |
###
| Vzorky: |
US$ 500/kus
1 kus (minimálna objednávka) |
|---|
###
| Prispôsobenie: |
K dispozícii
|
|---|
###
| Odvaľovanie | Frézovanie | Škrípanie zubami | |
| Maximálna optická hustota (OD) | 1250 mm | 2000 mm | 2000 mm |
| Minimálne ID | 20 mm | 50 mm | 20 mm |
| Maximálna šírka tváre | 500 mm | 500 mm | 1480 mm |
| Maximálny DP | DP 1 | DP 1 | DP 0,5 |
| Max modul | 26mm | 26mm | 45 mm |
| Vodováha DIN | Trieda DIN 6 | Trieda DIN 6 | Trieda DIN 4 |
| Povrchová úprava zubov | Relatívna citlivosť 3,2 | Relatívna citlivosť 3,2 | Relatívna citlivosť (Ra) 0,6 |
| Maximálny uhol špirály | ±45° | ±45° | ±45° |
###
|
Služba obrábania dielov na mieru CNC
|
|
|
Citácia
|
Podľa vášho výkresu (veľkosť, materiál a požadovaná technológia atď.)
|
|
Materiály
|
Hliník, meď, mosadz, nehrdzavejúca oceľ, oceľ, železo, zliatina, titán atď.
|
|
Povrchová úprava
|
Eloxovanie, kefovanie, pozinkovanie, laserové gravírovanie, hodvábna potlač, leštenie, práškové lakovanie atď.
|
|
Tolerancia
|
+/- 0,005 mm - 0,01 mm, kontrola kvality 100% pred dodaním, môže poskytnúť formulár kontroly kvality
|
|
Spracovanie
|
CNC sústruženie, frézovanie, vŕtanie, odvaľovanie, leštenie, obrábanie puzdier, povrchová úprava atď.
|
|
Formáty výkresov
|
Solid Works, Pro/Engineer, UG, AutoCAD (DXF, DWG), PDF, TIF atď.
|
###
|
Dostupný materiál
|
|||||
|
Hliník
|
Nerezová oceľ
|
Mosadz
|
Meď
|
Železo
|
Plast
|
|
AL6061
|
SS201
|
C35600
|
C11000
|
20#
|
POM
|
|
AL6063
|
SS301
|
C36000
|
C12000
|
45#
|
Nahliadnuť
|
|
AL6082
|
SS303
|
C37700
|
C12200
|
Otázka 235
|
PMMA
|
|
AL7075
|
SS304
|
C37000
|
C10100
|
Q345B
|
ABS
|
|
AL2024
|
SS316
|
C37100
|
atď…
|
Q345B
|
Delrin
|
|
AL5052
|
SS416
|
C28000
|
|
1214/1215
|
Nylon
|
|
ALA380
|
atď…
|
C26000
|
|
12L14
|
PVC
|
|
atď…
|
|
C24000
|
|
Uhlíková oceľ
|
PP
|
|
|
|
C22000
|
|
4140 / 4130
|
Počítač
|
|
|
|
atď…
|
|
atď…
|
atď…
|
###
|
Povrchová úprava
|
Dostupný materiál
|
|
Ako opracované
|
Všetky kovy
|
|
Vyhladené
|
Všetky kovy a plasty (napr. hliník, oceľ, nylon, ABS)
|
|
Práškovo lakované
|
Všetky kovy (napr. hliník, oceľ)
|
|
Čistenie zubov kefkou
|
Všetky kovy (napr. hliník, oceľ)
|
|
Eloxovaný tvrdý náter
|
Hliníkové a titánové zliatiny
|
|
Elektrolyticky leštené
|
Kov a plast (napr. hliník, ABS)
|
|
Tryskané korálkami
|
Hliníkové a titánové zliatiny
|
|
Eloxovaný číry alebo farebný
|
Hliníkové a titánové zliatiny
|
Aké sú výhody drážkovaného hriadeľa?
Ak hľadáte správny drážkovaný hriadeľ pre váš stroj, mali by ste vedieť niekoľko dôležitých vecí. Po prvé, aký typ materiálu by sa mal použiť? Nerezová oceľ je zvyčajne najvhodnejšou voľbou kvôli jej schopnosti ponúkať nízku hlučnosť a únavové zlyhanie. Po druhé, dá sa obrábať pomocou drážkovacieho alebo tvarovacieho stroja. Nakoniec zabezpečí plynulý pohyb. Aké sú teda výhody drážkovaného hriadeľa?
Nerezová oceľ je najlepším materiálom pre drážkované hriadele
Pri výbere drážkovaného hriadeľa by ste mali zvážiť jeho tvrdosť, kvalitu a povrchovú úpravu. Nerezová oceľ má vynikajúcu odolnosť voči korózii a opotrebovaniu. Uhlíková oceľ je ďalším dobrým materiálom pre drážkované hriadele. Uhlíková oceľ má nízky obsah uhlíka (približne 1,71 TP3T), vďaka čomu je tvárnejšia a pomáha zabezpečiť plynulý pohyb. Ak však nie ste ochotní minúť peniaze na nehrdzavejúcu oceľ, zvážte iné možnosti.
Existujú dva hlavné typy drážok: rovnobežné drážky a korunové drážky. Evolventné drážky majú rovnobežné drážky a umožňujú lineárny a rotačný pohyb. Špirálovité drážky majú evolventné zuby a sú orientované pod uhlom. Tento typ umožňuje veľa zubov na hriadeli a minimalizuje koncentráciu napätia v stacionárnom spoji.
Veľké rovnomerne rozmiestnené drážky sa široko používajú v hydraulických systémoch, pohonoch a obrábacích strojoch. Zvyčajne sa vyrábajú z uhlíkovej ocele (CR10) a nehrdzavejúcej ocele (AISI 304). Tento materiál je odolný a spĺňa požiadavky normy ISO 14-B, predtým DIN 5463-B. Drážkované hriadele sa zvyčajne vyrábajú z nehrdzavejúcej ocele alebo ocele C45, hoci existuje mnoho ďalších materiálov.
Nerezová oceľ je najlepším materiálom pre drážkovaný hriadeľ. Tento kov je tiež neuveriteľne cenovo dostupný. Vo väčšine prípadov je nerezová oceľ najlepšou voľbou pre tieto hriadele, pretože ponúka najlepšiu odolnosť voči korózii. Existuje mnoho rôznych typov drážkovaných hriadeľov a každý z nich je vhodný pre konkrétnu aplikáciu. Existuje tiež mnoho rôznych typov nerezovej ocele, takže ak chcete najlepšiu kvalitu, vyberte si nerezovú oceľ.
Pre tých, ktorí hľadajú vysokokvalitné drážkované hriadele, ponúkajú drážkované hriadele CZPT mnoho výhod. Môžu znížiť náklady, zlepšiť presnosť polohovania a znížiť trenie. Vďaka povlaku CZPT TFE môžu drážkované hriadele znížiť hromadenie energie a tepla a predĺžiť životnosť vašich produktov. A navyše sa ľahko inštalujú – stačí ich nainštalovať.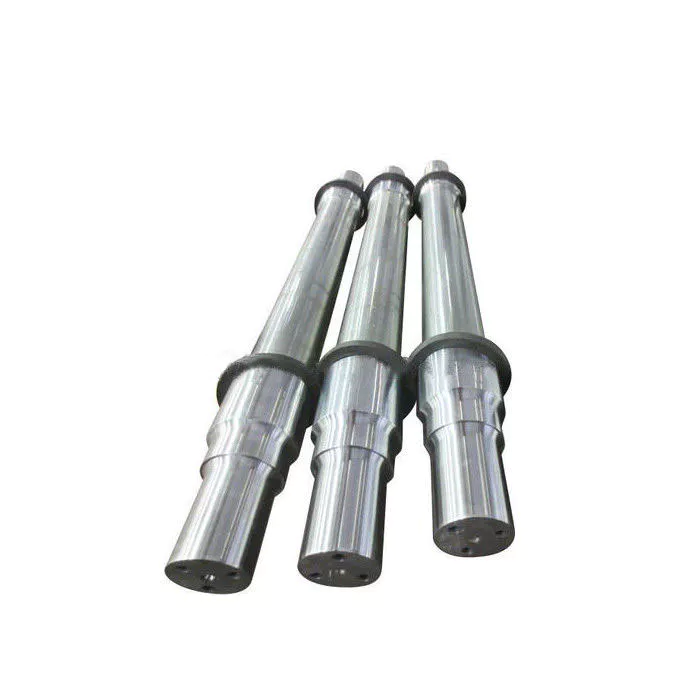
Poskytujú nízku hlučnosť, nízke opotrebenie a únavové zlyhanie
Drážky v drážkovanom hriadeli sa skladajú z dvoch hlavných častí: zaoblenia koreňa drážky a odľahčenia drážky. Zaoblenie koreňa drážky je najdôležitejšou časťou, pretože tam začína únavové porušenie a šíri sa do odľahčenia. Odľahčenie drážky je náchylnejšie na únavové porušenie kvôli svojmu evolventnému tvaru zuba, ktorý poskytuje nižšie napätie na hriadeľ a má menšiu kontaktnú plochu.
Únavová životnosť drážkovaných hriadeľov sa určuje meraním SN krivky. Táto krivka je tiež známa ako Wohlerova krivka a predstavuje vzťah medzi amplitúdou napätia a počtom cyklov. Závisí od materiálu, geometrie a spôsobu zaťaženia. Dá sa získať fyzikálnym testom na rovnomernej vzorke materiálu pri zaťažení s konštantnou amplitúdou. Aproximácie pre nízkolegované oceľové diely je možné vykonať s použitím nízkolegovanej ocele.
Drážkované hriadele poskytujú nízku hlučnosť, minimálne opotrebenie a únavové zlyhanie. Počas montáže a výrobných procesov je však potrebné z hriadeľa odstrániť niektoré mechanické prevodové prvky. Hriadele musia byť z funkčných dôvodov stále schopné relatívneho axiálneho pohybu. Preto sú dobré drážkované spoje nevyhnutné pre vysoko kvalitný prenos krútiaceho momentu, minimálnu vôľu a nízku hlučnosť. Medzi hlavné poruchy drážkovaných hriadeľov patrí korózia trením, zlomenie zubov a únavové zlyhanie.
Drážkovanie vonkajšieho nosiča disku je náchylné na ťahové napätie a únavové zlyhanie. Vysoké požiadavky zákazníkov na nízku hlučnosť a nízke opotrebenie a únavové zlyhanie robia z drážkových hriadeľov vynikajúcu voľbu. Na analýzu bola prijatá zlomená drážková ozubená spojka. Bola nainštalovaná v blízkosti vrchu hriadeľa filtra a vložená do motora prevodovky. História prevádzky nebola známa. Zlomená drážková ozubená spojka mala pozdĺžne praskliny a zasekla sa na konci zubov drážkového ozubeného kolesa. Zuby drážkového ozubeného kolesa tiež vykazovali opotrebovanie a deformáciu.
Nová metóda drážkovaného spoja detekuje šírenie porúch v dutých valcových drážkovaných hriadeľoch. Drážkovaný spoj sa vyrába metódou AE, pričom drážkovaná časť sa odvíja do kovového plechu rovnakej hrúbky ako stena valca. Okrem toho je drážkovaný spoj nesprávne zarovnaný, čo kladie značnú koncentráciu na drážkované zuby. To ďalej urýchľuje rýchlosť únavy a opotrebenia spôsobeného trením.
Drážkový spoj by sa mal mazať po 25 hodinách prevádzky. Časté mazanie môže zvýšiť náklady na údržbu a spôsobiť prestoje. Okrem toho môže mazivo zadržiavať abrazívne častice na rozhraniach. V niektorých prípadoch môžu mazivá dokonca spôsobiť nesprávne súosie, čo vedie k predčasnému poškodeniu. Preto je mazanie drážkového spoja nevyhnutné pre zabezpečenie správnej funkcie hriadeľa.
Konštrukciu drážkovaného spoja je možné optimalizovať, aby sa zvýšila jeho odolnosť voči opotrebovaniu a spoľahlivosť. Povrchové úpravy, zaťaženie a rotácia ovplyvňujú trecie vlastnosti drážkovaného spoja. Okrem toho bola vyvinutá metóda konečných prvkov na predpovedanie opotrebenia voľného drážkovaného spoja. Táto metóda je uskutočniteľná a poskytuje spoľahlivý základ pre predpovedanie opotrebenia a únavovej životnosti drážkovaného spoja.
Môžu byť opracované pomocou drážkovacieho alebo tvarovacieho stroja
Stroje sa dajú použiť na tvarovanie drážkovaných hriadeľov v rôznych odvetviach. Sú užitočné v mnohých aplikáciách vrátane prevodoviek, brzdových systémov a náprav. Drážkovaný hriadeľ sa dá manipulovať niekoľkými spôsobmi, vrátane hoblovania, preťahovania a drážkovania. Okrem tvarovania sú drážky užitočné aj na zmenšovanie priemeru tyče.
Pri použití drážkovacieho alebo tvarovacieho stroja je obrobok pritlačený k podstavcu s rovnomernou hrúbkou. Stroj je vybavený stĺpikom stojana a obmedzovacím stĺpikom (obrázok 1), pričom každý je umiestnený kolmo na horný povrch podstavca. Os obmedzovacieho stĺpika sa nachádza na rovnakej čiare ako stĺpik stojana. Počas procesu drážkovania alebo tvarovania sa nástroj posúva dovnútra a von, kým sa nedosiahne požadovaný priestor.
Jeden proces zahŕňa vyrezávanie drážok do hriadeľa. Frézovanie pozdĺžnych drážok, tvarovanie drážok a rezanie drážok sú dva bežné procesy používané na výrobu drážkovaných hriadeľov. Frézovanie pozdĺžnych drážok zahŕňa pevný indexovací prípravok, ktorý drží hriadeľ v stabilnej polohe, zatiaľ čo rotujúce frézy vyrezávajú drážku po celej dĺžke hriadeľa. Na zabezpečenie rovnomernosti v celom drážkovaní je potrebných niekoľko prechodov.
Drážkovanie je typ ozubeného kolesa. Hrebene alebo zuby na hnacom hriadeli zaberajú s drážkami v protikuse. Drážkovaný hriadeľ umožňuje prenos krútiaceho momentu na protikus a zároveň maximalizuje prenos výkonu. Drážkovanie sa používa v ťažkých vozidlách, stavebníctve, poľnohospodárstve a masívnych zemných strojoch. Drážkovanie sa používa prakticky vo všetkých typoch rotačného pohybu, od náprav až po prevodové systémy. Ponúka tiež lepšiu únavovú životnosť a spoľahlivosť.
Na tvarovanie drážkovaných hriadeľov sa dajú použiť aj drážkovacie alebo tvarovacie stroje. Drážkovacie stroje sa často používajú na obrábanie drážkovaných hriadeľov, pretože sa s nimi ľahšie vyrába. Použitie drážkovacieho alebo tvarovacieho stroja môže viesť k drážkovaným hriadeľom rôznych veľkostí. Je dôležité dodržiavať súbor noriem pre drážkovanie, aby sa zabezpečilo, že vaše diely budú vyrobené podľa najvyšších štandardov.
Ďalšou možnosťou na výrobu drážkovaných hriadeľov je frézka. Drážkovaný hriadeľ je možné umiestniť medzi dva stredy v indexovacom upínacom prípravku. Na upínacom tŕni sú namontované dva bočné frézy a medzi ne sa vkladá dištančná vložka a podložky. Upínací tŕň a frézy sa potom namontujú na vreteno frézy. Aby sa zabezpečilo, že sa frézy vycentrujú na drážkovanom hriadeli, je potrebné nastaviť vreteno stroja.
Proces obrábania sa veľmi líši pre vnútorné a vonkajšie drážkovanie. Vonkajšie drážkovanie je možné preťahovať, tvarovať, frézovať alebo odvaľovať, zatiaľ čo vnútorné drážkovanie nie. Tieto stroje používajú tvrdú zliatinu, ale nie sú také dobré pre vnútorné drážkovanie. Na tieto operácie je potrebný stroj s drážkovacím mechanizmom.


editor od czh 27.3.2023
Premeňte sprievodcu na výzvu na cenovú ponuku (RFQ)
Pošlite kontrolovaný výkres, párovacie rozhranie, stav materiálu a informácie o prevádzke na technické posúdenie.
Vyžiadať cenovú ponuku
























