Ürün Açıklaması
Mükemmel toz metalurjisi parçaları, metalik sinterlenmiş parçalar
En yüksek kalite ve en uygun fiyatlarla demir ve bakır bazlı çeşitli toz metalurji parçaları sunabiliyoruz. Lütfen bize sadece çizim veya numune gönderin, müşteri talebine göre üretim yapacağız. Ürünlerimizle ilgileniyorsanız, lütfen bizimle iletişime geçmekten çekinmeyin, size en yüksek kalite ve en iyi hizmeti sunmak isteriz. Teşekkürler!
Müşterilerimizle Nasıl Çalışıyoruz?
1. Tasarım uzmanı veya kendi mühendislik ekibine sahip büyük bir şirket için: Çizim, 3D model, miktar ve resimleri içeren eksiksiz bir fiyat teklifi paketini sizden almayı tercih ediyoruz;
2. Yeni kurulan bir şirketin sahibi veya mühendislik alanında deneyimsiz biri için: Denemek istediğiniz bir fikri gönderin, dökümün ne olduğunu bilmenize bile gerek yok;
3. Satış ekibimiz, ek ayrıntıları teyit etmek ve tahmini teslim süresini bildirmek için 24 saat içinde sizinle iletişime geçecektir;
4. Mühendislik ekibimiz talebinizi değerlendirecek ve 1-3 iş günü içinde teklifimizi sunacaktır.
5. İhtiyaç duyulması halinde, sizin ve mühendislerimizin birlikte katılacağı bir teknik iletişim toplantısı düzenleyebiliriz.
| Menşe yeri: | Jangsu, Çin |
| Tip: | Toz metalurjisi sinterleme |
| Yedek parça türü: | Toz metalurjisi parçaları |
| Makine Test Raporu: | Tedarik edilen |
| Malzeme: | Demir, paslanmaz çelik, bakır |
| Başlıca satış noktaları: | Kalite güvencesi |
| Kalıp tipi: | Tungsten çeliği |
| Malzeme standardı: | MPIF 35, DIN 3571, JIS Z 2550 |
| Başvuru: | Küçük ev aletleri, Kilit takımı, Elektrikli alet, Otomobil, |
| Marka Adı: | OEM HİZMETİ |
| Kaplama: | Özelleştirilmiş |
| Satış Sonrası Hizmet: | Çevrimiçi destek |
| İşleme: | Toz Metalurjisi, CNC İşleme |
| Toz Metalurjisi: | Yüksek frekanslı söndürme, yağa daldırma |
| Kalite Kontrol: | 100% denetimi |
Toz Metalurjisi Prosesinin Avantajları
1. Maliyet etkinliği
Son ürünler toz metalurjisi yöntemiyle sıkıştırılabilir ve makine işlemine gerek kalmaz veya işlem süresi kısaltılabilir. Bu, malzeme tasarrufu sağlar ve üretim maliyetini düşürür.
2. Karmaşık şekiller
Toz metalurjisi, dişler, kamalar, profiller, ön geometriler vb. gibi karmaşık şekilleri herhangi bir işleme tabi tutmadan, doğrudan sıkıştırma kalıplarından elde etmeyi mümkün kılar.
3. Yüksek hassasiyet
Sıkıştırmanın dik yönünde elde edilebilen toleranslar, sinterleme işleminden sonra tipik olarak IT 8-9'dur ve boyutlandırma işleminden sonra IT 5-7'ye kadar iyileştirilebilir. Ek işleme operasyonları hassasiyeti artırabilir.
4. Kendiliğinden yağlama
Malzemenin birbirine bağlı gözenekliliği yağlarla doldurularak kendiliğinden yağlanan bir yatak elde edilebilir: yağ, yatak ile mil arasında sürekli yağlama sağlar ve sistemin herhangi bir ek harici yağlayıcıya ihtiyacı olmaz.
5. Yeşil teknoloji
Sinterlenmiş bileşenlerin üretim süreci, malzeme atığı çok düşük olduğu, ürün geri dönüştürülebilir olduğu ve malzeme eritilmediği için enerji verimliliği iyi olduğu için ekolojik olarak sertifikalandırılmıştır.
SSS
S1: Ödeme türü nedir?
A: Genellikle toplam tutarın 50%'sini önceden ödemeniz gerekir. Kalan bakiye sevkiyattan önce ödenmelidir.
S2: Yüksek kalite nasıl garanti edilir?
A: 100% denetimi. Her ürünün boyut, görünüm ve basınç testinin iyi olduğundan emin olmak için Carl Zeiss yüksek hassasiyetli test ekipmanımız ve test departmanımız bulunmaktadır.
S3: Bana ne kadar sürede cevap vereceksiniz?
A: En kısa sürede, 12 saat içinde sizinle iletişime geçeceğiz.
S4. Teslimat süreniz nasıl?
A: Genellikle, ön ödemenizi aldıktan sonra 25 ila 35 gün sürer. Belirli teslimat süresi, siparişinizdeki ürünlere ve miktara bağlıdır. Ürün standart dışı ise, kalıp/takım yapımı için 10-15 gün daha ek süreye ihtiyacımız olur.
S5. Örneklere veya çizimlere göre üretim yapabilir misiniz?
A: Evet, numunelerinize veya teknik çizimlerinize göre üretim yapabiliriz. Kalıpları ve aparatları üretebiliriz.
S6: Takım maliyeti ne olacak?
A: Kalıp ücreti yalnızca ilk siparişte bir kez alınır, kalıp onarımı veya bakımı durumunda bile sonraki siparişlerde tekrar ücret alınmaz.
S7: Örnek politikanız nedir?
A: Stoklarımızda hazır parçalar varsa numune temin edebiliriz, ancak müşterilerin numune maliyetini ve kargo ücretini ödemesi gerekir.
S8: İş ilişkimizi uzun vadeli ve iyi bir şekilde nasıl sürdürebiliriz?
A: 1. Müşterilerimizin fayda sağlamasını sağlamak için yüksek kalite ve rekabetçi fiyatlar sunuyoruz;
2. Her müşterimize arkadaşımız gibi davranırız ve nereden geldiklerine bakmaksızın onlarla samimi bir şekilde iş yapar ve dostluk kurarız.
| Satış Sonrası Hizmet: | Çevrimiçi |
|---|---|
| Garanti: | 1 Yıl |
| Durum: | Yeni |
| Örnekler: |
US$ 20/Adet
1 Adet (Minimum Sipariş) | Sipariş Örneği |
|---|
| Özelleştirme: |
Mevcut
| Özelleştirilmiş Talep |
|---|
.shipping-cost-tm .tm-status-off{background: none;padding:0;color: #1470cc}
|
Nakliye Ücreti:
Birim başına tahmini nakliye ücreti. |
Kargo ücreti ve tahmini teslim süresi hakkında bilgi. |
|---|
| Ödeme yöntemi: |
|
|---|---|
|
İlk Ödeme Tam Ödeme |
| Para birimi: | US$ |
|---|
| İade ve geri ödemeler: | Ürünleri teslim aldıktan sonraki 30 güne kadar iade talebinde bulunabilirsiniz. |
|---|
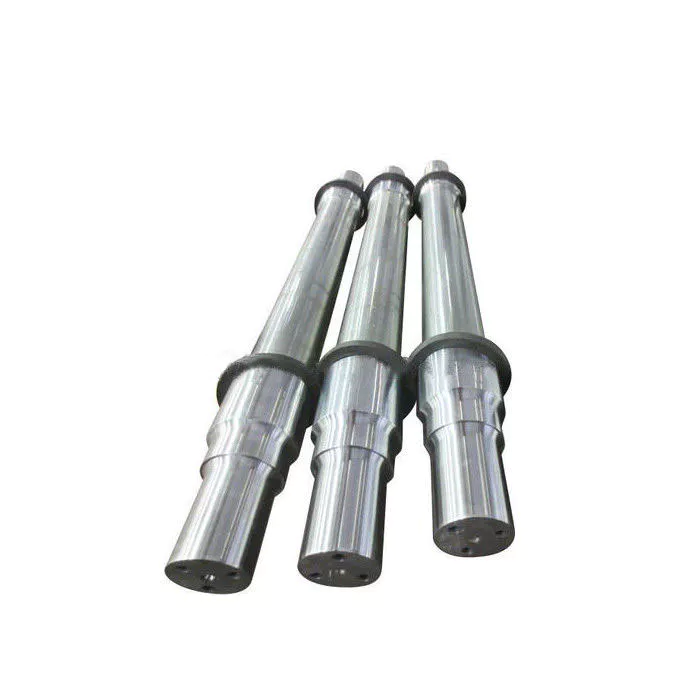
Kamalı milin avantajları nelerdir?
Makineniz için doğru kamalı mili arıyorsanız, bilmeniz gereken birkaç önemli şey var. İlk olarak, hangi malzeme kullanılmalıdır? Paslanmaz çelik, düşük gürültü ve yorulma arızası sunma özelliği nedeniyle genellikle en uygun seçimdir. İkincisi, kanal açma veya şekillendirme makinesi kullanılarak işlenebilir. Son olarak, düzgün hareket sağlayacaktır. Peki, kamalı milin avantajları nelerdir?
Paslanmaz çelik, kamalı miller için en iyi malzemedir.
Dişli mil seçerken sertliğini, kalitesini ve yüzeyini göz önünde bulundurmalısınız. Paslanmaz çelik üstün korozyon ve aşınma direncine sahiptir. Karbon çeliği de dişli miller için iyi bir malzemedir. Karbon çeliği düşük karbon içeriğine (yaklaşık 1,7%) sahiptir, bu da onu daha esnek hale getirir ve düzgün hareket sağlamaya yardımcı olur. Ancak paslanmaz çeliğe para harcamak istemiyorsanız, diğer seçenekleri değerlendirin.
İki ana kama türü vardır: paralel kamalar ve bombeli kamalar. İnvolüt kamalar paralel oluklara sahiptir ve doğrusal ve dönme hareketine olanak tanır. Helisel kamalar involüt dişlere sahiptir ve bir açıyla yönlendirilmiştir. Bu tip, şaft üzerinde çok sayıda dişe izin verir ve sabit bağlantıdaki gerilim yoğunlaşmasını en aza indirir.
Geniş ve eşit aralıklı kamalı miller, hidrolik sistemlerde, tahrik sistemlerinde ve takım tezgahlarında yaygın olarak kullanılır. Genellikle karbon çeliğinden (CR10) ve paslanmaz çelikten (AISI 304) üretilirler. Bu malzeme dayanıklıdır ve ISO 14-B (eski adıyla DIN 5463-B) gereksinimlerini karşılar. Kamalı miller genellikle paslanmaz çelik veya C45 çelikten yapılır, ancak birçok başka malzeme de mevcuttur.
Paslanmaz çelik, kamalı miller için en iyi malzemedir. Bu metal aynı zamanda inanılmaz derecede uygun fiyatlıdır. Çoğu durumda, paslanmaz çelik bu miller için en iyi seçimdir çünkü en iyi korozyon direncini sunar. Birçok farklı kamalı mil türü vardır ve her biri belirli bir uygulama için uygundur. Ayrıca birçok farklı paslanmaz çelik türü de vardır, bu nedenle en iyi kaliteyi istiyorsanız paslanmaz çeliği tercih edin.
Yüksek kaliteli kamalı miller arayanlar için CZPT Kamalı Milleri birçok avantaj sunar. Maliyetleri düşürebilir, konumlandırma doğruluğunu artırabilir ve sürtünmeyi azaltabilirler. CZPT TFE kaplaması sayesinde, kamalı miller enerji ve ısı birikimini azaltabilir ve ürünlerinizin ömrünü uzatabilir. Ayrıca, kurulumları da kolaydır – tek yapmanız gereken onları takmaktır.
Düşük gürültü seviyesi, düşük aşınma ve yorulma kaynaklı arıza direnci sağlarlar.
Dişli şaftlardaki kamalar iki ana kısımdan oluşur: kama kökü dolgusu ve kama rölyefi. Kama kökü dolgusu en kritik kısımdır, çünkü yorulma arızası buradan başlar ve rölyefe doğru yayılır. Kama rölyefi, şafta daha düşük gerilim uygulayan ve daha küçük bir temas alanına sahip olan involüt diş şekli nedeniyle yorulma arızasına daha yatkındır.
Kamalı millerinin yorulma ömrü, SN eğrisi ölçülerek belirlenir. Bu eğri, Wohler eğrisi olarak da bilinir ve gerilim genliği ile çevrim sayısı arasındaki ilişkiyi gösterir. Malzemeye, geometriye ve yükleme şekline bağlıdır. Sabit genlikli bir yük altında homojen bir malzeme numunesi üzerinde yapılan fiziksel bir testle elde edilebilir. Düşük alaşımlı çelik parçalar için yaklaşık değerler, düşük alaşımlı çelik malzeme kullanılarak elde edilebilir.
Kamalı miller düşük gürültü, minimum aşınma ve yorulma arızası sağlar. Bununla birlikte, montaj ve üretim süreçlerinde bazı mekanik iletim elemanlarının milden çıkarılması gerekir. Millerin işlevsel amaçlar için göreceli eksenel harekete hala sahip olması gerekir. Bu nedenle, yüksek kaliteli tork iletimi, minimum boşluk ve düşük gürültü için iyi kamalı bağlantılar şarttır. Kamalı millerdeki başlıca arıza modları arasında sürtünme korozyonu, diş kırılması ve yorulma arızası bulunur.
Dış disk taşıyıcı kamalı mil, çekme gerilimine ve yorulma arızasına karşı hassastır. Düşük gürültü, düşük aşınma ve yorulma arızası gibi yüksek müşteri talepleri, kamalı milleri mükemmel bir seçim haline getirmektedir. Analiz için kırık bir kamalı dişli kaplin alındı. Filtre milinin üst kısmına yakın bir yere monte edilmiş ve şanzıman motoruna takılmıştı. Servis geçmişi bilinmiyordu. Kırık kamalı dişli kaplin, uzunlamasına çatlamış ve kamalı dişli dişlerinin sonlanma noktasında durmuştu. Kamalı dişli dişlerinde ayrıca aşınma ve deformasyon da vardı.
Yeni bir kama bağlantı yöntemi, içi boş silindirik kamalı millerdeki arıza yayılımını tespit ediyor. Kama bağlantısı, kama bölümü silindir duvarıyla aynı kalınlıkta bir metal plakaya açılmış şekilde, akustik emisyon (AE) yöntemi kullanılarak üretiliyor. Ek olarak, kama bağlantısı yanlış hizalanmış olup, bu da kama dişlerine önemli bir basınç uyguluyor. Bu durum, sürtünme yorgunluğu ve aşınma oranını daha da hızlandırıyor.
Bir kamalı bağlantı, 25 saatlik çalışmadan sonra yağlanmalıdır. Sık yağlama, bakım maliyetlerini artırabilir ve arıza sürelerine neden olabilir. Dahası, yağlayıcı, arayüzlerde aşındırıcı parçacıkları tutabilir. Bazı durumlarda, yağlayıcılar yanlış hizalamaya bile neden olarak erken arızaya yol açabilir. Bu nedenle, bir kamalı bağlantının yağlanması, şaftın düzgün çalışmasını sağlamak için hayati önem taşır.
Kamalı bağlantı elemanının tasarımı, aşınma direncini ve güvenilirliğini artırmak için optimize edilebilir. Yüzey işlemleri, yükler ve dönüş, kamalı bağlantı elemanının sürtünme özelliklerini etkiler. Ek olarak, yüzer kamalı bağlantı elemanının aşınmasını tahmin etmek için bir sonlu eleman yöntemi geliştirilmiştir. Bu yöntem uygulanabilir olup, kamalı bağlantı elemanının aşınma ve yorulma ömrünü tahmin etmek için güvenilir bir temel sağlar.
Bunlar, kanal açma veya şekillendirme makinesi kullanılarak işlenebilir.
Çeşitli endüstrilerde kamalı miller şekillendirmek için makineler kullanılabilir. Dişli kutuları, fren sistemleri ve akslar dahil olmak üzere birçok uygulamada faydalıdırlar. Kamalı bir mil, frezeleme, broşlama ve oluk açma dahil olmak üzere çeşitli şekillerde işlenebilir. Şekillendirmenin yanı sıra, kamalar çubuk çapını küçültmede de faydalıdır.
Kanal açma veya şekillendirme makinesi kullanılırken, iş parçası düzgün kalınlıkta bir kaideye yaslanır. Makine, her biri kaidenin üst yüzeyine dik olarak konumlandırılmış bir destek kolonu ve bir sınırlayıcı kolon (Şekil 1) ile donatılmıştır. Sınırlayıcı kolon ekseni, destek kolonu ile aynı doğrultudadır. Kanal açma veya şekillendirme işlemi sırasında, istenen boşluk elde edilene kadar takım içeri ve dışarı doğru hareket ettirilir.
Bir işlem, şafta oluk açmayı içerir. Oluklu şaftlar oluşturmak için kullanılan iki yaygın işlem, çift taraflı frezeleme, oluk şekillendirme ve oluk kesmedir. Çift taraflı frezeleme, şaftı sabit tutan sabit bir indeksleme fikstürü içerirken, dönen freze bıçakları şaftın uzunluğu boyunca oluk açar. Oluk boyunca düzgünlüğü sağlamak için birkaç geçiş gereklidir.
Kamalı miller bir tür dişlidir. Tahrik milindeki çıkıntılar veya dişler, eşleşen parçadaki oluklarla kenetlenir. Kamalı mil, torkun eşleşen parçaya iletilmesini sağlarken güç aktarımını da en üst düzeye çıkarır. Kamalı miller ağır araçlarda, inşaatta, tarımda ve büyük toprak işleme makinelerinde kullanılır. Akslardan şanzıman sistemlerine kadar hemen hemen her türlü döner harekette kullanılırlar. Ayrıca daha iyi yorulma ömrü ve güvenilirlik sunarlar.
Oluk açma veya şekillendirme makineleri, kamalı milleri şekillendirmek için de kullanılabilir. Oluk açma makineleri, kamalı milleri işlemek için sıklıkla kullanılır, çünkü bu makinelerle üretmek daha kolaydır. Oluk açma veya şekillendirme makinesi kullanmak, farklı boyutlarda kamalı miller elde etmenizi sağlayabilir. Parçalarınızın en yüksek standartlarda üretilmesini sağlamak için bir dizi kama standardına uymak önemlidir.
Dişli miller üretmek için bir diğer seçenek de freze tezgahıdır. Dişli mil, bir indeksleme fikstüründe iki merkez arasına yerleştirilebilir. İki yan freze bıçağı bir mil üzerine monte edilir ve aralarına bir ara parça ve pullar yerleştirilir. Daha sonra mil ve bıçaklar freze tezgahının miline monte edilir. Bıçakların dişli mil üzerinde kendilerini merkezlediğinden emin olmak için, tezgahın miline bir ayar yapılmalıdır.
İç ve dış kamalar için işleme süreci çok farklıdır. Dış kamalar broşlama, şekillendirme, frezeleme veya diş açma işlemine tabi tutulabilirken, iç kamalar bu işlemlere tabi tutulamaz. Bu makineler sert alaşım kullanır, ancak iç kamalar için o kadar iyi değildirler. Bu işlemler için kanal açma mekanizmasına sahip bir makine gereklidir.
CX tarafından 13.11.2023 tarihinde düzenlenmiştir.
Kılavuzu bir teklif talebine dönüştürün.
Kontrollü çizimi, bağlantı arayüzünü, malzeme durumunu ve kullanım amacına ilişkin bilgileri teknik inceleme için gönderin.
Fiyat Teklifi İsteyin
























