Popis produktu
Vynikajúce diely z práškovej metalurgie, spekané kovové diely
Ponúkame rôzne diely z práškovej metalurgie vrátane dielov na báze železa a medi v najvyššej kvalite a za najnižšiu cenu. Pošlite nám, prosím, iba výkres alebo vzorku a my ich vyrobíme podľa požiadaviek zákazníka. Ak máte záujem o náš produkt, neváhajte nás kontaktovať, radi vám ponúkneme najvyššiu kvalitu a najlepšie služby. Ďakujeme!
Ako spolupracujeme s našimi klientmi
1. Pre experta na dizajn alebo veľkú spoločnosť s vlastným inžinierskym tímom: uprednostňujeme kompletný balík RFQ od vás vrátane výkresu, 3D modelu, množstva, obrázkov;
2. Pre majiteľa začínajúcej firmy alebo začínajúceho inžiniera: stačí poslať nápad, ktorý chcete vyskúšať, nemusíte ani vedieť, čo je odlievanie;
3. Náš obchodný tím vám do 24 hodín odpovie, aby potvrdil ďalšie podrobnosti a poskytol odhadovaný čas na vypracovanie cenovej ponuky;
4. Náš technický tím vyhodnotí vašu požiadavku a poskytne vám ponuku do 1 až 3 pracovných dní.
5. V prípade potreby si s vami a našimi technikmi vieme kedykoľvek dohodnúť stretnutie zamerané na technickú komunikáciu.
| Miesto pôvodu: | Jangsu, Čína |
| Typ: | Spekanie práškovou metalurgiou |
| Typ náhradných dielov: | Súčiastky z práškovej metalurgie |
| Správa o skúške strojov: | Poskytnuté |
| Materiál: | Železo, nehrdzavejúca oceľ, meď |
| Kľúčové predajné argumenty: | Zabezpečenie kvality |
| Typ formy: | Volfrámová oceľ |
| Materiálový štandard: | MPIF 35, DIN 3571, JIS Z 2550 |
| Aplikácia: | Malé domáce spotrebiče, zámky, elektrické náradie, automobily, |
| Názov značky: | SERVIS OEM |
| Pokovovanie: | Prispôsobené |
| Popredajný servis: | Online podpora |
| Spracovanie: | Prášková metalurgia, CNC obrábanie |
| Prášková metalurgia: | Vysokofrekvenčné kalenie, ponorenie do oleja |
| Kontrola kvality: | Kontrola 100% |
Výhoda procesu práškovej metalurgie
1. Nákladovo efektívne
Konečné výrobky je možné zhutniť metódou práškovej metalurgie a nie je potrebné alebo sa môže skrátiť spracovanie stroja. Môže to výrazne ušetriť materiál a znížiť výrobné náklady.
2. Zložité tvary
Prášková metalurgia umožňuje získať zložité tvary priamo z lisovacích nástrojov bez akéhokoľvek obrábania, ako sú zuby, drážky, profily, čelné geometrie atď.
3. Vysoká presnosť
Dosiahnuteľné tolerancie v kolmom smere zhutňovania sú typicky IT 8-9 po spekaní, po dimenzovaní sa dajú zlepšiť až na IT 5-7. Ďalšie obrábacie operácie môžu zlepšiť presnosť.
4. Samomazanie
Prepojená pórovitosť materiálu sa dá vyplniť olejmi, čím sa získa samomazacie ložisko: olej zabezpečuje neustále mazanie medzi ložiskom a hriadeľom a systém nepotrebuje žiadne ďalšie externé mazivo.
5. Zelené technológie
Výrobný proces spekaných komponentov je certifikovaný ako ekologický, pretože materiálový odpad je veľmi nízky, produkt je recyklovateľný a energetická účinnosť je dobrá, pretože materiál sa neroztaví.
Často kladené otázky
Q1: Aký je typ platby?
A: Zvyčajne by ste mali vopred zaplatiť 50% z celkovej sumy. Zvyšok by mal byť uhradený pred odoslaním.
Q2: Ako zaručiť vysokú kvalitu?
A: Kontrola 100%. Máme vysoko presné testovacie zariadenie a testovacie oddelenie Carl Zeiss, aby sme sa uistili, že každý výrobok, čo sa týka veľkosti, vzhľadu a tlakovej skúšky, je v poriadku.
Q3: Ako dlho mi budete čakať na odpoveď?
A: Budeme vás kontaktovať do 12 hodín čo najskôr.
Q4. A čo vaša dodacia lehota?
A: Vo všeobecnosti to bude trvať 25 až 35 dní od prijatia vašej zálohy. Konkrétna dodacia lehota závisí od položiek a množstva vašej objednávky. Ak položka nebola štandardná, musíme zvážiť ďalších 10-15 dní na výrobu nástrojov/foriem.
Q5. Môžete vyrobiť podľa vzoriek alebo výkresov?
A: Áno, vieme vyrobiť podľa vašich vzoriek alebo technických výkresov. Vieme vyrobiť formy a upínacie prípravky.
Q6: A čo poplatok za nástroje?
A: Poplatok za nástroje sa účtuje iba raz pri prvej objednávke, všetky budúce objednávky sa už neúčtujú, a to ani pri oprave alebo údržbe nástrojov.
Q7: Aká je vaša vzorová politika?
A: Vzorku môžeme dodať, ak máme na sklade hotové diely, ale zákazníci musia zaplatiť cenu vzorky a náklady na kuriéra.
Q8: Ako si budujete dlhodobý a dobrý obchodný vzťah?
A: 1. Udržiavame dobrú kvalitu a konkurencieschopnú cenu, aby sme zabezpečili úžitok pre našich zákazníkov;
2. Každého zákazníka rešpektujeme ako nášho priateľa a úprimne s ním obchodujeme a nadväzujeme s ním priateľstvá bez ohľadu na to, odkiaľ pochádza.
| Popredajný servis: | Online |
|---|---|
| Záruka: | 1 rok |
| Stav: | Nové |
| Vzorky: |
US$ 20 kusov
1 kus (minimálna objednávka) | Vzorka objednávky |
|---|
| Prispôsobenie: |
K dispozícii
| Prispôsobená požiadavka |
|---|
.shipping-cost-tm .tm-status-off{pozadie: žiadne;padding:0;farba: #1470cc}
|
Náklady na dopravu:
Odhadovaná preprava za jednotku. |
o nákladoch na dopravu a predpokladanom čase doručenia. |
|---|
| Spôsob platby: |
|
|---|---|
|
Počiatočná platba Úplná platba |
| Mena: | US$ |
|---|
| Vrátenie a refundácia: | O vrátenie peňazí môžete požiadať do 30 dní od doručenia produktov. |
|---|
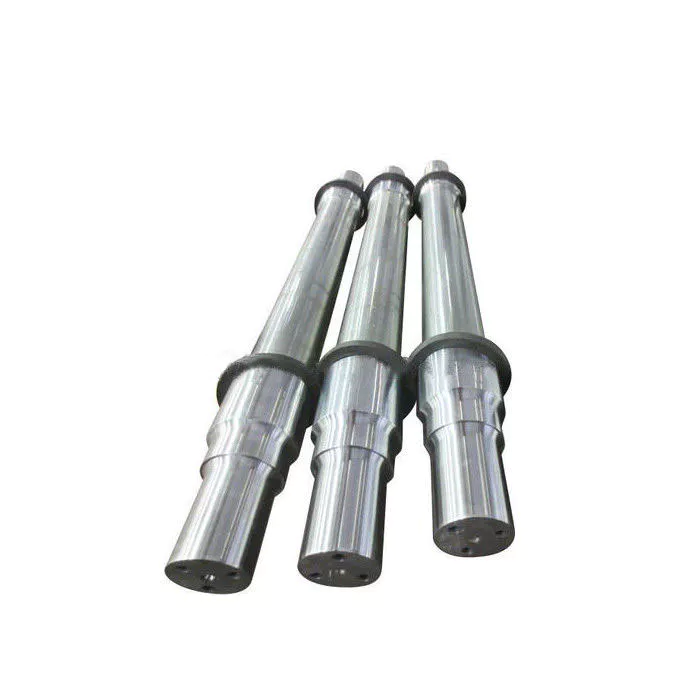
Aké sú výhody drážkovaného hriadeľa?
Ak hľadáte správny drážkovaný hriadeľ pre váš stroj, mali by ste vedieť niekoľko dôležitých vecí. Po prvé, aký typ materiálu by sa mal použiť? Nerezová oceľ je zvyčajne najvhodnejšou voľbou kvôli jej schopnosti ponúkať nízku hlučnosť a únavové zlyhanie. Po druhé, dá sa obrábať pomocou drážkovacieho alebo tvarovacieho stroja. Nakoniec zabezpečí plynulý pohyb. Aké sú teda výhody drážkovaného hriadeľa?
Nerezová oceľ je najlepším materiálom pre drážkované hriadele
Pri výbere drážkovaného hriadeľa by ste mali zvážiť jeho tvrdosť, kvalitu a povrchovú úpravu. Nerezová oceľ má vynikajúcu odolnosť voči korózii a opotrebovaniu. Uhlíková oceľ je ďalším dobrým materiálom pre drážkované hriadele. Uhlíková oceľ má nízky obsah uhlíka (približne 1,71 TP3T), vďaka čomu je tvárnejšia a pomáha zabezpečiť plynulý pohyb. Ak však nie ste ochotní minúť peniaze na nehrdzavejúcu oceľ, zvážte iné možnosti.
Existujú dva hlavné typy drážok: rovnobežné drážky a korunové drážky. Evolventné drážky majú rovnobežné drážky a umožňujú lineárny a rotačný pohyb. Špirálovité drážky majú evolventné zuby a sú orientované pod uhlom. Tento typ umožňuje veľa zubov na hriadeli a minimalizuje koncentráciu napätia v stacionárnom spoji.
Veľké rovnomerne rozmiestnené drážky sa široko používajú v hydraulických systémoch, pohonoch a obrábacích strojoch. Zvyčajne sa vyrábajú z uhlíkovej ocele (CR10) a nehrdzavejúcej ocele (AISI 304). Tento materiál je odolný a spĺňa požiadavky normy ISO 14-B, predtým DIN 5463-B. Drážkované hriadele sa zvyčajne vyrábajú z nehrdzavejúcej ocele alebo ocele C45, hoci existuje mnoho ďalších materiálov.
Nerezová oceľ je najlepším materiálom pre drážkovaný hriadeľ. Tento kov je tiež neuveriteľne cenovo dostupný. Vo väčšine prípadov je nerezová oceľ najlepšou voľbou pre tieto hriadele, pretože ponúka najlepšiu odolnosť voči korózii. Existuje mnoho rôznych typov drážkovaných hriadeľov a každý z nich je vhodný pre konkrétnu aplikáciu. Existuje tiež mnoho rôznych typov nerezovej ocele, takže ak chcete najlepšiu kvalitu, vyberte si nerezovú oceľ.
Pre tých, ktorí hľadajú vysokokvalitné drážkované hriadele, ponúkajú drážkované hriadele CZPT mnoho výhod. Môžu znížiť náklady, zlepšiť presnosť polohovania a znížiť trenie. Vďaka povlaku CZPT TFE môžu drážkované hriadele znížiť hromadenie energie a tepla a predĺžiť životnosť vašich produktov. A navyše sa ľahko inštalujú – stačí ich nainštalovať.
Poskytujú nízku hlučnosť, nízke opotrebenie a únavové zlyhanie
Drážky v drážkovanom hriadeli sa skladajú z dvoch hlavných častí: zaoblenia koreňa drážky a odľahčenia drážky. Zaoblenie koreňa drážky je najdôležitejšou časťou, pretože tam začína únavové porušenie a šíri sa do odľahčenia. Odľahčenie drážky je náchylnejšie na únavové porušenie kvôli svojmu evolventnému tvaru zuba, ktorý poskytuje nižšie napätie na hriadeľ a má menšiu kontaktnú plochu.
Únavová životnosť drážkovaných hriadeľov sa určuje meraním SN krivky. Táto krivka je tiež známa ako Wohlerova krivka a predstavuje vzťah medzi amplitúdou napätia a počtom cyklov. Závisí od materiálu, geometrie a spôsobu zaťaženia. Dá sa získať fyzikálnym testom na rovnomernej vzorke materiálu pri zaťažení s konštantnou amplitúdou. Aproximácie pre nízkolegované oceľové diely je možné vykonať s použitím nízkolegovanej ocele.
Drážkované hriadele poskytujú nízku hlučnosť, minimálne opotrebenie a únavové zlyhanie. Počas montáže a výrobných procesov je však potrebné z hriadeľa odstrániť niektoré mechanické prevodové prvky. Hriadele musia byť z funkčných dôvodov stále schopné relatívneho axiálneho pohybu. Preto sú dobré drážkované spoje nevyhnutné pre vysoko kvalitný prenos krútiaceho momentu, minimálnu vôľu a nízku hlučnosť. Medzi hlavné poruchy drážkovaných hriadeľov patrí korózia trením, zlomenie zubov a únavové zlyhanie.
Drážkovanie vonkajšieho nosiča disku je náchylné na ťahové napätie a únavové zlyhanie. Vysoké požiadavky zákazníkov na nízku hlučnosť a nízke opotrebenie a únavové zlyhanie robia z drážkových hriadeľov vynikajúcu voľbu. Na analýzu bola prijatá zlomená drážková ozubená spojka. Bola nainštalovaná v blízkosti vrchu hriadeľa filtra a vložená do motora prevodovky. História prevádzky nebola známa. Zlomená drážková ozubená spojka mala pozdĺžne praskliny a zasekla sa na konci zubov drážkového ozubeného kolesa. Zuby drážkového ozubeného kolesa tiež vykazovali opotrebovanie a deformáciu.
Nová metóda drážkovaného spoja detekuje šírenie porúch v dutých valcových drážkovaných hriadeľoch. Drážkovaný spoj sa vyrába metódou AE, pričom drážkovaná časť sa odvíja do kovového plechu rovnakej hrúbky ako stena valca. Okrem toho je drážkovaný spoj nesprávne zarovnaný, čo kladie značnú koncentráciu na drážkované zuby. To ďalej urýchľuje rýchlosť únavy a opotrebenia spôsobeného trením.
Drážkový spoj by sa mal mazať po 25 hodinách prevádzky. Časté mazanie môže zvýšiť náklady na údržbu a spôsobiť prestoje. Okrem toho môže mazivo zadržiavať abrazívne častice na rozhraniach. V niektorých prípadoch môžu mazivá dokonca spôsobiť nesprávne súosie, čo vedie k predčasnému poškodeniu. Preto je mazanie drážkového spoja nevyhnutné pre zabezpečenie správnej funkcie hriadeľa.
Konštrukciu drážkovaného spoja je možné optimalizovať, aby sa zvýšila jeho odolnosť voči opotrebovaniu a spoľahlivosť. Povrchové úpravy, zaťaženie a rotácia ovplyvňujú trecie vlastnosti drážkovaného spoja. Okrem toho bola vyvinutá metóda konečných prvkov na predpovedanie opotrebenia voľného drážkovaného spoja. Táto metóda je uskutočniteľná a poskytuje spoľahlivý základ pre predpovedanie opotrebenia a únavovej životnosti drážkovaného spoja.
Môžu byť opracované pomocou drážkovacieho alebo tvarovacieho stroja
Stroje sa dajú použiť na tvarovanie drážkovaných hriadeľov v rôznych odvetviach. Sú užitočné v mnohých aplikáciách vrátane prevodoviek, brzdových systémov a náprav. Drážkovaný hriadeľ sa dá manipulovať niekoľkými spôsobmi, vrátane hoblovania, preťahovania a drážkovania. Okrem tvarovania sú drážky užitočné aj na zmenšovanie priemeru tyče.
Pri použití drážkovacieho alebo tvarovacieho stroja je obrobok pritlačený k podstavcu s rovnomernou hrúbkou. Stroj je vybavený stĺpikom stojana a obmedzovacím stĺpikom (obrázok 1), pričom každý je umiestnený kolmo na horný povrch podstavca. Os obmedzovacieho stĺpika sa nachádza na rovnakej čiare ako stĺpik stojana. Počas procesu drážkovania alebo tvarovania sa nástroj posúva dovnútra a von, kým sa nedosiahne požadovaný priestor.
Jeden proces zahŕňa vyrezávanie drážok do hriadeľa. Frézovanie pozdĺžnych drážok, tvarovanie drážok a rezanie drážok sú dva bežné procesy používané na výrobu drážkovaných hriadeľov. Frézovanie pozdĺžnych drážok zahŕňa pevný indexovací prípravok, ktorý drží hriadeľ v stabilnej polohe, zatiaľ čo rotujúce frézy vyrezávajú drážku po celej dĺžke hriadeľa. Na zabezpečenie rovnomernosti v celom drážkovaní je potrebných niekoľko prechodov.
Drážkovanie je typ ozubeného kolesa. Hrebene alebo zuby na hnacom hriadeli zaberajú s drážkami v protikuse. Drážkovaný hriadeľ umožňuje prenos krútiaceho momentu na protikus a zároveň maximalizuje prenos výkonu. Drážkovanie sa používa v ťažkých vozidlách, stavebníctve, poľnohospodárstve a masívnych zemných strojoch. Drážkovanie sa používa prakticky vo všetkých typoch rotačného pohybu, od náprav až po prevodové systémy. Ponúka tiež lepšiu únavovú životnosť a spoľahlivosť.
Na tvarovanie drážkovaných hriadeľov sa dajú použiť aj drážkovacie alebo tvarovacie stroje. Drážkovacie stroje sa často používajú na obrábanie drážkovaných hriadeľov, pretože sa s nimi ľahšie vyrába. Použitie drážkovacieho alebo tvarovacieho stroja môže viesť k drážkovaným hriadeľom rôznych veľkostí. Je dôležité dodržiavať súbor noriem pre drážkovanie, aby sa zabezpečilo, že vaše diely budú vyrobené podľa najvyšších štandardov.
Ďalšou možnosťou na výrobu drážkovaných hriadeľov je frézka. Drážkovaný hriadeľ je možné umiestniť medzi dva stredy v indexovacom upínacom prípravku. Na upínacom tŕni sú namontované dva bočné frézy a medzi ne sa vkladá dištančná vložka a podložky. Upínací tŕň a frézy sa potom namontujú na vreteno frézy. Aby sa zabezpečilo, že sa frézy vycentrujú na drážkovanom hriadeli, je potrebné nastaviť vreteno stroja.
Proces obrábania sa veľmi líši pre vnútorné a vonkajšie drážkovanie. Vonkajšie drážkovanie je možné preťahovať, tvarovať, frézovať alebo odvaľovať, zatiaľ čo vnútorné drážkovanie nie. Tieto stroje používajú tvrdú zliatinu, ale nie sú také dobré pre vnútorné drážkovanie. Na tieto operácie je potrebný stroj s drážkovacím mechanizmom.
editor od CX 2023-11-13
Premeňte sprievodcu na výzvu na cenovú ponuku (RFQ)
Pošlite kontrolovaný výkres, párovacie rozhranie, stav materiálu a informácie o prevádzke na technické posúdenie.
Vyžiadať cenovú ponuku
























