Productbeschrijving
Uitstekende onderdelen vervaardigd uit poedermetallurgie en gesinterde metalen onderdelen.
Wij kunnen diverse onderdelen van poedermetallurgie aanbieden, waaronder onderdelen op basis van ijzer en koper, van topkwaliteit en tegen de scherpste prijzen. Stuur ons uw tekening of een voorbeeld, dan maken wij het product volgens uw specificaties. Heeft u interesse in onze producten? Neem dan gerust contact met ons op. Wij streven ernaar u de beste kwaliteit en service te bieden. Bedankt!
Hoe werken we samen met onze klanten?
1. Voor een ontwerpdeskundige of een groot bedrijf met een eigen engineeringteam: wij ontvangen bij voorkeur een compleet offertepakket met tekening, 3D-model, hoeveelheid en afbeeldingen;
2. Voor een eigenaar van een start-up of een beginnende ingenieur: stuur gewoon een idee dat je wilt uitproberen, je hoeft niet eens te weten wat gieten is;
3. Onze verkoopafdeling zal binnen 24 uur contact met u opnemen om verdere details te bevestigen en de geschatte levertijd door te geven;
4. Ons engineeringteam zal uw aanvraag beoordelen en u binnen 1 tot 3 werkdagen een offerte sturen.
5. Indien nodig kunnen we op elk gewenst moment een technisch overleg met u en onze technici inplannen.
| Plaats van herkomst: | Jangsu, China |
| Type: | Poedermetallurgie sinteren |
| Type reserveonderdeel: | Onderdelen van poedermetallurgie |
| Testrapport van de machine: | Mits |
| Materiaal: | IJzer, roestvrij staal, koper |
| Belangrijkste verkoopargumenten: | Kwaliteitsborging |
| Vormtype: | Wolfraamstaal |
| Materiaalnorm: | MPIF 35, DIN 3571, JIS Z 2550 |
| Sollicitatie: | Kleine huishoudelijke apparaten, Slotenset, Elektrisch gereedschap, Auto, |
| Merknaam: | OEM-SERVICE |
| Plating: | Op maat gemaakt |
| Klantenservice na aankoop: | Online ondersteuning |
| Verwerking: | Poedermetallurgie, CNC-bewerking |
| Poedermetallurgie: | Hoogfrequente demping, onderdompeling in olie |
| Kwaliteitscontrole: | 100%-inspectie |
De voordelen van het poedermetallurgieproces
1. Kosteneffectief
De eindproducten kunnen worden gecompacteerd met behulp van poedermetallurgie, waardoor machinale verwerking niet nodig is of aanzienlijk kan worden verkort. Dit kan aanzienlijk materiaal besparen en de productiekosten verlagen.
2. Complexe vormen
Poedermetallurgie maakt het mogelijk om complexe vormen rechtstreeks uit de compactiemal te verkrijgen, zonder enige nabewerking, zoals tanden, spiebanen, profielen, frontale geometrieën, enz.
3. Hoge precisie
De haalbare toleranties in de loodrechte richting van de verdichting bedragen doorgaans IT 8-9 in gesinterde toestand, en kunnen na het kalibreren worden verbeterd tot IT 5-7. Aanvullende bewerkingsstappen kunnen de precisie verder verhogen.
4. Zelfsmerende werking
De onderling verbonden poriën van het materiaal kunnen worden gevuld met olie, waardoor een zelfsmorend lager ontstaat: de olie zorgt voor constante smering tussen lager en as, en het systeem heeft geen extra extern smeermiddel nodig.
5. Groene technologie
Het productieproces van gesinterde componenten is gecertificeerd als ecologisch, omdat er zeer weinig materiaalafval is, het product recyclebaar is en de energie-efficiëntie goed is doordat het materiaal niet smelt.
Veelgestelde vragen
Vraag 1: Wat voor soort betaling wordt er gedaan?
A: Normaal gesproken moet u 50% van het totale bedrag vooruitbetalen. Het resterende bedrag moet vóór verzending worden voldaan.
Vraag 2: Hoe kunnen we de hoge kwaliteit garanderen?
A: 100%-inspectie. We beschikken over uiterst nauwkeurige testapparatuur van Carl Zeiss en een eigen testafdeling om ervoor te zorgen dat elk product voldoet aan de eisen op het gebied van afmetingen, uiterlijk en druksterkte.
Vraag 3: Hoe lang duurt het voordat ik antwoord krijg?
A: We nemen binnen 12 uur zo snel mogelijk contact met u op.
Vraag 4. Hoe zit het met uw levertijd?
A: Over het algemeen duurt het 25 tot 35 dagen na ontvangst van uw aanbetaling. De exacte levertijd is afhankelijk van de artikelen en de hoeveelheid van uw bestelling. Als het artikel niet standaard is, moeten we rekening houden met 10-15 extra dagen voor het maken van de matrijs/mal.
Vraag 5. Kunt u produceren volgens de monsters of tekeningen?
A: Ja, we kunnen produceren op basis van uw monsters of technische tekeningen. We kunnen de mallen en hulpstukken maken.
Vraag 6: Hoe zit het met de gereedschapskosten?
A: De gereedschapskosten worden slechts eenmalig in rekening gebracht bij de eerste bestelling. Voor alle volgende bestellingen, zelfs voor reparatie of onderhoud van het gereedschap, worden deze kosten niet opnieuw in rekening gebracht.
Vraag 7: Wat is uw beleid met betrekking tot het bemonsteren van monsters?
A: We kunnen een monster leveren als we de onderdelen op voorraad hebben, maar de klant moet de kosten van het monster en de verzendkosten betalen.
Vraag 8: Hoe zorgen we voor een langdurige en goede zakelijke relatie?
A: 1. We handhaven een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten hiervan profiteren;
2. Wij beschouwen elke klant als een vriend en doen oprecht zaken met hen en bouwen een vriendschappelijke relatie op, ongeacht waar ze vandaan komen.
| Klantenservice na aankoop: | Online |
|---|---|
| Garantie: | 1 jaar |
| Voorwaarde: | Nieuw |
| Voorbeelden: |
US$ 20/stuk
1 stuk (minimale bestelling) | Bestel een proefmonster |
|---|
| Aanpassing: |
Beschikbaar
| Aanvraag op maat |
|---|
.shipping-cost-tm .tm-status-off{background: none;padding:0;color: #1470cc}
|
Verzendkosten:
Geschatte vrachtkosten per eenheid. |
Informatie over verzendkosten en geschatte levertijd. |
|---|
| Betaalmethode: |
|
|---|---|
|
Aanbetaling Volledige betaling |
| Munteenheid: | US$ |
|---|
| Retourneren en terugbetalingen: | Je kunt tot 30 dagen na ontvangst van de producten een terugbetaling aanvragen. |
|---|
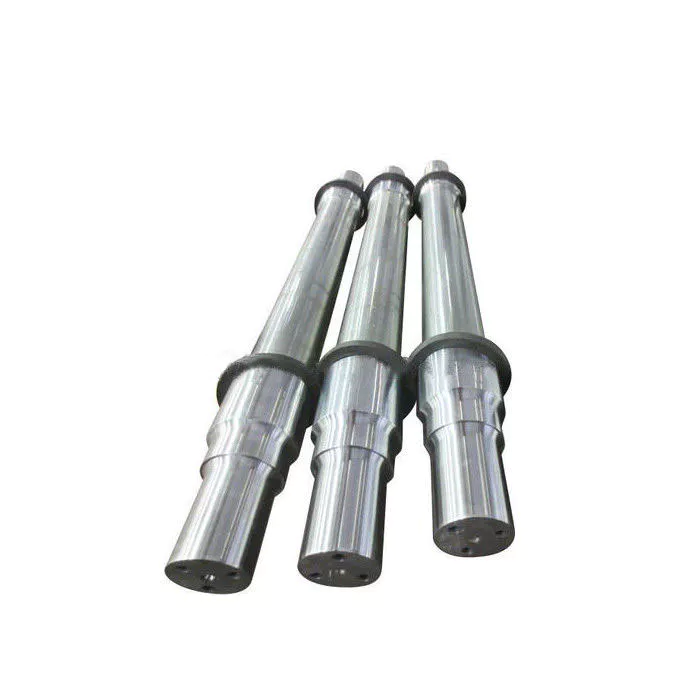
Wat zijn de voordelen van een spiebaan-as?
Als u op zoek bent naar de juiste spiebaan voor uw machine, zijn er een paar belangrijke zaken om rekening mee te houden. Ten eerste, welk materiaal moet er gebruikt worden? Roestvrij staal is meestal de meest geschikte keuze vanwege de lage geluidsproductie en de geringe kans op vermoeiingsbreuk. Ten tweede kan het bewerkt worden met een sleuf- of vormmachine. Ten slotte zorgt het voor een soepele beweging. Wat zijn dan de voordelen van een spiebaan?
Roestvrij staal is het beste materiaal voor spiebanenassen.
Bij de keuze van een spiebaanas moet je letten op de hardheid, kwaliteit en afwerking. Roestvrij staal heeft een superieure corrosie- en slijtvastheid. Koolstofstaal is ook een goed materiaal voor spiebaanassen. Koolstofstaal heeft een laag koolstofgehalte (ongeveer 1,71 TP3T), waardoor het buigzamer is en zorgt voor een soepele beweging. Maar als je niet bereid bent te investeren in roestvrij staal, overweeg dan andere opties.
Er zijn twee hoofdtypen vertanding: parallelle vertanding en bolvormige vertanding. Evolvente vertanding heeft parallelle groeven en maakt lineaire en roterende beweging mogelijk. Spiraalvormige vertanding heeft evolvente tanden die onder een hoek georiënteerd zijn. Dit type maakt een groot aantal tanden op de as mogelijk en minimaliseert de spanningsconcentratie in het stationaire gewricht.
Grote, gelijkmatig verdeelde splines worden veel gebruikt in hydraulische systemen, aandrijflijnen en werktuigmachines. Ze worden doorgaans gemaakt van koolstofstaal (CR10) en roestvrij staal (AISI 304). Dit materiaal is duurzaam en voldoet aan de eisen van ISO 14-B, voorheen DIN 5463-B. Spline-assen worden meestal gemaakt van roestvrij staal of C45-staal, hoewel er veel andere materialen beschikbaar zijn.
Roestvrij staal is het beste materiaal voor een spiebaanas. Dit metaal is bovendien zeer betaalbaar. In de meeste gevallen is roestvrij staal de beste keuze voor deze assen, omdat het de beste corrosiebestendigheid biedt. Er bestaan veel verschillende soorten spiebaanassen, en elk type is geschikt voor een specifieke toepassing. Er zijn ook veel verschillende soorten roestvrij staal, dus kies voor roestvrij staal als u de beste kwaliteit wilt.
Voor wie op zoek is naar hoogwaardige spiebanen, bieden CZPT-spiebanen vele voordelen. Ze kunnen de kosten verlagen, de positioneringsnauwkeurigheid verbeteren en de wrijving verminderen. Dankzij de CZPT TFE-coating kunnen spiebanen de energie- en warmteontwikkeling verminderen en de levensduur van uw producten verlengen. Bovendien zijn ze eenvoudig te installeren – u hoeft ze alleen maar te monteren.
Ze bieden een laag geluidsniveau, geringe slijtage en minder kans op vermoeiingsbreuk.
De spiebanen in een spiebaan bestaan uit twee hoofdonderdelen: de spiebaanwortel en de spiebaanuitsparing. De spiebaanwortel is het meest kritieke onderdeel, omdat vermoeiingsbreuk daar begint en zich voortplant naar de uitsparing. De spiebaanuitsparing is gevoeliger voor vermoeiingsbreuk vanwege de involute tandvorm, die een lagere spanning op de as veroorzaakt en een kleiner contactoppervlak heeft.
De vermoeiingslevensduur van spiebanenassen wordt bepaald door de SN-curve te meten. Deze curve, ook wel bekend als de Wöhler-curve, beschrijft het verband tussen de spanningsamplitude en het aantal cycli. De SN-curve is afhankelijk van het materiaal, de geometrie en de wijze van belasting. De curve kan worden verkregen door een fysieke test uit te voeren op een uniform materiaalmonster onder een constante amplitude belasting. Benaderingen voor onderdelen van laaggelegeerd staal kunnen worden gemaakt door een lager gelegeerd staalmateriaal te gebruiken.
Vertande assen bieden een laag geluidsniveau, minimale slijtage en minder kans op vermoeiingsbreuk. Tijdens de montage en productie moeten echter enkele mechanische transmissie-elementen van de as worden verwijderd. De assen moeten voor hun functionaliteit nog steeds in staat zijn tot relatieve axiale beweging. Daarom zijn goede vertandingsverbindingen essentieel voor een hoogwaardige koppeloverdracht, minimale speling en een laag geluidsniveau. De belangrijkste oorzaken van defecten aan vertande assen zijn wrijvingscorrosie, tandbreuk en vermoeiingsbreuk.
De buitenste as van de schijfdrager is gevoelig voor trekspanning en vermoeiingsbreuk. De hoge eisen van klanten aan een laag geluidsniveau, lage slijtage en minimale vermoeiingsbreuk maken spiebanenassen een uitstekende keuze. Een gebroken spiebaankoppeling werd ter analyse aangeboden. Deze was gemonteerd nabij de bovenkant van een filteras en in de versnellingsbakmotor geplaatst. De gebruikshistorie was onbekend. De gebroken spiebaankoppeling vertoonde een scheur in de lengterichting die was gestopt bij het uiteinde van de spiebanentanden. De spiebanentanden vertoonden ook slijtage en vervorming.
Een nieuwe methode voor splinekoppelingen detecteert foutvoortplanting in holle cilindrische spline-assen. Een splinekoppeling wordt vervaardigd met behulp van een AE-methode, waarbij het splinegedeelte wordt uitgerold in een metalen plaat met dezelfde dikte als de cilinderwand. Bovendien wordt de splinekoppeling scheef geplaatst, waardoor de splinetanden zwaar worden belast. Dit versnelt de wrijvingsvermoeidheid en slijtage verder.
Een spieverbinding moet na 25 bedrijfsuren worden gesmeerd. Frequent smeren kan de onderhoudskosten verhogen en leiden tot stilstand. Bovendien kan het smeermiddel schurende deeltjes vasthouden op de contactvlakken. In sommige gevallen kan smeermiddel zelfs leiden tot verkeerde uitlijning en daardoor tot voortijdige slijtage. Het smeren van een spieverbinding is daarom essentieel voor een goede werking van de as.
Het ontwerp van een splinekoppeling kan worden geoptimaliseerd om de slijtvastheid en betrouwbaarheid te verbeteren. Oppervlaktebehandelingen, belastingen en rotatie beïnvloeden de wrijvingseigenschappen van een splinekoppeling. Daarnaast is een eindige-elementenmethode ontwikkeld om de slijtage van een zwevende splinekoppeling te voorspellen. Deze methode is haalbaar en biedt een betrouwbare basis voor het voorspellen van de slijtage en vermoeiingslevensduur van een splinekoppeling.
Ze kunnen bewerkt worden met een sleuf- of vormmachine.
Machines kunnen worden gebruikt om spiebanen in diverse industrieën te vormen. Ze zijn nuttig in vele toepassingen, waaronder versnellingsbakken, remsystemen en assen. Een as met sleuven kan op verschillende manieren worden bewerkt, zoals hobben, brootsen en sleuven maken. Naast het vormen van assen zijn spiebanen ook nuttig voor het verkleinen van de diameter van staven.
Bij het gebruik van een sleuf- of vormmachine wordt het werkstuk tegen een voetstuk met een uniforme dikte gedrukt. De machine is uitgerust met een steunkolom en een begrenzerkolom (figuur 1), die beide loodrecht op het bovenvlak van het voetstuk zijn geplaatst. De as van de begrenzerkolom ligt op dezelfde lijn als de steunkolom. Tijdens het sleuf- of vormproces wordt het gereedschap heen en weer bewogen totdat de gewenste ruimte is bereikt.
Een van de processen is het frezen van spiebanen in een as. Spatiefrezen, spiebaanvormen en spiebaanfrezen zijn twee veelgebruikte processen voor het vervaardigen van spiebanen in assen. Bij frezen met een vaste indexeerinrichting wordt de as stabiel gehouden, terwijl roterende freesgereedschappen de groef over de gehele lengte van de as frezen. Meerdere bewerkingen zijn nodig om een uniforme spiebaan te garanderen.
Splines zijn een type tandwieloverbrenging. De ribbels of tanden op de aandrijfas grijpen in de groeven van het tegenstuk. Een spline-as maakt de overdracht van koppel naar een tegenstuk mogelijk en maximaliseert tegelijkertijd de krachtoverdracht. Splines worden gebruikt in zware voertuigen, de bouw, de landbouw en grote grondverzetmachines. Splines worden toegepast in vrijwel elk type roterende beweging, van assen tot transmissiesystemen. Ze bieden bovendien een langere levensduur en een hogere betrouwbaarheid.
Sleuf- of vormmachines kunnen ook worden gebruikt om spiebanen te vormen. Sleufmachines worden vaak gebruikt voor het bewerken van spiebanen, omdat het met deze machines gemakkelijker is om ze te maken. Het gebruik van een sleuf- of vormmachine kan resulteren in spiebanen van verschillende afmetingen. Het is belangrijk om een set spiebaannormen te volgen om ervoor te zorgen dat uw onderdelen volgens de hoogste normen worden geproduceerd.
Een freesmachine is een andere optie voor het produceren van spiebanen. Een spiebaan kan tussen twee centers in een indexeerinrichting worden geplaatst. Twee zijfreesjes worden op een spil gemonteerd en er worden afstandhouders en vulplaatjes tussen geplaatst. De spil en de freesjes worden vervolgens op de spindel van de freesmachine gemonteerd. Om ervoor te zorgen dat de freesjes zich centreren boven de spiebaan, moet de spindel van de machine worden afgesteld.
Het bewerkingsproces voor inwendige en uitwendige vertanding verschilt aanzienlijk. Uitwendige vertanding kan worden gefreesd, gevormd, bewerkt of gekarteld, terwijl dit voor inwendige vertanding niet mogelijk is. Deze machines gebruiken hardmetaal, maar zijn minder geschikt voor inwendige vertanding. Voor deze bewerkingen is een machine met een sleufmechanisme nodig.
bewerkt door CX 2023-11-13
Zet de handleiding om in een offerteaanvraag (RFQ).
Stuur de gecontroleerde tekening, de koppelingsinterface, de materiaaleigenschappen en de gegevens over de belasting ter technische beoordeling.
Vraag een offerte aan
























