Produktbeskrivelse
Fremragende pulvermetallurgidele metalliske sintrede dele
Vi kan tilbyde forskellige pulvermetallurgiske dele, herunder jernbaserede og kobberbaserede, i topkvalitet til den billigste pris. Send venligst kun tegningen eller prøven til os, så vil vi fremstille den i henhold til kundens krav. Hvis du er interesseret i vores produkt, er du velkommen til at kontakte os. Vi vil gerne tilbyde dig den bedste kvalitet og den bedste service. Tak!
Hvordan arbejder vi med vores kunder
1. For en designekspert eller en stor virksomhed med dit eget ingeniørteam: Vi foretrækker at modtage en komplet RFQ-pakke fra dig inklusive tegning, 3D-model, antal og billeder;
2. For en nystartet virksomhedsejer eller en grøn hånd inden for ingeniørarbejde: send blot en idé, du vil afprøve, du behøver ikke engang at vide, hvad støbning er;
3. Vores salgsafdeling vil svare dig inden for 24 timer for at bekræfte yderligere oplysninger og give den forventede tilbudstid;
4. Vores ingeniørteam vil evaluere din forespørgsel og give dig et tilbud inden for de næste 1-3 hverdage.
5. Vi kan arrangere et teknisk kommunikationsmøde med dig og vores ingeniører sammen når som helst, hvis det er nødvendigt.
| Oprindelsessted: | Jangsu, Kina |
| Type: | Sintring af pulvermetallurgi |
| Reservedelstype: | Pulvermetallurgidele |
| Maskintestrapport: | Forudsat |
| Materiale: | Jern, rustfrit stål, kobber |
| Vigtige salgsargumenter: | Kvalitetssikring |
| Formtype: | Wolframstål |
| Materialestandard: | MPIF 35, DIN 3571, JIS Z 2550 |
| Anvendelse: | Små husholdningsapparater, låsesæt, elektrisk værktøj, bil, |
| Mærkenavn: | OEM-SERVICE |
| Belægning: | Tilpasset |
| Eftersalgsservice: | Online support |
| Forarbejdning: | Pulvermetallurgi, CNC-bearbejdning |
| Pulvermetallurgi: | Højfrekvent slukning, olieimmersion |
| Kvalitetskontrol: | 100% inspektion |
Fordelen ved pulvermetallurgiprocessen
1. Omkostningseffektiv
De færdige produkter kan komprimeres med pulvermetallurgimetoden, uden behov for eller kan forkorte maskinens behandlingstid. Det kan spare materiale betydeligt og reducere produktionsomkostningerne.
2. Komplekse former
Pulvermetallurgi gør det muligt at opnå komplekse former direkte fra komprimeringsværktøjet uden nogen bearbejdningsoperationer, såsom tænder, noter, profiler, frontgeometrier osv.
3. Høj præcision
Opnåelige tolerancer i den vinkelrette komprimeringsretning er typisk IT 8-9 ved sintring, forbedres op til IT 5-7 efter dimensionering. Yderligere bearbejdningsoperationer kan forbedre præcisionen.
4. Selvsmøring
Materialets indbyrdes forbundne porøsitet kan fyldes med olier, hvorved der opnås et selvsmørende leje: Olien sørger for konstant smøring mellem leje og aksel, og systemet behøver ikke yderligere eksternt smøremiddel.
5. Grøn teknologi
Fremstillingsprocessen for sintrede komponenter er certificeret som økologisk, fordi materialespildet er meget lavt, produktet er genanvendeligt, og energieffektiviteten er god, fordi materialet ikke er smeltet.
Ofte stillede spørgsmål
Q1: Hvad er betalingstypen?
A: Normalt skal du forudbetale 50% af det samlede beløb. Restbeløbet skal betales inden afsendelse.
Q2: Hvordan garanterer man den høje kvalitet?
A: 100% inspektion. Vi har Carl Zeiss højpræcisions testudstyr og testafdeling for at sikre, at alle produkter af god størrelse, udseende og tryktest er i orden.
Q3: Hvor længe vil du give mig svaret?
A: Vi kontakter dig hurtigst muligt inden for 12 timer.
Q4. Hvad med din leveringstid?
A: Generelt tager det 25 til 35 dage efter modtagelse af din forudbetaling. Den specifikke leveringstid afhænger af varerne og mængden af din ordre. Hvis varen ikke var standard, skal vi overveje ekstra 10-15 dage til fremstilling af værktøj/forme.
Q5. Kan du producere i henhold til prøver eller tegninger?
A: Ja, vi kan producere efter dine prøver eller tekniske tegninger. Vi kan bygge forme og inventar.
Q6: Hvad med værktøjsafgift?
A: Værktøjsgebyr opkræves kun én gang ved første bestilling. Der opkræves ikke yderligere betaling ved fremtidige ordrer, selv ved reparation eller vedligeholdelse af værktøj.
Q7: Hvad er jeres politik for prøveeksempler?
A: Vi kan levere prøven, hvis vi har færdige dele på lager, men kunderne skal betale prøveomkostningerne og kureromkostningerne.
Q8: Hvordan skaber I et langsigtet og godt forhold til vores forretning?
A: 1. Vi holder god kvalitet og konkurrencedygtige priser for at sikre, at vores kunder drager fordel af det;
2. Vi respekterer hver kunde som vores ven, og vi handler oprigtigt med dem og bliver venner med dem, uanset hvor de kommer fra.
| Eftersalgsservice: | Online |
|---|---|
| Garanti: | 1 år |
| Tilstand: | Ny |
| Prøver: |
US$ 20/Stk.
1 stk. (min. ordre) | Bestil prøve |
|---|
| Tilpasning: |
Tilgængelig
| Tilpasset anmodning |
|---|
.shipping-cost-tm .tm-status-off{baggrund: ingen;marvning: 0;farve: #1470cc}
|
Forsendelsesomkostninger:
Estimeret fragt pr. enhed. |
om forsendelsesomkostninger og forventet leveringstid. |
|---|
| Betalingsmetode: |
|
|---|---|
|
Første betaling Fuld betaling |
| Valuta: | US$ |
|---|
| Returnering og refusion: | Du kan ansøge om refusion i op til 30 dage efter modtagelse af produkterne. |
|---|
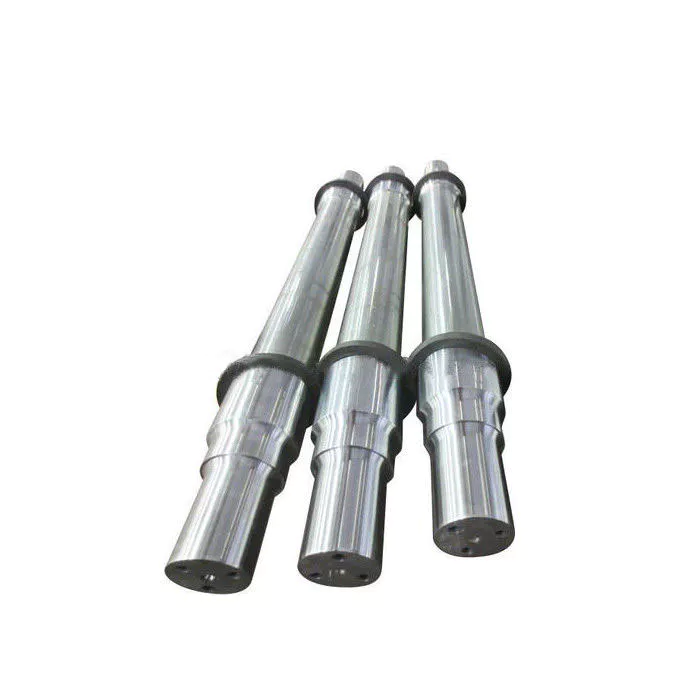
Hvad er fordelene ved en notaksel?
Hvis du leder efter den rigtige notaksel til din maskine, bør du kende et par vigtige ting. For det første, hvilken type materiale skal bruges? Rustfrit stål er normalt det mest passende valg på grund af dets evne til at tilbyde lav støj og udmattelsesbrud. For det andet kan det bearbejdes med en not- eller formmaskine. Endelig vil det sikre en jævn bevægelse. Så hvad er fordelene ved en notaksel?
Rustfrit stål er det bedste materiale til notaksler
Når du vælger en notaksel, bør du overveje dens hårdhed, kvalitet og finish. Rustfrit stål har overlegen korrosions- og slidstyrke. Kulstofstål er et andet godt materiale til notaksler. Kulstofstål har et lavt kulstofindhold (ca. 1,7%), hvilket gør det mere formbart og hjælper med at sikre en jævn bevægelse. Men hvis du ikke er villig til at bruge penge på rustfrit stål, så overvej andre muligheder.
Der findes to hovedtyper af splines: parallelle splines og kronede splines. Evolvente splines har parallelle riller og tillader lineær og roterende bevægelse. Spiralformede splines har evolvente tænder og er orienteret i en vinkel. Denne type tillader mange tænder på akslen og minimerer spændingskoncentrationen i det stationære led.
Store, jævnt fordelte noter anvendes i vid udstrækning i hydrauliske systemer, drivlinjer og værktøjsmaskiner. De er typisk lavet af kulstofstål (CR10) og rustfrit stål (AISI 304). Dette materiale er holdbart og opfylder kravene i ISO 14-B, tidligere DIN 5463-B. Notaksler er typisk lavet af rustfrit stål eller C45-stål, selvom der findes mange andre materialer.
Rustfrit stål er det bedste materiale til en notaksel. Dette metal er også utroligt overkommeligt i pris. I de fleste tilfælde er rustfrit stål det bedste valg til disse aksler, fordi det tilbyder den bedste korrosionsbestandighed. Der findes mange forskellige typer notaksler, og hver enkelt er velegnet til en bestemt anvendelse. Der findes også mange forskellige typer rustfrit stål, så vælg rustfrit stål, hvis du ønsker den bedste kvalitet.
For dem, der leder efter notaksler af høj kvalitet, tilbyder CZPT-notaksler mange fordele. De kan reducere omkostninger, forbedre positionsnøjagtigheden og reducere friktion. Med CZPT TFE-belægningen kan notaksler reducere energi- og varmeophobning og forlænge levetiden på dine produkter. Og de er nemme at installere – alt du skal gøre er at installere dem.
De giver lav støj, lav slitage og udmattelsesfejl
Splines i en splinet aksel er sammensat af to hoveddele: spline-rodfileten og spline-aflastningen. Spline-rodfileten er den mest kritiske del, fordi udmattelsesbrud starter der og forplanter sig til aflastningen. Spline-aflastningen er mere modtagelig for udmattelsesbrud på grund af sin evolvente tandform, som giver en lavere belastning på akslen og har et mindre kontaktareal.
Udmattelseslevetiden for notaksler bestemmes ved at måle SN-kurven. Dette er også kendt som Wohler-kurven, og det er forholdet mellem spændingsamplitude og antal cyklusser. Det afhænger af materialet, geometrien og belastningsmåden. Det kan opnås ved en fysisk test på en ensartet materialeprøve under en konstant amplitudebelastning. Tilnærmelser for lavlegerede ståldele kan laves ved hjælp af et lavlegeret stålmateriale.
Spline-aksler giver lav støj, minimal slitage og udmattelsesbrud. Nogle mekaniske transmissionselementer skal dog fjernes fra akslen under monterings- og fremstillingsprocesser. Akslerne skal stadig være i stand til relativ aksial bevægelse af funktionelle årsager. Som sådan er gode spline-samlinger afgørende for momenttransmission af høj kvalitet, minimalt slør og lav støj. De væsentligste fejltilstande for spline-aksler omfatter pasningskorrosion, tandbrud og udmattelsesbrud.
Den ydre skiveholders spline er modtagelig for trækspænding og udmattelsesbrud. Høje kundekrav til lav støj, lav slitage og udmattelsesbrud gør spline-aksler til et fremragende valg. En brækket spline-gearkobling blev modtaget til analyse. Den blev installeret nær toppen af en filteraksel og indsat i gearkassemotoren. Servicehistorikken var ukendt. Den brækkede spline-gearkobling var revnet i længderetningen og var blevet fastlåst ved afslutningen af spline-geartænderne. Spline-geartænderne udviste også slid og deformation.
En ny splinekoblingsmetode registrerer fejludbredelse i hule cylindriske notaksler. En splinekobling fremstilles ved hjælp af en AE-metode, hvor splinesektionen rulles ud til en metalplade med samme tykkelse som cylindervæggen. Derudover er splinekoblingen forkert justeret, hvilket lægger betydelig koncentration på splinetænderne. Dette accelererer yderligere hastigheden af udmattelse og slid.
En splinekobling bør smøres efter 25 timers drift. Hyppig smøring kan øge vedligeholdelsesomkostningerne og forårsage nedetid. Derudover kan smøremidlet tilbageholde slibende partikler ved grænsefladerne. I nogle tilfælde kan smøremidler endda forårsage skævhed, hvilket fører til for tidligt svigt. Derfor er smøring af en splinekobling afgørende for at sikre korrekt funktion af akslen.
Designet af en splinekobling kan optimeres for at forbedre dens slidstyrke og pålidelighed. Overfladebehandlinger, belastninger og rotation påvirker friktionsegenskaberne af en splinekobling. Derudover blev der udviklet en finite element-metode til at forudsige slid på en flydende splinekobling. Denne metode er mulig og giver et pålideligt grundlag for at forudsige slid- og udmattelseslevetiden for en splinekobling.
De kan bearbejdes med en not- eller formmaskine
Maskiner kan bruges til at forme notaksler i en række forskellige industrier. De er nyttige i mange anvendelser, herunder gearkasser, bremsesystemer og aksler. En notaksel kan manipuleres på flere måder, herunder hobbling, rømning og notning. Ud over formning er noter også nyttige til at reducere stangdiameteren.
Når man bruger en not- eller formmaskine, holdes emnet mod en piedestal med en ensartet tykkelse. Maskinen er udstyret med en standsøjle og en begrænsningssøjle (figur 1), der hver er placeret vinkelret på piedestalens overside. Begrænsningssøjlens akse er placeret på samme linje som standsøjlen. Under not- eller formningsprocessen føres værktøjet ind og ud, indtil den ønskede afstand er opnået.
En proces involverer at skære noter i en aksel. Straddlefræsning, splineformning og splineskæring er to almindelige processer, der bruges til at skabe notaksler. Straddlefræsning involverer en fast indekseringsfikstur, der holder akslen stabil, mens roterende fræsere skærer sporet i akselens længde. Flere passager er nødvendige for at sikre ensartethed i hele noten.
Splines er en type tandhjul. Kanterne eller tænderne på drivakslen går i indgreb med riller i modstykket. En splinet aksel tillader overførsel af drejningsmoment til et modstykke, samtidig med at kraftoverførslen maksimeres. Splines bruges i tunge køretøjer, byggeri, landbrug og massive jordflytningsmaskiner. Splines bruges i stort set alle typer roterende bevægelser, fra aksler til transmissionssystemer. De tilbyder også bedre udmattelseslevetid og pålidelighed.
Notfræsnings- eller formningsmaskiner kan også bruges til at forme notaksler. Notfræsningsmaskiner bruges ofte til at bearbejde notaksler, fordi det er lettere at lave dem med disse maskiner. Brug af en notfræsnings- eller formningsmaskine kan resultere i notaksler i forskellige størrelser. Det er vigtigt at følge et sæt notstandarder for at sikre, at dine dele er fremstillet efter de højeste standarder.
En fræsemaskine er en anden mulighed for at producere notaksler. En notaksel kan opstilles mellem to centre i en indekseringsfikstur. To sidefræsere monteres på en spindel, og en afstandsholder og shims indsættes mellem dem. Spindelen og fræserne monteres derefter på en fræsemaskines spindel. For at sikre, at fræserne centrerer sig selv over den notede aksel, skal der foretages en justering af maskinens spindel.
Bearbejdningsprocessen er meget forskellig for indvendige og udvendige noter. Udvendige noter kan rømmes, formes, fræses eller høvles, mens indvendige noter ikke kan. Disse maskiner bruger hårdlegering, men de er ikke lige så gode til indvendige noter. En maskine med en notmekanisme er nødvendig til disse operationer.
redaktør af CX 2023-11-13
Lav guiden om til en OFFQ
Send den kontrollerede tegning, sammenkoblingsgrænsefladen, materialetilstanden og driftsoplysningerne til teknisk gennemgang.
Anmod om et tilbud
























