Описание продукта
Высококачественные детали, изготовленные методом порошковой металлургии, металлические спеченные детали.
Мы предлагаем различные детали, изготовленные методом порошковой металлургии, включая детали из железа и меди, высочайшего качества по самым низким ценам. Пожалуйста, пришлите нам только чертеж или образец, и мы изготовим изделие в соответствии с требованиями заказчика. Если вас заинтересовала наша продукция, пожалуйста, свяжитесь с нами, мы будем рады предложить вам продукцию высочайшего качества и лучший сервис. Спасибо!
Как мы работаем с нашими клиентами?
1. Для эксперта в области дизайна или крупной компании с собственной инженерной командой: мы предпочитаем получать от вас полный пакет документов для запроса коммерческого предложения, включающий чертежи, 3D-модель, количество и фотографии;
2. Для владельца стартапа или начинающего инженера: просто пришлите идею, которую вы хотите попробовать, вам даже не нужно знать, что такое литье;
3. Наши менеджеры по продажам ответят вам в течение 24 часов для уточнения деталей и предоставления ориентировочного времени выполнения заказа;
4. Наша инженерная команда оценит ваш запрос и предоставит вам предложение в течение следующих 1-3 рабочих дней.
5. При необходимости мы можем в любое время организовать техническую встречу с вами и нашими инженерами.
| Место происхождения: | Цзянсу, Китай |
| Тип: | Спекание порошковой металлургии |
| Тип запасных частей: | Детали, изготовленные методом порошковой металлургии. |
| Отчет об испытаниях оборудования: | Предоставил |
| Материал: | Железо, нержавеющая сталь, медь |
| Основные преимущества: | Гарантия качества |
| Тип пресс-формы: | Вольфрамовая сталь |
| Стандарт материалов: | MPIF 35, DIN 3571, JIS Z 2550 |
| Приложение: | Мелкая бытовая техника, замки, электроинструменты, автомобили. |
| Название бренда: | Сервис OEM |
| Гальваническое покрытие: | Индивидуальный |
| Послепродажное обслуживание: | Онлайн-поддержка |
| Обработка: | Порошковая металлургия, обработка на станках с ЧПУ. |
| Порошковая металлургия: | Высокочастотное гашение, погружение в масло. |
| Контроль качества: | 100% проверка |
Преимущества процесса порошковой металлургии
1. Экономически выгодно
Конечные изделия могут быть спрессованы методом порошковой металлургии, что исключает необходимость или сокращает время обработки на станках. Это позволяет значительно сэкономить материал и снизить себестоимость производства.
2. Сложные формы
Порошковая металлургия позволяет получать сложные формы непосредственно из прессовочного инструмента без какой-либо механической обработки, такие как зубья, шлицы, профили, фронтальные формы и т. д.
3. Высокая точность
Достижимые допуски в перпендикулярном направлении при прессовании обычно составляют IT 8-9 в спеченном состоянии, улучшаемые до IT 5-7 после калибровки. Дополнительные операции механической обработки могут повысить точность.
4. Самосмазывание
Взаимосвязанная пористость материала может быть заполнена маслами, в результате чего получается самосмазывающийся подшипник: масло обеспечивает постоянную смазку между подшипником и валом, и система не требует дополнительной внешней смазки.
5. Зелёные технологии
Производственный процесс спеченных компонентов сертифицирован как экологичный, поскольку количество отходов материала очень мало, продукция подлежит вторичной переработке, а энергоэффективность высока, так как материал не расплавляется.
Часто задаваемые вопросы
В1: Какой вид оплаты используется?
А: Обычно вам следует внести предоплату в размере 50% от общей суммы. Остаток необходимо оплатить до отгрузки.
В2: Как гарантировать высокое качество?
A: Контроль качества по стандарту 100%. Мы располагаем высокоточным испытательным оборудованием Carl Zeiss и собственным испытательным отделом, чтобы гарантировать соответствие каждого изделия требованиям по размерам, внешнему виду и испытанию под давлением.
В3: Как скоро вы мне ответите?
А: Мы свяжемся с вами в течение 12 часов, как только сможем.
Вопрос 4. Каковы сроки доставки?
А: Как правило, доставка занимает от 25 до 35 дней после получения предоплаты. Конкретное время доставки зависит от товаров и количества вашего заказа. Если товар нестандартный, нам потребуется дополнительно 10-15 дней на изготовление оснастки/пресс-формы.
В5. Можете ли вы изготовить продукцию по образцам или чертежам?
А: Да, мы можем производить продукцию по вашим образцам или техническим чертежам. Мы можем изготовить пресс-формы и оснастку.
В6: А как насчет платы за оснастку?
А: Плата за оснастку взимается только один раз при первом заказе; при последующих заказах плата взиматься не будет, даже при ремонте или техническом обслуживании оснастки.
В7: Каков ваш примерный тариф?
А: Мы можем предоставить образец, если у нас есть готовые детали на складе, но клиенты должны оплатить стоимость образца и стоимость курьерской доставки.
В8: Как вы можете построить долгосрочные и хорошие деловые отношения с нами?
А: 1. Мы поддерживаем высокое качество и конкурентоспособные цены, чтобы обеспечить выгоду для наших клиентов;
2. Мы относимся к каждому клиенту как к другу и искренне ведем с ними дела и заводим дружеские отношения, независимо от того, откуда они родом.
| Послепродажное обслуживание: | Онлайн |
|---|---|
| Гарантия: | 1 год |
| Состояние: | Новый |
| Образцы: |
US$ 20 шт./шт.
1 штука (минимальный заказ) | Заказать образец |
|---|
| Настройка: |
Доступный
| Индивидуальный запрос |
|---|
.shipping-cost-tm .tm-status-off{background: none;padding:0;color: #1470cc}
|
Стоимость доставки:
Ориентировочная стоимость доставки за единицу товара. |
о стоимости доставки и предполагаемом времени доставки. |
|---|
| Способ оплаты: |
|
|---|---|
|
Первоначальный платеж Полная оплата |
| Валюта: | US$ |
|---|
| Возврат и возмещение средств: | Вы можете подать заявку на возврат средств в течение 30 дней после получения товаров. |
|---|
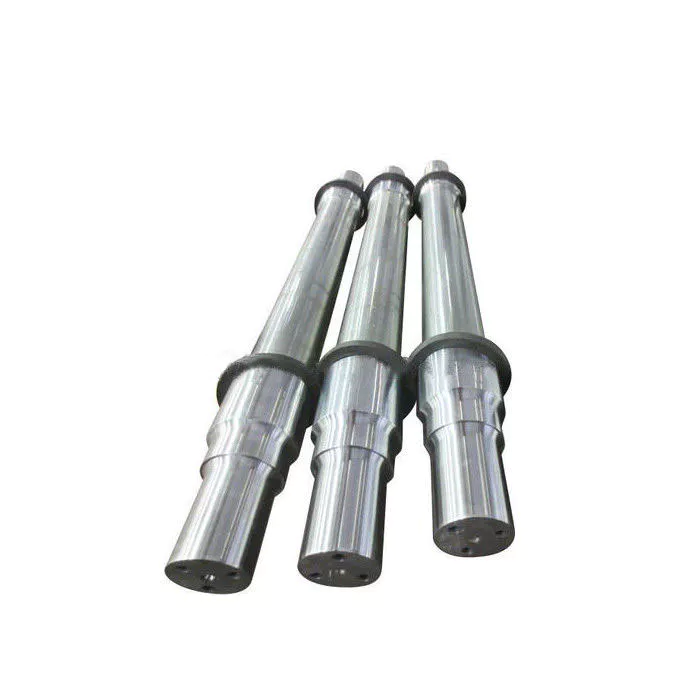
В чём преимущества шлицевого вала?
Если вы ищете подходящий шлицевой вал для своей машины, вам следует знать несколько важных вещей. Во-первых, какой материал следует использовать? Нержавеющая сталь обычно является наиболее подходящим выбором, поскольку она обеспечивает низкий уровень шума и устойчивость к усталости. Во-вторых, её можно обрабатывать с помощью долбежного или строгального станка. Наконец, она обеспечит плавное движение. Итак, каковы преимущества шлицевого вала?
Нержавеющая сталь — лучший материал для шлицевых валов.
При выборе шлицевого вала следует учитывать его твердость, качество и обработку поверхности. Нержавеющая сталь обладает превосходной коррозионной и износостойкостью. Углеродистая сталь — еще один хороший материал для шлицевых валов. Углеродистая сталь имеет небольшое содержание углерода (около 1,71 TP3T), что делает ее более пластичной и способствует плавному движению. Но если вы не готовы тратить деньги на нержавеющую сталь, рассмотрите другие варианты.
Существует два основных типа шлицов: параллельные и корончатые. Эвольвентные шлицы имеют параллельные канавки и допускают линейное и вращательное движение. Спиральные шлицы имеют эвольвентные зубья и ориентированы под углом. Этот тип позволяет разместить множество зубьев на валу и минимизирует концентрацию напряжений в неподвижном соединении.
Крупные равномерно расположенные шлицы широко используются в гидравлических системах, трансмиссиях и станках. Обычно их изготавливают из углеродистой стали (CR10) и нержавеющей стали (AISI 304). Этот материал долговечен и соответствует требованиям ISO 14-B, ранее DIN 5463-B. Шлицевые валы обычно изготавливаются из нержавеющей стали или стали C45, хотя доступны и многие другие материалы.
Нержавеющая сталь — лучший материал для шлицевых валов. Этот металл также невероятно доступен по цене. В большинстве случаев нержавеющая сталь — лучший выбор для таких валов, поскольку она обеспечивает наилучшую коррозионную стойкость. Существует множество различных типов шлицевых валов, и каждый из них подходит для определенного применения. Также существует множество различных типов нержавеющей стали, поэтому выбирайте нержавеющую сталь, если хотите получить наилучшее качество.
Для тех, кто ищет высококачественные шлицевые валы, шлицевые валы CZPT предлагают множество преимуществ. Они позволяют снизить затраты, повысить точность позиционирования и уменьшить трение. Благодаря покрытию CZPT TFE, шлицевые валы снижают энергозатраты и тепловыделение, а также продлевают срок службы изделий. Кроме того, их легко установить – все, что вам нужно сделать, это установить их.
Они обеспечивают низкий уровень шума, низкий износ и низкую усталостную прочность.
Шлицы в шлицевом валу состоят из двух основных частей: закругления корня шлица и зазора между шлицами. Закругление корня шлица является наиболее критической частью, поскольку усталостное разрушение начинается именно там и распространяется на зазор. Зазор между шлицами более подвержен усталостному разрушению из-за своей эвольвентной формы зубьев, которая создает меньшую нагрузку на вал и имеет меньшую площадь контакта.
Усталостная долговечность шлицевых валов определяется измерением кривой SN. Она также известна как кривая Вёлера и представляет собой зависимость между амплитудой напряжения и числом циклов. Она зависит от материала, геометрии и способа нагружения. Ее можно получить путем физического испытания образца из однородного материала при постоянной амплитуде нагрузки. Приближенные значения для деталей из низколегированной стали можно получить, используя материал из низколегированной стали.
Шлицевые валы обеспечивают низкий уровень шума, минимальный износ и усталостное разрушение. Однако в процессе сборки и производства некоторые элементы механической передачи необходимо снимать с вала. Валы должны сохранять возможность относительного осевого перемещения для обеспечения функциональности. Таким образом, качественные шлицевые соединения необходимы для высококачественной передачи крутящего момента, минимального люфта и низкого уровня шума. Основные виды отказов шлицевых валов включают фрикционную коррозию, поломку зубьев и усталостное разрушение.
Шлицевой вал наружного дискового держателя подвержен растягивающим напряжениям и усталостному разрушению. Высокие требования заказчиков к низкому уровню шума, износу и усталостному разрушению делают шлицевые валы отличным выбором. Для анализа была получена сломанная шлицевая зубчатая муфта. Она была установлена вблизи верхней части вала фильтра и вставлена в двигатель редуктора. История эксплуатации неизвестна. Сломанная шлицевая зубчатая муфта имела продольные трещины и остановилась на конце зубьев шлицевой шестерни. Зубья шлицевой шестерни также имели следы износа и деформации.
Новый метод шлицевого соединения позволяет обнаруживать распространение дефектов в полых цилиндрических шлицевых валах. Шлицевое соединение изготавливается с использованием метода акустической эмиссии, при этом шлицевая секция разворачивается в металлическую пластину той же толщины, что и стенка цилиндра. Кроме того, шлицевое соединение смещается, что приводит к значительной концентрации напряжений на шлицевых зубьях. Это дополнительно ускоряет скорость фрикционной усталости и износа.
Шлицевое соединение следует смазывать каждые 25 часов работы. Частая смазка может увеличить затраты на техническое обслуживание и привести к простоям. Кроме того, смазка может задерживать абразивные частицы в местах соприкосновения. В некоторых случаях смазка может даже вызвать смещение, что приводит к преждевременному выходу из строя. Поэтому смазка шлицевого соединения жизненно важна для обеспечения надлежащего функционирования вала.
Конструкция шлицевой муфты может быть оптимизирована для повышения её износостойкости и надёжности. Обработка поверхности, нагрузки и вращение влияют на фрикционные свойства шлицевой муфты. Кроме того, был разработан метод конечных элементов для прогнозирования износа плавающей шлицевой муфты. Этот метод является осуществимым и обеспечивает надёжную основу для прогнозирования износа и усталостной долговечности шлицевой муфты.
Их можно обрабатывать с помощью долбежного или строгального станка.
В различных отраслях промышленности станки могут использоваться для придания формы шлицевым валам. Они находят применение во многих областях, включая редукторы, тормозные системы и оси. Шлицевой вал может обрабатываться несколькими способами, включая зубофрезерование, протягивание и нарезание пазов. Помимо придания формы, шлицы также используются для уменьшения диаметра прутка.
При использовании долбежного или строгального станка заготовка удерживается на опоре равномерной толщины. Станок оснащен опорной колонной и ограничительной колонной (рис. 1), каждая из которых расположена перпендикулярно верхней поверхности опоры. Ось ограничительной колонны находится на одной линии с опорной колонной. В процессе долбления или строгания инструмент подается внутрь и наружу до достижения желаемого зазора.
Один из процессов включает в себя нарезание шлицов на валу. Фрезерование с использованием направляющей, формирование шлицов и нарезание шлицов — два распространенных процесса, используемых для создания шлицевых валов. При фрезеровании с использованием направляющей применяется неподвижное фиксирующее приспособление, которое удерживает вал в неподвижном положении, в то время как вращающиеся фрезы нарезают канавку по всей длине вала. Для обеспечения равномерности по всей длине шлицов требуется несколько проходов.
Шлицевые соединения — это разновидность зубчатых передач. Выступы или зубья на приводном валу входят в зацепление с канавками в сопрягаемой детали. Шлицевой вал позволяет передавать крутящий момент на сопрягаемую деталь, максимально увеличивая передачу мощности. Шлицевые соединения используются в тяжелой технике, строительстве, сельском хозяйстве и крупной землеройной технике. Шлицевые соединения применяются практически во всех видах вращательного движения, от осей до трансмиссионных систем. Они также обеспечивают больший срок службы и надежность.
Для обработки шлицевых валов также могут использоваться долбежные или строгальные станки. Долбежные станки часто используются для обработки шлицевых валов, поскольку на них их проще изготавливать. Использование долбежного или строгального станка позволяет получать шлицевые валы различных размеров. Важно соблюдать набор стандартов для шлицев, чтобы гарантировать, что ваши детали будут изготовлены в соответствии с высочайшими стандартами.
Еще один вариант изготовления шлицевых валов — фрезерный станок. Шлицевой вал можно установить между двумя центрами в поворотном приспособлении. Две боковые фрезы устанавливаются на оправку, а между ними вставляются прокладка и шайбы. Затем оправка с фрезами крепится к шпинделю фрезерного станка. Для обеспечения центрирования фрез над шлицевым валом необходимо отрегулировать шпиндель станка.
Процесс обработки внутренних и наружных шлицев существенно различается. Наружные шлицы можно обрабатывать протяжкой, придавать им нужную форму, фрезеровать или зубофрезеровать, тогда как внутренние шлицы — нет. Для этих операций используются твердые сплавы, но они не так хорошо подходят для обработки внутренних шлицов. Для таких операций необходим станок с пазовым механизмом.
Редактор: CX, 13.11.2023
Превратите руководство в запрос на коммерческое предложение (RFQ).
Для технической проверки предоставьте чертеж, информацию о сопряжении, состоянии материалов и условиях эксплуатации.
Запросить ценовое предложение
























