Tuotekuvaus
Erinomaiset jauhemetallurgiset osat, metalliset sintratut osat
Voimme tarjota erilaisia jauhemetallurgiaosia, mukaan lukien rauta- ja kuparipohjaisia osia, huippulaatua ja edullisinta hintaa. Lähetä meille vain piirustus tai näyte, niin valmistamme sen asiakkaan vaatimusten mukaisesti. Jos olet kiinnostunut tuotteestamme, ota rohkeasti yhteyttä. Haluamme tarjota sinulle huippulaatua ja parasta mahdollista palvelua. Kiitos!
Miten työskentelemme asiakkaidemme kanssa
1. Suunnitteluasiantuntijalle tai suurelle yritykselle, jolla on oma suunnittelutiimi: toivomme saavamme teiltä täydellisen tarjouspyyntöpaketin, joka sisältää piirustuksen, 3D-mallin, määrän ja kuvat.
2. Startup-yrityksen omistajalle tai insinöörille: lähetä vain idea, jota haluat kokeilla, sinun ei tarvitse edes tietää, mitä valaminen on;
3. Myyntimme vastaa sinulle 24 tunnin kuluessa vahvistaakseen lisätietoja ja antaakseen arvioidun tarjousajan;
4. Suunnittelutiimimme arvioi kyselysi ja antaa tarjouksemme 1–3 arkipäivän kuluessa.
5. Voimme järjestää teknisen viestintäkokouksen kanssasi ja insinööreidemme kanssa milloin tahansa tarvittaessa.
| Alkuperäpaikka: | Jangsu, Kiina |
| Tyyppi: | Jauhemetallurginen sintraus |
| Varaosien tyyppi: | Jauhemetallurgian osat |
| Koneen testausraportti: | Edellyttäen |
| Materiaali: | Rauta, ruostumaton teräs, kupari |
| Tärkeimmät myyntivaltit: | Laadunvarmistus |
| Muotin tyyppi: | Volframiteräs |
| Materiaalistandardi: | MPIF 35, DIN 3571, JIS Z 2550 |
| Sovellus: | Pienet kodinkoneet, Lukkosetit, Sähkötyökalut, Autot, |
| Tuotemerkki: | OEM-PALVELU |
| Pinnoitus: | Räätälöity |
| Myynnin jälkeinen palvelu: | Verkkotuki |
| Käsittely: | Jauhemetallurgia, CNC-työstö |
| Jauhemetallurgia: | Korkean taajuuden sammutus, öljyn upotus |
| Laadunvalvonta: | 100%-tarkastus |
Jauhemetallurgian prosessin etu
1. Kustannustehokas
Lopputuotteet voidaan tiivistää jauhemetallurgisella menetelmällä, eikä koneen käsittelyä tarvita tai se voi lyhentää sitä. Se voi säästää materiaalia huomattavasti ja vähentää tuotantokustannuksia.
2. Monimutkaiset muodot
Jauhemetallurgia mahdollistaa monimutkaisten muotojen, kuten hampaiden, urien, profiilien, otsageometrioiden jne., valmistamisen suoraan puristustyökaluista ilman työstöoperaatioita.
3. Korkea tarkkuus
Puristuksen kohtisuorassa suunnassa saavutettavat toleranssit ovat tyypillisesti IT 8–9 sintrattuna, ja niitä voidaan parantaa IT 5–7:ään asti mitoituksen jälkeen. Lisätyöstötoimenpiteet voivat parantaa tarkkuutta.
4. Itsevoitelu
Materiaalin toisiinsa liittyvät huokoisuudet voidaan täyttää öljyillä, jolloin saadaan itsevoiteleva laakeri: öljy tarjoaa jatkuvan voitelun laakerin ja akselin välille, eikä järjestelmä tarvitse mitään ulkoista voiteluainetta.
5. Vihreä teknologia
Sintrattujen komponenttien valmistusprosessi on sertifioitu ekologiseksi, koska materiaalijätettä on erittäin vähän, tuote on kierrätettävä ja energiatehokkuus on hyvä, koska materiaali ei ole sulaa.
Usein kysytyt kysymykset
K1: Mikä on maksutyyppi?
A: Yleensä sinun tulee maksaa 50% kokonaissummasta etukäteen. Loppusumma tulee maksaa ennen lähetystä.
K2: Kuinka taata korkea laatu?
A: 100%-tarkastus. Meillä on Carl Zeissin erittäin tarkat testauslaitteet ja testausosasto varmistaaksemme, että jokainen tuote on kooltaan, ulkonäöltään ja painekokeeltaan hyvä.
K3: Kuinka kauan annatte minulle vastauksen?
A: Otamme sinuun yhteyttä 12 tunnin kuluessa niin pian kuin mahdollista.
K4. Entä toimitusaikasi?
V: Yleensä ennakkomaksun vastaanottamisesta kestää 25–35 päivää. Tarkka toimitusaika riippuu tilauksen tuotteista ja määrästä. Jos tuote ei ole vakiokokoinen, meidän on otettava huomioon 10–15 lisäpäivää työkalujen/muotin valmistukseen.
K5. Voitteko tuottaa näytteiden tai piirustusten mukaan?
V: Kyllä, voimme valmistaa näytteidenne tai teknisten piirustustenne perusteella. Voimme rakentaa muotit ja kalusteet.
K6: Entä työkalumaksu?
A: Työkalumaksu veloitetaan vain kerran ensimmäisessä tilauksessa, eikä tulevia tilauksia veloiteta uudelleen, edes työkalujen korjauksen tai huollon yhteydessä.
K7: Mikä on näytekäytäntönne?
V: Voimme toimittaa näytteen, jos meillä on valmiita osia varastossa, mutta asiakkaiden on maksettava näytteen hinta ja kuriirikulut.
K8: Miten teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
A: 1. Pidämme yllä hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme asiakkaidemme hyödyn;
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi kauppaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
| Myynnin jälkeinen palvelu: | Verkossa |
|---|---|
| Takuu: | 1 vuosi |
| Kunto: | Uusi |
| Näytteet: |
US$ 20/kpl
1 kpl (vähimmäistilaus) | Tilaa näyte |
|---|
| Mukauttaminen: |
Saatavilla
| Mukautettu pyyntö |
|---|
.shipping-cost-tm .tm-status-off{tausta: ei mitään;täyte:0;väri: #1470cc}
|
Toimituskulut:
Arvioitu rahti yksikköä kohden. |
toimituskuluista ja arvioidusta toimitusajasta. |
|---|
| Maksutapa: |
|
|---|---|
|
Ensimmäinen maksu Täysi maksu |
| Valuutta: | US$ |
|---|
| Palautus ja hyvitykset: | Voit hakea hyvitystä 30 päivän kuluessa tuotteiden vastaanottamisesta. |
|---|
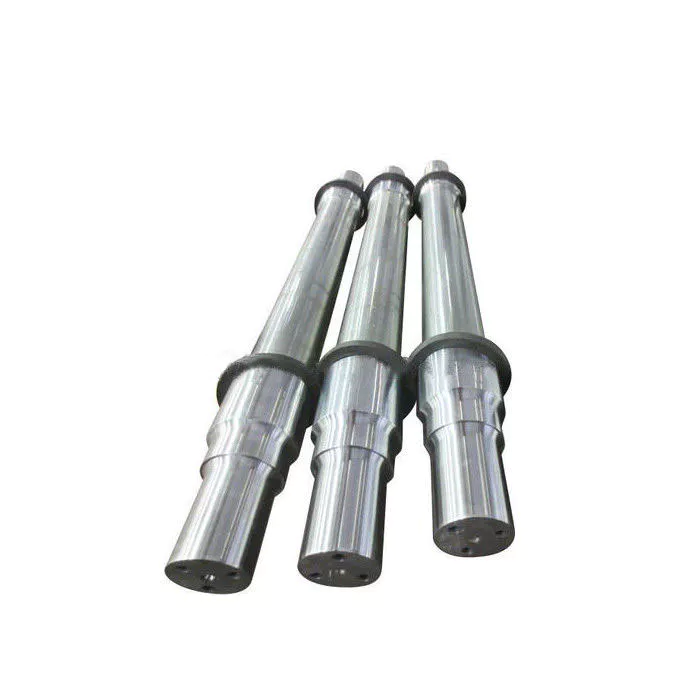
Mitkä ovat uritetun akselin edut?
Jos etsit koneeseesi sopivaa ura-akselia, sinun tulisi tietää muutamia tärkeitä asioita. Ensinnäkin, minkä tyyppistä materiaalia tulisi käyttää? Ruostumaton teräs on yleensä sopivin valinta, koska se on meluisa ja kestää väsymismurtumia vähän. Toiseksi, sitä voidaan työstää uritus- tai muotoilukoneella. Lopuksi se varmistaa tasaisen liikkeen. Mitkä ovat ura-akselin edut?
Ruostumaton teräs on paras materiaali uritettuihin akseleihin
Uritettua akselia valittaessa on otettava huomioon sen kovuus, laatu ja viimeistely. Ruostumattomalla teräksellä on erinomainen korroosion- ja kulumiskestävyys. Hiiliteräs on toinen hyvä materiaali uritettuihin akseleihin. Hiiliteräksellä on matala hiilipitoisuus (noin 1,7%), mikä tekee siitä muovattavamman ja auttaa varmistamaan tasaisen liikkeen. Mutta jos et ole valmis käyttämään rahaa ruostumattomaan teräkseen, harkitse muita vaihtoehtoja.
Uria on kahta päätyyppiä: rinnakkaisuria ja kruunuuria. Evolventtiurissa on yhdensuuntaiset urat, jotka mahdollistavat lineaarisen ja pyörivän liikkeen. Kierreuriissa on evolventtihampaat, ja ne ovat kulmassa. Tämä tyyppi mahdollistaa akselille useita hampaita ja minimoi jännityksen keskittymisen kiinteään niveleen.
Suuria, tasaisesti etäällä toisistaan olevia uria käytetään laajalti hydraulijärjestelmissä, voimansiirrossa ja työstökoneissa. Ne on tyypillisesti valmistettu hiiliteräksestä (CR10) ja ruostumattomasta teräksestä (AISI 304). Tämä materiaali on kestävää ja täyttää standardin ISO 14-B, aiemmin DIN 5463-B, vaatimukset. Uritetut akselit on tyypillisesti valmistettu ruostumattomasta teräksestä tai C45-teräksestä, vaikka saatavilla on monia muitakin materiaaleja.
Ruostumaton teräs on paras materiaali uritetulle akselille. Tämä metalli on myös uskomattoman edullinen. Useimmissa tapauksissa ruostumaton teräs on paras valinta näihin akseleihin, koska se tarjoaa parhaan korroosionkestävyyden. Uritettuja akseleita on monenlaisia, ja jokainen sopii tiettyyn sovellukseen. Myös ruostumatonta terästä on monenlaista, joten valitse ruostumaton teräs, jos haluat parasta laatua.
Niille, jotka etsivät korkealaatuisia uritettuja akseleita, CZPT-uritetut akselit tarjoavat monia etuja. Ne voivat alentaa kustannuksia, parantaa paikannustarkkuutta ja vähentää kitkaa. CZPT TFE -pinnoitteen ansiosta uritetut akselit voivat vähentää energiankulutusta ja lämmön kertymistä sekä pidentää tuotteidesi käyttöikää. Lisäksi ne on helppo asentaa – sinun tarvitsee vain asentaa ne.
Ne tarjoavat alhaisen melun, vähäisen kulumisen ja väsymismurtuman
Uritetun akselin urat koostuvat kahdesta pääosasta: uran tyven fileestä ja uran reliefistä. Uran tyven file on kriittisin osa, koska väsymismurtuma alkaa siitä ja leviää reliefiin. Uran reliefi on alttiimpi väsymismurtumiselle evolventtisen hampaan muotonsa vuoksi, mikä aiheuttaa akselille pienemmän rasituksen ja pienemmän kosketuspinnan.
Uritettujen akselien väsymislujuus määritetään mittaamalla SN-käyrä. Tämä tunnetaan myös Wohler-käyränä, ja se on jännitysamplitudin ja syklien lukumäärän välinen suhde. Se riippuu materiaalista, geometriasta ja kuormitustavasta. Se voidaan saada fyysisellä kokeella tasaiselle materiaalinäytteelle vakioamplitudisen kuormituksen alaisena. Niukkaseosteisten teräsosien likiarvot voidaan tehdä käyttämällä niukkaseosteista terästä.
Uritetut akselit ovat meluttomia, kuluvat ja aiheuttavat minimaalista väsymismurtumaa. Jotkin mekaaniset voimansiirtoelementit on kuitenkin poistettava akselista kokoonpano- ja valmistusprosessien aikana. Akseleiden on silti kyettävä suhteelliseen aksiaaliseen liikkeeseen toiminnallisista syistä. Siksi hyvät uraliitokset ovat välttämättömiä korkealaatuiselle vääntömomentin siirrolle, minimaaliselle välykselle ja alhaiselle melulle. Uritettujen akselien yleisimpiä vikaantumistyyppejä ovat kitkakorroosio, hampaiden rikkoutuminen ja väsymismurtuma.
Ulomman levyn kannattimen ura on altis vetojännitykselle ja väsymismurtumille. Asiakkaiden korkeat vaatimukset alhaiselle melutasolle, vähäiselle kulumiselle ja väsymismurtumille tekevät ura-akseleista erinomaisen valinnan. Analyysiä varten vastaanotettiin murtunut ura-akselin kytkin. Se asennettiin lähelle suodatinakselin yläosaa ja asetettiin vaihteiston moottoriin. Huoltohistoria oli tuntematon. Murtunut ura-akselin kytkin oli pituussuunnassa haljennut ja juuttunut ura-akselin hampaiden päähän. Ura-akselin hampaissa näkyi myös kulumista ja muodonmuutoksia.
Uusi urakytkentämenetelmä havaitsee vian etenemisen ontoissa lieriömäisissä uritetuissa akseleissa. Urakytkentä valmistetaan AE-menetelmällä siten, että uraosa rullataan auki sylinterin seinämän paksuiseksi metallilevyksi. Lisäksi urakytkentä on virheasennossa, mikä painottaa merkittävästi uran hampaita. Tämä kiihdyttää entisestään kitkaväsymistä ja kulumista.
Uraliitos tulisi voidella 25 käyttötunnin jälkeen. Tiheä voitelu voi lisätä huoltokustannuksia ja aiheuttaa seisokkeja. Lisäksi voiteluaine voi pidättää hankaavia hiukkasia liitäntöihin. Joissakin tapauksissa voiteluaineet voivat jopa aiheuttaa linjausvirheitä, mikä johtaa ennenaikaiseen vikaantumiseen. Siksi urakytkimen voitelu on elintärkeää akselin moitteettoman toiminnan varmistamiseksi.
Urakytkimen suunnittelua voidaan optimoida sen kulutuskestävyyden ja luotettavuuden parantamiseksi. Pintakäsittelyt, kuormitukset ja pyöriminen vaikuttavat urakytkimen kitkaominaisuuksiin. Lisäksi kehitettiin äärelliselementtimenetelmä kelluvan urakytkimen kulumisen ennustamiseksi. Tämä menetelmä on toteuttamiskelpoinen ja tarjoaa luotettavan perustan urakytkimen kulumis- ja väsymiskeston ennustamiseen.
Ne voidaan työstää uritus- tai muotoilukoneella
Koneita voidaan käyttää uritettujen akseleiden muotoiluun useilla eri teollisuudenaloilla. Ne ovat hyödyllisiä monissa sovelluksissa, kuten vaihteistoissa, jarrujärjestelmissä ja akseleissa. Uritettua akselia voidaan käsitellä useilla tavoilla, kuten hobbaamalla, aventamalla ja urittamalla. Muotoilun lisäksi urat ovat hyödyllisiä myös tangon halkaisijan pienentämisessä.
Ura- tai muotoilukonetta käytettäessä työkappale pidetään tasapaksua jalustaa vasten. Kone on varustettu jalustapylväällä ja rajoituspylväällä (kuva 1), jotka molemmat on sijoitettu kohtisuoraan jalustan yläpintaan nähden. Rajauspylvään akseli sijaitsee samalla linjalla kuin jalustapylväs. Ura- tai muotoiluprosessin aikana työkalua syötetään sisään ja ulos, kunnes haluttu tila on saavutettu.
Yksi prosessi käsittää uritettujen akselien leikkaamisen. Yläpuolinen jyrsintä, urien muotoilu ja urien leikkaus ovat kaksi yleistä prosessia, joita käytetään uritettujen akselien luomiseen. Yläpuolisessa jyrsinnässä kiinteä jakolaite pitää akselin paikallaan, kun taas pyörivät jyrsimet leikkaavat uran akselin pituudelle. Uran tasaisuuden varmistamiseksi tarvitaan useita ylimenoja.
Uritetut hammaspyörät ovat eräänlainen hammaspyörä. Vetoakselin harjanteet tai hampaat ovat kosketuksissa vastakappaleen uriin. Uritettu akseli mahdollistaa vääntömomentin siirron vastakappaleeseen ja maksimoi samalla voimansiirron. Uritettuja hammaspyöriä käytetään raskaissa ajoneuvoissa, rakennusalalla, maataloudessa ja massiivisissa maanrakennuskoneissa. Uritettuja hammaspyöriä käytetään käytännössä kaikentyyppisissä pyörimisliikkeissä akseleista voimansiirtojärjestelmiin. Ne tarjoavat myös paremman väsymiskestävyyden ja luotettavuuden.
Myös uritus- tai muotoilukoneita voidaan käyttää uritettujen akselien muotoiluun. Urituskoneita käytetään usein uritettujen akselien työstämiseen, koska ne on helpompi valmistaa näillä koneilla. Uritus- tai muotoilukoneen käyttö voi johtaa erikokoisiin uritettuihin akseleihin. On tärkeää noudattaa tiettyjä urastandardeja sen varmistamiseksi, että osat valmistetaan korkeimpien standardien mukaisesti.
Jyrsinkone on toinen vaihtoehto uritettujen akselien valmistukseen. Ura-akseli voidaan asettaa kahden keskipisteen väliin jakolaitteeseen. Kaksi sivujyrsintä asennetaan tuurnaan ja niiden väliin asetetaan välilevy ja kiiloja. Turna ja jyrsimet asennetaan sitten jyrsinkoneen karaan. Jotta jyrsimet keskittyisivät uritetun akselin päälle, koneen karaan on tehtävä säätö.
Sisäisten ja ulkoisten urien työstöprosessi on hyvin erilainen. Ulkoisia uria voidaan avartaa, muotoilla, jyrsiä tai jyrsiä, kun taas sisäisiä uria ei voida. Nämä koneet käyttävät kovametallia, mutta ne eivät ole yhtä hyviä sisäisten urien työstämiseen. Näihin toimenpiteisiin tarvitaan kone, jossa on uritusmekanismi.
toimittaja CX 2023-11-13
Muunna opas tarjouspyynnöksi
Lähetä valvottu piirustus, liitoskohta, materiaalin kunto ja käyttötiedot teknistä tarkistusta varten.
Pyydä tarjous
























