製品説明
優れた粉末冶金部品、金属焼結部品
弊社では、鉄系および銅系を含む各種粉末冶金部品を最高品質かつ最安値でご提供できます。図面またはサンプルをお送りいただければ、お客様のご要望に応じて製作いたします。弊社製品にご興味をお持ちでしたら、お気軽にお問い合わせください。最高品質と最高のサービスをご提供いたします。よろしくお願いいたします。
私たちはどのようにクライアントと協働するのか
1. 設計の専門家または自社のエンジニアリングチームを持つ大企業の場合:図面、3D モデル、数量、写真を含む完全な RFQ パッケージをお送りいただくことを希望します。
2. スタートアップ企業のオーナーやエンジニアリングの初心者の方へ:試してみたいアイデアを送ってください。鋳造が何であるかを知っている必要さえありません。
3. 当社の営業担当者が24時間以内にご連絡し、詳細を確認し、見積もりにかかるおおよその時間をお知らせいたします。
4. 当社のエンジニアリングチームがお客様のお問い合わせ内容を評価し、1~3営業日以内にお見積もりをご提示いたします。
5. 必要に応じて、お客様と弊社のエンジニアとの技術的な打ち合わせをいつでも手配いたします。
| 原産地: | 中国江蘇省 |
| タイプ: | 粉末冶金焼結 |
| スペアパーツの種類: | 粉末冶金部品 |
| 機械試験報告書: | 提供された |
| 材料: | 鉄、ステンレス鋼、銅 |
| 主なセールスポイント: | 品質保証 |
| 金型タイプ: | タングステン鋼 |
| 材料規格: | MPIF 35、DIN 3571、JIS Z 2550 |
| 応用: | 小型家電、錠前、電動工具、自動車、 |
| ブランド名: | OEMサービス |
| メッキ: | カスタマイズされた |
| アフターサービス: | オンラインサポート |
| 処理: | 粉末冶金、CNC加工 |
| 粉末冶金: | 高周波焼入れ、油浸 |
| 品質管理: | 100%検査 |
粉末冶金法の利点
1. 費用対効果が高い
最終製品は粉末冶金法で圧縮成形することができ、機械加工が不要または短縮できます。これにより、材料を大幅に節約し、生産コストを削減できます。
2. 複雑な形状
粉末冶金法では、歯、スプライン、プロファイル、正面形状など、複雑な形状を機械加工なしで圧縮成形金型から直接得ることができます。
3. 高精度
焼結時の圧縮方向の許容誤差は通常IT 8-9ですが、サイジング後にはIT 5-7まで改善できます。追加の機械加工により精度を向上させることができます。
4. 自己潤滑
材料の相互接続された多孔質構造に油を充填することで、自己潤滑ベアリングが得られます。油はベアリングとシャフトの間で常に潤滑を提供し、システムには追加の外部潤滑剤は必要ありません。
5. グリーンテクノロジー
焼結部品の製造工程は、材料の廃棄物が非常に少なく、製品がリサイクル可能であり、材料を溶融しないためエネルギー効率が良いことから、環境に優しいと認証されています。
よくある質問
Q1:支払い方法の種類は何ですか?
A:通常、合計金額の50%を前払いしていただく必要があります。残金は出荷前にお支払いください。
Q2:高品質を保証するにはどうすればよいですか?
A:100%検査を実施しています。当社にはカールツァイス社製の高精度試験装置と試験部門があり、製品の寸法、外観、耐圧試験が良好であることを保証しています。
Q3:回答にはどれくらい時間がかかりますか?
A:12時間以内にできるだけ早くご連絡いたします。
Q4.納期はどのくらいですか?
A:通常、前払い金受領後25~35日かかります。具体的な納期はご注文の商品と数量によって異なります。また、商品が非標準品の場合は、金型製作に10~15日追加でかかることをご了承ください。
Q5. サンプルや図面に基づいて製造できますか?
A:はい、お客様のサンプルまたは技術図面に基づいて製造できます。金型や治具の製作も可能です。
Q6:工具費はどうでしょうか?
A:金型費用は初回注文時に一度だけ発生し、金型の修理やメンテナンスを含め、以降の注文では一切発生しません。
Q7:サンプルに関する方針を教えてください。
A:在庫に部品があればサンプルを提供できますが、サンプル代と送料はお客様にご負担いただきます。
Q8:どのようにして、貴社との長期的な良好なビジネス関係を築いていただけますか?
A: 1. お客様に利益をもたらすために、高品質で競争力のある価格を維持しています。
2. 私たちはすべてのお客様を友人として尊重し、出身地に関係なく、誠実にビジネスを行い、友好関係を築きます。
| アフターサービス: | オンライン |
|---|---|
| 保証: | 1年 |
| 状態: | 新しい |
| サンプル: |
US$ 20個入り
1個(最小注文数) | サンプルを注文する |
|---|
| カスタマイズ: |
利用可能
| カスタマイズされたリクエスト |
|---|
.shipping-cost-tm .tm-status-off{background: none;padding:0;color: #1470cc}
|
送料:
単位当たりの推定運賃。 |
送料と配達予定日について。 |
|---|
| 支払方法: |
|
|---|---|
|
初回支払い 全額支払い |
| 通貨: | US$ |
|---|
| 返品・返金: | 商品到着後30日以内であれば、返金を申請できます。 |
|---|
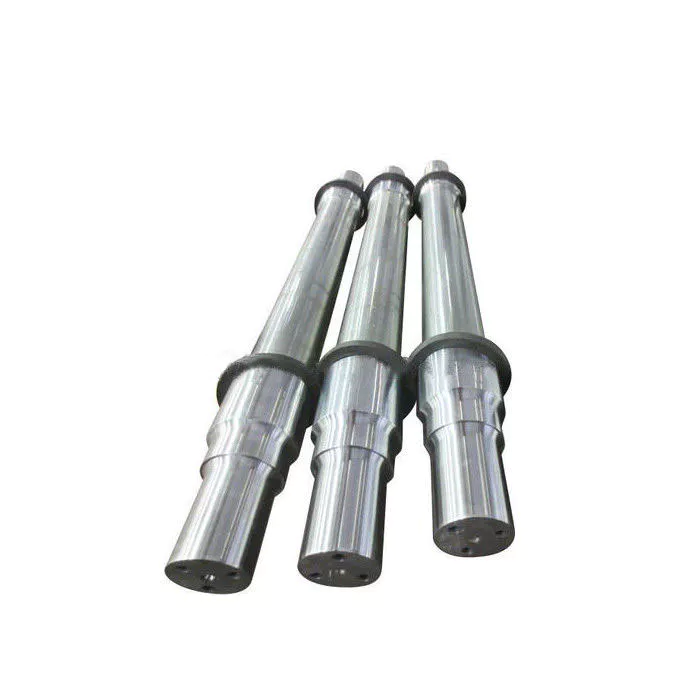
スプライン付きシャフトの利点は何ですか?
機械に最適なスプラインシャフトをお探しなら、いくつか重要な点を知っておく必要があります。まず、どのような材質を使用すべきでしょうか?ステンレス鋼は、低騒音で疲労破壊が少ないため、通常は最も適切な選択肢です。次に、スロッティングマシンやシェーピングマシンで加工できます。最後に、スムーズな動作を保証します。では、スプラインシャフトの利点は何でしょうか?
ステンレス鋼はスプラインシャフトに最適な素材です。
スプラインシャフトを選ぶ際には、硬度、品質、表面仕上げを考慮する必要があります。ステンレス鋼は優れた耐腐食性と耐摩耗性を備えています。炭素鋼もスプラインシャフトに適した素材です。炭素鋼は炭素含有量が少ない(約1.7%)ため、展延性に優れ、スムーズな動作を実現します。しかし、ステンレス鋼に費用をかけたくない場合は、他の選択肢を検討してください。
スプラインには、平行スプラインとクラウンスプラインの2種類があります。インボリュートスプラインは平行な溝を持ち、直線運動と回転運動の両方を可能にします。ヘリカルスプラインはインボリュート歯を持ち、角度をつけて配置されています。このタイプはシャフト上に多数の歯を設けることができ、固定ジョイントにおける応力集中を最小限に抑えます。
等間隔に配置された大型スプラインは、油圧システム、駆動系、工作機械などで広く使用されています。これらは通常、炭素鋼(CR10)またはステンレス鋼(AISI 304)で作られています。この材料は耐久性に優れ、旧規格DIN 5463-BであるISO 14-Bの要件を満たしています。スプライン付きシャフトは通常、ステンレス鋼またはC45鋼で作られていますが、他にも多くの材料が利用可能です。
スプラインシャフトにはステンレス鋼が最適です。この金属は非常に手頃な価格でもあります。ほとんどの場合、ステンレス鋼は最高の耐食性を提供するため、これらのシャフトに最適な選択肢となります。スプラインシャフトにはさまざまな種類があり、それぞれ特定の用途に適しています。ステンレス鋼にもさまざまな種類があるため、最高の品質を求めるならステンレス鋼を選びましょう。
高品質なスプラインシャフトをお探しの方には、CZPTスプラインシャフトが多くのメリットを提供します。コスト削減、位置決め精度の向上、摩擦低減を実現できます。CZPT TFEコーティングにより、スプラインシャフトはエネルギーと熱の蓄積を抑え、製品寿命を延ばします。また、取り付けも簡単です。取り付けるだけで完了です。
これらは低騒音、低摩耗、低疲労破壊を実現します。
スプライン付きシャフトのスプラインは、スプラインルートフィレットとスプラインリリーフという2つの主要部分から構成されています。スプラインルートフィレットは、疲労破壊がそこから始まりリリーフへと伝播するため、最も重要な部分です。スプラインリリーフは、インボリュート歯形のため、シャフトにかかる応力が低く、接触面積も小さいため、疲労破壊を起こしやすくなっています。
スプライン付きシャフトの疲労寿命は、SN曲線(ウェーラー曲線とも呼ばれる)を測定することによって決定されます。これは、応力振幅とサイクル数の関係を示すものです。疲労寿命は、材料、形状、および荷重方法によって異なります。一定振幅の荷重下で均一な材料試験片に対して物理試験を行うことで得られます。低合金鋼部品の場合は、より低合金の鋼材を用いて近似値を求めることができます。
スプラインシャフトは、低騒音、最小限の摩耗、および疲労破壊を実現します。しかし、組み立ておよび製造工程において、シャフトから一部の機械的な伝達要素を取り除く必要があります。そのため、シャフトは機能上、相対的な軸方向の動きが可能でなければなりません。したがって、高品質なトルク伝達、最小限のバックラッシュ、および低騒音を実現するには、良好なスプライン接合が不可欠です。スプラインシャフトの主な故障モードには、フレッティング腐食、歯の破損、および疲労破壊があります。
外側ディスクキャリアのスプラインは、引張応力と疲労破壊の影響を受けやすい。低騒音、低摩耗、低疲労破壊に対する顧客の高い要求により、スプラインシャフトは優れた選択肢となっている。破損したスプラインギアカップリングが分析のために受け取った。これはフィルターシャフトの上部近くに取り付けられ、ギアボックスモーターに挿入されていた。使用履歴は不明である。破損したスプラインギアカップリングは、スプラインギア歯の終端で縦方向に亀裂が入り、そこで停止していた。スプラインギア歯にも摩耗と変形が見られた。
新しいスプラインカップリング法は、中空円筒形スプラインシャフトにおける故障伝播を検出する。スプラインカップリングは、AE法を用いて製造され、スプライン部分は円筒壁と同じ厚さの金属板に展開される。さらに、スプラインカップリングはミスアライメントされており、スプライン歯に大きな負荷がかかる。これにより、フレッティング疲労と摩耗の速度がさらに加速される。
スプライン継手は、25時間稼働後に潤滑する必要があります。頻繁な潤滑は、メンテナンスコストの増加や稼働停止時間の増加につながる可能性があります。さらに、潤滑剤が接合部に研磨粒子を保持する可能性もあります。場合によっては、潤滑剤がミスアライメントを引き起こし、早期故障の原因となることもあります。したがって、スプライン継手の潤滑は、シャフトの適切な動作を確保するために不可欠です。
スプラインカップリングの設計を最適化することで、耐摩耗性と信頼性を向上させることができます。表面処理、荷重、回転は、スプラインカップリングの摩擦特性に影響を与えます。さらに、フローティングスプラインカップリングの摩耗を予測するための有限要素法が開発されました。この方法は実現可能であり、スプラインカップリングの摩耗と疲労寿命を予測するための信頼できる基礎となります。
溝加工機や成形機を使って加工することができる。
機械加工は、さまざまな産業においてスプライン付きシャフトの成形に利用できます。スプライン付きシャフトは、ギアボックス、ブレーキシステム、車軸など、多くの用途で役立ちます。溝付きシャフトは、ホブリング、ブローチ加工、溝加工など、さまざまな方法で加工できます。スプラインは、成形だけでなく、棒材の直径を小さくするのにも役立ちます。
溝加工機や成形機を使用する場合、工作物は均一な厚さの台座に押し当てられます。機械には、台座の上面に対して垂直に配置されたスタンドコラムとリミットコラム(図1)が備えられています。リミットコラムの軸は、スタンドコラムと同じ線上にあります。溝加工または成形加工中は、所望のスペースが得られるまで工具が送り込まれたり引き出されたりします。
工程の一つとして、シャフトにスプラインを切削する方法があります。スプライン付きシャフトを作成する際によく用いられる工程には、ストラドルフライス加工、スプライン成形、スプライン切削の2つがあります。ストラドルフライス加工では、シャフトを固定する固定式治具を使用し、回転するフライスでシャフトの長さに沿って溝を切削します。スプライン全体に均一性を持たせるためには、複数回の加工が必要です。
スプラインは歯車の一種です。駆動軸の溝(歯)が相手部品の溝と噛み合います。スプライン付きシャフトは、トルクを相手部品に伝達しながら、動力伝達効率を最大化します。スプラインは、大型車両、建設機械、農業機械、大型土木機械などに使用されています。車軸から伝動装置まで、ほぼすべての回転運動にスプラインが用いられています。また、スプラインは優れた疲労寿命と信頼性を提供します。
スプラインシャフトの成形には、スロッティングマシンやシェーピングマシンも使用できます。スプラインシャフトの加工には、スロッティングマシンがよく用いられます。これは、これらのマシンで加工する方が簡単だからです。スロッティングマシンやシェーピングマシンを使用すると、さまざまなサイズのスプラインシャフトを作成できます。部品が最高水準で製造されるように、スプライン規格に従うことが重要です。
スプラインシャフトを製造するもう一つの方法は、フライス盤を使用することです。スプラインシャフトは、インデックス治具の2つのセンター間に設置できます。2つのサイドフライスをアーバーに取り付け、その間にスペーサーとシムを挿入します。次に、アーバーとフライスをフライス盤のスピンドルに取り付けます。フライスがスプラインシャフトの中心に正確に位置するように、機械のスピンドルを調整する必要があります。
内歯スプラインと外歯スプラインでは、加工方法が大きく異なります。外歯スプラインはブローチ加工、成形加工、フライス加工、ホブ加工が可能ですが、内歯スプラインはこれらの加工ができません。これらの機械は硬質合金を使用しますが、内歯スプラインの加工にはあまり適していません。内歯スプラインの加工には、溝加工機構を備えた機械が必要です。
編集者:CX 2023-11-13

























