保修期:6个月
适用行业:材料零售商、生产工厂、机械维修零售商、农场、零售业、建筑业
展厅位置:无
在线视频出库检验:已完成
设备检验报告:已提交
广告分类:常规产品
主要部件保修期:1 个日历年
核心元件:轴承
构造:样条
物质:钢,钢材
涂层:金属
扭矩容量:3600N+
产品数量:SWC/SWL/SWP轴
认证:ISO9001:2008/ TS16949:2009
应用领域:工业设备
类型:SWC/SWL/SWP/SWZ
地面处理:Portray 等)
解决方案标题:万向轴/驱动轴/传动轴
保修期结束后:在线支持
区域服务地点:无
包装详情:标准出口木箱包装
港口:浙江/杭州
公司简介:杭州宝川传动设备有限公司位于西湖区,与杭州西湖仅一河之隔,距西湖区国际机场和杭州火车站20公里,距西湖区高速公路出口仅1公里,周边交通十分便利。我公司是一家大型股份制企业,专业从事SWC、SWP和SWL型十字轴通用联轴器以及各种汽车、农业机械、工程机械用传动轴的设计、生产和销售。与其他类型的通用联轴器和传动轴相比,我们的产品具有设计经济、传动扭矩大、效率高、噪音低、使用寿命长、应用范围广等优点。 SWC、SWP 和 SWL 型十字轴万向联轴器广泛应用于轧机主传动和辅助传动,以及 428 链轮传动,也适用于起重、矿山、工程机械、汽车运输、石油设备、船舶推进系统和造纸设备,尤其为冶金行业的技术改造和机械产品的升级改造提供了强有力的支持。传动轴可用于各种乘用车、卡车、农业机械、工程机械,产品能够满足不同客户的需求。我们拥有先进的生产设备,包括锻造中心、热处理中心和加工中心。生产设备包括各种数控车床、加工中心、铣床、拉床、插床、动平衡机等。为了满足轻型、中型、重型和大型车辆的制造需求,我们专业生产LR57127 TVB500360后轮驱动半轴,适用于路虎发现3系和4系车型。我们的工具投资决策在同行业中也处于领先地位。我们公司拥有一支专业的联轴器和驱动轴研发制造团队,他们工作严谨,拥有丰富的行业经验和高标准的质量要求,力求精益求精。我们以优质的产品赢得客户的信赖。我们在生产的每一个环节都严格遵守ISO9001质量管理体系,并秉承“客户满意是质量保证”的理念,不断提升自身以满足客户需求。我们以人为本,质量第一,立足国内,拓展海外市场。热烈欢迎国内外新老买家前来洽谈业务、真诚合作,共创美好未来。
我们的供应商
为什么要选择我们?
一、布局公司我们的设计团队在万向轴产品设计、风格和开发方面拥有丰富的专业知识。如果您对新产品有任何需求或希望进行进一步的改进,我们随时准备为您提供帮助。2.产品服务原料 → 缩减 → 锻造 → 粗加工 → 喷丸处理 → 热处理 → 测试 → 成型 → 清洗 → 组装 → 2.6CFM 低露点紧凑型无热干燥剂空气干燥器(适用于空气压缩机)包装 → 运输三、样品处理我们可以根据您的要求制作样品,并不断修改样品以满足您的要求。四、分析与增长我们通常会调研市场的新需求,并在行业内出现新车型时生产新车型。五、优质手柄每个阶段都应由专业人员按照 ISO9001 和 TS16949 标准进行专门测试。6.认证如果您的产品需要进行测试和认证以符合国际规范,我们可以安排与独立、完全认可的测试公司(例如 SGS、Intertec、Bureau Veritas、Lloyd's Register 或您选择的测试公司)进行测试。七、包装包装必须可靠。所有物品均采用普通出口木箱包装。如果您有特殊要求,例如印刷徽标、标记、彩盒等,请告知我们!8.售后不久任何因我方原因造成的质量问题,我们将协助您解决!九、交付– 可使用您自己的货运代理 – FOB 至中国港口 – CIF 至您附近的港口。无论您是否有自己的货运代理,或者您希望我们管理货物,无论您要求 FOB 至中国港口还是 CIF 至您附近的港口,我们都乐意为您提供估价和供货服务,无论您选择哪种方式。请随时与我们讨论所有方案。
卡丹轴的种类
例如
至于万向节轴:
请告知品种、直径(D)、常用时长(Lmin)和加长付款方式(+S),以便我们为您提供报价和其他相关信息。如果您认可我们的报价,我们的工程师将为您绘制图纸进行确认。
至于万向节
SWC/SWL:请推荐直径和长度。
SWL:请告知直径和两个持续时间。
为什么要想象我们?
二十多年来始终保持高品质,永不停歇!Carsun 电子充气泵,电动充气泵,150PSI,12V,便携式,重型,电脑智能压力应急轮胎充气泵,汽车专用
如有任何疑问,请联系我们!
花键轴有哪些优点?
如果您正在为您的机器寻找合适的花键轴,您应该了解一些重要事项。首先,应该使用什么材料?不锈钢通常是最合适的选择,因为它具有低噪音和低疲劳失效的优点。其次,它可以使用开槽机或成型机进行加工。最后,它能确保平稳运动。那么,花键轴有哪些优点呢?
不锈钢是花键轴的最佳材料。
选择花键轴时,应考虑其硬度、质量和表面处理。不锈钢具有优异的耐腐蚀性和耐磨性。碳钢也是花键轴的良好材料。碳钢含碳量较低(约1.7%),使其延展性更好,有助于确保运转顺畅。但如果您不想在不锈钢上花费太多,可以考虑其他选择。
花键主要分为两大类:平行花键和弧形花键。渐开线花键具有平行的槽,可实现直线运动和旋转运动。螺旋花键的齿呈渐开线形状,且齿向呈一定角度。这种花键允许轴上安装多个齿,并最大限度地减少固定连接处的应力集中。
大型等距花键广泛应用于液压系统、传动系统和机床。它们通常由碳钢(CR10)和不锈钢(AISI 304)制成。这种材料经久耐用,符合 ISO 14-B(原 DIN 5463-B)标准。花键轴通常由不锈钢或 C45 钢制成,但也有许多其他材料可供选择。
不锈钢是花键轴的最佳材料。这种金属价格也非常实惠。在大多数情况下,不锈钢是这些轴的最佳选择,因为它具有最佳的耐腐蚀性。花键轴有很多不同的类型,每一种都适用于特定的应用。不锈钢也有很多不同的种类,因此如果您追求最佳品质,请选择不锈钢。
对于寻求高品质花键轴的用户而言,CZPT 花键轴具有诸多优势。它们可以降低成本、提高定位精度并减少摩擦。CZPT TFE 涂层能够有效减少能量和热量的积聚,从而延长产品的使用寿命。此外,它们安装简便——只需进行安装即可。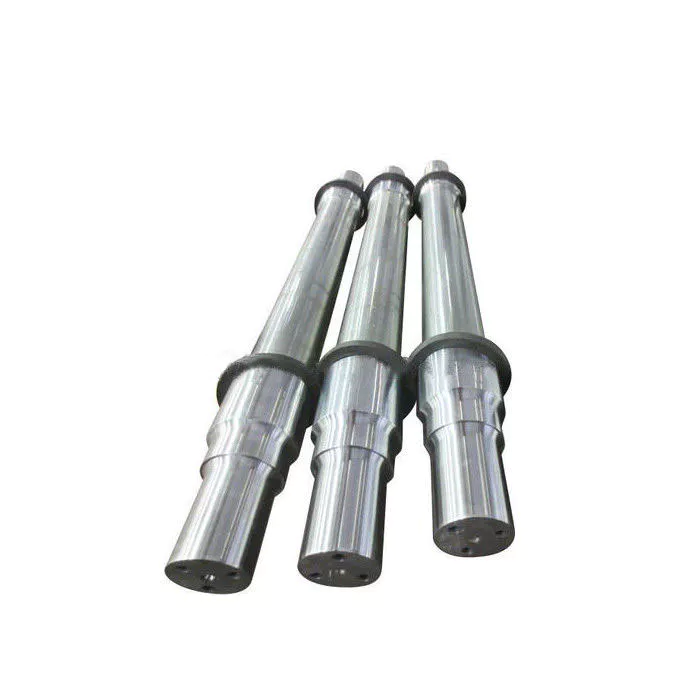
它们具有低噪音、低磨损和低疲劳失效等优点。
花键轴上的花键主要由两部分组成:花键根圆角和花键后角。花键根圆角是最关键的部分,因为疲劳失效通常从这里开始并扩展到后角。由于花键后角的渐开线齿形使其对轴的应力较小且接触面积较小,因此更容易发生疲劳失效。
花键轴的疲劳寿命是通过测量S-N曲线来确定的。S-N曲线也称为沃勒曲线,它描述了应力幅值与循环次数之间的关系。疲劳寿命取决于材料、几何形状和加载方式。可以通过对均匀材料试样在恒幅载荷下进行物理试验来获得S-N曲线。对于低合金钢零件,可以使用低合金钢材料进行近似计算。
花键轴具有低噪音、低磨损和低疲劳失效的优点。然而,在装配和制造过程中,一些机械传动元件需要从轴上移除。为了保证功能正常,轴仍必须能够进行相对轴向移动。因此,良好的花键连接对于高质量的扭矩传递、最小的齿隙和低噪音至关重要。花键轴的主要失效模式包括微动腐蚀、齿断裂和疲劳失效。
外盘托架花键易受拉应力影响,并可能发生疲劳失效。客户对低噪音、低磨损和低疲劳失效的高要求,使得花键轴成为理想之选。我们收到一个断裂的花键齿轮联轴器进行分析。该联轴器安装在滤清器轴的顶部附近,并插入齿轮箱电机中。其使用历史未知。断裂的花键齿轮联轴器沿纵向开裂,裂纹止于花键齿的末端。花键齿也出现了磨损和变形。
一种新型花键联轴器方法可检测空心圆柱花键轴中的故障扩展。该方法采用声发射(AE)工艺制造花键联轴器,并将花键部分展开成与圆柱壁厚度相同的金属板。此外,该花键联轴器存在错位,从而使花键齿承受显著的压力。这进一步加速了微动疲劳和磨损的发生。
花键连接件应在运行25小时后进行润滑。频繁润滑会增加维护成本并导致停机。此外,润滑剂可能会在界面处残留磨料颗粒。在某些情况下,润滑剂甚至会导致错位,从而造成过早失效。因此,花键联轴器的润滑对于确保轴的正常运转至关重要。
花键联轴器的设计可以进行优化,以提高其耐磨性和可靠性。表面处理、载荷和旋转都会影响花键联轴器的摩擦性能。此外,本文还开发了一种有限元方法来预测浮动花键联轴器的磨损。该方法可行,并为预测花键联轴器的磨损和疲劳寿命提供了可靠的依据。
它们可以用开槽机或成型机进行加工。
在各行各业中,可以使用机械加工来制造花键轴。花键轴用途广泛,例如变速箱、制动系统和车轴等。花键轴可以通过多种方式进行加工,包括滚齿、拉削和开槽。除了成型之外,花键还可以用于减小棒材直径。
使用开槽或成型机床时,工件被固定在厚度均匀的底座上。机床配备有立柱和限位柱(图 1),两者均垂直于底座的上表面。限位柱的轴线与立柱位于同一条直线上。在开槽或成型过程中,刀具会反复进出,直至达到所需的加工尺寸。
其中一种工艺是在轴上加工花键。跨铣、花键成形和花键切割是两种常用的花键轴加工工艺。跨铣需要使用固定的分度夹具来固定轴,同时旋转的铣刀沿轴的长度方向铣削出槽口。为了确保花键的均匀性,需要进行多次铣削。
花键是一种齿轮。驱动轴上的凸脊或齿与配合部件上的凹槽啮合。花键轴能够将扭矩传递到配合部件,同时最大限度地提高动力传输效率。花键广泛应用于重型车辆、建筑、农业和大型土方机械。从车轴到传动系统,几乎所有类型的旋转运动都需要用到花键。此外,花键还具有更长的疲劳寿命和更高的可靠性。
开槽机或成型机也可用于加工花键轴。由于开槽机加工花键轴较为简便,因此常用于加工花键轴。使用开槽机或成型机可以加工出不同尺寸的花键轴。遵循一套花键标准至关重要,以确保零件的制造符合最高标准。
铣床是加工花键轴的另一种选择。花键轴可以安装在分度夹具的两个顶尖之间。两个侧铣刀安装在刀轴上,并在刀轴之间插入垫片和垫圈。然后将刀轴和刀具安装到铣床主轴上。为了确保刀具能够对准花键轴的中心,必须对铣床主轴进行调整。
内花键和外花键的加工工艺截然不同。外花键可以进行拉削、成形、铣削或滚齿加工,而内花键则不能。这些机床使用硬质合金,但并不适用于内花键的加工。内花键加工需要使用带有开槽机构的机床。


编辑者 czh 2023-02-22

























