Spline-valtsimine vs lõikamine: protsessi valiku tegurid — Hammasvaltsimine moodustab hambaid plastilise deformatsiooni teel, samal ajal kui lõikamine eemaldab materjali. Valik mõjutab tooriku ettevalmistust, tööriistade investeeringuid, materjalivoogu, saavutatavat geomeetriat ja tootmise ökonoomsust; see peaks põhinema pigem terviklikul detailil ja kogusel kui üldisel eeldusel, et üks protsess on alati tugevam või odavam.
Sest Spline-valtsimine vs lõikamine, on kõige usaldusväärsem spetsifikatsioon see, mida nii disainer, ostja, tootja kui ka inspektor saavad ühtemoodi tõlgendada. Allolev arutelu keskendub mõõdetavatele jooniste sisendandmetele, montaažitingimustele ja praktilistele kontrollidele, mitte universaalsetele pöördemomendi, sobivuse või eluea väidetele, mida ei saa määrata ilma täielike geomeetria- ja tööandmeteta.
Materjalivoog valtsimisel
Materjalivoog valtsimisel tuleks valida koormuse, ristlõike suuruse, karastusvõime, löögikoormuse, kulumisnõuete ja kavandatud tootmisprotsessi hulgast. Materjali klass ja kuumtöötlus moodustavad kombineeritud otsuse; kõrgema legeersisaldusega teras ei ole automaatselt parem valik, kui koormus ja geomeetria seda ei nõua.
Joonisel peaks olema märgitud nõutav materjali tähistus ja lõppseisund. Kui materjali asendamine on lubatud, määrake seda kontrollivad omadused või kinnitusprotsess. Mitme läbimõõduga võllide või integreeritud hammasratastega võllide puhul arvestage ka sellega, kuidas kuumtöötlusviis mõjutab sirgust ja hilisemat viimistlust. Selle teema puhul seostage see otsus paarituskomponendi ja pakkumistaotluse jaoks kasutatud joonise redaktsiooniga. Spline-valtsimise vs lõikamise: protsessi valikutegurite puhul rakendage seda kontrolli praegusel joonisel näidatud spline-valtsimise vs lõikamise liidesele.
Lõikamine materjali eemaldamisena
Lõikamine materjali eemaldamisena tuleks valida koormuse, ristlõike suuruse, karastusvõime, löögikoormuse, kulumisnõuete ja kavandatud tootmisprotsessi hulgast. Materjali klass ja kuumtöötlus moodustavad kombineeritud otsuse; kõrgema legeersisaldusega teras ei ole automaatselt parem valik, kui koormus ja geomeetria seda ei nõua.
Joonisel peaks olema märgitud nõutav materjali tähistus ja lõppseisund. Kui materjali asendamine on lubatud, tuleb määratleda omadused või kinnitusprotsess, mis seda kontrollivad. Mitme läbimõõduga võllide või integreeritud hammasratastega võllide puhul tuleb arvestada ka sellega, kuidas kuumtöötlusviis mõjutab sirgust ja hilisemat viimistlust. Selles ülevaates on kasulik vastuvõtukriteerium see, mida saab jälgida funktsionaalse joonise omaduseni. Spline-valtsimise vs lõikamise: protsessi valiku tegurite puhul rakendage seda kontrolli praegusel joonisel näidatud spline-valtsimise vs lõikamise liidese suhtes.
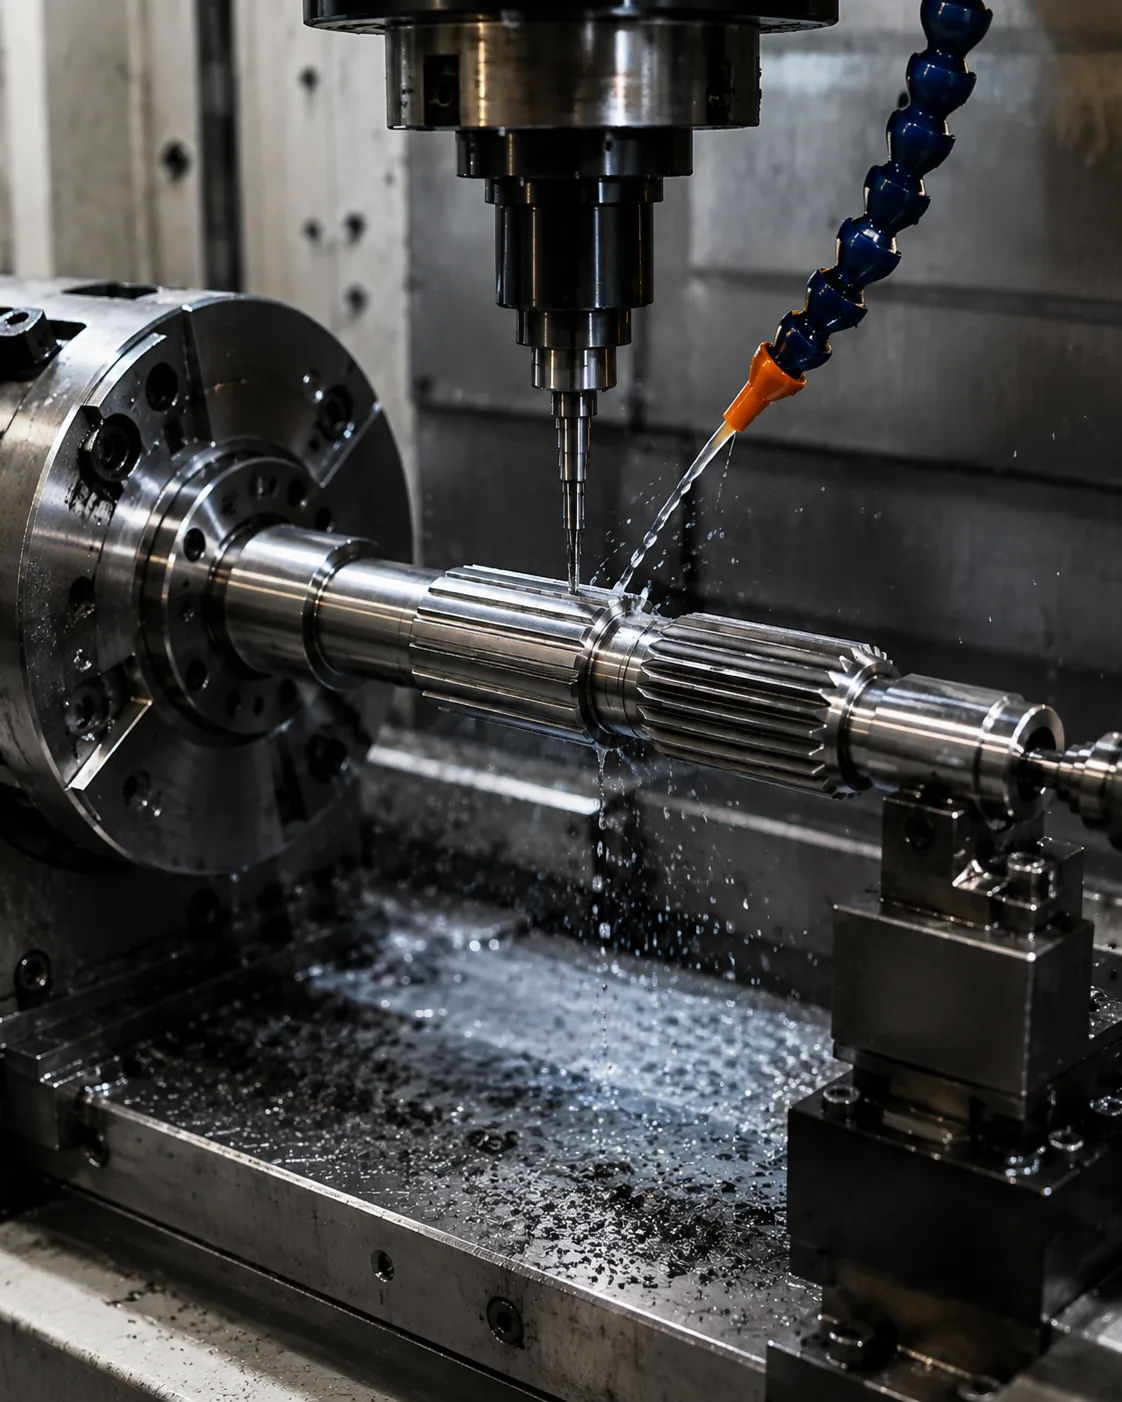
Tühja läbimõõdu kontroll
Tühja läbimõõdu kontroll tuleks üle vaadata hammasvaltsimise ja lõikamise kontekstis. Tuvastage sobiv komponent, tööfunktsioon ja joonise omadus, mida see otsus kontrollib. Nõue peaks olema mõõdetav ja seotud sobivuse, pöördemomendi ülekande, joondamise, kulumise või muu määratletud montaaživajadusega.
Kaaluge otsust koos materjali seisukorra, tootmisjärjekorra ja kontrollivõimalustega. Kui tegemist on asendusdetailiga, võrrelge kulumata geomeetriat ja vastasdetaili kahjustuste kopeerimise asemel. Uute konstruktsioonide puhul hoidke avatud protsessivalikud paindlikud, välja arvatud juhul, kui konstruktsioonis on vaja konkreetset protsessi. Korduvate tööde puhul hoidke sama tugialust ja mõõtmisalust, välja arvatud juhul, kui montaažinõuded muutuvad. Spline-valtsimise ja lõikamise protsessi valiku tegurite puhul registreerige saadud nõue joonisele või ostuspetsifikatsioonile, et see jääks korduvate tellimuste puhul samaks.
Teravilja voolavus ja pinnaviimistlus
Teravilja voolavus ja pinnaviimistlus tuleks siduda funktsiooniga. Hammaste küljed, laagripesad, tihenduspinnad ja juhthammaste läbimõõdud ei vaja tingimata sama viimistlust ning kosmeetiline poleeritud pind ei asenda mõõdetavat kareduse nõuet.
Tuvastage lokaalne karedus, mis mõjutab hõõrdumist, kulumist, tihendust, sobivust või mõõtmiste korduvust. Sisemiste omaduste puhul veenduge, et valitud kontrollmeetodiga on pinnale ligipääs. Kui viimistlus toimub pärast kuumtöötlust, lisage lõpliku toimingu jaoks piisavalt materjali ja tugipunkte.
Tööriistade maksumus ja tootmismaht
Tööriistade maksumus ja tootmismaht on tootmisotsus, mis sõltub hamba geomeetriast, ligipääsust, materjali seisukorrast, tootmismahust ja nõutavast täpsusest. Välised ja sisemised hammasrattad vajavad sageli erinevaid tööriistastrateegiaid ning õlad või külgnevad läbimõõdud võivad tööriista lähenemist piirata.
Kõigepealt määrake valmis hamba geomeetria ja vastuvõtumeetod ning seejärel valige kvalifitseeritud protsess, mis võimaldab neid tõhusalt saavutada. Kuumtöötlus võib järjestust muuta: enne karastamist võib toimuda jäme- või pehmelõikamine, samas kui lihvimine või muu kõva viimistlusmeetod on reserveeritud omaduste jaoks, mis vajavad termilise moonutuse järel korrigeerimist. Kui tööpõhimõte või vastasdetail muutub, tuleks selle punkti juurde tagasi pöörduda, selle asemel et eelnevat eeldust jätkata.
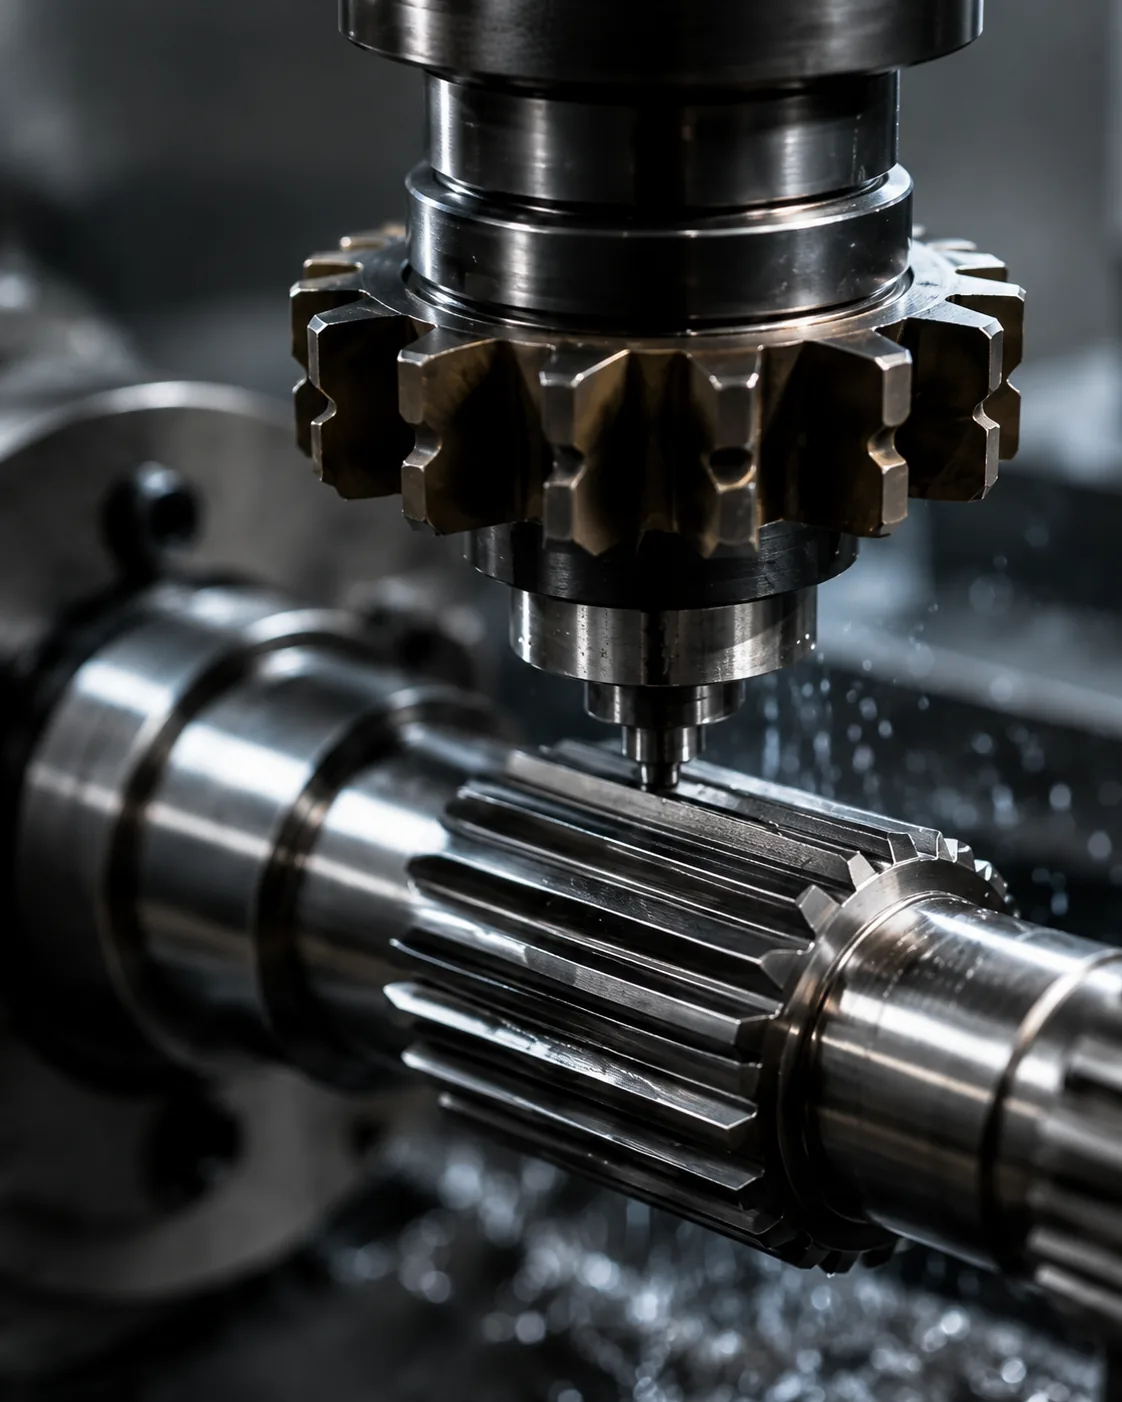
Geomeetria piirid
Geomeetria piirid tuleks üle vaadata hammasvaltsimise ja lõikamise kontekstis. Tuvastage sobiv komponent, tööfunktsioon ja joonise omadus, mida see otsus kontrollib. Nõue peaks olema mõõdetav ja seotud sobivuse, pöördemomendi ülekande, joondamise, kulumise või muu määratletud montaaživajadusega.
Kaaluge otsust koos materjali seisukorra, tootmisjärjestuse ja kontrollivõimalustega. Kui tegemist on asendusdetailiga, võrrelge kulumata geomeetriat ja vastasdetaili kahjustuste kopeerimise asemel. Uute konstruktsioonide puhul hoidke avatud protsessivalikud paindlikud, välja arvatud juhul, kui konstruktsioonis on vaja konkreetset protsessi. Selle teema puhul seostage see otsus vastasdetaili ja pakkumistaotluse jaoks kasutatud joonise redaktsiooniga. Spline-valtsimise vs lõikamise: protsessi valiku tegurid puhul registreerige saadud nõue joonisele või ostuspetsifikatsioonile, et see jääks korduvate tellimuste puhul järjepidevaks.
Praktiline ülevaatejada
Praktiline ülevaatejada algab vastaskomponendi ja pöördemomendi teekonnaga, seejärel kinnitatakse hammassüsteem, haardumine ja võlli omadused, mis määravad ühenduse. Seejärel määratletakse materjal ja kuumtöötlus, funktsionaalsed viimistlused ning kõik viske- või asendinõuded. Selles ülevaates on kasulik vastuvõtukriteerium see, mida saab jälgida funktsionaalse joonise karakteristikuni. Spline-valtsimise ja lõikamise võrdlemisel vaadake seda punkti uuesti üle alati, kui vastaskomponent, materjali seisukord või tööülesanded muutuvad.
Lõpetuseks lepitakse kokku kontrollimeetod, kogus ja esimese artikli dokumentatsioon. See järjekord hoiab ära protsessi või tolerantsi otsuste tegemise enne funktsionaalse liidese mõistmist ja muudab hinnapakkumiste võrdlemise lihtsamaks, kuna igale tarnijale esitatakse samad projekteerimissisendid. Korduva töö puhul tuleb säilitada sama tugipunkt ja mõõtmisalus, välja arvatud juhul, kui montaažinõuded muutuvad. Spline-valtsimise ja lõikamise võrdlemisel tuleks seda punkti uuesti vaadata alati, kui vastaskomponent, materjali seisukord või tööülesanded muutuvad.
Kuumtöötlusjärjestus
Kuumtöötlusjärjestus mõjutab kulumiskindlust, väsimuskäitumist, moonutusi ja viimistlustöötluse järjestust. Karastamine, induktsioonkõvendamine ja karastamine-noolutamine loovad erinevad materjali tingimused, seega ei tohiks neid käsitleda kui omavahel asendatavaid viise kõvadusnumbri saavutamiseks.
Määrake kõvadus koos asukoha ja vajadusel korpuse sügavuse või südamiku seisukorraga. Kui kuumtöötlus võib muuta sirgust või omaduste suhet, planeerige tugipunkti taastamine ja lõppkontroll pärast termilist protsessi. Kriitiliste hammaste või hambapindade puhul võib olla vaja viimistlusmaterjali, kui on vaja taastada ranged tolerantsid. Kui töö või vastasdetail muutub, vaadake seda punkti uuesti üle, selle asemel et jätkata eelmise eeldusega. Spline-valtsimise ja lõikamise võrdlemisel vaadake seda punkti uuesti üle alati, kui vastasdetail, materjali seisukord või tööpõhimõte muutub.
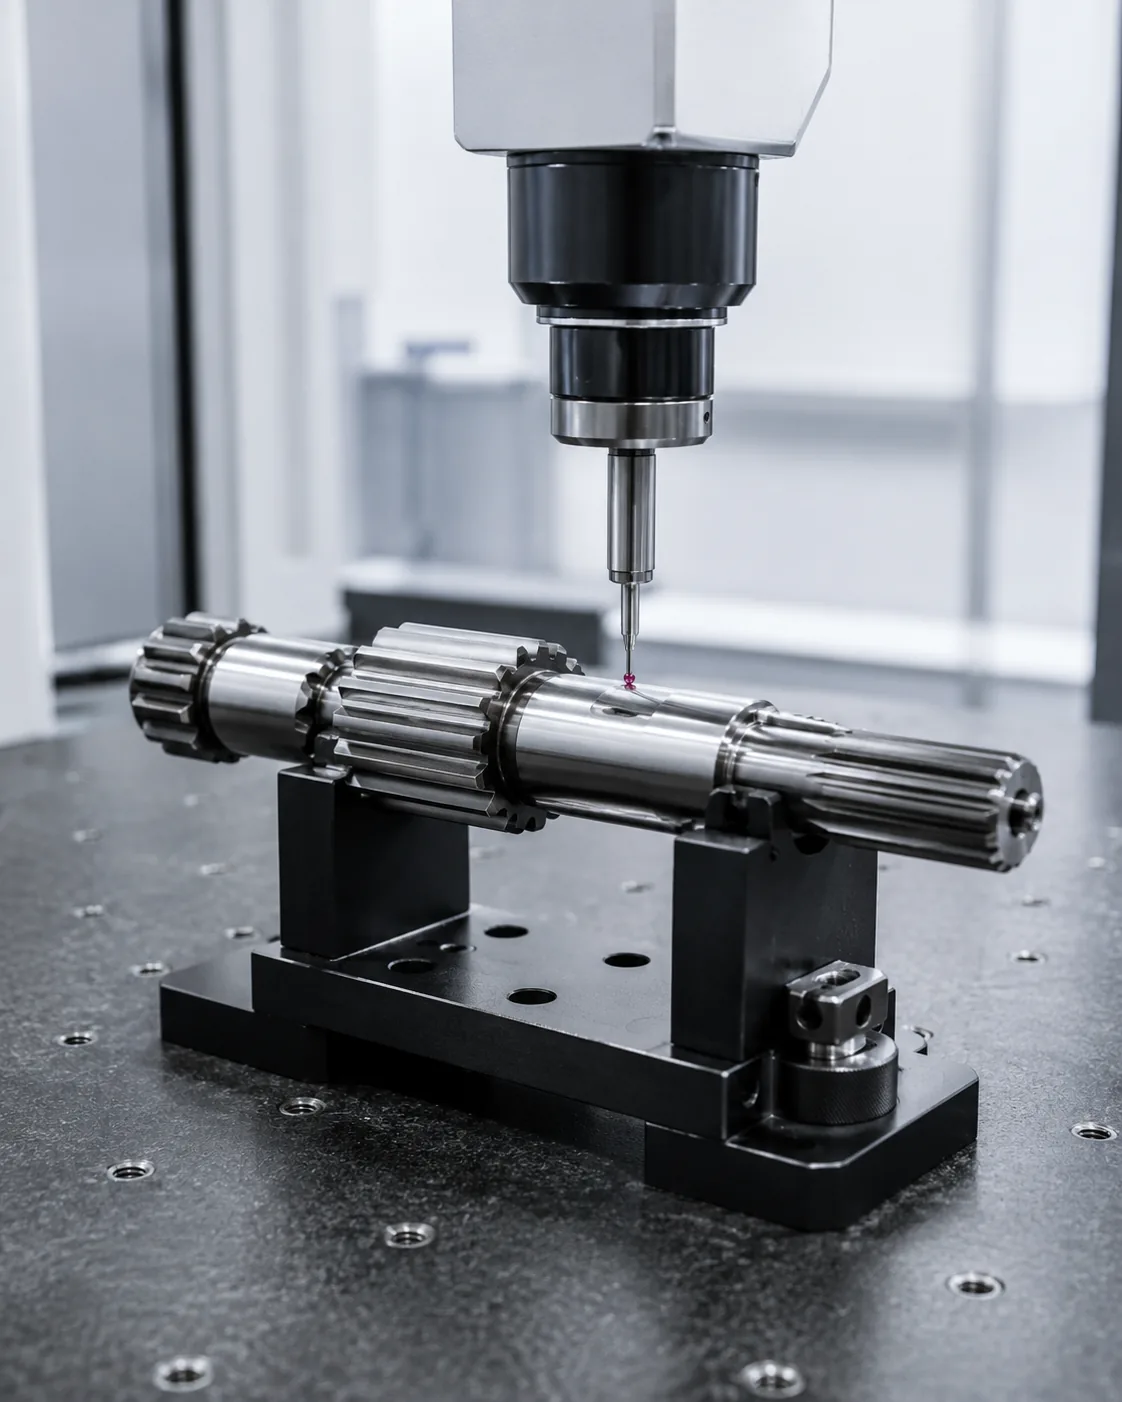
Kontroll ja kvalifikatsioon
Kontroll ja kvalifikatsioon peaks kasutama meetodit, mis mõõdab joonise karakteristikut otse või funktsionaalselt. Funktsionaalsed mõõturid, analüütiline hamba mõõtmine, CMM-i kontroll, ulatuse mõõtmised ja mõõtmised tihvtide või kuulide kohal vastavad erinevatele küsimustele ja ei ole vaikimisi omavahel asendatavad.
Lepi meetod enne tootmist kokku, kui tolerants on väike või kui klient ja tarnija kasutavad erinevaid seadmeid. Kontrolli temperatuuri, puhtust ja kalibreerimist korduvuse tagamiseks. Kontrollaruandes tuleks tuvastada joonise versioon ja tugipunktide seadistus, et hilisemaid partiisid saaks samadel alustel võrrelda. Selle teema puhul seosta see otsus paarituskomponendi ja pakkumistaotluse jaoks kasutatud joonise versiooniga. Spline-valtsimise vs lõikamise: protsessi valikutegurite puhul rakenda seda kontrolli praegusel joonisel näidatud spline-valtsimise vs lõikamise liidesele.
Levinud vead, mida vältida
Spline-valtsimise ja lõikamise puhul esinevad levinud vead tulenevad ühe nimiväärtuse käsitlemisest nii, nagu see määratleks kogu liidese. Puuduv rõhunurk, ebaselged tugipunktid, kopeeritud kulumismõõtmed, täpsustamata kõvaduse asukoht ja sobimatud kontrollimeetodid võivad kõik luua osi, mis näevad paberil korrektsed välja, kuid ei paigu ühtlaselt kokku.
Parem ülevaade algab paarituspaarist, määrab kindlaks koormustee ja asukoha määramise omadused ning seejärel seob geomeetria, materjali seisukorra ja kontrolli nende funktsioonidega. Enne tootmist lahendage joonisel lahtised küsimused ja säilitage kokkulepitud tõlgendus koos parandustega korduvate tellimuste jaoks. Selles ülevaates on kasulik vastuvõtukriteerium see, mida saab jälgida funktsionaalse joonise omaduseni. Spline-valtsimise vs lõikamise: protsessi valikutegurite puhul rakendage seda kontrolli praegusel joonisel näidatud spline-valtsimise vs lõikamise liidese suhtes.
Otsuse kokkuvõte
| Otsustuspiirkond | Mida kinnitada | Miks see on oluline |
|---|---|---|
| Paaritumisgeomeetria | Hammaste süsteem, läbimõõdud, haardumine ja sobivus | Kontrollib ühilduvust ja külgkontakti |
| Asukoht | Tugipunktid, ajakirjad, õlad ja väljalõige | Juhib joondust montaažis |
| Materiaalne seisund | Klass, kuumtöötlus, kõvadus ja viimistlus | Määrab valmistoote mehaanilise ja kulumisseisundi |
| Kohustus | Pöördemoment, kiirus, löök, liikumine ja keskkond | Seob osa definitsiooni töötingimustega |
| Kontroll | Kontrollitud omadused ja mõõtmismeetod | Hoiab tarnija ja ostja vahel aktsepteerimise järjepidevana |
Spetsifikatsioonide kontroll-leht
- Paarituskomponent ja hamba väline/sisemine orientatsioon
- Moodul või sammusüsteem, hammaste arv, rõhunurk ja suuremad/väiksemad läbimõõdud
- Efektiivne haardumine, sobivus või tolerantsi alus ja vajadusel aksiaalne liikumine
- Materjal, kuumtöötlus, kõvaduse asukoht ja funktsionaalsed pinnaviimistlused
- Tugipunktid, laagri või juhtlaagri läbimõõdud, viske ja aksiaalse asukoha nõuded
- Pöördemoment, kiirus, löök- või tagasilöögikoormus, määrimine ja töökeskkond
- Kogus, esimese artikli nõuded ja kokkulepitud kontrollidokumentatsioon
Kasutage spline-võlli tootevalik et võrrelda saadaolevaid konfiguratsioone ja RFQ joonise kontroll-leht täieliku päringu koostamiseks. Korduva töö puhul säilita sama tugipunkt ja mõõtmisalus, välja arvatud juhul, kui montaažinõue muutub. Spline-valtsimise ja lõikamise protsessi valiku tegurite puhul rakenda seda kontrolli praegusel joonisel näidatud spline-valtsimise ja lõikamise liidese suhtes.
Inseneri tööleht spline-valtsimise ja lõikamise kohta
Kasutage seda töölehte pööramiseks Spline-valtsimine vs lõikamine: protsessi valiku tegurid otsusteks, mida saab joonisel näidata, pakkumise ajal kontrollida ja esimese artikli koostamisel kinnitada. Alustage Materjalivoog valtsimisel ja Lõikamine materjali eemaldamisena, sest need kaks elementi määravad tavaliselt kas paaritusgeomeetria või materjali tingimused, mida ülejäänud protsess peab toetama. Seejärel vaadake üle Tühja läbimõõdu kontroll, Teravilja voolavus ja pinnaviimistlus ja Tööriistade maksumus ja tootmismaht tegeliku montaaži vastu, selle asemel, et käsitleda neid iseseisvate kataloogiväärtustena.
Tootmisprotsessi otsuse langetamisel lähtuge valmis hamba geomeetriast ja ligipääsutingimustest. Pange tähele, kas hammasliist on väline või sisemine, läbiv või varjatud, õla lähedal, hammasrattaga integreeritud või piiratud külgnevate läbimõõtudega. Need piirangud mõjutavad tööriista lähenemist, tooriku kinnitust ja praktilist valikut protsesside vahel. Tootmiskogus ja materjali seisukord mõjutavad majanduslikku külge, kuid joonise omadused jäävad vastuvõtueesmärgiks. Hammaste valtsimise ja lõikamise võrdlemisel vaadake seda punkti uuesti üle alati, kui vastaskomponent, materjali seisukord või tööülesanded muutuvad.
Ehitage kontrolli üleandmine tooriku läbimõõdu kontrolli ümber. Määrake tugipunkti seadistus, mõõtmisetapp ja aruandlusnõuded enne esimese artikli valmistamist. Kuumtöötlus võib elemente üksteise suhtes nihutada, seega võib olla vaja kontrollida jooksu, tõusu, hamba paksust või ava suurust pärast lõplikku protsessi, mitte pehmelt töödeldud toorikul. Kui kasutatakse kaliibreid, leppige kokku, mida need tõestavad ja millised analüütilised kontrollid on vajalikud.
Jooniste ülevaatamise järjekord
Enne tootmise tellimist vaadake joonis üle samas järjekorras, nagu montaaž töötab: vastashammaste süsteem, efektiivne haardumine, tugipunktide asukoha määramine, külgnevad pöördtapid või õlad, materjal ja kuumtöötlus, funktsionaalne viimistlus ja kontrollimeetod. Spline-valtsimine vs lõikamine, on järjekord oluline, sest hilisemad otsused, näiteks protsessi valik või gabariidi valik, peaksid liidest toetama, mitte seda ümber defineerima.
| Töölehe üksus | Küsimus, millele vastata | RFK väljund |
|---|---|---|
| Materjalivoog valtsimisel | Millist montaažifunktsiooni see funktsioon kontrollib? | Mõõtme, tolerantsi või paaritusviide |
| Lõikamine materjali eemaldamisena | Milline lõpptingimus tuleb saavutada? | Materjali / kuumtöötluse / viimistluse kirjeldus |
| Tühja läbimõõdu kontroll | Kuidas omadust kontrollitakse? | Kontrollimeetod või aruandemärkus |
| Teravilja voolavus ja pinnaviimistlus | Kuidas vastasliige suhtleb? | Paaritumisosa ja haarde teave |
| Tööriistade maksumus ja tootmismaht | Milline andmepunkt määrab funktsionaalse asukoha? | Nullpunkti ja väljalöögi seos |
Hanke üleandmine enne esimest artiklit
Kasulik ostupakett Spline-valtsimine vs lõikamine: protsessi valiku tegurid sisaldab kontrollitud joonist, kogust, materjali ja kuumtöötlustingimusi, ühendusliideste teavet ning aruandlust vajavaid vastuvõtuomadusi. Kui esitatakse 3D-mudel, peaks 2D-joonisel siiski olema tolerantsid, tugipunktid, kuumtöötlusmärkused ja kontrollinõuded. Tuvastage pakkumiskutses praegune redaktsioon, et tootmine ja kontroll ei toimuks erinevate versioonide põhjal.
Kui omadus pole veel kindlaks määratud, märkige see tehniliseks selgitamiseks, mitte sisestage mugav väärtus. Spline-valtsimise ja lõikamise puhul on tavalised lahtised punktid haardumine, sobivus, kõvaduse asukoht, külgneva ketta jooksuni, sisemiste detailide ligipääs või kulunud vastastikuse komponendi seisukord. Nende punktide lahendamine enne esimest artiklit vähendab välditavat ümbertöötamist ja muudab hilisemate kordustellimuste kontrollimise lihtsamaks.
Väljalaske-eelne kontrollnimekiri
- Kontrollige materjali voogu valtsimisel tegeliku vastaskomponendi suhtes.
- Kinnitage lõikamine materjali eemaldamisena valmisolekus.
- Määrake, kuidas tooriku läbimõõdu kontrolli kontrollitakse.
- Kontrollige terade voolavust ja pinnaviimistlust ettenähtud montaažitingimustes.
- Seostage tööriistade maksumus ja tootmismaht funktsionaalse andmestruktuuriga.
- Märkige kogus, paranduste tase ja kõik esimese artikli dokumentatsiooni nõuded.
- Korduvate tellimuste korral registreerige muudatused töömahus, määrimises või liitmikus.
Korduma kippuvad küsimused
Mida peaksin materjalivoo kohta valtsimisel spline-valtsimisel vs. lõikamisel kinnitama?
Seostage valtsimisel materjalivoog kõigepealt vastaskomponendi ja montaažifunktsiooniga. Lisage mõõdetav nõue kontrollitud joonisele ja lisage vastasdetail, kui ühilduvus sõltub mõlemast osast. Spline-valtsimise vs lõikamise: protsessi valikutegurite puhul takistab see nominaalse sildi asendamist geomeetriaga, mis tegelikult kontrollib sobivust ja pöördemomendi ülekannet.
Mida peaksin kinnitama lõikamise kui materjali eemaldamise kohta spline-valtsimisel vs lõikamisel?
Kinnitage lõikamine materjali eemaldamisena valmisolekus, sh mis tahes materjali, kuumtöötluse, pinna või mõõtmete osas, mis võivad pärast töötlemist muutuda. Kui nõue sõltub asukohast või andmepunktist, näidake seda selgesõnaliselt, et tootmine ja kontroll kasutaksid sama viidet.
Mida peaksin kinnitama tooriku läbimõõdu kontrolli kohta valtsimisel ja lõikamisel?
Valige kontrollimeetod, mis mõõdab joonisel nimetatud omadust. Funktsionaalne gabariidimõõtmine, analüütiline spline-mõõtmine, CMM-i kontrollid, jooksukontroll, kareduse mõõtmine ja kõvaduse testimine vastavad erinevatele küsimustele. Märkige, millist tulemust on vastuvõtmiseks vaja, selle asemel, et küsida üldist kontrolliaruannet. Spline-valtsimise vs lõikamise: protsessi valiku tegurid puhul registreerige saadud nõue joonisele või ostuspetsifikatsioonile, et see jääks korduvate tellimuste puhul järjepidevaks.
Mida peaksin kontrollima terade voolavuse ja pinnaviimistluse kohta valtsimisel võrreldes lõikamisega?
Kontrollige terade voolavust ja pinnaviimistlust tegeliku vastasosa ja kavandatud montaažitingimustega. Efektiivne haardumine, kliirens, aksiaalne liikumine, temperatuur ja kulumine asendusrummus võivad kõik mõjutada ühenduse käitumist. Uut võlli ei tohiks vastu võtta ega tagasi lükata ainult tunnetuse põhjal, kui on olemas mõõdetav sobivusnõue.
Mida peaksin kinnitama tööriistade maksumuse ja tootmismahu kohta spline-valtsimise ja lõikamise puhul?
Seo tööriistade maksumus ja tootmismaht detailidega, mis määravad sõlme pöörlemise. Joonisel peaks olema selgelt nähtav tugipunkti viide ja kõik jooksu või asendi seosed. Kui kuumtöötlus või viimistlustöötlus võivad detaili nihutada, kontrolli suhet etapis, mis esindab valmisdetaili.
Alates inseneriotsusest kuni tootmisjuhtimiseni
Kui liides on kokku lepitud, tuleks iga funktsionaalne otsus teisendada joonise karakteristikuks, mida saab toota ja kontrollida. Vältige oluliste seoste jätmist ainult e-kirjadesse. Mõõtmed, tugipunktid, kuumtöötlustingimused ja vastuvõtunõuded peaksid olema muudatustega kontrollitud, et tootmismeeskond ja kontrollimeeskond töötaksid sama määratluse alusel. Käesolevas ülevaates on kasulik vastuvõtukriteerium see, mida saab jälgida funktsionaalse joonise karakteristikuni. Spline-valtsimise ja lõikamise võrdlemisel vaadake see punkt uuesti üle alati, kui vastav komponent, materjali seisukord või tööülesanded muutuvad.
Esimeste artiklite puhul prioriseerige omadusi, mis tõestavad montaaži ühilduvust: hamba geomeetria, sobivus, seos positsioneerivate hammaslaakide või õlgadega, kuumtöötlustingimused ja kõik kriitilised visked. Salvestage mõõtmismeetod koos tulemusega. Korduvate tellimuste puhul muudab sama andmepunkti seadistuse ja mõõtmismeetodi kasutamine trendide muutuste tuvastamise lihtsamaks ja vähendab erinevate kontrollitõlgenduste põhjustatud vaidlusi. Korduva töö puhul säilitage sama andmepunkt ja mõõtmisalus, välja arvatud juhul, kui montaažinõue muutub. Spline-valtsimise vs lõikamise: protsessi valikutegurite puhul rakendage seda kontrolli praegusel joonisel näidatud spline-valtsimise vs lõikamise liidese suhtes.
Kui tööülesanne muutub, avage inseneriülevaade uuesti, selle asemel et eeldada, et vana spetsifikatsioon jääb sobivaks. Suurem pöördemoment, suurenenud löök, sagedasemad ümberpööramised, erinev määrimine või uus vastaskomponent võivad muuta kontakti ja kulumist isegi siis, kui nimihammaste suurus jääb samaks. Joonis peaks arenema vastavalt tegelikule montaažinõudele. Kui tööülesanne või vastaselement muutub, vaadake see punkt uuesti üle, selle asemel, et eelmist eeldust edasi kanda. Hammaste valtsimise vs lõikamise: protsessi valiku tegurid puhul registreerige saadud nõue joonisele või ostuspetsifikatsioonile, et see jääks korduvate tellimuste puhul järjepidevaks.
Valmistage ette hinnapäring
- Praegune 2D joonis ja selle muudatused
- Paarituskomponendi ja splaini määratlus
- Materjal, kuumtöötlus ja funktsionaalne viimistlus
- Pöördemoment, kiirus, töökoormus ja keskkond
- Kogus ja nõutav kontrollidokumentatsioon
Täielik päring ühendab joonise, ühendusliidese, materjali seisukorra, tööülesande, koguse ja kontrolliootused. Kui need sisendid on varakult määratletud, saavad tarnijad planeerida tööriistade, kuumtöötluse, viimistluse ja mõõtmise sama funktsionaalse nõude ümber, vähendades selgitustsükleid enne esimest artiklit. Selle teema puhul seostage see otsus ühenduskomponendi ja pakkumiskutses kasutatud joonise versiooniga. Spline-valtsimise ja lõikamise võrdlemisel vaadake seda punkti uuesti üle alati, kui ühenduskomponent, materjali seisukord või tööülesanne muutub.
Muuda juhend hinnapäringuks
Saatke kontrollitud joonis, ühendusliides, materjali seisukord ja tööandmed tehniliseks ülevaatuseks.
Küsi pakkumist
























