Válcování drážek vs. řezání: Faktory výběru procesu — Válcování drážek vytváří zuby plastickou deformací, zatímco řezání ubírá materiál. Volba ovlivňuje přípravu polotovaru, investice do nástrojů, tok materiálu, dosažitelnou geometrii a ekonomiku výroby; měla by být založena na celkovém dílu a množství, spíše než na obecném předpokladu, že jeden proces je vždy lepší nebo levnější.
Pro Válcování drážek vs. řezáníNejspolehlivější specifikace je ta, kterou si konstruktér, kupující, výrobce i inspektor mohou vyložit stejným způsobem. Níže uvedená diskuse se zaměřuje spíše na měřitelné vstupy pro výkresy, montážní podmínky a praktické kontroly než na univerzální tvrzení o krouticím momentu, uložení nebo životnosti, která nelze určit bez úplných údajů o geometrii a zatížení.
Tok materiálu při válcování
Tok materiálu při válcování by se mělo volit na základě zatížení, velikosti průřezu, kalení, rázové odolnosti, požadavků na opotřebení a plánovaného výrobního postupu. Druh materiálu a tepelné zpracování tvoří společné rozhodnutí; legovaná ocel není automaticky lepší volbou, pokud to nevyžaduje zatížení a geometrie.
Výkres by měl uvádět požadované označení materiálu a konečný stav. Pokud je povolena náhrada materiálu, definujte vlastnosti nebo schvalovací proces, který ji řídí. U hřídelí s různými průměry nebo integrovaných ozubených kol zvažte také, jak postup tepelného zpracování ovlivňuje přímost a pozdější konečnou úpravu. V tomto tématu propojte toto rozhodnutí s protilehlým komponentem a revizí výkresu použitou pro RFQ. V případě Válcování drážkováním vs. řezání: Faktory výběru procesu použijte tuto kontrolu na konkrétní rozhraní válcování drážkováním vs. řezání zobrazené na aktuálním výkresu.
Řezání jako odebírání materiálu
Řezání jako odebírání materiálu by se mělo volit na základě zatížení, velikosti průřezu, kalení, rázové odolnosti, požadavků na opotřebení a plánovaného výrobního postupu. Druh materiálu a tepelné zpracování tvoří společné rozhodnutí; legovaná ocel není automaticky lepší volbou, pokud to nevyžaduje zatížení a geometrie.
Výkres by měl uvádět požadované označení materiálu a konečný stav. Pokud je povolena náhrada materiálu, definujte vlastnosti nebo schvalovací proces, který ji řídí. U hřídelí s několika průměry nebo integrovaných ozubených kol zvažte také, jak způsob tepelného zpracování ovlivňuje přímost a pozdější konečnou úpravu. V tomto přehledu je užitečným kritériem přijetí to, které lze vysledovat k funkční charakteristice výkresu. U otázky Válcování drážkováním vs. řezání: Faktory výběru procesu použijte tuto kontrolu na specifické rozhraní válcování drážkováním vs. řezání zobrazené na aktuálním výkresu.
Řízení průměru polotovaru
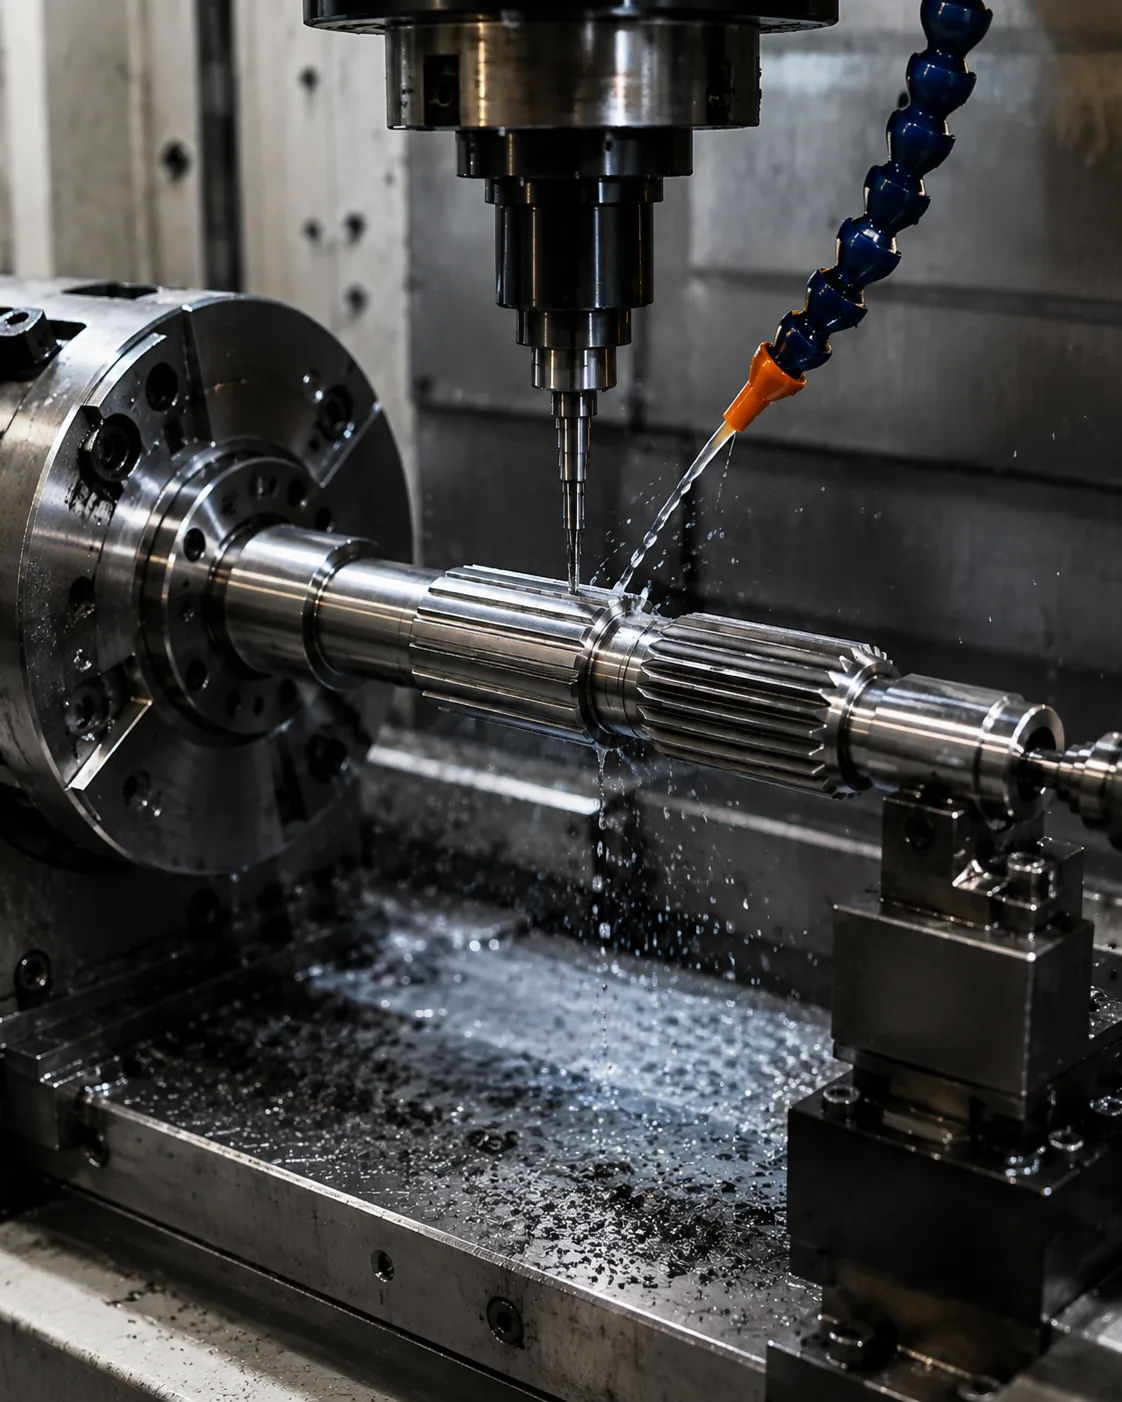
Řízení průměru polotovaru by měly být posuzovány v kontextu drážkování vs. řezání. Identifikujte spojovací komponent, provozní funkci a prvek výkresu, které toto rozhodnutí řídí. Požadavek by měl být měřitelný a spojený s uložením, přenosem krouticího momentu, ustavením, opotřebením nebo jiným definovaným potřebným provedením montáže.
Zvažte rozhodnutí společně se stavem materiálu, výrobním postupem a přístupem pro kontrolu. Pokud se jedná o náhradní díl, porovnejte neopotřebovanou geometrii a spojovací prvek namísto kopírování poškození. U nových návrhů ponechte otevřené flexibilní možnosti procesů, pokud návrh sám o sobě nevyžaduje specifický proces. Pro opakované práce zachovávejte stejný vztažný bod a základ měření, pokud se nezmění požadavky na montáž. U porovnání faktorů výběru procesu válcování drážek vs. řezání zaznamenejte výsledný požadavek do výkresu nebo specifikace nákupu, aby zůstal konzistentní i při opakovaných objednávkách.
Tok zrna a povrchová úprava
Tok zrna a povrchová úprava by mělo být vázáno na funkci. Drážkované boky, ložisková sedla, těsnicí plochy a vodicí průměry nemusí nutně vyžadovat stejnou povrchovou úpravu a kosmeticky leštěný povrch nenahrazuje požadavek na měřitelnou drsnost.
Drsnost určete lokálně tam, kde ovlivňuje tření, opotřebení, těsnění, uložení nebo opakovatelnost měření. U vnitřních prvků ověřte, zda zvolená metoda kontroly umožňuje přístup k povrchu. Pokud se po tepelném zpracování provádí konečná úprava, zahrňte dostatek materiálu a kontroly referenčních bodů pro konečnou operaci.
Náklady na nástroje a objem výroby
Náklady na nástroje a objem výroby je výrobní rozhodnutí, které závisí na geometrii zubu, přístupu, stavu materiálu, objemu výroby a požadované přesnosti. Vnější a vnitřní drážkování často vyžadují různé strategie obrábění a ramena nebo sousední průměry mohou omezovat přístup nástroje.
Nejprve definujte geometrii hotového zubu a metodu přijetí a poté vyberte kvalifikovaný proces, který jich efektivně dosáhne. Tepelné zpracování může změnit postup: hrubé nebo měkké obrábění může probíhat před kalením, zatímco broušení nebo jiná metoda tvrdého dokončování je vyhrazena pro prvky, které vyžadují korekci po tepelné deformaci. Pokud se změní pracovní nebo protilehlý člen, vraťte se k tomuto bodu, místo abyste pokračovali v předchozím předpokladu.
Geometrické limity
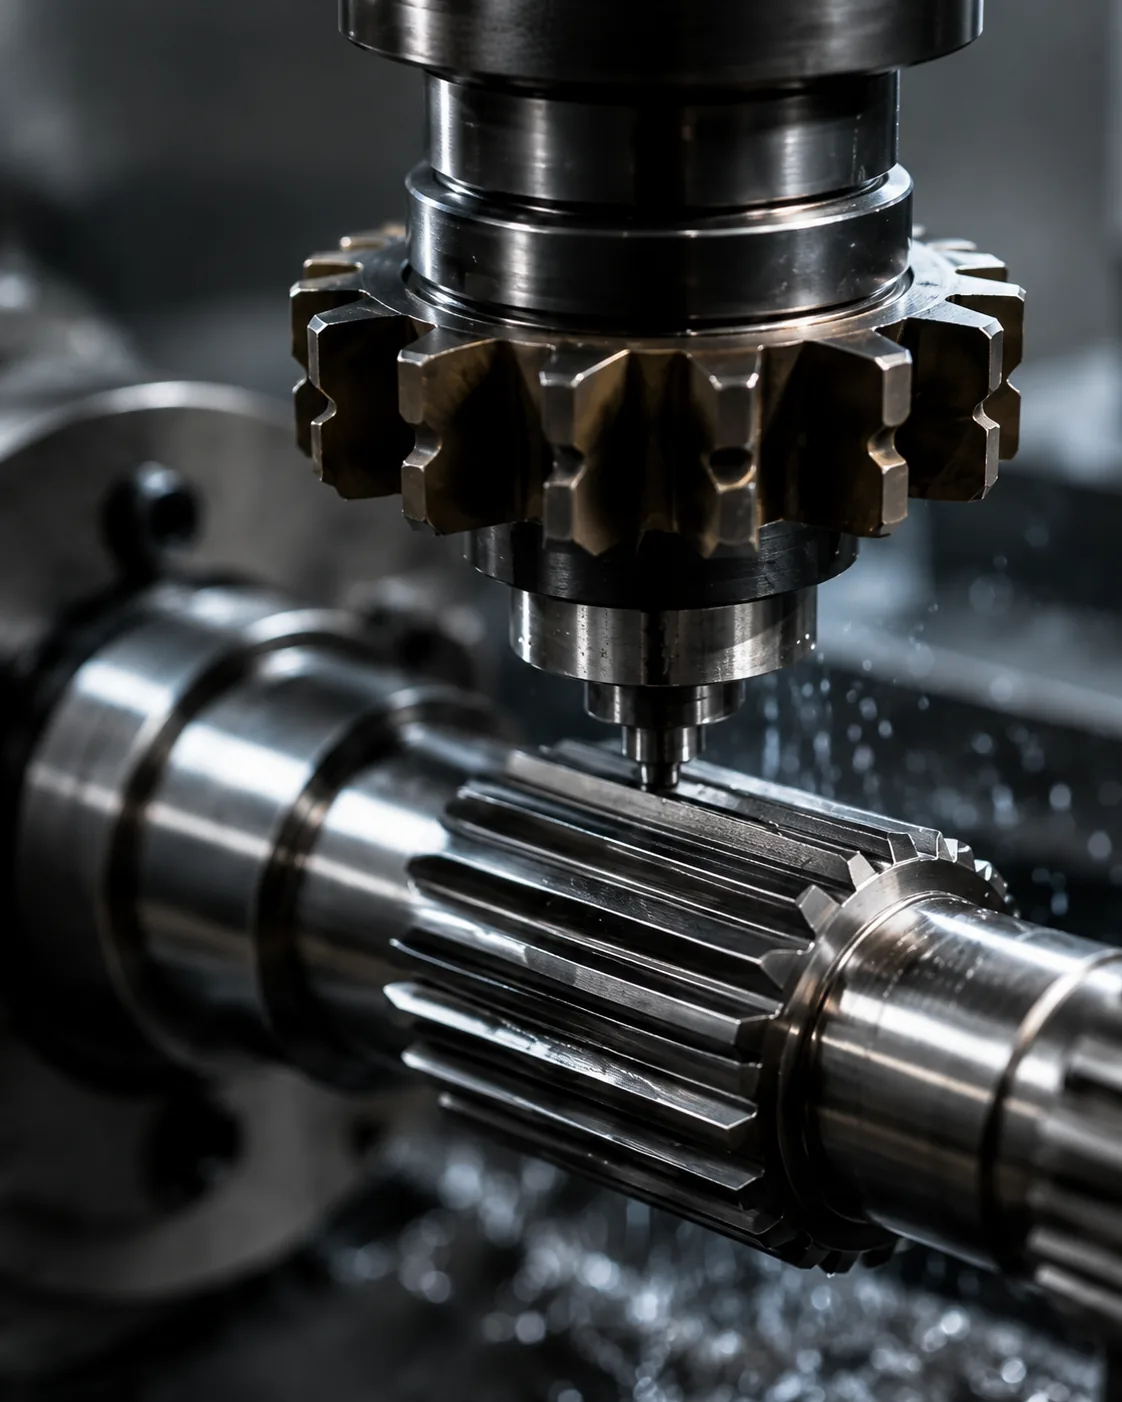
Geometrické limity by měly být posuzovány v kontextu drážkování vs. řezání. Identifikujte spojovací komponent, provozní funkci a prvek výkresu, které toto rozhodnutí řídí. Požadavek by měl být měřitelný a spojený s uložením, přenosem krouticího momentu, ustavením, opotřebením nebo jiným definovaným potřebným provedením montáže.
Zvažte rozhodnutí společně se stavem materiálu, výrobním postupem a přístupem pro kontrolu. Pokud se jedná o náhradní díl, porovnejte neopotřebovanou geometrii a spojovací prvek namísto kopírování poškození. U nových návrhů ponechte otevřené flexibilní možnosti procesů, pokud návrh sám o sobě nevyžaduje specifický proces. V tomto tématu propojte toto rozhodnutí s spojovacím prvkem a revizí výkresu použitou pro RFQ. U tématu Válcování drážek vs. řezání: Faktory výběru procesu zaznamenejte výsledný požadavek do výkresu nebo specifikace nákupu, aby zůstal konzistentní i při opakovaných objednávkách.
Praktická sekvence opakování
Praktická sekvence kontroly začíná u spojovacího prvku a dráhy krouticího momentu, poté se potvrdí ozubení, záběr a vlastnosti hřídele, které lokalizují spojení. Dále se definuje materiál a tepelné zpracování, funkční povrchová úprava a veškeré požadavky na házení nebo polohu. V této kontrole je užitečným kritériem přijetí to, které lze vysledovat k funkční výkresové charakteristice. Při kontrole válcování drážkování vs. obrábění se k tomuto bodu vraťte vždy, když se změní spojovací prvek, materiálové podmínky nebo provozní režim.
Dokončete dohodou o metodě kontroly, množství a dokumentaci prvního výrobku. Tato objednávka zabraňuje přijímání rozhodnutí o procesu nebo tolerancích před pochopením funkčního rozhraní a usnadňuje porovnávání nabídek, protože každému dodavateli jsou předkládány stejné konstrukční vstupy. U opakovaných prací zachovávejte stejný vztažný bod a základ měření, pokud se nezmění požadavky na montáž. Při porovnávání válcování drážkování s řezáním se k tomuto bodu vraťte vždy, když se změní spojovací součást, materiálové podmínky nebo provozní režim.
Sekvence tepelného zpracování
Sekvence tepelného zpracování ovlivňuje odolnost proti opotřebení, únavové chování, deformaci a postup dokončovacího obrábění. Cementace, indukční kalení a kalení a popouštění vytvářejí různé materiálové podmínky, proto by neměly být považovány za zaměnitelné způsoby dosažení tvrdosti.
Specifikujte tvrdost s umístěním a v případě potřeby i hloubku pouzdra nebo stav jádra. Pokud tepelné zpracování může změnit přímost nebo vztah mezi prvky, naplánujte po tepelném zpracování obnovu vztažných bodů a konečnou kontrolu. Kritické čepy nebo povrchy zubů mohou vyžadovat konečnou úpravu, pokud je nutné obnovit přesné tolerance. Pokud se změní provozní režim nebo spojovací prvek, vraťte se k tomuto bodu namísto přenášení předchozího předpokladu. Při kontrole válcování drážek vs. obrábění se k tomuto bodu vraťte vždy, když se změní spojovací prvek, stav materiálu nebo provozní režim.
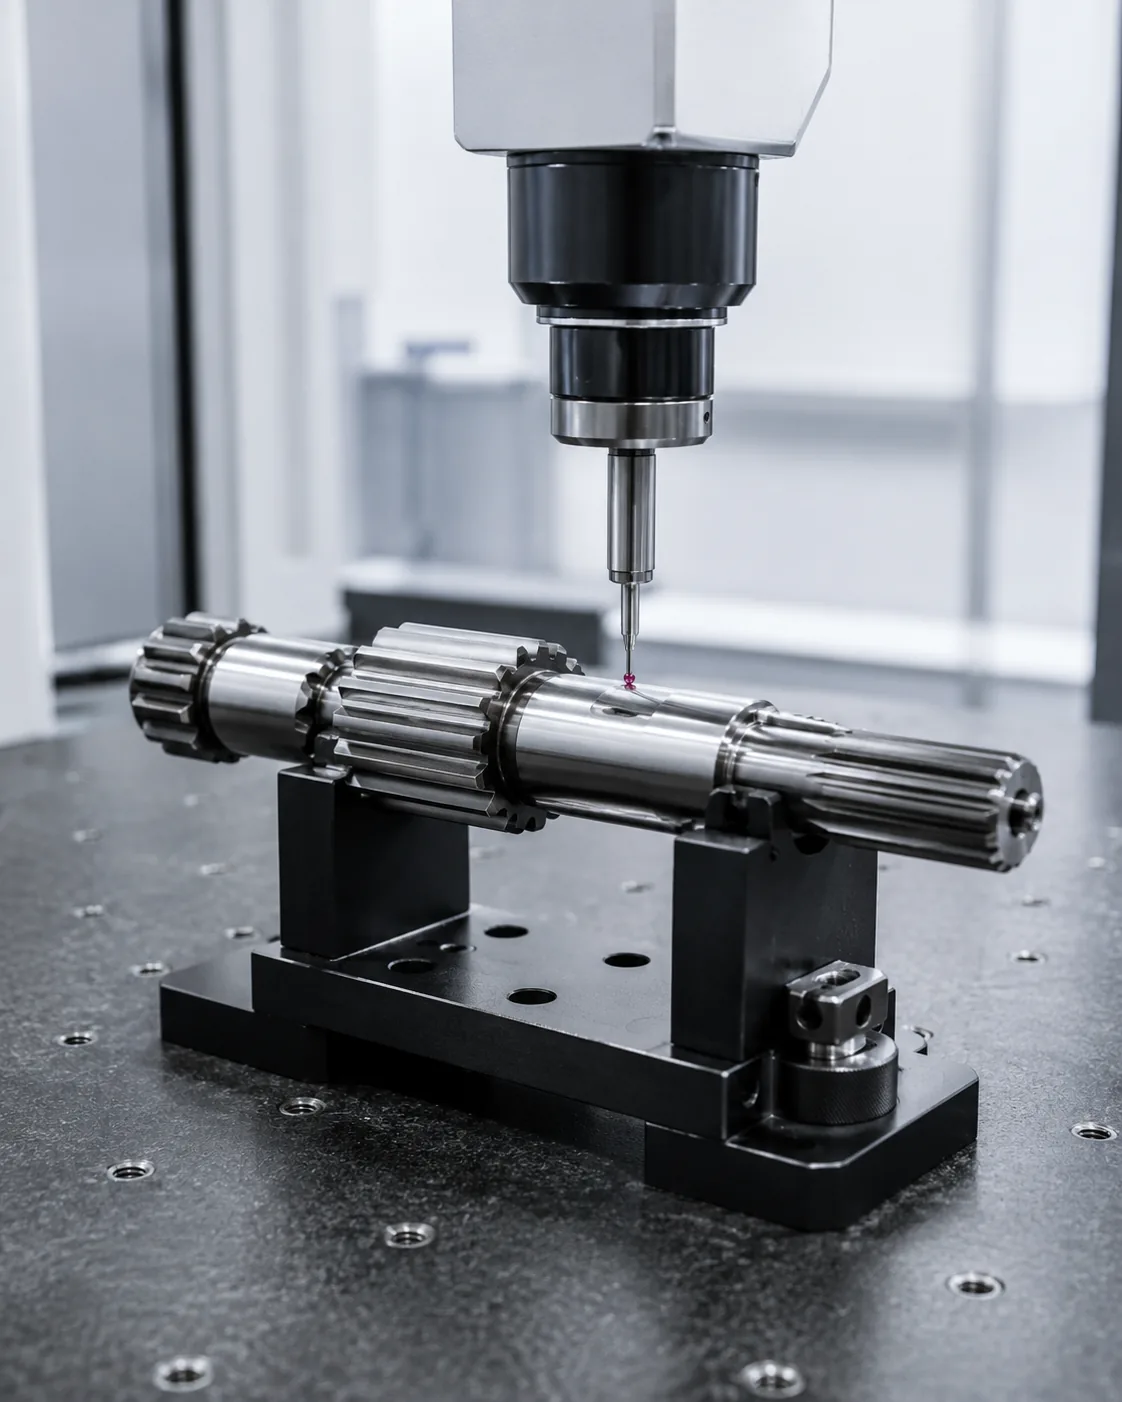
Inspekce a kvalifikace
Inspekce a kvalifikace by měla používat metodu, která měří charakteristiku výkresu přímo nebo funkčně. Funkční měřidla, analytické měření zubů, kontrola souřadnicovým měřicím strojem, měření rozpětí a měření přes čepy nebo kuličky odpovídají na různé otázky a nejsou standardně zaměnitelné.
Dohodněte se na metodě před výrobou, pokud je tolerance nízká nebo pokud zákazník a dodavatel používají různá zařízení. Kontrolujte teplotu, čistotu a kalibraci měřidel pro zajištění opakovatelnosti. Inspekční zpráva by měla uvádět revizi výkresu a nastavení vztažných bodů, aby bylo možné pozdější šarže porovnávat na stejném základě. V tomto tématu propojte toto rozhodnutí s odpovídající součástí a revizí výkresu použitou pro RFQ. U tématu Válcování drážek vs. řezání: Faktory výběru procesu použijte tuto kontrolu na konkrétní rozhraní válcování drážek vs. řezání zobrazené na aktuálním výkresu.
Časté chyby, kterým se vyhnout
Běžné chyby při válcování drážkování oproti řezání vznikají z toho, že se s jednou nominální hodnotou zachází, jako by definovala celé rozhraní. Chybějící úhel tlaku, nejasné vztažné body, kopírované rozměry opotřebení, nespecifikované umístění tvrdosti a neshodné metody kontroly mohou vést k tomu, že díly vypadají na papíře správně, ale nesestavují se konzistentně.
Lepší kontrola začíná u páru prvků, identifikuje dráhu zatížení a lokalizační prvky a poté propojuje geometrii, stav materiálu a kontrolu s těmito funkcemi. Před výrobou uzavřete otevřené otázky k výkresu a u opakovaných objednávek zachovejte dohodnutou interpretaci. V této kontrole je užitečným kritériem přijetí to, které lze vysledovat k funkční charakteristice výkresu. U otázky Válcování drážek vs. řezání: Faktory výběru procesu použijte tuto kontrolu na specifické rozhraní válcování drážek vs. řezání zobrazené na aktuálním výkresu.
Shrnutí rozhodnutí
| Oblast rozhodnutí | Co potvrdit | Proč na tom záleží |
|---|---|---|
| Páření geometrie | Ozubení, průměry, záběr a uložení | Kompatibilita ovládacích prvků a kontakt s bokem |
| Umístění | Vztažné body, čepy, ramena a házení | Řídí zarovnání v sestavě |
| Stav materiálu | Jakost, tepelné zpracování, tvrdost a povrchová úprava | Definuje konečný mechanický stav a stav opotřebení |
| Povinnost | Točivý moment, rychlost, rázy, pohyb a prostředí | Propojuje definici součásti s provozními podmínkami |
| Inspekce | Řízené charakteristiky a metoda měření | Udržuje konzistentní přijetí mezi dodavatelem a kupujícím |
Kontrolní seznam specifikací
- Párovací komponent a vnější/vnitřní orientace zubu
- Modulární nebo roztečný systém, počet zubů, úhel záběru a hlavní/vedlejší průměry
- Efektivní záběr, uložení nebo tolerance a axiální pohyb, pokud je to nutné
- Materiál, tepelné zpracování, umístění tvrdosti a funkční povrchové úpravy
- Požadavky na referenční body, průměry ložisek nebo pilotních otvorů, házení a axiální umístění
- Točivý moment, otáčky, rázové nebo reverzní zatížení, mazání a provozní prostředí
- Množství, požadavky na první kus a dohodnutá dokumentace kontroly
Použijte sortiment drážkovaných hřídelí porovnat dostupné konfigurace a Kontrolní seznam výkresů RFQ pro přípravu kompletní poptávky. Pro opakovanou práci zachovávejte stejný vztažný bod a základ pro měření, pokud se nezmění požadavky na montáž. Pro Drážkování válcováním vs. řezáním: Faktory výběru procesu použijte tuto kontrolu na konkrétní rozhraní drážkování válcováním vs. řezáním zobrazené na aktuálním výkresu.
Pracovní list pro inženýrství: válcování drážek vs. řezání
Použijte tento pracovní list k otočení Válcování drážek vs. řezání: Faktory výběru procesu do rozhodnutí, která lze zobrazit na výkresu, zkontrolovat během cenové nabídky a ověřit u prvního výrobku. Začněte s Tok materiálu při válcování a Řezání jako odebírání materiálu, protože tyto dvě položky obvykle definují buď geometrii slučování, nebo materiálové podmínky, které musí zbytek procesu podporovat. Poté zkontrolujte Řízení průměru polotovaru, Tok zrna a povrchová úprava a Náklady na nástroje a objem výroby oproti skutečné montáži, spíše než aby s nimi zacházeli jako s nezávislými katalogovými hodnotami.
Pro rozhodnutí o výrobním procesu vycházejte z geometrie hotového zubu a přístupových podmínek. Všimněte si, zda je drážkování vnější nebo vnitřní, průchozí nebo slepé, blízko ramene, integrované s ozubeným kolem nebo omezené sousedními průměry. Tato omezení ovlivňují přístup k nástroji, upínání obrobku a praktickou volbu mezi procesy. Množství produkce a stav materiálu ovlivňují ekonomiku, ale charakteristika výkresu zůstává cílem přijetí. Při porovnávání válcování drážkování s obráběním se k tomuto bodu vraťte vždy, když se změní spojovací součást, stav materiálu nebo provozní režim.
Předávání kontrolních dat sestavte na základě kontroly průměru polotovaru. Definujte nastavení vztažných bodů, fázi měření a požadavky na protokolování před prvním výrobkem. Tepelné zpracování může vést k relativnímu posunu prvků vůči sobě navzájem, takže vztahy mezi házivostí, stoupáním, tloušťkou zubu nebo dírou může být nutné ověřit až po konečném procesu, nikoli na polotovaru obráběném měkkým obráběním. Pokud se používají měřidla, dohodněte se, co prokazují a jaké analytické kontroly jsou stále nutné.
Sekvence kontroly výkresů
Před objednáním výroby si projděte výkres ve stejném pořadí, v jakém sestava funguje: systém spojovacího ozubení, efektivní záběr, polohovací vztažné body, sousední čepy nebo ramena, materiál a tepelné zpracování, funkční povrchové úpravy a metoda kontroly. Válcování drážek vs. řezáníNa pořadí záleží, protože pozdější rozhodnutí, jako je výběr procesu nebo volba měřidla, by měla rozhraní podporovat, a ne ho předefinovat.
| Položka pracovního listu | Otázka k odpovědi | Výstup RFQ |
|---|---|---|
| Tok materiálu při válcování | Jakou funkci sestavy tato funkce řídí? | Rozměr, tolerance nebo referenční číslo pro spojení |
| Řezání jako odebírání materiálu | Jakého konečného stavu musí být dosaženo? | Popis materiálu / tepelného zpracování / povrchové úpravy |
| Řízení průměru polotovaru | Jak bude charakteristika ověřena? | Metoda kontroly nebo zpráva |
| Tok zrna a povrchová úprava | Jak se zapojí opačný člen? | Informace o páření a zapojení |
| Náklady na nástroje a objem výroby | Který údaj určuje funkční umístění? | Vztah mezi referenčním bodem a házivostí |
Předání zakázky před prvním článkem
Užitečný nákupní balíček pro Válcování drážek vs. řezání: Faktory výběru procesu Obsahuje řízený výkres, množství, materiál a podmínky tepelného zpracování, informace o připojovacím rozhraní a charakteristiky přijetí, které vyžadují vykazování. Pokud je dodán 3D model, měl by 2D výkres stále obsahovat tolerance, vztažné body, poznámky k tepelnému zpracování a požadavky na kontrolu. V RFQ uveďte aktuální revizi, aby výroba a kontrola nefungovaly z různých verzí.
Pokud charakteristika ještě není určena, označte ji pro technické upřesnění, spíše než vkládejte vhodnou hodnotu. U drážkovaného válcování vs. obrábění jsou běžnými otevřenými položkami záběr, uložení, umístění tvrdosti, házení k sousednímu čepu, přístup k vnitřním prvkům nebo stav opotřebovaného protilehlého komponentu. Vyřešení těchto bodů před prvním obrobkem snižuje nutnost nutnosti přepracování a usnadňuje kontrolu pozdějších opakovaných objednávek.
Kontrolní seznam před vydáním
- Ověřte tok materiálu při odvalování vůči skutečnému protilehlému komponentu.
- Potvrďte řezání jako odebírání materiálu v hotovém stavu.
- Definujte, jak bude kontrolována kontrola průměru polotovaru.
- Zkontrolujte tok zrna a povrchovou úpravu za zamýšlených montážních podmínek.
- Vztahujte náklady na nástroje a objem výroby k funkční strukturě dat.
- Uveďte množství, úroveň revize a veškeré požadavky na dokumentaci k prvnímu článku.
- Zaznamenejte změny v provozu, mazání nebo připojovacím materiálu pro opakované objednávky.
Často kladené otázky
Co bych měl/a ověřit ohledně toku materiálu při válcování, ať už jde o drážkované válcování nebo řezání?
Nejprve vztáhněte tok materiálu při válcování k protilehlému dílu a funkci montáže. Uveďte měřitelný požadavek na řízený výkres a zahrňte protilehlý člen, pokud kompatibilita závisí na obou dílech. U tématu Válcování drážkováním vs. řezání: Faktory výběru procesu to zabrání tomu, aby nominální popisek nahradil geometrii, která skutečně řídí uložení a přenos krouticího momentu.
Co si mám ověřit ohledně řezání jako úběru materiálu při drážkování v porovnání s řezáním?
Potvrďte řezání jako úběr materiálu v konečném stavu, včetně jakéhokoli materiálu, tepelného zpracování, povrchu nebo rozměrového stavu, který se může po zpracování změnit. Pokud požadavek závisí na umístění nebo vztažném bodě, uveďte to výslovně, aby výroba a kontrola používaly stejnou referenci.
Co bych si měl ověřit ohledně kontroly průměru polotovaru pro drážkované válcování v porovnání s řezáním?
Zvolte metodu kontroly, která měří charakteristiku uvedenou na výkresu. Funkční měření, analytické měření drážkování, kontroly souřadnicovým měřicím strojem (SMM), kontrola házivosti, měření drsnosti a zkoušení tvrdosti odpovídají na různé otázky. Uveďte, který výsledek je vyžadován pro přijetí, spíše než požadovat obecnou kontrolní zprávu. U položky Válcování drážkování vs. řezání: Faktory výběru procesu zaznamenejte výsledný požadavek do výkresu nebo specifikace nákupu, aby zůstal konzistentní i při opakovaných objednávkách.
Co bych měl/a ověřit ohledně toku zrn a povrchové úpravy při drážkování v porovnání s řezáním?
Zkontrolujte tok zrna a povrchovou úpravu se skutečným spojovaným dílem a zamýšleným stavem montáže. Účinné zapojení, vůle, axiální pohyb, teplota a opotřebení v náhradním náboji mohou ovlivnit chování spojení. Nový hřídel by neměl být přijat ani odmítnut pouze na základě pocitu, pokud je k dispozici měřitelný požadavek na uložení.
Co si mám ověřit ohledně nákladů na nástroje a objemu výroby pro drážkované válcování v porovnání s řezáním?
Propojte náklady na nástroje a objem výroby s prvky, které určují rotaci v sestavě. Výkres by měl jasně uvádět referenční bod a jakýkoli vztah k házení nebo poloze. Pokud tepelné zpracování nebo dokončovací obrábění může prvek posunout, zkontrolujte vztah ve fázi, která představuje hotový díl.
Od inženýrského rozhodování k řízení výroby
Jakmile je rozhraní dohodnuto, převeďte každé funkční rozhodnutí do výkresové charakteristiky, kterou lze vyrobit a zkontrolovat. Vyhněte se uvádění klíčových vztahů pouze v e-mailových poznámkách. Rozměry, vztažné body, podmínky tepelného zpracování a požadavky na přijetí by měly být kontrolovány z hlediska revizí, aby výrobní tým a inspekční tým pracovaly se stejnou definicí. V tomto přezkoumání je užitečným kritériem přijetí to, které lze vysledovat k funkční výkresové charakteristice. Při porovnávání drážkovaného válcování vs. řezání se k tomuto bodu vraťte vždy, když se změní spojovací součást, materiálové podmínky nebo provozní režim.
U prvních výrobků upřednostněte charakteristiky, které prokazují kompatibilitu sestavy: geometrie zubu, lícování, vztah k upevňovacím čepům nebo ramenům, stav tepelného zpracování a jakékoli kritické házení. Zaznamenejte metodu měření spolu s výsledkem. U opakovaných objednávek usnadňuje použití stejného nastavení vztažných bodů a přístupu k měření rozpoznání změn trendů a snižuje spory způsobené různými interpretacemi kontroly. U opakovaných prací zachovávejte stejné vztažné body a základ měření, pokud se nezmění požadavky na montáž. U položky Válcování drážek vs. řezání: Faktory výběru procesu použijte tuto kontrolu na konkrétní rozhraní válcování drážek vs. řezání zobrazené na aktuálním výkresu.
Pokud se změní provozní zatížení, znovu otevřete technickou kontrolu namísto předpokladu, že stará specifikace zůstává vhodná. Vyšší točivý moment, větší rázy, častější reverzace, jiné mazání nebo nový spojovací prvek mohou změnit kontakt a opotřebení, i když jmenovitá velikost drážky zůstane stejná. Výkres by se měl vyvíjet podle skutečných požadavků na montáž. Pokud se změní zatížení nebo spojovací prvek, znovu se k tomuto bodu vraťte namísto přenášení předchozího předpokladu. U tématu Válcování drážek vs. řezání: Faktory výběru procesu zaznamenejte výsledný požadavek do výkresu nebo specifikace nákupu, aby zůstal konzistentní i při opakovaných objednávkách.
Připravte si RFQ (výzvu k nabídce)
- Aktuální 2D výkres a revize
- Definice spojovací komponenty a spline
- Materiál, tepelné zpracování a funkční úpravy
- Točivý moment, otáčky, provozní režim a prostředí
- Množství a požadovaná dokumentace kontroly
Kompletní poptávka kombinuje výkres, spojovací rozhraní, stav materiálu, provozní dobu, množství a očekávání kontroly. Pokud jsou tyto vstupy definovány včas, mohou dodavatelé plánovat nástroje, tepelné zpracování, konečnou úpravu a měření podle stejných funkčních požadavků, čímž se zkrátí cykly upřesňování před prvním výrobkem. V tomto tématu propojte toto rozhodnutí s spojovacím prvkem a revizí výkresu použitou pro RFQ. Při porovnávání válcování drážkování s řezáním se k tomuto bodu vraťte vždy, když se změní spojovací prvek, stav materiálu nebo provozní doba.
Proměňte průvodce v RFQ (výzvu k nabídce)
Zašlete řízený výkres, spojovací rozhraní, informace o stavu materiálu a pracovním postupu k technické kontrole.
Žádost o cenovou nabídku