Valjanje utora u odnosu na rezanje: Faktori odabira procesa — Valjanje profila formira zube plastičnom deformacijom dok rezanje uklanja materijal. Izbor utiče na pripremu brusa, ulaganje u alate, protok materijala, ostvarivu geometriju i ekonomičnost proizvodnje; trebao bi se zasnivati na kompletnom dijelu i količini, a ne na opštoj pretpostavci da je jedan proces uvijek jači ili jeftiniji.
Za Valjanje utora u odnosu na rezanje, najpouzdanija specifikacija je ona koju dizajner, kupac, proizvođač i inspektor mogu protumačiti na isti način. Rasprava u nastavku fokusira se na mjerljive ulazne podatke za crteže, uslove montaže i praktične provjere, a ne na univerzalne tvrdnje o obrtnom momentu, prianjanju ili vijeku trajanja koje se ne mogu odrediti bez potpunih podataka o geometriji i radu.
Tok materijala pri valjanju
Tok materijala pri valjanju treba odabrati na osnovu opterećenja, veličine presjeka, odziva na kaljenje, udarnog opterećenja, zahtjeva za habanjem i planiranog proizvodnog procesa. Vrsta materijala i termička obrada čine kombinovanu odluku; legirani čelik nije automatski bolji izbor ako opterećenje i geometrija to ne zahtijevaju.
Crtež treba da navede potrebnu oznaku materijala i konačno stanje. Ako je dozvoljena zamjena materijala, definišite svojstva ili proces odobravanja koji je kontrolišu. Za osovine sa nekoliko prečnika ili integrisane zupčanike, takođe razmotrite kako postupak termičke obrade utiče na pravoliniju i kasniju završnu obradu. Za ovu temu, povežite tu odluku sa komponentom za spajanje i revizijom crteža korištenom za RFQ. Za Faktore odabira procesa, primijenite ovu provjeru na specifični interfejs između valjanja i rezanja klinovima prikazan na trenutnom crtežu.
Rezanje kao uklanjanje materijala
Rezanje kao uklanjanje materijala treba odabrati na osnovu opterećenja, veličine presjeka, odziva na kaljenje, udarnog opterećenja, zahtjeva za habanjem i planiranog proizvodnog procesa. Vrsta materijala i termička obrada čine kombinovanu odluku; legirani čelik nije automatski bolji izbor ako opterećenje i geometrija to ne zahtijevaju.
Crtež treba da navede potrebnu oznaku materijala i konačno stanje. Ako je dozvoljena zamjena materijala, definišite svojstva ili proces odobravanja koji je kontrolišu. Za osovine sa nekoliko prečnika ili integrisane zupčanike, takođe razmotrite kako put termičke obrade utiče na pravoliniju i kasniju završnu obradu. U ovom pregledu, koristan kriterij prihvatanja je onaj koji se može pratiti do funkcionalne karakteristike crteža. Za Valjanje klinastog profila u odnosu na rezanje: Faktori odabira procesa, primijenite ovu provjeru na specifični interfejs valjanja klinastog profila u odnosu na rezanje prikazan na trenutnom crtežu.
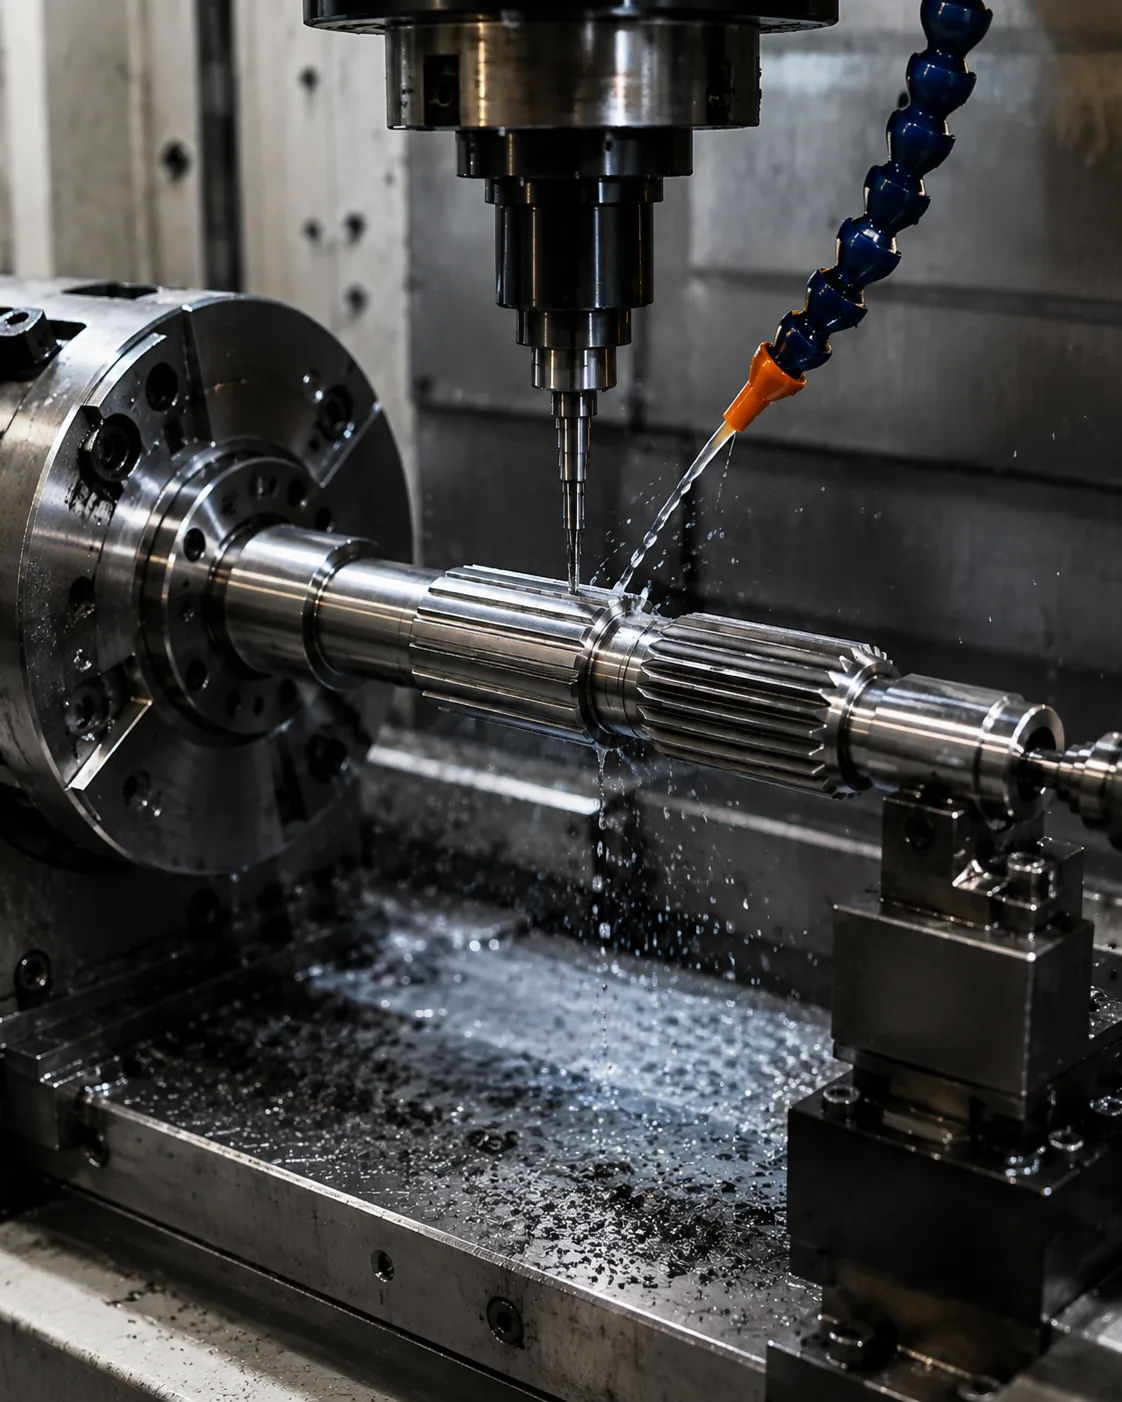
Kontrola prečnika blanka
Kontrola prečnika blanka treba pregledati u kontekstu valjanja utora u odnosu na rezanje. Identificirajte komponentu za spajanje, radnu funkciju i karakteristiku crteža koju ova odluka kontrolira. Zahtjev treba biti mjerljiv i povezan s prianjanjem, prijenosom obrtnog momenta, poravnanjem, habanjem ili drugom definiranom potrebom sklopa.
Razmotrite odluku zajedno sa stanjem materijala, redoslijedom proizvodnje i pristupom za inspekciju. Ako je dio zamjenski, uporedite neistrošenu geometriju i spojni element umjesto kopiranja oštećenja. Za nove dizajne, održavajte fleksibilne izbore procesa, osim ako sam dizajn ne zahtijeva specifičan proces. Za ponovljene radove, zadržite isti podatak i osnovu mjerenja, osim ako se ne promijene zahtjevi za montažu. Za Valjanje utora u odnosu na rezanje: Faktori odabira procesa, zabilježite rezultirajući zahtjev na crtežu ili specifikaciji kupovine kako bi ostao konzistentan pri ponovljenim narudžbama.
Tok zrna i površinska obrada
Tok zrna i površinska obrada treba biti vezan za funkciju. Bočne strane klinova, sjedišta ležajeva, područja zaptivki i pilotni promjeri ne zahtijevaju nužno istu završnu obradu, a kozmetički polirana površina nije zamjena za zahtjev za mjerljivom hrapavošću.
Lokalno uočite hrapavost tamo gdje ona utiče na trenje, habanje, brtvljenje, prianjanje ili ponovljivost mjerenja. Za unutrašnje karakteristike, potvrdite da odabrana metoda inspekcije može pristupiti površini. Ako se završna obrada vrši nakon termičke obrade, uključite dovoljno materijala i referentne vrijednosti za završnu operaciju.
Troškovi alata i obim proizvodnje
Troškovi alata i obim proizvodnje je proizvodna odluka koja zavisi od geometrije zuba, pristupa, stanja materijala, obima proizvodnje i potrebne tačnosti. Vanjski i unutrašnji žljebovi često zahtijevaju različite strategije alata, a ramena ili susjedni promjeri mogu ograničiti pristup alatu.
Prvo definirajte gotovu geometriju zuba i metodu prihvatanja, a zatim odaberite kvalificirani proces koji ih može efikasno postići. Termička obrada može promijeniti redoslijed: grubo ili meko rezanje može se dogoditi prije kaljenja, dok je brušenje ili neka druga metoda tvrde završne obrade rezervirana za karakteristike koje zahtijevaju korekciju nakon termičke deformacije. Kada se promijeni radni ili spojni element, ponovo razmotrite ovu tačku umjesto da se pridržavate prethodne pretpostavke.
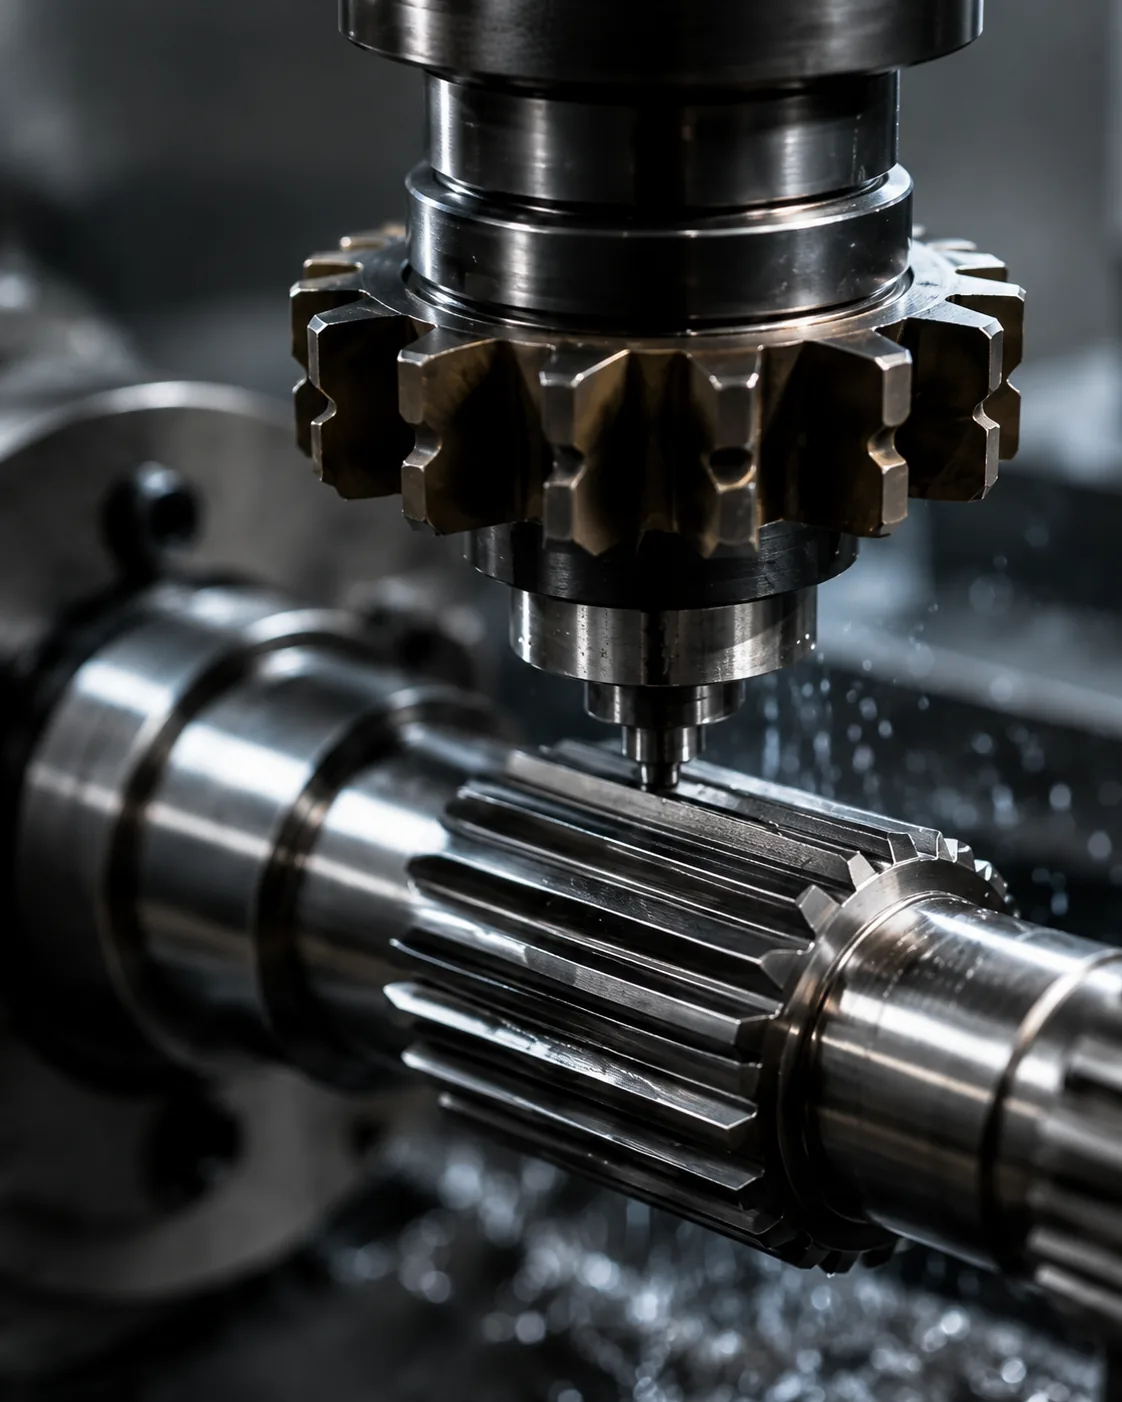
Geometrijska ograničenja
Geometrijska ograničenja treba pregledati u kontekstu valjanja utora u odnosu na rezanje. Identificirajte komponentu za spajanje, radnu funkciju i karakteristiku crteža koju ova odluka kontrolira. Zahtjev treba biti mjerljiv i povezan s prianjanjem, prijenosom obrtnog momenta, poravnanjem, habanjem ili drugom definiranom potrebom sklopa.
Razmotrite odluku zajedno sa stanjem materijala, redoslijedom proizvodnje i pristupom za inspekciju. Ako je dio zamjenski, uporedite neistrošenu geometriju i spojni element umjesto kopiranja oštećenja. Za nove dizajne, ostavite otvorene izbore procesa fleksibilnim, osim ako dizajn ne zahtijeva specifičan proces sam po sebi. Za ovu temu, povežite tu odluku sa spojnim elementom i revizijom crteža korištenom za RFQ (zahtjev za ponudu). Za Valjanje utora u odnosu na rezanje: Faktori odabira procesa, zabilježite rezultirajući zahtjev na crtežu ili specifikaciji kupovine kako bi ostao konzistentan pri ponovljenim narudžbama.
Praktični redoslijed pregleda
Praktični slijed pregleda počinje sa spojnom komponentom i putanjom obrtnog momenta, zatim se potvrđuje sistem zuba, zahvat i karakteristike osovine koje lociraju spoj. Zatim se definira materijal i termička obrada, funkcionalne završne obrade i svi zahtjevi za odstupanje ili položaj. U ovom pregledu, koristan kriterij prihvatanja je onaj koji se može pratiti do funkcionalne karakteristike crteža. Prilikom pregleda valjanja utora u odnosu na rezanje, ponovo se obratite ovoj tački kad god se promijeni spojna komponenta, stanje materijala ili radni režim.
Završite usaglašavanjem metode inspekcije, količine i dokumentacije prvog artikla. Ovaj redoslijed sprječava donošenje odluka o procesu ili tolerancijama prije nego što se razumije funkcionalni interfejs i olakšava poređenje ponuda jer se isti ulazni podaci za dizajn predstavljaju svakom dobavljaču. Za ponovljene radove, zadržite isti podatak i osnovu mjerenja osim ako se ne promijene zahtjevi za montažu. Prilikom pregleda valjanja utora u odnosu na rezanje, ponovo se obratite ovoj tački kad god se promijeni spojna komponenta, stanje materijala ili radni zadatak.
Redoslijed termičke obrade
Redoslijed termičke obrade utiče na otpornost na habanje, ponašanje pri zamoru, deformaciju i redoslijed završne obrade. Cementacija, indukcijsko kaljenje i tretman kaljenjem i otpuštanjem stvaraju različite uvjete materijala, tako da ih ne treba tretirati kao zamjenjive načine za postizanje određenog broja tvrdoće.
Navedite tvrdoću s lokacijom i, gdje je potrebno, dubinom slučaja ili stanjem jezgre. Ako termička obrada može promijeniti pravoliniju ili odnos karakteristika, planirajte oporavak podataka i završnu inspekciju nakon termičkog procesa. Kritični rukavci ili površine zuba mogu zahtijevati završnu obradu kada se moraju vratiti uske tolerancije. Kada se promijeni radni tok ili spojni element, ponovo se obratite ovoj tački umjesto da se prethodna pretpostavka nastavi. Prilikom pregleda valjanja klinova u odnosu na rezanje, ponovo se obratite ovoj tački kad god se promijeni spojni element, stanje materijala ili radni tok.
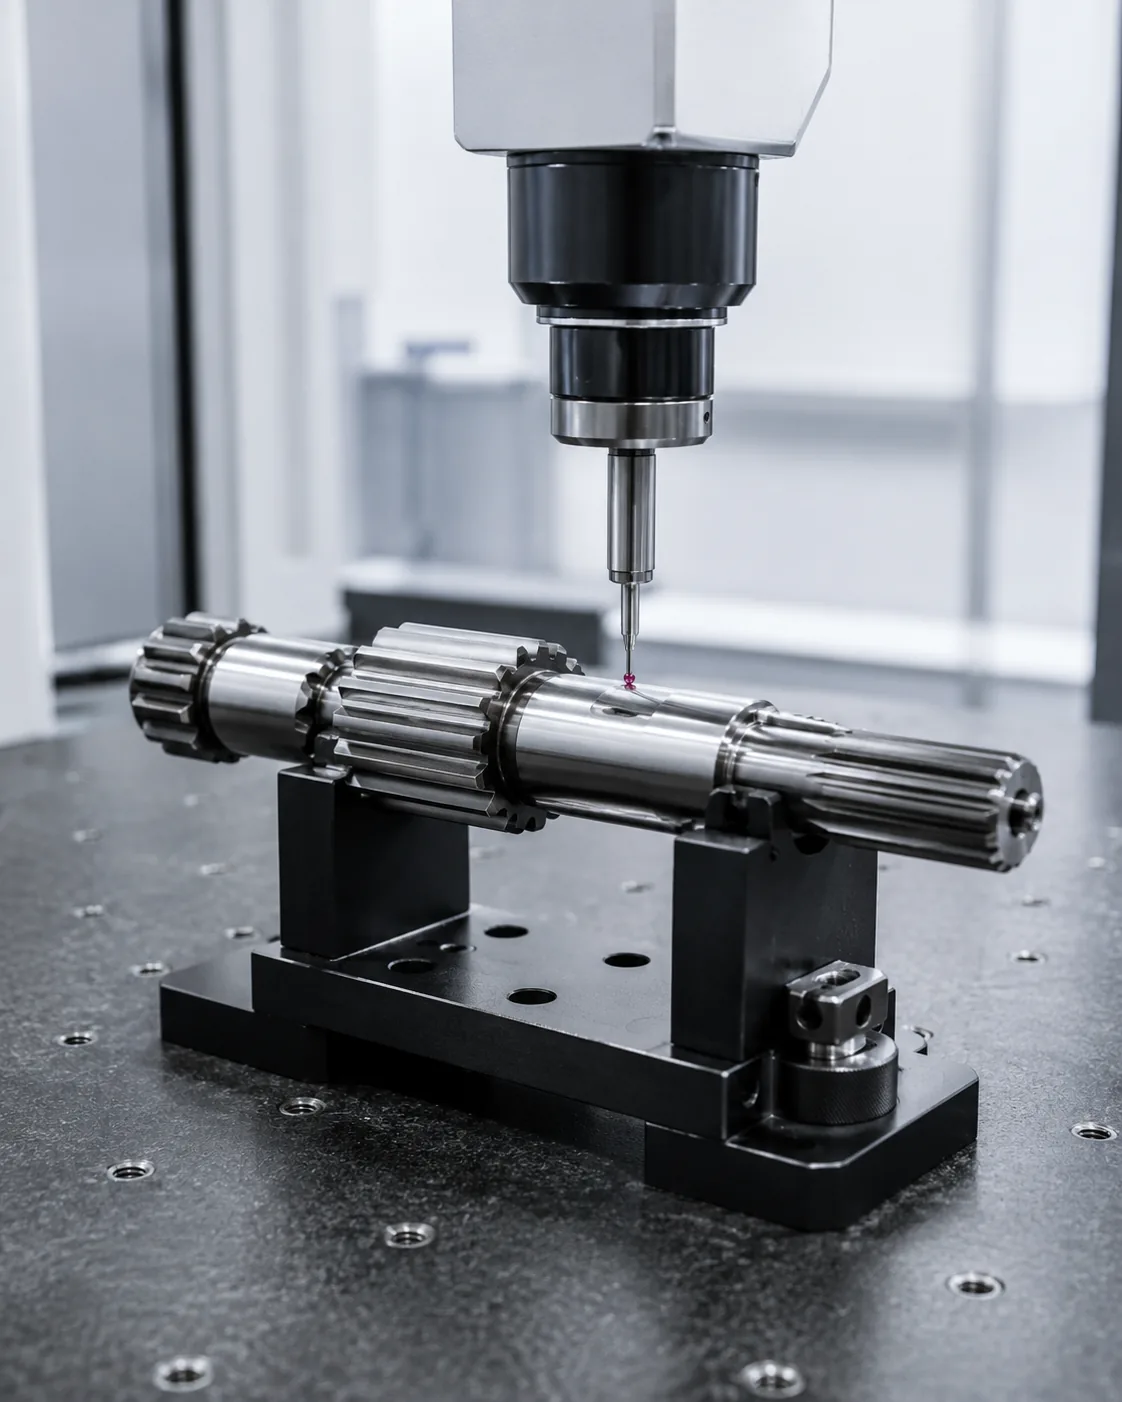
Inspekcija i kvalifikacija
Inspekcija i kvalifikacija treba koristiti metodu koja mjeri karakteristike crteža direktno ili funkcionalno. Funkcionalni mjerači, analitičko mjerenje zuba, inspekcija CMM-om, mjerenja raspona i mjerenja preko klinova ili kuglica odgovaraju na različita pitanja i nisu zamjenjivi po defaultu.
Dogovorite metodu prije proizvodnje kada su tolerancije uske ili kada kupac i dobavljač koriste različitu opremu. Kontrolirajte temperaturu, čistoću i kalibraciju mjerača radi ponovljivosti. Izvještaj o inspekciji treba da identifikuje reviziju crteža i podešavanje referentnih podataka kako bi se kasnije serije mogle porediti na istoj osnovi. Za ovu temu, povežite tu odluku sa komponentom za spajanje i revizijom crteža korištenom za RFQ. Za Valjanje utora u odnosu na rezanje: Faktori odabira procesa, primijenite ovu provjeru na specifični interfejs valjanja utora u odnosu na rezanje prikazan na trenutnom crtežu.
Uobičajene greške koje treba izbjegavati
Uobičajene greške kod valjanja profila u odnosu na rezanje nastaju zbog tretiranja jedne nominalne vrijednosti kao da ona definira cijeli spoj. Nedostatak kuta pritiska, nejasni podaci, kopirane dimenzije habanja, neodređena lokacija tvrdoće i neusklađene metode inspekcije mogu stvoriti dijelove koji izgledaju ispravno na papiru, ali se ne sklapaju dosljedno.
Bolji pregled počinje s parom spojeva, identificira putanju opterećenja i karakteristike lociranja, a zatim povezuje geometriju, stanje materijala i inspekciju s tim funkcijama. Zatvorite otvorena pitanja na crtežu prije proizvodnje i zadržite dogovorenu interpretaciju s revizijom za ponovljene narudžbe. U ovom pregledu, koristan kriterij prihvatanja je onaj koji se može pratiti do funkcionalne karakteristike crteža. Za Valjanje splajnova u odnosu na rezanje: Faktori odabira procesa, primijenite ovu provjeru na specifični interfejs valjanja splajnova u odnosu na rezanje prikazan na trenutnom crtežu.
Sažetak odluke
| Područje odlučivanja | Šta potvrditi | Zašto je to važno |
|---|---|---|
| Geometrija spajanja | Sistem zuba, prečnici, zahvat i prianjanje | Kontrolira kompatibilnost i bočni kontakt |
| Lokacija | Referentni podaci, rukavci, ramena i izlaz | Kontroliše poravnanje u sklopu |
| Materijalno stanje | Vrsta, termička obrada, tvrdoća i završna obrada | Definiše završeno mehaničko stanje i stanje habanja |
| Dužnost | Obrtni moment, brzina, udar, kretanje i okolina | Povezuje definiciju dijela s radnim uvjetima |
| Inspekcija | Kontrolisane karakteristike i metoda mjerenja | Održava dosljednost prihvatanja između dobavljača i kupca |
Kontrolna lista specifikacija
- Spojna komponenta i vanjska/unutrašnja orijentacija zuba
- Modul ili sistem koraka, broj zuba, ugao pritiska i veći/manji prečnici
- Efektivno zahvatanje, dosjed ili osnova tolerancije i aksijalno kretanje ako je potrebno
- Materijal, termička obrada, lokacija tvrdoće i funkcionalne površinske obrade
- Zahtjevi za referentne vrijednosti, promjere ležaja ili pilota, odstupanje i aksijalni položaj
- Obrtni moment, brzina, udarno ili reverzno opterećenje, podmazivanje i radno okruženje
- Količina, zahtjevi za prvi artikl i dogovorena dokumentacija o inspekciji
Koristite Asortiman proizvoda za osovine sa žljebovima da uporedite dostupne konfiguracije i Kontrolna lista za nacrt RFQ-a za pripremu kompletnog upita. Za ponovljeni rad, zadržite isti referentni broj i osnovu mjerenja osim ako se ne promijene zahtjevi za montažu. Za faktore odabira procesa valjanja u profile u odnosu na rezanje, primijenite ovu provjeru na specifični interfejs valjanja u profile u odnosu na rezanje prikazan na trenutnom crtežu.
Inženjerski radni list za valjanje utora u odnosu na rezanje
Koristite ovaj radni list da biste okrenuli Valjanje utora u odnosu na rezanje: Faktori odabira procesa u odluke koje se mogu prikazati na crtežu, provjeriti tokom citiranja i verificirati u prvom artiklu. Počnite sa Tok materijala pri valjanju i Rezanje kao uklanjanje materijala, jer te dvije stavke obično definiraju ili geometriju spajanja ili uvjet materijala koji ostatak procesa mora podržati. Zatim pregledajte Kontrola prečnika blanka, Tok zrna i površinska obrada i Troškovi alata i obim proizvodnje u odnosu na stvarnu montažu, umjesto da ih tretiraju kao nezavisne kataloške vrijednosti.
Za donošenje odluke o proizvodnom procesu, počnite od gotove geometrije zuba i uslova pristupa. Obratite pažnju na to da li je žljeb vanjski ili unutrašnji, prolazan ili slijep, blizu ramena, integriran sa zupčanikom ili ograničen susjednim promjerima. Ta ograničenja utiču na pristup alatu, prihvat obratka i praktičan izbor između procesa. Količina proizvodnje i stanje materijala utiču na ekonomičnost, ali karakteristika crteža ostaje cilj prihvatanja. Prilikom pregleda valjanja žljeba u odnosu na rezanje, ponovo se osvrnite na ovu tačku kad god se promijeni spojna komponenta, stanje materijala ili radni režim.
Izgradite primopredaju inspekcije oko kontrole prečnika blanka. Definišite podešavanje referentnih podataka, fazu merenja i zahteve za izveštavanje pre prvog artikla. Termička obrada može pomerati karakteristike jedne u odnosu na drugu, tako da će možda biti potrebno proveriti odnose između odstupanja, koraka merenja, debljine zuba ili otvora nakon konačnog procesa, a ne na blanku obrađenom mekom mašinom. Tamo gde se koriste merila, dogovorite šta oni dokazuju i koje analitičke provere ostaju neophodne.
Redoslijed pregleda crteža
Prije nego što zatražite proizvodnju, pregledajte crtež istim redoslijedom kojim sklop funkcionira: sistem zubaca koji se spajaju, efektivno zahvatanje, lociranje referentnih tačaka, susjedni rukavci ili ramena, materijal i termička obrada, funkcionalne završne obrade i metoda inspekcije. Za Valjanje utora u odnosu na rezanje, redoslijed je važan jer kasnije odluke poput odabira procesa ili izbora mjerača trebaju podržavati sučelje, a ne redefinirati ga.
| Stavka radnog lista | Pitanje na koje treba odgovoriti | Izlaz zahtjeva za ponudu (RFQ) |
|---|---|---|
| Tok materijala pri valjanju | Koju funkciju asemblera kontrolira ova karakteristika? | Dimenzija, tolerancija ili referenca za spajanje |
| Rezanje kao uklanjanje materijala | Koji gotovi uslov mora biti postignut? | Obavijest o materijalu / termičkoj obradi / završnoj obradi |
| Kontrola prečnika blanka | Kako će se provjeriti karakteristika? | Metoda inspekcije ili izvještaj |
| Tok zrna i površinska obrada | Kako se suprotni član angažuje? | Informacije o parenju i zarukama |
| Troškovi alata i obim proizvodnje | Koji podatak utvrđuje funkcionalnu lokaciju? | Odnos referentne tačke i izlaznog toka |
Primopredaja nabavke prije prvog artikla
Koristan paket za kupovinu Valjanje utora u odnosu na rezanje: Faktori odabira procesa Sadrži kontrolirani crtež, količinu, materijal i uvjete termičke obrade, informacije o spojnom međupovršinskom spoju i karakteristike prihvatljivosti koje zahtijevaju izvještavanje. Ako se isporučuje 3D model, 2D crtež i dalje treba sadržavati tolerancije, podatke, napomene o termičkoj obradi i zahtjeve za inspekciju. Identifikujte trenutnu reviziju u RFQ-u kako proizvodnja i inspekcija ne bi funkcionirale iz različitih verzija.
Kada karakteristika još nije određena, označite je radi inženjerskog pojašnjenja, umjesto da unosite prikladnu vrijednost. Za valjanje po profilu u odnosu na rezanje, uobičajene otvorene stavke su zahvat, dosjed, lokacija tvrdoće, odstupanje od susjednog rukavca, pristup unutrašnjim elementima ili stanje istrošene komponente za spajanje. Rješavanje tih tačaka prije prvog artikla smanjuje mogućnost izbjegavanja ponovne izrade i olakšava kontrolu kasnijih ponovljenih narudžbi.
Kontrolna lista prije objavljivanja
- Potvrdite tok materijala pri kotrljanju u odnosu na stvarnu komponentu koja se spaja.
- Potvrdite rezanje kao uklanjanje materijala u gotovom stanju.
- Definirajte kako će se provjeravati kontrola promjera blanka.
- Provjerite protok zrna i površinsku obradu pod predviđenim uslovima montaže.
- Povežite troškove alata i obim proizvodnje sa funkcionalnom strukturom podataka.
- Navedite količinu, nivo revizije i sve zahtjeve za dokumentaciju za prvi članak.
- Zabilježite promjene u radnom režimu, podmazivanju ili spojnoj opremi za ponovljene narudžbe.
Često postavljana pitanja
Šta trebam potvrditi u vezi s protokom materijala pri valjanju, posebno za valjanje utorima u odnosu na rezanje?
Prvo povežite protok materijala pri valjanju sa spojnom komponentom i funkcijom sklopa. Stavite mjerljivi zahtjev na kontrolirani crtež i uključite suprotni član kada kompatibilnost ovisi o oba dijela. Za profilirano valjanje u odnosu na rezanje: faktori odabira procesa, ovo sprječava da nominalna oznaka zamijeni geometriju koja zapravo kontrolira prianjanje i prijenos obrtnog momenta.
Šta trebam potvrditi u vezi s rezanjem kao uklanjanjem materijala kod valjanja utorima u odnosu na rezanje?
Potvrdite rezanje kao uklanjanje materijala u gotovom stanju, uključujući bilo koji materijal, termičku obradu, površinsko ili dimenzionalno stanje koje se može promijeniti nakon obrade. Ako zahtjev ovisi o lokaciji ili podatku, to eksplicitno pokažite kako bi proizvodnja i inspekcija koristili istu referencu.
Šta trebam potvrditi u vezi s kontrolom promjera poluproizvoda za valjanje utorima u odnosu na rezanje?
Odaberite metodu inspekcije koja mjeri karakteristiku navedenu na crtežu. Funkcionalno mjerenje, analitičko mjerenje klinova, provjere CMM-om, inspekcija odstupanja, mjerenje hrapavosti i ispitivanje tvrdoće odgovaraju na različita pitanja. Navedite koji je rezultat potreban za prihvatanje umjesto da tražite generički izvještaj o inspekciji. Za Valjanje klinova u odnosu na rezanje: Faktori odabira procesa, zabilježite rezultirajući zahtjev na crtežu ili specifikaciji kupovine kako bi ostao konzistentan pri ponovljenim narudžbama.
Šta trebam potvrditi u vezi s tokom zrna i završnom obradom površine kod valjanja utorima u odnosu na rezanje?
Provjerite protok zrna i završnu obradu površine u odnosu na stvarni spojni dio i predviđene uslove montaže. Efektivno spajanje, zazor, aksijalno kretanje, temperatura i habanje u zamjenskoj glavčini mogu uticati na ponašanje spoja. Novo vratilo ne bi trebalo prihvatiti ili odbaciti samo na osnovu osjećaja kada je dostupan mjerljiv zahtjev za prianjanje.
Šta trebam potvrditi u vezi s troškovima alata i obimom proizvodnje za valjanje utora u odnosu na rezanje?
Povežite troškove alata i obim proizvodnje sa karakteristikama koje određuju rotaciju u sklopu. Crtež treba jasno da prikazuje referentnu tačku i svaki odnos odstupanja ili položaja. Ako termička obrada ili završna mašinska obrada mogu pomjeriti karakteristiku, provjerite odnos u fazi koja predstavlja gotov dio.
Od inženjerskih odluka do kontrole proizvodnje
Nakon što se dogovori interfejs, svaku funkcionalnu odluku prevedite u karakteristiku crteža koja se može proizvesti i pregledati. Izbjegavajte ostavljanje ključnih odnosa samo u e-mail bilješkama. Dimenzije, podaci, uslovi termičke obrade i zahtjevi za prihvatanje trebaju biti pod kontrolom revizije kako bi proizvodni tim i tim za inspekciju radili prema istoj definiciji. U ovom pregledu, koristan kriterij prihvatanja je onaj koji se može pratiti do karakteristike funkcionalnog crteža. Prilikom pregleda valjanja utora u odnosu na rezanje, ponovo se osvrnite na ovu tačku kad god se promijeni spojna komponenta, stanje materijala ili radni režim.
Za prve artikle, dajte prioritet karakteristikama koje dokazuju kompatibilnost sklopa: geometrija zuba, spajanje, odnos prema ležajnim rukavcima ili ramenima, stanje termičke obrade i svako kritično odstupanje. Zabilježite metodu mjerenja zajedno s rezultatom. Kod ponovljenih narudžbi, korištenje istog podešavanja podataka i pristupa mjerenju olakšava prepoznavanje promjena trendova i smanjuje sporove uzrokovane različitim interpretacijama inspekcije. Za ponovljeni rad, zadržite isti podatak i osnovu mjerenja osim ako se zahtjevi za sklop ne promijene. Za Valjanje klinova u odnosu na rezanje: Faktori odabira procesa, primijenite ovu provjeru na specifični interfejs valjanja klinova u odnosu na rezanje prikazan na trenutnom crtežu.
Kada se promijeni radni tok, ponovo otvorite inženjerski pregled umjesto da pretpostavite da je stara specifikacija i dalje prikladna. Veći obrtni moment, povećani udari, češći preokreti, drugačije podmazivanje ili novi spojni element mogu promijeniti kontakt i habanje čak i ako nominalna veličina žljeba ostane ista. Crtež bi se trebao razvijati sa stvarnim zahtjevima montaže. Kada se promijeni radni tok ili spojni element, ponovo razmotrite ovu tačku umjesto da se pridržavate prethodne pretpostavke. Za Valjanje žljeba u odnosu na rezanje: Faktori odabira procesa, zabilježite rezultirajući zahtjev na crtežu ili specifikaciji kupovine kako bi ostao konzistentan pri ponovljenim narudžbama.
Pripremite zahtjev za ponudu (RFQ)
- Trenutni 2D crtež i revizija
- Definicija komponente za spajanje i splajna
- Materijal, termička obrada i funkcionalna završna obrada
- Obrtni moment, brzina, radni tok i okruženje
- Količina i potrebna dokumentacija za inspekciju
Kompletan upit kombinuje crtež, spojni interfejs, stanje materijala, radni tok, količinu i očekivanja inspekcije. Kada se ovi ulazni podaci definišu rano, dobavljači mogu planirati alate, termičku obradu, završnu obradu i mjerenje oko istih funkcionalnih zahtjeva, smanjujući cikluse pojašnjenja prije prvog artikla. Za ovu temu, povežite tu odluku sa spojnom komponentom i revizijom crteža korištenom za RFQ (zahtjev za ponudu). Prilikom pregleda valjanja klinova u odnosu na rezanje, ponovo se obratite ovoj tački kad god se promijeni spojna komponenta, stanje materijala ili radni tok.
Pretvorite vodič u zahtjev za ponudu (RFQ)
Pošaljite kontrolirani crtež, spojni spoj, stanje materijala i informacije o radu na tehnički pregled.
Zatražite ponudu
























