Ваљање са клином наспрам резања: Фактори избора процеса — Ваљање клином формира зубце пластичном деформацијом док сечење уклања материјал. Избор утиче на припрему бланка, улагање у алате, проток материјала, постигнуту геометрију и економичност производње; требало би да се заснива на комплетном делу и количини, а не на општој претпоставци да је један процес увек јачи или јефтинији.
За ваљање клинастим дном у односу на сечење, најпоузданија спецификација је она коју дизајнер, купац, произвођач и инспектор могу сви протумачити на исти начин. Доња дискусија се фокусира на мерљиве улазне податке за цртеже, услове склапања и практичне провере, а не на универзалне тврдње о обртном моменту, прилегању или веку трајања које се не могу утврдити без потпуних података о геометрији и радном времену.
Проток материјала код ваљања
Проток материјала код ваљања треба одабрати на основу оптерећења, величине пресека, реакције каљења, ударног оптерећења, захтева за хабањем и планираног производног процеса. Врста материјала и термичка обрада чине комбиновану одлуку; легирани челик није аутоматски бољи избор ако оптерећење и геометрија то не захтевају.
Цртеж треба да наведе потребну ознаку материјала и коначно стање. Ако је дозвољена замена материјала, дефинишите својства или процес одобравања који је контролишу. За вратила са више пречника или интегрисане зупчанике, такође размотрите како поступак термичке обраде утиче на праволинијски изглед и каснију завршну обраду. За ову тему, повежите ту одлуку са компонентом за спајање и ревизијом цртежа која се користи за захтев за понуду (RFQ). За „Ваљање клином у односу на сечење: Фактори избора процеса“, примените ову проверу на специфични интерфејс ваљања клином у односу на сечење приказан на тренутном цртежу.
Сечење као уклањање материјала
Сечење као уклањање материјала треба одабрати на основу оптерећења, величине пресека, реакције каљења, ударног оптерећења, захтева за хабањем и планираног производног процеса. Врста материјала и термичка обрада чине комбиновану одлуку; легирани челик није аутоматски бољи избор ако оптерећење и геометрија то не захтевају.
Цртеж треба да наведе потребну ознаку материјала и коначно стање. Ако је дозвољена замена материјала, дефинишите својства или процес одобравања који је контролишу. За вратила са више пречника или интегрисане зупчанике, такође размотрите како поступак термичке обраде утиче на праволинијски изглед и каснију завршну обраду. У овом прегледу, користан критеријум прихватања је онај који се може пратити до функционалне карактеристике цртежа. За „Ваљање клином у односу на сечење: Фактори избора процеса“, примените ову проверу на специфични интерфејс ваљања клином у односу на сечење приказан на тренутном цртежу.
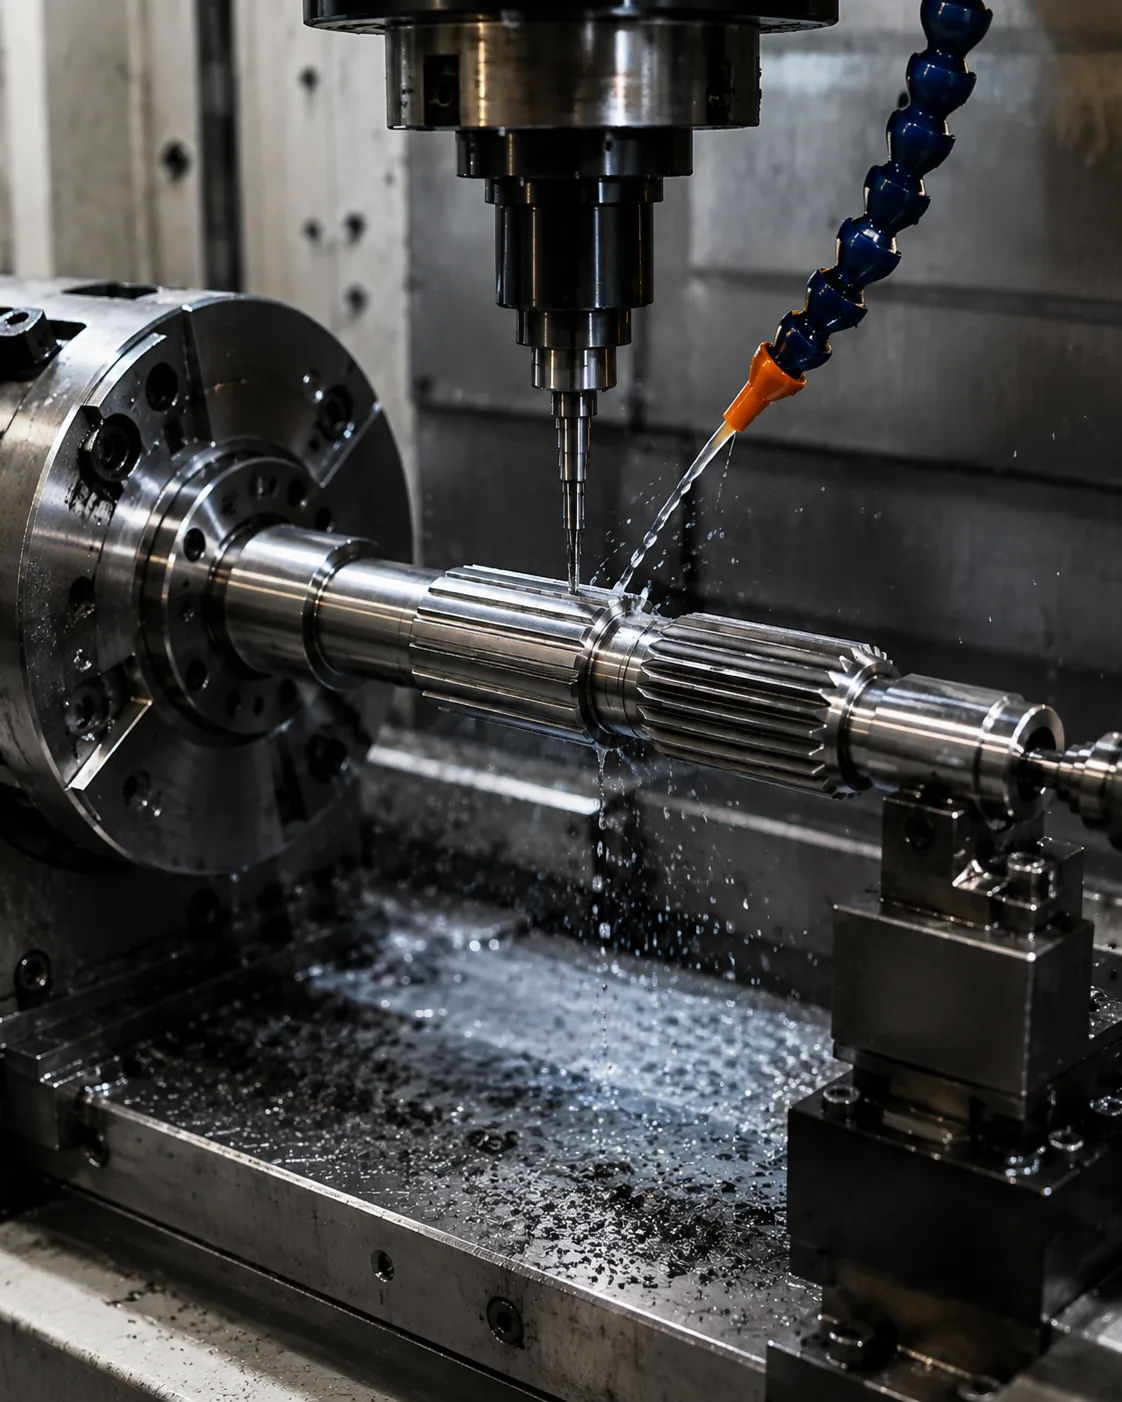
Контрола пречника бланка
Контрола пречника бланка треба размотрити у контексту ваљања клинастим механизмом у односу на сечење. Идентификујте компоненту за спајање, оперативну функцију и карактеристику цртања коју ова одлука контролише. Захтев треба да буде мерљив и повезан са налегањем, преносом обртног момента, поравнањем, хабањем или другом дефинисаном потребом склопа.
Размотрите одлуку заједно са стањем материјала, редоследом производње и приступом за инспекцију. Ако је део замена, упоредите неистрошену геометрију и спарни елемент уместо да копирате оштећења. За нове дизајне, држите отворене изборе процеса флексибилним, осим ако дизајн не захтева сам одређени процес. За поновљене радове, задржите исту основу за мерење, осим ако се захтеви за склапање не промене. За факторе избора процеса ваљања са клином у односу на сечење, забележите резултујући захтев на цртежу или спецификацији куповине како би остао доследан при поновљеним поруџбинама.
Ток зрна и површинска обрада
Ток зрна и површинска обрада требало би да буде повезано са функцијом. Бочни делови клинова, седишта лежајева, заптивне површине и пречници пилота не захтевају нужно исту завршну обраду, а козметички полирана површина није замена за захтевну мерљиву храпавост.
Локално уочите храпавост тамо где она утиче на трење, хабање, заптивање, приањање или поновљивост мерења. За унутрашње карактеристике, потврдите да изабрана метода контроле може да приступи површини. Ако се завршна обрада врши након термичке обраде, укључите довољно залиха и контроле података за завршну операцију.
Трошкови алата и обим производње
Трошкови алата и обим производње је производна одлука која зависи од геометрије зубаца, приступа, стања материјала, обима производње и потребне тачности. Спољашњи и унутрашњи жлебови често захтевају различите стратегије обраде алата, а рамена или суседни пречници могу ограничити приступ алату.
Прво дефинишите геометрију готовог зуба и метод прихватања, а затим изаберите квалификован процес који може ефикасно да их постигне. Термичка обрада може променити редослед: грубо или меко сечење може се извршити пре каљења, док је брушење или нека друга метода тврде завршне обраде резервисана за карактеристике које захтевају корекцију након термичке деформације. Када се промени радни или спојни елемент, поново размотрите ову тачку уместо да наставите са претходном претпоставком.
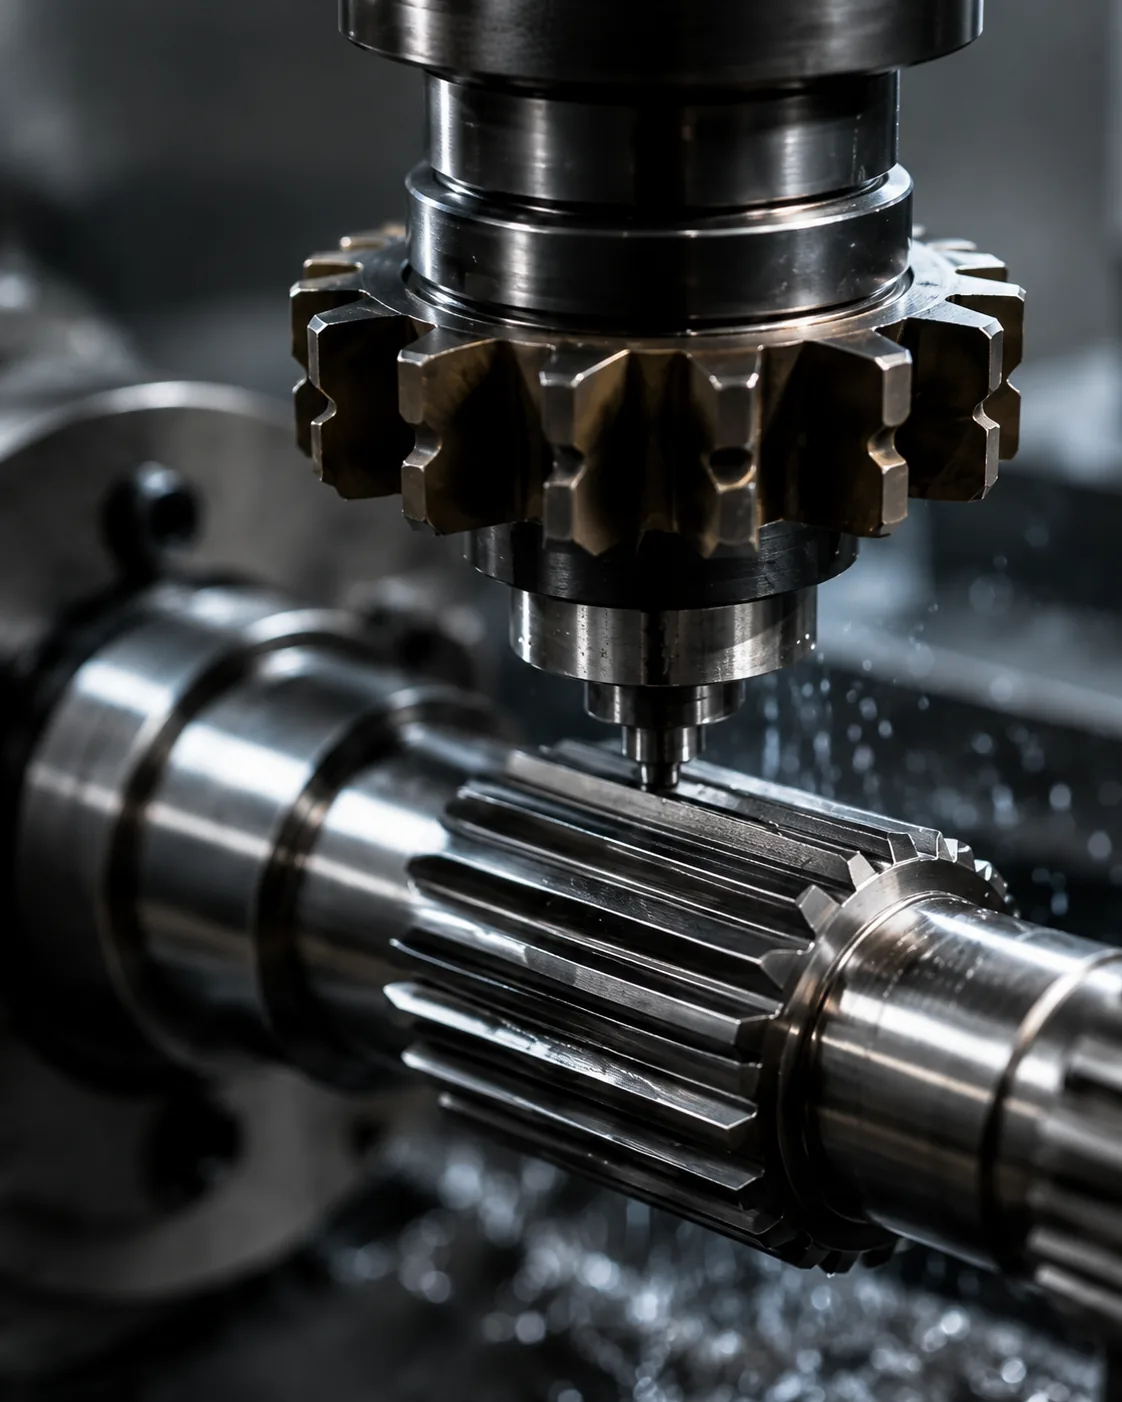
Геометријске границе
Геометријске границе треба размотрити у контексту ваљања клинастим механизмом у односу на сечење. Идентификујте компоненту за спајање, оперативну функцију и карактеристику цртања коју ова одлука контролише. Захтев треба да буде мерљив и повезан са налегањем, преносом обртног момента, поравнањем, хабањем или другом дефинисаном потребом склопа.
Размотрите одлуку заједно са стањем материјала, редоследом производње и приступом инспекцији. Ако је део замена, упоредите неистрошену геометрију и елемент који се спаја са делом уместо да копирате оштећења. За нове дизајне, држите отворене изборе процеса флексибилним, осим ако дизајн не захтева сам одређени процес. За ову тему, повежите ту одлуку са компонентом која се спаја са делом и ревизијом цртежа која се користи за захтев за понуду (RFQ). За „Ваљање клинастим механизмом у односу на сечење: Фактори избора процеса“, забележите резултујући захтев на цртежу или спецификацији куповине како би остао доследан при поновљеним поруџбинама.
Практични низ прегледа
Практични преглед почиње са компонентом за спајање и путањом обртног момента, затим се потврђује систем зубаца, захват и карактеристике вратила које лоцирају спој. Затим се дефинишу материјал и термичка обрада, функционалне завршне обраде и сви захтеви за одступање или положај. У овом прегледу, користан критеријум прихватања је онај који се може пратити до функционалне карактеристике цртежа. Приликом прегледа ваљања клина у односу на сечење, поново погледајте ову тачку кад год се промени компонента за спајање, стање материјала или радни режим.
Завршите тако што ћете се договорити о методи инспекције, количини и документацији првог артикла. Ова наредба спречава доношење одлука о процесу или толеранцијама пре него што се разуме функционални интерфејс и олакшава поређење понуда јер се исти улазни подаци о пројектовању дају сваком добављачу. За поновљене радове, задржите исту основу података и мерења, осим ако се захтеви за монтажу не промене. Приликом прегледа ваљања клинастих конструкција у односу на сечење, поново погледајте ову тачку кад год се промени компонента која се спаја, стање материјала или радни режим.
Редослед термичке обраде
Редослед термичке обраде утиче на отпорност на хабање, понашање при замору, деформацију и редослед завршне обраде. Карбуризација, индукционо каљење и обрада каљењем и отпуштањем стварају различите услове материјала, тако да их не треба третирати као заменљиве начине за постизање броја тврдоће.
Наведите тврдоћу са локацијом и, где је потребно, дубином кућишта или стањем језгра. Ако термичка обрада може променити праволинију или однос карактеристика, планирајте опоравак података и завршну инспекцију након термичке обраде. Критичним цевима или површинама зубаца може бити потребан завршни материјал када се морају вратити уске толеранције. Када се промени режим рада или елемент за спајање, поново размотрите ову тачку уместо да наставите са претходном претпоставком. Приликом разматрања ваљања клинастим механизмом у односу на сечење, поново размотрите ову тачку кад год се промени компонента за спајање, стање материјала или радни режим.
Инспекција и квалификација
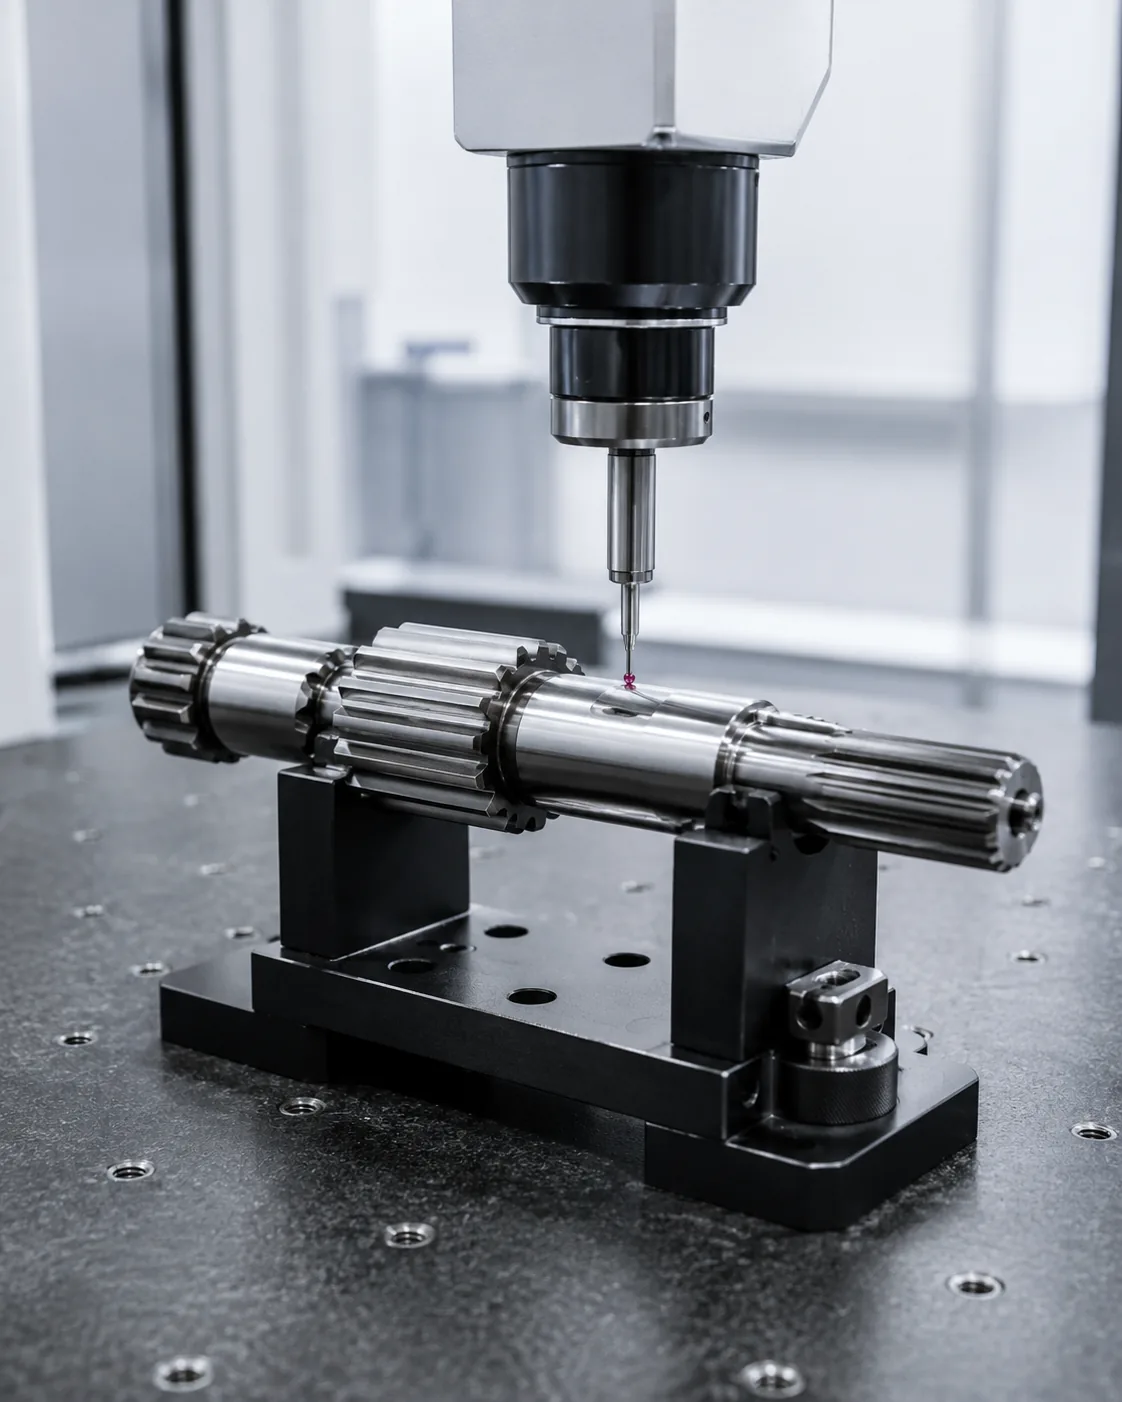
Инспекција и квалификација требало би да користи методу која директно или функционално мери карактеристике цртежа. Функционални мерила, аналитичко мерење зубаца, инспекција CMM-ом, мерења распона и мерења преко клинова или куглица одговарају на различита питања и нису подразумевано заменљива.
Договорите се о методу пре производње када је толеранција мала или када купац и добављач користе различиту опрему. Контролишите температуру, чистоћу и калибрацију мерача ради поновљивости. Извештај о инспекцији треба да идентификује ревизију цртежа и подешавање података како би се касније партије могле упоредити на истој основи. За ову тему, повежите ту одлуку са компонентом за спајање и ревизијом цртежа која се користи за захтев за понуду (RFQ). За „Ваљање клинастим профилом у односу на сечење: Фактори избора процеса“, примените ову проверу на специфични интерфејс ваљања клинастим профилом у односу на сечење приказан на тренутном цртежу.
Уобичајене грешке које треба избегавати
Уобичајене грешке код ваљања клинастим профилом у односу на сечење настају због третирања једне номиналне вредности као да она дефинише комплетан спој. Недостајући угао притиска, нејасни подаци, копиране димензије хабања, неодређена локација тврдоће и неусклађене методе контроле могу довести до тога да делови изгледају исправно на папиру, али се не склапају доследно.
Бољи преглед почиње са паром упаривања, идентификује путању оптерећења и карактеристике лоцирања, затим повезује геометрију, стање материјала и инспекцију са тим функцијама. Затворите отворена питања на цртежу пре производње и задржите договорено тумачење уз ревизију за поновљене поруџбине. У овом прегледу, користан критеријум прихватања је онај који се може пратити до функционалне карактеристике цртежа. За „Ваљање клином у односу на сечење: Фактори избора процеса“, примените ову проверу на специфични интерфејс ваљања клином у односу на сечење приказан на тренутном цртежу.
Резиме одлуке
| Област одлучивања | Шта да потврдим | Зашто је важно |
|---|---|---|
| Геометрија спајања | Систем зубаца, пречници, захват и приањање | Контролише компатибилност и бочни контакт |
| Локација | Референтне тачке, цевци, рамена и избацивање | Контролише поравнање у склопу |
| Материјално стање | Врста, термичка обрада, тврдоћа и завршна обрада | Дефинише завршно механичко стање и стање хабања |
| Дужност | Обртни момент, брзина, удар, кретање и околина | Повезује дефиницију дела са условима рада |
| Инспекција | Контролисане карактеристике и метод мерења | Одржава доследност прихватања између добављача и купца |
Контролна листа спецификација
- Спојна компонента и спољашња/унутрашња оријентација зуба
- Модул или систем корака, број зубаца, угао притиска и већи/мањи пречници
- Ефективно захватање, уклапање или основа толеранције и аксијално кретање ако је потребно
- Материјал, термичка обрада, локација тврдоће и функционална површинска обрада
- Захтеви за референтне тачке, пречнике лежајева или пилота, избацивање и аксијални положај
- Обртни момент, брзина, ударно или реверзно оптерећење, подмазивање и радно окружење
- Количина, захтеви за први артикал и договорена документација о инспекцији
Користите асортиман производа за клинасто вратило да упоредите доступне конфигурације и Контролна листа за цртање захтева за понуду (RFQ) да припремите комплетан упит. За поновљени рад, задржите исту датотеку и основу мерења осим ако се захтеви за монтажу не промене. За факторе избора процеса ваљања клином у односу на сечење, примените ову проверу на специфични интерфејс ваљања клином у односу на сечење приказан на тренутном цртежу.
Инжењерски радни лист за ваљање шрафова у односу на сечење
Користите овај радни лист да бисте окренули Ваљање са клином наспрам резања: Фактори избора процеса у одлуке које се могу приказати на цртежу, проверити током цене и потврдити у првом чланку. Почните са Проток материјала код ваљања и Сечење као уклањање материјала, јер те две ставке обично дефинишу или геометрију спајања или материјални услов који остатак процеса мора да подржи. Затим прегледајте Контрола пречника бланка, Ток зрна и површинска обрада и Трошкови алата и обим производње против стварног склопа, уместо да их третирају као независне каталошке вредности.
За доношење одлуке о производном процесу, почните од геометрије готовог зуба и услова приступа. Обратите пажњу на то да ли је жлеб спољашњи или унутрашњи, пролазан или слеп, близу рамена, интегрисан са зупчаником или ограничен суседним пречницима. Та ограничења утичу на приступ алату, држање радног предмета и практичан избор између процеса. Количина производње и стање материјала утичу на економичност, али карактеристика цртања остаје циљ прихватања. Приликом разматрања ваљања жлебова у односу на сечење, поново погледајте ову тачку кад год се промени компонента која се спаја, стање материјала или радни режим.
Изградите предају инспекције око контроле пречника бланка. Дефинишите подешавање референтних тачака, фазу мерења и захтеве за извештавање пре првог чланка. Термичка обрада може померати карактеристике једне у односу на другу, тако да односи између излаза, корака, дебљине зуба или отвора могу бити потребни за проверу након завршног процеса, а не на меко обрађеном бланку. Тамо где се користе мерила, договорите се шта они доказују и које аналитичке провере су и даље неопходне.
Редослед прегледа цртежа
Пре него што затражите производњу, прегледајте цртеж истим редоследом којим склоп функционише: систем зупчаника за спајање, ефикасно захватање, лоцирање референтних тачака, суседни носачи или рамена, материјал и термичка обрада, функционалне завршне обраде и метод контроле. За ваљање клинастим дном у односу на сечење, редослед је важан јер касније одлуке као што су избор процеса или избор мерача треба да подрже интерфејс, а не да га редефинишу.
| Ставка радног листа | Питање на које треба одговорити | Излаз захтева за понуду (RFQ) |
|---|---|---|
| Проток материјала код ваљања | Коју функцију склапања контролише ова карактеристика? | Референца димензије, толеранције или спајања |
| Сечење као уклањање материјала | Који завршни услов мора бити постигнут? | Обавештење о материјалу / термичкој обради / завршној обради |
| Контрола пречника бланка | Како ће се карактеристика проверити? | Метода инспекције или извештајна белешка |
| Ток зрна и површинска обрада | Како се супротни члан ангажује? | Информације о парењу и веридби |
| Трошкови алата и обим производње | Који податак одређује функционалну локацију? | Однос референтне тачке и излаза |
Предаја набавке пре првог чланка
Користан пакет за куповину Ваљање са клином наспрам резања: Фактори избора процеса Садржи контролисани цртеж, количину, материјал и услове термичке обраде, информације о спојном делу и карактеристике прихватања које захтевају извештавање. Ако је испоручен 3Д модел, 2Д цртеж треба и даље да садржи толеранције, податке, напомене о термичкој обради и захтеве за инспекцију. Идентификујте тренутну ревизију у захтеву за понуду (RFQ) како производња и инспекција не би функционисале из различитих верзија.
Када карактеристика још није одређена, означите је ради инжењерског појашњења, уместо да уносите погодну вредност. За ваљање по клину у односу на сечење, уобичајене отворене ставке су захват, налегање, положај тврдоће, одступање од суседног носача, приступ унутрашњим елементима или стање истрошене компоненте за спајање. Решавање тих тачака пре првог чланка смањује потребу за избегавањем поновног рада и олакшава контролу каснијих поновљених поруџбина.
Контролна листа пре објављивања
- Потврдите проток материјала при котрљању у односу на стварну компоненту која се спаја.
- Потврдите сечење као уклањање материјала у готовом стању.
- Дефинишите како ће се проверавати контрола пречника бланка.
- Проверите проток зрна и површинску обраду под предвиђеним условима монтаже.
- Повежите трошкове алата и обим производње са функционалном структуром података.
- Наведите количину, ниво ревизије и све захтеве за документацију за први чланак.
- Забележите промене у режиму рада, подмазивању или спајању хардвера за поновљене поруџбине.
Често постављана питања
Шта треба да потврдим у вези са протоком материјала при ваљању за ваљање са шлицом у односу на сечење?
Прво повежите проток материјала при ваљању са спарном компонентом и функцијом склопа. Ставите мерљиви захтев на контролисани цртеж и укључите супротни елемент када компатибилност зависи од оба дела. За „Ваљање са клином у односу на сечење: фактори избора процеса“, ово спречава да номинална ознака замени геометрију која заправо контролише налегање и пренос обртног момента.
Шта треба да потврдим у вези са резањем као уклањањем материјала код ваљања шрафова у односу на сечење?
Потврдите сечење као уклањање материјала у завршеном стању, укључујући било који материјал, термичку обраду, површину или димензионално стање које се може променити након обраде. Ако захтев зависи од локације или податка, то експлицитно покажите како би производња и инспекција користили исту референцу.
Шта треба да потврдим у вези са контролом пречника бланка за ваљање у облику жлеба у односу на сечење?
Изаберите метод инспекције који мери карактеристику наведену на цртежу. Функционално мерење, аналитичко мерење клина, провере CMM-ом, инспекција бицања, мерење храпавости и испитивање тврдоће одговарају на различита питања. Наведите који је резултат потребан за прихватање уместо да захтевате генерички извештај о инспекцији. За ваљање клина у односу на сечење: Фактори избора процеса, забележите резултујући захтев на цртежу или спецификацији куповине како би остао доследан при поновљеним поруџбинама.
Шта треба да потврдим у вези са током зрна и обрадном обрадом површине код ваљања са жлебовима у односу на сечење?
Проверите проток зрна и обраду површине у односу на стварни део који се спаја и предвиђено стање склопа. Ефективно захватање, зазор, аксијално кретање, температура и хабање у заменској главчини могу утицати на понашање споја. Ново вратило не треба прихватати или одбацивати само на основу осећаја када је доступан мерљив захтев за приањање.
Шта треба да потврдим у вези са трошковима алата и обимом производње за ваљање шрафова у односу на сечење?
Повежите трошкове алата и обим производње са карактеристикама које лоцирају ротацију у склопу. Цртеж треба да јасно приказује референцу датума и сваки однос одступања или положаја. Ако термичка обрада или завршна обрада могу померити карактеристику, проверите однос у фази која представља готов део.
Од инжењерских одлука до контроле производње
Када се договори интерфејс, преведите сваку функционалну одлуку у карактеристику цртежа која се може произвести и прегледати. Избегавајте остављање кључних односа само у имејл белешкама. Димензије, подаци, услови термичке обраде и захтеви за прихватање треба да буду контролисани ревизијом, тако да производни тим и тим за инспекцију раде по истој дефиницији. У овом прегледу, користан критеријум прихватања је онај који се може пратити до функционалне карактеристике цртежа. Приликом прегледа ваљања клинастим профилом у односу на сечење, поново погледајте ову тачку кад год се промени компонента која се спаја, стање материјала или радни режим.
За прве чланке, дајте приоритет карактеристикама које доказују компатибилност склопа: геометрија зубаца, спајање, однос према лоцирајућим носачима или раменима, стање термичке обраде и свако критично одступање. Забележите метод мерења заједно са резултатом. Код поновљених поруџбина, коришћење истог подешавања датума и приступа мерењу олакшава препознавање промена трендова и смањује спорове изазване различитим интерпретацијама инспекције. За поновљене радове, задржите исти датум и основу мерења, осим ако се захтеви за склоп не промене. За „Ваљање клинастим зупчаником у односу на сечење: Фактори избора процеса“, примените ову проверу на специфични интерфејс ваљања клинастим зупчаником у односу на сечење приказан на тренутном цртежу.
Када се промени радни режим, поново отворите инжењерски преглед уместо да претпоставите да је стара спецификација и даље одговарајућа. Већи обртни момент, повећани ударци, чешћи обрти, другачије подмазивање или нови спојни елемент могу променити контакт и хабање чак и ако номинална величина шлица остане иста. Цртеж треба да се развија са стварним захтевима склопа. Када се промени режим рада или спојни елемент, поново размотрите ову тачку уместо да наставите са претходном претпоставком. За факторе избора процеса ваљања шлица у односу на сечење, забележите резултујући захтев на цртежу или спецификацији куповине како би остао доследан при поновљеним поруџбинама.
Припремите захтев за понуду (RFQ)
- Тренутни 2Д цртеж и ревизија
- Дефиниција компоненте за спајање и сплајна
- Материјал, термичка обрада и функционална завршна обрада
- Обртни момент, брзина, радни оптерећење и окружење
- Количина и потребна документација за инспекцију
Комплетан упит комбинује цртеж, спојни интерфејс, стање материјала, радни циклус, количину и очекивања инспекције. Када се ови улази дефинишу рано, добављачи могу да планирају алате, термичку обраду, завршну обраду и мерење око истих функционалних захтева, смањујући циклусе разјашњења пре првог производа. За ову тему, повежите ту одлуку са компонентом за спајање и ревизијом цртежа која се користи за захтев за понуду (RFQ). Приликом прегледа ваљања шлицова у односу на сечење, поново погледајте ову тачку кад год се промени компонента за спајање, стање материјала или радни циклус.
Претворите водич у захтев за понуду (RFQ)
Пошаљите контролисани цртеж, спојни интерфејс, стање материјала и информације о радном времену на технички преглед.
Захтевајте понуду