Rullatura o taglio delle scanalature: fattori da considerare nella scelta del processo. — La rullatura delle scanalature forma i denti mediante deformazione plastica, mentre il taglio rimuove il materiale. La scelta influisce sulla preparazione del grezzo, sull'investimento in utensili, sul flusso del materiale, sulla geometria realizzabile e sull'economia di produzione; dovrebbe essere basata sul pezzo completo e sulla quantità, piuttosto che su un'ipotesi generale secondo cui un processo è sempre più resistente o più economico.
Per rullatura o taglio della scanalaturaLa specifica più affidabile è quella che progettista, acquirente, produttore e ispettore possono interpretare allo stesso modo. La discussione che segue si concentra su input di disegno misurabili, condizioni di assemblaggio e verifiche pratiche, piuttosto che su valori universali di coppia, accoppiamento o durata che non possono essere determinati senza dati completi sulla geometria e sul funzionamento.
Flusso di materiale nella laminazione
Flusso di materiale nella laminazione La scelta del materiale deve essere effettuata in base al carico, alle dimensioni della sezione, alla risposta all'indurimento, alla resistenza all'impatto, ai requisiti di usura e al processo produttivo previsto. La qualità del materiale e il trattamento termico costituiscono una decisione congiunta; un acciaio ad alta lega non è automaticamente una scelta migliore se il carico di lavoro e la geometria non lo richiedono.
Il disegno deve indicare la designazione del materiale richiesto e la condizione finale. Se è consentita una sostituzione del materiale, definire le proprietà o la procedura di approvazione che la regolano. Per alberi con diametri multipli o ingranaggi integrati, considerare anche come il percorso di trattamento termico influisce sulla rettilineità e sulla successiva finitura. Per questo argomento, collegare tale decisione al componente di accoppiamento e alla revisione del disegno utilizzata per la richiesta di offerta. Per "Rullatura o taglio delle scanalature: fattori di selezione del processo", applicare questo controllo alla specifica interfaccia di rullatura o taglio delle scanalature mostrata nel disegno corrente.
Taglio come rimozione di materiale
Taglio come rimozione di materiale La scelta del materiale deve essere effettuata in base al carico, alle dimensioni della sezione, alla risposta all'indurimento, alla resistenza all'impatto, ai requisiti di usura e al processo produttivo previsto. La qualità del materiale e il trattamento termico costituiscono una decisione congiunta; un acciaio ad alta lega non è automaticamente una scelta migliore se il carico di lavoro e la geometria non lo richiedono.
Il disegno deve indicare la designazione del materiale richiesto e la condizione finale. Se è consentita una sostituzione del materiale, definire le proprietà o la procedura di approvazione che la regolano. Per alberi con diametri multipli o ingranaggi integrati, considerare anche come il percorso di trattamento termico influisce sulla rettilineità e sulla successiva finitura. In questa revisione, il criterio di accettazione utile è quello che può essere ricondotto a una caratteristica funzionale del disegno. Per la sezione "Rullatura o taglio delle scanalature: fattori di selezione del processo", applicare questo controllo alla specifica interfaccia di rullatura o taglio delle scanalature mostrata nel disegno corrente.
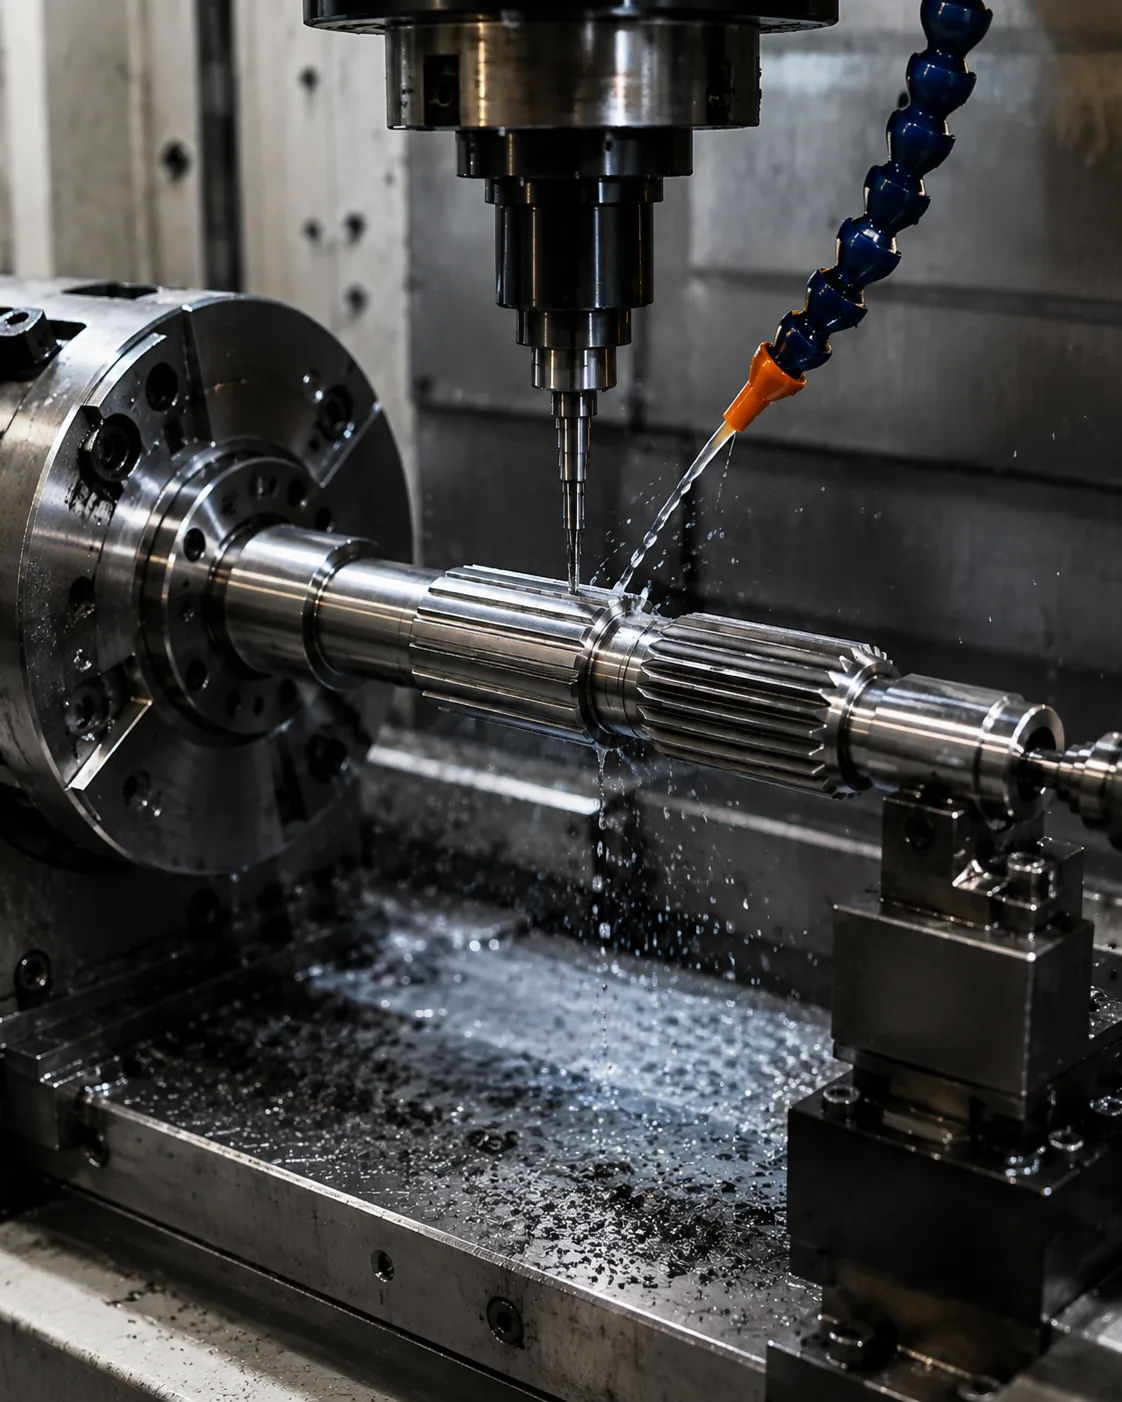
Controllo del diametro del grezzo
Controllo del diametro del grezzo La questione dovrebbe essere esaminata nel contesto della rullatura o del taglio delle scanalature. Identificare il componente di accoppiamento, la funzione operativa e la caratteristica del disegno che questa decisione controlla. Il requisito deve essere misurabile e collegato all'accoppiamento, al trasferimento di coppia, all'allineamento, all'usura o ad altre esigenze di assemblaggio definite.
Valutare la decisione tenendo conto delle condizioni del materiale, della sequenza di produzione e dell'accesso per l'ispezione. Se il pezzo è un ricambio, confrontare la geometria del componente non usurato con quella del componente di accoppiamento anziché copiare il danno. Per i nuovi progetti, mantenere flessibili le opzioni di processo, a meno che un processo specifico non sia richiesto dal progetto stesso. Per le lavorazioni ripetitive, mantenere lo stesso punto di riferimento e la stessa base di misurazione, a meno che non cambino i requisiti di assemblaggio. Per la scelta tra rullatura e taglio delle scanalature: fattori di selezione del processo, registrare il requisito risultante sul disegno o sulla specifica di acquisto in modo che rimanga coerente negli ordini successivi.
Flusso della grana e finitura superficiale
Flusso della grana e finitura superficiale La finitura superficiale deve essere legata alla funzione. Fianchi scanalati, sedi dei cuscinetti, superfici di tenuta e diametri di centraggio non necessitano necessariamente della stessa finitura, e una superficie lucida a scopo estetico non sostituisce un requisito di rugosità misurabile.
Segnalare localmente la rugosità laddove influisce su attrito, usura, tenuta, accoppiamento o ripetibilità della misurazione. Per le caratteristiche interne, verificare che il metodo di ispezione scelto possa accedere alla superficie. Se la finitura avviene dopo il trattamento termico, includere sufficiente materiale di scarto e punti di riferimento per l'operazione finale.
Costo degli utensili e volume di produzione
Costo degli utensili e volume di produzione Si tratta di una decisione di produzione che dipende dalla geometria del dente, dall'accessibilità, dalle condizioni del materiale, dal volume di produzione e dalla precisione richiesta. Le scanalature esterne e interne spesso richiedono strategie di utensileria diverse e le spalle o i diametri adiacenti possono limitare l'avvicinamento dell'utensile.
Definire innanzitutto la geometria finale del dente e il metodo di accettazione, quindi selezionare un processo qualificato in grado di realizzarli in modo efficiente. Il trattamento termico può modificare la sequenza: la sgrossatura o la lavorazione di finitura possono avvenire prima della tempra, mentre la rettifica o un altro metodo di finitura dura sono riservati alle caratteristiche che richiedono una correzione dopo la deformazione termica. Quando la funzione o l'elemento di accoppiamento cambiano, è opportuno rivedere questo punto anziché basarsi sull'ipotesi precedente.
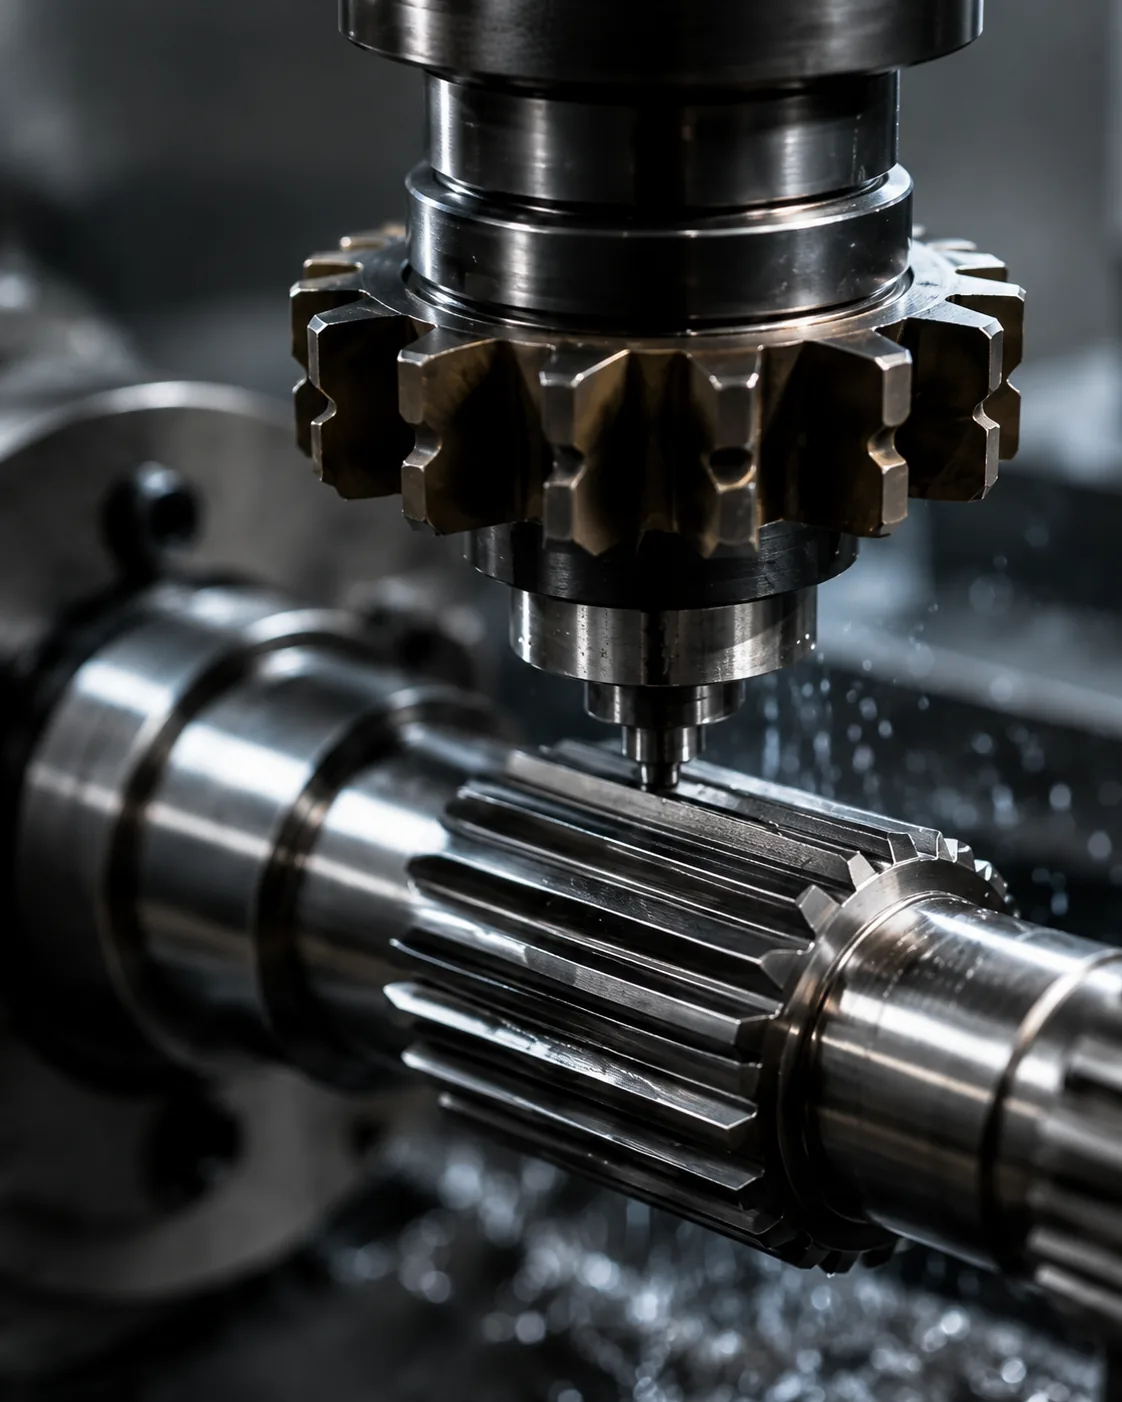
Limiti geometrici
Limiti geometrici La questione dovrebbe essere esaminata nel contesto della rullatura o del taglio delle scanalature. Identificare il componente di accoppiamento, la funzione operativa e la caratteristica del disegno che questa decisione controlla. Il requisito deve essere misurabile e collegato all'accoppiamento, al trasferimento di coppia, all'allineamento, all'usura o ad altre esigenze di assemblaggio definite.
Considerare la decisione insieme alle condizioni del materiale, alla sequenza di produzione e all'accesso per l'ispezione. Se il pezzo è un ricambio, confrontare la geometria non usurata con quella del componente di accoppiamento anziché copiare il danno. Per i nuovi progetti, mantenere flessibili le opzioni di processo, a meno che un processo specifico non sia richiesto dal progetto stesso. Per questo argomento, collegare tale decisione al componente di accoppiamento e alla revisione del disegno utilizzata per la richiesta di offerta. Per la sezione "Laminazione o taglio delle scanalature: fattori di selezione del processo", registrare il requisito risultante sul disegno o sulla specifica di acquisto in modo che rimanga coerente negli ordini successivi.
Una sequenza di revisione pratica
Una sequenza di revisione pratica inizia con il componente di accoppiamento e il percorso di coppia, quindi conferma il sistema di dentatura, l'ingranamento e le caratteristiche dell'albero che definiscono il collegamento. Successivamente, si definiscono il materiale e il trattamento termico, le finiture funzionali e gli eventuali requisiti di eccentricità o posizionamento. In questa revisione, il criterio di accettazione utile è quello che può essere ricondotto a una caratteristica del disegno funzionale. Quando si confronta la rullatura con il taglio delle scanalature, è opportuno rivedere questo punto ogni qualvolta cambiano il componente di accoppiamento, le condizioni del materiale o l'applicazione.
Concludete concordando il metodo di ispezione, la quantità e la documentazione del primo campione. Questo ordine impedisce che vengano prese decisioni sul processo o sulle tolleranze prima che l'interfaccia funzionale sia compresa e semplifica il confronto dei preventivi, poiché gli stessi input di progettazione vengono presentati a ciascun fornitore. Per le lavorazioni ripetitive, mantenete lo stesso punto di riferimento e la stessa base di misurazione, a meno che non cambino i requisiti di assemblaggio. Quando si valuta la rullatura o il taglio delle scanalature, rivedete questo punto ogni qualvolta cambiano il componente di accoppiamento, le condizioni del materiale o l'applicazione.
Sequenza di trattamento termico
Sequenza di trattamento termico Influisce sulla resistenza all'usura, sul comportamento a fatica, sulla deformazione e sulla sequenza delle lavorazioni di finitura. La cementazione, la tempra a induzione e il trattamento di tempra e rinvenimento creano condizioni del materiale diverse, quindi non devono essere considerati metodi intercambiabili per raggiungere un determinato valore di durezza.
Specificare la durezza con la posizione e, ove necessario, la profondità di tempra o la condizione del nucleo. Se il trattamento termico può modificare la rettilineità o la relazione tra le caratteristiche, pianificare il recupero del riferimento e l'ispezione finale dopo il processo termico. I perni critici o le superfici dei denti potrebbero richiedere materiale di finitura quando è necessario ripristinare tolleranze ristrette. Quando cambia l'impiego o l'elemento di accoppiamento, rivedere questo punto invece di mantenere l'ipotesi precedente. Quando si valuta la rullatura rispetto al taglio delle scanalature, rivedere questo punto ogni volta che cambiano il componente di accoppiamento, la condizione del materiale o l'impiego operativo.
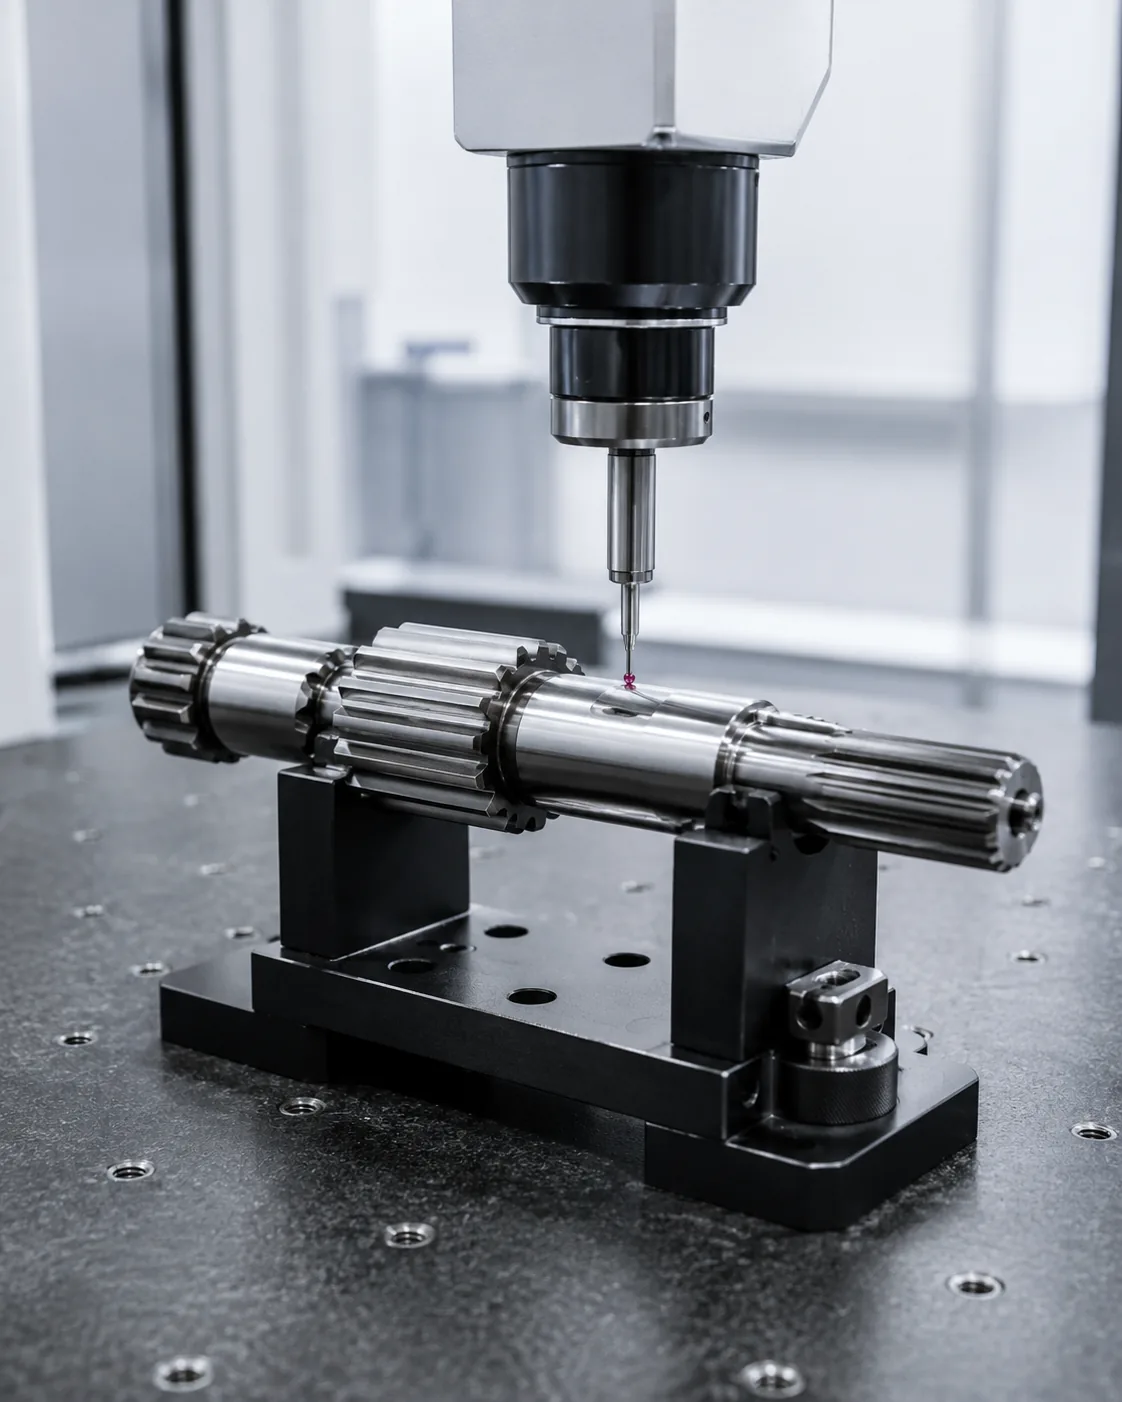
Ispezione e qualificazione
Ispezione e qualificazione È necessario utilizzare un metodo che misuri la caratteristica del disegno direttamente o funzionalmente. I calibri funzionali, la misurazione analitica dei denti, l'ispezione CMM, le misurazioni della distanza tra gli elementi e le misurazioni su perni o sfere rispondono a domande diverse e non sono automaticamente intercambiabili.
Definire il metodo prima della produzione quando le tolleranze sono strette o quando cliente e fornitore utilizzano attrezzature diverse. Controllare la temperatura, la pulizia e la calibrazione del calibro per garantire la ripetibilità. Il rapporto di ispezione deve identificare la revisione del disegno e la configurazione dei riferimenti in modo che i lotti successivi possano essere confrontati sulla stessa base. Per questo argomento, collegare tale decisione al componente di accoppiamento e alla revisione del disegno utilizzata per la richiesta di offerta. Per la rullatura o il taglio delle scanalature: fattori di selezione del processo, applicare questo controllo alla specifica interfaccia di rullatura o taglio delle scanalature mostrata nel disegno corrente.
Errori comuni da evitare
Gli errori più comuni nella rullatura e nel taglio delle scanalature derivano dal considerare un singolo valore nominale come se definisse l'intera interfaccia. Un angolo di pressione mancante, riferimenti poco chiari, dimensioni di usura copiate, posizione della durezza non specificata e metodi di ispezione non corrispondenti possono generare componenti che sembrano corretti sulla carta ma che non si assemblano in modo coerente.
Una revisione più accurata inizia con la coppia di accoppiamento, identifica il percorso di carico e le caratteristiche di posizionamento, quindi collega la geometria, le condizioni del materiale e l'ispezione a tali funzioni. Risolvere i quesiti aperti sul disegno prima della produzione e conservare l'interpretazione concordata con la revisione per gli ordini ripetuti. In questa revisione, il criterio di accettazione utile è quello che può essere ricondotto a una caratteristica funzionale del disegno. Per la rullatura o il taglio delle scanalature: fattori di selezione del processo, applicare questo controllo alla specifica interfaccia di rullatura o taglio delle scanalature mostrata sul disegno corrente.
Riepilogo della decisione
| Area decisionale | Cosa confermare | Perché è importante |
|---|---|---|
| Geometria di accoppiamento | Sistema dentato, diametri, innesto e adattamento | Compatibilità dei controlli e contatto laterale |
| Posizione | Riferimenti, perni, spalle e concentricità | Controlla l'allineamento nell'assemblaggio |
| Condizioni materiali | Grado, trattamento termico, durezza e finitura | Definisce le condizioni meccaniche e di usura finali |
| Dovere | Coppia, velocità, urto, movimento e ambiente | Collega la definizione del componente alle condizioni operative. |
| Ispezione | Caratteristiche controllate e metodo di misurazione | Garantisce la coerenza dell'accettazione tra fornitore e acquirente |
Lista di controllo delle specifiche
- Componente di accoppiamento e orientamento del dente esterno/interno
- Sistema di moduli o passi, numero di denti, angolo di pressione e diametri maggiore/minore.
- Impegno effettivo, base di adattamento o tolleranza e movimento assiale se necessario
- Materiale, trattamento termico, posizione della durezza e finiture superficiali funzionali
- Requisiti relativi a punti di riferimento, diametri dei cuscinetti o dei perni di centraggio, eccentricità e posizione assiale.
- Coppia, velocità, carico d'urto o di inversione, lubrificazione e ambiente operativo
- Quantità, requisiti del primo articolo e documentazione di ispezione concordata
Utilizzare il Gamma di prodotti per alberi scanalati per confrontare le configurazioni disponibili e la Lista di controllo per la redazione della richiesta di offerta (RFQ) Per preparare una richiesta completa. Per i lavori ripetuti, mantenere gli stessi dati e la stessa base di misurazione a meno che non cambino i requisiti di assemblaggio. Per la rullatura o il taglio delle scanalature: fattori di selezione del processo, applicare questo controllo alla specifica interfaccia di rullatura o taglio delle scanalature mostrata nel disegno corrente.
Foglio di lavoro tecnico per il confronto tra rullatura e taglio delle scanalature
Utilizza questo foglio di lavoro per trasformare Rullatura o taglio delle scanalature: fattori da considerare nella scelta del processo. in decisioni che possono essere mostrate su un disegno, controllate durante la quotazione e verificate al primo articolo. Inizia con Flusso di materiale nella laminazione E Taglio come rimozione di materiale, perché questi due elementi definiscono solitamente la geometria di accoppiamento o la condizione del materiale che il resto del processo deve supportare. Quindi rivedi Controllo del diametro del grezzo, Flusso della grana e finitura superficiale E Costo degli utensili e volume di produzione contro l'assemblaggio effettivo piuttosto che trattarli come valori di catalogo indipendenti.
Per una decisione sul processo di produzione, si parte dalla geometria finale del dente e dalle condizioni di accesso. Si noti se la scanalatura è esterna o interna, passante o cieca, vicina a una spalla, integrata con un ingranaggio o limitata dai diametri adiacenti. Tali vincoli influenzano l'approccio all'utensile, il fissaggio del pezzo e la scelta pratica tra i processi. La quantità di produzione e le condizioni del materiale incidono sull'aspetto economico, ma la caratteristica del disegno rimane l'obiettivo di accettazione. Quando si valuta la rullatura rispetto al taglio delle scanalature, è opportuno riconsiderare questo punto ogni volta che cambiano il componente di accoppiamento, le condizioni del materiale o l'applicazione.
Strutturare il passaggio di consegne per l'ispezione attorno al controllo del diametro del grezzo. Definire la configurazione dei riferimenti, la fase di misurazione e i requisiti di reportistica prima della produzione del primo pezzo. Il trattamento termico può modificare le caratteristiche reciproche, pertanto potrebbe essere necessario verificare l'eccentricità, l'avanzamento, lo spessore del dente o le relazioni del foro dopo il processo finale, anziché su un grezzo lavorato con metodo tradizionale. Laddove vengano utilizzati calibri, concordare cosa essi misurano e quali controlli analitici rimangono necessari.
Sequenza di revisione del disegno
Prima di richiedere la produzione, esaminare il disegno nello stesso ordine in cui funziona l'assemblaggio: sistema di accoppiamento dei denti, innesto effettivo, riferimenti di posizionamento, perni o spalle adiacenti, materiale e trattamento termico, finiture funzionali e metodo di ispezione. Per rullatura o taglio della scanalaturaL'ordine è importante perché le decisioni successive, come la selezione del processo o la scelta dello strumento di misura, dovrebbero supportare l'interfaccia anziché ridefinirla.
| Elemento del foglio di lavoro | Domanda a cui rispondere | output RFQ |
|---|---|---|
| Flusso di materiale nella laminazione | Quale funzione di assemblaggio controlla questa caratteristica? | Dimensione, tolleranza o riferimento di accoppiamento |
| Taglio come rimozione di materiale | Quale condizione finale deve essere raggiunta? | Specificare il materiale, il trattamento termico e la finitura. |
| Controllo del diametro del grezzo | Come verrà verificata la caratteristica? | Metodo di ispezione o nota di segnalazione |
| Flusso della grana e finitura superficiale | Come interagisce l'altro membro? | Informazioni sulla parte di accoppiamento e sull'impegno |
| Costo degli utensili e volume di produzione | Quale dato di riferimento stabilisce la posizione funzionale? | Relazione tra punto di riferimento e deviazione |
Passaggio di consegne dell'approvvigionamento prima del primo articolo
Un pacchetto di acquisto utile per Rullatura o taglio delle scanalature: fattori da considerare nella scelta del processo. Contiene il disegno controllato, la quantità, il materiale e le condizioni di trattamento termico, le informazioni sull'interfaccia di accoppiamento e le caratteristiche di accettazione che richiedono una segnalazione. Se viene fornito un modello 3D, il disegno 2D deve comunque riportare tolleranze, riferimenti, note sul trattamento termico e requisiti di ispezione. Indicare la revisione corrente nella richiesta di offerta (RFQ) in modo che la produzione e l'ispezione non lavorino con versioni diverse.
Quando una caratteristica non è ancora stata definita, è preferibile contrassegnarla come "in attesa di chiarimenti tecnici" piuttosto che inserire un valore predefinito. Nel caso della rullatura o del taglio delle scanalature, i punti critici più comuni riguardano l'ingaggio, l'accoppiamento, la posizione di durezza, l'eccentricità rispetto a un perno adiacente, l'accesso alle caratteristiche interne o le condizioni di un componente di accoppiamento usurato. Risolvere questi punti prima della produzione del primo pezzo riduce le rilavorazioni evitabili e semplifica il controllo degli ordini successivi.
Lista di controllo pre-rilascio
- Verificare il flusso del materiale durante la laminazione rispetto al componente di accoppiamento effettivo.
- Confermare il taglio come rimozione di materiale nello stato finale.
- Definire le modalità di ispezione per il controllo del diametro del grezzo.
- Verificare la venatura del legno e la finitura superficiale nelle condizioni di assemblaggio previste.
- Correlare il costo degli utensili e il volume di produzione alla struttura di riferimento funzionale.
- Indicare la quantità, il livello di revisione e qualsiasi requisito di documentazione del primo articolo.
- Registrare le modifiche relative al funzionamento, alla lubrificazione o ai componenti di accoppiamento per gli ordini ripetuti.
Domande frequenti
Cosa devo verificare riguardo al flusso del materiale nella laminazione per la rullatura e il taglio di scanalature?
Innanzitutto, è necessario correlare il flusso del materiale nella laminazione al componente di accoppiamento e alla funzione di assemblaggio. Inserire il requisito misurabile nel disegno controllato e includere l'elemento opposto quando la compatibilità dipende da entrambe le parti. Per la laminazione o il taglio delle scanalature: fattori di selezione del processo, ciò impedisce che un'etichetta nominale sostituisca la geometria che effettivamente controlla l'accoppiamento e il trasferimento della coppia.
Cosa devo confermare riguardo alla differenza tra taglio e asportazione di materiale per la rullatura delle scanalature?
Confermare il taglio come rimozione di materiale nello stato finale, includendo qualsiasi materiale, trattamento termico, stato superficiale o dimensionale che possa cambiare dopo la lavorazione. Se il requisito dipende da una posizione o da un riferimento, indicarlo esplicitamente in modo che la produzione e il controllo qualità utilizzino lo stesso riferimento.
Cosa devo verificare riguardo al controllo del diametro del grezzo per la rullatura rispetto al taglio delle scanalature?
Scegliere un metodo di ispezione che misuri la caratteristica indicata nel disegno. La misurazione funzionale, la misurazione analitica delle scanalature, i controlli con CMM, l'ispezione di eccentricità, la misurazione della rugosità e le prove di durezza rispondono a quesiti diversi. Specificare quale risultato è richiesto per l'accettazione, anziché richiedere un rapporto di ispezione generico. Per la rullatura o il taglio delle scanalature: fattori di selezione del processo, annotare il requisito risultante sul disegno o sulla specifica di acquisto in modo che rimanga coerente negli ordini successivi.
Cosa devo verificare riguardo alla direzione delle fibre e alla finitura superficiale per la rullatura rispetto al taglio delle scanalature?
Verificare la direzione delle fibre e la finitura superficiale con il componente di accoppiamento reale e le condizioni di montaggio previste. L'accoppiamento effettivo, il gioco, il movimento assiale, la temperatura e l'usura in un mozzo di ricambio possono influenzare il comportamento del collegamento. Un nuovo albero non dovrebbe essere accettato o rifiutato solo in base alla sensazione al tatto quando è disponibile un requisito di accoppiamento misurabile.
Quali informazioni dovrei verificare in merito ai costi degli utensili e ai volumi di produzione per la rullatura rispetto al taglio delle scanalature?
Collegare i costi degli utensili e i volumi di produzione alle caratteristiche che determinano la rotazione nell'assemblaggio. Il disegno deve indicare chiaramente il riferimento di riferimento e qualsiasi eccentricità o relazione di posizione. Se il trattamento termico o la lavorazione di finitura possono spostare la caratteristica, verificare la relazione nella fase che rappresenta il pezzo finito.
Dalla decisione ingegneristica al controllo della produzione.
Una volta concordata l'interfaccia, tradurre ogni decisione funzionale in una caratteristica del disegno che possa essere prodotta e ispezionata. Evitare di lasciare le relazioni chiave solo nelle note via e-mail. Dimensioni, riferimenti, condizioni di trattamento termico e requisiti di accettazione devono essere controllati tramite revisioni in modo che il team di produzione e il team di ispezione lavorino secondo la stessa definizione. In questa revisione, il criterio di accettazione utile è quello che può essere ricondotto a una caratteristica funzionale del disegno. Quando si valuta la rullatura rispetto al taglio delle scanalature, rivedere questo punto ogni volta che cambiano il componente di accoppiamento, le condizioni del materiale o l'applicazione.
Per i primi articoli, dare priorità alle caratteristiche che dimostrano la compatibilità di assemblaggio: geometria del dente, accoppiamento, relazione con perni o spalle di posizionamento, condizioni di trattamento termico ed eventuali eccentricità critiche. Registrare il metodo di misurazione insieme al risultato. Per gli ordini ripetuti, l'utilizzo dello stesso punto di riferimento e dello stesso approccio di misurazione facilita il riconoscimento delle variazioni di tendenza e riduce le controversie causate da diverse interpretazioni dell'ispezione. Per i lavori ripetuti, mantenere lo stesso punto di riferimento e la stessa base di misurazione a meno che non cambino i requisiti di assemblaggio. Per la rullatura o il taglio delle scanalature: fattori di selezione del processo, applicare questo controllo alla specifica interfaccia di rullatura o taglio delle scanalature mostrata nel disegno corrente.
Quando le condizioni operative cambiano, riaprire la revisione tecnica anziché presumere che le vecchie specifiche rimangano adeguate. Una coppia maggiore, urti più intensi, inversioni più frequenti, una lubrificazione diversa o un nuovo componente di accoppiamento possono modificare il contatto e l'usura anche se la dimensione nominale della scanalatura rimane la stessa. Il disegno deve evolversi in base ai requisiti di assemblaggio effettivi. Quando cambiano le condizioni operative o il componente di accoppiamento, rivedere questo punto anziché mantenere l'ipotesi precedente. Per la rullatura o il taglio delle scanalature: fattori di selezione del processo, registrare il requisito risultante sul disegno o sulla specifica di acquisto in modo che rimanga coerente negli ordini successivi.
Preparare la richiesta di offerta (RFQ).
- Disegno 2D attuale e revisione
- Definizione del componente di accoppiamento e della spline
- Materiali, trattamenti termici e finiture funzionali
- Coppia, velocità, servizio e ambiente
- Quantità e documentazione di ispezione richiesta
Una richiesta di offerta completa combina il disegno, l'interfaccia di accoppiamento, le condizioni del materiale, l'applicazione, la quantità e le aspettative di ispezione. Quando questi input vengono definiti in anticipo, i fornitori possono pianificare gli utensili, il trattamento termico, la finitura e la misurazione in base allo stesso requisito funzionale, riducendo i cicli di chiarimento prima del primo prototipo. Per questo argomento, collega tale decisione al componente di accoppiamento e alla revisione del disegno utilizzata per la richiesta di offerta. Quando si valuta la rullatura o il taglio delle scanalature, rivedi questo punto ogni qualvolta cambiano il componente di accoppiamento, le condizioni del materiale o l'applicazione.
Trasforma la guida in una richiesta di preventivo (RFQ).
Inviare il disegno controllato, l'interfaccia di accoppiamento, le condizioni del materiale e le informazioni relative al funzionamento per la verifica tecnica.
Richiedi un preventivo
























