स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारक — स्प्लाइन रोलिंग प्लास्टिक विरूपण द्वारा दांतों का निर्माण करती है जबकि कटिंग सामग्री को हटाती है। यह चुनाव ब्लैंक की तैयारी, टूलिंग निवेश, सामग्री प्रवाह, प्राप्त करने योग्य ज्यामिति और उत्पादन अर्थशास्त्र को प्रभावित करता है; यह संपूर्ण भाग और मात्रा पर आधारित होना चाहिए, न कि इस सामान्य धारणा पर कि एक प्रक्रिया हमेशा अधिक मजबूत या सस्ती होती है।
के लिए स्प्लाइन रोलिंग बनाम कटिंगसबसे विश्वसनीय विनिर्देश वह है जिसे डिज़ाइनर, खरीदार, निर्माता और निरीक्षक सभी एक ही तरीके से समझ सकें। नीचे दी गई चर्चा में सार्वभौमिक टॉर्क, फिट या जीवनकाल संबंधी दावों के बजाय मापने योग्य ड्राइंग इनपुट, असेंबली की स्थितियों और व्यावहारिक जांचों पर ध्यान केंद्रित किया गया है, जिन्हें पूर्ण ज्यामिति और कार्य डेटा के बिना निर्धारित नहीं किया जा सकता है।
रोलिंग में सामग्री प्रवाह
रोलिंग में सामग्री प्रवाह भार, अनुभाग आकार, कठोरता प्रतिक्रिया, प्रभाव क्षमता, घिसाव संबंधी आवश्यकताओं और नियोजित निर्माण प्रक्रिया के आधार पर चयन किया जाना चाहिए। सामग्री का ग्रेड और ऊष्मा उपचार मिलकर निर्णय लेने में सहायक होते हैं; यदि कार्य और ज्यामिति की आवश्यकता न हो तो उच्च मिश्रधातु इस्पात स्वतः ही बेहतर विकल्प नहीं होता।
ड्राइंग में आवश्यक सामग्री का नाम और अंतिम स्थिति बताई जानी चाहिए। यदि सामग्री का प्रतिस्थापन अनुमत है, तो उसे नियंत्रित करने वाले गुणधर्म या अनुमोदन प्रक्रिया को परिभाषित करें। विभिन्न व्यासों वाले शाफ्ट या एकीकृत गियर के लिए, यह भी ध्यान में रखें कि ऊष्मा उपचार विधि से उसकी सीधी रेखा और बाद में फिनिशिंग पर क्या प्रभाव पड़ता है। इस विषय के लिए, इस निर्णय को मिलान घटक और RFQ के लिए उपयोग किए गए ड्राइंग संशोधन से जोड़ें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, वर्तमान ड्राइंग में दिखाए गए विशिष्ट स्प्लाइन रोलिंग बनाम कटिंग इंटरफ़ेस पर यह जाँच लागू करें।
सामग्री हटाने के रूप में काटना
सामग्री हटाने के रूप में काटना भार, अनुभाग आकार, कठोरता प्रतिक्रिया, प्रभाव क्षमता, घिसाव संबंधी आवश्यकताओं और नियोजित निर्माण प्रक्रिया के आधार पर चयन किया जाना चाहिए। सामग्री का ग्रेड और ऊष्मा उपचार मिलकर निर्णय लेने में सहायक होते हैं; यदि कार्य और ज्यामिति की आवश्यकता न हो तो उच्च मिश्रधातु इस्पात स्वतः ही बेहतर विकल्प नहीं होता।
ड्राइंग में आवश्यक सामग्री का नाम और अंतिम स्थिति बताई जानी चाहिए। यदि सामग्री का प्रतिस्थापन अनुमत है, तो उसे नियंत्रित करने वाले गुणधर्म या अनुमोदन प्रक्रिया को परिभाषित करें। विभिन्न व्यास वाले शाफ्ट या एकीकृत गियर के लिए, यह भी ध्यान में रखें कि ऊष्मा उपचार प्रक्रिया से उसकी सीधी रेखा और बाद में फिनिशिंग पर क्या प्रभाव पड़ता है। इस समीक्षा में, उपयोगी स्वीकृति मानदंड वह है जिसे कार्यात्मक ड्राइंग विशेषता से जोड़ा जा सके। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारक के लिए, वर्तमान ड्राइंग में दर्शाए गए विशिष्ट स्प्लाइन रोलिंग बनाम कटिंग इंटरफ़ेस पर यह जाँच लागू करें।
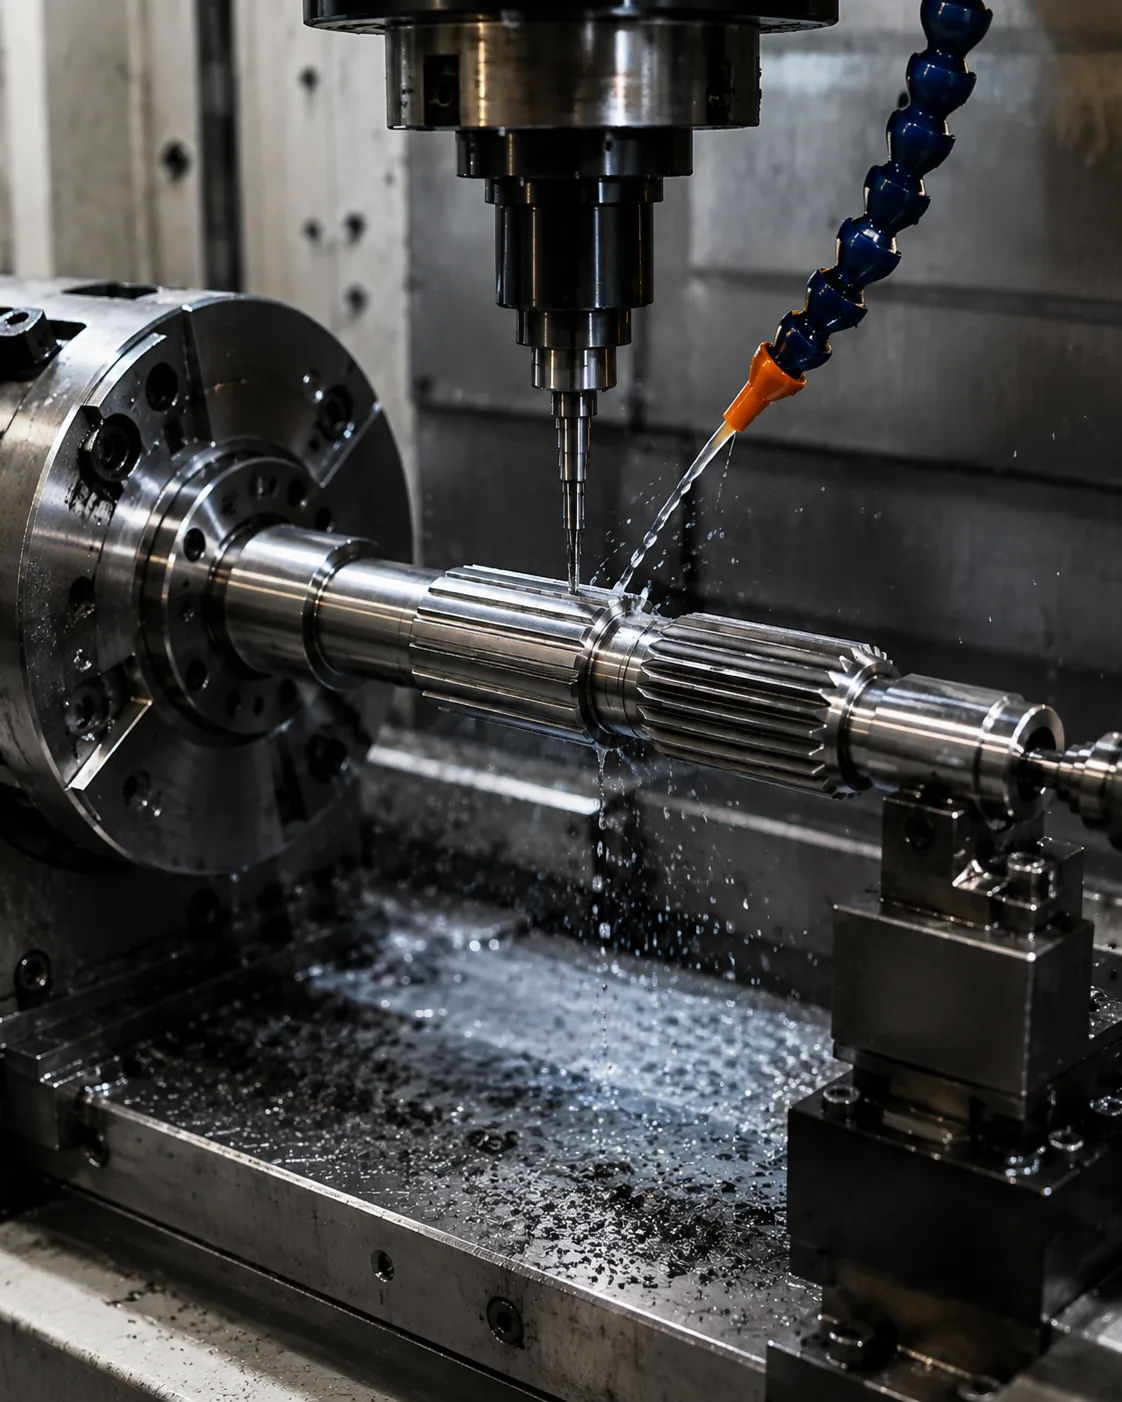
रिक्त व्यास नियंत्रण
रिक्त व्यास नियंत्रण स्प्लाइन रोलिंग बनाम कटिंग के संदर्भ में इसकी समीक्षा की जानी चाहिए। इस निर्णय से प्रभावित होने वाले मिलान घटक, संचालन कार्य और ड्राइंग विशेषता की पहचान करें। आवश्यकता मापने योग्य होनी चाहिए और फिट, टॉर्क स्थानांतरण, संरेखण, घिसाव या किसी अन्य परिभाषित असेंबली आवश्यकता से संबंधित होनी चाहिए।
सामग्री की स्थिति, निर्माण क्रम और निरीक्षण पहुंच को ध्यान में रखते हुए निर्णय पर विचार करें। यदि पुर्जा प्रतिस्थापन है, तो क्षतिग्रस्त भाग की नकल करने के बजाय बिना घिसे हुए ज्यामिति और मिलान वाले भाग की तुलना करें। नए डिज़ाइनों के लिए, प्रक्रिया विकल्पों को लचीला रखें, जब तक कि डिज़ाइन द्वारा किसी विशिष्ट प्रक्रिया की आवश्यकता न हो। दोहराए जाने वाले कार्य के लिए, असेंबली की आवश्यकता में परिवर्तन होने तक समान डेटम और माप आधार रखें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, परिणामी आवश्यकता को ड्राइंग या खरीद विनिर्देश पर दर्ज करें ताकि दोहराए जाने वाले ऑर्डरों पर यह एकरूप रहे।
अनाज का प्रवाह और सतह की परिष्करण
अनाज का प्रवाह और सतह की परिष्करण इसका संबंध कार्य से होना चाहिए। स्प्लाइन फ्लैंक, बेयरिंग सीट, सील लैंड और पायलट व्यास के लिए एक समान फिनिश की आवश्यकता नहीं होती है, और दिखावटी रूप से पॉलिश की गई सतह मापने योग्य खुरदरेपन की आवश्यकता का विकल्प नहीं है।
जहां भी घर्षण, टूट-फूट, सीलिंग, फिटिंग या माप की सटीकता प्रभावित होती है, वहां खुरदरापन को स्पष्ट रूप से बताएं। आंतरिक विशेषताओं के लिए, सुनिश्चित करें कि चुनी गई निरीक्षण विधि सतह तक पहुंच सकती है। यदि ऊष्मा उपचार के बाद फिनिशिंग की जाती है, तो अंतिम प्रक्रिया के लिए पर्याप्त स्टॉक और डेटा नियंत्रण शामिल करें।
औजारों की लागत और उत्पादन मात्रा
औजारों की लागत और उत्पादन मात्रा यह एक विनिर्माण निर्णय है जो दांत की ज्यामिति, पहुंच, सामग्री की स्थिति, उत्पादन मात्रा और आवश्यक सटीकता पर निर्भर करता है। बाहरी और आंतरिक स्प्लाइन के लिए अक्सर अलग-अलग टूलिंग रणनीतियों की आवश्यकता होती है, और शोल्डर या आसन्न व्यास टूल की पहुंच को सीमित कर सकते हैं।
सबसे पहले दांत की अंतिम ज्यामिति और स्वीकृति विधि को परिभाषित करें, फिर एक ऐसी योग्य प्रक्रिया का चयन करें जो उन्हें कुशलतापूर्वक प्राप्त कर सके। ऊष्मा उपचार से क्रम बदल सकता है: कठोरता से पहले रफ या सॉफ्ट कटिंग की जा सकती है, जबकि ग्राइंडिंग या कोई अन्य कठोर फिनिशिंग विधि उन विशेषताओं के लिए आरक्षित है जिन्हें थर्मल विरूपण के बाद सुधार की आवश्यकता होती है। जब कार्य या मिलान करने वाले भाग में परिवर्तन होता है, तो पिछली धारणा को आगे बढ़ाने के बजाय इस बिंदु पर पुनः विचार करें।
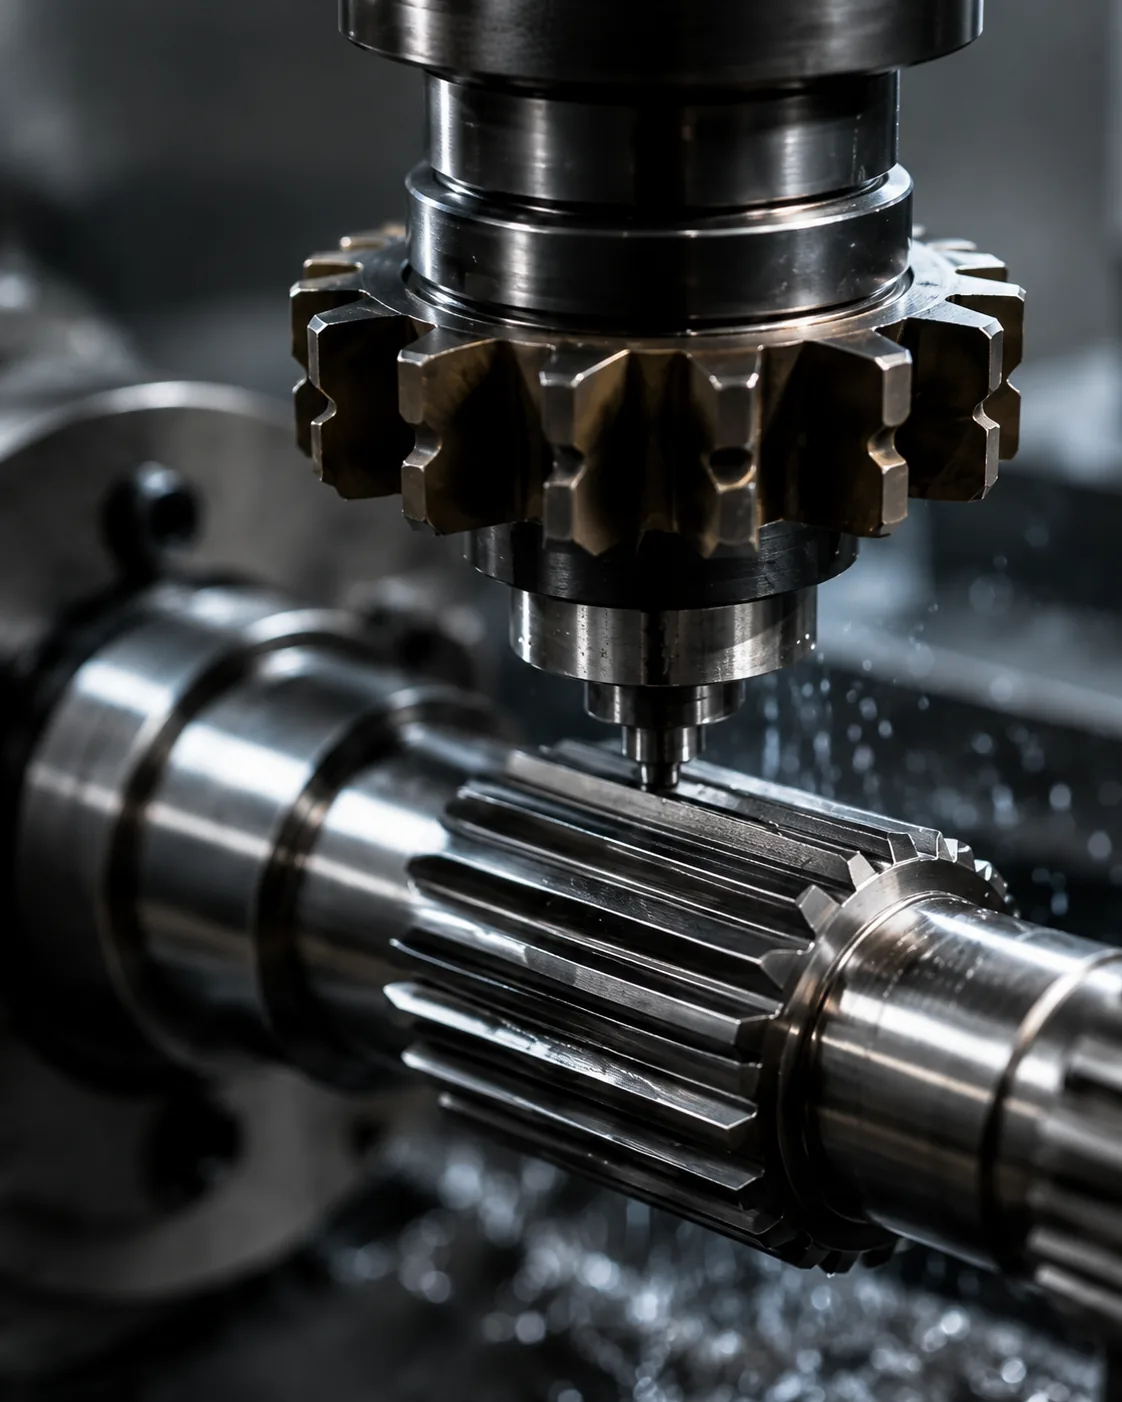
ज्यामिति सीमाएँ
ज्यामिति सीमाएँ स्प्लाइन रोलिंग बनाम कटिंग के संदर्भ में इसकी समीक्षा की जानी चाहिए। इस निर्णय से प्रभावित होने वाले मिलान घटक, संचालन कार्य और ड्राइंग विशेषता की पहचान करें। आवश्यकता मापने योग्य होनी चाहिए और फिट, टॉर्क स्थानांतरण, संरेखण, घिसाव या किसी अन्य परिभाषित असेंबली आवश्यकता से संबंधित होनी चाहिए।
सामग्री की स्थिति, निर्माण क्रम और निरीक्षण पहुंच के साथ निर्णय पर विचार करें। यदि पुर्जा प्रतिस्थापन है, तो क्षतिग्रस्त भाग की नकल करने के बजाय बिना घिसे हुए ज्यामिति और मिलान वाले भाग की तुलना करें। नए डिज़ाइनों के लिए, प्रक्रिया विकल्पों को लचीला रखें जब तक कि डिज़ाइन द्वारा किसी विशिष्ट प्रक्रिया की आवश्यकता न हो। इस विषय के लिए, उस निर्णय को मिलान वाले घटक और RFQ के लिए उपयोग किए गए ड्राइंग संशोधन से जोड़ें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, परिणामी आवश्यकता को ड्राइंग या खरीद विनिर्देश पर दर्ज करें ताकि दोहराए जाने वाले ऑर्डरों पर यह एकरूप रहे।
एक व्यावहारिक समीक्षा क्रम
व्यावहारिक समीक्षा प्रक्रिया मिलान घटक और टॉर्क पथ से शुरू होती है, फिर दांत प्रणाली, जुड़ाव और शाफ्ट की उन विशेषताओं की पुष्टि करती है जो कनेक्शन का स्थान निर्धारित करती हैं। इसके बाद सामग्री और ऊष्मा उपचार, कार्यात्मक फिनिश और किसी भी रनआउट या स्थिति संबंधी आवश्यकताओं को परिभाषित किया जाता है। इस समीक्षा में, उपयोगी स्वीकृति मानदंड वह है जिसे कार्यात्मक ड्राइंग विशेषता से जोड़ा जा सकता है। स्प्लाइन रोलिंग बनाम कटिंग की समीक्षा करते समय, मिलान घटक, सामग्री की स्थिति या परिचालन कार्य में परिवर्तन होने पर इस बिंदु पर पुनः विचार करें।
निरीक्षण विधि, मात्रा और प्रथम-उत्पाद दस्तावेज़ीकरण पर सहमति बनाकर प्रक्रिया को पूरा करें। यह क्रम कार्यात्मक इंटरफ़ेस को समझने से पहले प्रक्रिया या सहनशीलता संबंधी निर्णय लेने से रोकता है और प्रत्येक आपूर्तिकर्ता को समान डिज़ाइन इनपुट प्रस्तुत किए जाने के कारण कोटेशन की तुलना करना आसान बनाता है। दोहराए जाने वाले कार्य के लिए, असेंबली की आवश्यकता में परिवर्तन होने तक समान डेटम और माप आधार बनाए रखें। स्प्लाइन रोलिंग बनाम कटिंग की समीक्षा करते समय, मिलान घटक, सामग्री की स्थिति या परिचालन क्षमता में परिवर्तन होने पर इस बिंदु पर पुनः विचार करें।
ऊष्मा उपचार अनुक्रम
ऊष्मा उपचार अनुक्रम यह घिसाव प्रतिरोध, थकान व्यवहार, विरूपण और अंतिम मशीनिंग के क्रम को प्रभावित करता है। कार्बराइजिंग, इंडक्शन हार्डनिंग और क्वेंच-एंड-टेम्पर उपचार विभिन्न प्रकार की भौतिक स्थितियाँ उत्पन्न करते हैं, इसलिए इन्हें कठोरता संख्या प्राप्त करने के लिए एक दूसरे के पर्यायवाची तरीके के रूप में नहीं माना जाना चाहिए।
कठोरता को स्थान के साथ निर्दिष्ट करें और, जहां आवश्यक हो, केस डेप्थ या कोर की स्थिति भी बताएं। यदि ऊष्मा उपचार से सीधापन या विशेषताओं का संबंध बदल सकता है, तो तापीय प्रक्रिया के बाद डेटम रिकवरी और अंतिम निरीक्षण की योजना बनाएं। जब सख्त सहनशीलता को बहाल करना आवश्यक हो, तो महत्वपूर्ण जर्नल या दांत की सतहों के लिए फिनिश स्टॉक की आवश्यकता हो सकती है। जब कार्य या मिलान करने वाले घटक में परिवर्तन होता है, तो पिछली धारणा को आगे बढ़ाने के बजाय इस बिंदु पर पुनर्विचार करें। स्प्लाइन रोलिंग बनाम कटिंग की समीक्षा करते समय, जब भी मिलान करने वाले घटक, सामग्री की स्थिति या परिचालन कार्य में परिवर्तन होता है, तो इस बिंदु पर पुनर्विचार करें।
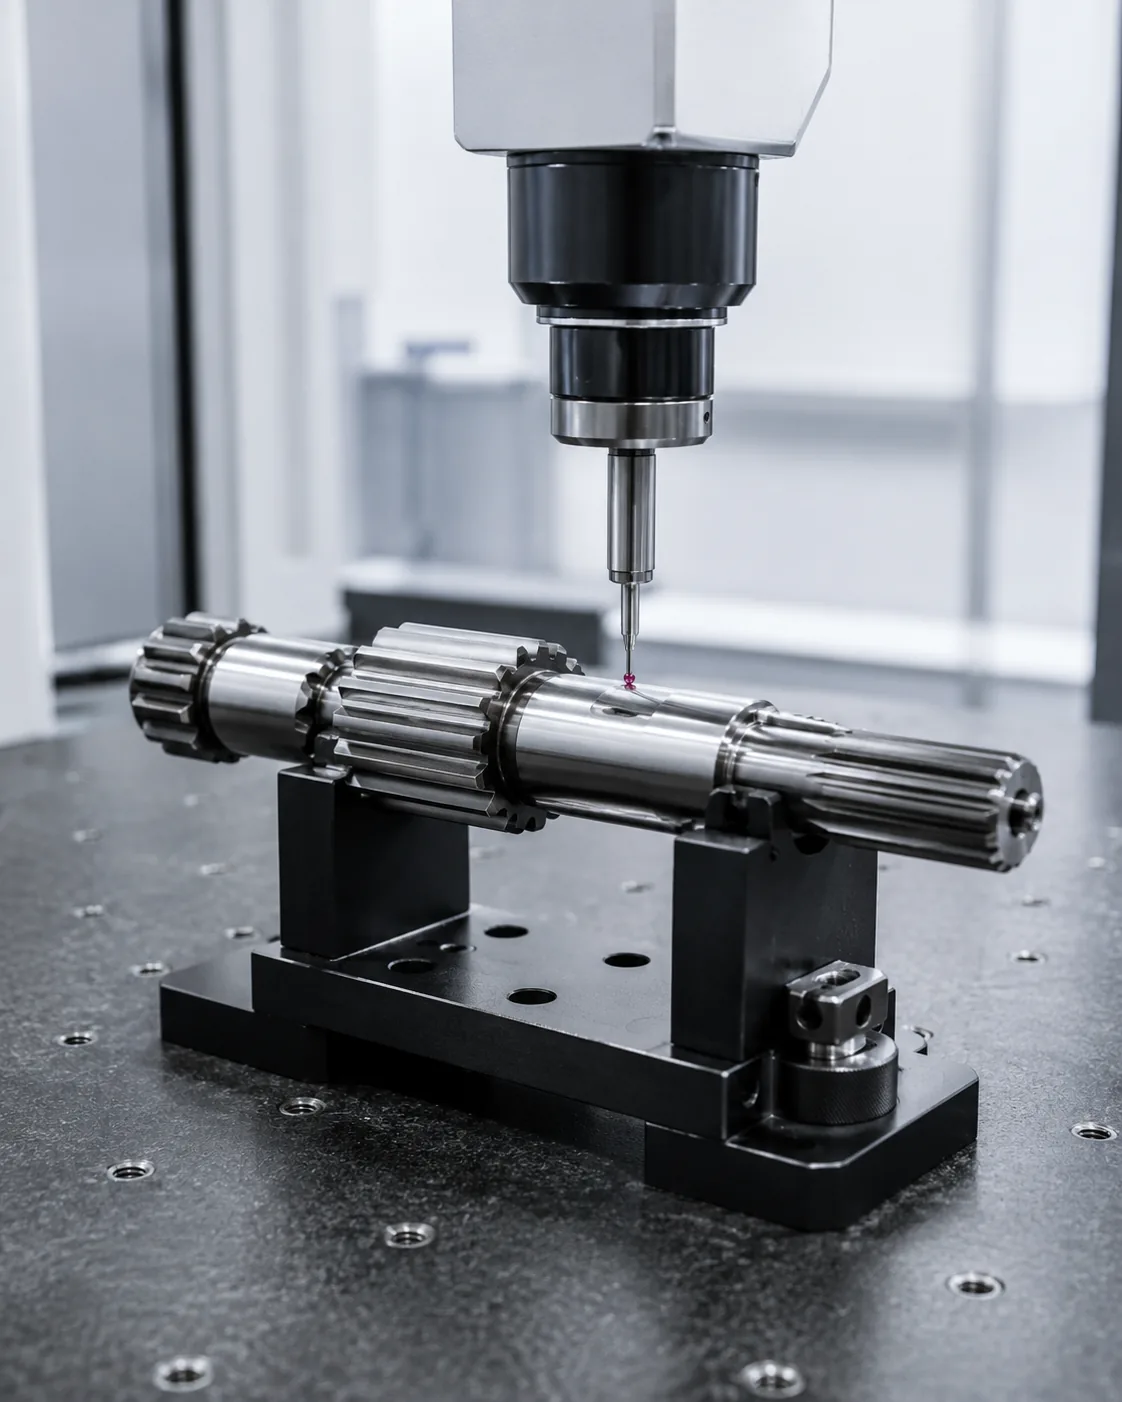
निरीक्षण और योग्यता
निरीक्षण और योग्यता ड्राइंग की विशेषताओं को प्रत्यक्ष या कार्यात्मक रूप से मापने वाली विधि का उपयोग किया जाना चाहिए। कार्यात्मक गेज, विश्लेषणात्मक दांत माप, सीएमएम निरीक्षण, स्पैन माप और पिन या बॉल पर माप अलग-अलग प्रश्नों के उत्तर देते हैं और इन्हें एक दूसरे के स्थान पर उपयोग नहीं किया जा सकता है।
उत्पादन से पहले विधि पर सहमति बना लें, खासकर तब जब टॉलरेंस सख्त हो या ग्राहक और आपूर्तिकर्ता अलग-अलग उपकरण इस्तेमाल कर रहे हों। दोहराव सुनिश्चित करने के लिए तापमान, स्वच्छता और गेज कैलिब्रेशन को नियंत्रित करें। निरीक्षण रिपोर्ट में ड्राइंग संशोधन और डेटम सेटअप की पहचान होनी चाहिए ताकि बाद के बैचों की तुलना समान आधार पर की जा सके। इस विषय के लिए, उस निर्णय को मिलान घटक और RFQ के लिए उपयोग किए गए ड्राइंग संशोधन से जोड़ें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, वर्तमान ड्राइंग पर दिखाए गए विशिष्ट स्प्लाइन रोलिंग बनाम कटिंग इंटरफ़ेस पर यह जांच लागू करें।
बचने योग्य सामान्य गलतियाँ
स्प्लाइन रोलिंग और कटिंग में आम त्रुटियां एक ही नाममात्र मान को संपूर्ण इंटरफ़ेस का आधार मानकर की जाती हैं। प्रेशर एंगल का न होना, अस्पष्ट डेटम, घिसाव के आयामों की नकल, कठोरता की स्थिति का अनिर्दिष्ट होना और निरीक्षण विधियों का बेमेल होना, ये सभी मिलकर ऐसे पुर्जे बना सकते हैं जो कागज़ पर तो सही दिखते हैं लेकिन उनका संयोजन सुसंगत नहीं होता।
बेहतर समीक्षा मिलान युग्म से शुरू होती है, भार पथ और स्थान निर्धारण विशेषताओं की पहचान करती है, फिर ज्यामिति, सामग्री की स्थिति और निरीक्षण को उन कार्यों से जोड़ती है। उत्पादन से पहले ड्राइंग पर मौजूद सभी अनसुलझे सवालों को हल करें और दोहराए जाने वाले ऑर्डरों के लिए संशोधन हेतु सहमत व्याख्या को बनाए रखें। इस समीक्षा में, उपयोगी स्वीकृति मानदंड वह है जिसे कार्यात्मक ड्राइंग विशेषता से जोड़ा जा सकता है। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, वर्तमान ड्राइंग पर दिखाए गए विशिष्ट स्प्लाइन रोलिंग बनाम कटिंग इंटरफ़ेस पर यह जांच लागू करें।
निर्णय सारांश
| निर्णय क्षेत्र | क्या पुष्टि करनी है | यह क्यों मायने रखती है |
|---|---|---|
| संभोग ज्यामिति | दांत प्रणाली, व्यास, जुड़ाव और फिट | नियंत्रण संगतता और पार्श्व संपर्क |
| जगह | डेटम, जर्नल, शोल्डर और रनआउट | असेंबली में संरेखण को नियंत्रित करता है |
| भौतिक स्थिति | ग्रेड, ताप उपचार, कठोरता और फिनिश | यह अंतिम यांत्रिक और घिसाव की स्थिति को परिभाषित करता है। |
| कर्तव्य | टॉर्क, गति, झटका, हलचल और वातावरण | यह भाग की परिभाषा को परिचालन स्थितियों से जोड़ता है। |
| निरीक्षण | नियंत्रित विशेषताएँ और मापन विधि | आपूर्तिकर्ता और खरीदार के बीच स्वीकृति की निरंतरता बनाए रखता है |
विनिर्देश चेकलिस्ट
- मिलान घटक और बाहरी/आंतरिक दांत अभिविन्यास
- मॉड्यूल या पिच प्रणाली, दांतों की संख्या, दबाव कोण और प्रमुख/लघु व्यास
- प्रभावी जुड़ाव, उपयुक्तता या सहनशीलता के आधार पर और आवश्यकता पड़ने पर अक्षीय गति।
- सामग्री, ताप उपचार, कठोरता का स्थान और कार्यात्मक सतह फिनिश
- डेटम, बेयरिंग या पायलट व्यास, रनआउट और अक्षीय स्थिति संबंधी आवश्यकताएँ
- टॉर्क, गति, झटका या विपरीत दिशा में लगने वाला भार, स्नेहन और परिचालन वातावरण
- मात्रा, प्रथम-वस्तु संबंधी आवश्यकताएँ और सहमत निरीक्षण दस्तावेज़
उपयोग स्प्लाइन शाफ्ट उत्पाद श्रृंखला उपलब्ध कॉन्फ़िगरेशन की तुलना करने के लिए और आरएफक्यू ड्राइंग चेकलिस्ट एक संपूर्ण जांच तैयार करने के लिए। दोहराए जाने वाले कार्य के लिए, असेंबली की आवश्यकता में परिवर्तन होने तक समान डेटम और माप आधार बनाए रखें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, वर्तमान ड्राइंग पर दिखाए गए विशिष्ट स्प्लाइन रोलिंग बनाम कटिंग इंटरफ़ेस पर यह जांच लागू करें।
स्प्लाइन रोलिंग बनाम कटिंग के लिए इंजीनियरिंग वर्कशीट
इस वर्कशीट का उपयोग करके इसे पूरा करें स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारक ऐसे निर्णय लें जिन्हें चित्र में दर्शाया जा सके, कोटेशन के दौरान जांचा जा सके और पहले उत्पाद के समय सत्यापित किया जा सके। शुरुआत करें रोलिंग में सामग्री प्रवाह और सामग्री हटाने के रूप में काटनाक्योंकि ये दोनों चीजें आमतौर पर या तो मिलान ज्यामिति या उस भौतिक स्थिति को परिभाषित करती हैं जिसे प्रक्रिया के बाकी हिस्सों को सहारा देना होता है। फिर समीक्षा करें रिक्त व्यास नियंत्रण, अनाज का प्रवाह और सतह की परिष्करण और औजारों की लागत और उत्पादन मात्रा उन्हें स्वतंत्र कैटलॉग मूल्यों के रूप में मानने के बजाय वास्तविक असेंबली के विरुद्ध मानना।
विनिर्माण प्रक्रिया संबंधी निर्णय के लिए, तैयार दांत की ज्यामिति और पहुंच की स्थितियों से शुरुआत करें। ध्यान दें कि स्प्लाइन बाहरी है या आंतरिक, आर-पार है या बंद, शोल्डर के पास है, गियर के साथ एकीकृत है, या आसन्न व्यास द्वारा सीमित है। ये बाधाएं टूल अप्रोच, वर्कहोल्डिंग और प्रक्रियाओं के बीच व्यावहारिक चुनाव को प्रभावित करती हैं। उत्पादन मात्रा और सामग्री की स्थिति आर्थिक पहलुओं को प्रभावित करती है, लेकिन ड्राइंग विशेषता ही स्वीकृति का लक्ष्य बनी रहती है। स्प्लाइन रोलिंग बनाम कटिंग की समीक्षा करते समय, जब भी मिलान घटक, सामग्री की स्थिति या परिचालन क्षमता में परिवर्तन हो, इस बिंदु पर फिर से विचार करें।
निरीक्षण प्रक्रिया को ब्लैंक व्यास नियंत्रण के आधार पर तैयार करें। पहले उत्पाद के निर्माण से पहले डेटम सेटअप, माप चरण और रिपोर्टिंग आवश्यकताओं को परिभाषित करें। ऊष्मा उपचार से कणों की एक-दूसरे के सापेक्ष स्थिति बदल सकती है, इसलिए रनआउट, लीड, दांत की मोटाई या बोर के बीच संबंधों को अंतिम प्रक्रिया के बाद सत्यापित करना आवश्यक हो सकता है, न कि सॉफ्ट-मशीन्ड ब्लैंक पर। जहां गेज का उपयोग किया जाता है, वहां यह तय करें कि वे क्या प्रमाणित करते हैं और कौन से विश्लेषणात्मक परीक्षण आवश्यक हैं।
रेखाचित्र समीक्षा अनुक्रम
उत्पादन का अनुरोध करने से पहले, असेंबली के कार्य क्रम के अनुसार ड्राइंग की समीक्षा करें: मिलान दांत प्रणाली, प्रभावी जुड़ाव, स्थिति निर्धारण बिंदु, आसन्न जर्नल या शोल्डर, सामग्री और ताप उपचार, कार्यात्मक फिनिश और निरीक्षण विधि। स्प्लाइन रोलिंग बनाम कटिंगक्रम महत्वपूर्ण है क्योंकि बाद के निर्णय जैसे कि प्रक्रिया चयन या गेज चयन को इंटरफेस को पुनर्परिभाषित करने के बजाय उसका समर्थन करना चाहिए।
| वर्कशीट आइटम | उत्तर देने के लिए प्रश्न | आरएफक्यू आउटपुट |
|---|---|---|
| रोलिंग में सामग्री प्रवाह | यह फीचर किस असेंबली फंक्शन को नियंत्रित करता है? | आयाम, सहनशीलता या मिलान संदर्भ |
| सामग्री हटाने के रूप में काटना | अंतिम परिणाम की क्या स्थिति होनी चाहिए? | सामग्री / ताप उपचार / फिनिश कॉलआउट |
| रिक्त व्यास नियंत्रण | इस विशेषता का सत्यापन कैसे किया जाएगा? | निरीक्षण विधि या रिपोर्टिंग नोट |
| अनाज का प्रवाह और सतह की परिष्करण | दूसरा सदस्य किस प्रकार से भाग लेता है? | संभोग-भाग और जुड़ाव संबंधी जानकारी |
| औजारों की लागत और उत्पादन मात्रा | कौन सा आधार कार्यात्मक स्थान स्थापित करता है? | डेटा और रनआउट संबंध |
पहले लेख से पहले खरीद हस्तांतरण
एक उपयोगी खरीदारी पैकेज स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारक इसमें नियंत्रित ड्राइंग, मात्रा, सामग्री और ऊष्मा-उपचार की स्थिति, मिलान इंटरफ़ेस की जानकारी और रिपोर्टिंग के लिए आवश्यक स्वीकृति विशेषताएँ शामिल हैं। यदि 3D मॉडल प्रदान किया जाता है, तो भी 2D ड्राइंग में सहनशीलता, डेटम, ऊष्मा-उपचार संबंधी नोट्स और निरीक्षण आवश्यकताएँ होनी चाहिए। RFQ में वर्तमान संशोधन की पहचान करें ताकि विनिर्माण और निरीक्षण अलग-अलग संस्करणों पर काम न करें।
जब किसी विशेषता का निर्धारण न हुआ हो, तो उसे सुविधाजनक मान डालने के बजाय इंजीनियरिंग स्पष्टीकरण के लिए चिह्नित करें। स्प्लाइन रोलिंग बनाम कटिंग के लिए, आम तौर पर अनसुलझे मुद्दे हैं: जुड़ाव, फिटिंग, कठोरता की स्थिति, आसन्न जर्नल तक रनआउट, आंतरिक विशेषताओं तक पहुंच या घिसे हुए मिलान घटक की स्थिति। पहले उत्पाद के निर्माण से पहले इन बिंदुओं को हल करने से अनावश्यक पुनर्कार्य कम हो जाता है और बाद में दोहराए जाने वाले ऑर्डर को नियंत्रित करना आसान हो जाता है।
रिलीज़ से पहले की चेकलिस्ट
- रोलिंग के दौरान वास्तविक मिलान घटक के विरुद्ध सामग्री प्रवाह की पुष्टि करें।
- अंतिम अवस्था में सामग्री हटाने के रूप में कटाई की पुष्टि करें।
- यह परिभाषित करें कि ब्लैंक व्यास नियंत्रण का निरीक्षण कैसे किया जाएगा।
- इच्छित संयोजन स्थितियों के अंतर्गत अनाज के प्रवाह और सतह की गुणवत्ता की जांच करें।
- टूलिंग लागत और उत्पादन मात्रा को कार्यात्मक डेटा संरचना से संबंधित करें।
- मात्रा, संशोधन स्तर और प्रथम-अनुच्छेद प्रलेखन संबंधी किसी भी आवश्यकता का उल्लेख करें।
- दोहराए जाने वाले ऑर्डरों के लिए ड्यूटी, लुब्रिकेशन या मिलान हार्डवेयर में होने वाले परिवर्तनों को रिकॉर्ड करें।
अक्सर पूछे जाने वाले प्रश्नों
स्प्लाइन रोलिंग और कटिंग के लिए रोलिंग में सामग्री प्रवाह के बारे में मुझे क्या पुष्टि करनी चाहिए?
रोलिंग में सामग्री प्रवाह को पहले मिलान घटक और असेंबली फ़ंक्शन से संबंधित करें। नियंत्रित ड्राइंग पर मापने योग्य आवश्यकता को दर्शाएँ, और जब अनुकूलता दोनों भागों पर निर्भर करती हो तो विपरीत सदस्य को भी शामिल करें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, यह नाममात्र लेबल को उस ज्यामिति को प्रतिस्थापित करने से रोकता है जो वास्तव में फिट और टॉर्क स्थानांतरण को नियंत्रित करती है।
स्प्लाइन रोलिंग और कटिंग के लिए सामग्री हटाने के रूप में कटिंग के बारे में मुझे क्या पुष्टि करनी चाहिए?
तैयार उत्पाद में सामग्री हटाने की प्रक्रिया को कटाई के रूप में पुष्टि करें, जिसमें प्रसंस्करण के बाद परिवर्तित होने वाली कोई भी सामग्री, ताप-उपचार, सतह या आयामी स्थिति शामिल हो। यदि आवश्यकता किसी स्थान या संदर्भ पर निर्भर करती है, तो इसे स्पष्ट रूप से दर्शाएँ ताकि उत्पादन और निरीक्षण में एक ही संदर्भ का उपयोग किया जा सके।
स्प्लाइन रोलिंग और कटिंग के लिए ब्लैंक व्यास नियंत्रण के बारे में मुझे क्या पुष्टि करनी चाहिए?
ड्राइंग पर उल्लिखित विशेषता को मापने वाली निरीक्षण विधि चुनें। फंक्शनल गेजिंग, एनालिटिकल स्प्लाइन माप, सीएमएम जांच, रनआउट निरीक्षण, खुरदरापन माप और कठोरता परीक्षण विभिन्न प्रश्नों के उत्तर देते हैं। स्वीकृति के लिए आवश्यक परिणाम स्पष्ट करें, न कि सामान्य निरीक्षण रिपोर्ट का अनुरोध करें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, परिणामी आवश्यकता को ड्राइंग या खरीद विनिर्देश पर दर्ज करें ताकि दोहराए जाने वाले ऑर्डरों में यह एकरूप रहे।
स्प्लाइन रोलिंग और कटिंग के लिए ग्रेन फ्लो और सरफेस फिनिश के बारे में मुझे क्या-क्या कन्फर्म करना चाहिए?
वास्तविक मिलान वाले हिस्से और इच्छित संयोजन स्थिति के साथ अनाज प्रवाह और सतह की फिनिश की जांच करें। प्रतिस्थापन हब में प्रभावी जुड़ाव, क्लीयरेंस, अक्षीय गति, तापमान और घिसाव, ये सभी कारक कनेक्शन के व्यवहार को प्रभावित कर सकते हैं। जब मापने योग्य फिट की आवश्यकता उपलब्ध हो, तो केवल स्पर्श के आधार पर नए शाफ्ट को स्वीकार या अस्वीकार नहीं किया जाना चाहिए।
स्प्लाइन रोलिंग और कटिंग के लिए टूलिंग लागत और उत्पादन मात्रा के बारे में मुझे क्या-क्या जानकारी प्राप्त करनी चाहिए?
असेंबली में रोटेशन निर्धारित करने वाले फीचर्स के आधार पर टूलिंग लागत और उत्पादन मात्रा को जोड़ें। ड्राइंग में डेटम संदर्भ और किसी भी रनआउट या स्थिति संबंध को स्पष्ट रूप से दर्शाया जाना चाहिए। यदि हीट ट्रीटमेंट या फिनिश मशीनिंग से फीचर में बदलाव हो सकता है, तो तैयार पार्ट को दर्शाने वाले चरण में संबंध की जांच करें।
इंजीनियरिंग संबंधी निर्णयों से लेकर उत्पादन नियंत्रण तक
एक बार इंटरफ़ेस पर सहमति हो जाने के बाद, प्रत्येक कार्यात्मक निर्णय को एक ऐसे ड्राइंग विशेषता में रूपांतरित करें जिसका निर्माण और निरीक्षण किया जा सके। महत्वपूर्ण संबंधों को केवल ईमेल नोट्स में न छोड़ें। आयाम, डेटम, हीट-ट्रीटमेंट की स्थितियाँ और स्वीकृति आवश्यकताओं को संशोधन-नियंत्रित किया जाना चाहिए ताकि उत्पादन टीम और निरीक्षण टीम एक ही परिभाषा पर काम करें। इस समीक्षा में, उपयोगी स्वीकृति मानदंड वह है जिसे कार्यात्मक ड्राइंग विशेषता से जोड़ा जा सके। स्प्लाइन रोलिंग बनाम कटिंग की समीक्षा करते समय, जब भी मिलान घटक, सामग्री की स्थिति या परिचालन कार्य में परिवर्तन हो, इस बिंदु पर पुनः विचार करें।
पहले नमूनों के लिए, असेंबली अनुकूलता साबित करने वाली विशेषताओं को प्राथमिकता दें: दांतों की ज्यामिति, मिलान फिट, लोकेटिंग जर्नल या शोल्डर से संबंध, हीट-ट्रीटमेंट की स्थिति और कोई भी महत्वपूर्ण रनआउट। माप विधि को परिणाम के साथ रिकॉर्ड करें। दोहराए जाने वाले ऑर्डरों पर, समान डेटम सेटअप और माप पद्धति का उपयोग करने से रुझान परिवर्तनों को पहचानना आसान हो जाता है और विभिन्न निरीक्षण व्याख्याओं के कारण होने वाले विवाद कम हो जाते हैं। दोहराए जाने वाले काम के लिए, असेंबली आवश्यकता में परिवर्तन होने तक समान डेटम और माप आधार रखें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, वर्तमान ड्राइंग पर दिखाए गए विशिष्ट स्प्लाइन रोलिंग बनाम कटिंग इंटरफ़ेस पर यह जांच लागू करें।
जब परिचालन कार्य में परिवर्तन होता है, तो पुरानी विशिष्टता को उपयुक्त मानकर इंजीनियरिंग समीक्षा को पुनः आरंभ करें। उच्च टॉर्क, बढ़ा हुआ झटका, बार-बार होने वाले उलटफेर, भिन्न स्नेहन या एक नया मिलान घटक संपर्क और घिसाव को बदल सकते हैं, भले ही नाममात्र स्प्लाइन का आकार समान रहे। ड्राइंग को वास्तविक असेंबली आवश्यकता के अनुसार विकसित किया जाना चाहिए। जब कार्य या मिलान घटक में परिवर्तन होता है, तो पिछली धारणा को आगे बढ़ाने के बजाय इस बिंदु पर पुनः विचार करें। स्प्लाइन रोलिंग बनाम कटिंग: प्रक्रिया चयन कारकों के लिए, परिणामी आवश्यकता को ड्राइंग या खरीद विशिष्टता पर दर्ज करें ताकि दोहराए जाने वाले ऑर्डरों पर यह एकरूप रहे।
आरएफक्यू तैयार करें
- वर्तमान 2डी ड्राइंग और संशोधन
- मिलान घटक और स्प्लाइन परिभाषा
- सामग्री, ऊष्मा उपचार और कार्यात्मक फिनिश
- टॉर्क, गति, कार्य और पर्यावरण
- मात्रा और आवश्यक निरीक्षण दस्तावेज़
एक संपूर्ण पूछताछ में ड्राइंग, मिलान इंटरफ़ेस, सामग्री की स्थिति, कार्य, मात्रा और निरीक्षण संबंधी अपेक्षाएँ शामिल होती हैं। जब इन इनपुट को शुरुआत में ही परिभाषित कर लिया जाता है, तो आपूर्तिकर्ता एक ही कार्यात्मक आवश्यकता के अनुसार टूलिंग, हीट ट्रीटमेंट, फिनिशिंग और माप की योजना बना सकते हैं, जिससे पहले उत्पाद के निर्माण से पहले स्पष्टीकरण चक्र कम हो जाते हैं। इस विषय के लिए, उस निर्णय को मिलान घटक और RFQ के लिए उपयोग किए गए ड्राइंग संशोधन से जोड़ें। स्प्लाइन रोलिंग बनाम कटिंग की समीक्षा करते समय, मिलान घटक, सामग्री की स्थिति या परिचालन कार्य में परिवर्तन होने पर इस बिंदु पर पुनः विचार करें।
गाइड को आरएफक्यू में बदलें
तकनीकी समीक्षा के लिए नियंत्रित ड्राइंग, मिलान इंटरफ़ेस, सामग्री की स्थिति और कार्य क्षमता संबंधी जानकारी भेजें।
एक उद्धरण का अनुरोध करें
























