Tuotekuvaus
OEM CNC-koneiden hammaspyörän akselin vetoakseli OEM-taottu teräsvaihteiston ura-akseli
Meillä on valmiit työstölaitteet, mukaan lukien vaakasuora sorvi, pystysuora sorvi, CNC-poraus- ja jyrsinkone, CNC-porauskone, syvän reiän poraus- ja porauskone, hammaspyörän jyrsintäkone, hammaspyörän hampaiden hiomakone, hiomakone jne.
Tiukasti laadunvalvontajärjestelmä voi tuottaa korkealaatuisia tuotteita. Jokaisesta tilauksesta voimme toimittaa raportin materiaalien kemiallisten komponenttien testauksesta, UT-testauksesta, kovuudesta, mekaanisten ominaisuuksien testauksesta (iskunkestävyystestaus, myötölujuustestaus, vetolujuustestaus), koon tarkastuksesta jne.
Tuotekuvaus
| Tuote | Akseli |
| Hakemus | Nosturit, rautatiet, mineraalikoneet, hydrauliset koneet, varaosat jne. |
| Design | Voidaan valmistaa asiakkaan pyynnöstä, mittatilaustyönä tai asiakkaan suunnittelun mukaan |
| Materiaali | Ruostumaton teräs, hiiliteräs tai seosteräs, kuten 45#, 65# SAE4140, SAE4150, SAE4160, 42CrMo, ruostumaton teräs 410, ruostumaton teräs 304 tai muu vaadittu teräs |
| Koko | Halkaisija 10–1000 mm. Pituus enintään 6000 mm. |
Yrityksemme etu:
1. Edistykselliset tarkastuslaitteet tiukkaa laatua ja valvontaa sekä täsmällisiä määrittelyjä varten.
2. Olemme suora valmistaja, meillä on paljon kokemusta koneiden osien ja lääketieteellisten osien pakkaamisesta.
3. Tarkastusraportin mukauttaminen ja materiaalisertifioinnin tarjoaminen.
4. Saatavilla on kaikenlaisia piirustusmuotoja. Esimerkiksi: PRO/E, Solid Works, Ci-matron, Auto CAD ja niin edelleen.
5. Nuori johtoryhmä, jolla on tehokas tuottavuus, nopea reagointikyky ja moderni liiketoimintakonsepti.
Valmistusprosessi
* Vapaasti taottu tai moduulitaottu
*Karkea työstöprosessi, jolla poistetaan pinnalta taottu hapettunut musta nahka.
*100% ultraäänitesti ASTMA388
* Lämpökäsittely pyynnöstä, normalisoitu, sammutettu, karkaistu….
*Kovuuskoe
*Viimeistelyprosessi piirustuksen edellyttämään mittatilaan.
*100% magneettinen testi ASTM E709 ja 100% mittatesti
*Maalaus tai öljysuojaus
*Pakkaus laatikoilla
| Edut | »Luotettava taonta-/CNC-koneistuspalvelu »Hyvä työstölaatu » Kohtuullinen hinnoittelu »Kilpailukykyiset toimituskulut » MOQ 1PCS ja pieni määrä tilauksia hyväksytään »Ammattitaitoista suunnittelupalvelua tarvittaessa muutostöitä varten »Täytämme kaikki vaatimuksesi avaimet käteen -kokoonpanona tai räätälöityinä paketteina! |
|||||
| Tarjouspyyntö | Asiakaskysely → Tekninen viestintä → Kustannusanalyysi → Myyntianalyysi → Tarjous asiakkaalle » Vain 1–3 arkipäivää » Lähetä tarjouspyyntö täydellisine kaupallisine ehtoineen |
|||||
| Näytteenotto | Näytetilaus → Tekninen tarkastus → Näytesuunnitelma asiakkaalle → Näytteen tilan seuranta → Lähetä näytteet dokumentin mukana. » Työkalujen valmistusaika: 2–4 viikkoa, Näytteiden valmistusaika: 1 viikko » Jatkuva näytteen tilan seuranta » Täydelliset asiakirjat näytteen hyväksyntää varten |
|||||
| Tilausten hallinta | CRM-järjestelmä → Avoimen tilauksen vahvistus → Logistiikkajärjestely. » Tuotantoaika: 4–8 viikkoa » Viikoittainen avoimen tilauksen vahvistus » Asiakkaiden ensisijainen 3PL-palvelu |
|||||
| Laadunvalvonta | Sertifikaatit: RoHS, ISO9001:2008, SGS. IQC → IPQC → OQC/FQC → Laatuvalituspalaute → Auditointi ja koulutus. » Maailmankuulun yrityksen suorittama tehtaan tarkastus ja pätevyys » Tiukka laadunhallintamenettely ja jäljitettävyys |
|||||
| Hakemus | »Ilmailu- ja avaruustekniikka "Meren "Moottoripyörä » Autoteollisuus »Valokuvauslaitteet »EDC-työkalut » valaisimet »Lääkinnälliset laitteet » Televiestintä » Sähkö- ja elektroniikkatarvikkeet »Palonilmaisujärjestelmä yms. |
|||||
Tilausten laadun varmistamiseksi riippumattomat laadunvalvonnan jäsenemme suorittavat tiukat tarkastukset jokaisessa
vaihe:
* Raaka-aineiden laadunvalvonta: Kemiallisen koostumuksen analyysi, mekaaninen suorituskykytesti
* Tuotantoprosessin laadunvalvonta: Ensimmäisen osan täysikokoinen tarkastus, Kriittisen koon prosessitarkastus, SPC-prosessin valvonta
* Lab-ominaisuudet: CMM, OGP, XRF, karheusmittari, profilointilaite, automaattinen optinen tarkastaja
*Laatujärjestelmä: ISO9001
Usein kysytyt kysymykset:
1) Miten voin tehdä tilauksen?
A: Voit ottaa meihin yhteyttä sähköpostitse tilauksesi tiedoista tai tehdä tilauksen verkossa.
2) Miten voin maksaa sinulle?
V: Kun olet vahvistanut PI:mme, pyydämme sinua järjestämään maksun T/T:llä.
3) Mikä on tilausmenettely?
V: Ensin keskustelemme tilauksen ja tuotannon yksityiskohdista sähköpostitse tai tiliotteella. Sitten lähetämme sinulle vahvistusvahvistuksen (PI). Sinua pyydetään suorittamaan ennakkomaksu tai 30%-varausmaksu ennen tuotannon aloittamista. Varauksen vastaanottamisen jälkeen alamme käsitellä tilausta. Yleensä toimitus kestää 4–8 viikkoa, jos meillä ei ole varastossa olevia tuotteita. Ennen tuotannon päättymistä otamme sinuun yhteyttä toimitustietojen selvittämiseksi, alamme valmistella lähetystä puolestasi ja loppusumma maksetaan ennen toimitusta.
4) Miten huolehdit asiakkaistasi, jotka saavat viallisia tuotteita?
A: vaihto. Jos tuotteessa on viallisia tuotteita, hyvitämme ne yleensä asiakkaallemme tai vaihdamme ne seuraavassa lähetyksessä.
5) Miten tarkistat kaikki tuotantolinjalla olevat tavarat?
V: Meillä on pistokokeita ja valmiiden tuotteiden tarkastuksia. Tarkistamme tavarat, kun ne siirtyvät seuraavaan tuotantovaiheeseen. Ja kaikki tavarat testataan hitsauksen jälkeen, mikä takaa, ettei 100%:ssä ole vuoto-ongelmia.
Kauppa:
Kyselyysi vastataan 12 tunnin kuluessa.
Hyvin koulutetut ja kokeneet myyjät voivat vastata tiedusteluihisi englanniksi.
Työaikana sähköpostiin vastataan kahden tunnin kuluessa
OEM- ja ODM-projektit ovat erittäin tervetulleita. Meillä on vahva T&K-tiimi.
Tilaus valmistetaan täsmälleen tilauksen tietojen ja vedostettujen näytteiden mukaisesti.
Laadunvarmistajamme toimittaa tarkastusraportin ennen lähetystä.
Liikesuhteesi kanssamme on luottamuksellinen kaikille kolmansille osapuolille.
Hyvä myynnin jälkeinen palvelu.
Jos on jotain, mitä voimme auttaa, ota rohkeasti yhteyttä.
|
Toimituskulut:
Arvioitu rahti yksikköä kohden. |
Neuvoteltavana |
|---|
| Materiaali: | hiiliteräs |
|---|---|
| Ladata: | Vetoakseli |
| Jäykkyys ja joustavuus: | Jäykkyys / Jäykkä akseli |
| Näytteet: |
US$ 1/kpl
1 kpl (vähimmäistilaus) | Tilaa näyte laserleikkaavat osat
|
|---|
| Mukauttaminen: |
Saatavilla
| Mukautettu pyyntö |
|---|
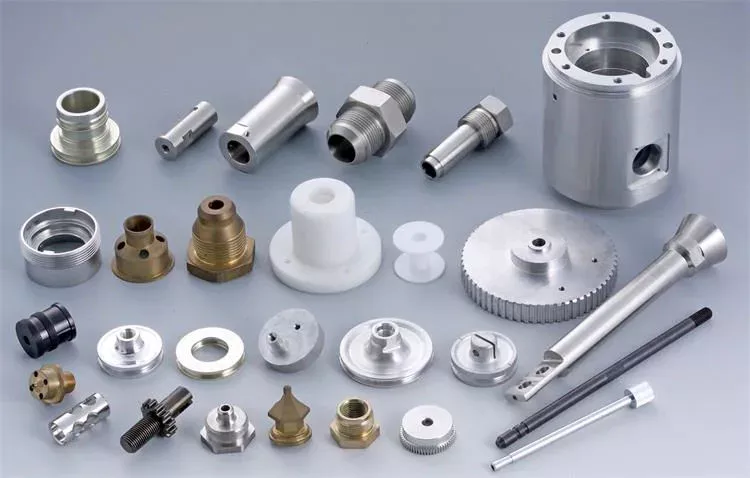
Spline-kytkimien sovellukset
Urakytkin on erittäin tehokas tapa liittää kaksi tai useampia komponentteja. Tällaiset kytkimet ovat erittäin tehokkaita, koska ne yhdistävät lineaarisen liikkeen pyörimiseen, ja niiden tehokkuus tekee niistä halutun vaihtoehdon lukuisissa sovelluksissa. Lue lisää urakytkimien tärkeimmistä ominaisuuksista ja sovelluksista. Pystyt myös määrittämään ennustetun toiminnan ja kulumisen. Voit helposti suunnitella omat kytkimesi noudattamalla alla esitettyjä ohjeita.
Optimaalinen suunnittelu
Urituskytkimellä on tärkeä rooli vääntömomentin välittämisessä. Se koostuu navasta ja akselista, joiden urat ovat pinnalla kosketuksessa ilman suhteellista liikettä. Koska ne ovat yhteydessä toisiinsa, niiden kulmanopeus on sama. Urat voidaan suunnitella millä tahansa profiililla, joka minimoi kitkan. Koska ne ovat kosketuksissa toisiinsa, kuorma ei jakautu tasaisesti, vaan keskittyy pienelle alueelle, mikä voi muuttaa navan pintaa.
Optimaalinen urakytkimen suunnittelu ottaa huomioon useita tekijöitä, kuten painon, materiaaliominaisuudet ja suorituskykyvaatimukset. Ilmailuteollisuudessa paino on tärkeä suunnittelutekijä. SAE- ja ANSI-taulukot eivät ota painoa huomioon urakytkimien suorituskykyvaatimuksia laskettaessa. Toinen kriittinen tekijä on tila. Urakytkimien on ehkä sovittava ahtaisiin tiloihin, tai niihin voi liittyä muita kokoonpanorajoituksia.
Urakytkimien optimaalinen suunnittelu voi olla tunnettu parittomasta hampaiden määrästä. Näin ei kuitenkaan aina ole. Jos ulkoisen uran ulkohalkaisija ylittää tietyn kynnysarvon, optimaalinen urakytkentämalli ei välttämättä ole optimaalinen valinta tähän sovellukseen. Urakytkimen optimoimiseksi tiettyyn sovellukseen käyttäjän on ehkä harkittava sovellukseen sopivinta mitoitusmenetelmää.
Kun suunnittelu on luotu, seuraava vaihe on testata tuloksena oleva urakytkentä. Järjestelmän on tarkistettava mahdolliset suunnittelurajoitteet ja validoitava, että se voidaan valmistaa nykyaikaisilla valmistustekniikoilla. Tuloksena oleva urakytkentämalli viedään sitten optimointityökaluun jatkoanalyysia varten. Menetelmän avulla suunnittelija voi helposti muokata urakytkimen suunnittelua ja vähentää sen painoa.
Spline-kytkentämalli 20 sisältää spline-kytkennän tärkeimmät rakenteelliset ominaisuudet. Tuotemalliohjelmisto 10 tallentaa oletusarvot kullekin spline-kytkennän spesifikaatiolle. Tuloksena oleva spline-malli lasketaan sitten tässä keksinnössä käytetyn algoritmin mukaisesti. Ohjelmisto mahdollistaa suunnittelijan syöttää spline-kytkennän säteet, paksuuden ja suunnan.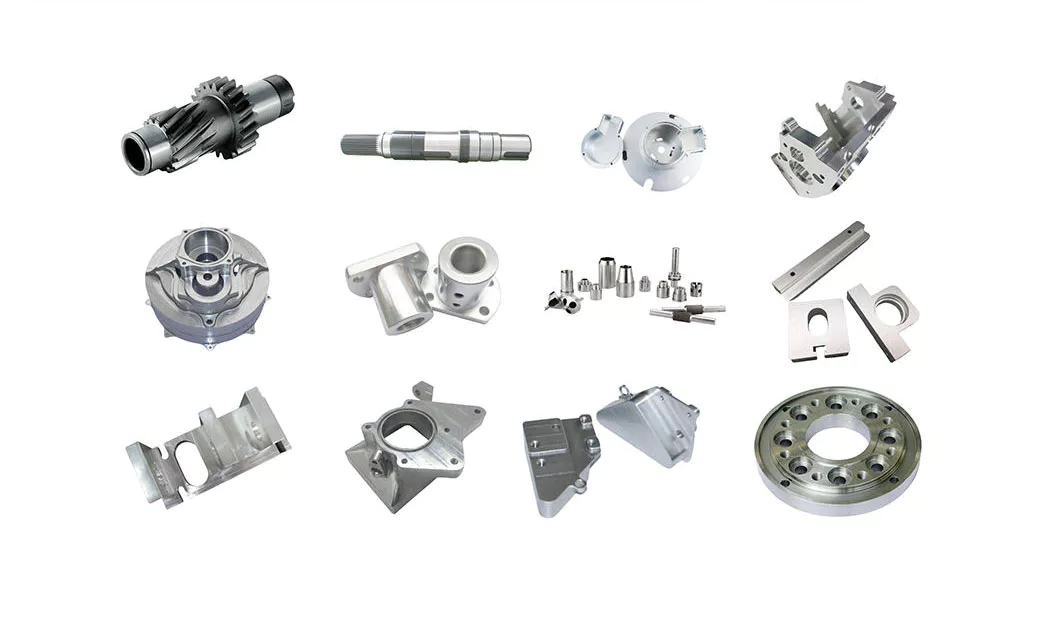
Ominaisuudet
Lentokoneiden moottorien urien tärkeä näkökohta on kuorman jakautuminen hampaiden kesken. Tutkijat ovat suorittaneet kokeellisia testejä ja analysoineet voiteluolosuhteiden vaikutusta kytkimen käyttäytymiseen. Sitten he laativat teoreettisen mallin käyttäen Ruiz-parametria simuloidakseen uritettujen kytkinten todellisia toimintaolosuhteita. Tämä malli selittää uritettujen kytkinten aiheuttamat kulumisvauriot ottamalla huomioon kitkan, linjausvirheen ja muiden urien suorituskykyyn liittyvien tekijöiden vaikutuksen.
Suunnitellakseen urakytkimen käyttäjä syöttää ensin kuormaa kantavien osien mitoituksen suunnittelukriteerit, mukaan lukien urakytkimen mallin 30 ulkoisen uran 40. Sitten käyttäjä määrittää vääntömomenttimarginaalin suorituskykyvaatimukset, kuten myötörajan, plastisen nurjahduksen ja ryömintänurjahduksen. Ohjelmisto laskee sitten automaattisesti kuormaa kantavien osien ja akselin koon ja kokoonpanon. Nämä tiedot syötetään sitten malliohjelmistoon 10 määritysarvoina.
Erilaiset spline-kytkentäkonfiguraatiotiedot syötetään graafiseen käyttöliittymänäyttöön 80. Ohjelmisto 10 luo sitten spline-kytkentämallin tallentamalla oletusarvot eri tiedoille. Käyttäjä voi sitten manipuloida spline-kytkentämallia muokkaamalla sen eri tietoja. Lopputuloksena on tietokoneella avustettu suunnittelu, jonka avulla suunnittelijat voivat optimoida spline-kytkennät niiden suorituskyvyn ja suunnittelutietojen perusteella.
Spline-kytkentämalliohjelmisto arvioi jatkuvasti spline-kytkentämallien pätevyyttä tietyssä sovelluksessa. Jos käyttäjä esimerkiksi syöttää parametrisignaalia vastaavan data-arvosignaalin, ohjelmisto vertaa syötetyn signaalin arvoa vastaavaan arvoon tietokannassa. Jos arvot ovat spesifikaatioiden ulkopuolella, näyttöön tulee varoitusviesti. Kun vertailu on valmis, spline-kytkentämalliohjelmisto tuottaa raportin tuloksista.
Erilaisia urakytkimen suunnittelutekijöitä ovat paino, materiaaliominaisuudet ja suorituskykyvaatimukset. Paino on yksi tärkeimmistä suunnittelutekijöistä, erityisesti ilmailualalla. ANSI- ja SAE-taulukot eivät ota näitä tekijöitä huomioon laskettaessa urakytkimen kuormitusominaisuuksia. Myös muut suunnitteluvaatimukset voivat rajoittaa urakytkimen kokoonpanoa.
Sovellukset
Urakytkimet ovat mekaaninen liitos, joka yhdistää kaksi pyörivää akselia. Sen kaksi osaa koskettavat kuormaa siirtäviä hampaita. Vaikka urat ovat usein ylimitoitettuja, ne ovat silti alttiita väsymiselle ja staattiselle käyttäytymiselle. Nämä ominaisuudet tekevät niistä myös alttiita kulumiselle. Siksi oikea suunnittelu ja valinta ovat elintärkeitä urien kulumisen minimoimiseksi. Urakytkimillä on monia käyttötarkoituksia.
Kiilan suunnittelu perustuu liitettävän akselin kokoon. Tämä mahdollistaa kiilan oikean etäisyyden toisistaan. Uusi vierintäjyrsintämenetelmä mahdollistaa kartiomaisten pohjien muodostamisen ilman häiriöitä, ja kiilan juuri on samankeskinen akselin kanssa. Nämä ominaisuudet mahdollistavat korkean tuotantonopeuden. Urakytkimiä käytetään monenlaisissa sovelluksissa eri teollisuudenaloilla. Lisätietoja saat lukemalla eteenpäin.
FE-pohjainen menetelmä voi ennustaa urakytkimien kulumisnopeutta ottamalla huomioon kitkakertoimen kehityksen. Tämä menetelmä voi ennustaa kitkakulumista yksinkertaisen pyöreä-tasa-geometrian perusteella, ja se on kalibroitu kokeellisilla tiedoilla. Ennustettu kulumisnopeus on kohtuullinen verrattuna kokeellisiin tietoihin. Urakytkimien kitkan kehitys riippuu urakytkimen geometriasta. On myös tärkeää ottaa huomioon urakytkimien voiteluolosuhteet.
Uritetun kytkimen käyttö vähentää välystä ja varmistaa liitettyjen komponenttien oikean kohdistuksen. Akselin uritettu hammasmuoto siirtää pyörimisen uritetusta akselista sisäiseen uritettuun osaan, joka voi olla hammaspyörä tai muu pyörivä laite. Uritetun kytkimen juurilujuus ja vääntömomenttivaatimukset määräävät käytettävän urakytkimen tyypin.
Uran juuri on yleensä litteä ja siinä on kruunu toisella puolella. Kruunatulla uralla on symmetrinen kruunu uran pinnan leveyden keskiviivalla. Uran pituuden pienentyessä päitä kohti hampaat ohenevat. Hampaan halkaisija mitataan jakovälillä. Tämä tarkoittaa, että urosuralla on litteä juuri ja kruunu.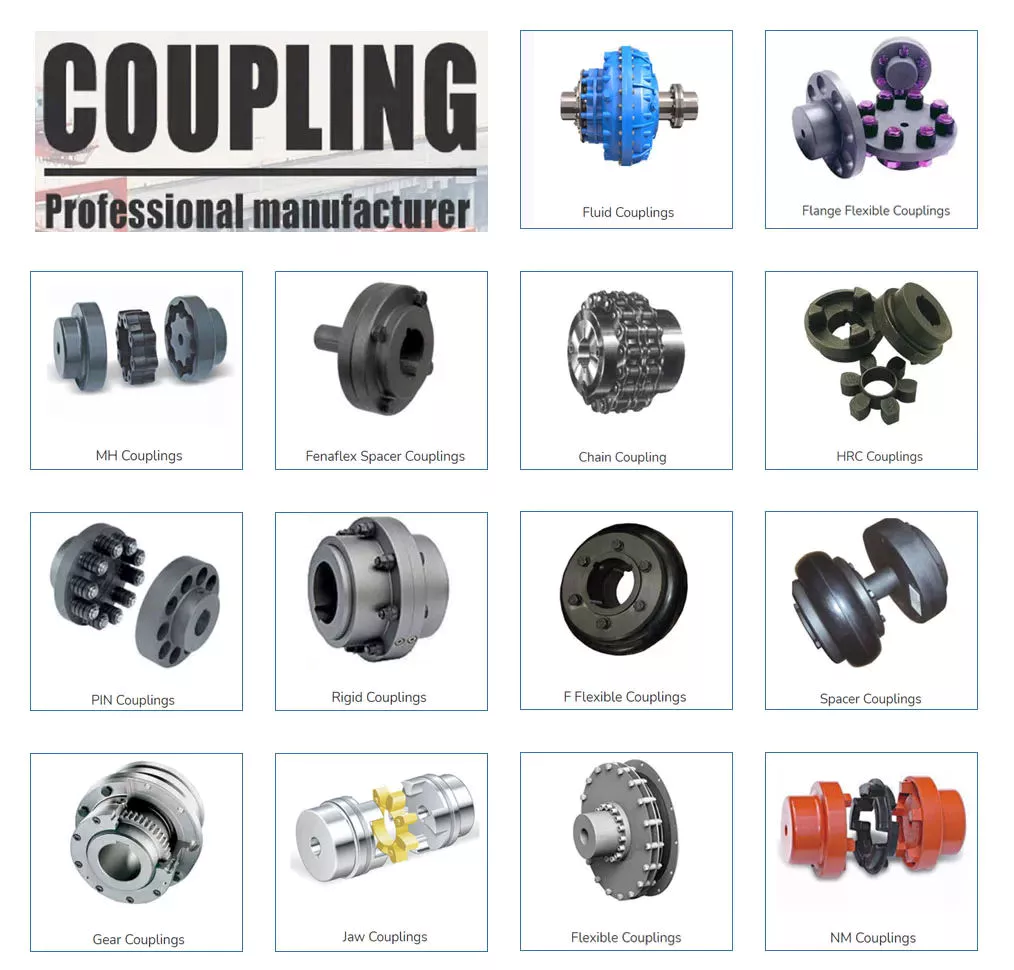
Ennustettavuus
Karakytkimiä käytetään pyörivissä koneissa kahden akselin yhdistämiseen. Ne koostuvat kahdesta osasta, joissa on hampaat, jotka kytkeytyvät toisiinsa ja siirtävät kuormaa. Urakytkimet ovat usein ylimitoitettuja ja alttiita staattiselle sähkölle ja väsymiskäyttäytymiselle. Kulumisilmiöt ovat myös yleinen ongelma urien kanssa. Näiden ongelmien ratkaisemiseksi on tärkeää ymmärtää näiden kytkimien käyttäytyminen ja ennustettavuus.
Spline-roottori-kytkentäjen dynaaminen käyttäytyminen on usein epäselvää, varsinkin jos järjestelmä ei ole integroitu roottoriin. Esimerkiksi kun linjausvirhettä ei ole, päävastetaajuus on yksi X-pyörimisnopeus. Kun linjausvirhe kasvaa, järjestelmä alkaa värähdellä monimutkaisilla tavoilla. Lisäksi, kun akselin radat poikkeavat origosta, kaikkien taajuuksien suuruudet kasvavat. Siten tutkimustulokset ovat hyödyllisiä roottorijärjestelmien asianmukaisen suunnittelun ja vianetsinnän määrittämisessä.
Väärin linjattujen spline-kytkentäjen malli voidaan saada analysoimalla kahden spline-parin välisiä jännitys-puristussuhteita. Splinejen kytkeytymisvoimamalli on järjestelmän massan, välittävän vääntömomentin ja dynaamisen värähtelysiirtymän funktio. Tämä malli pätee, kun dynaaminen värähtelysiirtymä on pieni. Lisäksi CZPT-askellusintegrointimenetelmä on vakaa ja sillä on korkea hyötysuhde.
Liukastumisjakaumat ovat voitelutilan, kitkakertoimen ja kuormitussyklien funktio. Ennustetut kulumissyvyydet ovat selvästi mitattujen arvojen sisällä. Nämä ennusteet perustuvat liukastumisjakaumiin. Menetelmä ennustaa lisääntynyttä kulumista kevyesti voidelluissa olosuhteissa, mutta ei lisävoitelussa. Voiteluolosuhteet ja kitkakerroin ovat keskeisiä tekijöitä, jotka määräävät urien kulumiskäyttäytymisen.


toimittaja CX 2023-04-24
Muunna opas tarjouspyynnöksi
Lähetä valvottu piirustus, liitoskohta, materiaalin kunto ja käyttötiedot teknistä tarkistusta varten.
Pyydä tarjous
























