Опис производа
ОЕМ ЦНЦ машинска осовина зупчаника погонског главног вратила ОЕМ ковани челик мењач шлиц вратила
Имамо комплетну опрему за обраду, укључујући хоризонтални струг, вертикални струг, ЦНЦ машину за бушење и глодање, ЦНЦ машину за бушење, машину за дубоко бушење и бушење, машину за глодање зупчаника, машину за брушење зупчаника, брусилицу итд.
Строго систем инспекције квалитета може произвести висококвалитетне производе. За сваку поруџбину можемо дати извештај за испитивање хемијских компоненти материјала, УТ тестирање, тврдоћу, испитивање механичких својстава (испитивање удара, испитивање границе течења, испитивање затезне чврстоће), инспекцију величине итд.
Опис производа
| Ставка | Вратило |
| Примена | Кранови, железничке пруге, минералне машине, хидрауличне машине, резервни делови итд. |
| Дизајн | Може бити по захтеву купца, израђено по мери, по дизајну купца |
| Материјал | Нерђајући челик, угљенични челик или легирани челик, као што су 45#, 65# SAE4140, SAE4150, SAE4160, 42CrMo, нерђајући челик 410, нерђајући челик 304 или други потребни челик |
| Величина | Пречник од 10 мм до 1000 мм. Максимална дужина 6000 мм |
Предност наше компаније:
1. Напредна опрема за инспекцију за ригорозан квалитет и контролу и прецизне спецификације.
2. Ми смо директни произвођач, имамо пуно искуства са деловима машина за паковање и медицинским деловима.
3. Прилагођавање извештаја о инспекцији, обезбеђивање сертификације материјала.
4. Доступне су све врсте формата цртања. На пример: PRO/E, solidworks, Ci-matron, Auto CAD и тако даље.
5. Млади руководећи тим са ефикасном продуктивношћу, брзим одзивом и модерним пословним концептом.
Процес производње
*Слободно ковано или модуларно ковано
* Груби процес обраде, ради уклањања површински коване оксидиране црне коже.
*100% ултразвучни тест ASTMA388
*Термичка обрада према захтеву, нормализовано, каљено, темперирано….
*Тест тврдоће
*Завршни процес до димензионалног стања које захтева цртеж.
*100% магнетни тест ASTM E709 и 100% димензионални тест
*Заштита фарбањем или уљем
*Паковање са кутијама
| Предности | »Поуздана услуга ковања/CNC машинске обраде »Добар квалитет обраде »Обезбеђене разумне цене »Конкурентна услуга испоруке »MOQ 1PCS и поруџбине малих количина прихваћене »Професионална инжењерска услуга када је потребна било каква модификација »Било који захтеви за монтажу по систему „кључ у руке“ или прилагођени пакет, испунићемо ваше захтеве! |
|||||
| Захтев за понуду | Упит купца → Инжењерска комуникација → Анализа трошкова → Анализа продаје → Понуда за купца » Само 1-3 радна дана » Пошаљите захтев за понуду са комплетним комерцијалним условима |
|||||
| Израда узорака | Наруџбина узорка → Инжењерски преглед → План узорка за купца → Праћење статуса узорка → Слање узорака са документом. » Рок трајања алата: 2-4 недеље, Рок трајања узорка: 1 недеља » Континуирано праћење статуса узорка » Комплетна документација за одобрење узорка |
|||||
| Управљање поруџбинама | CRM систем → Потврда отворене поруџбине → Логистички аранжман. » Рок производње: 4-8 недеља » Недељна потврда отворене поруџбине » Преферирана 3PL услуга за купце |
|||||
| Контрола квалитета | Сертификати: RoHS, ISO9001:2008, SGS. IQC → IPQC → OQC/FQC → Жалбе на квалитет, повратне информације → Ревизија и обука. » Ревизија постројења и квалификација од стране светски познате компаније » Строга процедура управљања квалитетом са могућношћу праћења |
|||||
| Примена | »Ваздухопловство »Морски »Мотоцикл »Аутомобилска индустрија »Фото опрема »EDC алати » расветна тела »Медицинска опрема »Телекомуникације »Електротехника и електроника »Систем за детекцију пожара, итд. |
|||||
Да бисмо осигурали квалитет поруџбина, наши независни чланови контроле квалитета спроводе строгу инспекцију на свакој
фаза:
*Контрола квалитета сировина: Анализа хемијског састава, Тест механичких перформанси
*Контрола квалитета производног процеса: Инспекција пуне величине за први део, инспекција процеса критичне величине, праћење процеса SPC
*Лабораторијске могућности: CMM, OGP, XRF, мерач храпавости, профилер, аутоматски оптички инспектор
* Систем квалитета: ISO9001
Најчешћа питања:
1) Како могу да наручим?
A: Можете нас контактирати путем е-поште у вези са детаљима ваше поруџбине или наручити онлајн.
2) Како могу да вам платим?
О: Након што потврдите наш PI, замолићемо вас да организујете плаћање путем T/T.
3) Каква је процедура наручивања?
A: Прво разговарамо о детаљима поруџбине и производње путем е-поште или ТМ-а. Затим ћемо вам послати ПИ за потврду. Од вас ће се тражити да извршите уплату у целости или 30% депозит пре него што почнемо са производњом. Након што примимо депозит, почињемо са обрадом поруџбине. Обично нам је потребно 4-8 недеља ако немамо артикле на лагеру. Пре него што се производња заврши, контактираћемо вас у вези са детаљима испоруке, почећемо да припремамо пошиљку за вас, а преостали износ треба да буде измирен пре испоруке.
4) Како поступате када ваши клијенти добију неисправне производе?
A: замена. Ако постоје неки неисправни артикли, обично их вратимо нашем купцу или их заменимо у следећој пошиљци.
5) Како проверавате сву робу у производној линији?
A: Имамо инспекцију на лицу места и инспекцију готових производа. Проверавамо робу када уђе у следећи корак производног поступка. И сва роба ће бити тестирана након заваривања, како бисмо осигурали да 100% нема проблема са цурењем.
Трговина:
На ваш упит ће бити одговорено у року од 12 сати.
Добро обучени и искусни продавци могу одговорити на ваша питања на енглеском језику.
Током радног времена, одговор на е-пошту биће вам достављен у року од 2 сата.
ОЕМ и ОДМ пројекти су веома добродошли. Имамо јак тим за истраживање и развој.
Поруџбина ће бити произведена тачно према детаљима поруџбине и провереним узорцима.
Наш КЦ ће поднети извештај о инспекцији пре испоруке.
Ваш пословни однос са нама биће поверљив за било коју трећу страну.
Добра постпродајна услуга.
Ако постоји било шта чиме можемо да помогнемо, слободно нас контактирајте.
|
Трошкови испоруке:
Процењена цена превоза по јединици. |
За преговарање |
|---|
| Материјал: | Угљенични челик |
|---|---|
| Оптерећење: | Погонско вратило |
| Крутост и флексибилност: | Крутост / Крута осовина |
| Узорци: |
US$ 1/комад
1 комад (минимална поруџбина) | Узорак поруџбине делови за ласерско сечење
|
|---|
| Прилагођавање: |
Доступно
| Прилагођени захтев |
|---|
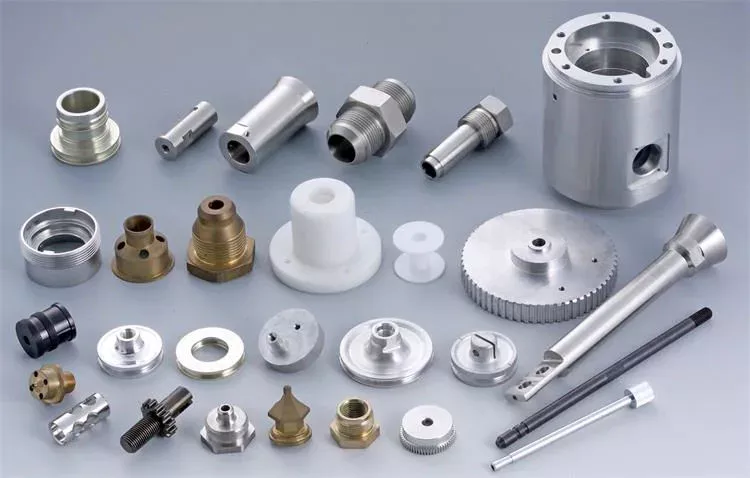
Примене спојница са шлицем
Клинаста спојница је веома ефикасно средство за повезивање две или више компоненти. Ове врсте спојница су веома ефикасне, јер комбинују линеарно кретање са ротацијом, а њихова ефикасност их чини пожељним избором у бројним применама. Читајте даље да бисте сазнали више о главним карактеристикама и применама клинастих спојница. Такође ћете моћи да одредите предвиђени рад и хабање. Можете лако да дизајнирате сопствене спојнице пратећи кораке наведене у наставку.
Оптималан дизајн
Клинаста спојница игра важну улогу у преносу обртног момента. Састоји се од главчине и вратила са жлебовима који су у површинском контакту без релативног кретања. Пошто су повезани, њихова угаона брзина је иста. Жлебови могу бити пројектовани са било којим профилом који минимизира трење. Пошто су у међусобном контакту, оптерећење није равномерно распоређено, концентришући се на малу површину, што може деформисати површину главчине.
Оптимални дизајн спојнице са клицом узима у обзир неколико фактора, укључујући тежину, карактеристике материјала и захтеве за перформансе. У аеронаутичкој индустрији, тежина је важан фактор дизајна. SAE и ANSI табеле не узимају у обзир тежину приликом израчунавања захтева за перформансе спојница са клицом. Још један критични фактор је простор. Спојнице са клицом могу морати да стану у уске просторе или могу бити подложне другим ограничењима конфигурације.
Оптимални дизајн спојница са клином може се карактерисати непарним бројем зубаца. Међутим, то није увек случај. Ако спољашњи пречник спољашњег клина прелази одређени праг, оптимални модел спојнице са клином можда није оптималан избор за ову примену. Да би оптимизовао спојницу са клином за одређену примену, корисник ће можда морати да размотри метод димензионисања који је најприкладнији за његову примену.
Када се дизајн генерише, следећи корак је тестирање резултујућег сплајн споја. Систем мора да провери сва ограничења дизајна и да потврди да се може произвести коришћењем модерних техника производње. Добијени модел сплајн споја се затим извози у алат за оптимизацију ради даље анализе. Метода омогућава дизајнеру да лако манипулише дизајном сплајн споја и смањи његову тежину.
Модел сплајн споја 20 укључује главне структурне карактеристике сплајн споја. Софтверски програм за модел производа 10 чува подразумеване вредности за сваку од спецификација сплајн споја. Добијени сплајн модел се затим израчунава у складу са алгоритмом који се користи у овом проналаску. Софтвер омогућава дизајнеру да унесе полупречнике, дебљину и оријентацију сплајн споја.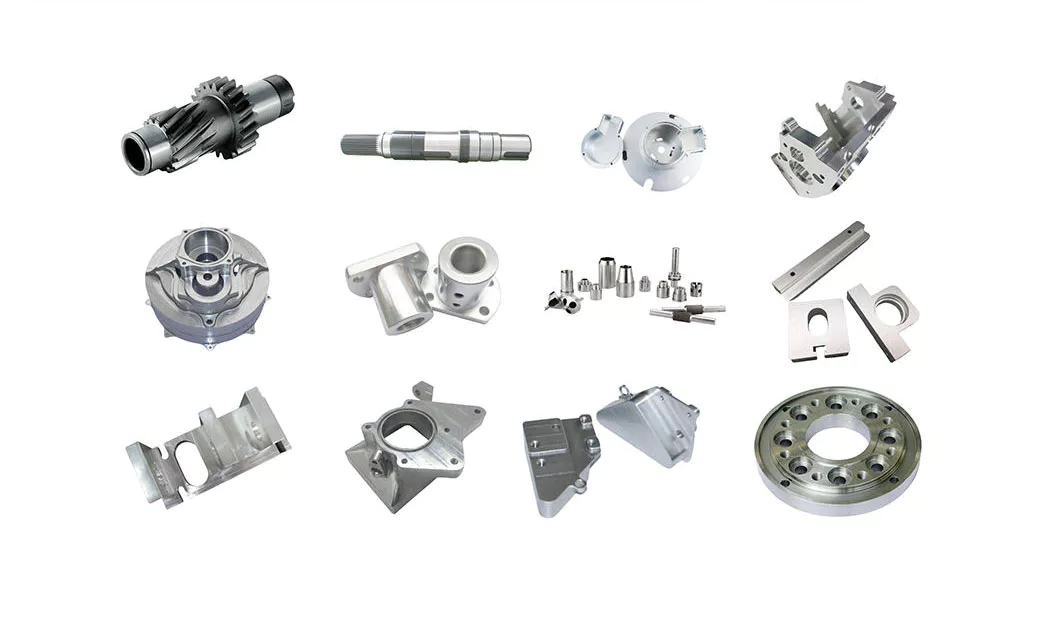
Карактеристике
Важан аспект клинастих зупчаника авионских мотора је расподела оптерећења између зубаца. Истраживачи су спровели експерименталне тестове и анализирали утицај услова подмазивања на понашање спојнице. Затим су осмислили теоријски модел користећи Руизов параметар за симулацију стварних услова рада клинастих спојница. Овај модел објашњава оштећења од хабања узрокована клинастим спојницама узимајући у обзир утицај трења, неусклађености и других услова који су релевантни за перформансе клинастих зупчаника.
Да би се пројектовала спојница са клицом, корисник прво уноси критеријуме пројектовања за димензионисање делова који носе терет, укључујући спољашњи клиц 40 модела спојнице са клицом 30. Затим, корисник одређује спецификације захтева за перформансе маргине обртног момента, као што су граница течења, пластично извијање и извијање услед пузања. Софтверски програм затим аутоматски израчунава величину и конфигурацију делова који носе терет и вратила. Ове спецификације се затим уносе у софтверски програм модела 10 као вредности спецификација.
Различите спецификације конфигурације сплајн спрезања се уносе на ГУИ екран 80. Софтверски програм 10 затим генерише модел сплајн спрезања чувањем подразумеваних вредности за различите спецификације. Корисник затим може манипулисати моделом сплајн спрезања модификовањем његових различитих спецификација. Коначни резултат ће бити рачунарски потпомогнут дизајн који омогућава дизајнерима да оптимизују сплајн спрезања на основу њихових перформанси и дизајнерских спецификација.
Софтверски програм за модел сплајн спрезања континуирано процењује валидност модела сплајн спрезања за одређену примену. На пример, ако корисник унесе сигнал вредности података који одговара параметричном сигналу, софтвер упоређује вредност унетог сигнала са одговарајућом вредношћу у бази знања. Ако су вредности ван спецификација, приказује се порука упозорења. Када се ово поређење заврши, софтверски програм за модел сплајн спрезања издаје извештај са резултатима.
Различити фактори дизајна спојница са клином укључују тежину, својства материјала и захтеве за перформансе. Тежина је један од најважнијих фактора дизајна, посебно у области аеронаутике. ANSI и SAE табеле не узимају у обзир ове факторе приликом израчунавања карактеристика оптерећења спојница са клином. Други захтеви дизајна такође могу ограничити конфигурацију спојнице са клином.
Апликације
Клинасте спојнице су врста механичког споја који спаја два ротирајућа вратила. Њена два дела се спајају са зубима који преносе оптерећење. Иако су жлебови обично превелики, они су и даље склони замору и статичком понашању. Ова својства их такође чине склоним хабању. Стога су правилан дизајн и избор од виталног значаја за минимизирање хабања жлебова. Постоје многе примене клинастих спојница.
Дизајн кључа заснива се на величини вратила које се спаја. Ово омогућава правилан размак између кључева. Нови метод резања омогућава формирање конусних основа без сметњи, а корен кључева је концентричан са осом. Ове карактеристике омогућавају високе стопе производње. Различите примене спојница са клином могу се наћи у различитим индустријама. Да бисте сазнали више, читајте даље.
Методологија заснована на коначним елементима (FE) може предвидети брзину хабања клинастих спојница укључивањем еволуције коефицијента трења. Ова метода може предвидети хабање услед пражњења на основу једноставне геометрије округлог облика на равном и калибрисана је експерименталним подацима. Предвиђена брзина хабања је разумна у поређењу са експерименталним подацима. Еволуција трења у клинастим спојницама зависи од геометрије клина. Такође је кључно узети у обзир услове подмазивања клина.
Коришћење клинасте спојнице смањује зазор и обезбеђује правилно поравнање спојених компоненти. Облик зубаца вратила преноси ротацију са клинасте вратила на унутрашњи клинасти елемент, који може бити зупчаник или други ротациони уређај. Захтеви за чврстоћу корена и обртни момент клинасте спојнице одређују врсту клинасте спојнице која треба да се користи.
Корен клина је обично раван и има круну са једне стране. Крунисани клинасти зупчаник има симетричну круну на средишњој линији ширине чела клинастих зупчаника. Како се дужина клинастих зупчаника смањује према крајевима, зуби постају тањи. Пречник зуба се мери у кораку. То значи да мушки клинасти зупчаник има раван корен и крунисани клинасти зупчаник.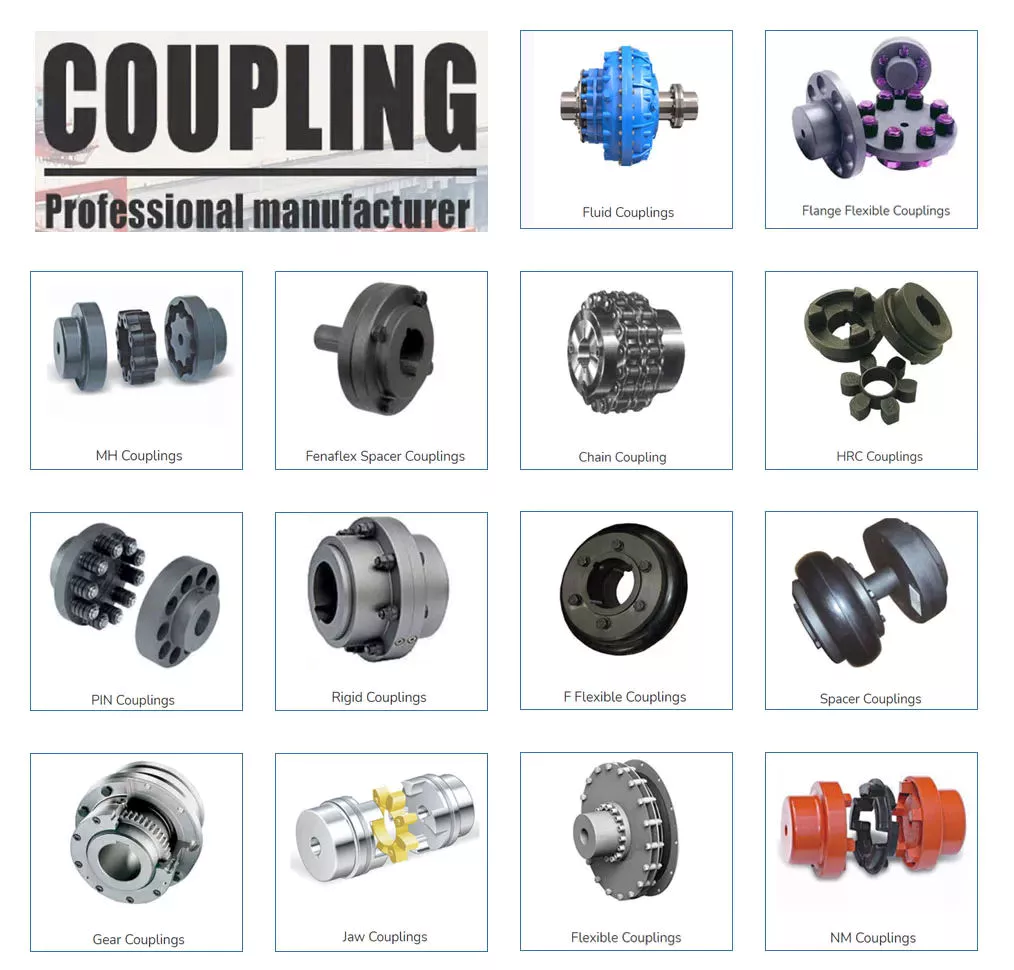
Предвидљивост
Вретенасте спојнице се користе у ротирајућим машинама за повезивање два вратила. Састоје се од два дела са зубима који се међусобно спајају и преносе оптерећење. Клинасте спојнице су обично предимензионисане и склоне статичком понашању и замору. Феномени хабања су такође чест проблем са клинастим спојницама. Да би се решили ови проблеми, неопходно је разумети понашање и предвидљивост ових спојница.
Динамичко понашање спојница ротора са клином је често нејасно, посебно ако систем није интегрисан са ротором. На пример, када нема неусклађености, главна фреквенција одзива је једна брзина ротације X. Како се неусклађеност повећава, систем почиње да вибрира на сложене начине. Штавише, како се орбите вратила удаљавају од координатног почетка, величине свих фреквенција се повећавају. Стога су резултати истраживања корисни у одређивању правилног дизајна и решавању проблема роторских система.
Модел неусклађених сплајн спојева може се добити анализом односа напона и компресије између два пара сплајнова. Модел силе мреже сплајнова је функција масе система, преносног момента и динамичког вибрационог померања. Овај модел важи када је динамичко вибрационо померање мало. Поред тога, CZPT метода корачајуће интеграције је стабилна и има високу ефикасност.
Расподела клизања је функција стања подмазивања, коефицијента трења и циклуса оптерећења. Предвиђене дубине хабања су у опсегу измерених вредности. Ова предвиђања се заснивају на расподели клизања. Методологија предвиђа повећано хабање у условима благог подмазивања, али не и под додатним подмазивањем. Услови подмазивања и коефицијент трења су кључни фактори који одређују понашање хабања жлебова.


уредник CX 2023-04-24
Претворите водич у захтев за понуду (RFQ)
Пошаљите контролисани цртеж, спојни интерфејс, стање материјала и информације о радном времену на технички преглед.
Захтевајте понуду
























