การจัดแนวที่ไม่ถูกต้องส่งผลเสียต่อฟันเฟืองและดุมเชื่อมต่ออย่างไร — การจัดแนวที่ไม่ถูกต้องจะทำให้แรงกดกระจุกตัวอยู่ที่ขอบฟันแทนที่จะกระจายแรงกดไปตามด้านข้างของฟันตามที่ควรจะเป็น ตำแหน่งของแบริ่ง การเบี่ยงเบน การงอของเพลา แรงจากการประกอบ และจุดอ้างอิงที่ไม่แม่นยำ ล้วนเป็นปัจจัยที่อาจก่อให้เกิดปัญหานี้ ดังนั้น การแก้ไขจึงควรครอบคลุมระบบการกำหนดตำแหน่งทั้งหมด
สำหรับ การเยื้องศูนย์ของเพลาสไปลน์ข้อกำหนดที่น่าเชื่อถือที่สุดคือข้อกำหนดที่ผู้ออกแบบ ผู้ซื้อ ผู้ผลิต และผู้ตรวจสอบสามารถตีความได้ในลักษณะเดียวกัน การอภิปรายด้านล่างนี้มุ่งเน้นไปที่ข้อมูลในแบบร่างที่วัดได้ สภาพการประกอบ และการตรวจสอบเชิงปฏิบัติ มากกว่าการอ้างอิงแรงบิด ความพอดี หรืออายุการใช้งานที่เป็นสากล ซึ่งไม่สามารถกำหนดได้หากไม่มีข้อมูลทางเรขาคณิตและหน้าที่การทำงานที่ครบถ้วน
การรับน้ำหนักที่ขอบด้านข้างของเส้นโค้งสไปลน์
การรับน้ำหนักที่ขอบด้านข้างของเส้นโค้งสไปลน์ ควรพิจารณาในบริบทของการเยื้องศูนย์ของเพลาร่องฟัน ระบุส่วนประกอบที่ประกบกัน หน้าที่การทำงาน และลักษณะเฉพาะของแบบร่างที่การตัดสินใจนี้ควบคุม ข้อกำหนดควรวัดได้และเชื่อมโยงกับความพอดี การถ่ายโอนแรงบิด การจัดแนว การสึกหรอ หรือความต้องการในการประกอบอื่นๆ ที่กำหนดไว้
พิจารณาการตัดสินใจร่วมกับสภาพของวัสดุ ลำดับการผลิต และการเข้าถึงการตรวจสอบ หากชิ้นส่วนนั้นเป็นชิ้นส่วนทดแทน ให้เปรียบเทียบรูปทรงที่ยังไม่สึกหรอและชิ้นส่วนที่ประกบกันแทนที่จะลอกเลียนแบบความเสียหาย สำหรับการออกแบบใหม่ ให้คงตัวเลือกกระบวนการที่เปิดกว้างไว้ เว้นแต่ว่ากระบวนการเฉพาะนั้นจำเป็นต่อการออกแบบนั้นเอง สำหรับหัวข้อนี้ ให้เชื่อมโยงการตัดสินใจนั้นกับชิ้นส่วนที่ประกบกันและการแก้ไขแบบร่างที่ใช้สำหรับ RFQ เมื่อตรวจสอบการเยื้องศูนย์ของเพลาร่อง ให้กลับมาพิจารณาจุดนี้อีกครั้งทุกครั้งที่ชิ้นส่วนที่ประกบกัน สภาพของวัสดุ หรือหน้าที่การใช้งานเปลี่ยนแปลง
การโก่งงอเนื่องจากการจัดตำแหน่งแบริ่งที่ไม่ถูกต้อง
การโก่งงอเนื่องจากการจัดตำแหน่งแบริ่งที่ไม่ถูกต้อง กำหนดตำแหน่งของเส้นโค้ง (spline) เทียบกับส่วนประกอบที่รองรับการหมุน โดยปกติแล้วจุดอ้างอิงเชิงฟังก์ชันจะถูกเลือกจากแกนหมุน เส้นผ่านศูนย์กลางนำร่อง ไหล่ หรือพื้นผิวอื่นๆ ที่กำหนดตำแหน่งของชิ้นส่วนในชุดประกอบ ค่าความคลาดเคลื่อนควรจำลองความสัมพันธ์นั้นในระหว่างการตรวจสอบ
หลีกเลี่ยงการใช้ค่าความคลาดเคลื่อนทางเรขาคณิตเป็นตัวเลขคุณภาพที่แยกต่างหาก ให้กำหนดว่าชิ้นส่วนประกอบสามารถทนต่อการเยื้องศูนย์ได้มากน้อยเพียงใด ระบุเฟรมอ้างอิง และระบุคุณลักษณะที่ควบคุม การอบชุบด้วยความร้อนและการตกแต่งขั้นสุดท้ายอาจเปลี่ยนแปลงความสัมพันธ์ ดังนั้นควรทำการวัดในขั้นตอนการผลิตที่แสดงถึงชิ้นส่วนสำเร็จรูป ในการตรวจสอบนี้ เกณฑ์การยอมรับที่มีประโยชน์คือเกณฑ์ที่สามารถตรวจสอบย้อนกลับไปยังลักษณะเฉพาะของแบบร่างเชิงฟังก์ชันได้ สำหรับหัวข้อ "การเยื้องศูนย์ส่งผลเสียต่อฟันเฟืองและดุมประกบอย่างไร" ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานการเยื้องศูนย์ของเพลาเฟืองที่แสดงในแบบร่างปัจจุบัน
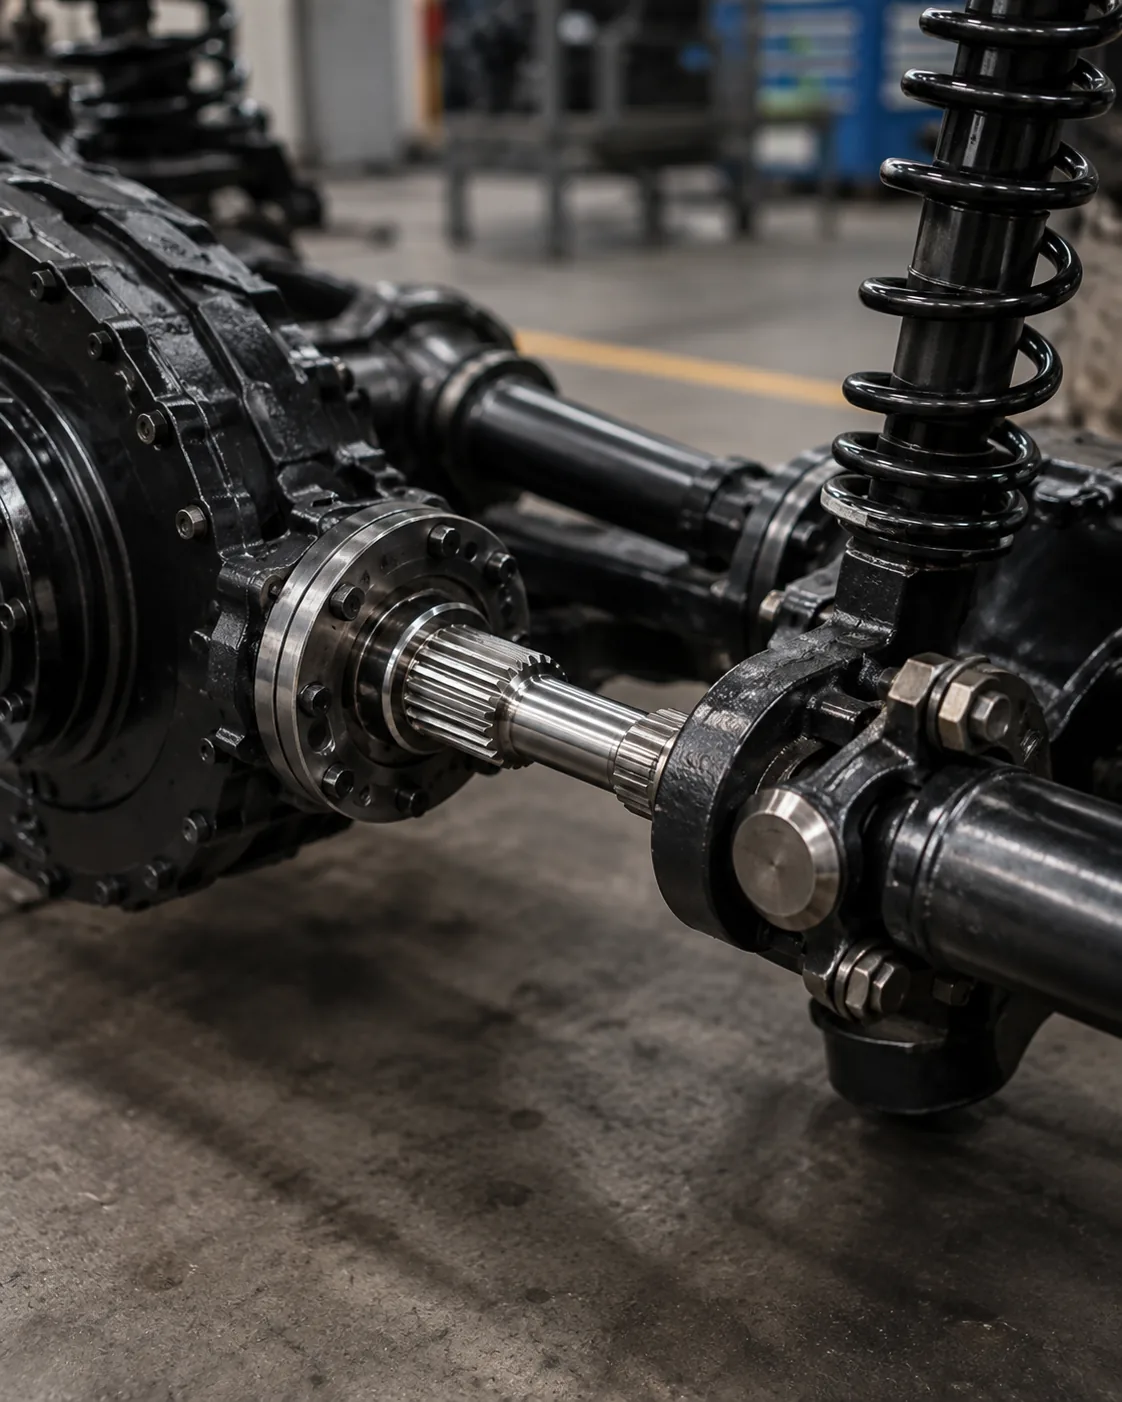
ข้อผิดพลาดในการวิ่งและการกำหนดจุดอ้างอิง
ข้อผิดพลาดในการวิ่งและการกำหนดจุดอ้างอิง กำหนดตำแหน่งของเส้นโค้ง (spline) เทียบกับส่วนประกอบที่รองรับการหมุน โดยปกติแล้วจุดอ้างอิงเชิงฟังก์ชันจะถูกเลือกจากแกนหมุน เส้นผ่านศูนย์กลางนำร่อง ไหล่ หรือพื้นผิวอื่นๆ ที่กำหนดตำแหน่งของชิ้นส่วนในชุดประกอบ ค่าความคลาดเคลื่อนควรจำลองความสัมพันธ์นั้นในระหว่างการตรวจสอบ
หลีกเลี่ยงการใช้ค่าความคลาดเคลื่อนทางเรขาคณิตเป็นตัวเลขคุณภาพที่แยกต่างหาก ให้กำหนดว่าชิ้นส่วนประกอบสามารถทนต่อการเยื้องศูนย์ได้มากน้อยเพียงใด ระบุเฟรมอ้างอิง และระบุคุณลักษณะที่ควบคุม การอบชุบด้วยความร้อนและการตกแต่งขั้นสุดท้ายอาจเปลี่ยนแปลงความสัมพันธ์ ดังนั้นควรทำการวัดในขั้นตอนการผลิตที่แสดงถึงชิ้นส่วนสำเร็จรูป สำหรับงานซ้ำ ให้ใช้เฟรมอ้างอิงและฐานการวัดเดิม เว้นแต่ข้อกำหนดของชิ้นส่วนประกอบจะเปลี่ยนแปลง สำหรับหัวข้อ "การเยื้องศูนย์ทำให้ฟันเฟืองและดุมเสียหายอย่างไร" ให้บันทึกข้อกำหนดที่เกิดขึ้นลงในแบบร่างหรือข้อกำหนดการจัดซื้อ เพื่อให้มีความสอดคล้องกันในการสั่งซื้อซ้ำ
การบังคับประกอบ
การบังคับประกอบ เป็นการพิจารณาถึงบริบทการใช้งานของร่องฟัน ทิศทางของแรงบิด การรับแรงกระแทก การปนเปื้อน การหล่อลื่น การเคลื่อนที่ตามแนวแกน การรองรับแบริ่ง และการเข้าถึงเพื่อการบำรุงรักษา ล้วนสามารถเปลี่ยนแปลงสภาพความพอดีและวัสดุที่เหมาะสมได้
สำหรับการขอใบเสนอราคา (RFQ) โปรดอธิบายหน้าที่การทำงานของเครื่องจักรหรือชุดประกอบจริง และระบุชิ้นส่วนที่เข้ากันได้ คำขอเปลี่ยนชิ้นส่วนควรมีรูปถ่ายแสดงร่องรอยการสึกหรอและการวัดขนาดจากบริเวณที่ยังไม่สึกหรอ ข้อมูลนี้จะช่วยแยกปัญหาทางเรขาคณิตออกจากปัญหาการจัดแนว การหล่อลื่น หรือการบำรุงรักษาในส่วนอื่นๆ ของระบบ เมื่อหน้าที่การทำงานหรือชิ้นส่วนที่เข้ากันได้เปลี่ยนแปลงไป ให้กลับมาพิจารณาจุดนี้อีกครั้ง แทนที่จะใช้สมมติฐานเดิมต่อไป
รูปแบบการสึกหรอที่ไม่สม่ำเสมอ
รูปแบบการสึกหรอที่ไม่สม่ำเสมอ ควรตรวจสอบอย่างละเอียดเนื่องจากเป็นอาการที่บ่งบอกถึงการเชื่อมต่อที่ไม่สมบูรณ์ บันทึกตำแหน่งที่เกิดความเสียหาย ว่าสมมาตรหรือไม่ สภาพของชิ้นส่วนตรงข้าม ประวัติการหล่อลื่น และปัญหาการหลวมหรือการจัดแนวที่ไม่ถูกต้อง ก่อนที่จะทำความสะอาดหรือทิ้งชิ้นส่วนเหล่านั้น
การแก้ไขขึ้นอยู่กับกลไก การเปลี่ยนเพลาที่แข็งกว่าจะไม่สามารถแก้ไขปัญหาดุมล้อที่เยื้องศูนย์ การเข้ากันที่ไม่เหมาะสม หรือสารหล่อลื่นที่ปนเปื้อนได้ ควรเปรียบเทียบชิ้นส่วนทั้งสอง ตรวจสอบแบริ่งรองรับและจุดอ้างอิง และตรวจสอบความพอดีที่ต้องการก่อนที่จะเปลี่ยนวัสดุหรือค่าความคลาดเคลื่อน สำหรับหัวข้อนี้ ให้เชื่อมโยงการตัดสินใจนั้นกับชิ้นส่วนที่เข้าคู่กันและการแก้ไขแบบร่างที่ใช้สำหรับ RFQ ใน RFQ เกี่ยวกับการจัดแนวเพลาแบบร่องฟันที่ไม่ตรงกัน ให้เชื่อมโยงจุดนี้กับชิ้นส่วนที่เข้าคู่กัน แผนผังจุดอ้างอิง และวิธีการยอมรับชิ้นส่วนสำเร็จรูป
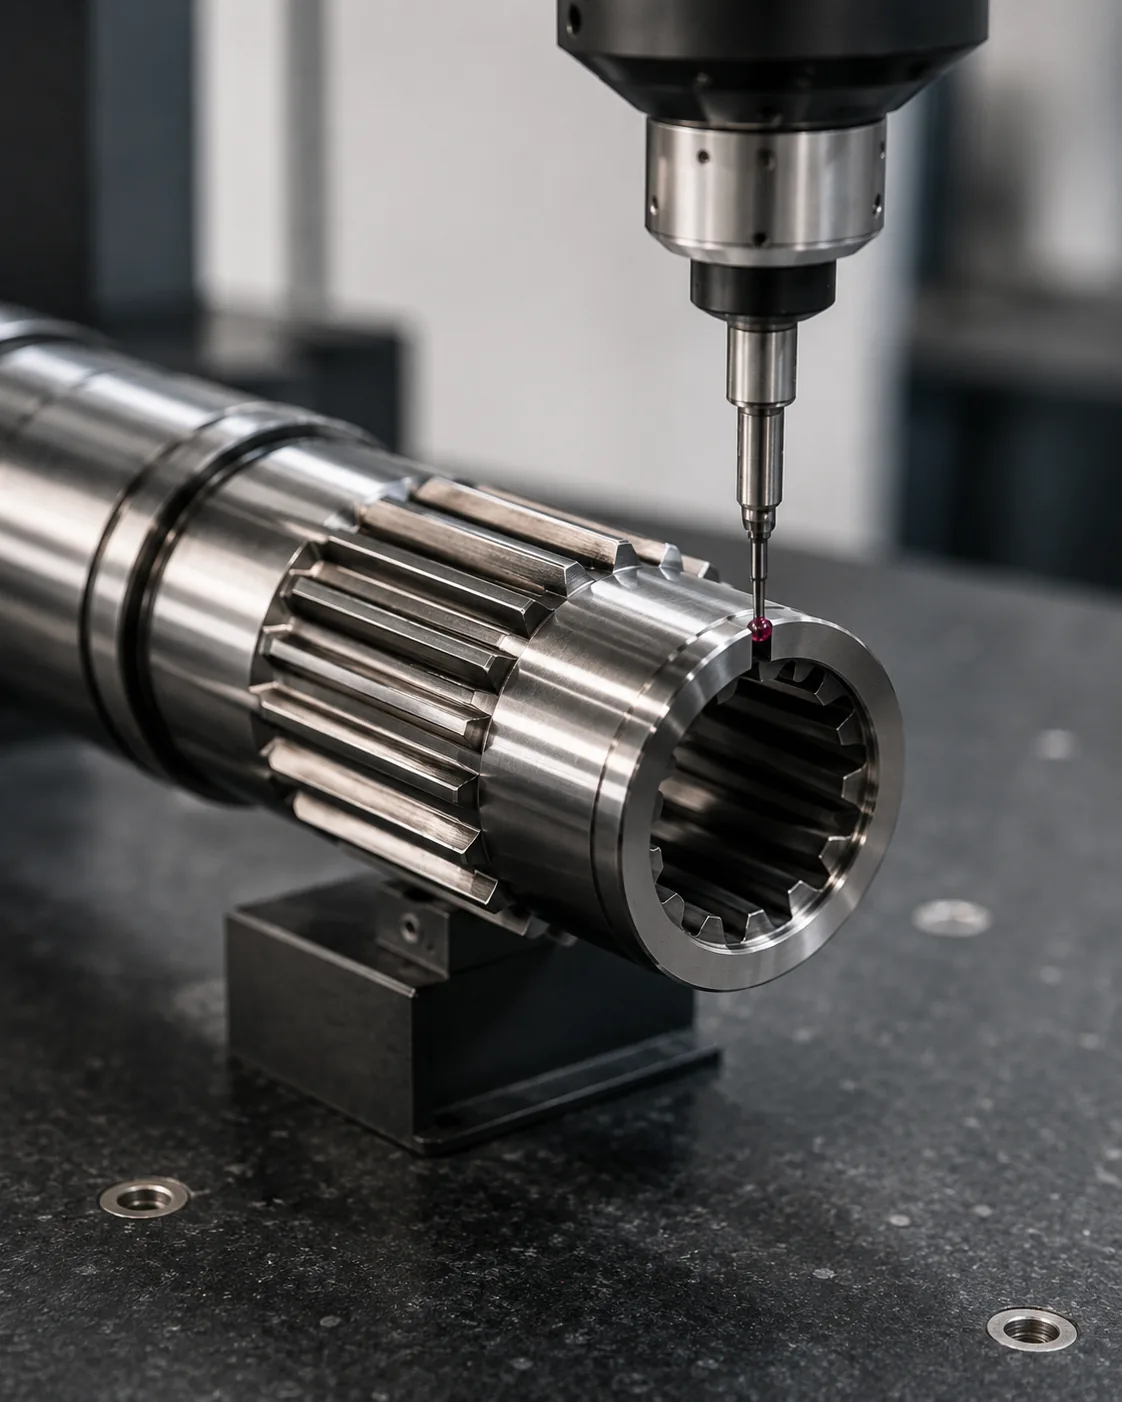
รอยขีดข่วนและรอยบุ๋ม
รอยขีดข่วนและรอยบุ๋ม ควรตรวจสอบอย่างละเอียดเนื่องจากเป็นอาการที่บ่งบอกถึงการเชื่อมต่อที่ไม่สมบูรณ์ บันทึกตำแหน่งที่เกิดความเสียหาย ว่าสมมาตรหรือไม่ สภาพของชิ้นส่วนตรงข้าม ประวัติการหล่อลื่น และปัญหาการหลวมหรือการจัดแนวที่ไม่ถูกต้อง ก่อนที่จะทำความสะอาดหรือทิ้งชิ้นส่วนเหล่านั้น
การแก้ไขขึ้นอยู่กับกลไก เพลาทดแทนที่แข็งกว่าจะไม่สามารถแก้ไขดุมที่เยื้องศูนย์ การเข้ากันที่ไม่เหมาะสม หรือสารหล่อลื่นที่ปนเปื้อนได้ ควรเปรียบเทียบชิ้นส่วนทั้งสอง ตรวจสอบแบริ่งรองรับและจุดอ้างอิง และตรวจสอบความพอดีที่ต้องการก่อนที่จะเปลี่ยนวัสดุหรือค่าความคลาดเคลื่อน ในการตรวจสอบนี้ เกณฑ์การยอมรับที่มีประโยชน์คือเกณฑ์ที่สามารถตรวจสอบย้อนกลับไปยังลักษณะเฉพาะของแบบร่างเชิงฟังก์ชันได้ สำหรับหัวข้อ "วิธีที่การจัดแนวที่ไม่ถูกต้องทำให้ฟันเฟืองและดุมที่เข้ากันเสียหาย" ให้บันทึกข้อกำหนดที่เกิดขึ้นลงในแบบร่างหรือข้อกำหนดการจัดซื้อเพื่อให้มีความสอดคล้องกันในการสั่งซื้อซ้ำ
ลำดับการทบทวนเชิงปฏิบัติ
ลำดับขั้นตอนการตรวจสอบเชิงปฏิบัติเริ่มต้นด้วยส่วนประกอบที่ประกบกันและเส้นทางแรงบิด จากนั้นตรวจสอบระบบฟัน การประกบ และคุณลักษณะของเพลาที่กำหนดตำแหน่งการเชื่อมต่อ ถัดไปกำหนดวัสดุและการอบชุบความร้อน การตกแต่งพื้นผิว และข้อกำหนดเกี่ยวกับการเบี่ยงเบนหรือตำแหน่งใดๆ สำหรับงานที่ทำซ้ำ ให้ใช้จุดอ้างอิงและฐานการวัดเดียวกัน เว้นแต่ข้อกำหนดในการประกอบจะเปลี่ยนแปลง สำหรับหัวข้อ "วิธีที่การจัดแนวที่ไม่ถูกต้องทำให้ฟันเฟืองและดุมที่ประกบกันเสียหาย" ให้บันทึกข้อกำหนดที่เกิดขึ้นลงในแบบร่างหรือข้อกำหนดการจัดซื้อเพื่อให้มีความสอดคล้องกันในการสั่งซื้อซ้ำ
ขั้นตอนสุดท้ายคือการตกลงวิธีการตรวจสอบ ปริมาณ และเอกสารชิ้นงานตัวอย่างแรก ลำดับนี้จะช่วยป้องกันการตัดสินใจเกี่ยวกับกระบวนการหรือค่าความคลาดเคลื่อนก่อนที่จะเข้าใจส่วนต่อประสานการทำงาน และทำให้การเปรียบเทียบราคาทำได้ง่ายขึ้น เนื่องจากข้อมูลการออกแบบเดียวกันจะถูกส่งไปยังซัพพลายเออร์แต่ละราย เมื่อหน้าที่หรือชิ้นส่วนที่ประกบกันเปลี่ยนแปลง ให้กลับมาพิจารณาจุดนี้อีกครั้งแทนที่จะใช้สมมติฐานเดิมต่อไป สำหรับหัวข้อ "ความเสียหายของฟันเฟืองและดุมที่ประกบกันจากการจัดแนวที่ไม่ถูกต้อง" ให้บันทึกข้อกำหนดที่เกิดขึ้นลงในแบบร่างหรือข้อกำหนดการจัดซื้อ เพื่อให้มีความสอดคล้องกันในการสั่งซื้อซ้ำ
การตรวจสอบชิ้นส่วนที่ประกบกันทั้งสองชิ้น
การตรวจสอบชิ้นส่วนที่ประกบกันทั้งสองชิ้น ส่งผลต่อพื้นที่สัมผัส ความรู้สึกในการประกอบ และการกระจายแรง การจับยึดที่มีประสิทธิภาพคือความยาวที่ด้านข้างของฟันสามารถรับน้ำหนักได้จริง การลบมุม การลดแรงกด และส่วนของฟันที่ไม่สมบูรณ์ไม่ควรนับรวมเป็นความยาวใช้งานโดยอัตโนมัติ
การตรวจสอบความพอดีต้องพิจารณาจากชิ้นส่วนที่ประกบกันเป็นคู่ ความหนาของฟัน ความกว้างของช่องว่าง ระยะห่างของเส้นผ่านศูนย์กลาง การจัดแนว และอุณหภูมิ ล้วนมีส่วนเกี่ยวข้อง สำหรับชิ้นส่วนทดแทน ให้ตรวจสอบทั้งสองส่วน เพราะการสึกหรอในดุมอาจทำให้เพลาใหม่รู้สึกหลวม แม้ว่าร่องฟันภายนอกใหม่จะอยู่ในเกณฑ์ความคลาดเคลื่อนตามแบบก็ตาม สำหรับหัวข้อนี้ ให้เชื่อมโยงการตัดสินใจนั้นกับชิ้นส่วนที่ประกบกันและแบบร่างที่ใช้สำหรับ RFQ สำหรับหัวข้อ "วิธีที่การจัดแนวที่ไม่ถูกต้องทำให้ฟันร่องฟันและดุมที่ประกบกันเสียหาย" ให้บันทึกข้อกำหนดที่เกิดขึ้นลงในแบบร่างหรือข้อกำหนดการจัดซื้อ เพื่อให้มีความสอดคล้องกันในการสั่งซื้อซ้ำ
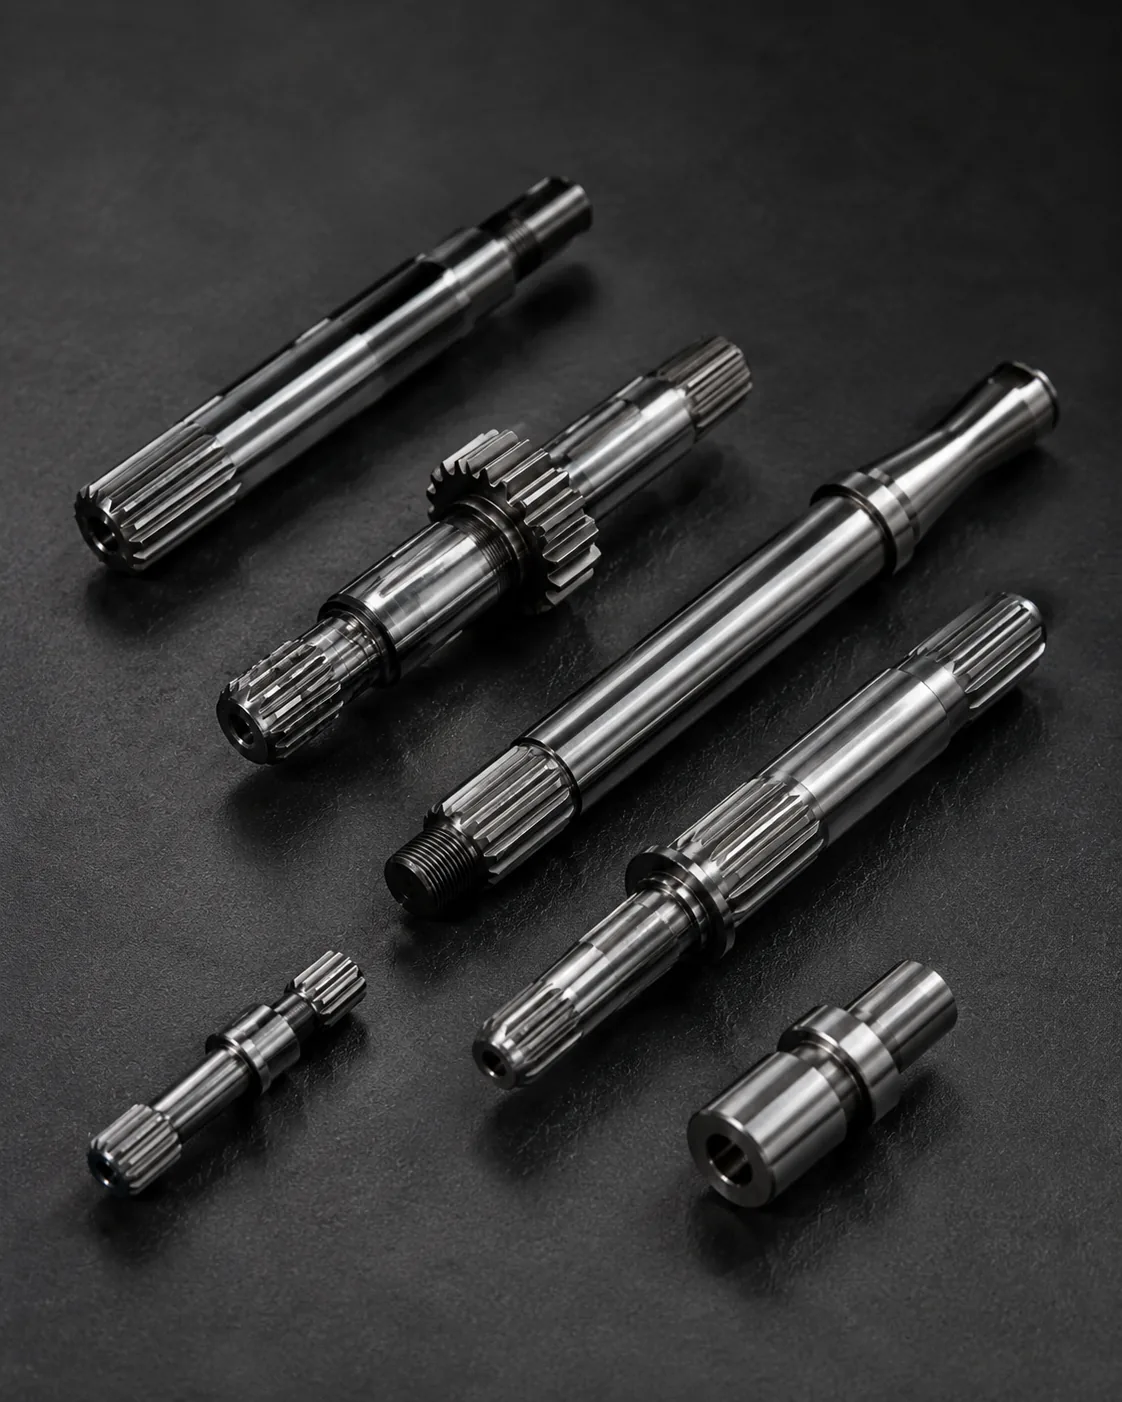
ดำเนินการแก้ไขก่อนเปลี่ยนชิ้นส่วนใหม่
ดำเนินการแก้ไขก่อนเปลี่ยนชิ้นส่วนใหม่ ควรพิจารณาในบริบทของการเยื้องศูนย์ของเพลาร่องฟัน ระบุส่วนประกอบที่ประกบกัน หน้าที่การทำงาน และลักษณะเฉพาะของแบบร่างที่การตัดสินใจนี้ควบคุม ข้อกำหนดควรวัดได้และเชื่อมโยงกับความพอดี การถ่ายโอนแรงบิด การจัดแนว การสึกหรอ หรือความต้องการในการประกอบอื่นๆ ที่กำหนดไว้
พิจารณาการตัดสินใจร่วมกับสภาพของวัสดุ ลำดับการผลิต และการเข้าถึงการตรวจสอบ หากชิ้นส่วนนั้นเป็นชิ้นส่วนทดแทน ให้เปรียบเทียบรูปทรงที่ยังไม่สึกหรอและชิ้นส่วนที่ประกบกันแทนที่จะลอกเลียนแบบความเสียหาย สำหรับการออกแบบใหม่ ให้คงตัวเลือกกระบวนการที่เปิดกว้างไว้ เว้นแต่ว่ากระบวนการเฉพาะนั้นจำเป็นต่อการออกแบบนั้นเอง ในการตรวจสอบนี้ เกณฑ์การยอมรับที่มีประโยชน์คือเกณฑ์ที่สามารถตรวจสอบย้อนกลับไปยังลักษณะเฉพาะของแบบร่างเชิงฟังก์ชันได้ สำหรับหัวข้อ "ความเสียหายจากการจัดแนวที่ไม่ถูกต้องต่อฟันเฟืองและดุมที่ประกบกัน" ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานการจัดแนวที่ไม่ถูกต้องของเพลาเฟืองที่แสดงในแบบร่างปัจจุบัน
ข้อผิดพลาดทั่วไปที่ควรหลีกเลี่ยง
ข้อผิดพลาดทั่วไปในการจัดแนวเพลาแบบสไปลน์ที่ไม่ตรงกัน มักเกิดจากการใช้ค่าระบุค่าเพียงค่าเดียวราวกับว่ามันเป็นตัวกำหนดส่วนต่อประสานทั้งหมด มุมแรงดันที่ขาดหายไป จุดอ้างอิงที่ไม่ชัดเจน ขนาดการสึกหรอที่คัดลอกมา ตำแหน่งความแข็งที่ไม่ระบุ และวิธีการตรวจสอบที่ไม่ตรงกัน ล้วนสามารถสร้างชิ้นส่วนที่ดูถูกต้องบนกระดาษ แต่ประกอบเข้าด้วยกันได้ไม่สม่ำเสมอ
การตรวจสอบที่ดีกว่าเริ่มต้นด้วยคู่ที่เข้าคู่กัน ระบุเส้นทางการรับแรงและคุณลักษณะการกำหนดตำแหน่ง จากนั้นเชื่อมโยงรูปทรงเรขาคณิต สภาพวัสดุ และการตรวจสอบเข้ากับฟังก์ชันเหล่านั้น ปิดคำถามที่ยังค้างคาอยู่ในแบบร่างก่อนการผลิต และคงการตีความที่ตกลงกันไว้พร้อมกับการแก้ไขสำหรับคำสั่งซื้อซ้ำ สำหรับงานซ้ำ ให้ใช้จุดอ้างอิงและฐานการวัดเดียวกัน เว้นแต่ข้อกำหนดในการประกอบจะเปลี่ยนแปลง สำหรับหัวข้อ "ความเสียหายของฟันเฟืองและดุมที่เข้าคู่กันจากการจัดแนวที่ไม่ถูกต้อง" ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานการจัดแนวที่ไม่ถูกต้องของเพลาเฟืองที่แสดงในแบบร่างปัจจุบัน
สรุปการตัดสินใจ
| พื้นที่การตัดสินใจ | ต้องยืนยันอะไรบ้าง | ทำไมเรื่องนี้ถึงสำคัญ |
|---|---|---|
| รูปทรงการจับคู่ | ระบบฟัน เส้นผ่าศูนย์กลาง การยึด และความพอดี | การควบคุมความเข้ากันได้และการสัมผัสด้านข้าง |
| ที่ตั้ง | จุดอ้างอิง วารสาร ไหล่ และระยะเบี่ยงเบน | ควบคุมการจัดแนวในการประกอบ |
| สภาพของวัสดุ | เกรด การอบชุบความร้อน ความแข็ง และผิวสำเร็จ | กำหนดสภาพทางกลและการสึกหรอที่เสร็จสมบูรณ์ |
| หน้าที่ | แรงบิด ความเร็ว แรงกระแทก การเคลื่อนไหว และสภาพแวดล้อม | เชื่อมโยงคำจำกัดความของชิ้นส่วนเข้ากับสภาวะการทำงาน |
| การตรวจสอบ | ลักษณะที่ควบคุมได้และวิธีการวัด | รักษาความสอดคล้องของการยอมรับระหว่างผู้ขายและผู้ซื้อ |
รายการตรวจสอบคุณสมบัติ
- ส่วนประกอบที่ประกบกันและการวางแนวฟันภายนอก/ภายใน
- ระบบโมดูลหรือระยะห่างฟันเฟือง จำนวนฟัน มุมแรงดัน และเส้นผ่านศูนย์กลางหลัก/รอง
- การทำงานที่มีประสิทธิภาพ การปรับให้พอดี หรือการวัดค่าความคลาดเคลื่อน และการเคลื่อนที่ตามแนวแกนหากจำเป็น
- วัสดุ การอบชุบด้วยความร้อน ตำแหน่งความแข็ง และการตกแต่งพื้นผิวตามฟังก์ชันการใช้งาน
- ข้อกำหนดเกี่ยวกับจุดอ้างอิง เส้นผ่านศูนย์กลางของแบริ่งหรือตัวนำ การเบี่ยงเบน และตำแหน่งตามแนวแกน
- แรงบิด ความเร็ว แรงกระแทกหรือแรงต้านกลับทิศทาง การหล่อลื่น และสภาพแวดล้อมในการทำงาน
- ปริมาณ ข้อกำหนดชิ้นงานตัวอย่างแรก และเอกสารการตรวจสอบที่ตกลงกันไว้
ใช้ กลุ่มผลิตภัณฑ์เพลาแบบสไปลน์ เพื่อเปรียบเทียบการกำหนดค่าที่มีอยู่และ รายการตรวจสอบแบบร่าง RFQ เพื่อเตรียมการสอบถามอย่างครบถ้วน เมื่อหน้าที่หรือชิ้นส่วนที่ประกบกันเปลี่ยนแปลง ให้กลับมาตรวจสอบจุดนี้อีกครั้งแทนที่จะใช้สมมติฐานเดิมต่อไป สำหรับหัวข้อ "ความเสียหายของฟันเฟืองและดุมที่ประกบกันจากการจัดแนวที่ไม่ถูกต้อง" ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานการจัดแนวที่ไม่ถูกต้องของเพลาเฟืองที่แสดงในแบบร่างปัจจุบัน
แบบฟอร์มงานวิศวกรรมสำหรับการเยื้องศูนย์ของเพลาแบบร่องฟัน
ใช้แบบฝึกหัดนี้เพื่อเปลี่ยน การจัดแนวที่ไม่ถูกต้องส่งผลเสียต่อฟันเฟืองและดุมเชื่อมต่ออย่างไร นำไปสู่การตัดสินใจที่สามารถแสดงให้เห็นได้บนแบบร่าง ตรวจสอบได้ในระหว่างการเสนอราคา และตรวจสอบได้ในขั้นตอนการผลิตชิ้นงานแรก เริ่มต้นด้วย การรับน้ำหนักที่ขอบด้านข้างของเส้นโค้งสไปลน์ และ การโก่งงอเนื่องจากการจัดตำแหน่งแบริ่งที่ไม่ถูกต้องเนื่องจากสองรายการนั้นมักจะเป็นตัวกำหนดรูปทรงเรขาคณิตของการจับคู่หรือสภาพของวัสดุที่กระบวนการที่เหลือต้องรองรับ จากนั้นตรวจสอบอีกครั้ง ข้อผิดพลาดในการวิ่งและการกำหนดจุดอ้างอิง, การบังคับประกอบ และ รูปแบบการสึกหรอที่ไม่สม่ำเสมอ โดยพิจารณาจากชุดข้อมูลจริง แทนที่จะมองว่าเป็นค่าในแคตตาล็อกที่เป็นอิสระ
สำหรับการแก้ไขปัญหา ให้บันทึกสภาพของชิ้นส่วนก่อนที่จะทำความสะอาดหรือทิ้งชิ้นส่วนนั้น บันทึกตำแหน่งการสึกหรอ เศษสิ่งสกปรก การขัดเงา รอยบุ๋ม การเปลี่ยนสี การเสียดสี การสัมผัสของขอบฟัน และความแตกต่างใดๆ รอบเส้นรอบวง ตรวจสอบชิ้นส่วนที่ประกบกัน สภาพของแบริ่ง เส้นทางการหล่อลื่น และการจัดแนวการประกอบ การเปลี่ยนเฉพาะเพลาที่เสียหายอาจทำให้เกิดปัญหาเดิมซ้ำได้ หากสาเหตุที่แท้จริงอยู่ที่ส่วนอื่นของการเชื่อมต่อ เมื่อตรวจสอบการจัดแนวเพลาที่ไม่ถูกต้อง ให้กลับมาตรวจสอบจุดนี้อีกครั้งทุกครั้งที่ส่วนประกอบที่ประกบกัน สภาพของวัสดุ หรือลักษณะการใช้งานเปลี่ยนแปลง
ใช้การวัดแรงกดที่ขอบด้านข้างของร่องฟัน การเบี่ยงเบน และข้อผิดพลาดของจุดอ้างอิง รวมถึงรูปแบบการสึกหรอที่ไม่สม่ำเสมอ เพื่อแยกแยะอาการออกจากสาเหตุ เปรียบเทียบการวัดในบริเวณที่ยังไม่สึกหรอ ตรวจสอบจุดอ้างอิงและการเบี่ยงเบน และมองหาหลักฐานของการยึดเกาะที่ไม่เพียงพอหรือการสัมผัสด้านข้างที่ไม่สม่ำเสมอ หากลักษณะการใช้งานเปลี่ยนไป ให้เพิ่มแรงบิด ความเร็ว ความถี่ในการกลับทิศทาง อุณหภูมิ หรือสภาวะการปนเปื้อนใหม่ลงในการตรวจสอบทางวิศวกรรมก่อนที่จะออกแบบร่างชิ้นส่วนทดแทน
ลำดับการทบทวนภาพวาด
ก่อนขอเริ่มการผลิต โปรดตรวจสอบแบบร่างตามลำดับเดียวกับขั้นตอนการประกอบ ได้แก่ ระบบฟันเฟืองที่เข้าคู่กัน การจับยึดที่มีประสิทธิภาพ จุดอ้างอิงตำแหน่ง เพลาหรือไหล่ที่อยู่ติดกัน วัสดุและการอบชุบความร้อน การตกแต่งพื้นผิว และวิธีการตรวจสอบ การเยื้องศูนย์ของเพลาสไปลน์ลำดับมีความสำคัญ เนื่องจากในการตัดสินใจในภายหลัง เช่น การเลือกกระบวนการหรือการเลือกเครื่องมือวัด ควรสนับสนุนอินเทอร์เฟซมากกว่าที่จะกำหนดนิยามใหม่ให้กับอินเทอร์เฟซนั้น
| รายการแบบฝึกหัด | คำถามที่ต้องตอบ | ผลลัพธ์ RFQ |
|---|---|---|
| การรับน้ำหนักที่ขอบด้านข้างของเส้นโค้งสไปลน์ | คุณลักษณะนี้ควบคุมฟังก์ชันการประกอบใด | ขนาด ความคลาดเคลื่อน หรือจุดอ้างอิงการจับคู่ |
| การโก่งงอเนื่องจากการจัดตำแหน่งแบริ่งที่ไม่ถูกต้อง | ต้องได้สภาพสุดท้ายแบบใด? | รายละเอียดวัสดุ / การอบชุบความร้อน / การตกแต่งผิว |
| ข้อผิดพลาดในการวิ่งและการกำหนดจุดอ้างอิง | จะตรวจสอบคุณลักษณะดังกล่าวได้อย่างไร? | วิธีการตรวจสอบหรือหมายเหตุรายงาน |
| การบังคับประกอบ | สมาชิกอีกฝ่ายมีส่วนร่วมอย่างไร? | ข้อมูลเกี่ยวกับอวัยวะสืบพันธุ์และการเชื่อมต่อ |
| รูปแบบการสึกหรอที่ไม่สม่ำเสมอ | ข้อมูลใดที่ใช้กำหนดตำแหน่งการใช้งาน? | ความสัมพันธ์ระหว่างจุดอ้างอิงและระยะการวิ่ง |
การส่งมอบงานจัดซื้อก่อนการผลิตชิ้นงานตัวอย่างครั้งแรก
ชุดจัดซื้อที่มีประโยชน์สำหรับ การจัดแนวที่ไม่ถูกต้องส่งผลเสียต่อฟันเฟืองและดุมเชื่อมต่ออย่างไร เอกสารนี้ประกอบด้วยแบบร่างที่ควบคุม ปริมาณ วัสดุ และสภาวะการอบชุบความร้อน ข้อมูลส่วนต่อประสาน และลักษณะการยอมรับที่ต้องรายงาน หากมีการจัดส่งแบบจำลอง 3 มิติ แบบร่าง 2 มิติยังคงต้องมีค่าความคลาดเคลื่อน จุดอ้างอิง หมายเหตุเกี่ยวกับการอบชุบความร้อน และข้อกำหนดการตรวจสอบ ระบุเวอร์ชันปัจจุบันในเอกสารขอใบเสนอราคา (RFQ) เพื่อให้การผลิตและการตรวจสอบไม่ใช้เวอร์ชันที่แตกต่างกัน
เมื่อยังไม่ได้กำหนดคุณลักษณะใด ให้ทำเครื่องหมายไว้เพื่อขอคำชี้แจงจากฝ่ายวิศวกรรม แทนที่จะใส่ค่าที่สะดวกใช้สอยลงไป สำหรับการเยื้องศูนย์ของเพลาแบบร่องฟัน รายการที่ยังไม่ชัดเจนโดยทั่วไป ได้แก่ การเข้าคู่กัน การประกอบ การกำหนดตำแหน่งความแข็ง การเบี่ยงเบนจากเพลาข้างเคียง การเข้าถึงคุณลักษณะภายใน หรือสภาพของชิ้นส่วนที่สึกหรอ การแก้ไขปัญหาเหล่านี้ก่อนการผลิตชิ้นงานตัวอย่างครั้งแรกจะช่วยลดการทำงานซ้ำที่ไม่จำเป็น และทำให้การควบคุมคำสั่งซื้อซ้ำในภายหลังง่ายขึ้น
รายการตรวจสอบก่อนวางจำหน่าย
- ตรวจสอบแรงกดที่ขอบด้านข้างของเส้นโค้งเทียบกับชิ้นส่วนที่ประกบกันจริง
- ตรวจสอบการโก่งงอที่เกิดจากการวางตำแหน่งแบริ่งที่ไม่ถูกต้องในสภาพที่เสร็จสมบูรณ์แล้ว
- กำหนดวิธีการตรวจสอบความคลาดเคลื่อนของระยะวิ่งและจุดอ้างอิง
- ตรวจสอบแรงในการประกอบภายใต้สภาวะการประกอบที่ต้องการ
- เชื่อมโยงรูปแบบการสึกหรอที่ไม่สม่ำเสมอเข้ากับโครงสร้างข้อมูลเชิงฟังก์ชัน
- ระบุปริมาณ ระดับการแก้ไข และข้อกำหนดใดๆ เกี่ยวกับเอกสารประกอบชิ้นงานต้นแบบ
- บันทึกการเปลี่ยนแปลงในหน้าที่การใช้งาน การหล่อลื่น หรือชิ้นส่วนที่ประกอบกัน สำหรับการสั่งซื้อซ้ำ
คำถามที่พบบ่อย
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับแรงกดที่ขอบด้านข้างของร่องฟันเฟืองสำหรับกรณีที่เพลาร่องฟันเฟืองไม่ตรงแนว?
พิจารณาความสัมพันธ์ระหว่างแรงกดที่ขอบด้านข้างของร่องฟันกับชิ้นส่วนที่ประกบกันและหน้าที่การประกอบก่อน ระบุข้อกำหนดที่วัดได้ลงในแบบร่างที่ควบคุมได้ และรวมชิ้นส่วนตรงข้ามเมื่อความเข้ากันได้ขึ้นอยู่กับทั้งสองส่วน สำหรับหัวข้อ "วิธีที่การจัดแนวที่ไม่ถูกต้องทำให้ฟันร่องฟันและดุมที่ประกบกันเสียหาย" วิธีนี้จะช่วยป้องกันไม่ให้ป้ายกำกับตามชื่อแทนที่รูปทรงเรขาคณิตที่ควบคุมความพอดีและการถ่ายโอนแรงบิดอย่างแท้จริง
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับการงอตัวที่เกิดจากการเยื้องศูนย์ของแบริ่ง หรือการเยื้องศูนย์ของเพลาแบบร่องฟัน?
ตรวจสอบการโค้งงอที่เกิดจากการวางตำแหน่งแบริ่งที่ไม่ถูกต้องในสภาพชิ้นงานสำเร็จรูป รวมถึงวัสดุ การอบชุบด้วยความร้อน พื้นผิว หรือสถานะทางมิติใดๆ ที่อาจเปลี่ยนแปลงได้หลังการแปรรูป หากข้อกำหนดขึ้นอยู่กับตำแหน่งหรือจุดอ้างอิง ให้ระบุอย่างชัดเจนเพื่อให้ฝ่ายผลิตและฝ่ายตรวจสอบใช้จุดอ้างอิงเดียวกัน
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับค่าความคลาดเคลื่อนของการวิ่งและค่าอ้างอิงสำหรับการจัดแนวเพลาแบบสไปลน์ที่ไม่ตรงกัน?
เลือกวิธีการตรวจสอบที่วัดคุณลักษณะที่ระบุไว้ในแบบ การวัดเชิงฟังก์ชัน การวัดร่องฟันเชิงวิเคราะห์ การตรวจสอบด้วยเครื่อง CMM การตรวจสอบการเบี่ยงเบน การวัดความหยาบ และการทดสอบความแข็ง ให้คำตอบที่แตกต่างกัน ระบุผลลัพธ์ที่ต้องการสำหรับการยอมรับ แทนที่จะขอรายงานการตรวจสอบทั่วไป ในเอกสารขอใบเสนอราคา (RFQ) สำหรับการเยื้องศูนย์ของเพลาร่องฟัน ให้เชื่อมโยงประเด็นนี้กับชิ้นส่วนที่ประกบกัน แผนผังอ้างอิง และวิธีการยอมรับชิ้นส่วนสำเร็จรูป
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับการบังคับประกอบเพื่อแก้ไขการเยื้องศูนย์ของเพลาเฟือง?
ตรวจสอบแรงในการประกอบด้วยชิ้นส่วนที่ประกบกันจริงและสภาวะการประกอบที่ต้องการ การประกบที่ได้ผล ระยะห่าง การเคลื่อนที่ตามแนวแกน อุณหภูมิ และการสึกหรอในดุมทดแทน ล้วนส่งผลต่อพฤติกรรมของข้อต่อ การยอมรับหรือปฏิเสธเพลาใหม่ไม่ควรพิจารณาจากความรู้สึกเพียงอย่างเดียว เมื่อมีข้อกำหนดเรื่องความพอดีที่วัดได้
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับรูปแบบการสึกหรอที่ไม่สม่ำเสมอสำหรับการเยื้องศูนย์ของเพลาเฟือง?
เชื่อมโยงรูปแบบการสึกหรอที่ไม่สม่ำเสมอเข้ากับคุณลักษณะที่กำหนดตำแหน่งการหมุนในชิ้นส่วนประกอบ ภาพวาดควรแสดงจุดอ้างอิงและค่าเบี่ยงเบนหรือความสัมพันธ์ของตำแหน่งให้ชัดเจน หากการอบชุบด้วยความร้อนหรือการกลึงตกแต่งขั้นสุดท้ายอาจทำให้คุณลักษณะนั้นเคลื่อนที่ ให้ตรวจสอบความสัมพันธ์ในขั้นตอนที่แสดงถึงชิ้นส่วนสำเร็จรูป
ตั้งแต่การตัดสินใจทางวิศวกรรมไปจนถึงการควบคุมการผลิต
เมื่อตกลงเรื่องอินเทอร์เฟซแล้ว ให้แปลงการตัดสินใจเชิงฟังก์ชันแต่ละอย่างให้เป็นลักษณะเฉพาะของแบบร่างที่สามารถผลิตและตรวจสอบได้ หลีกเลี่ยงการทิ้งความสัมพันธ์ที่สำคัญไว้เฉพาะในบันทึกอีเมลเท่านั้น ขนาด จุดอ้างอิง เงื่อนไขการอบชุบความร้อน และข้อกำหนดการยอมรับควรได้รับการควบคุมการแก้ไข เพื่อให้ทีมผลิตและทีมตรวจสอบทำงานตามคำจำกัดความเดียวกัน สำหรับงานซ้ำ ให้ใช้จุดอ้างอิงและฐานการวัดเดิม เว้นแต่ข้อกำหนดการประกอบจะเปลี่ยนแปลง สำหรับหัวข้อ "วิธีที่การจัดแนวที่ไม่ถูกต้องทำให้ฟันเฟืองและดุมเสียหาย" ให้บันทึกข้อกำหนดที่เกิดขึ้นลงในแบบร่างหรือข้อกำหนดการจัดซื้อ เพื่อให้มีความสอดคล้องกันในการสั่งซื้อซ้ำ
สำหรับชิ้นงานตัวอย่างแรก ให้ให้ความสำคัญกับลักษณะที่พิสูจน์ความเข้ากันได้ในการประกอบ เช่น รูปทรงของฟัน การเข้าคู่กัน ความสัมพันธ์กับเพลาหรือไหล่ การอบชุบด้วยความร้อน และการเบี่ยงเบนที่สำคัญใดๆ บันทึกวิธีการวัดพร้อมกับผลลัพธ์ สำหรับการสั่งซื้อซ้ำ การใช้การตั้งค่าจุดอ้างอิงและวิธีการวัดแบบเดียวกันจะทำให้การเปลี่ยนแปลงแนวโน้มสังเกตได้ง่ายขึ้น และลดข้อพิพาทที่เกิดจากการตีความการตรวจสอบที่แตกต่างกัน เมื่อหน้าที่หรือชิ้นส่วนที่เข้าคู่กันเปลี่ยนไป ให้กลับมาพิจารณาจุดนี้อีกครั้งแทนที่จะใช้สมมติฐานเดิมต่อไป สำหรับหัวข้อ "วิธีที่การจัดแนวที่ไม่ถูกต้องทำให้ฟันเฟืองและดุมเข้าคู่กันเสียหาย" ให้บันทึกข้อกำหนดที่ได้ลงในแบบร่างหรือข้อกำหนดการจัดซื้อเพื่อให้มีความสอดคล้องกันในการสั่งซื้อซ้ำ
เมื่อลักษณะการใช้งานเปลี่ยนแปลงไป ให้เปิดการตรวจสอบทางวิศวกรรมอีกครั้งแทนที่จะสันนิษฐานว่าข้อกำหนดเดิมยังคงเหมาะสม แรงบิดที่สูงขึ้น แรงกระแทกที่เพิ่มขึ้น การกลับทิศทางที่บ่อยขึ้น การหล่อลื่นที่แตกต่างกัน หรือส่วนประกอบที่ประกบกันใหม่ อาจทำให้การสัมผัสและการสึกหรอเปลี่ยนแปลงไปได้ แม้ว่าขนาดของร่องฟันตามชื่อจะยังคงเท่าเดิมก็ตาม แบบร่างควรพัฒนาไปตามความต้องการในการประกอบจริง สำหรับหัวข้อนี้ ให้เชื่อมโยงการตัดสินใจนั้นกับส่วนประกอบที่ประกบกันและการแก้ไขแบบร่างที่ใช้สำหรับ RFQ สำหรับหัวข้อ "ความเสียหายของฟันร่องฟันและดุมที่ประกบกันจากการจัดแนวที่ไม่ถูกต้อง" ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานการจัดแนวที่ไม่ถูกต้องของเพลาร่องฟันที่แสดงในแบบร่างปัจจุบัน
เตรียมเอกสารขอใบเสนอราคา (RFQ)
- ภาพวาด 2 มิติปัจจุบันและการแก้ไข
- ส่วนประกอบการจับคู่และคำจำกัดความของสไปลน์
- วัสดุ การอบชุบด้วยความร้อน และการตกแต่งผิวสำเร็จเพื่อการใช้งาน
- แรงบิด ความเร็ว หน้าที่ และสภาพแวดล้อม
- ปริมาณและเอกสารการตรวจสอบที่จำเป็น
การสอบถามข้อมูลที่สมบูรณ์จะรวมถึงแบบร่าง การเชื่อมต่อ วัสดุ สภาพ การใช้งาน ปริมาณ และความคาดหวังในการตรวจสอบ เมื่อกำหนดข้อมูลเหล่านี้ตั้งแต่เนิ่นๆ ผู้ผลิตสามารถวางแผนเครื่องมือ การอบชุบ การตกแต่ง และการวัดให้สอดคล้องกับข้อกำหนดการใช้งานเดียวกัน ซึ่งจะช่วยลดรอบการชี้แจงก่อนการผลิตชิ้นงานตัวอย่างแรก ในการตรวจสอบนี้ เกณฑ์การยอมรับที่มีประโยชน์คือเกณฑ์ที่สามารถตรวจสอบย้อนกลับไปยังลักษณะเฉพาะของแบบร่างการใช้งานได้ ในการขอใบเสนอราคาสำหรับเพลาแบบร่องฟันที่ไม่ตรงกัน ให้เชื่อมโยงจุดนี้กับชิ้นส่วนที่เชื่อมต่อ แผนผังอ้างอิง และวิธีการยอมรับชิ้นส่วนสำเร็จรูป
แปลงคู่มือให้เป็นเอกสารขอใบเสนอราคา (RFQ)
ส่งแบบร่างที่ควบคุมแล้ว รายละเอียดส่วนต่อประสาน วัสดุ และข้อมูลการใช้งาน เพื่อทำการตรวจสอบทางเทคนิค
ขอใบเสนอราคา