Wie Fehlausrichtung Keilwellenverzahnungen und Gegennaben beschädigt — Durch eine Fehlausrichtung konzentriert sich die Last auf die Zahnkanten, anstatt den Kontakt entlang der vorgesehenen Flanke zu verteilen. Lagerposition, Rundlauf, Wellenbiegung, Montagekräfte und ungenaue Bezugspunkte können dazu beitragen, daher sollte die Korrekturmaßnahme das gesamte Positioniersystem berücksichtigen.
Für Fehlausrichtung der KeilwellenDie zuverlässigste Spezifikation ist diejenige, die von Konstrukteur, Käufer, Hersteller und Prüfer gleichermaßen interpretiert werden kann. Die folgende Diskussion konzentriert sich auf messbare Zeichnungseingaben, Montagebedingungen und praktische Prüfungen anstatt auf universelle Drehmoment-, Passungs- oder Lebensdauerangaben, die ohne vollständige Geometrie- und Belastungsdaten nicht ermittelt werden können.
Kantenbelastung an den Spline-Flanken
Kantenbelastung an den Spline-Flanken Die Prüfung sollte im Zusammenhang mit der Fehlausrichtung von Keilwellen erfolgen. Identifizieren Sie das Gegenstück, die Funktion und das Zeichnungsmerkmal, das von dieser Entscheidung abhängt. Die Anforderung sollte messbar sein und mit Passung, Drehmomentübertragung, Ausrichtung, Verschleiß oder anderen definierten Montageanforderungen in Verbindung stehen.
Berücksichtigen Sie bei der Entscheidung den Materialzustand, die Fertigungsreihenfolge und die Zugänglichkeit für die Inspektion. Vergleichen Sie bei einem Ersatzteil die Geometrie des unbeschädigten Bauteils mit der des Gegenstücks, anstatt Beschädigungen zu kopieren. Halten Sie bei Neukonstruktionen die Prozesswahl flexibel, es sei denn, ein bestimmter Prozess ist konstruktionsbedingt zwingend erforderlich. Stellen Sie in diesem Zusammenhang einen Bezug zwischen der Entscheidung und dem Gegenstück sowie der für die Angebotsanfrage verwendeten Zeichnungsrevision her. Überprüfen Sie diesen Punkt bei der Beurteilung der Wellenfluchtung von Keilwellen immer dann erneut, wenn sich das Gegenstück, der Materialzustand oder die Betriebsbedingungen ändern.
Verformung durch Lagerfehlausrichtung
Verformung durch Lagerfehlausrichtung Sie bestimmt die Position der Keilwelle relativ zu den rotationstragenden Elementen. Funktionale Bezugspunkte werden üblicherweise von Zapfen, Führungsdurchmessern, Absätzen oder anderen Flächen gewählt, die das Bauteil in der Baugruppe positionieren. Die Toleranz sollte diese Beziehung bei der Prüfung reproduzieren.
Vermeiden Sie die Verwendung geometrischer Toleranzen als isolierte Qualitätskennzahlen. Legen Sie fest, welche Fluchtungsabweichung die Baugruppe tolerieren darf, bestimmen Sie den Bezugsrahmen und spezifizieren Sie das zu prüfende Merkmal. Wärmebehandlung und Endbearbeitung können die Verhältnisse verändern; daher sollte die Messung in der Fertigungsphase erfolgen, die das fertige Bauteil repräsentiert. In dieser Prüfung ist dasjenige Akzeptanzkriterium relevant, das sich auf ein funktionales Zeichnungsmerkmal zurückführen lässt. Wenden Sie diese Prüfung für die Auswirkungen von Fluchtungsabweichungen auf Keilwellenverzahnungen und zugehörige Naben auf die in der aktuellen Zeichnung dargestellte spezifische Fluchtungsabweichung der Keilwelle an.
Rundlauf- und Bezugsfehler
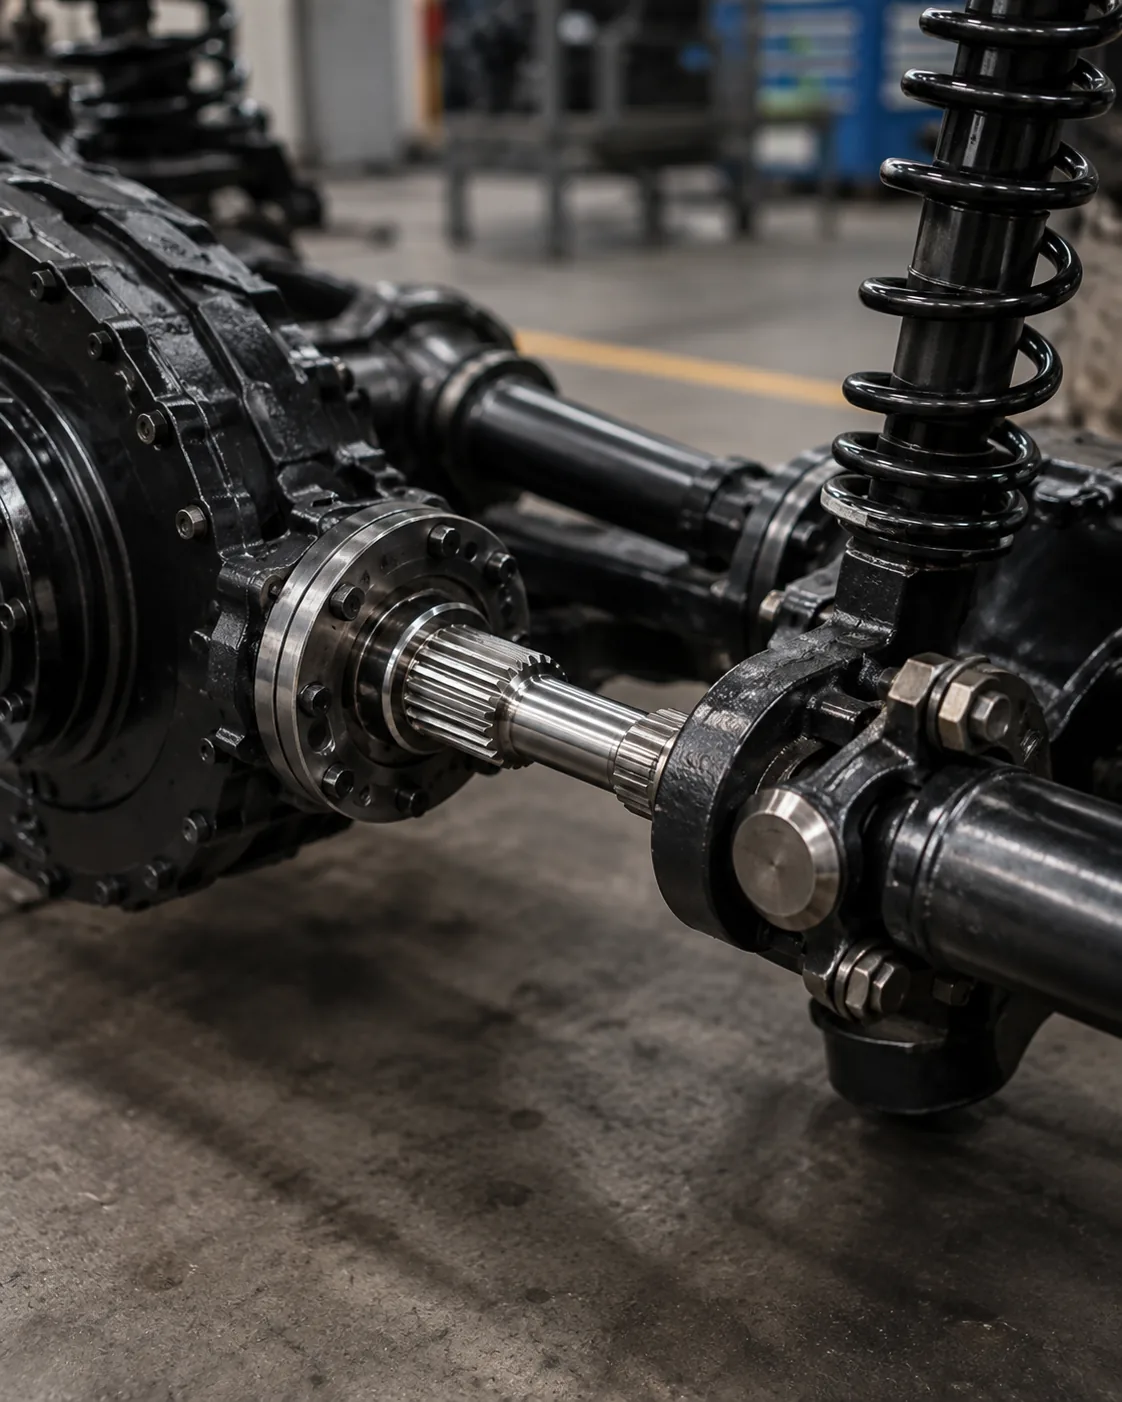
Rundlauf- und Bezugsfehler Sie bestimmt die Position der Keilwelle relativ zu den rotationstragenden Elementen. Funktionale Bezugspunkte werden üblicherweise von Zapfen, Führungsdurchmessern, Absätzen oder anderen Flächen gewählt, die das Bauteil in der Baugruppe positionieren. Die Toleranz sollte diese Beziehung bei der Prüfung reproduzieren.
Vermeiden Sie die Verwendung geometrischer Toleranzen als isolierte Qualitätskennzahlen. Legen Sie fest, welche Fluchtungsabweichung die Baugruppe tolerieren darf, bestimmen Sie das Bezugssystem und spezifizieren Sie das zu messende Merkmal. Wärmebehandlung und Endbearbeitung können die Verhältnisse verändern. Daher sollte die Messung in der Produktionsphase erfolgen, die dem fertigen Bauteil entspricht. Bei Folgeaufträgen sollten Bezugssystem und Messgrundlage beibehalten werden, sofern sich die Anforderungen an die Baugruppe nicht ändern. Dokumentieren Sie die sich daraus ergebenden Anforderungen hinsichtlich der Auswirkungen von Fluchtungsabweichungen auf Keilwellenverzahnungen und zugehörige Naben in der Zeichnung oder der Bestellspezifikation, um bei Folgeaufträgen Konsistenz zu gewährleisten.
Montagezwang
Montagezwang Die Keilwelle wird in einen betrieblichen Kontext gestellt. Drehmomentrichtung, Stoßbelastung, Verschmutzung, Schmierung, axiale Bewegung, Lagerunterstützung und Wartungszugänglichkeit können allesamt die praktikable Passung und den Materialzustand beeinflussen.
Beschreiben Sie in einer Angebotsanfrage die tatsächliche Funktion der Maschine oder Baugruppe und geben Sie das Gegenstück an. Ersatzteilanfragen sollten Verschleißfotos und Messungen von unbeschädigten Bereichen enthalten. Diese Informationen helfen, Geometrieprobleme von Ausrichtungs-, Schmier- oder Wartungsproblemen an anderer Stelle im System zu unterscheiden. Wenn sich die Funktion oder das Gegenstück ändert, überprüfen Sie diesen Punkt erneut, anstatt die vorherige Annahme beizubehalten.
Ungleichmäßige Abnutzungsmuster
Ungleichmäßige Abnutzungsmuster Dies sollte als Symptom einer fehlerhaften Passung untersucht werden. Dokumentieren Sie vor der Reinigung oder Entsorgung der Teile, wo der Schaden auftritt, ob er symmetrisch ist, den Zustand des gegenüberliegenden Bauteils, die Schmierhistorie sowie etwaige Spiel- oder Ausrichtungsprobleme.
Die Korrekturmaßnahme hängt vom Mechanismus ab. Eine härtere Ersatzwelle behebt weder eine exzentrische Nabe noch unzureichenden Eingriff oder verunreinigtes Schmiermittel. Vergleichen Sie beide Bauteile, prüfen Sie die Stützlager und Bezugspunkte und vergewissern Sie sich, dass die Passung korrekt ist, bevor Sie Material oder Toleranzen ändern. Stellen Sie in diesem Zusammenhang einen Bezug zwischen dieser Entscheidung und dem Gegenstück sowie der für die Angebotsanfrage verwendeten Zeichnungsrevision her. Bei einer Angebotsanfrage zur Fehlausrichtung einer Keilwellenwelle muss dieser Punkt stets mit dem Gegenstück, dem Bezugssystem und dem Abnahmeverfahren für das Fertigteil verknüpft sein.
Reiben und Lochfraß
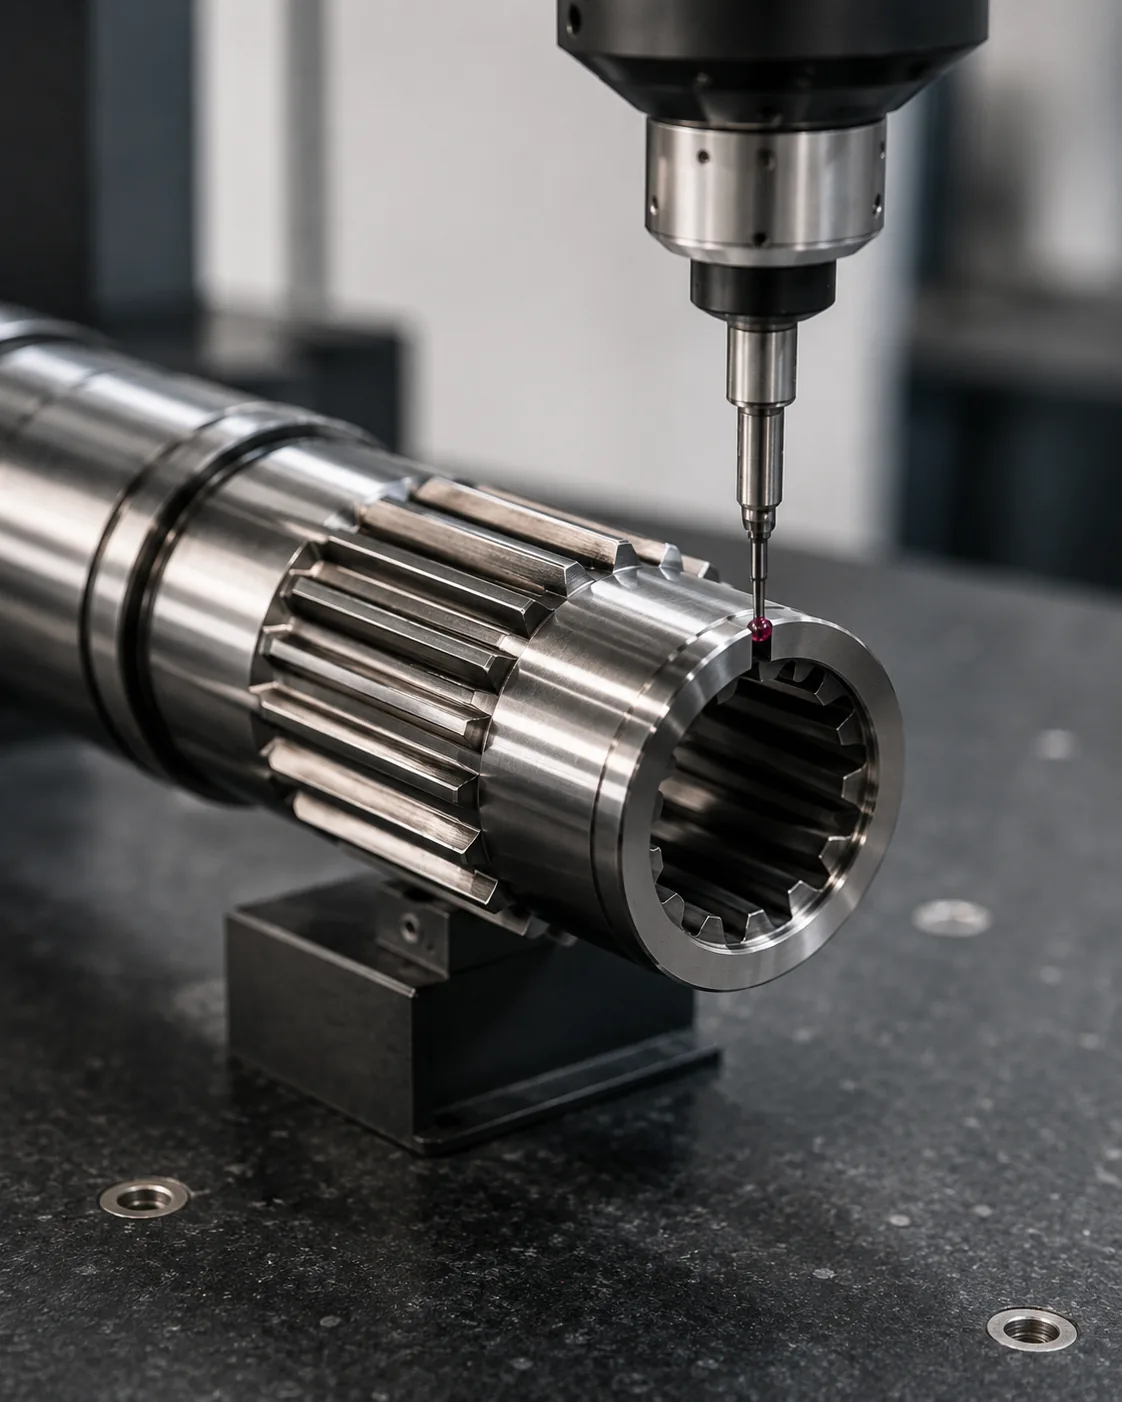
Reiben und Lochfraß Dies sollte als Symptom einer fehlerhaften Passung untersucht werden. Dokumentieren Sie vor der Reinigung oder Entsorgung der Teile, wo der Schaden auftritt, ob er symmetrisch ist, den Zustand des gegenüberliegenden Bauteils, die Schmierhistorie sowie etwaige Spiel- oder Ausrichtungsprobleme.
Die Korrekturmaßnahme hängt vom Mechanismus ab. Eine härtere Ersatzwelle behebt weder eine exzentrische Nabe noch unzureichenden Eingriff oder verunreinigtes Schmiermittel. Vergleichen Sie beide Bauteile, prüfen Sie die Stützlager und Bezugspunkte und vergewissern Sie sich, dass die Passung korrekt ist, bevor Sie Material oder Toleranz ändern. In dieser Überprüfung ist dasjenige Akzeptanzkriterium relevant, das sich auf eine funktionale Zeichnungseigenschaft zurückführen lässt. Dokumentieren Sie die daraus resultierende Anforderung für die Beschädigung von Keilwellenverzahnungen und zugehörigen Naben durch Fehlausrichtung in der Zeichnung oder der Bestellspezifikation, damit diese bei Folgebestellungen einheitlich angewendet wird.
Eine praktische Wiederholungssequenz
Eine praktische Prüfsequenz beginnt mit dem Gegenstück und dem Drehmomentpfad. Anschließend werden Zahnsystem, Eingriff und die Wellenmerkmale, die die Verbindung bestimmen, überprüft. Danach werden Werkstoff und Wärmebehandlung, Oberflächenbeschaffenheit und alle Anforderungen an Rundlauf und Position definiert. Bei Folgeaufträgen sollten Bezugs- und Messgrundlage beibehalten werden, sofern sich die Montageanforderungen nicht ändern. Die Auswirkungen von Fehlausrichtungen auf Keilwellenverzahnungen und Gegennaben werden in der Zeichnung oder der Bestellspezifikation dokumentiert, um bei Folgeaufträgen Konsistenz zu gewährleisten.
Schließen Sie mit der Vereinbarung von Prüfverfahren, Menge und Erstmusterdokumentation ab. Diese Vorgehensweise verhindert, dass Prozess- oder Toleranzentscheidungen getroffen werden, bevor die funktionale Schnittstelle verstanden ist, und erleichtert den Angebotsvergleich, da jedem Lieferanten dieselben Konstruktionsvorgaben vorliegen. Bei Änderungen der Belastung oder des Gegenstücks sollte dieser Punkt erneut geprüft werden, anstatt die vorherige Annahme beizubehalten. Dokumentieren Sie die sich daraus ergebenden Anforderungen für die Beschädigung von Keilwellenverzahnungen und Gegenstücknaben durch Fehlausrichtung in der Zeichnung oder der Bestellspezifikation, um die Konsistenz bei Folgebestellungen zu gewährleisten.
Prüfung beider zusammenpassender Teile
Prüfung beider zusammenpassender Teile Die Eingriffsfläche, das Montagegefühl und die Lastverteilung werden beeinflusst. Die effektive Eingriffslänge ist die Länge, über die die Zahnflanken tatsächlich Lasten aufnehmen können; Fasen, Aussparungen und unvollständige Zahnabschnitte sollten nicht automatisch als Arbeitslänge angerechnet werden.
Die Passung muss als Paar zusammenpassender Bauteile beurteilt werden. Zahndicke, Zahnlückenbreite, Durchmesserspiel, Ausrichtung und Temperatur spielen dabei eine Rolle. Bei Ersatzteilen sind beide Teile zu prüfen, da Verschleiß in der Nabe dazu führen kann, dass sich eine neue Welle locker anfühlt, selbst wenn die neue Außenverzahnung innerhalb der Zeichnungstoleranz liegt. Beziehen Sie diese Entscheidung auf das Gegenstück und die für die Angebotsanfrage verwendete Zeichnungsrevision. Dokumentieren Sie die daraus resultierenden Anforderungen hinsichtlich der Auswirkungen von Fehlausrichtungen auf Verzahnungen und Naben in der Zeichnung oder der Bestellspezifikation, um bei Folgebestellungen Konsistenz zu gewährleisten.
Korrekturmaßnahmen vor dem Einbau neuer Teile
Korrekturmaßnahmen vor dem Einbau neuer Teile Die Prüfung sollte im Zusammenhang mit der Fehlausrichtung von Keilwellen erfolgen. Identifizieren Sie das Gegenstück, die Funktion und das Zeichnungsmerkmal, das von dieser Entscheidung abhängt. Die Anforderung sollte messbar sein und mit Passung, Drehmomentübertragung, Ausrichtung, Verschleiß oder anderen definierten Montageanforderungen in Verbindung stehen.
Berücksichtigen Sie bei der Entscheidung den Materialzustand, die Fertigungsreihenfolge und die Zugänglichkeit für die Inspektion. Handelt es sich um ein Ersatzteil, vergleichen Sie die Geometrie des unbeschädigten Teils mit der des Gegenstücks, anstatt den Schaden zu kopieren. Bei Neukonstruktionen sollten Sie die Prozesswahl flexibel halten, es sei denn, ein bestimmter Prozess ist konstruktionsbedingt zwingend erforderlich. In dieser Prüfung ist dasjenige Akzeptanzkriterium relevant, das sich auf ein funktionales Zeichnungsmerkmal zurückführen lässt. Wenden Sie diese Prüfung für die Auswirkungen von Fehlausrichtungen auf Keilwellenverzahnungen und Gegennaben auf die in der aktuellen Zeichnung dargestellte spezifische Fehlausrichtungsstelle der Keilwelle an.
Häufige Fehler, die es zu vermeiden gilt
Häufige Fehler bei der Ausrichtung von Keilwellen entstehen dadurch, dass ein einzelner Nennwert fälschlicherweise als alleinige Kennlinie interpretiert wird. Fehlende Eingriffswinkel, unklare Bezugspunkte, kopierte Verschleißmaße, nicht spezifizierte Härtemessstellen und unpassende Prüfmethoden können dazu führen, dass Bauteile zwar auf dem Papier korrekt erscheinen, sich aber in der Montage nicht zuverlässig montieren lassen.
Eine bessere Überprüfung beginnt mit dem Bauteilpaar, identifiziert den Lastpfad und die Positionierungsmerkmale und verknüpft dann Geometrie, Materialzustand und Prüfung mit diesen Funktionen. Offene Fragen in der Zeichnung sollten vor der Fertigung geklärt und die vereinbarte Interpretation in der Revision für Nachfolgeaufträge beibehalten werden. Bei wiederholten Arbeiten sollten Bezugspunkte und Messgrundlagen beibehalten werden, sofern sich die Montageanforderungen nicht ändern. Die Prüfung „Wie Fehlausrichtung Keilwellenverzahnungen und zugehörige Naben beschädigt“ ist auf die in der aktuellen Zeichnung dargestellte spezifische Fehlausrichtungsschnittstelle der Keilwelle anzuwenden.
Entscheidungszusammenfassung
| Entscheidungsbereich | Was zu bestätigen ist | Warum es wichtig ist |
|---|---|---|
| Paarungsgeometrie | Zahnsystem, Durchmesser, Eingriff und Passung | Kontrollierkompatibilität und Flankenkontakt |
| Standort | Bezugspunkte, Journale, Schultern und Auslauf | Steuert die Ausrichtung in der Baugruppe |
| Materialzustand | Güteklasse, Wärmebehandlung, Härte und Oberflächenbeschaffenheit | Definiert den fertigen mechanischen Zustand und den Verschleißzustand |
| Pflicht | Drehmoment, Geschwindigkeit, Stoß, Bewegung und Umgebung | Verknüpft die Teiledefinition mit den Betriebsbedingungen |
| Inspektion | Kontrollierte Merkmale und Messmethode | Gewährleistet einheitliche Akzeptanz zwischen Lieferant und Käufer |
Checkliste für Spezifikationen
- Gegenstück und äußere/innere Zahnausrichtung
- Modul oder Teilungssystem, Zähnezahl, Eingriffswinkel und Außen-/Kerndurchmesser
- Effektives Einrasten, Passung oder Toleranzgrundlage und gegebenenfalls axiale Bewegung
- Werkstoff, Wärmebehandlung, Härtebereich und funktionelle Oberflächenbeschaffenheit
- Bezugspunkte, Lager- oder Pilotdurchmesser, Rundlauf- und axiale Lageanforderungen
- Drehmoment, Drehzahl, Stoß- oder Wechsellast, Schmierung und Betriebsumgebung
- Mengen-, Erstmuster- und vereinbarte Prüfdokumentation
Verwenden Sie die Produktpalette an Keilwellen um die verfügbaren Konfigurationen und die Checkliste für Angebotsanfragen Um eine vollständige Untersuchung vorzubereiten, überprüfen Sie diesen Punkt erneut, wenn sich die Funktion oder das Gegenstück ändert, anstatt die vorherige Annahme beizubehalten. Wenden Sie diese Prüfung für die Untersuchung „Wie Fehlausrichtung Keilwellenverzahnungen und Gegennaben beschädigt“ auf die spezifische Fehlausrichtungsschnittstelle der Keilwelle an, die in der aktuellen Zeichnung dargestellt ist.
Technisches Arbeitsblatt zur Berechnung der Fehlausrichtung von Keilwellen
Verwenden Sie dieses Arbeitsblatt, um es umzudrehen Wie Fehlausrichtung Keilwellenverzahnungen und Gegennaben beschädigt in Entscheidungen, die in einer Zeichnung dargestellt, während der Angebotserstellung überprüft und bei der Erstbemusterung verifiziert werden können. Beginnen Sie mit Kantenbelastung an den Spline-Flanken Und Verformung durch LagerfehlausrichtungDenn diese beiden Elemente definieren üblicherweise entweder die Geometrie der Passung oder die Materialbeschaffenheit, die der restliche Prozess erfüllen muss. Anschließend überprüfen Rundlauf- und Bezugsfehler, Montagezwang Und Ungleichmäßige Abnutzungsmuster gegenüber der tatsächlichen Baugruppe und nicht als unabhängige Katalogwerte zu behandeln.
Zur Fehlersuche dokumentieren Sie den Zustand der Teile, bevor diese gereinigt oder entsorgt werden. Notieren Sie Verschleißstellen, Ablagerungen, Polierspuren, Lochfraß, Verfärbungen, Reibkorrosion, Zahnflankenkontakt und jegliche Abweichungen entlang des Umfangs. Überprüfen Sie das Gegenstück, den Lagerzustand, den Schmierweg und die Ausrichtung der Baugruppe. Ein Austausch, der sich ausschließlich auf die beschädigte Welle stützt, kann dasselbe Problem reproduzieren, wenn die Ursache an anderer Stelle in der Verbindung liegt. Überprüfen Sie bei der Bestimmung der Ausrichtung von Keilwellen diese Punkte immer dann, wenn sich das Gegenstück, der Materialzustand oder die Betriebsbedingungen ändern.
Nutzen Sie die Kantenbelastung an den Keilwellenflanken, Rundlauf- und Bezugsfehler sowie ungleichmäßige Verschleißmuster, um Symptom und Ursache zu unterscheiden. Vergleichen Sie die Messwerte in unverschleißten Bereichen, überprüfen Sie Bezugspunkte und Rundlauf und suchen Sie nach Anzeichen für unzureichenden Eingriff oder ungleichmäßigen Flankenkontakt. Wenn sich die Betriebsbedingungen geändert haben, fügen Sie das neue Drehmoment, die neue Drehzahl, die neue Umkehrfrequenz, die neue Temperatur oder den neuen Verschmutzungsgrad der technischen Überprüfung hinzu, bevor eine Ersatzzeichnung freigegeben wird.
Zeichenüberprüfungssequenz
Vor der Produktionsanforderung ist die Zeichnung in der gleichen Reihenfolge zu prüfen, in der die Baugruppe arbeitet: zusammenpassendes Zahnsystem, effektiver Eingriff, Bezugspunkte, angrenzende Zapfen oder Schultern, Werkstoff und Wärmebehandlung, funktionelle Oberflächen und Prüfverfahren. Fehlausrichtung der KeilwellenDie Reihenfolge ist wichtig, weil spätere Entscheidungen wie die Prozessauswahl oder die Wahl des Messgeräts die Schnittstelle unterstützen und nicht neu definieren sollten.
| Arbeitsblattelement | Frage zur Beantwortung | RFQ-Ausgabe |
|---|---|---|
| Kantenbelastung an den Spline-Flanken | Welche Baugruppenfunktion wird von diesem Feature gesteuert? | Maß-, Toleranz- oder Passungsbezug |
| Verformung durch Lagerfehlausrichtung | Welcher Endzustand muss erreicht werden? | Material- / Wärmebehandlungs- / Oberflächenbezeichnung |
| Rundlauf- und Bezugsfehler | Wie wird das Merkmal überprüft? | Prüfmethode oder Berichtsvermerk |
| Montagezwang | Wie verhält sich das gegnerische Mitglied? | Informationen zu Paarungsteilen und deren Verzahnung |
| Ungleichmäßige Abnutzungsmuster | Welches Datum legt den funktionalen Standort fest? | Bezugspunkt und Auslauf |
Übergabe des Beschaffungsprozesses vor dem ersten Artikel
Ein nützliches Einkaufspaket für Wie Fehlausrichtung Keilwellenverzahnungen und Gegennaben beschädigt Die 2D-Zeichnung enthält die kontrollierte Zeichnung, die Menge, das Material und den Wärmebehandlungszustand, Informationen zur Passfläche sowie die zu meldenden Abnahmekriterien. Wird ein 3D-Modell bereitgestellt, muss die 2D-Zeichnung weiterhin Toleranzen, Bezugspunkte, Hinweise zur Wärmebehandlung und Prüfanforderungen enthalten. Geben Sie die aktuelle Revision in der Angebotsanfrage an, damit Fertigung und Prüfung nicht mit unterschiedlichen Versionen arbeiten.
Wenn eine Kenngröße noch nicht festgelegt ist, sollte sie zur technischen Klärung markiert werden, anstatt einen passenden Wert einzutragen. Bei Fehlausrichtungen von Keilwellen sind häufige offene Punkte Eingriff, Passung, Härtepunkt, Rundlaufabweichung zu einem benachbarten Zapfen, Zugänglichkeit von Innenmerkmalen oder der Zustand eines verschlissenen Gegenteils. Die Klärung dieser Punkte vor der Erstmusterfertigung reduziert vermeidbare Nacharbeiten und erleichtert die Kontrolle späterer Folgeaufträge.
Checkliste vor der Veröffentlichung
- Prüfen Sie die Kantenbelastung an den Keilwellenflanken im Vergleich zum tatsächlichen Gegenstück.
- Bestätigen Sie die Biegung aufgrund von Lagerfehlausrichtung im fertigen Zustand.
- Definieren Sie, wie Rundlauf- und Bezugsfehler geprüft werden.
- Prüfen Sie die Montagekraft unter den vorgesehenen Montagebedingungen.
- Setzen Sie ungleichmäßige Verschleißmuster in Bezug zur funktionalen Bezugsstruktur.
- Menge, Revisionsstand und etwaige Dokumentationsanforderungen für das Erstmuster angeben.
- Änderungen bei der Belastung, der Schmierung oder den passenden Verbindungsteilen für Nachbestellungen dokumentieren.
Häufig gestellte Fragen
Was sollte ich hinsichtlich der Kantenbelastung an den Flanken der Keilwelle bei Fehlausrichtung der Keilwelle überprüfen?
Setzen Sie die Kantenbelastung an den Keilwellenflanken zunächst in Bezug zum Gegenstück und zur Montagefunktion. Tragen Sie die messbare Anforderung in die Zeichnung ein und berücksichtigen Sie das gegenüberliegende Bauteil, wenn die Kompatibilität von beiden Teilen abhängt. Dies verhindert, dass eine Nennkennzeichnung die Geometrie ersetzt, die tatsächlich Passung und Drehmomentübertragung bestimmt (siehe „Wie Fehlausrichtung Keilwellenzähne und Gegennaben beschädigt“).
Was sollte ich hinsichtlich der Verformung durch Lagerfehlausrichtung bei Keilwellenfehlausrichtung überprüfen?
Bestätigen Sie die Verformung aufgrund von Lagerfluchtungsfehlern im Endzustand, einschließlich aller Material-, Wärmebehandlungs-, Oberflächen- oder Maßzustände, die sich nach der Bearbeitung ändern können. Falls die Anforderung von einem Ort oder Bezugspunkt abhängt, geben Sie dies explizit an, damit Produktion und Prüfung denselben Bezugspunkt verwenden.
Was sollte ich hinsichtlich Rundlauf- und Bezugsfehlern bei Fehlausrichtung der Keilwellen überprüfen?
Wählen Sie ein Prüfverfahren, das die in der Zeichnung angegebene Eigenschaft misst. Funktionsmessung, analytische Keilwellenmessung, KMG-Prüfungen, Rundlaufprüfung, Rauheitsmessung und Härteprüfung beantworten unterschiedliche Fragestellungen. Geben Sie an, welches Ergebnis für die Abnahme erforderlich ist, anstatt einen allgemeinen Prüfbericht anzufordern. Bei einer Angebotsanfrage zur Keilwellenfluchtung muss dieser Punkt mit dem Gegenstück, dem Bezugssystem und dem Abnahmeverfahren für das Fertigteil verknüpft sein.
Was sollte ich bezüglich der Montageerzwingung bei Fehlausrichtung der Keilwellen überprüfen?
Prüfen Sie die Montagekraft anhand des tatsächlichen Gegenstücks und der vorgesehenen Montagebedingungen. Effektiver Eingriff, Spiel, axiale Bewegung, Temperatur und Verschleiß einer Ersatznabe können das Verbindungsverhalten beeinflussen. Eine neue Welle sollte nicht allein aufgrund des Tastsinns angenommen oder abgelehnt werden, wenn messbare Passungsanforderungen vorliegen.
Was sollte ich hinsichtlich ungleichmäßiger Verschleißmuster bei Fehlausrichtung der Keilwellen überprüfen?
Ordnen Sie ungleichmäßige Verschleißmuster den Drehpunkten in der Baugruppe zu. Die Zeichnung sollte die Bezugspunkte sowie etwaige Rundlauf- oder Lageabweichungen deutlich darstellen. Falls Wärmebehandlung oder Endbearbeitung die Drehpunkte verschieben können, prüfen Sie die Lagebeziehung im Zustand, der dem fertigen Bauteil entspricht.
Von der technischen Entscheidung bis zur Produktionssteuerung
Sobald die Schnittstelle festgelegt ist, übersetzen Sie jede funktionale Entscheidung in eine Zeichnungseigenschaft, die gefertigt und geprüft werden kann. Vermeiden Sie es, wichtige Zusammenhänge nur in E-Mail-Notizen festzuhalten. Maße, Bezugspunkte, Wärmebehandlungsbedingungen und Abnahmekriterien sollten revisionssicher verwaltet werden, damit Fertigung und Prüfung mit derselben Definition arbeiten. Bei Folgeaufträgen sollten Bezugspunkte und Messgrundlage beibehalten werden, sofern sich die Montageanforderungen nicht ändern. Dokumentieren Sie die daraus resultierenden Anforderungen hinsichtlich der Auswirkungen von Fehlausrichtungen auf Keilwellenverzahnungen und zugehörige Naben in der Zeichnung oder der Bestellspezifikation, um die Konsistenz bei Folgeaufträgen zu gewährleisten.
Bei Erstbestellungen sollten die Merkmale priorisiert werden, die die Montagekompatibilität belegen: Zahngeometrie, Passung, Bezug zu Zentrierzapfen oder -schultern, Wärmebehandlungszustand und etwaige kritische Rundlaufabweichungen. Die Messmethode und das Ergebnis sind zu dokumentieren. Bei Folgeaufträgen erleichtert die Verwendung derselben Bezugspunkte und Messmethode das Erkennen von Trendänderungen und reduziert Streitigkeiten aufgrund unterschiedlicher Prüfinterpretationen. Ändert sich die Belastung oder das Gegenstück, ist dieser Punkt erneut zu prüfen, anstatt die vorherige Annahme beizubehalten. Die daraus resultierende Anforderung bezüglich der Auswirkungen von Fehlausrichtungen auf Keilwellenverzahnungen und Gegennaben ist in der Zeichnung oder der Bestellspezifikation zu dokumentieren, um bei Folgeaufträgen Konsistenz zu gewährleisten.
Ändert sich die Betriebsbelastung, ist eine erneute technische Überprüfung erforderlich, anstatt von der Gültigkeit der alten Spezifikation auszugehen. Höheres Drehmoment, stärkere Stöße, häufigere Richtungswechsel, veränderte Schmierung oder ein neues Gegenstück können Kontakt und Verschleiß verändern, selbst wenn die Nennverzahnung gleich bleibt. Die Zeichnung sollte sich an die tatsächlichen Montageanforderungen anpassen. Stellen Sie in diesem Zusammenhang einen Bezug zwischen der Entscheidung für das Gegenstück und der für die Angebotsanfrage verwendeten Zeichnungsrevision her. Wenden Sie die Prüfung zur Beschädigung von Verzahnungen und Gegenstücken durch Fehlausrichtung auf die in der aktuellen Zeichnung dargestellte spezifische Fehlausrichtung der Verzahnungswelle an.
Bereiten Sie die Angebotsanfrage vor.
- Aktuelle 2D-Zeichnung und Überarbeitung
- Partnerkomponente und Spline-Definition
- Material, Wärmebehandlung und funktionelle Oberflächen
- Drehmoment, Drehzahl, Belastung und Umwelt
- Mengen- und erforderliche Prüfdokumentation
Eine vollständige Anfrage vereint Zeichnung, Passfläche, Materialzustand, Einsatzbereich, Menge und Prüfanforderungen. Werden diese Parameter frühzeitig definiert, können Lieferanten Werkzeugbau, Wärmebehandlung, Oberflächenbearbeitung und Messung auf die gleiche funktionale Anforderung abstimmen und so die Anzahl der Klärungszyklen vor der Erstmusterprüfung reduzieren. In diesem Zusammenhang ist dasjenige Akzeptanzkriterium relevant, das sich auf ein funktionales Zeichnungsmerkmal zurückführen lässt. Bei einer Anfrage zur Ausrichtungsabweichung einer Keilwelle sollte dieser Punkt mit dem Gegenstück, dem Bezugssystem und dem Abnahmeverfahren für das Fertigteil verknüpft sein.
Wandeln Sie den Leitfaden in eine Angebotsanfrage um.
Senden Sie die kontrollierte Zeichnung, die Angaben zur Verbindungsschnittstelle, zum Materialzustand und zur Verwendungsart zur technischen Prüfung.
Angebot anfordern