Ako nesprávne zarovnanie poškodzuje drážkované zuby a zodpovedajúce náboje — Nesúososť sústreďuje zaťaženie smerom k okrajom zubov namiesto rozloženia kontaktu pozdĺž zamýšľaného boku. K tomu môže prispieť poloha ložiska, hádzanie, ohyb hriadeľa, tlak v zostave a nepresné vzťažné body, takže nápravné opatrenia by sa mali týkať celého systému polohovania.
Pre nesúososť drážkovaného hriadeľaNajspoľahlivejšia špecifikácia je tá, ktorú si rovnako interpretuje konštruktér, kupujúci, výrobca aj inšpektor. Nasledujúca diskusia sa zameriava na merateľné vstupné údaje pre výkresy, montážne podmienky a praktické kontroly, a nie na univerzálne tvrdenia o krútiacom momente, uložení alebo životnosti, ktoré nemožno určiť bez úplných údajov o geometrii a zaťažení.
Zaťaženie hrán na bokoch drážkovaných spojov
Zaťaženie hrán na bokoch drážkovaných spojov by sa malo posudzovať v kontexte nesprávneho zarovnania drážkovaného hriadeľa. Identifikujte spájací komponent, prevádzkovú funkciu a výkresový prvok, ktorý toto rozhodnutie riadi. Požiadavka by mala byť merateľná a prepojená s uložením, prenosom krútiaceho momentu, zarovnaním, opotrebením alebo inou definovanou potrebou montáže.
Zvážte rozhodnutie spolu so stavom materiálu, postupnosťou výroby a prístupom pre kontrolu. Ak je diel náhradným dielom, porovnajte neopotrebovanú geometriu a spájací prvok namiesto kopírovania poškodenia. Pri nových návrhoch ponechajte otvorené flexibilné možnosti procesov, pokiaľ návrh nevyžaduje samotný konkrétny proces. V tejto téme prepojte toto rozhodnutie so spájacím komponentom a revíziou výkresu použitou pre RFQ. Pri kontrole nesúososti drážkovaného hriadeľa sa k tomuto bodu vrátite vždy, keď sa zmení spájací komponent, stav materiálu alebo prevádzková povinnosť.
Ohýbanie z dôvodu nesprávneho zarovnania ložiska
Ohýbanie z dôvodu nesprávneho zarovnania ložiska určuje, ako je drážkovanie umiestnené vzhľadom na prvky, ktoré podporujú rotáciu. Funkčné vzťažné body sa zvyčajne vyberajú z čapov, vodiacich priemerov, ramien alebo iných povrchov, ktoré určujú polohu komponentu v zostave. Tolerancia by mala tento vzťah reprodukovať počas kontroly.
Nepoužívajte geometrické tolerancie ako izolované čísla kvality. Rozhodnite, akú nesúososť môže zostava tolerovať, identifikujte referenčný rámec a špecifikujte kontrolovaný prvok. Tepelné spracovanie a konečná úprava môžu zmeniť tento vzťah, preto by sa meranie malo vykonať vo výrobnej fáze, ktorá predstavuje hotový diel. V tomto prehľade je užitočným kritériom prijatia to, ktoré možno vysledovať k funkčnej charakteristike výkresu. V časti Ako nesúososť poškodzuje drážkované zuby a zodpovedajúce náboje použite túto kontrolu na špecifické rozhranie nesúososti drážkovaného hriadeľa zobrazené na aktuálnom výkrese.
Chyby hádzania a vzťažného bodu
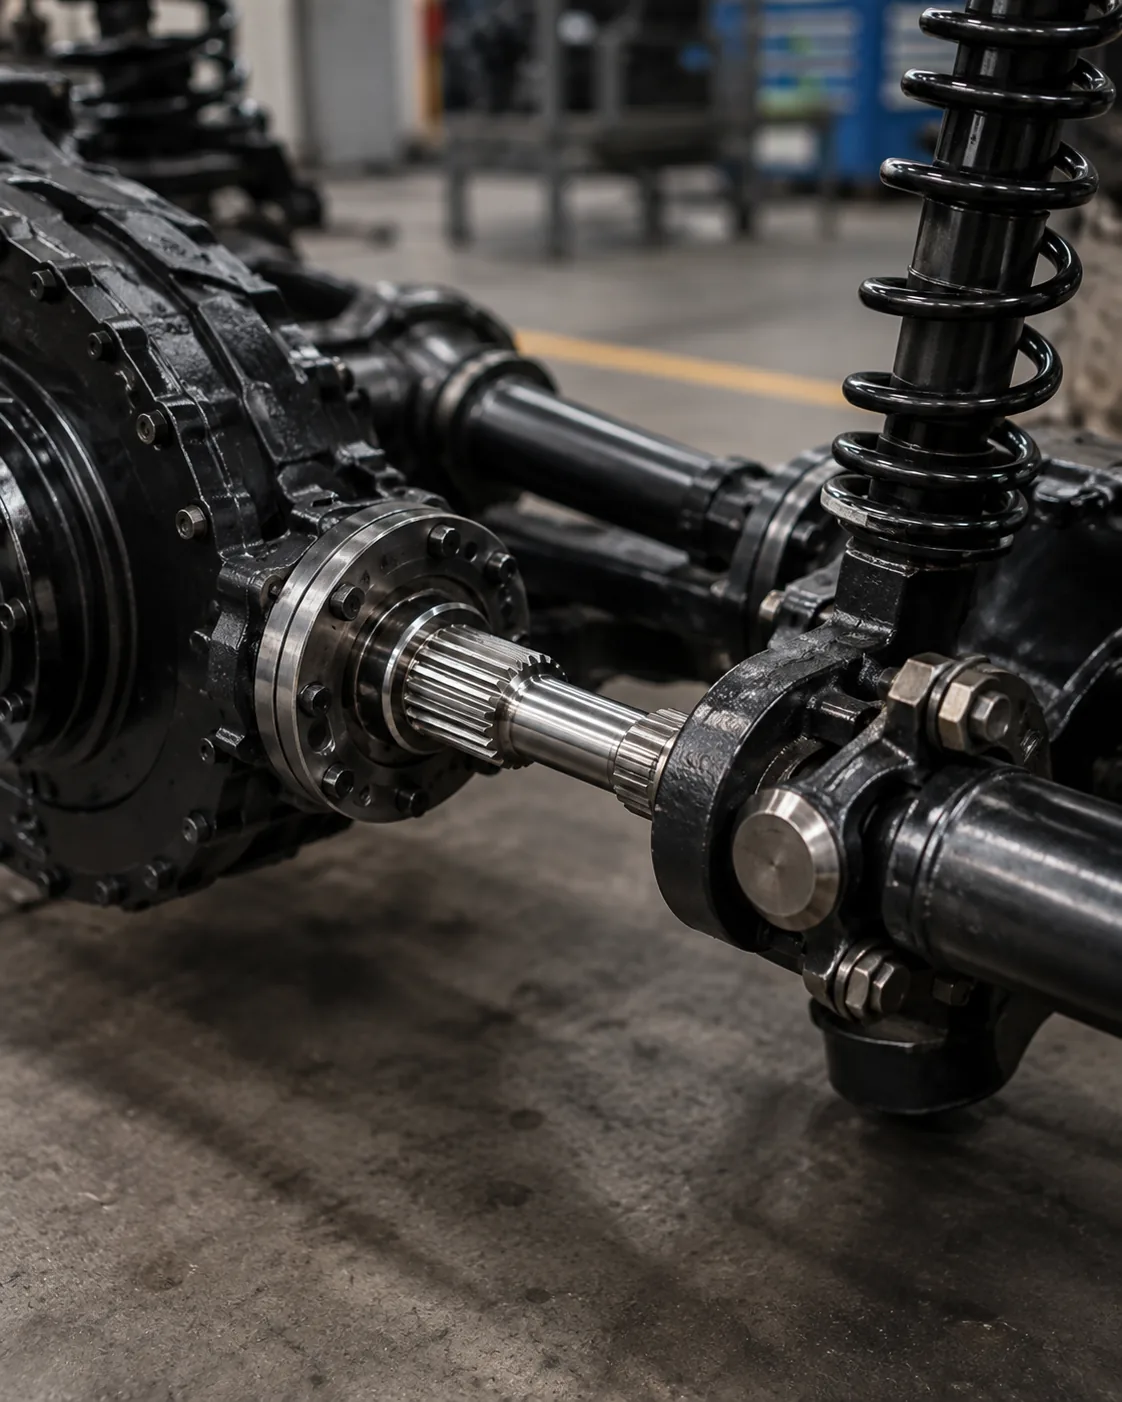
Chyby hádzania a vzťažného bodu určuje, ako je drážkovanie umiestnené vzhľadom na prvky, ktoré podporujú rotáciu. Funkčné vzťažné body sa zvyčajne vyberajú z čapov, vodiacich priemerov, ramien alebo iných povrchov, ktoré určujú polohu komponentu v zostave. Tolerancia by mala tento vzťah reprodukovať počas kontroly.
Nepoužívajte geometrické tolerancie ako izolované čísla kvality. Rozhodnite, akú nesúososť môže zostava tolerovať, identifikujte referenčný rámec vzťažných bodov a špecifikujte kontrolovaný prvok. Tepelné spracovanie a konečná úprava môžu zmeniť tento vzťah, preto by sa meranie malo vykonať vo výrobnej fáze, ktorá predstavuje hotový diel. Pri opakovanej práci zachovajte rovnaký vzťažný bod a základ merania, pokiaľ sa nezmení požiadavka na zostavu. Informácie o tom, ako nesúososť poškodzuje drážkované zuby a náboje, zaznamenajte výslednú požiadavku do výkresu alebo špecifikácie nákupu, aby zostala konzistentná aj pri opakovaných objednávkach.
Vynútenie zhromaždenia
Vynútenie zhromaždenia umiestňuje drážkovanie do prevádzkového kontextu. Smer krútiaceho momentu, rázové zaťaženie, kontaminácia, mazanie, axiálny pohyb, podopretie ložiska a servisný prístup môžu zmeniť praktické uloženie a materiálové podmienky.
V prípade žiadosti o cenovú ponuku (RFQ) opíšte skutočnú funkciu stroja alebo zostavy a uveďte príslušný komponent. Požiadavky na výmenu by mali obsahovať fotografie opotrebovania a merania z neopotrebovaných oblastí. Tieto informácie pomáhajú oddeliť problémy s geometriou od problémov so zarovnaním, mazaním alebo údržbou inde v systéme. Keď sa zmení prevádzkovaný alebo príslušný prvok, namiesto toho, aby ste pokračovali v predchádzajúcom predpoklade, sa k tomuto bodu vrátite.
Nerovnomerné vzory opotrebovania
Nerovnomerné vzory opotrebovania by sa malo vyšetrovať ako príznak úplného párovania. Pred vyčistením alebo likvidáciou súčiastok zaznamenajte, kde k poškodeniu došlo, či je symetrické, stav protiľahlého člena, históriu mazania a akékoľvek problémy s uvoľnením alebo zarovnaním.
Nápravné opatrenia závisia od mechanizmu. Tvrdší náhradný hriadeľ neopraví excentrický náboj, nedostatočné zapojenie alebo kontaminované mazivo. Porovnajte oba prvky, skontrolujte oporné ložiská a vzťažné body a pred zmenou materiálu alebo tolerancie overte zamýšľané uloženie. V tejto téme prepojte toto rozhodnutie so spájaným komponentom a revíziou výkresu použitou pre RFQ. V RFQ na nesprávne zarovnanie drážkovaného hriadeľa ponechajte tento bod prepojený so spájaným prvkom, schémou vzťažných bodov a metódou prevzatia hotového dielu.
Pranie a jamkovanie
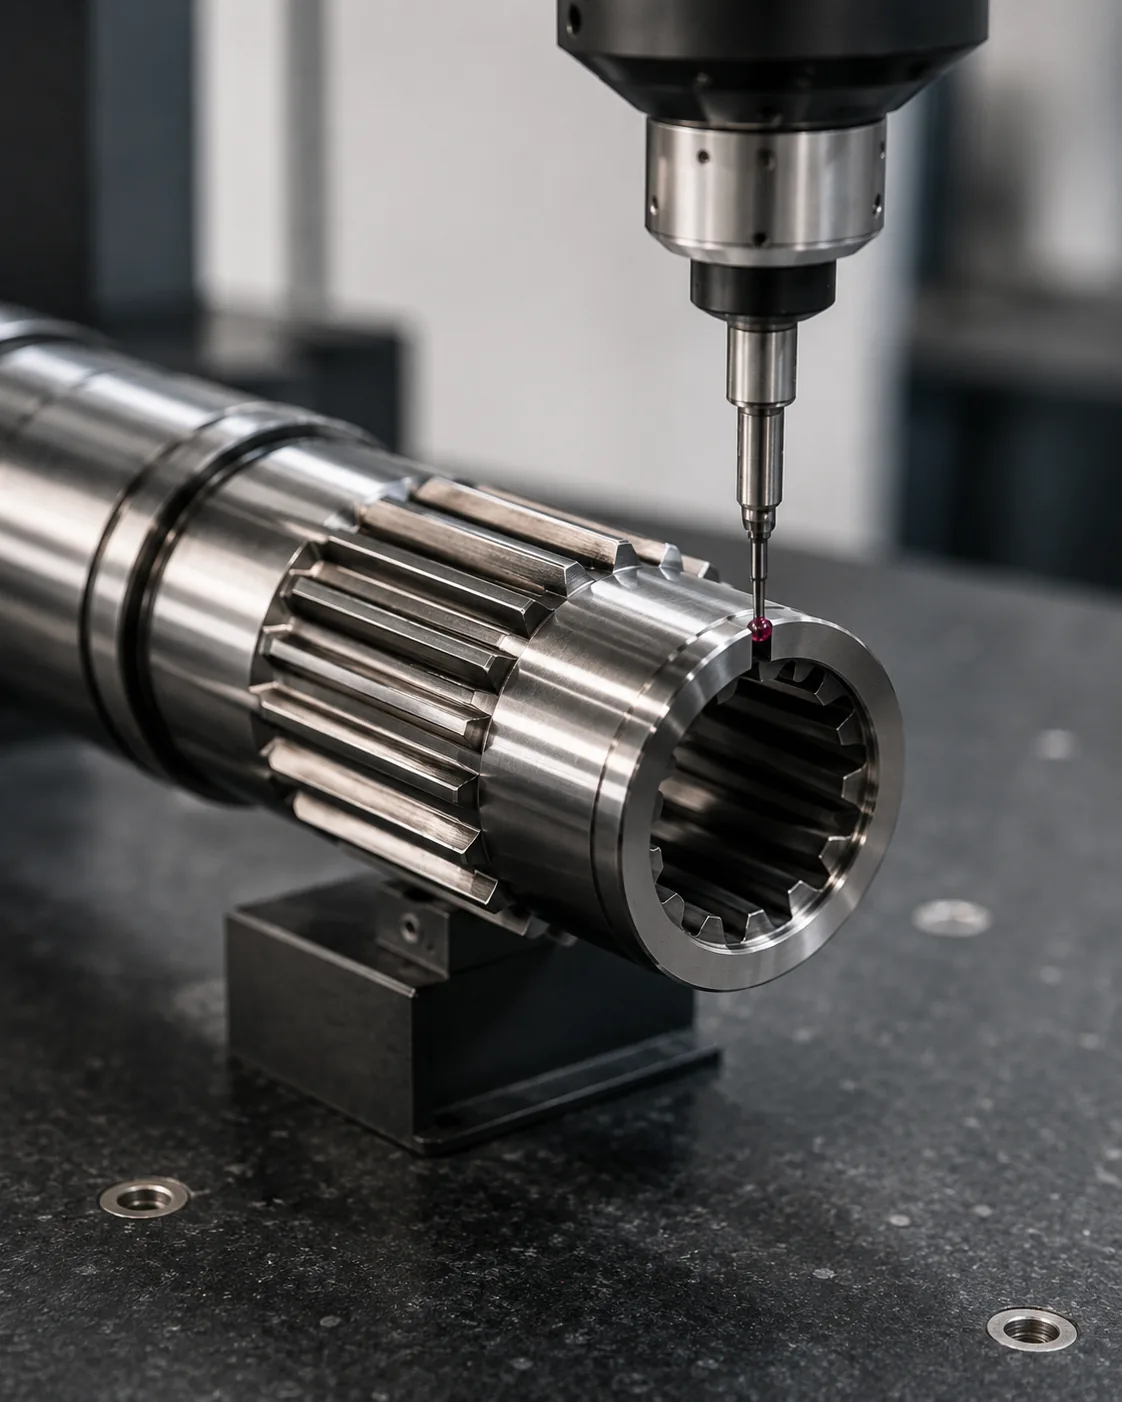
Pranie a jamkovanie by sa malo vyšetrovať ako príznak úplného párovania. Pred vyčistením alebo likvidáciou súčiastok zaznamenajte, kde k poškodeniu došlo, či je symetrické, stav protiľahlého člena, históriu mazania a akékoľvek problémy s uvoľnením alebo zarovnaním.
Nápravné opatrenia závisia od mechanizmu. Tvrdší náhradný hriadeľ neopraví excentrický náboj, nedostatočné zapojenie alebo kontaminované mazivo. Pred zmenou materiálu alebo tolerancie porovnajte oba prvky, skontrolujte oporné ložiská a vzťažné body a overte zamýšľané uloženie. V tomto preskúmaní je užitočným kritériom prijatia to, ktoré možno vysledovať k funkčnej charakteristike výkresu. V prípade informácií o tom, ako nesprávne zarovnanie poškodzuje drážkované zuby a zodpovedajúce náboje, zaznamenajte výslednú požiadavku do výkresu alebo špecifikácie nákupu, aby zostala konzistentná aj pri opakovaných objednávkach.
Praktická postupnosť prehľadov
Praktická postupnosť kontroly začína spojovacím komponentom a dráhou krútiaceho momentu, potom sa potvrdzuje ozubený systém, záber a vlastnosti hriadeľa, ktoré lokalizujú spojenie. Ďalej sa definuje materiál a tepelné spracovanie, funkčné povrchové úpravy a akékoľvek požiadavky na hádzanie alebo polohu. Pri opakovaných prácach sa zachováva rovnaký vzťažný bod a základ merania, pokiaľ sa nezmenia požiadavky na montáž. Informácie o tom, ako nesprávne zarovnanie poškodzuje drážkované zuby a spájajúce sa náboje, zaznamenajte výslednú požiadavku do výkresu alebo špecifikácie nákupu, aby zostala konzistentná aj pri opakovaných objednávkach.
Dokončite dohodou o metóde kontroly, množstve a dokumentácii prvého výrobku. Táto objednávka zabraňuje prijímaniu rozhodnutí o procese alebo toleranciách pred pochopením funkčného rozhrania a uľahčuje porovnávanie cenových ponúk, pretože každému dodávateľovi sa predkladajú rovnaké konštrukčné vstupy. Keď sa zmení úloha alebo párovací člen, namiesto toho, aby ste preniesli predchádzajúci predpoklad, sa k tomuto bodu vrátite. V prípade informácie o tom, ako nesprávne zarovnanie poškodzuje drážkované zuby a párovacie náboje, zaznamenajte výslednú požiadavku do výkresu alebo špecifikácie nákupu, aby zostala konzistentná aj pri opakovaných objednávkach.
Kontrola oboch párovaných častí
Kontrola oboch párovaných častí ovplyvňuje kontaktnú plochu, pocit pri montáži a rozloženie zaťaženia. Efektívny záber je dĺžka, po ktorej môžu boky zubov skutočne niesť zaťaženie; skosenia, podbrúsenia a neúplné časti zubov by sa nemali automaticky počítať ako pracovná dĺžka.
Uloženie sa musí vyhodnotiť ako dvojica párovaných prvkov. Prispievajú hrúbka zuba, šírka medzery, vôle priemeru, zarovnanie a teplota. Pri výmenách skontrolujte oba diely, pretože opotrebovanie náboja môže spôsobiť, že sa nový hriadeľ uvoľní, aj keď je nové vonkajšie drážkovanie v rámci tolerancie výkresu. V tejto téme prepojte toto rozhodnutie so párovaným komponentom a revíziou výkresu použitou pre RFQ. V časti Ako nesprávne zarovnanie poškodzuje drážkované zuby a párované náboje zaznamenajte výslednú požiadavku do výkresu alebo špecifikácie nákupu, aby zostala konzistentná aj pri opakovaných objednávkach.
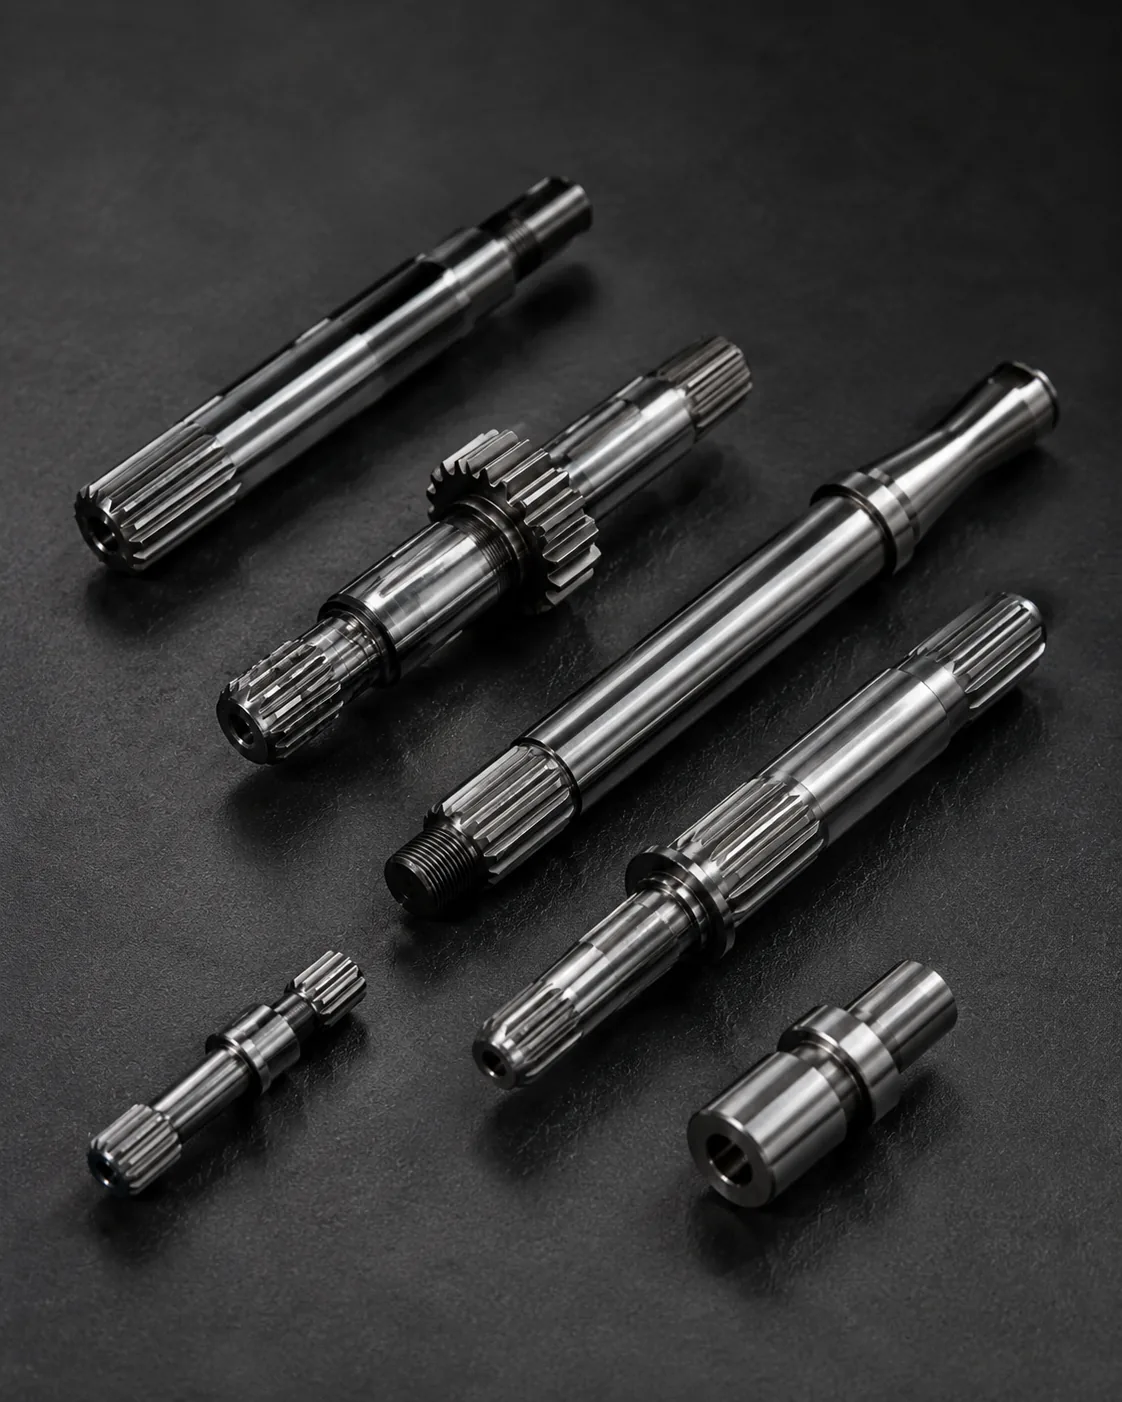
Nápravné opatrenia pred novými dielmi
Nápravné opatrenia pred novými dielmi by sa malo posudzovať v kontexte nesprávneho zarovnania drážkovaného hriadeľa. Identifikujte spájací komponent, prevádzkovú funkciu a výkresový prvok, ktorý toto rozhodnutie riadi. Požiadavka by mala byť merateľná a prepojená s uložením, prenosom krútiaceho momentu, zarovnaním, opotrebením alebo inou definovanou potrebou montáže.
Zvážte rozhodnutie spolu so stavom materiálu, postupnosťou výroby a prístupom pre kontrolu. Ak je diel náhradným dielom, porovnajte neopotrebovanú geometriu a spájací prvok namiesto kopírovania poškodenia. Pri nových návrhoch ponechajte otvorené a flexibilné možnosti procesov, pokiaľ návrh sám o sebe nevyžaduje špecifický proces. V tomto preskúmaní je užitočným kritériom prijatia to, ktoré možno vysledovať k funkčnej charakteristike výkresu. V prípade, ako nesprávne zarovnanie poškodzuje drážkované zuby a spájajúce sa náboje, aplikujte túto kontrolu na špecifické rozhranie nesprávneho zarovnania drážkovaného hriadeľa zobrazené na aktuálnom výkrese.
Bežné chyby, ktorým sa treba vyhnúť
Bežné chyby v nesprávnom zaostavení drážkovaného hriadeľa vznikajú zo zaobchádzania s jednou nominálnou hodnotou, akoby definovala celé rozhranie. Chýbajúci uhol tlaku, nejasné vzťažné body, kopírované rozmery opotrebenia, nešpecifikované miesto tvrdosti a nezodpovedajúce metódy kontroly môžu viesť k vzniku dielov, ktoré na papieri vyzerajú správne, ale nie sú zostavené konzistentne.
Lepšia kontrola začína párovým spojom, identifikuje dráhu zaťaženia a lokalizačné prvky a potom prepojí geometriu, stav materiálu a kontrolu s týmito funkciami. Pred výrobou uzavrite otvorené otázky na výkrese a pri revízii opakovaných objednávok zachovajte dohodnutú interpretáciu. Pri opakovaných prácach zachovajte rovnaký vzťažný bod a základ merania, pokiaľ sa nezmenia požiadavky na montáž. V časti Ako nesprávne zarovnanie poškodzuje drážkované zuby a párovacie náboje použite túto kontrolu na špecifické rozhranie nesprávneho zarovnania drážkovaného hriadeľa zobrazené na aktuálnom výkrese.
Zhrnutie rozhodnutia
| Oblasť rozhodovania | Čo potvrdiť | Prečo je to dôležité |
|---|---|---|
| Párovacia geometria | Ozubený systém, priemery, záber a uloženie | Kompatibilita ovládacích prvkov a bočný kontakt |
| Poloha | Vzťažné body, čapy, ramená a hádzanie | Riadi zarovnanie v zostave |
| Stav materiálu | Trieda, tepelné spracovanie, tvrdosť a povrchová úprava | Definuje konečný mechanický stav a stav opotrebenia |
| Povinnosť | Krútiaci moment, rýchlosť, nárazy, pohyb a prostredie | Prepája definíciu súčiastky s prevádzkovými podmienkami |
| Inšpekcia | Kontrolované charakteristiky a metóda merania | Udržiava konzistentné prijatie medzi dodávateľom a kupujúcim |
Kontrolný zoznam špecifikácií
- Párovaný komponent a vonkajšia/vnútorná orientácia zubov
- Modulový alebo rozstupový systém, počet zubov, uhol tlaku a hlavné/vedľajšie priemery
- Účinné zapojenie, uloženie alebo základ tolerancie a axiálny pohyb, ak je to potrebné
- Materiál, tepelné spracovanie, umiestnenie tvrdosti a funkčné povrchové úpravy
- Požiadavky na referenčné body, priemery ložísk alebo pilotov, hádzanie a axiálne umiestnenie
- Krútiaci moment, rýchlosť, rázové alebo reverzné zaťaženie, mazanie a prevádzkové prostredie
- Množstvo, požiadavky na prvý výrobok a dohodnutá dokumentácia o kontrole
Použite sortiment drážkových hriadeľov porovnať dostupné konfigurácie a Kontrolný zoznam výkresov RFQ na prípravu kompletného dopytu. Keď sa zmení úloha alebo spojovací člen, namiesto toho, aby ste pokračovali v predchádzajúcom predpoklade, sa k tomuto bodu vrátite. V prípade, ako nesprávne zarovnanie poškodzuje drážkované zuby a spájajúce sa náboje, aplikujte túto kontrolu na konkrétne rozhranie nesprávneho zarovnania drážkovaného hriadeľa zobrazené na aktuálnom výkrese.
Technický pracovný list pre vychýlenie drážkovaného hriadeľa
Použite tento pracovný list na otočenie Ako nesprávne zarovnanie poškodzuje drážkované zuby a zodpovedajúce náboje do rozhodnutí, ktoré je možné zobraziť na výkrese, skontrolovať počas cenovej ponuky a overiť pri prvom výrobku. Začnite s Zaťaženie hrán na bokoch drážkovaných spojov a Ohýbanie z dôvodu nesprávneho zarovnania ložiska, pretože tieto dve položky zvyčajne definujú buď párovaciu geometriu, alebo materiálové podmienky, ktoré musí zvyšok procesu podporovať. Potom si to prečítajte Chyby hádzania a vzťažného bodu, Vynútenie zhromaždenia a Nerovnomerné vzory opotrebovania oproti skutočnej montáži, namiesto toho, aby sa s nimi zaobchádzalo ako s nezávislými katalógovými hodnotami.
Pri riešení problémov zdokumentujte stav pred vyčistením alebo likvidáciou súčiastok. Zaznamenajte si miesto opotrebenia, nečistoty, leštenie, jamky, zmenu farby, trenie, kontakt hrán zubov a akékoľvek rozdiely po obvode. Skontrolujte spájaný diel, stav ložiska, mazaciu dráhu a zarovnanie zostavy. Výmena založená iba na poškodenom hriadeli môže reprodukovať rovnaký problém, ak je základná príčina inde v spojení. Pri kontrole nesprávneho zarovnania drážkovaného hriadeľa sa k tomuto bodu vrátite vždy, keď sa zmení spájaný diel, stav materiálu alebo prevádzková záťaž.
Na oddelenie symptómu od príčiny použite zaťaženie hrán na bokoch drážkovania, chyby hádzania a referenčných bodov a nerovnomerné vzory opotrebenia. Porovnajte merania v neopotrebovaných oblastiach, overte referenčné body a hádzanie a hľadajte dôkazy o nedostatočnom zábere alebo nerovnomernom kontakte bokov. Ak sa prevádzková doba zmenila, pred vydaním náhradného výkresu pridajte do technického preskúmania nový krútiaci moment, rýchlosť, frekvenciu spätného chodu, teplotu alebo stav kontaminácie.
Postupnosť kontroly výkresu
Pred požiadaním o výrobu si preštudujte výkres v rovnakom poradí, v akom zostava funguje: systém párovania zubov, efektívne zapojenie, umiestnenie referenčných bodov, susediace čapy alebo ramená, materiál a tepelné spracovanie, funkčné povrchové úpravy a metóda kontroly. nesúososť drážkovaného hriadeľa, poradie je dôležité, pretože neskoršie rozhodnutia, ako je výber procesu alebo výber meradla, by mali rozhranie podporovať, a nie ho predefinovať.
| Položka pracovného hárka | Otázka na odpoveď | Výstup RFQ |
|---|---|---|
| Zaťaženie hrán na bokoch drážkovaných spojov | Akú funkciu zostavy riadi táto funkcia? | Rozmer, tolerancia alebo referenčné číslo párovania |
| Ohýbanie z dôvodu nesprávneho zarovnania ložiska | Aký konečný stav sa musí dosiahnuť? | Popis materiálu / tepelného spracovania / povrchovej úpravy |
| Chyby hádzania a vzťažného bodu | Ako sa overí charakteristika? | Metóda kontroly alebo správa |
| Vynútenie zhromaždenia | Ako sa zapojí opačný člen? | Informácie o párení a zapojení |
| Nerovnomerné vzory opotrebovania | Ktorý údaj určuje funkčné umiestnenie? | Vzťah medzi referenčným bodom a hádzaním |
Odovzdanie obstarávania pred prvým článkom
Užitočný nákupný balíček pre Ako nesprávne zarovnanie poškodzuje drážkované zuby a zodpovedajúce náboje obsahuje kontrolovaný výkres, množstvo, materiál a podmienky tepelného spracovania, informácie o párovacom rozhraní a charakteristiky prijatia, ktoré je potrebné nahlásiť. Ak je dodaný 3D model, 2D výkres by mal stále obsahovať tolerancie, vzťažné body, poznámky k tepelnému spracovaniu a požiadavky na kontrolu. Identifikujte aktuálnu revíziu v RFQ, aby výroba a kontrola nefungovali z rôznych verzií.
Ak charakteristika ešte nie je určená, označte ju pre technické objasnenie, a nie vkladajte vhodnú hodnotu. V prípade nesprávneho zarovnania drážkovaného hriadeľa sú bežnými otvorenými položkami záber, uloženie, umiestnenie tvrdosti, hádzanie do susedného čapu, prístup k vnútorným prvkom alebo stav opotrebovaného párovaného komponentu. Vyriešenie týchto bodov pred prvým výrobkom znižuje počet nevyhnutných prepracovaní a uľahčuje kontrolu neskorších opakovaných objednávok.
Kontrolný zoznam pred vydaním
- Potvrďte zaťaženie hrán na bokoch drážkovania voči skutočnému párovanému komponentu.
- V konečnom stave potvrďte ohyb z dôvodu nesprávneho zarovnania ložiska.
- Definujte, ako sa budú kontrolovať chyby hádzania a vzťažných bodov.
- Skontrolujte montážne sily za zamýšľaných montážnych podmienok.
- Spojte nerovnomerné vzorce opotrebenia s funkčnou štruktúrou údajov.
- Uveďte množstvo, úroveň revízie a akékoľvek požiadavky na dokumentáciu k prvému článku.
- Zaznamenajte zmeny v prevádzke, mazaní alebo párovaní hardvéru pre opakované objednávky.
Často kladené otázky
Čo by som mal overiť ohľadom zaťaženia hrán na bokoch drážkovania pri nesprávnom zarovnaní drážkovaného hriadeľa?
Najprv spojte zaťaženie hrán na bokoch drážkovania s priradeným komponentom a funkciou zostavy. Merateľnú požiadavku uveďte v riadenom výkrese a zahrňte protiľahlý prvok, ak kompatibilita závisí od oboch častí. V prípade hlásenia Ako nesprávne zarovnanie poškodzuje drážkované zuby a priradené náboje sa zabráni tomu, aby nominálny popis nahradil geometriu, ktorá skutočne riadi uloženie a prenos krútiaceho momentu.
Čo by som mal overiť ohľadom ohnutia v dôsledku nesprávneho zarovnania ložiska pri nesprávnom zarovnaní drážkovaného hriadeľa?
Potvrďte ohyb v dôsledku nesprávneho umiestnenia ložiska v konečnom stave vrátane akéhokoľvek materiálu, tepelného spracovania, povrchu alebo rozmerového stavu, ktorý sa môže po spracovaní zmeniť. Ak požiadavka závisí od miesta alebo vzťažného bodu, výslovne to preukážte, aby výroba a kontrola používali rovnaký referenčný bod.
Čo by som mal overiť ohľadom chýb hádzania a vzťažných bodov pri nesprávnom zarovnaní drážkovaného hriadeľa?
Vyberte metódu kontroly, ktorá meria charakteristiku uvedenú na výkrese. Funkčné meranie, analytické meranie drážkovania, kontroly súradnicovým meracím prístrojom (CMM), kontrola hádzania, meranie drsnosti a skúška tvrdosti odpovedajú na rôzne otázky. Uveďte, ktorý výsledok je potrebný na prijatie, namiesto toho, aby ste požadovali všeobecnú správu o kontrole. V požiadavke na vychýlenie drážkovaného hriadeľa udržujte tento bod prepojený s protiľahlým prvkom, schémou vzťažných bodov a metódou prijatia hotového dielu.
Čo by som mal overiť ohľadom montážneho nútenia pre prípad nesprávneho zarovnania drážkovaného hriadeľa?
Skontrolujte montážne sily so skutočným párovaným dielom a zamýšľaným stavom montáže. Účinné zapojenie, vôľa, axiálny pohyb, teplota a opotrebenie v náhradnom náboji môžu ovplyvniť správanie spojenia. Nový hriadeľ by sa nemal akceptovať ani zamietnuť len na základe pocitu, ak je k dispozícii merateľná požiadavka na uloženie.
Čo si mám overiť ohľadom nerovnomerného opotrebovania pri nesprávnom zarovnaní drážkovaného hriadeľa?
Spojte nerovnomerné vzory opotrebenia s prvkami, ktoré určujú rotáciu v zostave. Výkres by mal jasne uvádzať referenčný bod a akýkoľvek vzťah medzi hádzaním alebo polohou. Ak tepelné spracovanie alebo dokončovacie obrábanie môže posunúť prvok, skontrolujte vzťah vo fáze, ktorá predstavuje hotový diel.
Od inžinierskeho rozhodnutia po riadenie výroby
Po dohode o rozhraní preložte každé funkčné rozhodnutie do výkresovej charakteristiky, ktorú je možné vyrobiť a skontrolovať. Vyhnite sa ponechávaniu kľúčových vzťahov iba v e-mailových poznámkach. Rozmery, vzťažné body, podmienky tepelného spracovania a požiadavky na prijatie by mali byť kontrolované pri revíziách, aby výrobný tím a kontrolný tím pracovali podľa rovnakej definície. Pri opakovaných prácach zachovajte rovnaký vzťažný bod a základ merania, pokiaľ sa nezmenia požiadavky na montáž. V prípade informácií o tom, ako nesprávne zarovnanie poškodzuje drážkované zuby a párovacie náboje, zaznamenajte výslednú požiadavku do výkresu alebo špecifikácie nákupu, aby zostala konzistentná aj pri opakovaných objednávkach.
Pri prvých článkoch uprednostnite charakteristiky, ktoré preukazujú kompatibilitu zostavy: geometria zuba, párovanie, vzťah k upevňovacím čapom alebo ramenám, stav tepelného spracovania a akékoľvek kritické hádzanie. Zaznamenajte metódu merania spolu s výsledkom. Pri opakovaných objednávkach použitie rovnakého nastavenia vzťažných bodov a prístupu k meraniu uľahčuje rozpoznanie zmien trendov a znižuje spory spôsobené rôznymi interpretáciami kontroly. Keď sa zmení pracovná sila alebo párovací člen, namiesto toho, aby ste preniesli predchádzajúci predpoklad, sa k tomuto bodu vrátite. V prípade informácie o tom, ako nesprávne zarovnanie poškodzuje drážkované zuby a párovacie náboje, zaznamenajte výslednú požiadavku do výkresu alebo špecifikácie nákupu, aby zostala konzistentná aj pri opakovaných objednávkach.
Keď sa zmení prevádzková záťaž, namiesto predpokladu, že stará špecifikácia zostáva vhodná, znovu otvorte inžiniersku kontrolu. Vyšší krútiaci moment, zvýšené rázy, častejšie obrátenia, iné mazanie alebo nový párovací komponent môžu zmeniť kontakt a opotrebenie, aj keď menovitá veľkosť drážky zostane rovnaká. Výkres by sa mal vyvíjať so skutočnou požiadavkou na montáž. V tejto téme prepojte toto rozhodnutie so párovacím komponentom a revíziou výkresu použitou pre RFQ. V časti Ako nesprávne zarovnanie poškodzuje drážkované zuby a párovacie náboje použite túto kontrolu na špecifické rozhranie nesprávneho zarovnania drážkovaného hriadeľa zobrazené na aktuálnom výkrese.
Pripravte si výzvu na cenovú ponuku (RFQ)
- Aktuálny 2D výkres a revízia
- Definícia párovacieho komponentu a spline
- Materiál, tepelné spracovanie a funkčné povrchové úpravy
- Krútiaci moment, rýchlosť, zaťaženie a prostredie
- Množstvo a požadovaná dokumentácia o kontrole
Kompletný dopyt kombinuje výkres, párovacie rozhranie, stav materiálu, pracovnú dobu, množstvo a očakávania kontroly. Keď sú tieto vstupy definované včas, dodávatelia môžu plánovať nástroje, tepelné spracovanie, konečnú úpravu a meranie okolo rovnakej funkčnej požiadavky, čím sa skracujú cykly objasňovania pred prvým výrobkom. V tomto preskúmaní je užitočným akceptačným kritériom to, ktoré možno vysledovať k funkčnej charakteristike výkresu. V RFQ na nesprávne zarovnanie drážkovaného hriadeľa udržujte tento bod prepojený s párovacím prvkom, schémou vzťažných bodov a metódou akceptácie hotového dielu.
Premeňte sprievodcu na výzvu na cenovú ponuku (RFQ)
Pošlite kontrolovaný výkres, párovacie rozhranie, stav materiálu a informácie o prevádzke na technické posúdenie.
Vyžiadať cenovú ponuku