Descrizione della merce
Gli articoli qui presentati servono unicamente a illustrare la portata delle nostre procedure operative. Non siamo in grado di produrre componenti standard in base a disegni o campioni forniti dal cliente.
Albero scanalato in metallo lavorato a CNC su misura
Vantaggi della fusione dell'acciaio inossidabile
- Dimensioni: da 0,1 pollici a 24 pollici
- Pesi: da pochi grammi a oltre cinquanta libbre.
- Superficie: finitura davvero facile
- Tolleranze limitate
- Controlli e ripetibilità di approccio affidabili
- Flessibilità di progettazione e fusione
- Generazione produttiva
- Strumenti economicamente vantaggiosi
- Gamma di contenuti
Fusione a cera persa vs. pressofusione
La microfusione richiede attrezzature significativamente meno costose ed è un'alternativa molto più conveniente per le produzioni di piccole quantità. Ulteriori vantaggi includono una maggiore varietà di leghe e la possibilità di fondere pezzi di dimensioni maggiori.
Fusione a cera persa vs. fusione in sabbia
La fusione a costo zero offre una superficie di lavoro molto migliore e consente una maggiore flessibilità progettuale complessiva, che include la possibilità di realizzare pareti più sottili, ottenere tolleranze più strette e generare anime molto più complesse.
Fusione a cera persa vs. lavorazione meccanica
La fusione a cono può ridurre significativamente i costi e i tempi di produzione di ogni singolo pezzo. Ciò si ottiene realizzando elementi con una forma a rete, riducendo al contempo notevolmente gli sprechi di materiale. In alcuni casi, è possibile realizzare più componenti con un'unica fusione.
| Titolo | Elementi di fusione di costo in metallo inossidabile OEM Sostanza |
| Materiale | acciaio inossidabile 304, 306, 2205 ecc. |
| Programmi | 1. Secondo i disegni del cliente |
| due. Secondo i campioni del cliente | |
| Trattamento superficiale | 1. lucidatura a specchio |
| due. passivazione | |
| Fornitore | Servizio OEM disponibile |
| Elementi | Tutti i tipi di fusioni in acciaio inossidabile: includono raccordi per tubi, valvole a sfera, componenti automobilistici, componenti ferroviari, componenti medicali, componenti navali, componenti per illuminazione, corpo pompa, componenti per valvole, componenti architettonici e componenti per mobili, ecc. |
| Vantaggio | 1. Oltre dieci anni di esperienza nella fusione dell'acciaio inossidabile |
| 2. Vicino al porto di ZheJiang e all'aeroporto di ZheJiang | |
| Tre. Offriamo: fusioni a cera persa in acciaio inossidabile OEM e servizi di lavorazione OEM per fusioni a cera persa in acciaio inossidabile. Disponiamo di: lavorazione CNC, tornitura CNC, fresatura CNC, ispezione CMM 3D e ispezione ottica CNC. I nostri valori fondamentali sono: puntualità, qualità stabile, prezzo equo e riservatezza del cliente. | |
| 4. Con campioni e ordini: possiamo offrire report dimensionali e certificazione dei materiali. | |
| Ispezione: | 1. Rapporto dimensionale |
| 2. Certificazione dei materiali | |
| Imballaggio: | Cartone per l'esportazione e pallet di legno per la fumigazione |
Elemento di fusione
|
Principalmente contenuto |
metallo inossidabile, metallo al carbonio, acciaio, alluminio, ottone, bronzo, rame |
|
Metodo |
fusione per decisioni di investimento, fusione a cera persa, fusione con sol di silice. fusione di vetro per acqua potabile, pressofusione |
|
Tolleranza di fusione |
CT4-CT6 (GB/T 6414), CT7-CT9 (GB/T 6414) |
|
Regolare |
AISI, ANSI, ASTM, JIS, GB, ISO, DIN |
|
Certificato |
TS16949, SGS, ISO, o come prerequisito per eseguire il test entro la terza celebrazione |
|
Lavorazione meccanica |
maschiatura, fresatura, rettifica, foratura, lavorazione CNC |
|
Tolleranza |
+/- 0,02 mm o secondo le esigenze del disegno |
|
Rimedi per aree superficiali |
abbellimento, lucidatura a specchio, galvanizzazione elettrolitica, sabbiatura, granigliatura |
|
Trattamento termico |
tempra e rinvenimento, ricottura, normalizzazione |
|
Rugosità della fusione |
Ra 1.6-Ra12.5 |
Applicazione
|
• Attrezzature agricole |
• Armamento |
• Mercato automobilistico |
• Strumenti informatici |
|
• Dispositivi sanitari/odontoiatrici |
• Dispositivi di misurazione |
• Prodotti vari |
• Settore farmaceutico |
|
• Impianti ortopedici |
• Strumenti di sicurezza |
• Settore petrolchimico |
• Valvole industriali |
|
•Attrezzature fisse e mobili |
• Accessori sanitari |
• Attrezzatura di base |
• Pompe e connessioni di base |
|
• Elaborazione di pasti e bevande |
• Prodotti di strumentazione |
• Mercato farmaceutico |
• Prodotti tessili |
Gestione della qualità
uno) Esaminare i dettagli appena prima che la linea di produzione entrasse in funzione
2) Eseguire un'ispezione completa e un controllo di routine durante l'intero processo di produzione di massa: controllo di qualità in corso di processo (IPQC).
3) Controllare la merce subito dopo la sua produzione — Chiusura del controllo di qualità (FQC)
4) Ispezione della merce subito dopo la sua produzione – Controllo qualità in uscita (OQC)
*La nostra soluzione di fusione in cera è elaborata con 79 fasi di controllo qualità e un'ispezione 100TP3T. Grazie alla potenza del nostro dispositivo innovativo, la qualità è qualcosa di cui non dovrete preoccuparvi.
ZheJiang CZPT Precision Machinery Co. Ltd è un'azienda tecnologicamente avanzata che integra progettazione, costruzione di stampi, fusione, lavorazione meccanica, trattamento superficiale, collaudo, vendita e assistenza. Fondata nel 2017 e con sede a Hangzhou, nella provincia di Zhejiang, CZPT si estende su una superficie di oltre 5000 metri quadrati.
Grazie a un vasto reparto di ricerca e sviluppo, CZPT ha utilizzato innovazioni tecnologiche all'avanguardia e ha lanciato sul mercato diverse apparecchiature sofisticate per garantire la massima qualità nella produzione.
Grazie a un solido team amministrativo, l'organizzazione è cresciuta fino a contare oltre 100 dipendenti. La gamma di prodotti spazia da raccordi per tubi in acciaio inossidabile, giunti rapidi, valvole a sfera e valvole di ritegno, a componenti marittimi e per autoveicoli. I materiali utilizzati sono 304, 304L, 316, 316L, CF8M, WCB, 1.4408 e altri ancora.
-Buona qualità- -Immaginazione creativa- -Regolarità-
Queste frasi rappresentano lo slogan di CZPT e anche la filosofia che spinge l'organizzazione a offrirti gli eccellenti servizi che stai cercando.
*Molti più dettagli sulla fabbrica possono essere condivisi in risposta alla tua richiesta. Sono disponibili foto e video dell'unità produttiva e dei prodotti. È inoltre possibile fornire campioni gratuiti.
1) Assistenza nella progettazione e supporto ingegneristico completo.
due) Specialista in elementi OEM e ODM.
3) Servizi di reddito successivi in sospeso.
4) Risorse meccaniche di alto livello, software di programmazione CAD/CAM.
cinque) Capacità di lavorazione prototipale.
6) Rigorosi requisiti di controllo qualità di altissimo livello con una divisione di ispezione estremamente competente.
7) Aggiornare e perfezionare continuamente i nostri strumenti per rimanere competitivi.
8) È disponibile anche la qualità ridotta.
Domande frequenti:
D1: Quanto tempo è necessario per la consegna?
R: I tempi di consegna dipendono dalla quantità totale dell'ordine. Di solito, i campioni possono essere consegnati entro quindici giorni.
D2: Fornite campioni? Sono gratuiti o a pagamento?
A: Certo, potremmo offrirti un campione completamente gratuito e potremmo anche occuparci dello stampo, ma le spese di spedizione e consegna sarebbero a carico del cliente.
D3: Qual è il quantitativo minimo d'ordine (MOQ) della vostra merce?
R: Dipende dalla tipologia di acquisto.
Questo autunno: dove si trova esattamente il vostro stabilimento di produzione?
A: La nostra fabbrica si trova nella provincia di Zhejiang, vicino al porto di Zhejiang.
D5: Cosa desidera la vostra azienda pubblicare un preventivo?
A: Disegno o campione, insieme ad altri dettagli correlati, come quantità, peso corporeo, sostanza.
D6: Cosa succede se non abbiamo un disegno?
A: Possiamo riprodurre il vostro campione e realizzare un disegno per la vostra conferma.
|
Codice postale US $1-9 / Pezzo | |
50 pezzi (Ordine minimo) |
###
| Metodo di fusione: | Fusione termica a gravità |
|---|---|
| Processo: | Fusione a cera persa |
| Tecniche di stampaggio: | Fusione per gravità |
| Applicazione: | Componenti per macchinari |
| Materiale: | acciaio inossidabile |
| Preparazione della superficie: | Lucidatura |
###
| Esempi: |
US$ 0/Pezzo
1 pezzo (ordine minimo) |
|---|
###
| Personalizzazione: |
Disponibile
|
|---|
###
| Nome | Componenti OEM in acciaio inossidabile ottenuti tramite microfusione Materiale |
| Materiale | acciaio inossidabile 304, 306, 2205 ecc. |
| Programmi | 1. Secondo i disegni del cliente |
| 2. Secondo i campioni del cliente | |
| Trattamento superficiale | 1. lucidatura a specchio |
| 2. passivazione | |
| Servizio | Servizio OEM disponibile |
| Libri | Tutti i tipi di fusioni in acciaio inossidabile: includono raccordi per tubi, valvole a sfera, componenti automobilistici, componenti ferroviari, componenti medicali, componenti navali, componenti per illuminazione, corpo pompa, componenti per valvole, componenti architettonici e componenti per mobili, ecc. |
| Vantaggio | 1. Oltre 10 anni di esperienza nella fusione dell'acciaio inossidabile; |
| 2. Vicino al porto di Tianjin e all'aeroporto di Tianjin; | |
| 3. Offriamo: fusioni a cera persa in acciaio inossidabile OEM e servizi di lavorazione OEM per fusioni a cera persa in acciaio inossidabile. Disponiamo di: lavorazione CNC, tornitura CNC, fresatura CNC, ispezione CMM 3D e ispezione ottica CNC. I nostri valori fondamentali sono: puntualità, qualità stabile, prezzo equo e riservatezza del cliente. | |
| 4. Con campioni e ordini: possiamo offrire report dimensionali e certificazione dei materiali. | |
| Ispezione: | 1. Rapporto dimensionale |
| 2. Certificazione dei materiali | |
| Imballaggio: | Cartone per l'esportazione e pallet di legno per la fumigazione |
###
|
Materiale principale
|
acciaio inossidabile, acciaio al carbonio, acciaio, alluminio, ottone, bronzo, rame
|
|
Processo
|
microfusione, fusione a cera persa, fusione con sol di silice, fusione con silicato di sodio, pressofusione
|
|
Tolleranza di fusione
|
CT4-CT6 (GB/T 6414), CT7-CT9 (GB/T 6414)
|
|
Standard
|
AISI, ANSI, ASTM, JIS, GB, ISO, DIN
|
|
Certificato
|
TS16949, SGS, ISO, o secondo le vostre esigenze per eseguire i test da parte di terzi
|
|
Lavorazione meccanica
|
maschiatura, fresatura, rettifica, foratura, lavorazione CNC
|
|
Tolleranza
|
+/-0,02 mm o secondo le specifiche del disegno
|
|
Trattamento superficiale
|
lucidatura, lucidatura a specchio, galvanizzazione elettrolitica, sabbiatura, granigliatura
|
|
Trattamento termico
|
tempra e rinvenimento, ricottura, normalizzazione
|
|
Rugosità della fusione
|
Ra 1.6-Ra12.5
|
###
|
• Attrezzature agricole
|
• Armamento
|
• Industria automobilistica
|
• Apparecchiature informatiche
|
|
• Strumenti medici/odontoiatrici
|
• Strumenti di misurazione
|
• Attrezzature varie
|
• Industria farmaceutica
|
|
• Impianti ortopedici
|
• dispositivi di sicurezza
|
• Industria petrolchimica
|
• Valvole industriali
|
|
•Attrezzature fisse e mobili
|
• Accessori sanitari
|
• Macchinari generali
|
• Pompe e collegamenti generali
|
|
• Trasformazione di alimenti e bevande
|
• Strumentazione
|
• Industria farmaceutica
|
• Attrezzature tessili
|
|
Codice postale US $1-9 / Pezzo | |
50 pezzi (Ordine minimo) |
###
| Metodo di fusione: | Fusione termica a gravità |
|---|---|
| Processo: | Fusione a cera persa |
| Tecniche di stampaggio: | Fusione per gravità |
| Applicazione: | Componenti per macchinari |
| Materiale: | acciaio inossidabile |
| Preparazione della superficie: | Lucidatura |
###
| Esempi: |
US$ 0/Pezzo
1 pezzo (ordine minimo) |
|---|
###
| Personalizzazione: |
Disponibile
|
|---|
###
| Nome | Componenti OEM in acciaio inossidabile ottenuti tramite microfusione Materiale |
| Materiale | acciaio inossidabile 304, 306, 2205 ecc. |
| Programmi | 1. Secondo i disegni del cliente |
| 2. Secondo i campioni del cliente | |
| Trattamento superficiale | 1. lucidatura a specchio |
| 2. passivazione | |
| Servizio | Servizio OEM disponibile |
| Libri | Tutti i tipi di fusioni in acciaio inossidabile: includono raccordi per tubi, valvole a sfera, componenti automobilistici, componenti ferroviari, componenti medicali, componenti navali, componenti per illuminazione, corpo pompa, componenti per valvole, componenti architettonici e componenti per mobili, ecc. |
| Vantaggio | 1. Oltre 10 anni di esperienza nella fusione dell'acciaio inossidabile; |
| 2. Vicino al porto di Tianjin e all'aeroporto di Tianjin; | |
| 3. Offriamo: fusioni a cera persa in acciaio inossidabile OEM e servizi di lavorazione OEM per fusioni a cera persa in acciaio inossidabile. Disponiamo di: lavorazione CNC, tornitura CNC, fresatura CNC, ispezione CMM 3D e ispezione ottica CNC. I nostri valori fondamentali sono: puntualità, qualità stabile, prezzo equo e riservatezza del cliente. | |
| 4. Con campioni e ordini: possiamo offrire report dimensionali e certificazione dei materiali. | |
| Ispezione: | 1. Rapporto dimensionale |
| 2. Certificazione dei materiali | |
| Imballaggio: | Cartone per l'esportazione e pallet di legno per la fumigazione |
###
|
Materiale principale
|
acciaio inossidabile, acciaio al carbonio, acciaio, alluminio, ottone, bronzo, rame
|
|
Processo
|
microfusione, fusione a cera persa, fusione con sol di silice, fusione con silicato di sodio, pressofusione
|
|
Tolleranza di fusione
|
CT4-CT6 (GB/T 6414), CT7-CT9 (GB/T 6414)
|
|
Standard
|
AISI, ANSI, ASTM, JIS, GB, ISO, DIN
|
|
Certificato
|
TS16949, SGS, ISO, o secondo le vostre esigenze per eseguire i test da parte di terzi
|
|
Lavorazione meccanica
|
maschiatura, fresatura, rettifica, foratura, lavorazione CNC
|
|
Tolleranza
|
+/-0,02 mm o secondo le specifiche del disegno
|
|
Trattamento superficiale
|
lucidatura, lucidatura a specchio, galvanizzazione elettrolitica, sabbiatura, granigliatura
|
|
Trattamento termico
|
tempra e rinvenimento, ricottura, normalizzazione
|
|
Rugosità della fusione
|
Ra 1.6-Ra12.5
|
###
|
• Attrezzature agricole
|
• Armamento
|
• Industria automobilistica
|
• Apparecchiature informatiche
|
|
• Strumenti medici/odontoiatrici
|
• Strumenti di misurazione
|
• Attrezzature varie
|
• Industria farmaceutica
|
|
• Impianti ortopedici
|
• dispositivi di sicurezza
|
• Industria petrolchimica
|
• Valvole industriali
|
|
•Attrezzature fisse e mobili
|
• Accessori sanitari
|
• Macchinari generali
|
• Pompe e collegamenti generali
|
|
• Trasformazione di alimenti e bevande
|
• Strumentazione
|
• Industria farmaceutica
|
• Attrezzature tessili
|
I diversi tipi di scanalature in un albero scanalato
Un albero scanalato è un componente meccanico con scanalature interne ed esterne. Le scanalature possono essere realizzate in quattro modi diversi: a evolvente, parallele, dentellate e a sfere. In questo articolo potrete trovare maggiori informazioni su ciascun tipo di scanalatura. Quando scegliete un albero scanalato, assicuratevi di selezionare quello più adatto alla vostra applicazione. Continuate a leggere per scoprire i diversi tipi di scanalature e come influenzano le prestazioni dell'albero.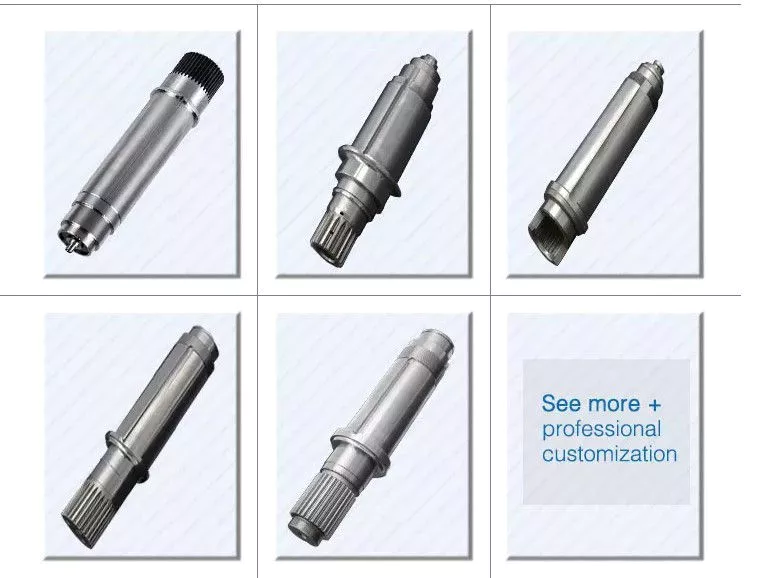
Spline a evolvente
Le scanalature a evolvente in un albero scanalato vengono utilizzate per fissare ed estendere gli assemblaggi meccanici. Si tratta di scanalature lisce, curve verso l'interno, che resistono alla separazione durante il funzionamento. Un albero con scanalature a evolvente è spesso più lungo dell'albero stesso. Questa caratteristica consente un maggiore movimento assiale, vantaggioso per molte applicazioni, soprattutto nei riduttori.
La scanalatura a evolvente è una scanalatura sagomata, simile a una scanalatura parallela. È angolata e composta da denti che creano un disegno a spirale che consente movimenti lineari e rotazionali. Si distingue dalle altre scanalature per le dentellature sui fianchi. Ha inoltre una parte superiore piatta. È una buona soluzione per giunti e altre applicazioni in cui è necessario un movimento angolare.
Le scanalature a evolvente sono anche chiamate denti a evolvente per via della loro forma. Sono piatte sulla parte superiore e curve sui lati. Questi denti possono essere interni o esterni. Di conseguenza, le scanalature a evolvente offrono una maggiore superficie di contatto, il che contribuisce a ridurre le sollecitazioni e l'affaticamento. Indipendentemente dalla forma, le scanalature a evolvente sono generalmente facili da lavorare e montare.
Le scanalature a evolvente sono un tipo di scanalature utilizzate negli alberi scanalati. Queste scanalature hanno nomi diversi a seconda del loro diametro. Un esempio di designazione è quello di una scanalatura maschio a 32 denti, un modulo di 2.500 denti e un angolo di pressione di 30 gradi. Un esempio di scanalatura femmina, una scanalatura a raccordo, viene utilizzata per descrivere il diametro dell'albero scanalato.
Lo spessore effettivo dei denti delle scanalature dipende dal numero di sedi per chiavetta e dal tipo di scanalatura. Le scanalature a evolvente negli alberi scanalati devono essere progettate in modo da impegnare dal 25 al 50 percento dei denti della scanalatura durante l'accoppiamento. Le scanalature a evolvente devono essere in grado di sopportare il carico senza incrinarsi.
spline parallele
Le scanalature parallele si formano su un albero scanalato inserendo uno o più denti nell'altro. La scanalatura maschio è posizionata al centro della scanalatura femmina. Anche i denti della scanalatura maschio sono paralleli all'asse dell'albero, ma un disallineamento comune provoca la rotazione e l'inclinazione delle scanalature. Questo problema è frequente in molte applicazioni industriali e esistono diversi modi per migliorare le prestazioni delle scanalature.
In genere, le scanalature parallele vengono utilizzate per ridurre l'attrito in una parte rotante. Le scanalature su un albero scanalato sono più strette sulla superficie esterna rispetto a quella interna, il che le rende più soggette a usura. Questo tipo di scanalatura è utilizzato in diversi settori, come quello meccanico, e consente inoltre una maggiore efficienza nella trasmissione della coppia.
Le scanalature a evolvente su un albero scanalato sono le più comuni. Hanno denti equidistanti e sono quindi meno soggette a crepe dovute alla fatica. Inoltre, tendono ad essere facili da tagliare e montare. Tuttavia, non sono il tipo di scanalatura migliore. È importante comprendere la differenza tra scanalature parallele e a evolvente prima di decidere quale scanalatura utilizzare.
La differenza tra scanalature parallele e scanalature a evolvente risiede nella dimensione delle scanalature. Le scanalature a evolvente sono generalmente più grandi di quelle parallele. Questo tipo di scanalature fornisce una coppia maggiore ai denti dell'ingranaggio e riduce le sollecitazioni durante il funzionamento. Sono inoltre più resistenti e hanno una durata maggiore. E poiché vengono utilizzate nelle macchine agricole, sono essenziali in questo tipo di applicazione.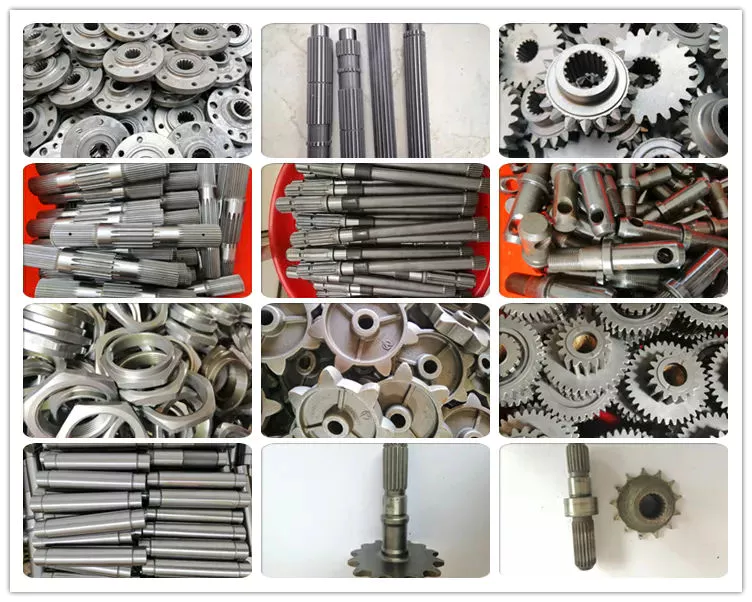
scanalature dentellate
Un albero scanalato dentellato offre diversi vantaggi. Questo tipo di albero è altamente regolabile. L'elevato numero di denti consente di applicare coppie elevate e la ridotta larghezza dei denti permette una maggiore regolazione. Queste caratteristiche rendono questo tipo di albero la scelta ideale per applicazioni in cui la precisione è fondamentale. Di seguito sono elencati alcuni dei vantaggi di questo tipo di albero. Questi sono solo alcuni dei benefici. Scopri di più su questo tipo di albero.
Il processo di fresatura è economico e altamente preciso. È utile per alberi con scanalature esterne, ma non è adatto per scanalature interne. Questo tipo di processo crea forme sincronizzate sull'albero, riducendo il ciclo di produzione e stabilizzando la fase relativa tra scanalatura e filettatura. Utilizza una mola per modellare l'albero. CZPT Manufacturing dispone di un ampio inventario di alberi scanalati dentellati.
I denti di un albero scanalato dentellato sono progettati per ingranare con il mozzo lungo l'intera circonferenza dell'albero. I denti dell'albero sono distanziati uniformemente lungo la scanalatura, creando un punto di contatto multiplo lungo tutta la lunghezza dell'albero. I risultati di queste analisi sono generalmente soddisfacenti. Tuttavia, esistono alcune limitazioni. Innanzitutto, le scanalature dell'albero scanalato dentellato devono essere scelte con attenzione. Se l'applicazione richiede un'analisi su larga scala, potrebbe essere necessario modificare il progetto.
Le scanalature dell'albero scanalato dentellato trovano impiego anche in altri ambiti. Possono essere utilizzate per trasmettere coppia a un altro dispositivo, come dispositivo antirotazione e come guida lineare. Sia il design che il tipo di scanalature determinano la funzione dell'albero scanalato. Nell'industria automobilistica, trovano impiego in veicoli, nel settore aerospaziale, nelle macchine movimento terra e in molti altri settori.
Scanalature a sfera
L'invenzione riguarda un albero a sfere. L'albero comprende una pluralità di sfere disposte in serie e accoppiate operativamente a una sezione di percorso di carico. Le sfere sono in grado di rotolare indefinitamente lungo il percorso. La presente invenzione riguarda anche un cuscinetto a sfere. In questo contesto, un cuscinetto a sfere è uno dei molti tipi di ingranaggi. La seguente descrizione illustra le caratteristiche di un cuscinetto a sfere.
Un gruppo albero scanalato a sfere comprende un albero con almeno una scanalatura scanalata a sfere e una pluralità di scanalature circonferenziali a gradino. L'albero è fissato in un primo mezzo di fissaggio che si estende longitudinalmente ed è tenuto in rotazione da un secondo mezzo di fissaggio. Sia l'albero che il primo mezzo di fissaggio sono azionati l'uno rispetto all'altro da un primo mezzo di azionamento. È possibile realizzare un albero scanalato a sfere in diversi modi.
Un albero scanalato a sfere presenta un dado con sfere di ricircolo. Il dado scanalato scorre in queste scanalature per fornire un movimento lineare impedendo la rotazione. Un albero scanalato con un dado dotato di sfere di ricircolo può anche fornire un movimento rotatorio. Un albero scanalato a sfere ha inoltre una maggiore capacità di carico rispetto a una boccola a sfere. Per questi motivi, gli alberi scanalati a sfere rappresentano una scelta eccellente per molte applicazioni.
Nella presente invenzione, una coppia di alberi con perni a sfera è alloggiata in una scatola sotto un dispositivo di supporto 40. Ciascuno dei due alberi si estende lungo una linea longitudinale del braccio 50. Un'estremità di ciascun albero è supportata in modo rotante da un blocco scorrevole 56. Il blocco scorrevole è inoltre dotato di un braccio di supporto 58 che sostiene il braccio centrale 50 a sbalzo.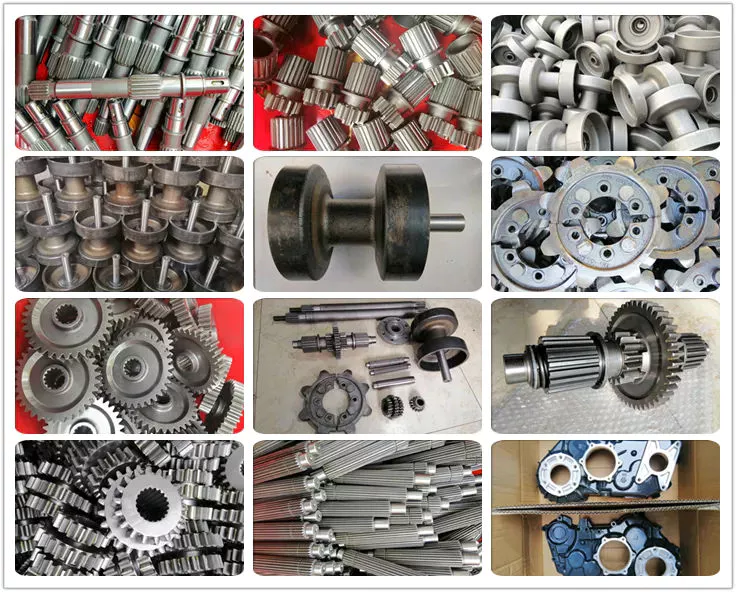
Misuratore di non passaggio del settore
Il calibro di controllo non passa è uno strumento che verifica la presenza di sovradimensioni su alberi scanalati. Rappresenta un metodo efficace per determinare le condizioni di sovradimensionamento di un albero scanalato senza doverlo rimuovere. Misura le scanalature esterne e le zigrinature. Il calibro di controllo non passa è disponibile in misure che vanno da 19 mm a 130 mm con una lunghezza del profilo di 25 mm.
Il calibro di controllo passa-settore è costituito da due gruppi di denti diametralmente opposti. Lo spazio tra di essi è realizzato con una larghezza massima e lo spessore dei denti deve rientrare in una tolleranza predeterminata. Questo calibro risulterebbe fuori tolleranza se le scanalature fossero misurate con un perno. Le dimensioni di questo albero scanalato sono reperibili nelle rispettive norme ANSI o DIN.
Il calibro passa/non passa è utile per l'ispezione finale del diametro del passo della filettatura. È inoltre utile per alberi scanalati e dadi filettati. La filettatura di una vite deve corrispondere al profilo della testa del calibro passa/non passa per evitare un problema di non passaggio. Non c'è niente che possa sostituire una macchina di qualità. È uno strumento essenziale per qualsiasi produttore di alberi scanalati e elementi di fissaggio.
Il calibro NO-GO è in grado di rilevare variazioni nello spessore dei denti. Può essere calibrato secondo gli standard ISO 17025 e offre numerosi vantaggi rispetto a un calibro di controllo non passa. Fornisce inoltre un riferimento visivo dello spessore di un albero scanalato. Quando i denti corrispondono, l'albero è considerato pronto per l'installazione. Si tratta di un processo critico. In alcuni casi, è impossibile determinare la lunghezza precisa della scanalatura dell'albero.
L'angolo di pressione di 45 gradi è il più comunemente utilizzato per assi e componenti che trasmettono coppia. Questo angolo di pressione è il più economico in termini di durata dell'utensile, ma le scanalature non si formeranno in modo uniforme come con un angolo di 30 gradi. Le scanalature a 45 gradi tendono a staccarsi più facilmente rispetto alle altre due. Spesso, inoltre, presentano un aspetto bombato. L'angolo di pressione di 37,5 gradi rappresenta un compromesso tra gli altri due angoli di pressione. Viene spesso utilizzato quando il materiale dell'albero scanalato è più duro del normale.


Modificato da czh il 23/03/2023
Trasforma la guida in una richiesta di preventivo (RFQ).
Inviare il disegno controllato, l'interfaccia di accoppiamento, le condizioni del materiale e le informazioni relative al funzionamento per la verifica tecnica.
Richiedi un preventivo
























