Varubeskrivning
De artiklar som visas här är endast för att presentera omfattningen av våra organisationsrutiner. Vi kan inte tillverka några vanliga komponenter enligt er ritning eller prov.
Skräddarsydd CNC-bearbetning av metallsplineaxel
Fördelar med gjutning av rostfritt stål
- Mått: 0,25 till 61 cm
- Vikter: ett par gram till mer än femtio pund.
- Yta: riktigt enkel finish
- Begränsade toleranser
- Pålitliga inflygningskontroller och repeterbarhet
- Flexibilitet i design och gjutning
- Produktiv generation
- Kostnadseffektiva verktyg
- Innehållsintervall
Investeringsgjutning kontra pressgjutning
Investeringsgjutning har betydligt billigare verktyg och är ett mycket mer prisvärt alternativ för produktionsserier i lägre volym. Ytterligare fördelar inkluderar ett större legeringssortiment och möjligheten att gjuta större delar.
Investeringsgjutning kontra sandgjutning
Kostnadsgjutning erbjuder en mycket bättre ytfinish och möjliggör bättre designflexibilitet, vilket inkluderar möjligheten att forma tunnare väggar, producera snävare toleranser och generera mer komplex kärnborrning.
Investeringsgjutning kontra maskinbearbetning
Investeringsbeslut om gjutning kan avsevärt minska värdet och produktionstiden för varje stycke. Detta uppnås genom att generera element runt webbformen, samtidigt som mängden materialspill minskas avsevärt. I vissa fall kan flera tillverkade områden skapas som en enda gjutning.
| Titel | OEM-gjutningselement i rostfritt stål |
| Material | 304, 306, 2205 rostfritt stål etc. |
| Design | 1. Enligt kundens ritningar |
| två. Enligt kundens prover | |
| Ytbehandling | 1. spegelpolering |
| två. passivering | |
| Leverantör | OEM-tjänst tillgänglig |
| Föremål | Alla typer av gjutning av rostfritt stål: inklusive rörkopplingar, kulventiler, bildelar, järnvägsdelar, medicinska delar, marina delar, belysningsdelar, pumphus, ventildelar, arkitektoniska delar och möbeldelar och så vidare |
| Fördel | 1. Mycket mer än tio års erfarenhet av gjutning av rostfritt stål |
| 2. Nära ZheJiang Port och ZheJiang Airport | |
| tre. Vi erbjuder: OEM-gjutgods av rostfritt stål med förlorat vax och OEM-bearbetningstjänster för gjutgods av rostfritt stål med förlorat vax. Vi har: CNC-bearbetning, CNC-svarvning, CNC-fräsning, 3D CMM-inspektion och CNC-optisk inspektion. Vi tror på: punktlighet, stabil kvalitet, rättvist pris, kundsekretess. | |
| 4. Med prover och beställning: Vi kan erbjuda dimensionsrapport, materialcertifiering. | |
| Inspektion: | 1. Dimensionsrapport |
| 2. Materialcertifiering | |
| Förpackning: | Exportkartong och gasningsträpall |
Gjutningselement
|
Främst innehåll |
rostfri metall, kolmetall, stål, aluminium, mässing, brons, koppar |
|
Metod |
investeringsgjutning, droppvaxgjutning, kiseldioxidgjutning. dricksvattenglasgjutning, pressgjutning |
|
Gjutningstolerans |
CT4–CT6 (GB/T 6414), CT7–CT9 (GB/T 6414) |
|
Regelbunden |
AISI, ANSI, ASTM, JIS, GB, ISO, DIN |
|
Certifikat |
TS16949, SGS, ISO, eller som din förutsättning för att göra testet vid den tredje parten |
|
Maskinbearbetning |
gängning, fräsning, slipning, borrning, CNC-bearbetning |
|
Tolerans |
+/-.02mm eller enligt ritningbehov |
|
Ytbehandling |
sprucing, spegelpolering, elektrogalvanisering, sandblästring, kulblästring |
|
Värmebehandling |
kylning och anlöpning, glödgning, normalisering |
|
Gjutningsjämnhet |
Ra 1,6–Ra 12,5 |
Ansökan
|
• Jordbruksutrustning |
• Beväpning |
• Bilmarknaden |
• Datorverktyg |
|
• Hälsorelaterade/dentala produkter |
• Mätinstrument |
• Diverse produkter |
• Läkemedelssektorn |
|
• Ortopediska implantat |
• Säkerhetsverktyg |
• Petrokemisk sektor |
• Industriella ventiler |
|
• Fixerande och flyttbar utrustning |
• Sanitära armaturer |
• Grundutrustning |
• Pumpar och grundläggande anslutningar |
|
• Mat- och dryckesbearbetning |
• Instrumenteringsprodukter |
• Läkemedelsmarknaden |
• Textilprodukter |
Kvalitetshantering
ett) Undersökning av detaljerna precis innan tillverkningslinjen togs i bruk
2) Ha fullständig inspektion och routinginspektion under hela massproduktionen – I förfarandet för högsta kvalitetskontroll (IPQC)
tre) Kontrollera varorna direkt efter att de är färdiga - Stäng kvalitetskontroll (FQC)
4) Undersöka varorna strax efter att de är färdiga - Utgående högkvalitativt handtag (OQC)
*Vår vaxgjutningslösning har bearbetats med 79 steg med omfattande standard och 100%-inspektion. Tillsammans med kraften i vår innovativa maskin är hög kvalitet något du inte behöver oroa dig för.
ZheJiang CZPT Precision Machinery Co. Ltd är ett omfattande teknikföretag som kombinerar design, verktygstillverkning, gjutning, bearbetning, ytbehandling, inspektion, försäljning och service. CZPT grundades 2017 och har sitt säte i HangZhou, Zhejiang. Företaget täcker nu en yta på mer än 5000 kvadratmeter.
Med en omfattande forsknings- och utvecklingsomgivning använde CZPT marknadsledande teknisk innovation och lanserade en mängd olika sofistikerade apparater för att säkerställa hög kvalitet i tillverkningen.
Med en stark administration har organisationen vuxit till en grupp med betydligt fler än 100 anställda. Produktutbudet sträcker sig från rördelar i rostfritt stål, snabbkopplingar, kulventiler, backventiler till maritima komponenter och fordonsdelar. Materialen är 304, 304L, 316, 316L, CF8M, WCB, 1.4408, etc.
-God kvalitet- -Kreativ fantasi- -Regelbundenhet-
Dessa fraser är CZPT:s slogan och även filosofin som driver organisationen att erbjuda dig de utmärkta tjänster du letar efter.
*Många fler detaljer om fabriken kan delas i svaret på din förfrågan. Bilder och videor av tillverkningsenheten och produkterna finns tillgängliga. Gratisprov kan också tillhandahållas.
ett) Layouthjälp och fullständig teknisk assistans.
två) Specialist på OEM- och ODM-komponenter.
3) Utestående efterföljande inkomsttjänster.
4) Överlägsna maskinresurser, CAD/CAM-programmeringsprogram.
fem) Prototypbearbetningsförmåga.
6) Rigorösa kvalitetskontrollkrav med en extremt kompetent inspektionsavdelning.
7) Ständigt uppgradera och vidareutveckla våra verktyg för att fortsätta vara konkurrenskraftiga.
8) Liten kvalitet finns också tillgänglig.
Vanliga frågor:
Q1: Hur lång är er leveranstid?
A: Leveranstiden beror på den totala beställningskvantiteten. Vanligtvis kan provet levereras inom femton dagar.
F2: Tillhandahåller ni prover? Är det gratis eller tillkommer det?
A: Naturligtvis kan vi erbjuda dig ett gratisprov, och vi kan också betala för formen, men kunden måste betala för frakt- och leveranskostnaden.
F3: Vad är MOQ för dina varor?
A: Det beror på inköpsklassen.
I höst: Var ligger er tillverkningsanläggning egentligen?
A: Vår fabrik ligger i ZheJiang-provinsen, nära ZheJiangs hamn.
F5: Vad vill ditt företag lägga upp en offert för?
A: Ritning eller prov, tillsammans med relaterad information, såsom kvantitet, vikt, substans.
F6: Vad händer om vi inte har en ritning?
A: Vi kan kopiera ditt prov och göra en ritning för din bekräftelse.
|
USA $1-9 / Styck | |
50 stycken (Minsta beställning) |
###
| Gjutningsmetod: | Termisk gravitationsgjutning |
|---|---|
| Behandla: | Investeringsgjutning |
| Gjutningsteknik: | Gravitationsgjutning |
| Ansökan: | Maskindelar |
| Material: | Rostfritt stål |
| Ytbehandling: | Putsning |
###
| Prover: |
US$ 0/Styck
1 styck (minsta beställning) |
|---|
###
| Anpassning: |
Tillgänglig
|
|---|
###
| Namn | OEM-gjutningsdelar i rostfritt stål Material |
| Material | 304, 306, 2205 rostfritt stål etc. |
| Design | 1. Enligt kundens ritningar |
| 2. Enligt kundens prover | |
| Ytbehandling | 1. spegelpolering |
| 2. passivering | |
| Service | OEM-tjänst tillgänglig |
| Produkter | Alla typer av gjutning av rostfritt stål: inklusive rörkopplingar, kulventiler, bildelar, järnvägsdelar, medicinska delar, marina delar, belysningsdelar, pumphus, ventildelar, arkitektoniska delar och möbeldelar och så vidare |
| Fördel | 1. Mer än 10 års erfarenhet av gjutning av rostfritt stål; |
| 2. Nära Tianjin hamn och Tianjin flygplats; | |
| 3. Vi erbjuder: OEM-gjutgods av rostfritt stål med förlorat vax och OEM-bearbetningstjänster för gjutgods av rostfritt stål med förlorat vax. Vi har: CNC-bearbetning, CNC-svarvning, CNC-fräsning, 3D CMM-inspektion och CNC-optisk inspektion. Vi tror på: punktlighet, stabil kvalitet, rättvist pris och kundsekretess. | |
| 4. Med prover och beställning: Vi kan erbjuda dimensionsrapport, materialcertifiering. | |
| Inspektion: | 1. Dimensionsrapport |
| 2. Materialcertifiering | |
| Förpackning: | Exportkartong och gasningsträpall |
###
|
Huvudsakligen material
|
rostfritt stål, kolstål, stål, aluminium, mässing, brons, koppar
|
|
Behandla
|
Investeringsgjutning, förlorad vaxgjutning, kiseldioxidgjutning, vattenglasgjutning, pressgjutning
|
|
Gjutningstolerans
|
CT4–CT6 (GB/T 6414), CT7–CT9 (GB/T 6414)
|
|
Standard
|
AISI, ANSI, ASTM, JIS, GB, ISO, DIN
|
|
Certifikat
|
TS16949, SGS, ISO, eller som ditt krav att göra test av tredje part
|
|
Maskinbearbetning
|
gängning, fräsning, slipning, borrning, CNC-bearbetning
|
|
Tolerans
|
+/-0,02 mm eller enligt ritning
|
|
Ytbehandling
|
polering, spegelpolering, elektrogalvanisering, sandblästring, kulblästring
|
|
Värmebehandling
|
kylning och anlöpning, glödgning, normalisering
|
|
Gjutningsjämnhet
|
Ra 1,6–Ra 12,5
|
###
|
• Jordbruksutrustning
|
• Beväpning
|
• Bilindustrin
|
• Datorutrustning
|
|
• Medicinska/dentala instrument
|
• Mätinstrument
|
• Diverse utrustning
|
• Läkemedelsindustrin
|
|
• Ortopediska implantat
|
• Säkerhetsutrustning
|
• Petrokemisk industri
|
• Industriella ventiler
|
|
• Fixerande och flyttbar utrustning
|
• Sanitära armaturer
|
• Allmänna maskiner
|
• Pumpar och allmänna anslutningar
|
|
• Livsmedels- och dryckesbearbetning
|
• Instrumentutrustning
|
• Läkemedelsindustrin
|
• Textilutrustning
|
|
USA $1-9 / Styck | |
50 stycken (Minsta beställning) |
###
| Gjutningsmetod: | Termisk gravitationsgjutning |
|---|---|
| Behandla: | Investeringsgjutning |
| Gjutningsteknik: | Gravitationsgjutning |
| Ansökan: | Maskindelar |
| Material: | Rostfritt stål |
| Ytbehandling: | Putsning |
###
| Prover: |
US$ 0/Styck
1 styck (minsta beställning) |
|---|
###
| Anpassning: |
Tillgänglig
|
|---|
###
| Namn | OEM-gjutningsdelar i rostfritt stål Material |
| Material | 304, 306, 2205 rostfritt stål etc. |
| Design | 1. Enligt kundens ritningar |
| 2. Enligt kundens prover | |
| Ytbehandling | 1. spegelpolering |
| 2. passivering | |
| Service | OEM-tjänst tillgänglig |
| Produkter | Alla typer av gjutning av rostfritt stål: inklusive rörkopplingar, kulventiler, bildelar, järnvägsdelar, medicinska delar, marina delar, belysningsdelar, pumphus, ventildelar, arkitektoniska delar och möbeldelar och så vidare |
| Fördel | 1. Mer än 10 års erfarenhet av gjutning av rostfritt stål; |
| 2. Nära Tianjin hamn och Tianjin flygplats; | |
| 3. Vi erbjuder: OEM-gjutgods av rostfritt stål med förlorat vax och OEM-bearbetningstjänster för gjutgods av rostfritt stål med förlorat vax. Vi har: CNC-bearbetning, CNC-svarvning, CNC-fräsning, 3D CMM-inspektion och CNC-optisk inspektion. Vi tror på: punktlighet, stabil kvalitet, rättvist pris och kundsekretess. | |
| 4. Med prover och beställning: Vi kan erbjuda dimensionsrapport, materialcertifiering. | |
| Inspektion: | 1. Dimensionsrapport |
| 2. Materialcertifiering | |
| Förpackning: | Exportkartong och gasningsträpall |
###
|
Huvudsakligen material
|
rostfritt stål, kolstål, stål, aluminium, mässing, brons, koppar
|
|
Behandla
|
Investeringsgjutning, förlorad vaxgjutning, kiseldioxidgjutning, vattenglasgjutning, pressgjutning
|
|
Gjutningstolerans
|
CT4–CT6 (GB/T 6414), CT7–CT9 (GB/T 6414)
|
|
Standard
|
AISI, ANSI, ASTM, JIS, GB, ISO, DIN
|
|
Certifikat
|
TS16949, SGS, ISO, eller som ditt krav att göra test av tredje part
|
|
Maskinbearbetning
|
gängning, fräsning, slipning, borrning, CNC-bearbetning
|
|
Tolerans
|
+/-0,02 mm eller enligt ritning
|
|
Ytbehandling
|
polering, spegelpolering, elektrogalvanisering, sandblästring, kulblästring
|
|
Värmebehandling
|
kylning och anlöpning, glödgning, normalisering
|
|
Gjutningsjämnhet
|
Ra 1,6–Ra 12,5
|
###
|
• Jordbruksutrustning
|
• Beväpning
|
• Bilindustrin
|
• Datorutrustning
|
|
• Medicinska/dentala instrument
|
• Mätinstrument
|
• Diverse utrustning
|
• Läkemedelsindustrin
|
|
• Ortopediska implantat
|
• Säkerhetsutrustning
|
• Petrokemisk industri
|
• Industriella ventiler
|
|
• Fixerande och flyttbar utrustning
|
• Sanitära armaturer
|
• Allmänna maskiner
|
• Pumpar och allmänna anslutningar
|
|
• Livsmedels- och dryckesbearbetning
|
• Instrumentutrustning
|
• Läkemedelsindustrin
|
• Textilutrustning
|
De olika typerna av splines i en splinesaxel
En splinesaxel är en maskinkomponent med inre och utre splines. Splines formas på fyra olika sätt: evolvent, parallell, tandad och kulformad. Du kan lära dig mer om varje typ av spline i den här artikeln. När du väljer en splinesaxel, se till att välja rätt för din applikation. Läs vidare för att lära dig om de olika typerna av splines och hur de påverkar axelns prestanda.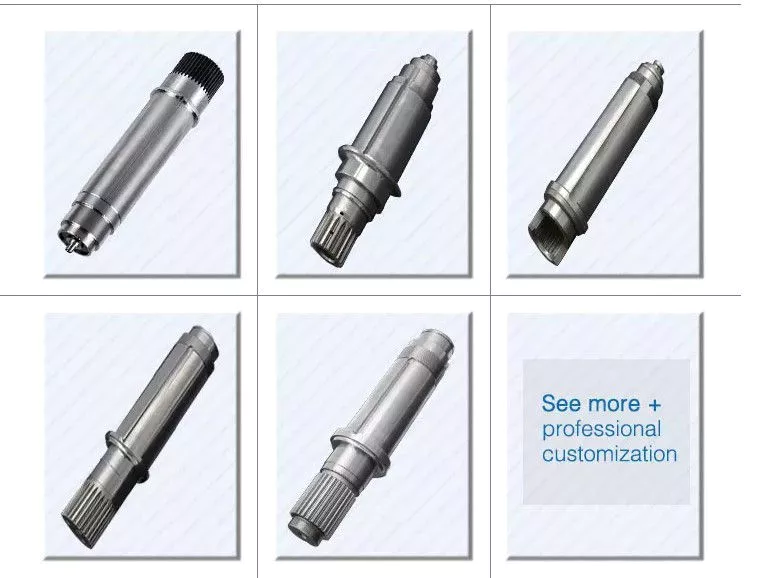
Involventa splines
Evolventa splines i en splinesaxel används för att säkra och förlänga mekaniska enheter. De är släta, inåtböjda spår som motstår separation under drift. En axel med evolventa splines är ofta längre än själva axeln. Denna egenskap möjliggör mer axiell rörelse. Detta är fördelaktigt för många tillämpningar, särskilt i en växellåda.
Den evolventa splinen är en formad spline, liknande en parallell spline. Den är vinklad och består av tänder som skapar ett spiralmönster som möjliggör linjär och roterande rörelse. Den skiljer sig från andra splines genom tandningarna på sina flanker. Den har också en platt topp. Det är ett bra alternativ för kopplingar och andra applikationer där vinkelrörelse är nödvändig.
Evolventa splines kallas även evolventa tänder på grund av sin form. De är platta på ovansidan och böjda på sidorna. Dessa tänder kan vara antingen invändiga eller utvändiga. Som ett resultat ger evolventa splines större ytkontakt, vilket bidrar till att minska stress och utmattning. Oavsett form är evolventa splines i allmänhet enkla att bearbeta och montera.
Evolventa splines är en typ av splines som används i splinesaxlar. Dessa splines har olika namn beroende på deras diametrar. Ett exempel på beteckningar är för en 32-tänders hanspline, en 2 500-tänders modul och en 30 graders tryckvinkel. Ett exempel på en honspline, en filet root spline, används för att beskriva diametern på den splinesade axeln.
Den effektiva tandtjockleken på splines beror på antalet kilspår och typen av spline. Evolventa splines i splinesaxlar bör konstrueras för att gripa in 25 till 50 procent av splinetänderna under kopplingen. Evolventa splines bör kunna motstå belastningen utan att spricka.
Parallella splines
Parallella splines formas på en splinesaxel genom att en eller flera tänder sätts i varandra. Hansplinesen placeras i mitten av honsplinesen. Tänderna på hansplinesen är också parallella med axelaxeln, men en vanlig feljustering gör att splinesen rullar och lutar. Detta är vanligt i många industriella tillämpningar, och det finns ett antal sätt att förbättra splines prestanda.
Vanligtvis används parallella splines för att minska friktionen i en roterande del. Splines på en splinesaxel är smalare på ändytan än insidan, vilket gör dem mer benägna att slitas. Denna typ av spline används i en mängd olika industrier, såsom maskiner, och den möjliggör också större effektivitet vid överföring av vridmoment.
Evolventa splines på en splinesaxel är de vanligaste. De har jämnt fördelade tänder och är därför mindre benägna att spricka på grund av utmattning. De tenderar också att vara lätta att skära till och montera. De är dock inte den bästa typen av spline. Det är viktigt att förstå skillnaden mellan parallella och evolventa splines innan man bestämmer sig för vilken spline man ska använda.
Skillnaden mellan splines och evolventa splines är spårens storlek. Evolventa splines är generellt större än parallella splines. Denna typ av splines ger mer vridmoment till kuggarna och minskar belastningen under drift. De är också mer hållbara och har en längre livslängd. Och eftersom de används på jordbruksmaskiner är de viktiga i denna typ av applikation.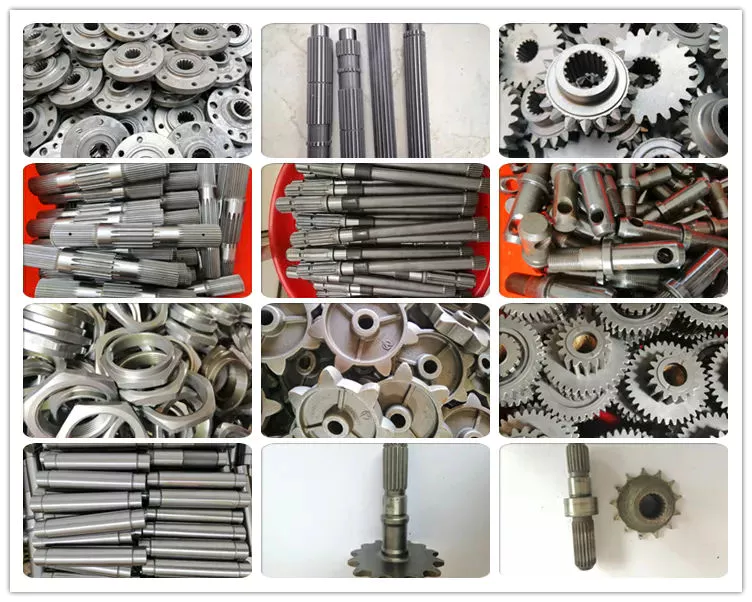
Räfflade splines
En tandad splined axel har flera fördelar. Denna typ av axel är mycket justerbar. Dess stora antal tänder möjliggör stora vridmoment, och dess kortare tandbredd möjliggör större justering. Dessa egenskaper gör denna typ av axel till ett idealiskt val för applikationer där noggrannhet är avgörande. Nedan listas några av fördelarna med denna typ av axel. Dessa fördelar är bara några av fördelarna. Läs mer om denna typ av axel.
Fräsningsprocessen är billig och mycket noggrann. Den är användbar för utvändiga splineaxlar, men inte lämplig för invändiga splines. Denna typ av process formar synkroniserade former på axeln, vilket minskar tillverkningscykeln och stabiliserar den relativa fasen mellan spline och gänga. Den använder en slipskiva för att forma axeln. CZPT Manufacturing har ett stort lager av tandade splineaxlar.
Tänderna på en tandad splinesaxel är konstruerade för att ingripa med navet längs hela axelns omkrets. Axelns tänder är jämnt fördelade runt splinesen, vilket skapar en kontaktpunkt med flera tänder över hela axelns längd. Resultaten av dessa analyser är vanligtvis tillfredsställande. Men det finns vissa begränsningar. Till att börja med bör splinesen på den tandade splinesaxeln väljas noggrant. Om tillämpningen kräver storskalig analys kan det vara nödvändigt att modifiera konstruktionen.
Splines på den tandade splinesaxeln används också för andra ändamål. De kan användas för att överföra vridmoment till en annan enhet. De fungerar också som en antirotationsanordning och som en linjärstyrning. Både designen och typen av splines avgör den splinesaxelns funktion. Inom bilindustrin används de i fordon, flyg- och rymdindustrin, schaktmaskiner och många andra industrier.
Kulsplines
Uppfinningen avser en kulspinnad axel. Axeln innefattar ett flertal kulor som är anordnade i serie och är operativt kopplade till en lastbana. Kulorna kan rulla oändligt längs banan. Denna uppfinning avser även ett kullager. Här är ett kullager en av de många typerna av kugghjul. Följande diskussion beskriver egenskaperna hos ett kullager.
En kulsplinesaxelanordning innefattar en axel med åtminstone ett kulsplinespår och ett flertal omkretsgående stegspår. Axeln hålls i ett första hållarmedel som sträcker sig i längdriktningen och hålls roterbart av ett andra hållarmedel. Både axeln och det första hållarmedlet drivs relativt varandra av ett första drivmedel. Det är möjligt att tillverka en kulsplinesaxel på en mängd olika sätt.
En axel med kulsplines har en mutter med recirkulerande kulor. Den kulsplinesade muttern löper i dessa spår för att ge linjär rörelse samtidigt som den förhindrar rotation. En splinesad axel med en mutter som har recirkulerande kulor kan också ge roterande rörelse. En axel med kulsplines har också högre lastkapacitet än en kulbussning. Av dessa skäl är kulsplines ett utmärkt val för många tillämpningar.
I denna uppfinning är ett par kulspinnade axlar inrymda i en låda under en bäranordning 40. Var och en av de två axlarna sträcker sig längs en längsgående linje av armen 50. Ena änden av varje axel stöds roterbart av ett glidblock 56. Glidblocket har också en stödarm 58 som stöder mittarmen 50 på ett utskjutande sätt.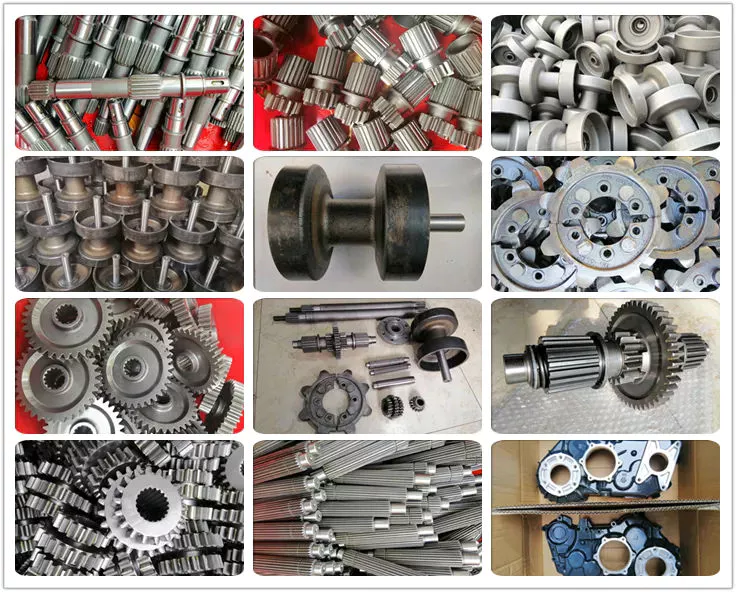
Sektorns no-go-mätare
En no-go-mätare är ett verktyg som kontrollerar den splinesade axeln för överdimensionering. Det är ett effektivt sätt att fastställa överdimensioneringen av en splinesad axel utan att ta bort axeln. Den mäter externa splines och tandningar. No-go-mätaren finns i storlekar från 19 mm till 130 mm med en profillängd på 25 mm.
Sektorns no-go-mätare har två grupper av diametralt motsatta tänder. Avståndet mellan dem är tillverkat med en maximal bredd och tandtjockleken måste ligga inom en förutbestämd tolerans. Denna måttare skulle ligga utanför toleransen om splines mättes med en stift. Måtten på denna splinesade axel finns i respektive ANSI- eller DIN-standarder.
Go-no-go-mätaren är användbar för slutlig inspektion av gängans stigningsdiameter. Den är också användbar för splinesaxlar och gängade muttrar. Gängan på en skruv måste matcha konturen på go-no-go-mätarhuvudet för att undvika ett "no-go"-tillstånd. Det finns ingen ersättning för en kvalitetsmaskin. Det är ett viktigt verktyg för alla tillverkare av splinesaxlar och fästelement.
NO-GO-mätaren kan upptäcka förändringar i tandtjocklek. Den kan kalibreras enligt ISO17025-standarder och har många fördelar jämfört med en icke-go-mätare. Den ger också en visuell referens för tjockleken på en splinesaxel. När tänderna matchar anses axeln vara redo för installation. Det är en kritisk process. I vissa fall är det omöjligt att bestämma den exakta längden på axelsplinesen.
45-graders tryckvinkel används oftast för axlar och momentavgivande delar. Denna tryckvinkel är den mest ekonomiska med tanke på verktygslivslängden, men splinesen rullar inte snyggt som en 30-graders vinkel. 45-graders splinesen är mer benägen att falla av större än de andra två. Ofta har den också ett krönt utseende. 37,5-graders tryckvinkel är en kompromiss mellan de andra två tryckvinklarna. Den används ofta när materialet i den splinesade axeln är hårdare än vanligt.


redaktör av czh 2023-03-23
Förvandla guiden till en offertförfrågan
Skicka den kontrollerade ritningen, anslutningsgränssnittet, materialets skick och driftsinformation för teknisk granskning.
Begär en offert
























