Garantie: 3 Monate
Relevante Branchen: Produktionsanlage, Sonstige
Ausstellungsraum: Keiner
Videoaufzeichnung der ausgehenden Inspektion: Bereitgestellt
Maschinenprüfbericht: Nicht verfügbar
Marketing-Sortierung: Gewöhnliche Lösung
Garantie für Kernteile: Nicht verfügbar
Hauptteile: Sonstiges
Konstruktion: Spline
Inhalt: Maßgeschneidert, Edelstahl
Beschichtungen: NICKEL
Drehmomentkapazität: Sprechen Sie mit
Produktmenge: Nicht verfügbar
Materialeigenschaften: Edelstahl, Metall, Aluminium, Messing, Kunststoff, Nylon, Kupfer, Bronze
Abmessungen: dreihundert × 400 × fünfhundert mm
Lieferzeit für Muster: 7 Tage
Verpackung: Plastikbeutel + Karton
Toleranz: +/- 0,005 mm
Unser Service: OEM- und ODM-CNC-Bearbeitung, ganz nach Kundenwunsch
Oberflächenbehandlung: Reinigen, Sandstrahlen, Anodisieren, Galvanisieren
Ausstattung: CNC-Bearbeitungszentrum, CNC-Drehmaschine, Automobil-Drehmaschine, CNC-Fräsmaschine
Farbe: alle Farben
Kurz nach Ablauf der Garantiezeit: Kein Service
Servicestandort in der Nähe: Keiner
Verpackungsdetails: 1. Innenbeutel aus Kunststoff, Außenkarton. 2. Wir verpacken die Artikel nach Ihren Vorgaben. 3. Wir stellen sicher, dass die Produkte nicht beschädigt oder zerkratzt werden.
Hafen: Hangzhou
Edelstahl 303/304/316, polierter Bereich, gerändelte Welle
Potenzial:
| CNC-Drehen | φ0,5 – φ300 * 750 mm | +/- 0,005 mm |
| CNC-Fräsen | 510 * 1571 * fünfhundert mm (max.) | +/- 0,01 mm |
| CNC-Stanzen | 1000 * eintausend mm (max.) | +/-0,05 mm |
| Zeichnungsstruktur | IGS, STP, X_T, DXF, DWG, Pro/E, PDF | |
| Schauen Sie sich die Werkzeuge an | Messinstrumente, Projektor, Koordinatenmessgerät, Höhenmesser, Dajin 1571 Motorradelement, Motorradelemente, Kette, Ritzel, Suzuki AX100 Bereiche, Mikrometer, Gewindelehren, Messschieber, Stiftlehre und so weiter. |
Angebotene Inhalte:
| Edelstahl | SS201, SS301, SS303, SS304, SS316, SS416 usw. |
| Stahl | Weichmetall, Kohlenstoffmetall, 4140, 4340, Q235, Q345B, twenty#, 45# und viele andere. |
| Messing | HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 und so weiter. |
| Kupfer | C11000, C12000, C12000 C36000 und so weiter. |
| Aluminium | AL6061, Al6063, AL6082, AL7075, AL5052, Neues Design und Stil Hervorragender riemengetriebener Luftkompressor, mobiler 100-Liter-Luftkompressor A380 usw. |
| Eisen | A36, 45#, 1213, 12L14, 1215 und so weiter. |
| Plastik | Bauchmuskeln, Laptop, PE, POM, Delrin, Nylon, Teflon, PP, PEI, Peek und viele andere. |
Oberfläche Ende:
| Aluminiumkomponenten | Edelstahlteile | Metall | Plastik |
| Ausgeprägte eloxierte | Schärfung | Verzinkung | Porträtieren |
| Farb eloxiert | Passivierung | Oxidschwarz | Verchromung |
| Sandgestrahlt eloxiert | Sandstrahlen | Vernickelung | Polieren |
| Chemischer Film | Lasergravur | Verchromung | Sandstrahlen |
| Zähneputzen | Aufgekohlt | Lasergravur | |
| Polieren | Wärmemittel | ||
| Verchromung | Pulverbeschichtet |
Strenge Qualitätskontrolle: Selbstprüfung aller Produktionsprozesse durch den Anlagenbetreiber. Eingangs- und Endkontrolle durch die Qualitätskontrolle. Die Fehlerquote wird innerhalb von 21 TP3T gehalten und sogar reduziert.
Manuelle Erkennung
Erkennung von Personalcomputern
Werkstatt
Verpackung & Transport
Firmeninformationen: HangZhou Xihu (West Lake) Dis. Metal Products Co., Ltd. setzt ca. 158 CNC-Maschinen ein, darunter ca. 50 Fräsmaschinen, ca. 80 Drehmaschinen und ca. 28 Drehvorrichtungen. Diese Maschinen sind äußerst robust und präzise und verfügen über automatisierte Werkzeugrevolver mit Montagetoleranzen von bis zu +/- 0,0005 Zoll. Darüber hinaus sind wir mit erstklassigen Qualitäts- und Prüfwerkzeugen an sechs Standorten ausgestattet. Dank unserer umfassenden Expertise in den Bereichen Engineering (Beratung, kundenspezifische Konstruktion und simultane Fertigung), Produktion, Analyse und Weiterentwicklung sind wir Ihr strategischer Partner in der Fertigung. Unsere Kunden vertrauen uns seit Jahren für Konstruktionsberatung, Materialauswahl, Produktionskompetenz, kundenspezifische C45-Metall-Industriekettenräder (inkl. aller Spezifikationen und Komponenten), 12A-Tischkettenräder aus 3 mm Kohlenstoffstahl (inkl. zehn 3-mm-Kohlenstoffstahl-Tischkettenräder) sowie Qualitätsmanagementmethoden.
Unsere Dienstleistungen
Beispielhafte Dienstleistungen:
Wir können Muster zur Verfügung stellen, die Kosten für die Muster müssen jedoch vom Kunden getragen werden.
2. Maßgeschneiderter Support:
Wir können die Produkte nach Ihren Wünschen anpassen, z. B. hinsichtlich Form, Farbe, Material usw.
3. Wie erhalte ich ein Angebot?
Bitte geben Sie uns für die Angebotserstellung folgende Informationen an: a. Maßzeichnung (Falls Sie keine Zeichnung haben, teilen Sie uns bitte die Abmessungen Ihres Produkts mit und senden Sie uns ein Foto.) b. Material (Aluminium, Kupfer, Messing, Edelstahl, Metall, Eisen, Legierung, Zink usw.) c. Menge (Bei Erreichen unserer Mindestbestellmenge (MOQ) ist der Preis günstiger.) d. Oberflächenbehandlung (Polieren, Eloxieren, Vernickeln, Verzinnen, Verchromen, Versilbern usw.) e. Toleranzen f. Verpackungsbedingungen
Häufig gestellte Fragen: Handelsunternehmen oder Produktionsstätte?
Die Produktionsstätte bietet eine spezielle Stilllegungslösung für Kunden weltweit.
Hauptgeschäft?
Die Organisation ist vollständig in Forschung und Entwicklung, Fertigung und Bearbeitung, komplette Getriebesätze und komplexe Dienstleistungen integriert und spezialisiert sich auf die Herstellung von Schwerzahnrädern und die Stahlverarbeitung.
Guter Griff?
In jedem Produktionsschritt erfolgt eine Selbstprüfung durch den Fertigungsmitarbeiter. Stichprobenartige und abschließende Prüfungen werden von der Qualitätskontrolle durchgeführt. Die Fehlerquote wird innerhalb von 2% gehalten und sogar noch weiter gesenkt.
Lieferzeit?
Im Allgemeinen 30- bis 50-mal so viel. Beachten Sie dabei auch die Spezifikationen der Komponenten, die Portionsgrößen und andere Faktoren.
Welche Art von Komponenten stellen Sie her?
Alle nicht standardmäßigen, kundenspezifischen Komponenten für Industriewerkzeuge in jedem einzelnen Markt.
Welche Faktoren muss ich angeben?
Zweite oder 3D-Zeichnung, Losgröße, individuelle Anforderungen.
Können Sie diese Elemente umsetzen?
Rufen Sie uns doch einfach an oder schreiben Sie uns eine E-Mail, um genauere Informationen zu erhalten.
Sprechen Sie mit uns
Berechnung von Steifigkeit, Zentrierkraft, Verschleiß und Ermüdungsbruch von Keilwellenkupplungen
Es gibt verschiedene Arten von Keilwellenkupplungen. Diese Kupplungen weisen mehrere wichtige Eigenschaften auf, darunter Steifigkeit, Evolventenverzahnung, Fluchtungsfehler, Verschleiß und Ermüdungsbruch. Um zu verstehen, wie diese Eigenschaften mit Keilwellenkupplungen zusammenhängen, lesen Sie diesen Artikel. Er vermittelt Ihnen das nötige Wissen, um die für Ihre Anforderungen optimale Kupplungsart zu bestimmen. Keilwellenkupplungen sind in der Regel kugelförmig und bestehen aus Stahl.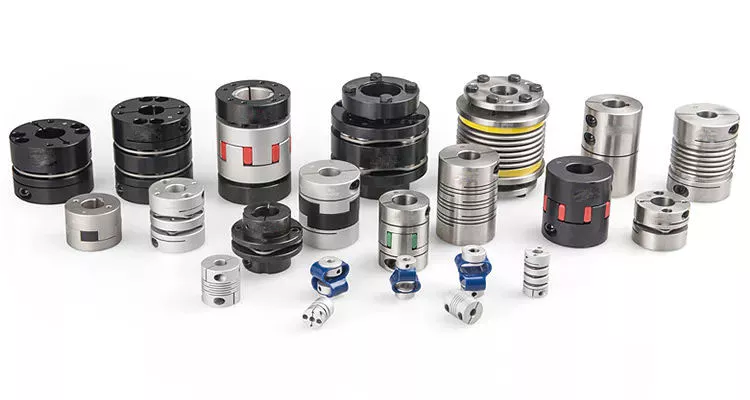
Involve-Splines
Eine effektive seitliche Eingriffsbedingung minimiert die Zahnradfluchtung. Werden zwei Keilwellen ohne Keilwellenfluchtung gekoppelt, verschiebt sich die maximale Zugspannung im Zahnfuß um fünf mm nach links. Eine lineare Steigungsänderung, die durch Mehrfachverbindungen entlang der Keilwellenkontaktlänge entsteht, erhöht das effektive Spiel bzw. den Eingriff um einen bestimmten Prozentsatz. Diese Art der Fluchtung ist für die Kopplung von Hochgeschwindigkeitsmaschinen unerwünscht.
In Getrieben werden häufig Evolventenverzahnungen eingesetzt. Diese Verzahnungen übertragen hohe Drehmomente und verteilen die Last gleichmäßiger auf mehrere Zähne entlang des Kupplungsumfangs. Das Evolventenprofil und die Steigungsfehler hängen vom Abstand zwischen den Verzahnungszähnen und den Keilnuten ab. In der Praxis werden für Kupplungsanwendungen Verzahnungen verwendet, bei denen 25 bis 50 Prozent der Verzahnungszähne im Eingriff sind. Diese Lastverteilung ist gleichmäßiger als bei herkömmlichen Kupplungen mit einfacher Keilnut.
Um den optimalen Zahneingriff für eine komplexe Keilwellenkupplung zu ermitteln, simulierten Xiangzhen Xue und Kollegen mithilfe eines Computermodells die auf die Keilwellen wirkenden Spannungen. Die Ergebnisse dieser Studie zeigten, dass beim Kupplungsvorgang ein zulässiger Ruiz-Parameter verwendet werden sollte. Durch die Vorhersage des Verschleißes einer überkronten Keilwelle konnten die Forscher den zu erwartenden Schaden an den Bauteilen während des Kupplungsprozesses präzise vorhersagen.
Es gibt verschiedene Methoden, den optimalen Eingriffswinkel für eine Evolventenverzahnung zu bestimmen. Üblicherweise wird ein Eingriffswinkel von 30 Grad verwendet. Ähnlich wie bei Zahnrädern erfolgt die Prüfung von Evolventenverzahnungen typischerweise durch eine Stiftmessung. Dabei werden Drähte mit definiertem Durchmesser zwischen die Zähne des Zahnrads eingeführt und der Abstand zwischen ihnen gemessen. Mit dieser Methode lässt sich feststellen, ob das Zahnrad ein korrektes Zahnprofil aufweist.
Das in Abbildung 1 dargestellte Spline-System veranschaulicht ein Schwingungsmodell. Diese Simulation ermöglicht es dem Benutzer, die Verwendung von Evolventen-Splines in der Kopplung zu verstehen. Das Schwingungsmodell zeigt vier konzentrierte Massenblöcke, die die Antriebsmaschine, den inneren Spline und die Last repräsentieren. Es ist wichtig zu beachten, dass die Eingriffsdeformationsfunktion die auf diese drei Komponenten wirkenden Kräfte darstellt.
Steifigkeit der Kopplung
Die Berechnung der Steifigkeit einer Keilwellenkupplung erfordert die Messung ihres Zahneingriffs. Im Folgenden analysieren wir die Steifigkeit einer Keilwellenkupplung mit verschiedenen Zahntypen mithilfe zweier unterschiedlicher Methoden. Sowohl die direkte als auch die blockweise Inversion reduzieren die Rechenzeit für die Steifigkeitsberechnung. Sie benötigen jedoch Auswertungs-Submatrizen. Wir erörtern hier die Unterschiede zwischen diesen beiden Methoden.
Im zweiten Abschnitt wird das analytische Modell für Keilwellenkupplungen hergeleitet. Im dritten Abschnitt wird der Berechnungsprozess detailliert erläutert. Anschließend validieren wir dieses Modell anhand der Finite-Elemente-Methode. Abschließend diskutieren wir den Einfluss der Steifigkeitsnichtlinearität auf die Rotordynamik. Wir erörtern die Vor- und Nachteile der einzelnen Methoden und stellen eine einfache, aber effektive Methode zur Abschätzung der lateralen Steifigkeit von Keilwellenkupplungen vor.
Die numerische Berechnung der Spline-Kopplung basiert auf dem semi-analytischen Spline-Lastverteilungsmodell. Dieses Verfahren erfordert verfeinerte Kontaktgitter und die Aktualisierung der Nachgiebigkeitsmatrix in jeder Iteration. Daher ist der Rechenaufwand erheblich. Zudem ist die Anwendung dieses Verfahrens auf die dynamische Analyse eines Rotors schwierig. Es weist eigene Einschränkungen auf und sollte nur dann eingesetzt werden, wenn die Spline-Kopplung umfassend untersucht wurde.
Die Eingriffskraft ist die Kraft, die durch eine nicht fluchtende Keilwellenkupplung entsteht. Sie hängt von der Keilwellendicke und dem übertragenen Drehmoment des Rotors ab. Die Eingriffskraft beeinflusst außerdem die dynamische Schwingungsamplitude. Die Ergebnisse der Eingriffskraftanalyse sind in den Abbildungen 7, 8 und 9 dargestellt.
Die vorliegende Analyse untersucht die Steifigkeit von Keilwellenkupplungen mit einer nicht ausgerichteten Keilwelle. Obwohl die Ergebnisse bisheriger Studien zutreffend waren, blieben einige Probleme bestehen. Beispielsweise kann die Fehlausrichtung der Keilwelle zu Kontaktschäden führen. Ziel dieses Artikels ist es, die mit nicht ausgerichteten Keilwellenkupplungen verbundenen Probleme zu untersuchen und einen analytischen Ansatz zur Abschätzung des Kontaktdrucks in einer Keilwellenverbindung vorzuschlagen. Wir vergleichen unsere Ergebnisse außerdem mit denen rein numerischer Verfahren.
Fehlausrichtung
Zur Bestimmung der Zentrierkraft muss der effektive Eingriffswinkel bekannt sein. Mithilfe des effektiven Eingriffswinkels wird die Zentrierkraft auf Basis der maximalen axialen und radialen Belastungen sowie aktualisierter Dudley-Ausrichtungsfaktoren berechnet. Die Zentrierkraft ist die maximale axiale Kraft, die durch Reibung übertragen werden kann. Mehrere publizierte Ausrichtungsfaktoren fließen ebenfalls in die Berechnung ein. In diesem Beitrag wird eine neue Methode vorgestellt, die den Einfluss der Nockenwelle auf die Normalkraft berücksichtigt.
Bei diesem neuen Verfahren lässt sich die Steifigkeit entlang der Keilwellenverbindung integrieren, um eine Gesamtsteifigkeit zu erhalten, die für die Torsionsschwingungsanalyse geeignet ist. Die Lagersteifigkeit kann auch bei vorgegebenen Fluchtungsfehlern berechnet werden, was eine genaue Bestimmung der Lagerdimensionen ermöglicht. Es empfiehlt sich, die Lagersteifigkeit regelmäßig zu überprüfen, um sicherzustellen, dass die Lager korrekt dimensioniert und ausgerichtet sind.
Eine Fehlausrichtung in einer Keilwellenkupplung kann zu Verschleiß oder sogar zum Ausfall führen. Ursache hierfür ist ein falsch ausgerichtetes Teilungsprofil. Dieses Problem wird oft übersehen, da die Zähne über die gesamte Evolventenform hinweg in Kontakt stehen. Dadurch verteilt sich die Last nicht gleichmäßig entlang der Kontaktlinie. Daher ist es wichtig, den Einfluss einer Fehlausrichtung auf die Kontaktkraft an den Zähnen der Keilwellenkupplung zu berücksichtigen.
Der Mittelpunkt der männlichen Verzahnung in Abbildung 2 ist mit der weiblichen Verzahnung überlagert. Die Ausrichtungsabstände sind ebenfalls identisch. Daher ändern sich die Kurven der Eingriffskräfte entsprechend der dynamischen Schwingungsamplitude. Es ist notwendig, die Parameter einer Verzahnungskupplung vor deren Implementierung zu kennen. In diesem Beitrag wird das Modell für die Fehlausrichtung von Verzahnungskupplungen sowie die zugehörigen Parameter vorgestellt.
Mithilfe eines eigens entwickelten Prüfstands für Keilwellenkupplungen werden die Auswirkungen von Fluchtungsfehlern auf Keilwellenkupplungen untersucht. Im Gegensatz zu herkömmlichen Keilwellenkupplungen führt ein Fluchtungsfehler bei Keilwellenkupplungen zu Reibverschleiß an einer bestimmten Stelle der Zahnoberfläche. Dies ist eine der Hauptursachen für Ausfälle bei diesen Kupplungstypen.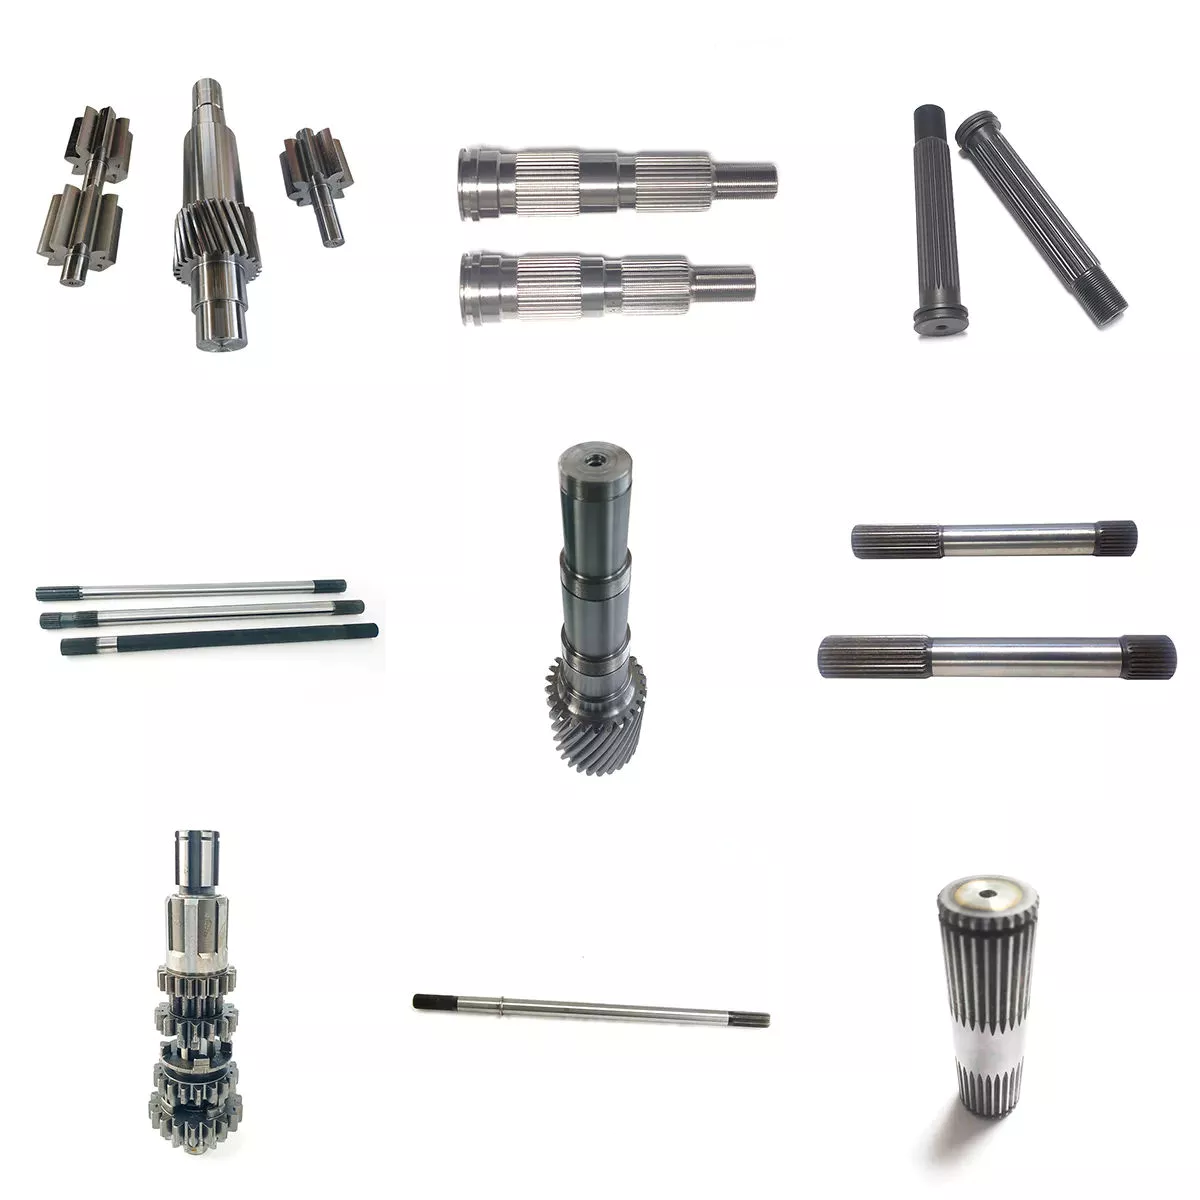
Verschleiß- und Ermüdungsversagen
Der Ausfall einer Keilwellenkupplung aufgrund von Verschleiß und Ermüdung wird durch das erstmalige Auftreten von Zahnverschleiß und Wellenversatz bestimmt. Standardmäßige Auslegungsmethoden berücksichtigen Verschleißschäden nicht und bewerten die Ermüdungslebensdauer mit großen Näherungen. Experimentelle Untersuchungen wurden durchgeführt, um Verschleiß- und Ermüdungsschäden in Keilwellenkupplungen zu bewerten. Die Tests wurden an einem speziellen Prüfstand und einer an eine Standard-Ermüdungsprüfmaschine angeschlossenen Vorrichtung durchgeführt. Die Betriebsparameter wie Drehmoment, Versatzwinkel und axialer Abstand wurden variiert, um die Ermüdungsschäden zu messen. Auch die Überdimensionierung wurde bewertet.
Bei Ermüdung und Verschleiß kommt es zwischen den äußeren und inneren Verzahnungen zu mechanischer Gleitreibung, die zu einem katastrophalen Versagen führen kann. Der Mangel an Literatur zum Verschleiß und zur Ermüdung von Verzahnungskupplungen in Flugtriebwerken ist möglicherweise auf fehlende Daten zu deren Anwendung zurückzuführen. Verschleiß und Ermüdungsbruch von Verzahnungen hängen von einer Reihe von Faktoren ab, darunter die Werkstoffkombination, die Geometrie und die Schmierbedingungen.
Die Analyse von Keilwellenkupplungen zeigt, dass Überdimensionierung häufig vorkommt und zu verschiedenen Schäden im System führt. Zu den Hauptschäden zählen Verschleiß, Reibkorrosion, Korrosion und Zahnermüdung. Auch Geräuschprobleme wurden in industriellen Umgebungen beobachtet. Die Bewertung des Kontaktverhaltens von Keilwellenkupplungen gestaltet sich jedoch schwierig, und numerische Simulationen werden oft durch die Verwendung spezifischer Programme und der Randelementmethode erschwert.
Der Ausfall einer Keilwellenkupplung wurde durch Materialermüdung verursacht. Der Bruch entstand am unteren Eckradius der Keilnut. Keilnut und Keilwellen waren über ihre Streckgrenze hinaus überlastet worden, und es zeigte sich ein deutliches Fließen der Keilwellenverzahnung. Der Bruchring aus nicht normgerechtem legiertem Stahl wies einen scharfen Eckradius auf, der eine erhebliche Spannungsspitze darstellte.
Zur Bestimmung der Lebensdauer verschiedener Bauteile wurden diese untersucht. Zu diesen Bauteilen gehören die Keilwelle, die Dichtungsschraube und der Graphitring. Jedes dieser Bauteile weist eigene Konstruktionsparameter auf. Dennoch zeigen sich Ähnlichkeiten in der Verteilung der Parameter dieser Bauteile. Verschleiß und Ermüdungsbrüche von Keilwellenkupplungen lassen sich auf eine Kombination dieser drei Faktoren zurückführen. Ein Versagensmodus wird häufig als nichtlineare Verteilung von Spannungen und Dehnungen definiert.


Bearbeitet von czh am 21.02.2023
Wandeln Sie den Leitfaden in eine Angebotsanfrage um.
Senden Sie die kontrollierte Zeichnung, die Angaben zur Verbindungsschnittstelle, zum Materialzustand und zur Verwendungsart zur technischen Prüfung.
Angebot anfordern
























