Garantie: 3 maanden
Relevante sectoren: Productie-installatie, Overig
Locatie van de showroom: Geen
Videoclip van de uitgaande inspectie: Aangeleverd
Testrapport van de machine: niet beschikbaar
Marketingtype: Gewone oplossing
Garantie op kernonderdelen: Niet beschikbaar
Hoofdonderdelen: overig
Constructie: Spline
Materiaal: Op maat gemaakt, roestvrij metaal
Coatings: NIKKEL
Koppelvermogen: Neem contact op met
Producthoeveelheid: N.v.t.
Materiaalmogelijkheden: roestvrij staal, metaal, aluminium, messing, kunststof, nylon, koper, brons
Afmetingen: 300*400*500 mm
Levertijd voor monsters: 7 dagen
Verpakking: plastic zak + kartonnen doos
Tolerantie: +/- 0,005 mm
Onze service: OEM & ODM CNC-bewerking, afgestemd op de wensen van elke klant.
Oppervlaktebehandeling: Reinigen, zandstralen, anodiseren, galvaniseren
Apparatuur: CNC-bewerkingscentrum, CNC-draaien, autodraaibank, CNC-freesmachine
Kleur: alle kleuren
Kort na het verstrijken van de garantieperiode: geen service meer.
Servicelocatie in de buurt: Geen
Verpakkingsdetails: 1. Binnenverpakking van plastic, buitenverpakking van karton. 2. We kunnen artikelen verpakken volgens uw specificaties. 3. Zorg ervoor dat de producten niet beschadigd of bekrast zijn.
Haven: Hangzhou
Gepolijste, geribbelde as van roestvrij staal 303/304/316
Potentieel:
| CNC-draaien | φ0,5 – φ300 * 750 mm | +/- 0,005 mm |
| CNC-frezen | 510 * 1571 * vijfhonderd mm (max.) | +/- 0,01 mm |
| CNC-stempelen | 1000 * duizend mm (max.) | +/- 0,05 mm |
| Tekeningstructuur | IGS, STP, X_T, DXF, DWG, Pro/E, PDF | |
| Bekijk de gereedschappen. | Meetinstrumenten, projector, CMM, hoogtemeter, Dajin 1571 motorfietsonderdelen, motorfietskettingtandwielen, Suzuki AX100, micrometer, schroefdraadmeters, schuifmaten, penmeters, enzovoort. |
Aangeboden inhoud:
| Roestvrij staal | SS201, SS301, SS303, SS304, SS316, SS416 enz. |
| Staal | Zacht metaal, koolstofmetaal, 4140, 4340, Q235, Q345B, twenty#, 45# en vele andere. |
| Messing | HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 enzovoort. |
| Koper | C11000, C12000, C12000 C36000 enzovoort. |
| Aluminium | AL6061, AL6063, AL6082, AL7075, AL5052, Nieuw ontwerp en stijl, uitstekende riemaangedreven luchtcompressor, verplaatsbare luchtcompressor van 100 liter, A380, enz. |
| Ijzer | A36, 45#, 1213, 12L14, 1215 enzovoort. |
| Plastic | Buikspieren, laptop, PE, POM, Delrin, nylon, Teflon, PP, PEI, Peek en vele andere. |
Einde oppervlakte:
| Aluminium componenten | Roestvrijstalen metalen onderdelen | Metaal | Plastic |
| Onderscheidend geanodiseerd | Verscherping | Zinkbeplating | Portretteren |
| Kleur geanodiseerd | Passiveren | Oxide zwart | Verchromen |
| Zandstralen geanodiseerd | Zandstralen | Vernikkelen | polijsten |
| Chemische film | Lasergraveren | Verchromen | Zandstraal |
| Poetsen | Gecarburiseerd | Lasergraveren | |
| Polijsten | Warmtetherapie | ||
| Verchromen | Poedercoating |
Goede kwaliteitscontrole. Zelfinspectie van elke methode door de operator. Inspectie ter plaatse en eindinspectie uitgevoerd door de kwaliteitscontrole. Foutieve producten worden beheerd binnen 2% en mogelijk zelfs verder gereduceerd.
Handmatige detectie
Detectie van persoonlijke computers
Workshop
Verpakking en transport
Bedrijfsinformatie: HangZhou Xihu (West Lake) Dis. Metal Products Co.,Ltd maakt gebruik van circa 158 CNC-machines, waaronder circa 50 freesmachines, circa 80 draaibanken en circa 28 draaimachines. Deze machines zijn zeer robuust en nauwkeurig, met geautomatiseerde gereedschapstorens en assemblagetoleranties van slechts +/- 0,0005 inch. Daarnaast beschikken we over hoogwaardige kwaliteits- en inspectieapparatuur op 6 locaties. Met diepgaande expertise in engineering (consulting, maatwerkontwerp en gelijktijdige productie), productie, onderzoek en ontwikkeling, zijn wij uw strategische partner in de maakindustrie. Onze klanten wenden zich tot ons voor ontwerpadvies, materiaalselectie, productie-expertise, op maat gemaakte C45 stalen industriële tandwielen, complete specificaties en componenten, 12A 10 3 mm koolstofstalen tafeltandwielmachines en kwaliteitsmanagementsystemen.
Onze diensten
1. Voorbeelden van diensten:
We kunnen monsters leveren, maar de klant dient de kosten daarvan te betalen.
2. Ondersteuning op maat:
We kunnen het product aanpassen aan uw wensen, zoals de vorm, kleur, samenstelling, enzovoort.
3. Hoe vraag ik een offerte aan?
U wordt vriendelijk verzocht de volgende informatie te verstrekken zodat wij een offerte kunnen opstellen: a. Maattekening (indien u geen tekening heeft, gelieve ons de afmetingen van uw productonderdelen door te geven en een foto hiervan te sturen.) b. Materiaal (aluminium, koper, messing, roestvrij staal, metaal, ijzer, legering, zink en vele andere.) c. Hoeveelheid (indien uw hoeveelheid onze minimale bestelhoeveelheid (MOQ) bereikt, zal de prijs gunstiger zijn.) d. Oppervlaktebehandeling (polijsten, anodiseren, vernikkelen, verzinken, vertinnen, verchromen, verzilveren, enz.) e. Tolerantie f. Verpakkingstermijn
Veelgestelde vragen: Handelsonderneming of productie-eenheid?
Het bedrijf is een productie-eenheid en biedt een totaaloplossing voor klanten wereldwijd.
Hoofdactiviteit?
De organisatie is volledig geïntegreerd met R&D, fabricage en bewerking, complete tandwielsets en complexe diensten, en is gespecialiseerd in de productie van zware tandwielen en staalbewerking.
Handvat van goede kwaliteit?
Zelfinspectie van elke methode door de productiemedewerker. Steekproefinspectie en eindinspectie uitgevoerd door de kwaliteitscontrole. Het percentage defecten wordt binnen 2% tot een minimum beperkt.
Levertijd?
Over het algemeen 30-50 keer. Houd ook rekening met de specificaties van de componenten, de verhoudingen en andere factoren.
Wat voor componenten maakt u?
Alle niet-standaard, op maat gemaakte industriële gereedschapsonderdelen voor elke markt.
Welke factoren moet ik aanleveren?
Tweede of 3D-tekening, batchgrootte, specifieke eisen.
Kun je deze elementen maken?
Waarom belt of mailt u ons niet even voor meer informatie?
Neem contact met ons op
Hoe bereken je de stijfheid, centreerkracht, slijtage en vermoeiingsbreuk van spieverbindingen?
Er bestaan verschillende soorten spieverbindingen. Deze verbindingen hebben een aantal belangrijke eigenschappen, zoals stijfheid, evolvente spiebanen, uitlijningsafwijking, slijtage en vermoeiingsbreuk. Om te begrijpen hoe deze eigenschappen van toepassing zijn op spieverbindingen, lees dit artikel. Het geeft u de nodige kennis om te bepalen welk type verbinding het beste bij uw behoeften past. Houd er rekening mee dat spieverbindingen meestal bolvormig zijn en van staal gemaakt worden.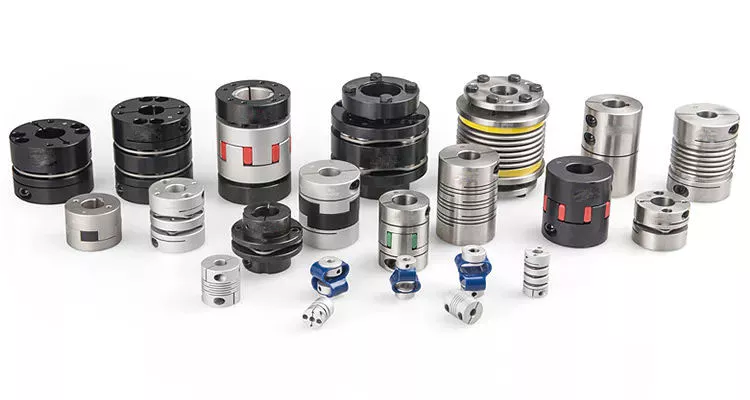
Involute splines
Een effectieve zijdelingse interferentie minimaliseert de uitlijningsfout van de tandwielen. Wanneer twee spiebanen zonder uitlijningsfout gekoppeld zijn, verschuift de maximale trekspanning in de tandvoet vijf millimeter naar links. Een lineaire variatie in spoed, die ontstaat door meerdere verbindingen over de lengte van het spiebaancontact, vergroot de effectieve speling of interferentie met een bepaald percentage. Dit type uitlijningsfout is ongewenst bij het koppelen van hogesnelheidsapparatuur.
Involute splines worden vaak gebruikt in versnellingsbakken. Deze splines brengen een hoog koppel over en verdelen de belasting beter over meerdere tanden over de gehele omtrek van de koppeling. Het involute profiel en de spoedafwijkingen zijn gerelateerd aan de afstand tussen de spline-tanden en de spiebanen. Voor koppelingstoepassingen is het gebruikelijk om splines te gebruiken waarbij 25 tot 50 procent van de spline-tanden in contact staat. Deze lastverdeling is gelijkmatiger dan die van conventionele koppelingen met één spie.
Om de optimale tandverbinding voor een complexe spieverbinding te bepalen, gebruikten Xiangzhen Xue en collega's een computermodel om de spanning op de spieën te simuleren. De resultaten van deze studie toonden aan dat een "toelaatbare" Ruiz-parameter gebruikt moet worden bij het koppelen. Door de mate van slijtage aan een spie met kroon te voorspellen, konden de onderzoekers nauwkeurig voorspellen hoeveel schade de componenten zullen oplopen tijdens het koppelingsproces.
Er zijn verschillende manieren om de optimale drukhoek voor een evolvente vertanding te bepalen. Evolvente vertanding wordt doorgaans gemeten met een drukhoek van 30 graden. Net als tandwielen worden evolvente vertanding meestal getest door middel van een meting over pinnen. Hierbij worden draden van een specifieke dikte tussen de tandwieltanden gestoken en wordt de afstand ertussen gemeten. Deze methode kan uitwijzen of het tandwiel het juiste tandprofiel heeft.
Het splinesysteem in Figuur 1 illustreert een trillingsmodel. Deze simulatie laat de gebruiker zien hoe involute splines worden gebruikt bij koppelingen. Het trillingsmodel toont vier geconcentreerde massablokken die de aandrijfmotor, de interne spline en de belasting vertegenwoordigen. Het is belangrijk op te merken dat de vertekeningsfunctie de krachten weergeeft die op deze drie componenten inwerken.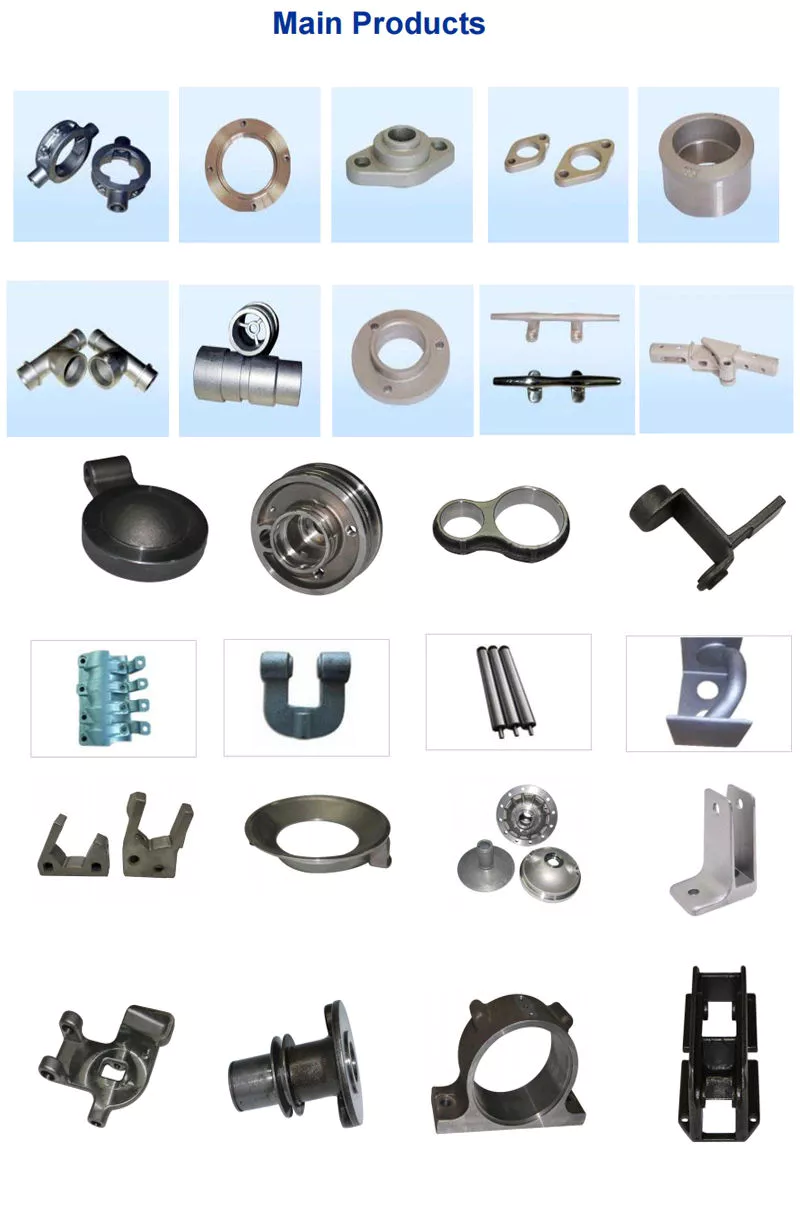
Stijfheid van de koppeling
De berekening van de stijfheid van een splinekoppeling omvat het meten van de tandvertanding. In het volgende analyseren we de stijfheid van een splinekoppeling met verschillende soorten tanden met behulp van twee verschillende methoden. Directe inversie en bloksgewijze inversie verminderen beide de rekentijd voor de stijfheidsberekening. Ze vereisen echter evaluatiesubmatrices. We bespreken hier de verschillen tussen deze twee methoden.
Het analytische model voor splinekoppelingen wordt in het tweede deel afgeleid. In het derde deel wordt het berekeningsproces in detail uitgelegd. Vervolgens valideren we dit model aan de hand van de eindige-elementenmethode (FEM). Ten slotte bespreken we de invloed van stijfheidsnonlineariteit op de rotordynamica. We bespreken ook de voor- en nadelen van elke methode. We presenteren een eenvoudige maar effectieve methode voor het schatten van de laterale stijfheid van splinekoppelingen.
De numerieke berekening van de splinekoppeling is gebaseerd op het semi-analytische spline-lastverdelingsmodel. Deze methode vereist verfijnde contactroosters en het bijwerken van de compliantiematrix bij elke iteratie. Hierdoor neemt de rekentijd aanzienlijk in beslag. Bovendien is deze methode moeilijk toe te passen op de dynamische analyse van een rotor. Deze methode kent zijn eigen beperkingen en mag alleen worden gebruikt wanneer de splinekoppeling volledig is onderzocht.
De vertandingskracht is de kracht die wordt gegenereerd door een verkeerd uitgelijnde splinekoppeling. Deze kracht is gerelateerd aan de dikte van de spline en het overbrengingskoppel van de rotor. De vertandingskracht is ook gerelateerd aan de dynamische trillingsverplaatsing. De resultaten van de analyse van de vertandingskracht worden weergegeven in figuren 7, 8 en 9.
De analyse in dit artikel onderzoekt de stijfheid van splinekoppelingen met een verkeerd uitgelijnde spline. Hoewel de resultaten van eerdere studies accuraat waren, bleven er enkele problemen bestaan. Zo kan de verkeerde uitlijning van de spline bijvoorbeeld contactschade veroorzaken. Dit artikel heeft als doel de problemen die gepaard gaan met verkeerd uitgelijnde splinekoppelingen te onderzoeken en een analytische methode voor te stellen om de contactdruk in een splineverbinding te schatten. We vergelijken onze resultaten tevens met die verkregen met behulp van puur numerieke methoden.
Verkeerde uitlijning
Om de centreerkracht te bepalen, moet de effectieve drukhoek bekend zijn. Met behulp van de effectieve drukhoek wordt de centreerkracht berekend op basis van de maximale axiale en radiale belastingen en bijgewerkte Dudley-uitlijningsfactoren. De centreerkracht is de maximale axiale kracht die door wrijving kan worden overgebracht. Verschillende gepubliceerde uitlijningsfactoren worden ook in de berekening meegenomen. In dit artikel wordt een nieuwe methode gepresenteerd die rekening houdt met het nokkeneffect in de normaalkracht.
Bij deze nieuwe methode kan de stijfheid langs de spieverbinding worden geïntegreerd om een globale stijfheid te verkrijgen die toepasbaar is voor torsietrillingsanalyse. De stijfheid van lagers kan ook worden berekend bij bepaalde uitlijningsafwijkingen, waardoor een nauwkeurige schatting van de lagerafmetingen mogelijk is. Het is raadzaam om de stijfheid van lagers te allen tijde te controleren om er zeker van te zijn dat ze de juiste afmetingen en uitlijning hebben.
Een verkeerde uitlijning in een spieverbinding kan leiden tot slijtage of zelfs tot defecten. Dit wordt veroorzaakt door een onjuist uitgelijnd steekprofiel. Dit probleem wordt vaak over het hoofd gezien, omdat de tanden over het gehele involute profiel contact maken. Hierdoor wordt de belasting niet gelijkmatig verdeeld langs de contactlijn. Het is daarom belangrijk om rekening te houden met het effect van een verkeerde uitlijning op de contactkracht op de tanden van de spieverbinding.
Het middelpunt van de mannelijke spline in Figuur 2 is gesuperponeerd op de vrouwelijke spline. De uitlijningsafstanden zijn ook identiek. Daardoor zullen de krachtcurven van de vertanding veranderen afhankelijk van de dynamische trillingsverplaatsing. Het is noodzakelijk om de parameters van een splinekoppeling te kennen voordat deze wordt geïmplementeerd. In dit artikel wordt het model voor verkeerde uitlijning voor splinekoppelingen en de bijbehorende parameters gepresenteerd.
Met behulp van een zelfgemaakte testopstelling voor splinekoppelingen worden de effecten van uitlijningsfouten op een splinekoppeling onderzocht. In tegenstelling tot een typische splinekoppeling veroorzaakt een uitlijningsfout bij een splinekoppeling wrijvingsslijtage op een specifieke positie op het tandoppervlak. Dit is een belangrijke oorzaak van defecten bij dit type koppelingen.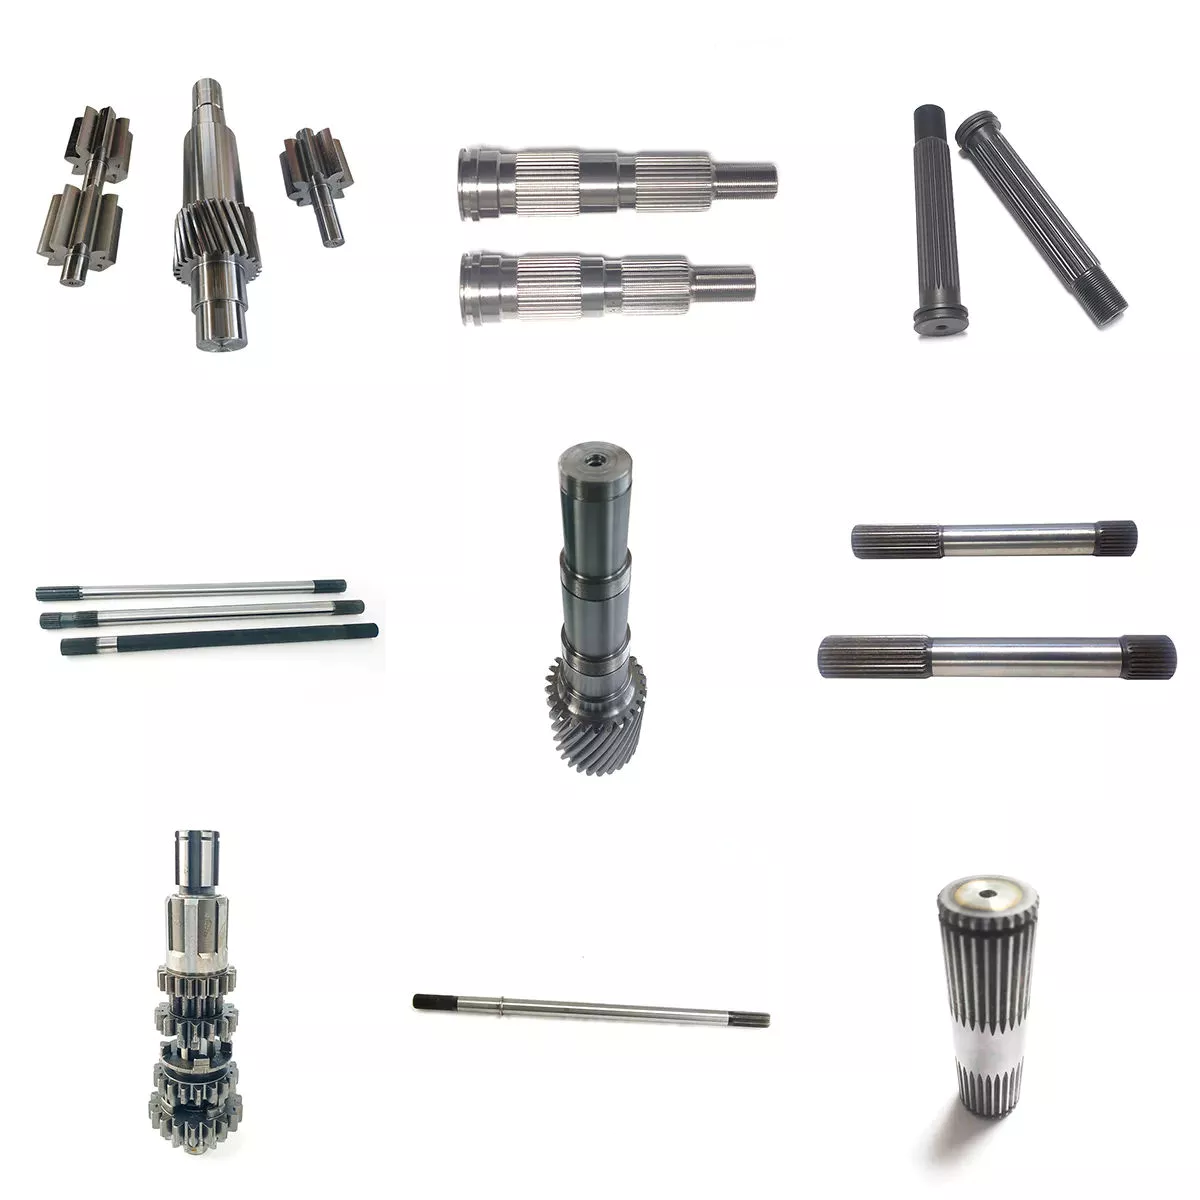
Slijtage en vermoeidheidsbreuk
Het bezwijken van een spieverbinding door slijtage en vermoeiing wordt bepaald door het eerste optreden van tandslijtage en asuitlijningsfout. Standaard ontwerpmethoden houden geen rekening met slijtageschade en schatten de vermoeiingslevensduur met grote benaderingen. Experimenteel onderzoek is uitgevoerd om slijtage- en vermoeiingsschade in spieverbindingen te beoordelen. De tests werden uitgevoerd op een speciaal daarvoor bestemde testopstelling en een speciaal apparaat dat was aangesloten op een standaard vermoeiingstestmachine. De werkparameters, zoals koppel, uitlijningshoek en axiale afstand, werden gevarieerd om de vermoeiingsschade te meten. Ook overdimensionering werd beoordeeld.
Tijdens vermoeiing en slijtage treedt mechanische wrijving op tussen de buitenste en binnenste spiebanen, wat kan leiden tot catastrofale schade. Het gebrek aan literatuur over slijtage en vermoeiing van spiebanen in vliegtuigmotoren kan te wijten zijn aan een gebrek aan gegevens over de toepassing van deze koppelingen. Slijtage en vermoeiingsbreuk in spiebanen hangen af van een aantal factoren, waaronder de materiaalcombinatie, de geometrie en de smeringsomstandigheden.
De analyse van splinekoppelingen laat zien dat overdimensionering veel voorkomt en leidt tot verschillende vormen van schade aan het systeem. Enkele van de belangrijkste schades zijn slijtage, wrijving, corrosie en tandvermoeidheid. Ook zijn er geluidsproblemen waargenomen in industriële omgevingen. Het is echter moeilijk om het contactgedrag van splinekoppelingen te evalueren, en numerieke simulaties worden vaak belemmerd door het gebruik van specifieke codes en de randelementenmethode.
Het bezwijken van een spievertandingskoppeling werd veroorzaakt door vermoeiing, waarbij de breuk begon bij de radius van de onderste hoek van de spiebaan. De spiebaan en de spiebanen waren overbelast tot voorbij hun vloeigrens, en er werd aanzienlijke vervorming waargenomen in de tanden van de spievertanding. Een breukring van niet-standaard gelegeerd staal vertoonde een scherpe hoekradius, wat een aanzienlijke spanningsconcentratie veroorzaakte.
Er werden verschillende componenten onderzocht om hun levensduur te bepalen. Deze componenten omvatten de spiebaan, de afdichtingsbout en de grafietring. Elk van deze componenten heeft zijn eigen set ontwerpparameters. Er zijn echter overeenkomsten in de verdeling van deze componenten. Slijtage en vermoeiingsbreuk van spiebanenkoppelingen kunnen worden toegeschreven aan een combinatie van deze drie factoren. Een faalmodus wordt vaak gedefinieerd als een niet-lineaire verdeling van spanningen en vervormingen.


bewerkt door czh 2023-02-21
Zet de handleiding om in een offerteaanvraag (RFQ).
Stuur de gecontroleerde tekening, de koppelingsinterface, de materiaaleigenschappen en de gegevens over de belasting ter technische beoordeling.
Vraag een offerte aan
























