Гарантия: 3 месяца
Отрасли, имеющие отношение к данной сфере: Производственные предприятия, Прочие.
Место проведения показа: Нет
Видеозапись проверки при отправке: Предоставляется
Протокол испытаний оборудования: не предоставляется.
Маркетинговая сортировка: обычное решение
Гарантия на основные компоненты: недоступна.
Основные части: прочее
Конструкция: Шлиц
Состав: Изготовлено на заказ, нержавеющая сталь
Покрытие: НИКЕЛЬ
Крутящий момент: обратитесь к специалисту.
Количество товара: Н/Д
Возможности обработки материалов: нержавеющая сталь, металл, алюминий, латунь, пластик, нейлон, медь, бронза.
Размеры: 300*400*500 мм
Срок изготовления образца: 7 дней
Упаковка: полиэтиленовый пакет + картонная коробка
Допуск: +/- 0,005 мм
Наши услуги: OEM и ODM обработка на станках с ЧПУ в соответствии с требованиями каждого заказчика.
Обработка поверхности: очистка, пескоструйная обработка, анодирование, гальваническое покрытие.
Оборудование: обрабатывающий центр с ЧПУ, токарный станок с ЧПУ, автомобильный токарный станок, фрезерный станок с ЧПУ.
Цвет: все цвета
Вскоре после обращения в гарантийную службу: обслуживание не предоставляется.
Ближайшие места обслуживания: отсутствуют
Особенности упаковки: 1. Внутренний полиэтиленовый пакет, внешние картонные коробки. 2. Мы можем упаковать товары в соответствии с вашими требованиями. 3. Убедитесь, что продукция не повреждена и не поцарапана.
Порт: Ханчжоу
Вал из нержавеющей стали 303/304/316 с полированной поверхностью и насечкой.
Потенциал:
| Токарная обработка на станках с ЧПУ | φ0.5 – φ300 * 750 мм | +/- 0,005 мм |
| Фрезерование на станках с ЧПУ | 510 * 1571 * пятьсот мм (макс.) | +/- 0,01 мм |
| Штамповка на станках с ЧПУ | 1000 * одна тысяча мм (макс.) | +/- 0,05 мм |
| Структура чертежа | IGS, STP, X_T, DXF, DWG, Pro/E, PDF | |
| Взгляните на Инструменты | Измерительные приборы, проектор, координатно-измерительная машина, высотомер, детали мотоцикла Dajin 1571, цепи и звездочки для мотоциклов Suzuki AX100, микрометры, резьбонарезные калибры, штангенциркули, калибровочные штифты и так далее. |
Предлагаемый контент:
| Нержавеющая сталь | SS201, SS301, SS303, SS304, SS316, SS416 и т. д. |
| Сталь | Мягкий металл, углеродистый металл, 4140, 4340, Q235, Q345B, 20#, 45# и многие другие. |
| Латунь | HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 и так далее. |
| Медь | C11000, C12000, C12000, C36000 и так далее. |
| Алюминий | AL6061, AL6063, AL6082, AL7075, AL5052, новый дизайн и стиль, превосходный портативный воздушный компрессор с ременным приводом, объемом 100 литров, модель A380 и др. |
| Железо | A36, 45#, 1213, 12L14, 1215 и так далее. |
| Пластик | Мышцы желудка, ноутбук, полиэтилен (PE), полиоксиметилен (POM), делрин, нейлон, тефлон, полипропилен (PP), полиэтиленимин (PEI), пикератококк (PEEK) и многие другие. |
Конец площади поверхности:
| Алюминиевые компоненты | Детали из нержавеющей стали | Металл | Пластик |
| Отличительное анодирование | Заточка | Цинковое покрытие | Изображение |
| Цветное анодирование | Пассивирующий | Черный оксид | Хромирование |
| Пескоструйная обработка, анодирование | Пескоструйная обработка | Никелирование | полировка |
| Химическая пленка | Лазерная гравировка | Хромирование | Пескоструйная обработка |
| Чистка зубов | Науглероженный | Лазерная гравировка | |
| Полировка | Средство от тепла | ||
| Хромирование | Порошковое покрытие |
Высококачественный контроль. Самостоятельная проверка на каждом этапе производства оператором генерирующей установки. Проверка на месте и заключительная проверка выполняются отделом контроля качества. Устранение дефектов возможно в течение 21 месяца и даже их снижение.
Ручное обнаружение
Обнаружение персональных компьютеров
Мастер-класс
Упаковка и транспортировка
Информация о компании HangZhou Xihu (West Lake) Dis. Metal Products Co., Ltd. использует около 158 единиц оборудования с ЧПУ, включая около 50 фрезерных станков, около 80 токарных станков и около 28 токарных станков. Это оборудование отличается невероятной жесткостью и точностью, оснащено автоматизированными инструментальными револьверными головками, допусками сборки до +/- 0,0005 дюйма. Кроме того, мы используем лучшие в своем классе инструменты контроля качества – в 6 точках. Благодаря глубокому опыту в области проектирования (консалтинг, разработка индивидуальных решений и параллельное производство), производства, анализа и разработок, мы являемся вашим стратегическим партнером в производстве. Наши клиенты обращаются к нам за консультациями по проектированию, подбором материалов, опытом производства, изготовлением на заказ промышленных металлических звездочек C45, комплектующих и оборудования для производства настольных звездочек из углеродистой стали 12A 10 мм и технологиями управления качеством.
Наши услуги
1. Пример услуг:
Мы можем предоставить образцы, стоимость которых оплачивают клиенты.
2. Поддержка по индивидуальному заказу:
Мы можем изготовить изделие на заказ в соответствии с вашими пожеланиями, например, по форме, цвету, материалу и так далее.
три. Как получить ценовое предложение?
Для составления ценового предложения, пожалуйста, предоставьте следующую информацию: a. Габаритный чертеж (если чертежа нет, укажите размеры элементов изделия и пришлите нам фотографию). b. Материал (алюминий, медь, латунь, нержавеющая сталь, металл, железо, сплав, цинк и другие). c. Количество (при достижении минимального объема заказа цена будет значительно ниже). d. Обработка поверхности (полировка, анодирование, никелирование, цинкование, олово, хромирование, серебрение и т. д.) e. Допуски f. Условия упаковки
Часто задаваемые вопросы. Торговая фирма или производственное подразделение?
Производственное подразделение, предоставляющее комплексные решения для клиентов по всему миру.
Основной вид деятельности?
Организация, полностью интегрированная с научно-исследовательскими и опытно-конструкторскими работами, изготовлением и механической обработкой, производством комплектных зубчатых передач и комплексными услугами, специализируется на производстве тяжелых зубчатых передач и обработке стали.
Ручка хорошего качества?
Самоконтроль на каждом этапе производства осуществляется производственным оператором. Выборочная проверка и окончательный контроль качества проводятся отделом контроля качества. Уровень брака контролируется внутри 2%, что позволяет еще больше снизить его.
Срок поставки?
Как правило, в 30-50 раз. Также следует учитывать технические характеристики компонентов, их количество и другие факторы.
Какие компоненты вы производите?
Все нестандартные компоненты для промышленных инструментов, изготовленные на заказ, доступны на каждом рынке.
Какие факторы мне необходимо предоставить?
Второй или 3D-чертеж, количество партий, уникальные требования.
Вы можете выполнить эти действия?
Почему бы не позвонить нам или не написать по электронной почте, чтобы уточнить детали?
Поговорите с нами
Как рассчитать жесткость, центрирующее усилие, износ и усталостное разрушение шлицевых муфт.
Существуют различные типы шлицевых муфт. Эти муфты обладают рядом важных свойств, таких как: жесткость, эвольвентные шлицы, несоосность, износ и усталостное разрушение. Чтобы понять, как эти характеристики связаны со шлицевыми муфтами, прочтите эту статью. Она даст вам необходимые знания, чтобы определить, какой тип муфты лучше всего подходит для ваших нужд. Следует помнить, что шлицевые муфты обычно имеют сферическую форму и изготавливаются из стали.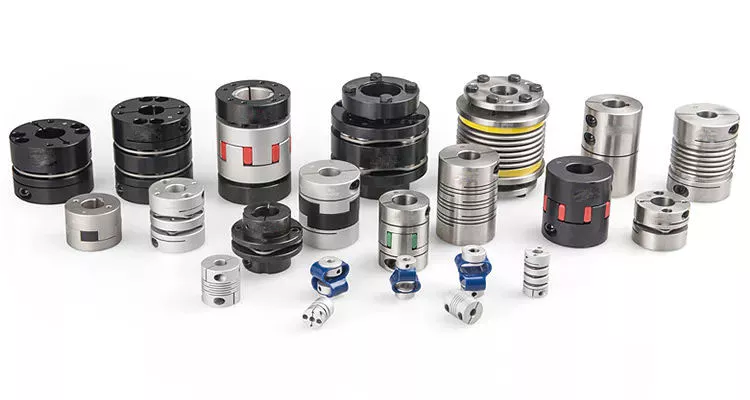
Эвольвентные сплайны
Эффективное боковое соприкосновение минимизирует несоосность зубчатых передач. При соединении двух шлицов без несоосности максимальное растягивающее напряжение в корне зуба смещается влево на пять мм. Линейное изменение шага, возникающее в результате множественных соединений по длине контакта шлицов, увеличивает эффективный зазор или соприкосновение на заданный процент. Этот тип несоосности нежелателен для соединения высокоскоростного оборудования.
Эвольвентные шлицы часто используются в редукторах. Эти шлицы передают высокий крутящий момент и лучше распределяют нагрузку между несколькими зубьями по всей окружности муфты. Эвольвентный профиль и погрешности шага связаны с расстоянием между зубьями шлицов и шпоночными пазами. В муфтах в промышленности принято использовать шлицы с зацеплением от 25 до 50 процентов зубьев. Такое распределение нагрузки более равномерное, чем у обычных муфт с одним шпоночным пазом.
Для определения оптимального зацепления зубьев в сложной шлицевой муфте Сянчжэнь Сюэ и его коллеги использовали компьютерную модель для имитации напряжений, приложенных к шлицам. Результаты этого исследования показали, что в муфте следует использовать «допустимый» параметр Руиса. Прогнозируя степень износа корончатого шлица, исследователи смогли точно предсказать, насколько сильно пострадают компоненты в процессе муфтового соединения.
Существует несколько способов определения оптимального угла зацепления для эвольвентного шлица. Эвольвентные шлицы обычно измеряют при угле зацепления 30 градусов. Как и в случае с шестернями, эвольвентные шлицы обычно проверяют с помощью измерения на штифтах. Это включает в себя вставку проволоки определенного размера между зубьями шестерни и измерение расстояния между ними. Этот метод позволяет определить, имеет ли шестерня правильный профиль зубьев.
Система сплайнов, показанная на рисунке 1, иллюстрирует модель вибрации. Эта симуляция позволяет пользователю понять, как эвольвентные сплайны используются в системе сцепления. Модель вибрации показывает четыре блока сосредоточенных масс, которые представляют собой первичный двигатель, внутренний сплайн и нагрузку. Важно отметить, что функция деформации зацепления представляет собой силы, действующие на эти три компонента.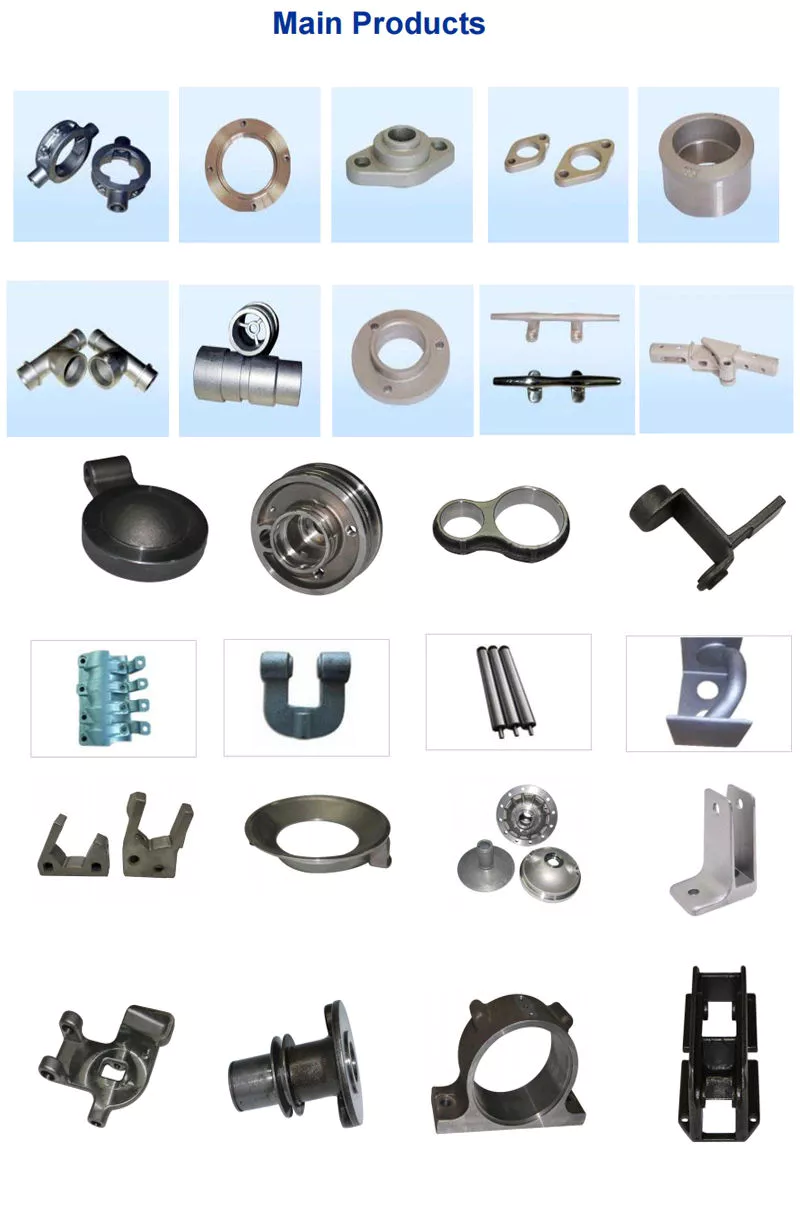
Жесткость связи
Расчет жесткости шлицевого соединения включает измерение степени зацепления зубьев. Далее мы проанализируем жесткость шлицевого соединения с различными типами зубьев, используя два разных метода. Прямая инверсия и блочная инверсия сокращают время вычислений жесткости на процессоре. Однако они требуют использования оценочных подматриц. Здесь мы обсудим различия между этими двумя методами.
Во втором разделе выводится аналитическая модель для шлицевых соединений. В третьем разделе подробно описывается процесс вычислений. Затем мы проверяем эту модель с помощью метода конечных элементов. Наконец, мы обсуждаем влияние нелинейности жесткости на динамику ротора. В заключение мы рассматриваем преимущества и недостатки каждого метода. Мы представляем простой, но эффективный метод оценки боковой жесткости шлицевых соединений.
Численный расчет шлицевого соединения основан на полуаналитической модели распределения нагрузки по шлицам. Этот метод включает в себя уточненные контактные сетки и обновление матрицы податливости на каждой итерации. Следовательно, он требует значительного вычислительного времени. Кроме того, этот метод сложно применять для динамического анализа ротора. Этот метод имеет свои ограничения и должен использоваться только после полного исследования шлицевого соединения.
Сила зацепления — это сила, возникающая из-за смещения шлицевого соединения. Она связана с толщиной шлицов и передающим моментом ротора. Сила зацепления также связана с динамическим колебательным смещением. Результаты анализа силы зацепления представлены на рисунках 7, 8 и 9.
Анализ, представленный в данной статье, направлен на исследование жесткости шлицевых соединений со смещенным шлицем. Хотя результаты предыдущих исследований были точными, некоторые проблемы оставались. Например, смещение шлица может привести к контактным повреждениям. Цель данной статьи — исследовать проблемы, связанные со смещенными шлицевыми соединениями, и предложить аналитический подход для оценки контактного давления в шлицевом соединении. Мы также сравниваем наши результаты с результатами, полученными с помощью чисто численных методов.
Несоосность
Для определения центрирующей силы необходимо знать эффективный угол зацепления. Используя эффективный угол зацепления, центрирующая сила рассчитывается на основе максимальных осевых и радиальных нагрузок и обновленных коэффициентов несоосности Дадли. Центрирующая сила — это максимальная осевая сила, которая может передаваться за счет трения. В расчет также включены несколько опубликованных коэффициентов несоосности. В данной статье представлен новый метод, учитывающий эффект кулачка в нормальной силе.
В этом новом методе жесткость вдоль шлицевого соединения может быть интегрирована для получения общей жесткости, применимой для анализа крутильных колебаний. Жесткость подшипников также может быть рассчитана при заданных уровнях смещения, что позволяет точно оценить размеры подшипников. Рекомендуется постоянно проверять жесткость подшипников, чтобы убедиться в их правильном размере и соосности.
Несоосность в шлицевом соединении может привести к износу или даже поломке. Это вызвано неправильным расположением профиля шага. Эта проблема часто упускается из виду, поскольку зубья контактируют по всей длине эвольвентного профиля. Это приводит к неравномерному распределению нагрузки вдоль линии контакта. Следовательно, важно учитывать влияние несоосности на контактную силу на зубьях шлицевого соединения.
Центр мужского шлицевого соединения на рисунке 2 наложен на женский шлицевой узел. Расстояния между узлами зацепления также идентичны. Следовательно, кривые силы зацепления будут изменяться в зависимости от динамического вибрационного смещения. Перед применением шлицевого соединения необходимо знать его параметры. В данной статье представлена модель несоосности для шлицевых соединений и соответствующие параметры.
С помощью самодельного испытательного стенда для шлицевых муфт изучаются последствия смещения зубьев. В отличие от типичных шлицевых муфт, смещение зубьев в шлицевой муфте вызывает фрикционный износ в определенном месте на поверхности зуба. Это является одной из основных причин выхода из строя муфт такого типа.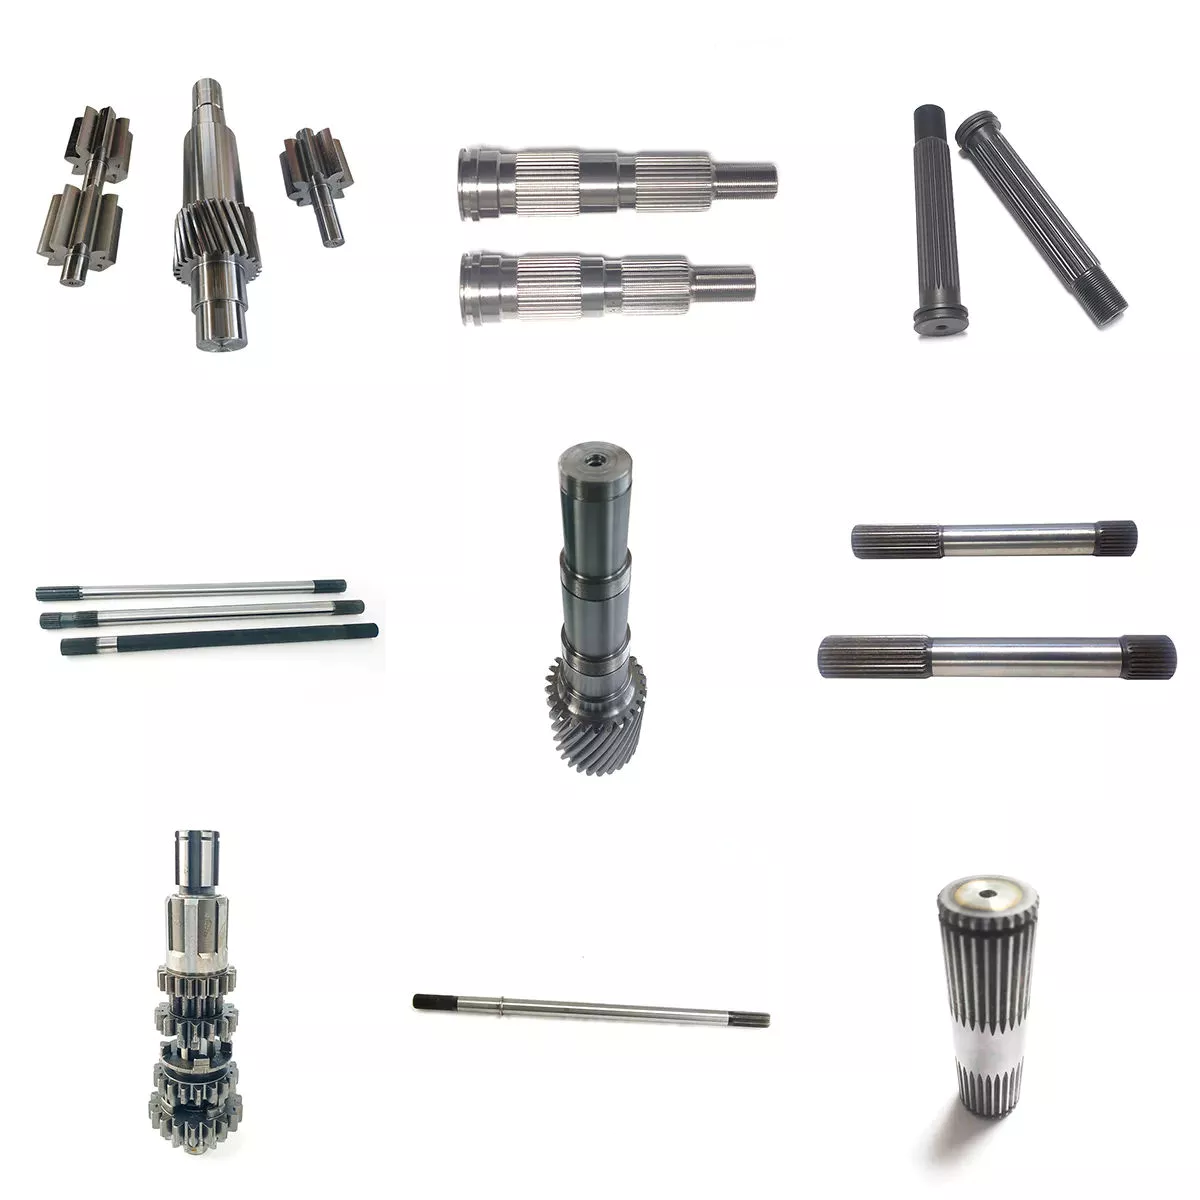
Износ и усталостное разрушение
Выход из строя шлицевой муфты из-за износа и усталости определяется первым появлением износа зубьев и смещения вала. Стандартные методы проектирования не учитывают износ и оценивают усталостную долговечность с большими погрешностями. Были проведены экспериментальные исследования для оценки износа и усталостного повреждения шлицевых муфт. Испытания проводились на специальном испытательном стенде и специальном устройстве, подключенном к стандартной машине для испытаний на усталость. Для измерения усталостного повреждения варьировались рабочие параметры, такие как крутящий момент, угол смещения и осевое расстояние. Также была проведена оценка избыточного размера.
В процессе усталости и износа происходит механическое скольжение между внешним и внутренним шлицами, что приводит к катастрофическому разрушению. Отсутствие литературы по износу и усталости шлицевых соединений в авиационных двигателях может быть связано с недостатком данных об их применении. Износ и усталостное разрушение шлицев зависят от ряда факторов, включая пару материалов, геометрию и условия смазки.
Анализ шлицевых соединений показывает, что чрезмерное увеличение размеров является распространенной проблемой и приводит к различным повреждениям в системе. К числу основных повреждений относятся износ, фреттинг, коррозия и усталость зубьев. В промышленных условиях также наблюдались проблемы с шумом. Однако оценить контактное поведение шлицевых соединений сложно, а численное моделирование часто затруднено использованием специальных программ и метода граничных элементов.
Разрушение шлицевой зубчатой муфты произошло из-за усталости, а излом начался в нижней части закругленного паза. Шпоночный паз и шлицы были перегружены сверх предела текучести, и наблюдалось значительное пластическое деформирование зубьев шлицевой шестерни. Кольцо излома из нестандартной легированной стали имело острый закругленный угол, что являлось значительным концентратором напряжений.
Для определения срока службы нескольких компонентов были изучены следующие элементы: шлицевой вал, уплотнительный болт и графитовое кольцо. Каждый из этих компонентов имеет свой набор конструктивных параметров. Однако распределение параметров этих компонентов имеет сходства. Износ и усталостное разрушение шлицевых муфт могут быть обусловлены сочетанием этих трех факторов. Режим разрушения часто определяется как нелинейное распределение напряжений и деформаций.


редактор czh 21.02.2023
Превратите руководство в запрос на коммерческое предложение (RFQ).
Для технической проверки предоставьте чертеж, информацию о сопряжении, состоянии материалов и условиях эксплуатации.
Запросить ценовое предложение
























