Záruka: 3 mesiace
Relevantné odvetvia: Výrobný závod, Iné
Miesto predajne: Žiadne
Videoklip výstupnej kontroly: Poskytnuté
Správa o skúške strojov: Neponúka sa
Marketingový triedenie: Bežné riešenie
Záruka na základné diely: Nie je dostupná
Hlavné časti: ostatné
Konštrukcia: Drážkovaná
Obsah: Na mieru, nehrdzavejúci kov
Povrchová úprava: NIKEL
Krútiaci moment: Porozprávajte sa s
Množstvo produktu: N/A
Vlastnosti látok: nerezová oceľ, kov, hliník, mosadz, plast, nylon, meď, bronz
Rozmery: tristo * 400 * päťsto mm
Dodacia lehota vzorky: 7 dní
Balenie: plastové vrecko + kartónová krabica
Tolerancia: +/- 0,005 mm
Naše služby: OEM a ODM CNC obrábanie, podľa požiadaviek každého zákazníka
Povrchová terapia: Čistenie, pieskovanie, eloxovanie, galvanické pokovovanie
Vybavenie: CNC obrábacie centrum, CNC sústruženie, automobilový sústruh, CNC frézka
Farba: všetky farby
Podpora krátko po záruke: Žiadny servis
Miesto poskytovania služieb v blízkosti: Žiadne
Podrobnosti o balení: 1. Vnútorné plastové vrecko, vonkajšie kartónové priehradky. 2. Tovar vieme zabaliť podľa vašich špecifikácií. 3. Uistite sa, že výrobok nie je poškodený alebo poškriabaný.
Prístav: Hangzhou
Vrúbkovaný hriadeľ z lešteného nehrdzavejúceho kovu 303/304/316
Potenciál:
| CNC sústruženie | φ0,5 – φ300 * 750 mm | +/- 0,005 mm |
| CNC frézovanie | 510 * 1571 * päťsto mm (max.) | +/- 0,01 mm |
| CNC lisovanie | 1000 * tisíc mm (max.) | +/- 0,05 mm |
| Štruktúra výkresu | IGS, STP, X_T, DXF, DWG, Pro/E, PDF | |
| Pozrite sa na Nástroje | meracie prístroje, projektor, súradnicový merací stroj, výškomer, prvok motocykla Dajin 1571, reťazové ozubené kolesá Suzuki AX100, mikrometre, závitové mierky, posuvné meradlá, kolíky a tak ďalej. |
Ponúkaný obsah:
| Nerezová oceľ | SS201, SS301, SS303, SS304, SS316, SS416 atď. |
| Oceľ | jemný kov, uhlíkový kov, 4140, 4340, Q235, Q345B, twenty#, 45# a mnoho ďalších. |
| Mosadz | HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 a tak ďalej. |
| Meď | C11000, C12000, C12000 C36000 a tak ďalej. |
| Hliník | AL6061, Al6063, AL6082, AL7075, AL5052, nový dizajn a štýl Vynikajúci pásový tlačený vzduchový kompresor, pohyblivý stolitrový vzduchový kompresor A380 atď. |
| Železo | A36, 45#, 1213, 12L14, 1215 a tak ďalej. |
| Plast | Brušné svaly, Laptop, PE, POM, Delrin, Nylon, Teflón, PP, PEI, Peek a mnoho ďalších. |
Koniec plochy:
| Hliníkové komponenty | Nerezové kovové diely | Kov | Plast |
| Výrazný elox | Ostrenie | Zinkovanie | Zobrazovať |
| Farba eloxovaná | Pasivácia | Oxidová čierna | Chrómovanie |
| Pieskované eloxované | Pieskovanie | Niklovanie | leštenie |
| Chemický film | Laserové gravírovanie | Chrómovanie | Pieskovanie |
| Čistenie zubov kefkou | Nauhličené | Laserové gravírovanie | |
| Leštenie | Tepelný liek | ||
| Chrómovanie | Práškovo lakované |
Dobrá kontrola kvality. Samoinšpekcia v každej metóde prevádzkovateľom výroby. Kontrola miesta a záverečná kontrola vykonávaná kontrolou kvality. Poplatok za chyby sa bude riadiť do 2%, dokonca sa zníži.
Manuálna detekcia
Detekcia osobného počítača
Dielňa
Balenie a preprava
Informácie o firmeSpoločnosť HangZhou Xihu (West Lake) Dis. Metal Products Co., Ltd. využíva približne 158 kusov CNC ozubených kolies, vrátane približne päťdesiatich frézok, približne osemdesiatich sústruhov a približne 28 sústružníckych zariadení. Tieto zariadenia sú mimoriadne pevné a špecifické s automatizovanými nástrojovými revolvermi a montážnymi toleranciami až +/- 0,0005 palca. Okrem špičkových kvalitných a kontrolných nástrojov – na 6 miestach. A s rozsiahlymi skúsenosťami v oblasti inžinierstva (konzultácie, zákazkové návrhy a súbežná výroba), výroby, analýzy a vývoja sme skutočne vaším strategickým partnerom vo výrobe. Naši zákazníci sa na nás neustále obracajú so žiadosťou o poradenstvo v oblasti dizajnu, sortimentu materiálov, výrobných skúseností, prispôsobené priemyselné ozubené koleso C45 z kovu, celkové špecifikácie a komponenty, 12A desať 3 mm ozubené koleso z uhlíkovej ocele a techniky riadenia kvality.
Naše služby
jedna.Vzorové služby:
Môžeme poskytnúť vzorky, klienti musia uhradiť náklady na vzorku.
2. Podpora na mieru:
Môžeme prispôsobiť vašu požiadavku, ako napríklad tvar, farbu, látku atď.
tri.Ako získať cenovú ponuku
Prosím, poskytnite nám nižšie uvedené informácie, aby sme mohli vypracovať cenovú ponuku: a. Rozmerový výkres (ak nemáte výkres, uveďte rozmery vášho produktu a pošlite nám fotografiu.) b. Materiál (hliník, meď, mosadz, nehrdzavejúca oceľ, kov, železo, zliatina, zinok a mnoho ďalších.) c. Množstvo (ak vaše množstvo dosiahne naše minimálne objednané množstvo, cena bude oveľa lepšia) d. Ošetrenie plochy (leštenie, eloxovanie, nikel, zinok, cín, chróm, striebro atď.) e. Tolerancia f. Baliace podmienky
Často kladené otázkyObchodná firma alebo výrobná jednotka?
Výrobná jednotka a poskytuje jedno konkrétne riešenie pre klientov z celého sveta.
Hlavná činnosť?
Organizácia sa plne integruje s výskumom a vývojom, výrobou a obrábaním, kompletnými ozubenými kolesami a komplexnými službami a zameriava sa na výrobu ťažkých ozubených kolies a spracovanie ocele.
Kvalitná rukoväť?
Samoinšpekcia každej metódy vykonávaná výrobcom. Náhodná kontrola a konečná kontrola vykonávaná kontrolou kvality, cena za chybné produkty je kontrolovaná v rámci 2% ešte nižšia.
Dodacia lehota?
Vo všeobecnosti 30 – 50-krát. Zohľadnite aj špecifikáciu zložiek, porcie a ďalšie faktory.
Aké druhy komponentov robíte?
Všetky neštandardné komponenty priemyselných nástrojov na mieru na každom trhu.
Faktory, ktoré musím uviesť?
Druhý alebo 3D výkres, množstvo dávky, jedinečné požiadavky.
Vieš urobiť tieto prvky?
Prečo nám nedajte telefón alebo e-mail, aby sme sa dozvedeli viac o detailoch?
Ozvite sa nám
Ako vypočítať tuhosť, centrovaciu silu, opotrebenie a únavové porušenie drážkových spojok
Existujú rôzne typy drážkových spojok. Tieto spojky majú niekoľko dôležitých vlastností. Tieto vlastnosti sú: tuhosť, evolventné drážky, nesúososť, opotrebenie a únavové zlyhanie. Ak chcete pochopiť, ako tieto charakteristiky súvisia s drážkovými spojkami, prečítajte si tento článok. Poskytne vám potrebné znalosti na určenie, ktorý typ spojky najlepšie vyhovuje vašim potrebám. Treba mať na pamäti, že drážkové spojky majú zvyčajne guľovitý tvar a sú vyrobené z ocele.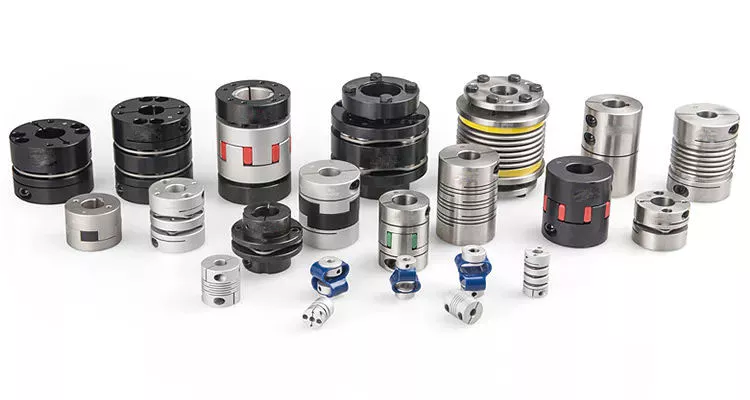
Evolventné drážkovanie
Podmienka efektívneho bočného presahu minimalizuje nesúososť ozubených kolies. Keď sú dva drážkované spoje spojené bez presahu drážok, maximálne ťahové napätie v koreňovej časti sa posunie doľava o päť mm. Lineárna zmena stúpania, ktorá je výsledkom viacerých spojení pozdĺž dĺžky drážkového kontaktu, zvyšuje efektívnu vôľu alebo presah o dané percento. Tento typ nesúososti je nežiaduci pre spájanie vysokorýchlostných zariadení.
Evolventné drážky sa často používajú v prevodovkách. Tieto drážky prenášajú vysoký krútiaci moment a lepšie rozkladajú zaťaženie medzi viacero zubov po obvode spojky. Profil evolventy a chyby stúpania súvisia s rozostupom medzi drážkami a drážkami pre pero. Pre aplikácie spojok sa v priemyselnej praxi používajú drážky s 25 až 50 percentami zapojených drážok. Toto rozloženie zaťaženia je rovnomernejšie ako pri konvenčných spojkách s jedným perom.
Na určenie optimálneho záberu zubov pre drážkované spojenie Xiangzhen Xue a jeho kolegovia použili počítačový model na simuláciu namáhania pôsobiaceho na drážky. Výsledky tejto štúdie ukázali, že pri spájaní by sa mal použiť „prípustný“ Ruizov parameter. Predpovedaním miery opotrebenia na zaoblenom drážkovaní mohli výskumníci presne predpovedať, aké poškodenie komponenty utrpia počas procesu spájania.
Existuje niekoľko spôsobov, ako určiť optimálny uhol tlaku pre evolventné drážkovanie. Evolventné drážkovanie sa bežne meria s uhlom tlaku 30 stupňov. Podobne ako ozubené kolesá, aj evolventné drážkovanie sa zvyčajne testuje meraním na čapoch. To zahŕňa vloženie drôtov špecifickej veľkosti medzi zuby ozubeného kolesa a meranie vzdialenosti medzi nimi. Táto metóda dokáže určiť, či má ozubené koleso správny profil zuba.
Systém spline znázornený na obrázku 1 ilustruje vibračný model. Táto simulácia umožňuje používateľovi pochopiť, ako sa evolventné spline používajú v prepojení. Vibračný model zobrazuje štyri bloky koncentrovanej hmoty, ktoré predstavujú hlavný motor, vnútorný spline a zaťaženie. Je dôležité poznamenať, že funkcia deformácie siete predstavuje sily pôsobiace na tieto tri komponenty.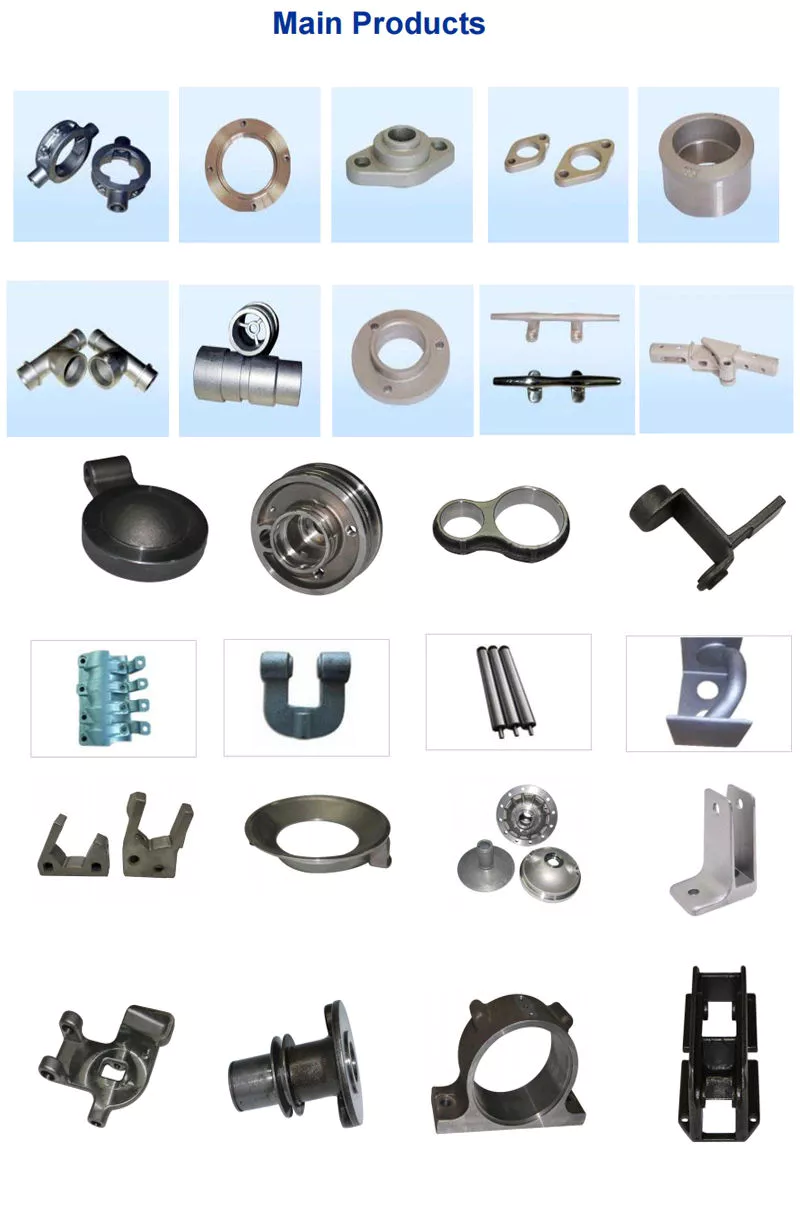
Tuhosť spojky
Výpočet tuhosti drážkovaného spoja zahŕňa meranie jeho záberu zubov. V nasledujúcom texte analyzujeme tuhosť drážkovaného spoja s rôznymi typmi zubov pomocou dvoch rôznych metód. Priama inverzia aj bloková inverzia znižujú čas CPU potrebný na výpočet tuhosti. Vyžadujú si však vyhodnocovacie podmatice. Tu rozoberieme rozdiely medzi týmito dvoma metódami.
V druhej časti je odvodený analytický model pre drážkované väzby. V tretej časti je podrobne vysvetlený proces výpočtu. Následne tento model overíme metódou konečných prvkov. Nakoniec rozoberieme vplyv nelinearity tuhosti na dynamiku rotora. Nakoniec rozoberieme výhody a nevýhody každej metódy. Predstavujeme jednoduchú, ale účinnú metódu na odhad laterálnej tuhosti drážkovaných väzb.
Numerický výpočet drážkovaného prepojenia je založený na semi-analytickom modeli rozloženia zaťaženia drážkovaného prepojenia. Táto metóda zahŕňa spresnenie kontaktných mriežok a aktualizáciu matice poddajnosti pri každej iterácii. Preto spotrebuje značný výpočtový čas. Okrem toho je ťažké túto metódu aplikovať na dynamickú analýzu rotora. Táto metóda má svoje vlastné obmedzenia a mala by sa používať iba vtedy, keď je drážkové prepojenie úplne preskúmané.
Záberová sila je sila generovaná nesprávne zarovnaným drážkovým spojom. Súvisí s hrúbkou drážky a prenášaným krútiacim momentom rotora. Záberová sila tiež súvisí s dynamickým vibračným posunom. Výsledok získaný z analýzy záberovej sily je uvedený na obrázkoch 7, 8 a 9.
Cieľom analýzy prezentovanej v tomto článku je preskúmať tuhosť drážkových spojov s nesprávne zarovnaným drážkovaním. Hoci výsledky predchádzajúcich štúdií boli presné, niektoré problémy pretrvávali. Napríklad nesprávne zarovnanie drážkovania môže spôsobiť poškodenie kontaktu. Cieľom tohto článku je preskúmať problémy spojené s nesprávne zarovnanými drážkovými spojmi a navrhnúť analytický prístup na odhad kontaktného tlaku v drážkovom spoji. Naše výsledky tiež porovnávame s výsledkami získanými čisto numerickými prístupmi.
Nesprávne zarovnanie
Na určenie centrovacej sily musí byť známy efektívny uhol tlaku. Pomocou efektívneho uhla tlaku sa centrovacia sila vypočíta na základe maximálneho axiálneho a radiálneho zaťaženia a aktualizovaných Dudleyho faktorov vychýlenia. Centrovacia sila je maximálna axiálna sila, ktorú je možné prenášať trením. Do výpočtu je zahrnutých aj niekoľko publikovaných faktorov vychýlenia. V tomto článku je predstavená nová metóda, ktorá zohľadňuje vplyv vačky v normálovej sile.
V tejto novej metóde je možné integrovať tuhosť pozdĺž drážkového spoja, aby sa získala globálna tuhosť, ktorá je použiteľná pre analýzu torzných vibrácií. Tuhosť ložísk je možné vypočítať aj pri daných úrovniach nesúososti, čo umožňuje presný odhad rozmerov ložísk. Odporúča sa neustále kontrolovať tuhosť ložísk, aby sa zabezpečilo, že sú správne dimenzované a zarovnané.
Nesprávne zarovnanie drážkovaného spoja môže viesť k opotrebovaniu alebo dokonca k poruche. Je to spôsobené nesprávne zarovnaným profilom rozstupu zubov. Tento problém sa často prehliada, pretože zuby sú v kontakte v celom evolventnom profile. To spôsobuje, že zaťaženie nie je rovnomerne rozložené pozdĺž kontaktnej čiary. Preto je dôležité zvážiť vplyv nesprávneho zarovnania na kontaktnú silu na zuboch drážkovaného spoja.
Stred samčieho drážkovania na obrázku 2 je prekrytý stredom samičieho drážkovania. Vzdialenosti záberov zarovnania sú tiež identické. Preto sa krivky sily záberu budú meniť v závislosti od dynamického vibračného posunu. Pred implementáciou drážkového spojenia je potrebné poznať jeho parametre. V tomto článku je prezentovaný model pre nesúososť drážkových spojení a súvisiace parametre.
Pomocou vlastnoručne vyrobeného testovacieho zariadenia pre drážkované spoje sa skúmajú vplyvy nesprávneho zarovnania na drážkované spoje. Na rozdiel od typického drážkového spoja spôsobuje nesprávne zarovnanie v drážkovanom spoji opotrebenie v špecifickej polohe na povrchu zuba. To je hlavná príčina poruchy týchto typov spojov.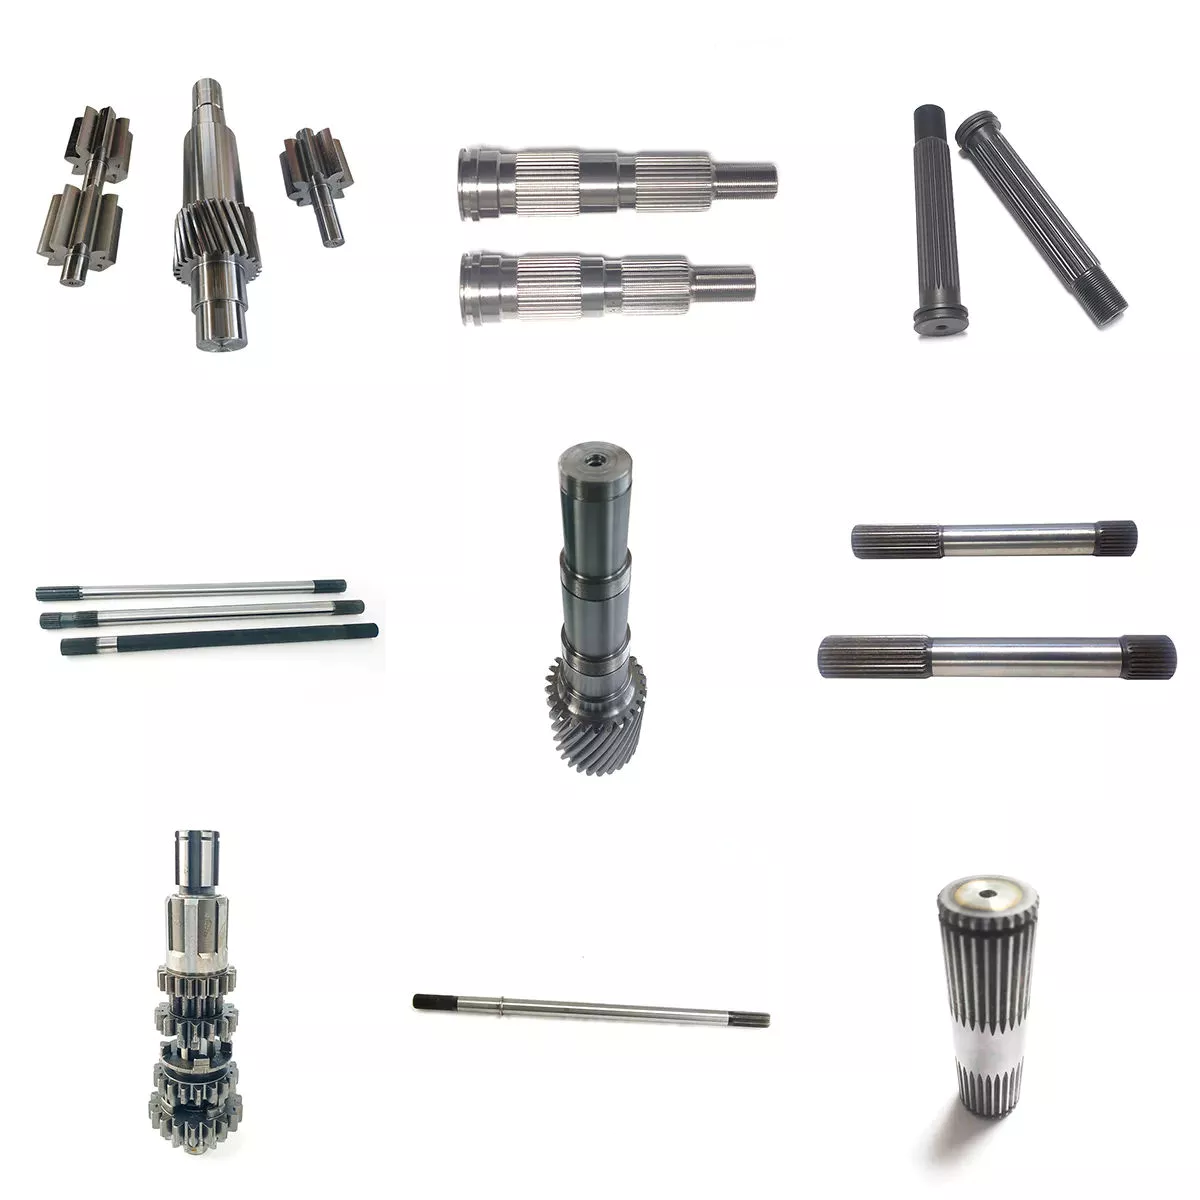
Opotrebovanie a únavové zlyhanie
Porucha drážkovaného spoja v dôsledku opotrebenia a únavy materiálu je určená prvým výskytom opotrebenia zubov a nesprávneho zarovnania hriadeľa. Štandardné metódy návrhu nezohľadňujú poškodenie opotrebením a posudzujú únavovú životnosť s veľkými aproximáciami. Boli vykonané experimentálne výskumy na posúdenie opotrebenia a poškodenia únavou materiálu v drážkovaných spojoch. Testy sa vykonávali na špeciálnom testovacom zariadení pripojenom k štandardnému únavovému stroju. Prevádzkové parametre, ako je krútiaci moment, uhol nesprávneho zarovnania a axiálna vzdialenosť, sa menili, aby sa zmeralo poškodenie únavou materiálu. Posudzovalo sa aj predimenzovanie.
Počas únavy a opotrebenia dochádza k mechanickému kĺzaniu medzi vonkajšími a vnútornými drážkami, čo vedie ku katastrofálnemu zlyhaniu. Nedostatok literatúry o opotrebovaní a únave drážkových spojok v leteckých motoroch môže byť spôsobený nedostatkom údajov o použití spojky. Opotrebenie a únavové zlyhanie drážok závisí od viacerých faktorov vrátane materiálového páru, geometrie a podmienok mazania.
Analýza drážkových spojov ukazuje, že predimenzovanie je bežné a vedie k rôznym poškodeniam v systéme. Medzi hlavné poškodenia patrí opotrebovanie, trenie, korózia a únava zubov. Problémy s hlukom boli pozorované aj v priemyselnom prostredí. Je však ťažké vyhodnotiť kontaktné správanie drážkových spojov a numerické simulácie sú často obmedzené použitím špecifických kódov a metódy okrajových prvkov.
Porucha drážkovanej ozubenej spojky bola spôsobená únavou materiálu a lom sa začal v dolnom rohovom polomere drážky pre pero. Drážka pre pero a drážky boli preťažené nad svoju medzu klzu a v zuboch drážkovaného ozubeného kolesa sa pozorovalo výrazné deformovanie. Lomový krúžok z neštandardnej legovanej ocele vykazoval ostrý rohový polomer, čo bol významný zdroj napätia.
Bolo študovaných niekoľko komponentov s cieľom určiť ich životnosť. Medzi tieto komponenty patrí drážkovaný hriadeľ, tesniaca skrutka a grafitový krúžok. Každý z týchto komponentov má svoju vlastnú sadu konštrukčných parametrov. Existujú však podobnosti v rozložení týchto komponentov. Opotrebenie a únavové porušenie drážkovaných spojok možno pripísať kombinácii týchto troch faktorov. Spôsob poruchy sa často definuje ako nelineárne rozloženie napätí a deformácií.


editor od czh 2023-02-21
Premeňte sprievodcu na výzvu na cenovú ponuku (RFQ)
Pošlite kontrolovaný výkres, párovacie rozhranie, stav materiálu a informácie o prevádzke na technické posúdenie.
Vyžiadať cenovú ponuku
























