Гаранција: 3 месеца
Релевантне индустрије: Производни погон, Остало
Место изложбеног салона: Нема
Видео снимак излазне инспекције: Обезбеђен
Извештај о испитивању машина: Није понуђено
Маркетинг Сортирај: Обично решење
Гаранција за основне делове: Није доступна
Главни делови: остало
Конструкција: Сплајн
Садржај: Кројено, Нерђајући метал
Премази: НИКЛ
Обртни момент: Разговарајте са
Количина производа: Н/Д
Могућности супстанце: нерђајући челик, метал, алуминијум, месинг, пластика, најлон, бакар, бронза
Мерење: триста * 400 * петсто мм
Време испоруке узорка: 7 дана
Паковање: пластична кеса + картонска кутија
Толеранција: +/- 0,005 мм
Наша услуга: ОЕМ и ОДМ ЦНЦ обрада, као и за све захтеве купаца
Површинска терапија: Чишћење, пескарење, анодизирање, галванизација
Опрема: ЦНЦ обрадни центар, ЦНЦ стругање, аутомобилски струг, ЦНЦ глодање
Боја: све боје
Убрзо након гаранције: Нема сервиса
Локација услуге у близини: Нема
Детаљи паковања: 1. Унутрашња пластична кеса, спољне картонске кутије 2. Можемо паковати артикле према вашим спецификацијама. 3. Уверите се да производи нису оштећени или изгребани.
Лука: Хангџоу
Нерђајући метал 303/304/316, полирана површина, назубљена осовина
Потенцијал:
| CNC стругање | φ0,5 – φ300 * 750 мм | +/- 0,005 мм |
| CNC глодање | 510 * 1571 * петсто мм (макс.) | +/- 0,01 мм |
| CNC штанцање | 1000 * хиљаду мм (макс.) | +/- 0,05 мм |
| Структура цртежа | ИГС, СТП, КСТ, ДКСФ, ДВГ, Про/Е, ПДФ | |
| Погледајте алате | мерни инструмент, пројектор, ЦММ, висинометар, Дајин 1571 елемент мотоцикла, елементи мотоцикла, ланац, ланчаници, Сузуки АК100, микрометар, мерачи навоја, чељусти, мерни клинови и тако даље. |
Понуђени садржај:
| Нерђајући челик | СС201, СС301, СС303, СС304, СС316, СС416 итд. |
| Челик | нежни метал, угљенични метал, 4140, 4340, Q235, Q345B, twenty#, 45# и многи други. |
| Месинг | HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 и тако даље. |
| Бакар | Ц11000, Ц12000, Ц12000 Ц36000 и тако даље. |
| Алуминијум | AL6061, Al6063, AL6082, AL7075, AL5052, Нови дизајн и стил Врхунски компресор за ваздух са каишем, покретни компресор за ваздух од сто литара A380 итд. |
| Гвожђе | А36, 451ТП5Т, 1213, 12Л14, 1215 и тако даље. |
| Пластика | Мишићи стомака, лаптоп, PE, POM, делрин, најлон, тефлон, PP, PEI, Peek и многи други. |
Крај површине:
| Алуминијумске компоненте | Делови од нерђајућег метала | Метал | Пластика |
| Одличан анодизиран | Оштрење | Цинкање | Прикажи |
| Анодизирана боја | Пасивација | Црни оксид | Хромирање |
| Анодизирано пескарењем | Пескарење | Никловање | полирање |
| Хемијски филм | Ласерско гравирање | Хромирање | Пескарење |
| Четкање | Карбуризовано | Ласерско гравирање | |
| Полирање | Лек за топлину | ||
| Хромирање | Прашкасто премазано |
Добра контрола квалитета. Самоинспекција у свакој методи од стране оператера производње. Инспекцију места и завршну инспекцију врши контрола квалитета. Накнада за неисправне производе се решава у року од 2%, чак и смањује.
Ручно откривање
Детекција персоналног рачунара
Радионица
Паковање и транспорт
Информације о фирми: Ханџоу Сиху (Западно језеро) Диз. Метал Продактс ЦО., Лтд. користи ~158 комада ЦНЦ опреме, укључујући ~ педесет глодалица, ~ осамдесет стругова и ~28 стругова. Ови уређаји су изузетно крути и специфични са аутоматизованим куполама за инструменте, толеранцијама монтаже од само +/- 0,0005 инча. Поред најбоље оцењених алата за квалитет и инспекцију – на 6 локација. И са дубоким искуством у инжењерству (консалтинг, израда по мери и паралелно), производњи, анализи и развоју, ми смо заиста ваш стратешки партнер у производњи. Наши купци нам се стално обраћају за смернице у вези са дизајном, асортиман материјала, стручност у производњи, прилагођене металне индустријске ланчанике Ц45, укупне спецификације и компоненте, опрему за стоне ланчанике од угљеничног челика 12А 10 3 мм и технике управљања квалитетом.
Наше услуге
један. Пример услуга:
Можемо дати узорке, клијенти морају да плате трошкове узорка.
2. Подршка по мери:
Можемо прилагодити ваш захтев као што су облик, боја, супстанца и тако даље.
три. Како добити понуду
Љубазно нам достављајте информације наведене у наставку како бисмо могли да вам понудимо: а. Цртеж са димензијама (ако немате цртеж, требало би да нам кажете величину елемента вашег производа и пошаљете нам вашу фотографију.) б. Материјал (алуминијум, бакар, месинг, нерђајући метал, гвожђе, легура, цинк и многи други.) в. Количина (ако ваша количина достигне наш минимални захтев за наручивање (MOQ), цена ће бити много боља) д. Обрада површине (полирање, анодизирање, никловање, цинковање, калај, хромирање, посребривање итд.) е. Толеранција е. Рок паковања
Најчешћа питања Трговачка фирма или производна јединица?
Производна јединица и пружа јединствено решење за клијенте широм света.
Главни посао?
Потпуно се интегришући са истраживањем и развојем, израдом и машинском обрадом, комплетним зупчаницима и сложеним услугама, организација се фокусира на производњу тешких зупчаника и прераду челика.
Ручка доброг квалитета?
Самоинспекција у свакој методи од стране производног оператера. Инспекција на лицу места и коначна инспекција које врши контрола квалитета, цена неисправних се контролише унутар 2% још ниже.
Време испоруке?
30-50 пута, генерално. Такође рачунајте на спецификацију компоненти, порције и друге факторе.
Које врсте компоненти радите?
Све нестандардне компоненте индустријских алата по мери на сваком тржишту.
Фактори које треба да наведем?
Други или 3Д цртеж, количина серије, јединствени захтеви.
Можете ли да урадите ове елементе?
Зашто нам не бисте дали телефон или нам послали е-пошту за детаље?
Разговарајте са нама
Како израчунати крутост, силу центрирања, хабање и замор спојница
Постоје различите врсте клинастих спојница. Ове спојнице имају неколико важних својстава. Та својства су: крутост, еволвентни жлебови, неусклађеност, хабање и замор материјала. Да бисте разумели како се ове карактеристике односе на клинасте спојнице, прочитајте овај чланак. Он ће вам пружити потребна знања да одредите која врста спојнице најбоље одговара вашим потребама. Имајући у виду да су клинасте спојнице обично сферног облика, направљене су од челика.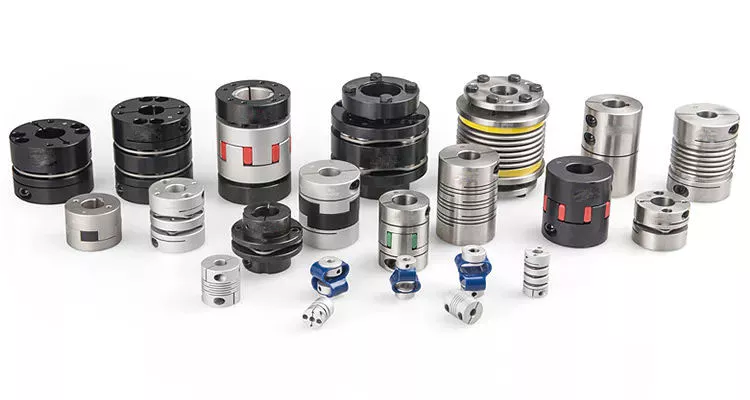
Еволвентни зглобови
Ефективни услов бочне интерференције минимизира неусклађеност зупчаника. Када су два зупчаника спојена без неусклађености зупчаника, максимални затезни напон у корену помера се улево за пет мм. Линеарна варијација хода, која је резултат вишеструких веза дуж дужине контакта зупчаника, повећава ефективни зазор или интерференцију за дати проценат. Ова врста неусклађености је непожељна за спајање опреме велике брзине.
Еволвентни жлебови се често користе у мењачима. Ови жлебови преносе велики обртни момент и боље распоређују оптерећење између више зубаца по обиму спојнице. Грешке профила и хода еволвенте повезане су са размаком између жлебова и жлебова за клинасти кључ. За примене са спојницама, индустријска пракса користи жлебове са 25 до 50 процената жлебова у захвату. Ова расподела оптерећења је равномернија него код конвенционалних спојница са једним клином.
Да би одредили оптимално захватање зубаца за укључено клинасто спајање, Сјангџен Сјуе и колеге су користили компјутерски модел за симулацију напрезања примењеног на клинове. Резултати ове студије показали су да би се приликом спајања требало користити „дозвољени“ Руизов параметар. Предвиђањем количине хабања на крунисаном клину, истраживачи су могли прецизно да предвиде колико ће оштећења компоненте претрпети током процеса спајања.
Постоји неколико начина за одређивање оптималног угла притиска за еволвентни жлеб. Еволвентни жлебови се обично мере помоћу угла притиска од 30 степени. Слично зупчаницима, еволвентни жлебови се обично тестирају мерењем преко клинова. То укључује уметање жица одређене величине између зубаца зупчаника и мерење растојања између њих. Ова метода може утврдити да ли зупчаник има правилан профил зубаца.
Систем сплајнова приказан на слици 1 илуструје модел вибрација. Ова симулација омогућава кориснику да разуме како се еволвентни сплајнови користе у спрезању. Модел вибрација приказује четири блока концентрисане масе који представљају главни покретач, унутрашњи сплајн и оптерећење. Важно је напоменути да функција деформације мреже представља силе које делују на ове три компоненте.
Крутост спојнице
Израчунавање крутости сплајн споја подразумева мерење његовог захватања зубаца. У наставку анализирамо крутост сплајн споја са различитим типовима зубаца користећи две различите методе. Директна инверзија и блоковска инверзија обе смањују време процесора за израчунавање крутости. Међутим, захтевају подматрице за процену. Овде разматрамо разлике између ове две методе.
Аналитички модел за сплајн спреге је изведен у другом одељку. У трећем одељку, процес прорачуна је детаљно објашњен. Затим валидирамо овај модел у односу на методу коначних елемената. На крају, разматрамо утицај нелинеарности крутости на динамику ротора. На крају, разматрамо предности и мане сваке методе. Представљамо једноставан, али ефикасан метод за процену бочне крутости сплајн спрега.
Нумерички прорачун сплајн спрезања заснива се на полуаналитичком моделу расподеле сплајн оптерећења. Овај метод укључује рафиниране контактне мреже и ажурирање матрице попустљивости у свакој итерацији. Стога, троши значајно рачунско време. Штавише, тешко је применити овај метод на динамичку анализу ротора. Овај метод има своја ограничења и треба га користити само када је сплајн спрезање у потпуности испитано.
Сила зацепљења је сила коју генерише неусклађена спојница са клином. Повезана је са дебљином клина и преносним моментом ротора. Сила зацепљења је такође повезана са динамичким померањем вибрација. Резултат добијен анализом силе зацепљења дат је на сликама 7, 8 и 9.
Анализа представљена у овом раду има за циљ да истражи крутост спојева са неусклађеним клином. Иако су резултати претходних студија били тачни, нека питања су остала. На пример, неусклађеност клина може проузроковати оштећења контакта. Циљ овог чланка је да истражи проблеме повезане са неусклађеним клином и предложи аналитички приступ за процену контактног притиска у споју са клином. Такође упоређујемо наше резултате са онима добијеним чисто нумеричким приступима.
Неусклађеност
Да би се одредила сила центрирања, мора бити познат ефективни угао притиска. Користећи ефективни угао притиска, сила центрирања се израчунава на основу максималних аксијалних и радијалних оптерећења и ажурираних Дадлијевих фактора неусклађености. Сила центрирања је максимална аксијална сила која се може пренети трењем. Неколико објављених фактора неусклађености је такође укључено у прорачун. У овом раду је представљена нова метода која разматра ефекат брегасте осовине у нормалној сили.
У овој новој методи, крутост дуж клинастог споја може се интегрисати да би се добила глобална крутост која је применљива на анализу торзионих вибрација. Крутост лежајева се такође може израчунати на датим нивоима неусклађености, што омогућава тачну процену димензија лежајева. Препоручљиво је проверавати крутост лежајева у сваком тренутку како би се осигурало да су правилно димензионисани и поравнати.
Неусклађеност у клинастом споју може довести до хабања или чак квара. Ово је узроковано неправилно усклађеним профилом корака. Овај проблем се често занемарује, јер су зуби у контакту по целом еволвентном профилу. Због тога оптерећење није равномерно распоређено дуж контактне линије. Сходно томе, важно је узети у обзир утицај неусклађености на контактну силу на зубима клинастог споја.
Центар мушког сплајна на слици 2 је суперпониран преко женског сплајна. Растојања поравнања мреже су такође идентична. Стога ће се криве силе мреже мењати у складу са динамичким померањем вибрација. Потребно је знати параметре сплајн споја пре његове имплементације. У овом раду је представљен модел за неусклађеност за сплајн спојеве и повезане параметре.
Користећи самостално направљену платформу за испитивање клинастих спојница, проучавају се ефекти неусклађености на клинасту спојницу. За разлику од типичне клинасте спојнице, неусклађеност код клинасте спојнице узрокује хабање услед трења на одређеној позицији на површини зуба. Ово је водећи узрок квара код ових врста спојница.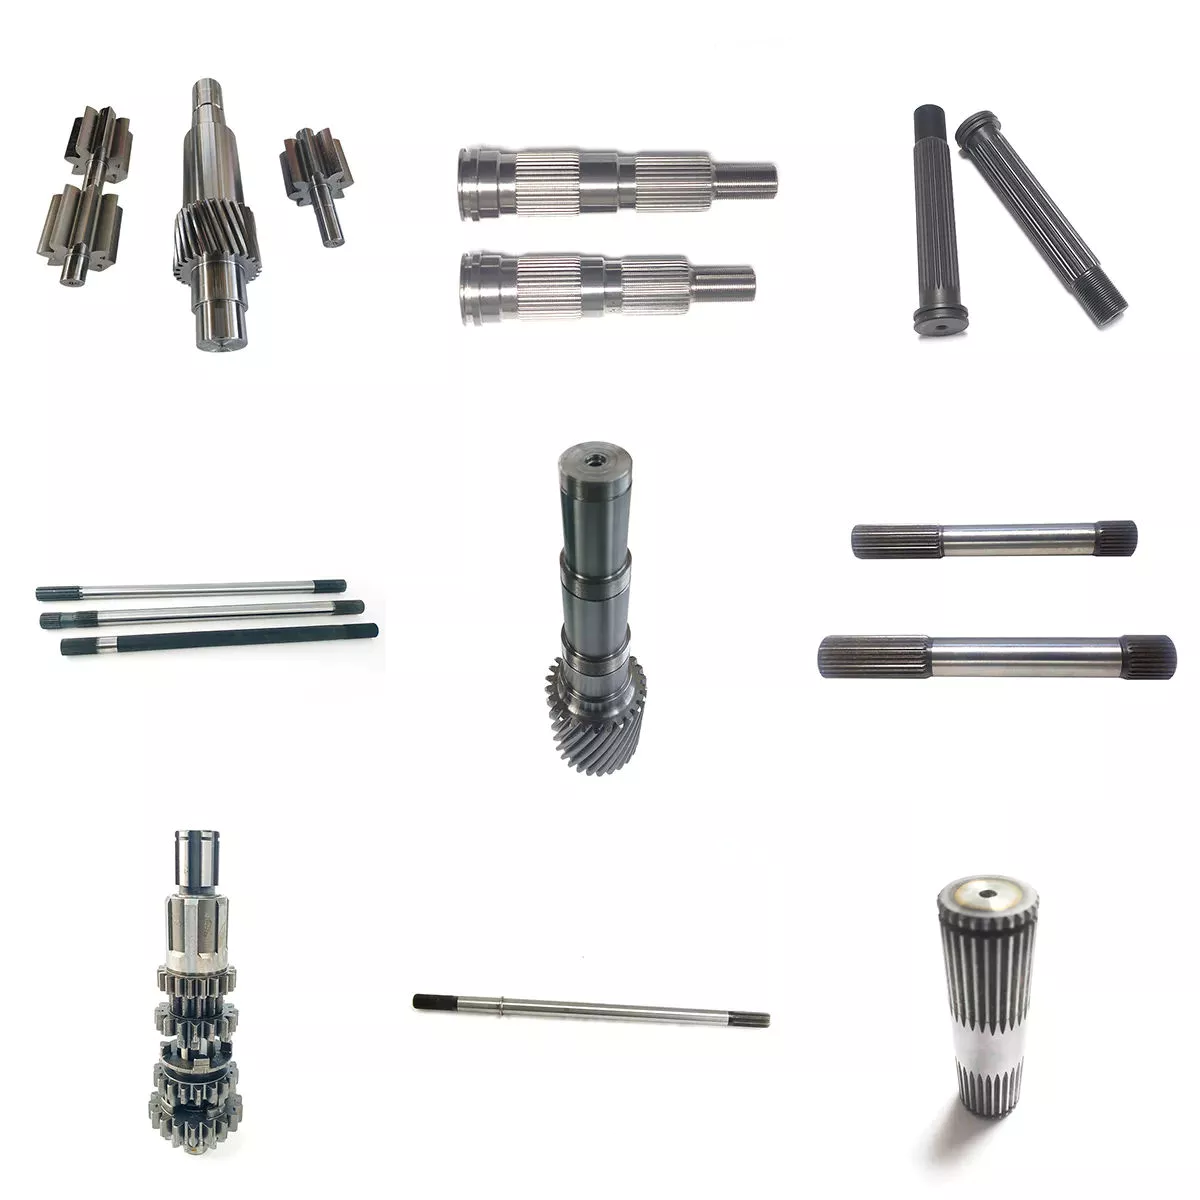
Хабање и замор
Квар клинасте спојнице услед хабања и замора материјала одређује се првом појавом хабања зубаца и неусклађености вратила. Стандардне методе пројектовања не узимају у обзир оштећења од хабања и процењују век трајања до замора материјала великим апроксимацијама. Експериментална истраживања су спроведена ради процене оштећења од хабања и замора материјала код клинастих спојница. Тестови су спроведени на посебној испитној платформи и посебном уређају повезаном са стандардном машином за испитивање замора материјала. Радни параметри као што су обртни момент, угао неусклађености и аксијално растојање су варирани како би се измерила оштећења од замора материјала. Такође је процењено и предименизирање.
Током замора и хабања, долази до механичког клизања између спољашњих и унутрашњих жлебова и доводи до катастрофалног квара. Недостатак литературе о хабању и замору жлебових спојница у авионским моторима може бити последица недостатка података о примени спојнице. Хабање и замор жлебова зависи од низа фактора, укључујући пар материјала, геометрију и услове подмазивања.
Анализа клинастих спојница показује да је предимензионисање уобичајено и доводи до различитих оштећења у систему. Нека од главних оштећења су хабање, трење, корозија и замор зубаца. Проблеми са буком су такође примећени у индустријским условима. Међутим, тешко је проценити понашање контакта клинастих спојница, а нумеричке симулације су често отежане употребом специфичних кодова и методе граничних елемената.
Квар спојнице са клинастим зупчаником био је узрокован замором материјала, а лом је настао на доњем радијусу угла жлеба за клинасти зупчаник. Жлеб за клинасти зупчаник и жлебови су били преоптерећени преко границе течења, а значајно течење је примећено у зубима зупчаника са клинастим зупчаником. Прстен прелома од нестандардног легираног челика показао је оштар радијус угла, што је био значајан извор напона.
Неколико компоненти је проучавано како би се одредио њихов век трајања. Ове компоненте укључују клинасто вратило, заптивни вијак и графитни прстен. Свака од ових компоненти има свој скуп параметара дизајна. Међутим, постоје сличности у расподели ових компоненти. Хабање и замор клинастих спојница могу се приписати комбинацији три фактора. Начин отказа се често дефинише као нелинеарна расподела напона и деформација.


уредник czh 2023-02-21
Претворите водич у захтев за понуду (RFQ)
Пошаљите контролисани цртеж, спојни интерфејс, стање материјала и информације о радном времену на технички преглед.
Захтевајте понуду
























