Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları — Kayar ve sabit kamalı bağlantıların, göreceli hareketleri, kirlenmeye maruz kalmaları ve gres veya yağ tutma özellikleri farklı olduğundan, yağlama ihtiyaçları da farklı olabilir. Yağlayıcı seçimi ve servis aralığı, makine tasarımına ve çalışma ortamına uygun olmalı, kamalı bağlantı muayenesi ise yetersiz yağlama, aşınma veya kir girişi belirtilerini aramalıdır.
İçin kama yağlamasıEn güvenilir özellik, tasarımcının, alıcının, üreticinin ve denetçinin aynı şekilde yorumlayabileceği özelliktir. Aşağıdaki tartışma, tam geometri ve çalışma verileri olmadan belirlenemeyen evrensel tork, geçme veya ömür iddialarından ziyade, ölçülebilir çizim girdilerine, montaj koşullarına ve pratik kontrollere odaklanmaktadır.
Sabit ve Kayar Yağlama İhtiyaçları
Sabit ve Kayar Yağlama İhtiyaçları Bu durum, tam bağlantı sorununun bir belirtisi olarak incelenmelidir. Hasarın nerede meydana geldiği, simetrik olup olmadığı, karşıdaki parçanın durumu, yağlama geçmişi ve parçalar temizlenmeden veya atılmadan önce herhangi bir gevşeklik veya hizalama sorunu kaydedilmelidir.
Düzeltici işlem mekanizmaya bağlıdır. Daha sert bir yedek mil, eksantrik bir göbeği, yetersiz kavramayı veya kirlenmiş yağlayıcıyı düzeltmeyecektir. Malzeme veya toleransı değiştirmeden önce her iki parçayı karşılaştırın, destek yataklarını ve referans noktalarını kontrol edin ve amaçlanan uyumu doğrulayın. Bu konu için, bu kararı eşleşen bileşen ve RFQ için kullanılan çizim revizyonuyla ilişkilendirin. Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları için, bu kontrolü mevcut çizimde gösterilen belirli kamalı yağlama arayüzüne uygulayın.
Yağ Tutma
Yağ Tutma Bu durum, kama yağlaması bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarım tarafından belirli bir işlem gerektirilmediği sürece, açık işlem seçeneklerini esnek tutun. Bu incelemede, faydalı kabul kriteri, fonksiyonel bir çizim özelliğine kadar izlenebilen kriterdir. Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları için, bu kontrolü mevcut çizimde gösterilen belirli kamalı yağlama arayüzüne uygulayın.
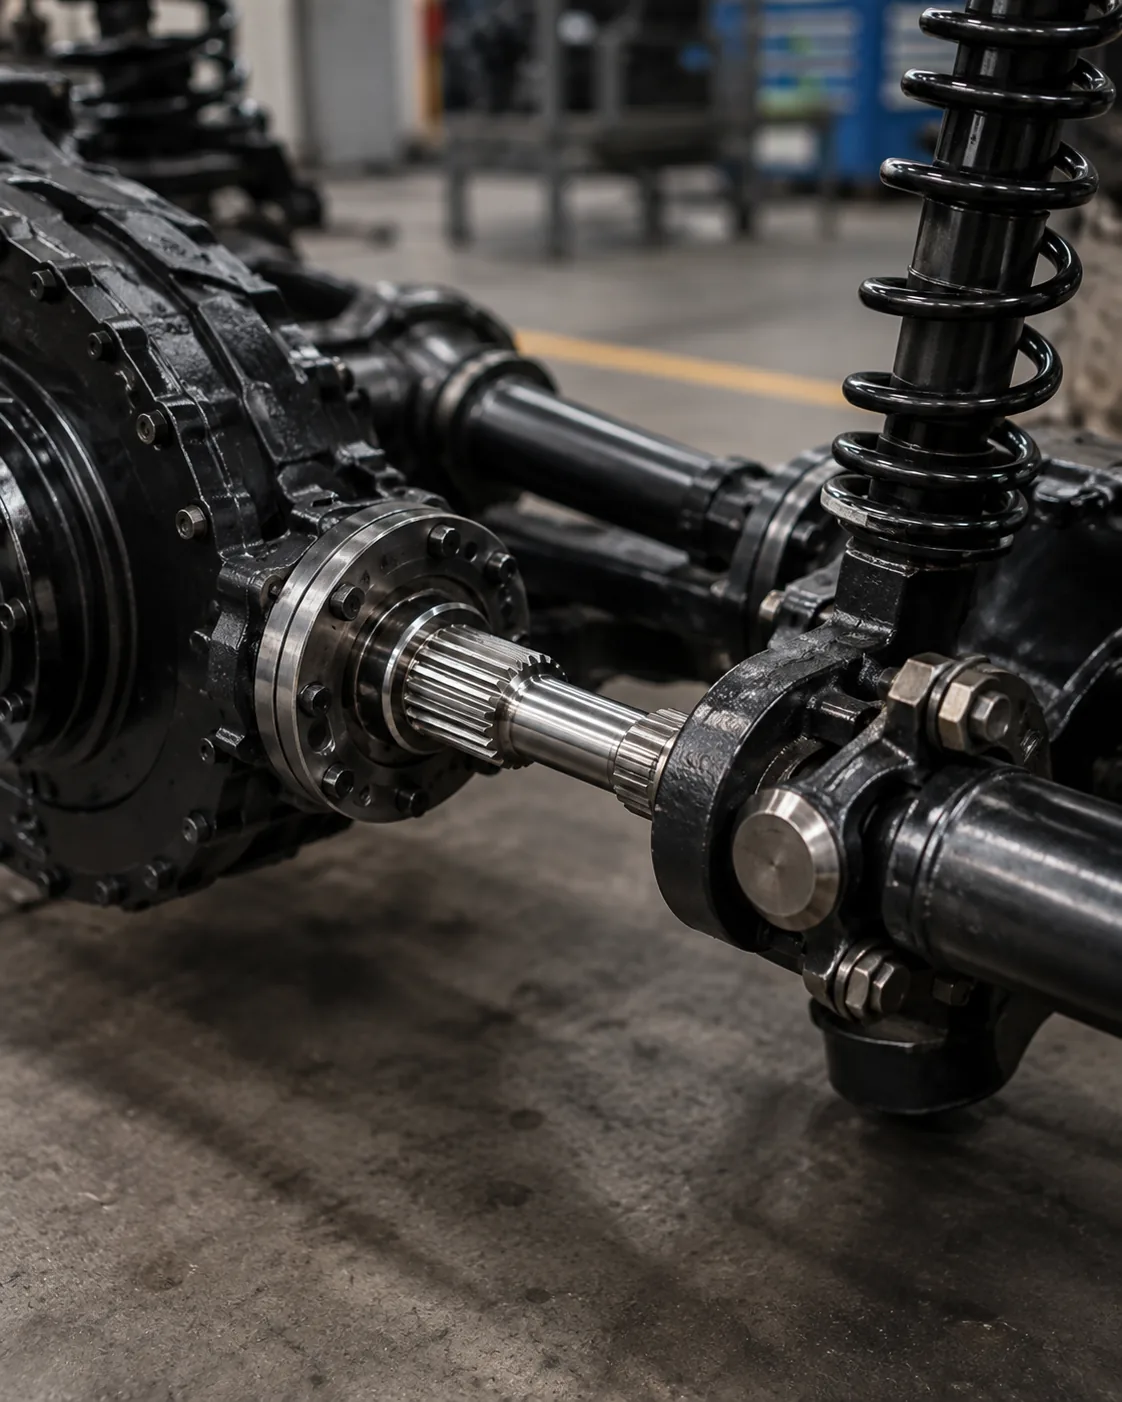
Yağla Yağlanan Muhafazalar
Yağla Yağlanan Muhafazalar Bu durum, kama yağlaması bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarlı parçayı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarımın kendisi tarafından belirli bir işlem gerektirmiyorsa, açık işlem seçeneklerini esnek tutun. Tekrarlanan işler için, montaj gereksinimi değişmedikçe aynı referans ve ölçüm esasını koruyun. Kamalı yağlama teklif talebinde, bu noktayı eşleşen parça, referans şeması ve bitmiş parça kabul yöntemiyle ilişkilendirin.
Kirlilik Kontrolü
Kirlilik Kontrolü Bu durum, kama yağlaması bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarlı parçayı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarım tarafından belirli bir işlem gerektirilmediği sürece, açık işlem seçeneklerini esnek tutun. Görev veya eşleşen parça değiştiğinde, önceki varsayımı devam ettirmek yerine bu noktayı tekrar gözden geçirin. Bir kama yağlama teklif talebinde, bu noktayı eşleşen parçaya, referans şemasına ve bitmiş parça kabul yöntemine bağlayın.
Contalarla Uyumluluk
Contalarla Uyumluluk Bu durum, kama yağlaması bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarlı parçayı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarım tarafından belirli bir işlem gerektirilmediği sürece, açık işlem seçeneklerini esnek tutun. Bu konu için, bu kararı eşleşen bileşen ve RFQ için kullanılan çizim revizyonuyla ilişkilendirin. Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları için, ortaya çıkan gereksinimi çizime veya satın alma şartnamesine kaydedin, böylece tekrarlanan siparişlerde tutarlı kalır.
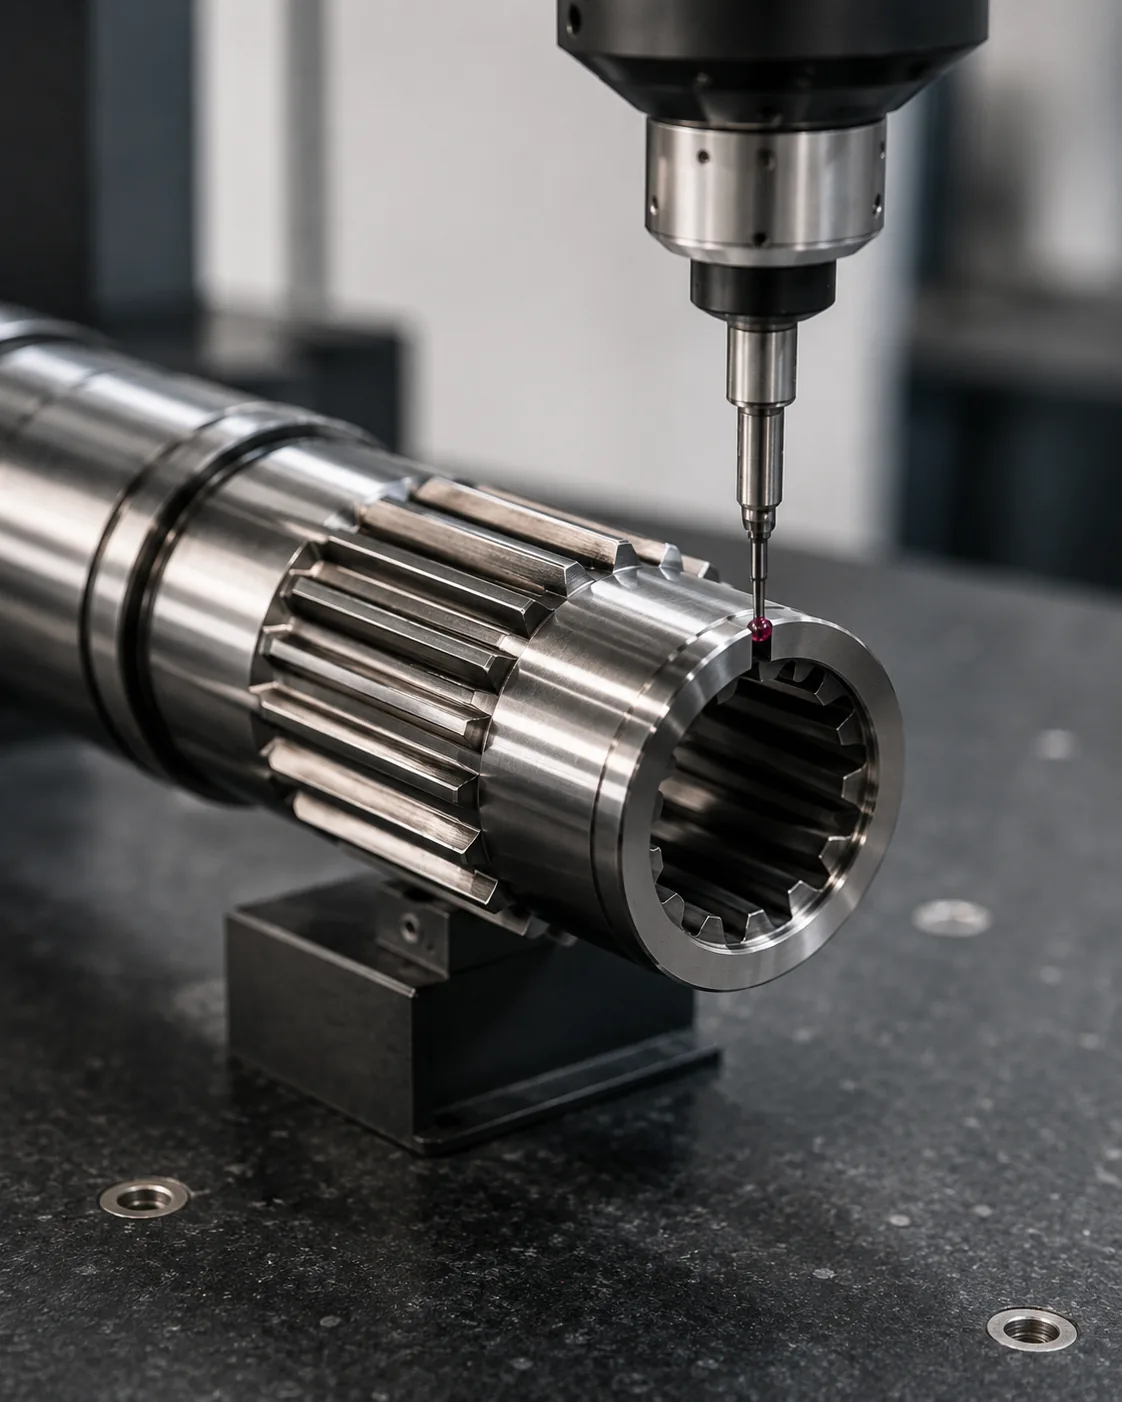
Sürtünme Azaltma
Sürtünme Azaltma Bu durum, tam bağlantı sorununun bir belirtisi olarak incelenmelidir. Hasarın nerede meydana geldiği, simetrik olup olmadığı, karşıdaki parçanın durumu, yağlama geçmişi ve parçalar temizlenmeden veya atılmadan önce herhangi bir gevşeklik veya hizalama sorunu kaydedilmelidir.
Düzeltici işlem mekanizmaya bağlıdır. Daha sert bir yedek mil, eksantrik bir göbeği, yetersiz kavramayı veya kirlenmiş yağlayıcıyı düzeltmeyecektir. Malzeme veya toleransı değiştirmeden önce her iki parçayı karşılaştırın, destek yataklarını ve referans noktalarını kontrol edin ve amaçlanan uyumu doğrulayın. Bu incelemede, kullanışlı kabul kriteri, fonksiyonel bir çizim özelliğine kadar izlenebilen kriterdir. Kamalı mil yağlamasını incelerken, eşleşen bileşen, malzeme durumu veya çalışma görevi değiştiğinde bu noktayı tekrar gözden geçirin.
Pratik bir tekrar dizisi
Pratik bir inceleme dizisi, eşleşen bileşen ve tork yoluyla başlar, ardından diş sistemini, kavramayı ve bağlantıyı konumlandıran şaft özelliklerini doğrular. Daha sonra malzeme ve ısıl işlem, fonksiyonel yüzeyler ve herhangi bir salınım veya konum gereksinimini tanımlayın. Tekrarlanan işler için, montaj gereksinimi değişmedikçe aynı referans ve ölçüm esasını koruyun. Kamalı mil yağlamasını incelerken, eşleşen bileşen, malzeme durumu veya çalışma görevi değiştiğinde bu noktaya tekrar bakın.
Muayene yöntemi, miktar ve ilk numune dokümantasyonu üzerinde anlaşarak işlemi tamamlayın. Bu sıra, fonksiyonel arayüz anlaşılmadan önce proses veya tolerans kararlarının alınmasını önler ve her tedarikçiye aynı tasarım girdileri sunulduğu için tekliflerin karşılaştırılmasını kolaylaştırır. Görev veya eşleşen eleman değiştiğinde, önceki varsayımı devam ettirmek yerine bu noktayı tekrar gözden geçirin. Kamalı mil yağlamasını incelerken, eşleşen bileşen, malzeme durumu veya çalışma görevi değiştiğinde bu noktayı tekrar gözden geçirin.
Servis Aralığı Esası
Servis Aralığı Esası Bu, kamalı mili çalışma bağlamına yerleştirir. Tork yönü, şok yükleme, kirlenme, yağlama, eksenel hareket, yatak desteği ve servis erişimi, hangi uyumun ve malzeme koşulunun pratik olduğunu değiştirebilir.
Teklif talebi (RFQ) için, makinenin veya montajın gerçek işlevini tanımlayın ve eşleşen parçayı belirtin. Yedek parça talepleri, aşınma fotoğraflarını ve aşınmamış alanlardan alınan ölçümleri içermelidir. Bu bilgiler, geometri sorunlarını sistemin başka yerlerindeki hizalama, yağlama veya bakım sorunlarından ayırmaya yardımcı olur. Bu konu için, bu kararı eşleşen parçaya ve teklif talebi için kullanılan çizim revizyonuna bağlayın. Kamalı mil yağlamasını incelerken, eşleşen parça, malzeme durumu veya çalışma görevi değiştiğinde bu noktayı tekrar gözden geçirin.
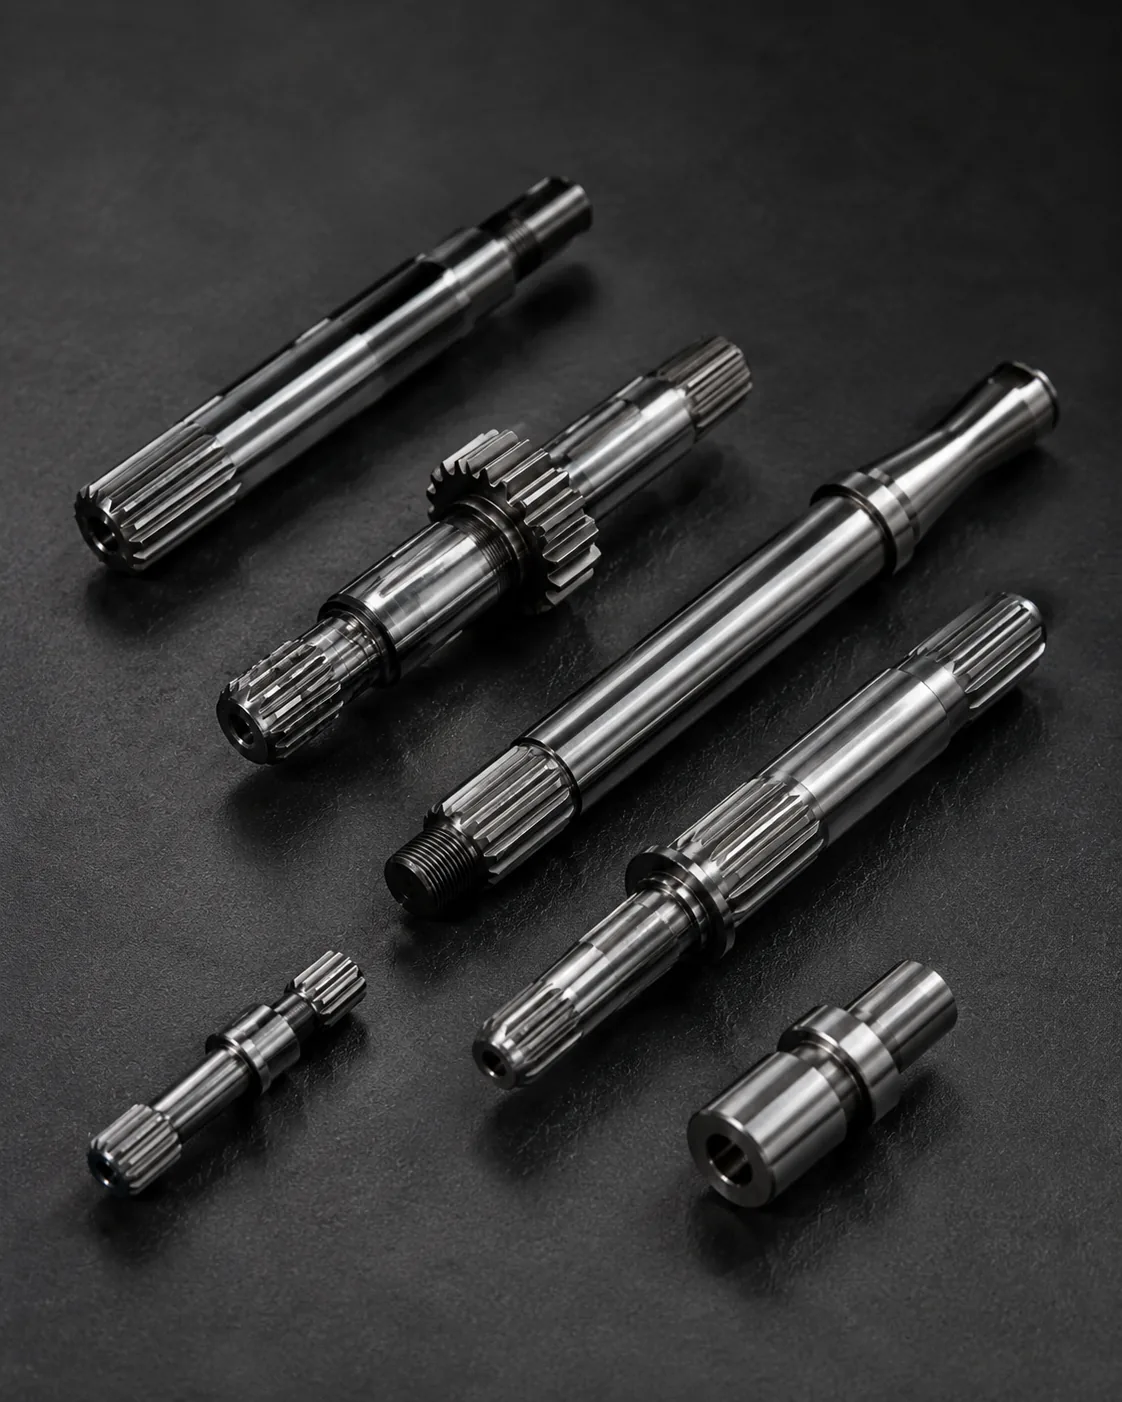
Desteklenmeyen kayganlaştırıcı reçetelerinden kaçının.
Desteklenmeyen kayganlaştırıcı reçetelerinden kaçının. Bu durum, kama yağlaması bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarım tarafından belirli bir işlem gerektirilmediği sürece, açık işlem seçeneklerini esnek tutun. Bu incelemede, faydalı kabul kriteri, fonksiyonel bir çizim özelliğine kadar izlenebilen kriterdir. Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları için, bu kontrolü mevcut çizimde gösterilen belirli kamalı yağlama arayüzüne uygulayın.
Sıkça yapılan hatalardan kaçınmak
Kamalı mil yağlamasında sık yapılan hatalar, tek bir nominal değerin tüm arayüzü tanımlıyormuş gibi ele alınmasından kaynaklanır. Eksik basınç açısı, belirsiz referans noktaları, kopyalanmış aşınma boyutları, belirtilmemiş sertlik konumu ve uyumsuz muayene yöntemleri, kağıt üzerinde doğru görünen ancak tutarlı bir şekilde monte edilemeyen parçalar oluşturabilir.
Daha iyi bir inceleme, eşleşen çiftle başlar, yük yolunu ve konumlandırma özelliklerini belirler, ardından geometriyi, malzeme durumunu ve muayeneyi bu işlevlere bağlar. Üretimden önce çizimdeki açık soruları kapatın ve tekrarlanan siparişler için revizyonla birlikte üzerinde anlaşılan yorumu koruyun. Tekrarlanan işler için, montaj gereksinimi değişmedikçe aynı referans ve ölçüm esasını koruyun. Bir kama yağlama teklif talebinde, bu noktayı eşleşen elemana, referans şemasına ve bitmiş parça kabul yöntemine bağlayın.
Karar özeti
| Karar alanı | Onaylanacak olanlar | Neden önemli? |
|---|---|---|
| Çiftleşme geometrisi | Diş sistemi, çaplar, kavrama ve uyum | Kontrol uyumluluğu ve yan temas |
| Konum | Referans noktaları, koğuşlar, omuzlar ve salınım | Montajda hizalamayı kontrol eder. |
| Malzeme durumu | Kalite, ısıl işlem, sertlik ve yüzey işlemi | Ürünün nihai mekanik ve aşınma durumunu tanımlar. |
| Görev | Tork, hız, şok, hareket ve çevre | Parça tanımını çalışma koşullarına bağlar. |
| Denetleme | Kontrollü özellikler ve ölçüm yöntemi | Tedarikçi ve alıcı arasında kabulün tutarlı olmasını sağlar. |
Teknik şartname kontrol listesi
- Eşleşen bileşen ve dış/iç diş yönlendirmesi
- Modül veya hatve sistemi, diş sayısı, basınç açısı ve ana/ikincil çaplar
- Etkin bağlantı, uyum veya tolerans esası ve gerekirse eksenel hareket.
- Malzeme, ısıl işlem, sertlik yeri ve fonksiyonel yüzey işlemleri
- Referans noktaları, yatak veya kılavuz çapları, salınım ve eksenel konum gereksinimleri
- Tork, hız, şok veya ters yük, yağlama ve çalışma ortamı
- Miktar, ilk numune gereksinimleri ve üzerinde mutabık kalınan muayene dokümantasyonu
Kullanın kamalı mil ürün yelpazesi Mevcut konfigürasyonları ve Teklif talebi çizim kontrol listesi Eksiksiz bir inceleme hazırlamak için. Görev veya eşleşen eleman değiştiğinde, önceki varsayımı devam ettirmek yerine bu noktayı tekrar gözden geçirin. Kayar ve sabit kama bağlantıları için yağlama hususlarında, bu kontrolü mevcut çizimde gösterilen belirli kama yağlama arayüzüne uygulayın.
Kamalı mil yağlaması için mühendislik çalışma sayfası
Bu çalışma sayfasını çevirmek için kullanın. Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları Çizim üzerinde gösterilebilen, fiyat teklifi sırasında kontrol edilebilen ve ilk numunede doğrulanabilen kararlara dönüştürün. Başlayın Sabit ve Kayar Yağlama İhtiyaçları Ve Yağ TutmaÇünkü bu iki unsur genellikle ya eşleşme geometrisini ya da sürecin geri kalanının desteklemesi gereken malzeme koşulunu tanımlar. Ardından gözden geçirin. Yağla Yağlanan Muhafazalar, Kirlilik Kontrolü Ve Contalarla Uyumluluk Bunları bağımsız katalog değerleri olarak ele almak yerine, gerçek montaja göre değerlendirmek.
Sorun giderme için, parçalar temizlenmeden veya atılmadan önce durumu belgeleyin. Aşınma yerini, kalıntıları, cilalamayı, çukurlaşmayı, renk değişimini, sürtünmeyi, diş kenarı temasını ve çevredeki herhangi bir farklılığı kaydedin. Karşılık gelen parçayı, yatak durumunu, yağlama yolunu ve montaj hizalamasını kontrol edin. Altta yatan neden bağlantının başka bir yerindeyse, yalnızca hasarlı şafta dayalı bir değiştirme aynı sorunu yeniden üretebilir. Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları bölümünde, bu kontrolü mevcut çizimde gösterilen belirli kamalı yağlama arayüzüne uygulayın.
Belirtiyi nedenden ayırmak için sabit ve kaymalı yağlama ihtiyaçlarını, yağla yağlanan gövdeleri ve contalarla uyumluluğu kullanın. Aşınmamış alanlardaki ölçümleri karşılaştırın, referans noktalarını ve salınımı doğrulayın ve yetersiz kavrama veya düzensiz yan temas belirtileri arayın. Çalışma görevi değiştiyse, yeni tork, hız, geri dönüş frekansı, sıcaklık veya kirlenme koşulunu, yedek çizim yayınlanmadan önce mühendislik incelemesine ekleyin.
Çizim inceleme sırası
Üretim talebinde bulunmadan önce, montajın çalışma sırasıyla aynı şekilde çizimi inceleyin: eşleşen diş sistemi, etkili kavrama, konumlandırma referans noktaları, bitişik miller veya omuzlar, malzeme ve ısıl işlem, fonksiyonel yüzeyler ve muayene yöntemi. kama yağlamasıSıralama önemlidir çünkü süreç seçimi veya ölçüm cihazı seçimi gibi daha sonraki kararlar, arayüzü yeniden tanımlamak yerine desteklemelidir.
| Çalışma sayfası öğesi | Cevaplanacak soru | RFQ çıktısı |
|---|---|---|
| Sabit ve Kayar Yağlama İhtiyaçları | Bu özellik hangi montaj fonksiyonunu kontrol eder? | Boyut, tolerans veya eşleşme referansı |
| Yağ Tutma | Hangi nihai duruma ulaşılmalıdır? | Malzeme / ısıl işlem / yüzey işlemi belirtilmesi |
| Yağla Yağlanan Muhafazalar | Bu özelliğin doğruluğu nasıl teyit edilecek? | Denetim yöntemi veya raporlama notu |
| Kirlilik Kontrolü | Karşı taraf nasıl bir yaklaşım sergiliyor? | Çiftleşme organı ve etkileşim bilgileri |
| Contalarla Uyumluluk | İşlevsel konumun belirlenmesinde hangi veri noktası kullanılır? | Referans noktası ve çıkış noktası arasındaki ilişki |
İlk makaleden önce tedarik sürecinin devredilmesi
Faydalı bir satın alma paketi Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları Kontrollü çizim, miktar, malzeme ve ısıl işlem koşulu, eşleşme arayüzü bilgileri ve raporlanması gereken kabul özelliklerini içerir. 3B model sağlanmışsa, 2B çizim yine de toleransları, referans noktalarını, ısıl işlem notlarını ve muayene gereksinimlerini içermelidir. Üretim ve muayenenin farklı sürümlerden çalışmaması için, teklif talebinde mevcut revizyonu belirtin.
Bir özellik henüz kararlaştırılmamışsa, uygun bir değer girmek yerine mühendislik açıklaması için işaretleyin. Kamalı mil yağlaması için yaygın açık konular arasında kavrama, uyum, sertlik konumu, bitişik bir mile olan salınım, iç özelliklere erişim veya aşınmış bir eşleşen bileşenin durumu yer alır. İlk parçanın üretilmesinden önce bu noktaların çözülmesi, gereksiz yeniden işleme ihtiyacını azaltır ve daha sonraki tekrarlanan siparişlerin kontrolünü kolaylaştırır.
Yayın öncesi kontrol listesi
- Gerçek bağlantı parçasına göre sabit ve kaymalı yağlama gereksinimlerini doğrulayın.
- Son halindeki yağ tutma özelliğini doğrulayın.
- Yağla yağlanan muhafazaların nasıl inceleneceğini tanımlayın.
- Montajın planlanan koşulları altında kirlenme kontrolünü inceleyin.
- Conta uyumluluğunu işlevsel referans yapısıyla ilişkilendirin.
- Miktar, revizyon seviyesi ve varsa ilk ürün dokümantasyon gerekliliklerini belirtin.
- Tekrarlanan siparişler için görev, yağlama veya bağlantı donanımındaki değişiklikleri kaydedin.
Sıkça sorulan sorular
Dişli yağlaması için sabit yağlama mı yoksa kaymalı yağlama mı gerektiği konusunda neleri teyit etmeliyim?
Sabit ve kayar yağlama ihtiyaçlarını öncelikle eşleşen bileşen ve montaj fonksiyonuyla ilişkilendirin. Ölçülebilir gereksinimi kontrollü çizime ekleyin ve uyumluluk her iki parçaya da bağlıysa karşıt elemanı da dahil edin. Kayar ve sabit kama bağlantıları için yağlama hususlarında, bu, nominal bir etiketin, uyumu ve tork transferini gerçekten kontrol eden geometriyi değiştirmesini önler.
Şaft yağlaması için gres tutma özelliği hakkında neleri teyit etmeliyim?
Son işlemden sonra değişebilecek malzeme, ısıl işlem, yüzey veya boyut durumu da dahil olmak üzere, nihai üründeki yağ tutma özelliğini doğrulayın. Gereksinim bir konuma veya referans noktasına bağlıysa, üretim ve denetimin aynı referansı kullanması için bunu açıkça belirtin.
Dişli yağlaması için yağla yağlanan gövdeler hakkında neleri teyit etmeliyim?
Çizimde belirtilen özelliği ölçen bir muayene yöntemi seçin. Fonksiyonel ölçüm, analitik kamalı bağlantı ölçümü, CMM kontrolleri, salınım muayenesi, pürüzlülük ölçümü ve sertlik testi farklı sorulara cevap verir. Genel bir muayene raporu istemek yerine, kabul için hangi sonucun gerekli olduğunu belirtin. Kayar ve sabit kamalı bağlantılar için yağlama hususlarında, tekrarlanan siparişlerde tutarlı kalması için ortaya çıkan gereksinimi çizime veya satın alma şartnamesine kaydedin.
Dişli yağlaması için kirlenme kontrolü konusunda neleri teyit etmeliyim?
Gerçek eşleşen parça ve amaçlanan montaj koşuluyla kontaminasyon kontrolünü kontrol edin. Yedek göbekteki etkili kavrama, boşluk, eksenel hareket, sıcaklık ve aşınma, bağlantının nasıl davrandığını etkileyebilir. Ölçülebilir bir uyum gereksinimi mevcut olduğunda, yeni bir şaft yalnızca hissetme yoluyla kabul edilmemeli veya reddedilmemelidir.
Mil yağlaması için kullanılan contalarla uyumluluk konusunda neleri teyit etmeliyim?
Montajda dönüşü belirleyen özelliklerle contaların uyumluluğunu ilişkilendirin. Çizim, referans noktasını ve herhangi bir salınım veya konum ilişkisini açıkça göstermelidir. Isıl işlem veya son işleme ile özellik hareket ettirilebiliyorsa, bitmiş parçayı temsil eden aşamada ilişkiyi inceleyin.
Mühendislik kararlarından üretim kontrolüne kadar
Arayüz üzerinde anlaşmaya varıldıktan sonra, her fonksiyonel kararı üretilebilir ve denetlenebilir bir çizim özelliğine dönüştürün. Önemli ilişkileri yalnızca e-posta notlarında bırakmaktan kaçının. Boyutlar, referans noktaları, ısıl işlem koşulları ve kabul gereksinimleri, üretim ekibi ve denetim ekibinin aynı tanım üzerinde çalışması için revizyon kontrollü olmalıdır. Tekrarlanan işler için, montaj gereksinimi değişmedikçe aynı referans noktası ve ölçüm esasını koruyun. Kayar ve sabit kama bağlantıları için yağlama hususlarında, ortaya çıkan gereksinimi çizime veya satın alma şartnamesine kaydedin, böylece tekrarlanan siparişlerde tutarlı kalır.
İlk siparişlerde, montaj uyumluluğunu kanıtlayan özelliklere öncelik verin: diş geometrisi, eşleşme uyumu, konumlandırma milleri veya omuzlarıyla ilişkisi, ısıl işlem durumu ve kritik salınım. Ölçüm yöntemini sonuçla birlikte kaydedin. Tekrarlanan siparişlerde, aynı referans kurulumunu ve ölçüm yaklaşımını kullanmak, eğilim değişikliklerini daha kolay tanımayı sağlar ve farklı inceleme yorumlarından kaynaklanan anlaşmazlıkları azaltır. Görev veya eşleşen parça değiştiğinde, önceki varsayımı devam ettirmek yerine bu noktayı tekrar gözden geçirin. Kamalı mil yağlamasını incelerken, eşleşen bileşen, malzeme durumu veya çalışma görevi değiştiğinde bu noktayı tekrar gözden geçirin.
Çalışma koşulları değiştiğinde, eski spesifikasyonun uygun kaldığını varsaymak yerine mühendislik incelemesini yeniden başlatın. Daha yüksek tork, artan şok, daha sık geri dönüşler, farklı yağlama veya yeni bir eşleşen bileşen, nominal kama boyutu aynı kalsa bile temas ve aşınmayı değiştirebilir. Çizim, gerçek montaj gereksinimiyle birlikte gelişmelidir. Bu konu için, bu kararı eşleşen bileşen ve teklif talebi için kullanılan çizim revizyonuyla ilişkilendirin. Kama yağlaması teklif talebinde, bu noktayı eşleşen eleman, referans şeması ve bitmiş parça kabul yöntemiyle ilişkilendirin.
Teklif talebini hazırlayın.
- Mevcut 2 boyutlu çizim ve revizyon
- Eşleşen bileşen ve spline tanımı
- Malzeme, ısıl işlem ve fonksiyonel yüzeyler
- Tork, hız, görev ve çevre
- Miktar ve gerekli muayene belgeleri
Eksiksiz bir sorgulama, çizimi, eşleşen arayüzü, malzeme durumunu, görevi, miktarı ve muayene beklentilerini bir araya getirir. Bu girdiler erken aşamada tanımlandığında, tedarikçiler aynı fonksiyonel gereksinime göre takım, ısıl işlem, son işlem ve ölçüm planlaması yapabilir ve ilk numuneden önce açıklama döngülerini azaltabilirler. Bu incelemede, faydalı kabul kriteri, fonksiyonel bir çizim özelliğine kadar izlenebilen kriterdir. Kayar ve Sabit Kamalı Bağlantılar için Yağlama Hususları için, ortaya çıkan gereksinimi çizime veya satın alma şartnamesine kaydedin, böylece tekrarlanan siparişlerde tutarlı kalır.
Kılavuzu bir teklif talebine dönüştürün.
Kontrollü çizimi, bağlantı arayüzünü, malzeme durumunu ve kullanım amacına ilişkin bilgileri teknik inceleme için gönderin.
Fiyat Teklifi İsteyin