Considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse — Le connessioni scanalate scorrevoli e fisse possono avere esigenze di lubrificazione diverse a causa del loro movimento relativo, dell'esposizione alla contaminazione e della diversa ritenzione di grasso o olio. La scelta del lubrificante e l'intervallo di manutenzione devono essere in base alla progettazione della macchina e all'ambiente operativo, mentre l'ispezione delle scanalature verifica la presenza di segni di lubrificazione insufficiente, usura da sfregamento o ingresso di detriti.
Per lubrificazione delle scanalatureLa specifica più affidabile è quella che progettista, acquirente, produttore e ispettore possono interpretare allo stesso modo. La discussione che segue si concentra su input di disegno misurabili, condizioni di assemblaggio e verifiche pratiche, piuttosto che su valori universali di coppia, accoppiamento o durata che non possono essere determinati senza dati completi sulla geometria e sul funzionamento.
Fabbisogno di lubrificazione fisso o scorrevole
Fabbisogno di lubrificazione fisso o scorrevole Il problema deve essere esaminato come sintomo di un corretto accoppiamento. Prima di pulire o smaltire i pezzi, è necessario registrare la posizione del danno, la sua simmetria, le condizioni del componente opposto, la storia della lubrificazione e qualsiasi allentamento o problema di allineamento.
L'azione correttiva dipende dal meccanismo. Un albero di ricambio più duro non risolverà un mozzo eccentrico, un innesto inadeguato o un lubrificante contaminato. Confrontare entrambi i componenti, controllare i cuscinetti di supporto e i riferimenti e verificare l'accoppiamento previsto prima di modificare il materiale o la tolleranza. Per questo argomento, collegare tale decisione al componente di accoppiamento e alla revisione del disegno utilizzata per la richiesta di offerta. Per le considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse, applicare questo controllo alla specifica interfaccia di lubrificazione scanalata mostrata nel disegno corrente.
Ritenzione del grasso
Ritenzione del grasso La questione dovrebbe essere esaminata nel contesto della lubrificazione delle scanalature. Identificare il componente di accoppiamento, la funzione operativa e la caratteristica del disegno che questa decisione controlla. Il requisito deve essere misurabile e collegato all'accoppiamento, al trasferimento di coppia, all'allineamento, all'usura o ad altre esigenze di assemblaggio definite.
Considerare la decisione insieme alle condizioni del materiale, alla sequenza di produzione e all'accesso per l'ispezione. Se il componente è un ricambio, confrontare la geometria non usurata con quella del componente di accoppiamento anziché copiare il danno. Per i nuovi progetti, mantenere flessibili le scelte di processo, a meno che un processo specifico non sia richiesto dal progetto stesso. In questa revisione, il criterio di accettazione utile è quello che può essere ricondotto a una caratteristica funzionale del disegno. Per le considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse, applicare questo controllo all'interfaccia di lubrificazione scanalata specifica mostrata nel disegno corrente.
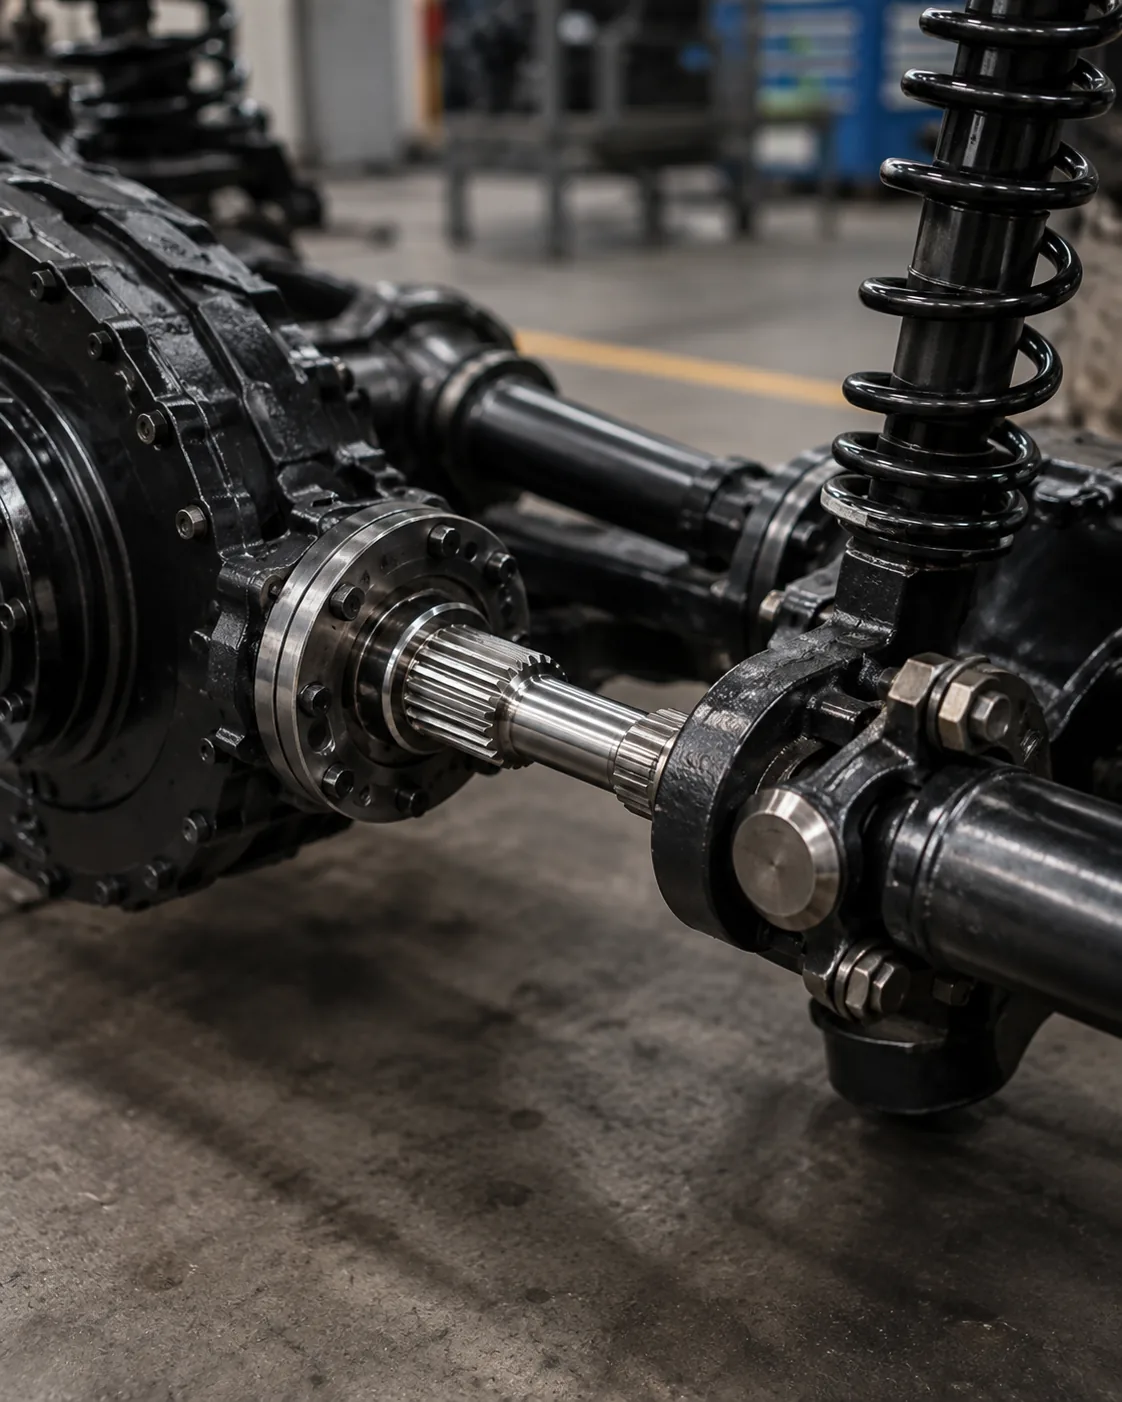
Alloggiamenti lubrificati a olio
Alloggiamenti lubrificati a olio La questione dovrebbe essere esaminata nel contesto della lubrificazione delle scanalature. Identificare il componente di accoppiamento, la funzione operativa e la caratteristica del disegno che questa decisione controlla. Il requisito deve essere misurabile e collegato all'accoppiamento, al trasferimento di coppia, all'allineamento, all'usura o ad altre esigenze di assemblaggio definite.
Considerare la decisione insieme alle condizioni del materiale, alla sequenza di produzione e all'accesso per l'ispezione. Se il pezzo è un ricambio, confrontare la geometria non usurata con quella del componente di accoppiamento anziché copiare il danno. Per i nuovi progetti, mantenere flessibili le opzioni di processo, a meno che un processo specifico non sia richiesto dal progetto stesso. Per le lavorazioni ripetute, mantenere lo stesso sistema di riferimento e la stessa base di misurazione, a meno che non cambino i requisiti di assemblaggio. In una richiesta di offerta per la lubrificazione di scanalature, mantenere questo punto collegato al componente di accoppiamento, allo schema di riferimento e al metodo di accettazione del pezzo finito.
Controllo della contaminazione
Controllo della contaminazione La questione dovrebbe essere esaminata nel contesto della lubrificazione delle scanalature. Identificare il componente di accoppiamento, la funzione operativa e la caratteristica del disegno che questa decisione controlla. Il requisito deve essere misurabile e collegato all'accoppiamento, al trasferimento di coppia, all'allineamento, all'usura o ad altre esigenze di assemblaggio definite.
Considerare la decisione insieme alle condizioni del materiale, alla sequenza di produzione e all'accesso per l'ispezione. Se il componente è un ricambio, confrontare la geometria non usurata con quella del componente di accoppiamento anziché copiare il danno. Per i nuovi progetti, mantenere flessibili le opzioni di processo, a meno che un processo specifico non sia richiesto dal progetto stesso. Quando la funzione o il componente di accoppiamento cambiano, riconsiderare questo punto anziché mantenere l'ipotesi precedente. In una richiesta di offerta per la lubrificazione di scanalature, mantenere questo punto collegato al componente di accoppiamento, allo schema di riferimento e al metodo di accettazione del pezzo finito.
Compatibilità con le guarnizioni
Compatibilità con le guarnizioni La questione dovrebbe essere esaminata nel contesto della lubrificazione delle scanalature. Identificare il componente di accoppiamento, la funzione operativa e la caratteristica del disegno che questa decisione controlla. Il requisito deve essere misurabile e collegato all'accoppiamento, al trasferimento di coppia, all'allineamento, all'usura o ad altre esigenze di assemblaggio definite.
Considerare la decisione insieme alle condizioni del materiale, alla sequenza di produzione e all'accesso per l'ispezione. Se il componente è un ricambio, confrontare la geometria non usurata con quella del componente di accoppiamento anziché copiare il danno. Per i nuovi progetti, mantenere flessibili le opzioni di processo, a meno che un processo specifico non sia richiesto dal progetto stesso. Per questo argomento, collegare tale decisione al componente di accoppiamento e alla revisione del disegno utilizzata per la richiesta di offerta. Per le considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse, registrare il requisito risultante sul disegno o sulla specifica di acquisto in modo che rimanga coerente negli ordini successivi.
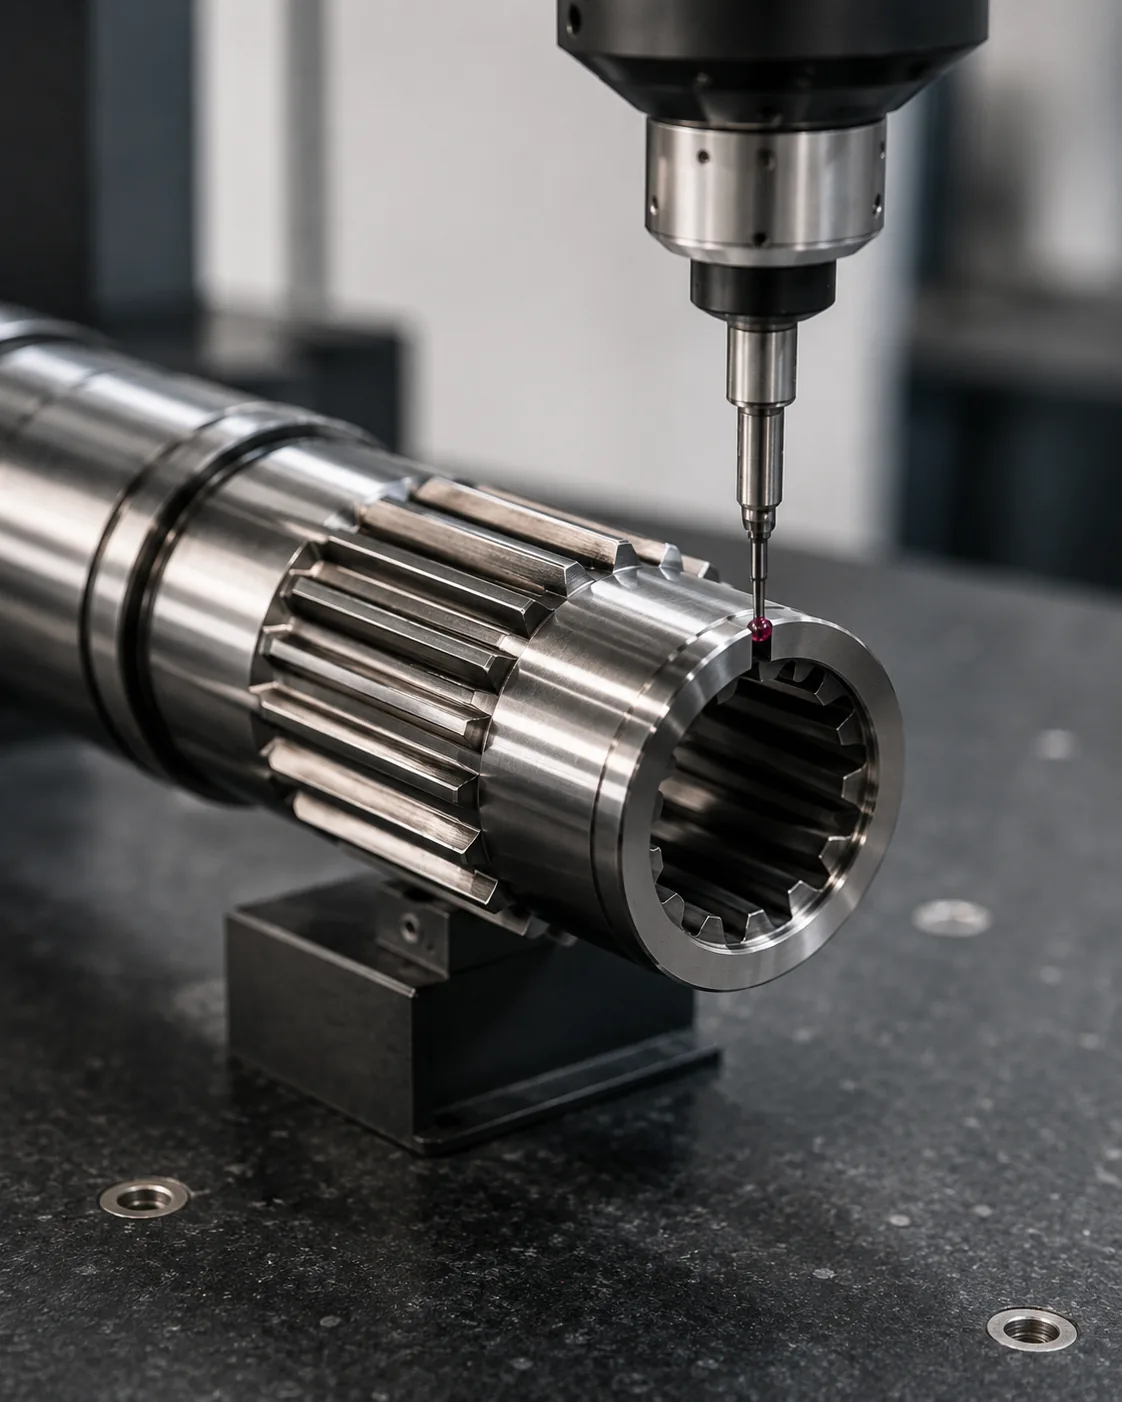
Mitigazione dello sfregamento
Mitigazione dello sfregamento Il problema deve essere esaminato come sintomo di un corretto accoppiamento. Prima di pulire o smaltire i pezzi, è necessario registrare la posizione del danno, la sua simmetria, le condizioni del componente opposto, la storia della lubrificazione e qualsiasi allentamento o problema di allineamento.
L'intervento correttivo dipende dal meccanismo. Un albero di ricambio più duro non risolverà un mozzo eccentrico, un innesto inadeguato o un lubrificante contaminato. Confrontare entrambi i componenti, controllare i cuscinetti di supporto e i riferimenti, e verificare l'accoppiamento previsto prima di modificare il materiale o la tolleranza. In questa analisi, il criterio di accettazione utile è quello che può essere ricondotto a una caratteristica funzionale del disegno. Quando si esamina la lubrificazione delle scanalature, rivedere questo punto ogni qualvolta cambiano il componente di accoppiamento, le condizioni del materiale o il carico di lavoro.
Una sequenza di revisione pratica
Una sequenza di revisione pratica inizia con il componente di accoppiamento e il percorso di coppia, quindi conferma il sistema di dentatura, l'ingranamento e le caratteristiche dell'albero che definiscono il collegamento. Successivamente, si definiscono il materiale e il trattamento termico, le finiture funzionali e gli eventuali requisiti di eccentricità o posizionamento. Per le lavorazioni ripetitive, mantenere lo stesso punto di riferimento e la stessa base di misurazione, a meno che non cambino i requisiti di assemblaggio. Quando si esamina la lubrificazione delle scanalature, è opportuno rivedere questo punto ogni qualvolta cambiano il componente di accoppiamento, le condizioni del materiale o le condizioni operative.
Concludete concordando il metodo di ispezione, la quantità e la documentazione del primo campione. Questo ordine impedisce che vengano prese decisioni sul processo o sulle tolleranze prima che l'interfaccia funzionale sia compresa e semplifica il confronto dei preventivi, poiché gli stessi input di progettazione vengono presentati a ciascun fornitore. Quando cambiano le condizioni di utilizzo o l'elemento di accoppiamento, rivedete questo punto anziché basarvi sull'ipotesi precedente. Quando si esamina la lubrificazione delle scanalature, rivedete questo punto ogni qualvolta cambiano il componente di accoppiamento, le condizioni del materiale o le condizioni di utilizzo.
Base di intervallo di servizio
Base di intervallo di servizio colloca la scanalatura in un contesto operativo. Direzione della coppia, carico d'urto, contaminazione, lubrificazione, movimento assiale, supporto del cuscinetto e accesso per la manutenzione possono tutti influenzare le condizioni di montaggio e del materiale praticabili.
Per una richiesta di offerta (RFQ), descrivere la funzione effettiva della macchina o dell'assemblaggio e fornire il componente di accoppiamento. Le richieste di sostituzione devono includere fotografie dell'usura e misurazioni delle aree non usurate. Queste informazioni aiutano a distinguere i problemi geometrici da quelli di allineamento, lubrificazione o manutenzione in altre parti del sistema. Per questo argomento, collegare tale decisione al componente di accoppiamento e alla revisione del disegno utilizzata per la richiesta di offerta (RFQ). Quando si esamina la lubrificazione delle scanalature, rivedere questo punto ogni qualvolta cambiano il componente di accoppiamento, le condizioni del materiale o il carico di lavoro.
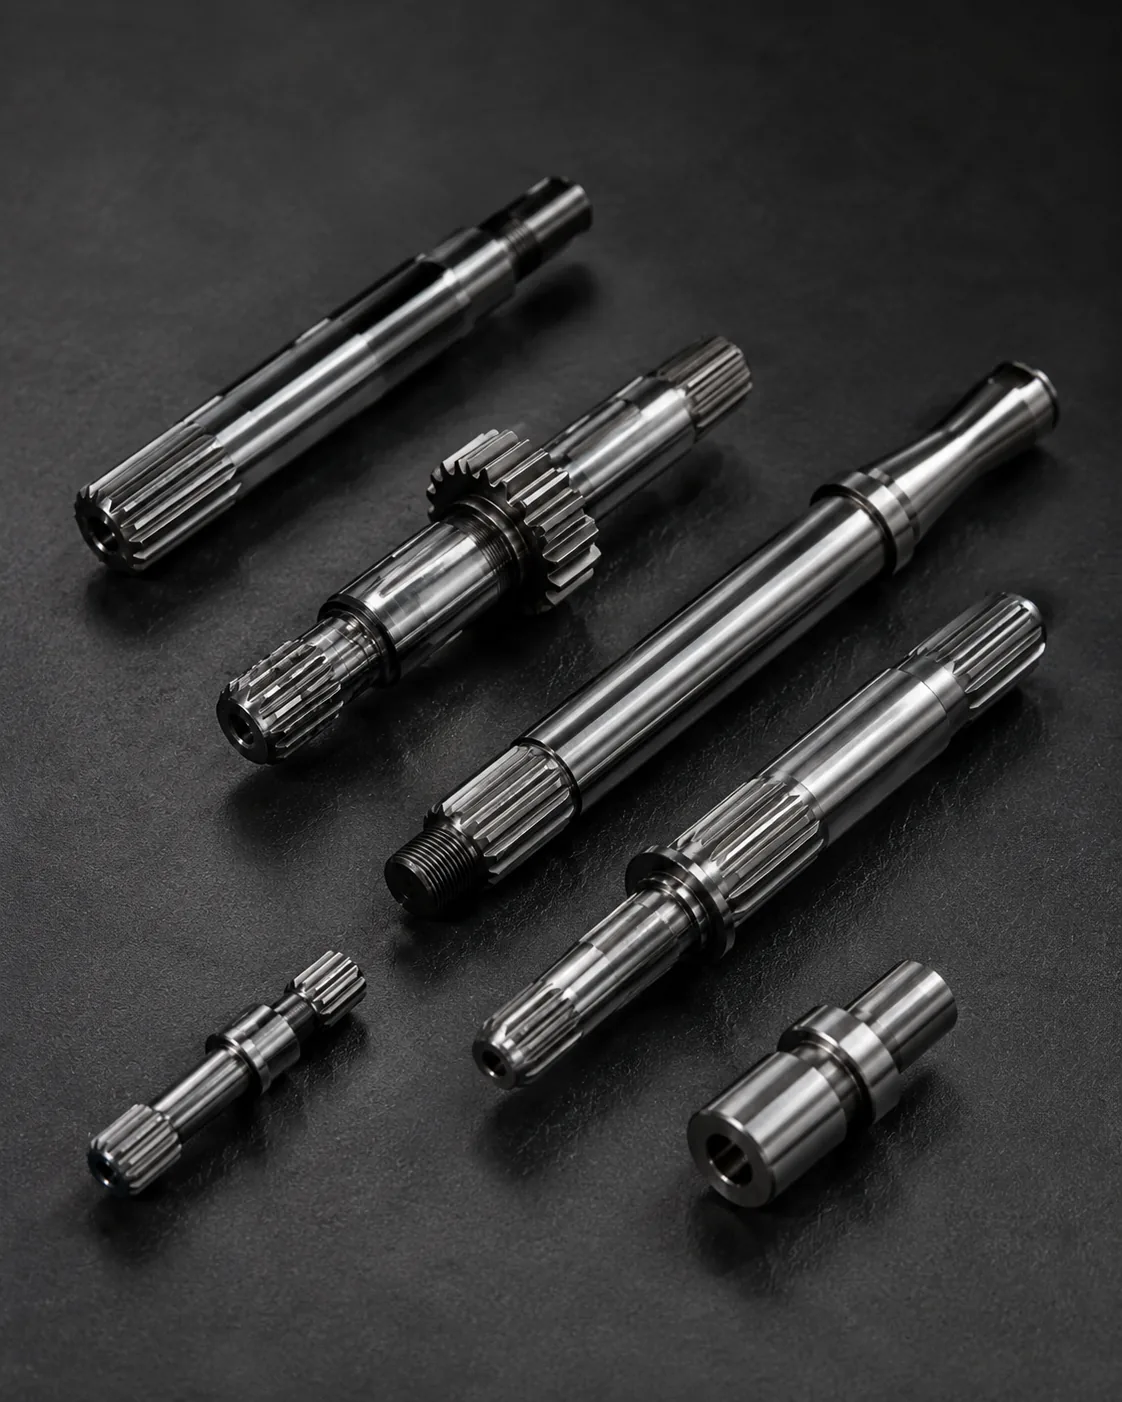
Evitate prescrizioni di lubrificanti non supportate da prove scientifiche.
Evitate prescrizioni di lubrificanti non supportate da prove scientifiche. La questione dovrebbe essere esaminata nel contesto della lubrificazione delle scanalature. Identificare il componente di accoppiamento, la funzione operativa e la caratteristica del disegno che questa decisione controlla. Il requisito deve essere misurabile e collegato all'accoppiamento, al trasferimento di coppia, all'allineamento, all'usura o ad altre esigenze di assemblaggio definite.
Considerare la decisione insieme alle condizioni del materiale, alla sequenza di produzione e all'accesso per l'ispezione. Se il componente è un ricambio, confrontare la geometria non usurata con quella del componente di accoppiamento anziché copiare il danno. Per i nuovi progetti, mantenere flessibili le scelte di processo, a meno che un processo specifico non sia richiesto dal progetto stesso. In questa revisione, il criterio di accettazione utile è quello che può essere ricondotto a una caratteristica funzionale del disegno. Per le considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse, applicare questo controllo all'interfaccia di lubrificazione scanalata specifica mostrata nel disegno corrente.
Errori comuni da evitare
Gli errori più comuni nella lubrificazione delle scanalature derivano dal considerare un singolo valore nominale come se definisse l'intera interfaccia. Un angolo di pressione mancante, riferimenti poco chiari, dimensioni di usura copiate, posizione della durezza non specificata e metodi di ispezione non corrispondenti possono tutti dare origine a componenti che sembrano corretti sulla carta ma che non si assemblano in modo coerente.
Una revisione più accurata inizia con la coppia di accoppiamento, identifica il percorso di carico e i punti di riferimento, quindi collega la geometria, le condizioni del materiale e l'ispezione a tali funzioni. Risolvere i quesiti aperti sul disegno prima della produzione e conservare l'interpretazione concordata con la revisione per gli ordini ripetuti. Per le lavorazioni ripetute, mantenere lo stesso sistema di riferimento e la stessa base di misurazione a meno che non cambino i requisiti di assemblaggio. In una richiesta di offerta per la lubrificazione di scanalature, mantenere questo punto collegato all'elemento di accoppiamento, allo schema di riferimento e al metodo di accettazione del pezzo finito.
Riepilogo della decisione
| Area decisionale | Cosa confermare | Perché è importante |
|---|---|---|
| Geometria di accoppiamento | Sistema dentato, diametri, innesto e adattamento | Compatibilità dei controlli e contatto laterale |
| Posizione | Riferimenti, perni, spalle e concentricità | Controlla l'allineamento nell'assemblaggio |
| Condizioni materiali | Grado, trattamento termico, durezza e finitura | Definisce le condizioni meccaniche e di usura finali |
| Dovere | Coppia, velocità, urto, movimento e ambiente | Collega la definizione del componente alle condizioni operative. |
| Ispezione | Caratteristiche controllate e metodo di misurazione | Garantisce la coerenza dell'accettazione tra fornitore e acquirente |
Lista di controllo delle specifiche
- Componente di accoppiamento e orientamento del dente esterno/interno
- Sistema di moduli o passi, numero di denti, angolo di pressione e diametri maggiore/minore.
- Impegno effettivo, base di adattamento o tolleranza e movimento assiale se necessario
- Materiale, trattamento termico, posizione della durezza e finiture superficiali funzionali
- Requisiti relativi a punti di riferimento, diametri dei cuscinetti o dei perni di centraggio, eccentricità e posizione assiale.
- Coppia, velocità, carico d'urto o di inversione, lubrificazione e ambiente operativo
- Quantità, requisiti del primo articolo e documentazione di ispezione concordata
Utilizzare il Gamma di prodotti per alberi scanalati per confrontare le configurazioni disponibili e la Lista di controllo per la redazione della richiesta di offerta (RFQ) per preparare un'indagine completa. Quando il componente o l'elemento di accoppiamento cambiano, rivedere questo punto invece di mantenere l'ipotesi precedente. Per le considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse, applicare questo controllo all'interfaccia di lubrificazione scanalata specifica mostrata nel disegno corrente.
Scheda tecnica per la lubrificazione delle scanalature
Utilizza questo foglio di lavoro per trasformare Considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse in decisioni che possono essere mostrate su un disegno, controllate durante la quotazione e verificate al primo articolo. Inizia con Fabbisogno di lubrificazione fisso o scorrevole E Ritenzione del grasso, perché questi due elementi definiscono solitamente la geometria di accoppiamento o la condizione del materiale che il resto del processo deve supportare. Quindi rivedi Alloggiamenti lubrificati a olio, Controllo della contaminazione E Compatibilità con le guarnizioni contro l'assemblaggio effettivo piuttosto che trattarli come valori di catalogo indipendenti.
Per la risoluzione dei problemi, documentare le condizioni prima di pulire o smaltire i componenti. Registrare la posizione dell'usura, i detriti, la lucidatura, la vaiolatura, lo scolorimento, l'usura da sfregamento, il contatto tra i bordi dei denti e qualsiasi differenza lungo la circonferenza. Verificare il componente di accoppiamento, le condizioni del cuscinetto, il percorso di lubrificazione e l'allineamento dell'assemblaggio. Una sostituzione basata solo sull'albero danneggiato può riprodurre lo stesso problema se la causa sottostante si trova altrove nella connessione. Per le considerazioni sulla lubrificazione delle connessioni scanalate scorrevoli e fisse, applicare questo controllo alla specifica interfaccia di lubrificazione scanalata mostrata nel disegno corrente.
Utilizzare le esigenze di lubrificazione fissa o scorrevole, gli alloggiamenti lubrificati a olio e la compatibilità con le guarnizioni per distinguere il sintomo dalla causa. Confrontare le misurazioni nelle aree non usurate, verificare i riferimenti e l'eccentricità e cercare prove di un innesto insufficiente o di un contatto irregolare dei fianchi. Se il servizio operativo è cambiato, aggiungere la nuova coppia, velocità, frequenza di inversione, temperatura o condizione di contaminazione alla revisione tecnica prima di rilasciare un disegno di sostituzione.
Sequenza di revisione del disegno
Prima di richiedere la produzione, esaminare il disegno nello stesso ordine in cui funziona l'assemblaggio: sistema di accoppiamento dei denti, innesto effettivo, riferimenti di posizionamento, perni o spalle adiacenti, materiale e trattamento termico, finiture funzionali e metodo di ispezione. Per lubrificazione delle scanalatureL'ordine è importante perché le decisioni successive, come la selezione del processo o la scelta dello strumento di misura, dovrebbero supportare l'interfaccia anziché ridefinirla.
| Elemento del foglio di lavoro | Domanda a cui rispondere | output RFQ |
|---|---|---|
| Fabbisogno di lubrificazione fisso o scorrevole | Quale funzione di assemblaggio controlla questa caratteristica? | Dimensione, tolleranza o riferimento di accoppiamento |
| Ritenzione del grasso | Quale condizione finale deve essere raggiunta? | Specificare il materiale, il trattamento termico e la finitura. |
| Alloggiamenti lubrificati a olio | Come verrà verificata la caratteristica? | Metodo di ispezione o nota di segnalazione |
| Controllo della contaminazione | Come interagisce l'altro membro? | Informazioni sulla parte di accoppiamento e sull'impegno |
| Compatibilità con le guarnizioni | Quale dato di riferimento stabilisce la posizione funzionale? | Relazione tra punto di riferimento e deviazione |
Passaggio di consegne dell'approvvigionamento prima del primo articolo
Un pacchetto di acquisto utile per Considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse Contiene il disegno controllato, la quantità, il materiale e le condizioni di trattamento termico, le informazioni sull'interfaccia di accoppiamento e le caratteristiche di accettazione che richiedono una segnalazione. Se viene fornito un modello 3D, il disegno 2D deve comunque riportare tolleranze, riferimenti, note sul trattamento termico e requisiti di ispezione. Indicare la revisione corrente nella richiesta di offerta (RFQ) in modo che la produzione e l'ispezione non lavorino con versioni diverse.
Quando una caratteristica non è ancora stata definita, è preferibile contrassegnarla come "in attesa di chiarimenti tecnici" piuttosto che inserire un valore predefinito. Per la lubrificazione delle scanalature, i punti critici più comuni riguardano l'ingaggio, l'accoppiamento, la posizione di durezza, l'eccentricità rispetto a un perno adiacente, l'accesso alle caratteristiche interne o le condizioni di un componente di accoppiamento usurato. Risolvere questi punti prima della prima produzione riduce le rilavorazioni evitabili e semplifica il controllo degli ordini successivi.
Lista di controllo pre-rilascio
- Verificare le esigenze di lubrificazione fissa o scorrevole in base al componente di accoppiamento effettivo.
- Verificare la ritenzione del grasso nel prodotto finito.
- Definire le modalità di ispezione degli alloggiamenti lubrificati a olio.
- Verificare il controllo della contaminazione nelle condizioni di assemblaggio previste.
- Correlare la compatibilità con le guarnizioni alla struttura di riferimento funzionale.
- Indicare la quantità, il livello di revisione e qualsiasi requisito di documentazione del primo articolo.
- Registrare le modifiche relative al funzionamento, alla lubrificazione o ai componenti di accoppiamento per gli ordini ripetuti.
Domande frequenti
Cosa devo verificare in merito alle esigenze di lubrificazione fissa o scorrevole per le scanalature?
Innanzitutto, è necessario correlare le esigenze di lubrificazione fissa e scorrevole al componente di accoppiamento e alla funzione dell'assemblaggio. Riportare il requisito misurabile sul disegno controllato e includere l'elemento opposto quando la compatibilità dipende da entrambe le parti. Per le considerazioni sulla lubrificazione delle connessioni scanalate scorrevoli e fisse, questo impedisce che un'etichetta nominale sostituisca la geometria che effettivamente controlla l'accoppiamento e il trasferimento della coppia.
Cosa devo verificare riguardo alla ritenzione del grasso per la lubrificazione delle scanalature?
Verificare la ritenzione del grasso nello stato finale, tenendo conto di eventuali modifiche al materiale, al trattamento termico, alla superficie o alle dimensioni che possono verificarsi dopo la lavorazione. Se il requisito dipende da una posizione o da un punto di riferimento, indicarlo esplicitamente in modo che la produzione e il controllo qualità utilizzino lo stesso riferimento.
Cosa devo verificare riguardo agli alloggiamenti lubrificati a olio per la lubrificazione delle scanalature?
Scegliere un metodo di ispezione che misuri la caratteristica indicata nel disegno. La misurazione funzionale, la misurazione analitica delle scanalature, i controlli con CMM, l'ispezione dell'eccentricità, la misurazione della rugosità e le prove di durezza rispondono a quesiti diversi. Specificare quale risultato è richiesto per l'accettazione, anziché richiedere un rapporto di ispezione generico. Per le considerazioni sulla lubrificazione delle connessioni scanalate scorrevoli e fisse, annotare il requisito risultante sul disegno o sulla specifica di acquisto in modo che rimanga coerente negli ordini successivi.
Quali informazioni devo verificare in merito al controllo della contaminazione per la lubrificazione delle scanalature?
Verificare il controllo della contaminazione con il componente di accoppiamento reale e le condizioni di montaggio previste. L'accoppiamento effettivo, il gioco, il movimento assiale, la temperatura e l'usura in un mozzo di ricambio possono influenzare il comportamento del collegamento. Un nuovo albero non dovrebbe essere accettato o rifiutato solo in base alla sensazione al tatto quando è disponibile un requisito di accoppiamento misurabile.
Cosa devo verificare in merito alla compatibilità con le guarnizioni per la lubrificazione delle scanalature?
Collegare la compatibilità con le guarnizioni alle caratteristiche che determinano la rotazione nell'assemblaggio. Il disegno deve indicare chiaramente il riferimento di riferimento e qualsiasi eccentricità o relazione di posizione. Se il trattamento termico o la lavorazione di finitura possono spostare la caratteristica, verificare la relazione nella fase che rappresenta il pezzo finito.
Dalla decisione ingegneristica al controllo della produzione.
Una volta concordata l'interfaccia, tradurre ogni decisione funzionale in una caratteristica di disegno che possa essere prodotta e ispezionata. Evitare di lasciare le relazioni chiave solo nelle note via e-mail. Dimensioni, riferimenti, condizioni di trattamento termico e requisiti di accettazione devono essere controllati tramite revisioni in modo che il team di produzione e il team di ispezione lavorino secondo la stessa definizione. Per le lavorazioni ripetute, mantenere lo stesso riferimento e la stessa base di misura a meno che non cambino i requisiti di assemblaggio. Per le considerazioni sulla lubrificazione per i collegamenti scanalati scorrevoli e fissi, registrare il requisito risultante sul disegno o sulla specifica di acquisto in modo che rimanga coerente negli ordini ripetuti.
Per i primi articoli, dare priorità alle caratteristiche che dimostrano la compatibilità di assemblaggio: geometria del dente, accoppiamento, relazione con perni o spalle di posizionamento, condizioni di trattamento termico ed eventuali eccentricità critiche. Registrare il metodo di misurazione insieme al risultato. Per gli ordini successivi, l'utilizzo della stessa configurazione di riferimento e dello stesso approccio di misurazione facilita il riconoscimento delle variazioni di tendenza e riduce le controversie causate da diverse interpretazioni dell'ispezione. Quando cambia il carico o l'elemento di accoppiamento, rivedere questo punto anziché riproporre l'ipotesi precedente. Quando si esamina la lubrificazione delle scanalature, rivedere questo punto ogni volta che cambiano il componente di accoppiamento, le condizioni del materiale o il carico operativo.
Quando le condizioni operative cambiano, è opportuno riaprire la revisione tecnica anziché presumere che le vecchie specifiche rimangano adeguate. Una coppia maggiore, urti più intensi, inversioni di marcia più frequenti, una lubrificazione diversa o un nuovo componente di accoppiamento possono modificare il contatto e l'usura anche se la dimensione nominale della scanalatura rimane invariata. Il disegno deve evolversi in base ai requisiti di assemblaggio effettivi. Per questo argomento, è necessario collegare tale decisione al componente di accoppiamento e alla revisione del disegno utilizzata per la richiesta di offerta (RFQ). In una richiesta di offerta per la lubrificazione delle scanalature, è importante mantenere questo punto collegato all'elemento di accoppiamento, allo schema di riferimento e al metodo di accettazione del pezzo finito.
Preparare la richiesta di offerta (RFQ).
- Disegno 2D attuale e revisione
- Definizione del componente di accoppiamento e della spline
- Materiali, trattamenti termici e finiture funzionali
- Coppia, velocità, servizio e ambiente
- Quantità e documentazione di ispezione richiesta
Una richiesta completa combina il disegno, l'interfaccia di accoppiamento, le condizioni del materiale, l'utilizzo, la quantità e le aspettative di ispezione. Quando questi input vengono definiti in anticipo, i fornitori possono pianificare gli utensili, il trattamento termico, la finitura e la misurazione in base allo stesso requisito funzionale, riducendo i cicli di chiarimento prima del primo prototipo. In questa revisione, il criterio di accettazione utile è quello che può essere ricondotto a una caratteristica funzionale del disegno. Per le considerazioni sulla lubrificazione per connessioni scanalate scorrevoli e fisse, registrare il requisito risultante sul disegno o sulla specifica di acquisto in modo che rimanga coerente negli ordini successivi.
Trasforma la guida in una richiesta di preventivo (RFQ).
Inviare il disegno controllato, l'interfaccia di accoppiamento, le condizioni del materiale e le informazioni relative al funzionamento per la verifica tecnica.
Richiedi un preventivo