Karbonlanmış ve İndüksiyonla Sertleştirilmiş Kamalı Mil Karşılaştırması — Karbürleme ve indüksiyonla sertleştirme, her ikisi de sertleştirilmiş iş yüzeyleri oluşturur, ancak bunu farklı termal yollarla ve malzeme seçimi, yüzey sertleştirme veya sertleştirilmiş bölge tanımı, deformasyon ve son işlem açısından farklı sonuçlarla yaparlar. Çizimde, işlemleri birbirinin yerine kullanılabilen etiketler olarak ele almak yerine, gerekli son durum belirtilmelidir.
İçin karbonlanmış ve indüksiyonla sertleştirilmiş kamalı mil karşılaştırmasıEn güvenilir özellik, tasarımcının, alıcının, üreticinin ve denetçinin aynı şekilde yorumlayabileceği özelliktir. Aşağıdaki tartışma, tam geometri ve çalışma verileri olmadan belirlenemeyen evrensel tork, geçme veya ömür iddialarından ziyade, ölçülebilir çizim girdilerine, montaj koşullarına ve pratik kontrollere odaklanmaktadır.
Yüzey Sertleştirme Mekanizmaları
Yüzey Sertleştirme Mekanizmaları Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarım tarafından belirli bir işlem gerektirilmediği sürece, açık işlem seçeneklerini esnek tutun. Bu konu için, bu kararı eşleşen bileşen ve RFQ için kullanılan çizim revizyonuyla ilişkilendirin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için, bu kontrolü mevcut çizimde gösterilen belirli karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı mil arayüzüne uygulayın.
Kasa Derinliği ve Yerel Sertleşmiş Bölge Arasındaki Fark
Kasa Derinliği ve Yerel Sertleşmiş Bölge Arasındaki Fark Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarım tarafından belirli bir işlem gerektirilmediği sürece, açık işlem seçeneklerini esnek tutun. Bu incelemede, faydalı kabul kriteri, fonksiyonel bir çizim özelliğine kadar izlenebilen kriterdir. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft teklif talebinde, bu noktayı eşleşen parça, referans şeması ve bitmiş parça kabul yöntemiyle ilişkilendirin.
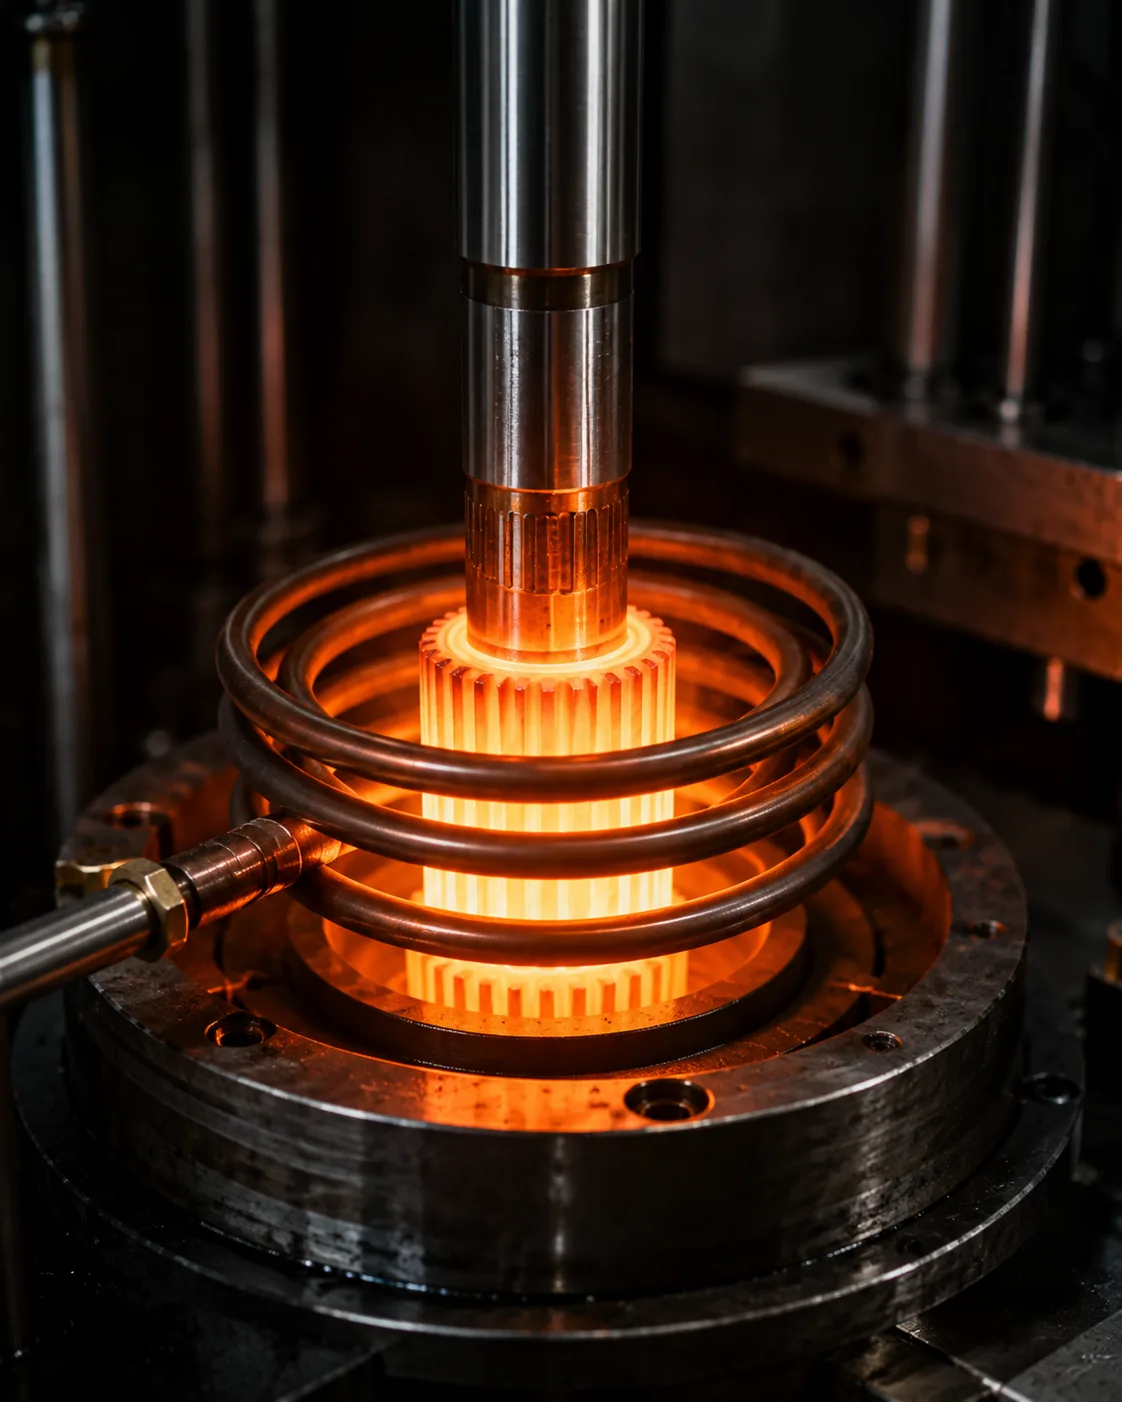
Malzeme Uyumluluğu
Malzeme Uyumluluğu Yük, kesit boyutu, sertleşme tepkisi, darbe dayanımı, aşınma gereksinimleri ve planlanan üretim yolu dikkate alınarak seçim yapılmalıdır. Malzeme kalitesi ve ısıl işlem birlikte bir karar oluşturur; eğer kullanım amacı ve geometri gerektirmiyorsa, daha yüksek alaşımlı çelik otomatik olarak daha iyi bir seçim değildir.
Çizimde gerekli malzeme tanımı ve son durum belirtilmelidir. Malzeme ikamesine izin veriliyorsa, bunu kontrol eden özellikleri veya onay sürecini tanımlayın. Birden fazla çapa sahip miller veya entegre dişliler için, ısıl işlem yönteminin düzgünlüğü ve daha sonraki son işlemeyi nasıl etkilediğini de göz önünde bulundurun. Tekrarlanan işler için, montaj gereksinimi değişmedikçe aynı referans noktasını ve ölçüm temelini koruyun.
Bozulma ve Maskeleme
Bozulma ve Maskeleme Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarım tarafından belirli bir işlem gerektirilmediği sürece, açık işlem seçeneklerini esnek tutun. Görev veya eşleşen parça değiştiğinde, önceki varsayımı devam ettirmek yerine bu noktayı tekrar gözden geçirin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaftı incelerken, eşleşen bileşen, malzeme durumu veya çalışma görevi değiştiğinde bu noktayı tekrar gözden geçirin.
İşlem Sonrası İşleme
İşlem Sonrası İşleme Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, tasarım tarafından belirli bir işlem gerektirilmediği sürece, açık işlem seçeneklerini esnek tutun. Bu konu için, bu kararı eşleşen bileşen ve RFQ için kullanılan çizim revizyonuyla ilişkilendirin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için, bu kontrolü mevcut çizimde gösterilen belirli karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı mil arayüzüne uygulayın.
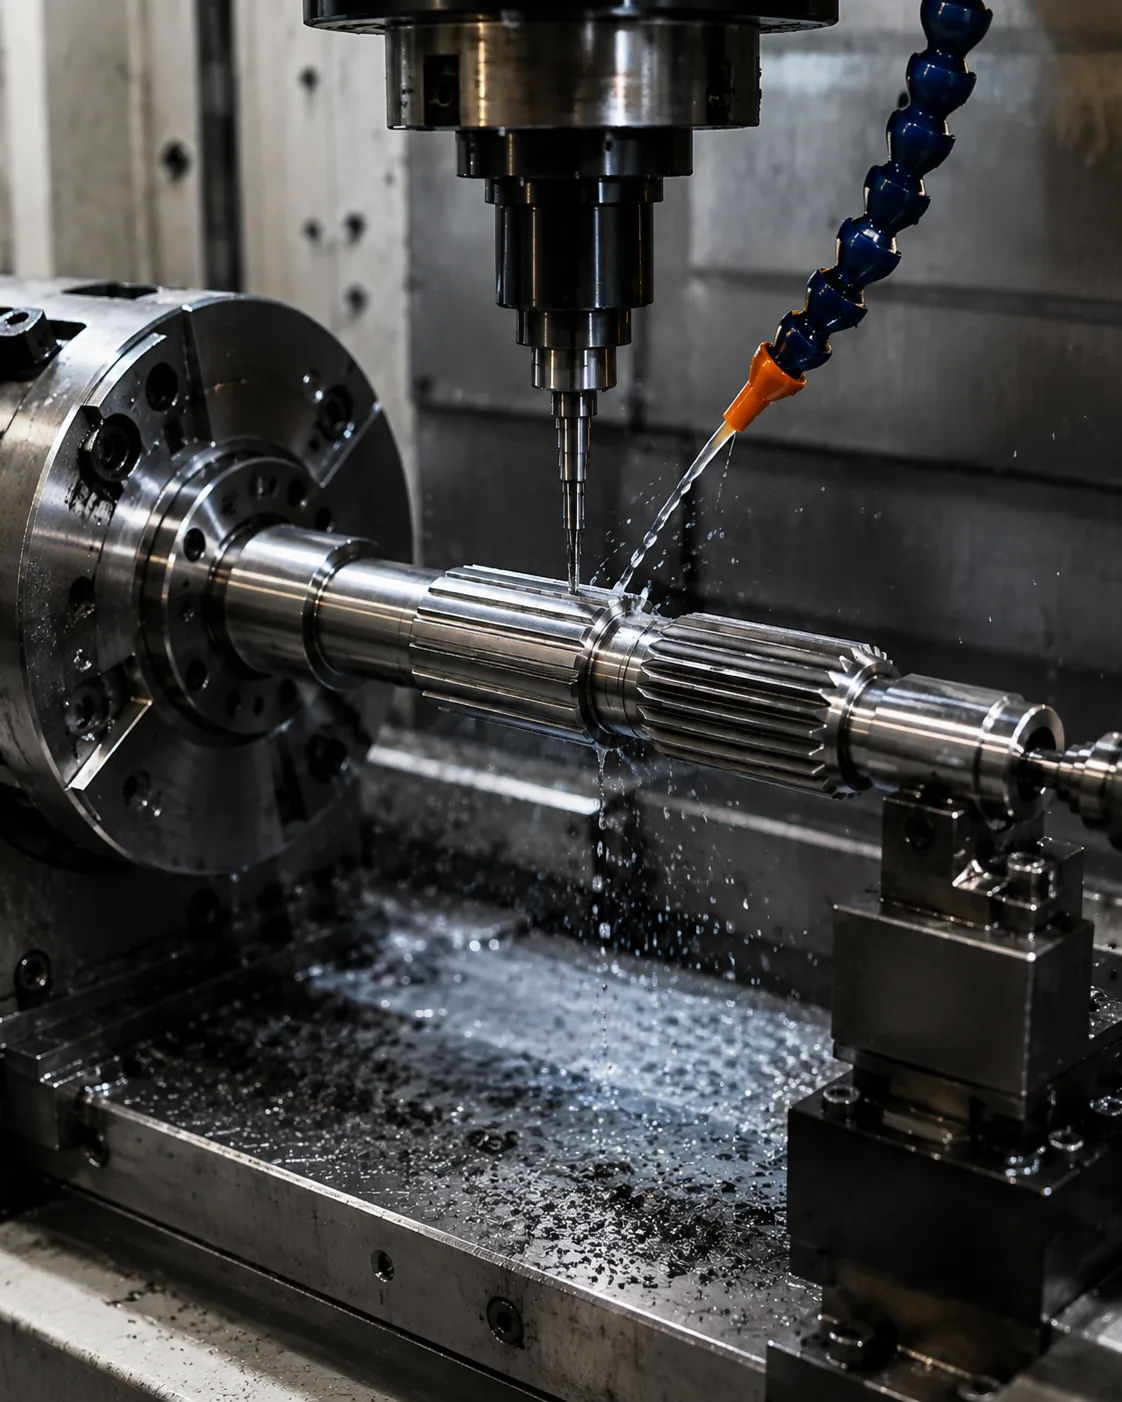
Sertlik Doğrulama
Sertlik Doğrulama Aşınma direncini, yorulma davranışını, deformasyonu ve son işleme sırasını etkiler. Karbürleme, indüksiyonla sertleştirme ve su verme-tavlama işlemi farklı malzeme koşulları oluşturduğundan, sertlik değerine ulaşmak için birbirinin yerine kullanılabilen yöntemler olarak değerlendirilmemelidir.
Sertliği, konum ve gerektiğinde kasa derinliği veya çekirdek durumu ile birlikte belirtin. Isıl işlem, düzgünlüğü veya özellik ilişkisini değiştirebiliyorsa, ısıl işlemden sonra referans noktasının geri kazanılmasını ve son muayeneyi planlayın. Sıkı toleransların geri kazanılması gerektiğinde, kritik mil yatakları veya diş yüzeyleri için son işlem stoğu gerekebilir. Bu incelemede, kullanışlı kabul kriteri, fonksiyonel bir çizim özelliğine kadar izlenebilen kriterdir. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft teklif talebinde, bu noktayı eşleşen eleman, referans şeması ve bitmiş parça kabul yöntemiyle ilişkilendirin.
Pratik bir tekrar dizisi
Pratik bir inceleme dizisi, eşleşen bileşen ve tork yoluyla başlar, ardından diş sistemini, kavramayı ve bağlantıyı konumlandıran şaft özelliklerini doğrular. Daha sonra malzeme ve ısıl işlem, fonksiyonel yüzeyler ve herhangi bir salınım veya konum gereksinimini tanımlayın. Tekrarlanan işler için, montaj gereksinimi değişmedikçe aynı referans ve ölçüm esasını koruyun. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaftlar için, ortaya çıkan gereksinimi çizime veya satın alma şartnamesine kaydedin, böylece tekrarlanan siparişlerde tutarlı kalır.
Muayene yöntemi, miktar ve ilk numune dokümantasyonu üzerinde anlaşarak işlemi tamamlayın. Bu sıra, fonksiyonel arayüz anlaşılmadan önce proses veya tolerans kararlarının alınmasını önler ve her tedarikçiye aynı tasarım girdileri sunulduğu için tekliflerin karşılaştırılmasını kolaylaştırır. Görev veya eşleşen eleman değiştiğinde, önceki varsayımı devam ettirmek yerine bu noktayı tekrar gözden geçirin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için, ortaya çıkan gereksinimi çizime veya satın alma şartnamesine kaydedin, böylece tekrarlanan siparişlerde tutarlı kalır.
Aşınma ve Yorgunluk Hususları
Aşınma ve Yorgunluk Hususları Bu durum, tam bağlantı sorununun bir belirtisi olarak incelenmelidir. Hasarın nerede meydana geldiği, simetrik olup olmadığı, karşıdaki parçanın durumu, yağlama geçmişi ve parçalar temizlenmeden veya atılmadan önce herhangi bir gevşeklik veya hizalama sorunu kaydedilmelidir.
Düzeltici işlem, mekanizmaya bağlıdır. Daha sert bir yedek mil, eksantrik bir göbeği, yetersiz kavramayı veya kirlenmiş yağlayıcıyı düzeltmeyecektir. Her iki parçayı karşılaştırın, destek yataklarını ve referans noktalarını kontrol edin ve malzeme veya toleransı değiştirmeden önce amaçlanan uyumu doğrulayın. Bu konu için, bu kararı eşleşen bileşen ve RFQ için kullanılan çizim revizyonuyla ilişkilendirin. Karbürlenmiş ve İndüksiyonla Sertleştirilmiş Spline Milleri için, ortaya çıkan gereksinimi çizime veya satın alma şartnamesine kaydedin, böylece tekrarlanan siparişlerde tutarlı kalır.
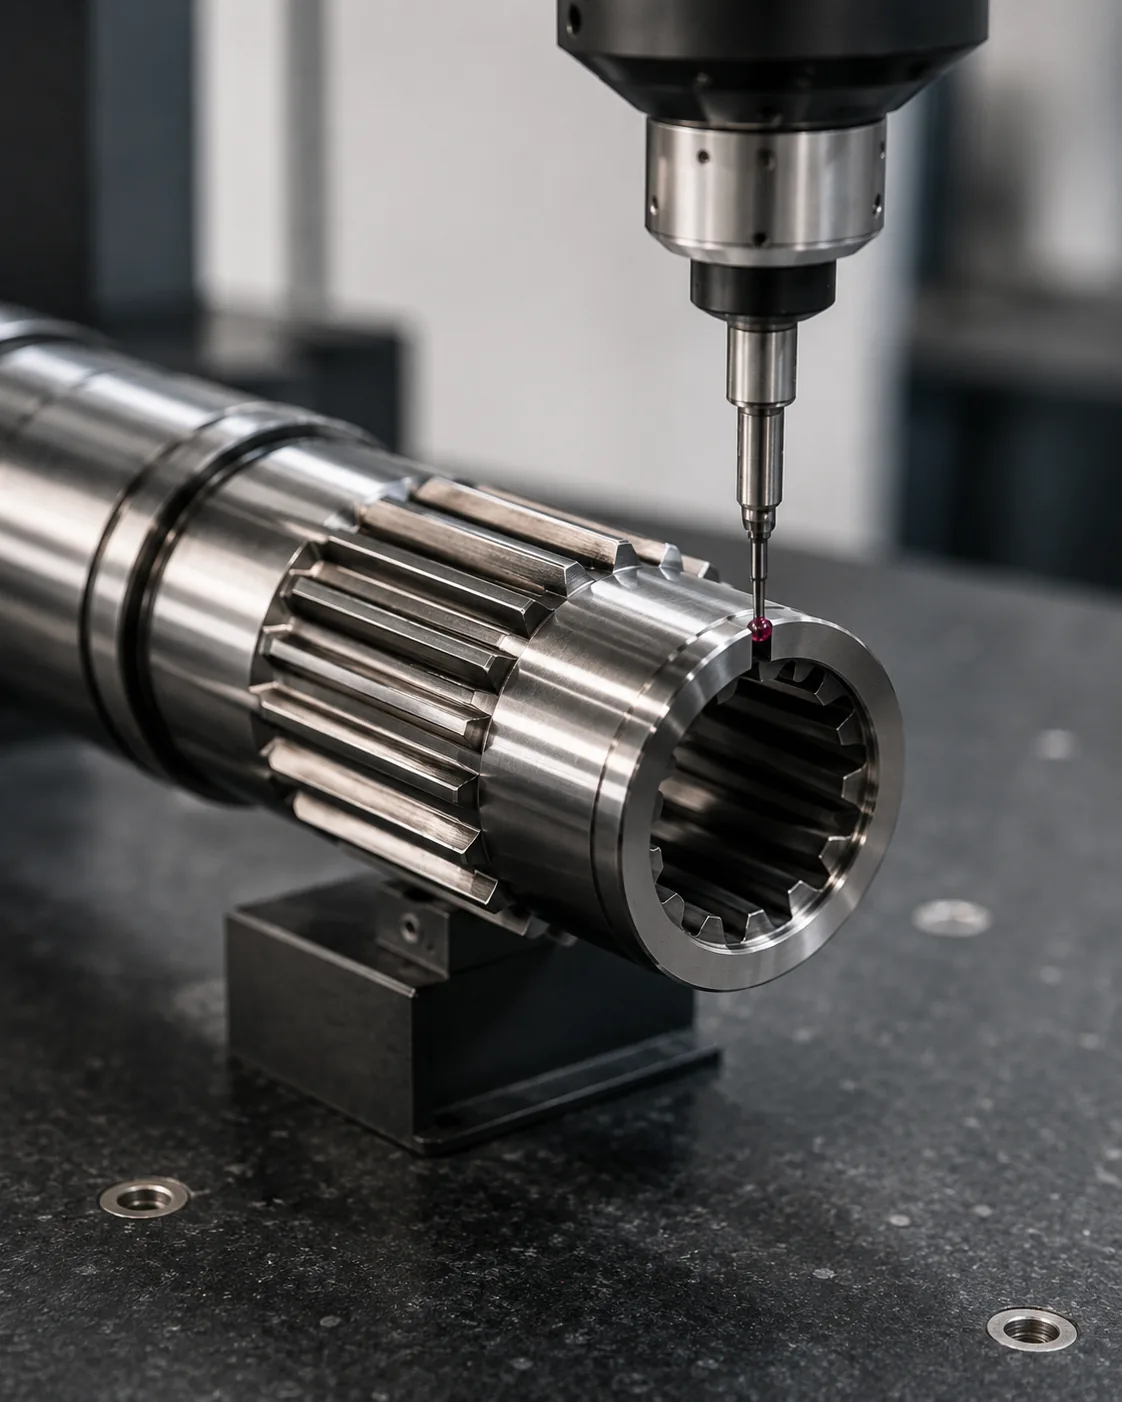
Çizim Süreçlerini Ayırt Eden Notlar
Çizim Süreçlerini Ayırt Eden Notlar Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft bağlamında incelenmelidir. Bu kararın kontrol ettiği eşleşen bileşeni, çalışma fonksiyonunu ve çizim özelliğini belirleyin. Gereksinim ölçülebilir olmalı ve uyum, tork transferi, hizalama, aşınma veya tanımlanmış başka bir montaj ihtiyacıyla bağlantılı olmalıdır.
Kararı, malzeme durumu, üretim sırası ve muayene erişimiyle birlikte değerlendirin. Parça bir yedek parça ise, hasarı kopyalamak yerine aşınmamış geometriyi ve eşleşen parçayı karşılaştırın. Yeni tasarımlar için, belirli bir işlem tasarımın kendisi tarafından gerekli kılınmadığı sürece, açık işlem seçeneklerini esnek tutun. Bu incelemede, kullanışlı kabul kriteri, fonksiyonel bir çizim özelliğine kadar izlenebilen kriterdir. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için, bu kontrolü mevcut çizimde gösterilen belirli karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı mil arayüzüne uygulayın.
Sıkça yapılan hatalardan kaçınmak
Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı millerde sık yapılan hatalar, tek bir nominal değerin tüm arayüzü tanımlıyormuş gibi ele alınmasından kaynaklanır. Eksik basınç açısı, belirsiz referans noktaları, kopyalanmış aşınma boyutları, belirtilmemiş sertlik konumu ve uyumsuz muayene yöntemleri, kağıt üzerinde doğru görünen ancak tutarlı bir şekilde monte edilemeyen parçalar oluşturabilir.
Daha iyi bir inceleme, eşleşen çiftle başlar, yük yolunu ve konumlandırma özelliklerini belirler, ardından geometriyi, malzeme durumunu ve muayeneyi bu işlevlere bağlar. Üretimden önce çizimdeki açık soruları kapatın ve tekrarlanan siparişler için revizyonla birlikte üzerinde anlaşılan yorumu koruyun. Tekrarlanan işler için, montaj gereksinimi değişmedikçe aynı referans ve ölçüm esasını koruyun. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için, bu kontrolü mevcut çizimde gösterilen belirli karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı mil arayüzüne uygulayın.
Karar özeti
| Karar alanı | Onaylanacak olanlar | Neden önemli? |
|---|---|---|
| Çiftleşme geometrisi | Diş sistemi, çaplar, kavrama ve uyum | Kontrol uyumluluğu ve yan temas |
| Konum | Referans noktaları, koğuşlar, omuzlar ve salınım | Montajda hizalamayı kontrol eder. |
| Malzeme durumu | Kalite, ısıl işlem, sertlik ve yüzey işlemi | Ürünün nihai mekanik ve aşınma durumunu tanımlar. |
| Görev | Tork, hız, şok, hareket ve çevre | Parça tanımını çalışma koşullarına bağlar. |
| Denetleme | Kontrollü özellikler ve ölçüm yöntemi | Tedarikçi ve alıcı arasında kabulün tutarlı olmasını sağlar. |
Teknik şartname kontrol listesi
- Eşleşen bileşen ve dış/iç diş yönlendirmesi
- Modül veya hatve sistemi, diş sayısı, basınç açısı ve ana/ikincil çaplar
- Etkin bağlantı, uyum veya tolerans esası ve gerekirse eksenel hareket.
- Malzeme, ısıl işlem, sertlik yeri ve fonksiyonel yüzey işlemleri
- Referans noktaları, yatak veya kılavuz çapları, salınım ve eksenel konum gereksinimleri
- Tork, hız, şok veya ters yük, yağlama ve çalışma ortamı
- Miktar, ilk numune gereksinimleri ve üzerinde mutabık kalınan muayene dokümantasyonu
Kullanın kamalı mil ürün yelpazesi Mevcut konfigürasyonları ve Teklif talebi çizim kontrol listesi Eksiksiz bir inceleme hazırlamak için. Görev veya eşleşen eleman değiştiğinde, önceki varsayımı devam ettirmek yerine bu noktayı tekrar gözden geçirin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için, bu kontrolü mevcut çizimde gösterilen belirli karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı mil arayüzüne uygulayın.
Karbonlama ve indüksiyonla sertleştirilmiş kamalı mil için mühendislik çalışma sayfası
Bu çalışma sayfasını çevirmek için kullanın. Karbonlanmış ve İndüksiyonla Sertleştirilmiş Kamalı Mil Karşılaştırması Çizim üzerinde gösterilebilen, fiyat teklifi sırasında kontrol edilebilen ve ilk numunede doğrulanabilen kararlara dönüştürün. Başlayın Yüzey Sertleştirme Mekanizmaları Ve Kasa Derinliği ve Yerel Sertleşmiş Bölge Arasındaki FarkÇünkü bu iki unsur genellikle ya eşleşme geometrisini ya da sürecin geri kalanının desteklemesi gereken malzeme koşulunu tanımlar. Ardından gözden geçirin. Malzeme Uyumluluğu, Bozulma ve Maskeleme Ve İşlem Sonrası İşleme Bunları bağımsız katalog değerleri olarak ele almak yerine, gerçek montaja göre değerlendirmek.
Malzeme veya ısıl işlem kararı için, kesit boyutunu, temas veya aşınma endişesini, darbe veya ters yükü ve ısıl işlemden sonra boyutsal olarak kontrol altında tutulması gereken özellikleri kaydedin. Malzeme kalitesi, sertleştirme yöntemi ve son işleme sırası birlikte değerlendirilmelidir. Ölçüm yeri belirtilmemiş bir hedef sertlik, gereksinimi tam olarak tanımlamaz ve sert bir yüzey tek başına kasa derinliğini, çekirdek durumunu veya düzgünlüğünü tanımlamaz. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaftı incelerken, eşleşen bileşen, malzeme durumu veya çalışma görevi değiştiğinde bu noktayı tekrar gözden geçirin.
Yüzey sertleştirme mekanizmalarını ve sertleştirme derinliğini, lokalize sertleştirilmiş bölgeye göre bitmiş çizimle ilişkilendirin. Sertliğin nerede geçerli olduğunu, hangi mil veya diş yüzeylerinin son işlem gerektirdiğini ve ısıl işlemden sonra hangi referans noktalarının kullanıldığını gösterin. Sertleştirme derinliği veya çekirdek sertliği önemliyse, bunu açıkça belirtin. Bozulmanın bozulmayı ve maskelemeyi etkileyebileceği durumlarda, gerektiğinde düzeltme, malzeme payı veya sert son işlem içerecek kadar üretim yolunu esnek bırakın.
Çizim inceleme sırası
Üretim talebinde bulunmadan önce, montajın çalışma sırasıyla aynı şekilde çizimi inceleyin: eşleşen diş sistemi, etkili kavrama, konumlandırma referans noktaları, bitişik miller veya omuzlar, malzeme ve ısıl işlem, fonksiyonel yüzeyler ve muayene yöntemi. karbonlanmış ve indüksiyonla sertleştirilmiş kamalı mil karşılaştırmasıSıralama önemlidir çünkü süreç seçimi veya ölçüm cihazı seçimi gibi daha sonraki kararlar, arayüzü yeniden tanımlamak yerine desteklemelidir.
| Çalışma sayfası öğesi | Cevaplanacak soru | RFQ çıktısı |
|---|---|---|
| Yüzey Sertleştirme Mekanizmaları | Bu özellik hangi montaj fonksiyonunu kontrol eder? | Boyut, tolerans veya eşleşme referansı |
| Kasa Derinliği ve Yerel Sertleşmiş Bölge Arasındaki Fark | Hangi nihai duruma ulaşılmalıdır? | Malzeme / ısıl işlem / yüzey işlemi belirtilmesi |
| Malzeme Uyumluluğu | Bu özelliğin doğruluğu nasıl teyit edilecek? | Denetim yöntemi veya raporlama notu |
| Bozulma ve Maskeleme | Karşı taraf nasıl bir yaklaşım sergiliyor? | Çiftleşme organı ve etkileşim bilgileri |
| İşlem Sonrası İşleme | İşlevsel konumun belirlenmesinde hangi veri noktası kullanılır? | Referans noktası ve çıkış noktası arasındaki ilişki |
İlk makaleden önce tedarik sürecinin devredilmesi
Faydalı bir satın alma paketi Karbonlanmış ve İndüksiyonla Sertleştirilmiş Kamalı Mil Karşılaştırması Kontrollü çizim, miktar, malzeme ve ısıl işlem koşulu, eşleşme arayüzü bilgileri ve raporlanması gereken kabul özelliklerini içerir. 3B model sağlanmışsa, 2B çizim yine de toleransları, referans noktalarını, ısıl işlem notlarını ve muayene gereksinimlerini içermelidir. Üretim ve muayenenin farklı sürümlerden çalışmaması için, teklif talebinde mevcut revizyonu belirtin.
Bir özellik henüz kararlaştırılmamışsa, uygun bir değer girmek yerine mühendislik açıklaması için işaretleyin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı mil için yaygın açık konular arasında kavrama, uyum, sertlik konumu, bitişik yatağa olan salınım, iç özelliklere erişim veya aşınmış eşleşen bileşenin durumu yer alır. İlk numuneden önce bu noktaların çözülmesi, gereksiz yeniden işleme ihtiyacını azaltır ve daha sonraki tekrarlanan siparişlerin kontrolünü kolaylaştırır.
Yayın öncesi kontrol listesi
- Yüzey sertleştirme mekanizmalarını, gerçek eşleşen bileşenle karşılaştırarak doğrulayın.
- Son işlemde kasanın derinliğini, lokalize sertleşmiş bölgeyle karşılaştırarak doğrulayın.
- Malzeme uyumluluğunun nasıl denetleneceğini tanımlayın.
- Planlanan montaj koşulları altında bozulma ve maskeleme durumlarını kontrol edin.
- İşlem sonrası talaş kaldırma işlemini, fonksiyonel referans yapıya bağlayın.
- Miktar, revizyon seviyesi ve varsa ilk ürün dokümantasyon gerekliliklerini belirtin.
- Tekrarlanan siparişler için görev, yağlama veya bağlantı donanımındaki değişiklikleri kaydedin.
Sıkça sorulan sorular
Karbürleme ve indüksiyonla sertleştirilmiş kamalı miller için yüzey sertleştirme mekanizmaları hakkında neleri doğrulamalıyım?
Yüzey sertleştirme mekanizmalarını öncelikle eşleşen bileşen ve montaj fonksiyonuyla ilişkilendirin. Ölçülebilir gereksinimi kontrollü çizime ekleyin ve uyumluluk her iki parçaya da bağlı olduğunda karşıt elemanı da dahil edin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için bu, nominal bir etiketin, uyumu ve tork transferini gerçekten kontrol eden geometriyi değiştirmesini önler.
Karbürleme ve indüksiyonla sertleştirilmiş kamalı miller için kasa derinliği ve lokalize sertleştirme bölgesi hakkında neleri teyit etmeliyim?
İşlem sonrası değişebilecek malzeme, ısıl işlem, yüzey veya boyutsal durumlar da dahil olmak üzere, nihai üründeki sertleşme derinliğini yerel sertleşme bölgesiyle karşılaştırarak doğrulayın. Gereksinim bir konuma veya referans noktasına bağlıysa, üretim ve denetimin aynı referansı kullanması için bunu açıkça belirtin.
Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için malzeme uyumluluğu konusunda neleri teyit etmeliyim?
Çizimde belirtilen özelliği ölçen bir muayene yöntemi seçin. Fonksiyonel ölçüm, analitik kamalı mil ölçümü, CMM kontrolleri, salınım muayenesi, pürüzlülük ölçümü ve sertlik testi farklı sorulara cevap verir. Genel bir muayene raporu istemek yerine, kabul için hangi sonucun gerekli olduğunu belirtin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı milleri incelerken, eşleşen bileşen, malzeme durumu veya çalışma koşulu değiştiğinde bu noktayı tekrar gözden geçirin.
Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı millerde deformasyon ve maskeleme konusunda neleri teyit etmeliyim?
Gerçek eşleşen parça ve amaçlanan montaj koşuluyla deformasyonu ve maskelemeyi kontrol edin. Yedek göbekteki etkili kavrama, boşluk, eksenel hareket, sıcaklık ve aşınma, bağlantının nasıl davrandığını etkileyebilir. Ölçülebilir bir uyum gereksinimi mevcut olduğunda, yeni bir şaft yalnızca hissetme yoluyla kabul edilmemeli veya reddedilmemelidir.
Karbonlama işleminden geçirilmiş ve indüksiyonla sertleştirilmiş kamalı miller için işlem sonrası işleme konusunda neleri teyit etmeliyim?
İşlem sonrası işlemeyi, montajdaki dönüşü belirleyen özelliklere bağlayın. Çizim, referans noktasını ve herhangi bir salınım veya konum ilişkisini açıkça göstermelidir. Isıl işlem veya son işleme, özelliği hareket ettirebiliyorsa, bitmiş parçayı temsil eden aşamada ilişkiyi inceleyin.
Mühendislik kararlarından üretim kontrolüne kadar
Arayüz üzerinde anlaşmaya varıldıktan sonra, her fonksiyonel kararı üretilebilen ve denetlenebilen bir çizim özelliğine dönüştürün. Önemli ilişkileri yalnızca e-posta notlarında bırakmaktan kaçının. Boyutlar, referans noktaları, ısıl işlem koşulları ve kabul gereksinimleri, üretim ekibi ve denetim ekibinin aynı tanım üzerinde çalışması için revizyon kontrollü olmalıdır. Tekrarlanan işler için, montaj gereksinimi değişmedikçe aynı referans noktası ve ölçüm esasını koruyun. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft teklif talebinde, bu noktayı eşleşen eleman, referans şeması ve bitmiş parça kabul yöntemiyle ilişkilendirin.
İlk ürünler için, montaj uyumluluğunu kanıtlayan özelliklere öncelik verin: diş geometrisi, eşleşme uyumu, konumlandırma milleri veya omuzlarıyla ilişkisi, ısıl işlem durumu ve kritik salınım. Ölçüm yöntemini sonuçla birlikte kaydedin. Tekrarlanan siparişlerde, aynı referans kurulumunu ve ölçüm yaklaşımını kullanmak, eğilim değişikliklerini daha kolay tanımayı sağlar ve farklı muayene yorumlarından kaynaklanan anlaşmazlıkları azaltır. Görev veya eşleşen eleman değiştiğinde, önceki varsayımı devam ettirmek yerine bu noktayı tekrar gözden geçirin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı şaft teklif talebinde, bu noktayı eşleşen eleman, referans şeması ve bitmiş parça kabul yöntemiyle ilişkilendirin.
Çalışma koşulları değiştiğinde, eski spesifikasyonun uygun kaldığını varsaymak yerine mühendislik incelemesini yeniden başlatın. Daha yüksek tork, artan şok, daha sık geri dönüşler, farklı yağlama veya yeni bir eşleşen bileşen, nominal kama boyutu aynı kalsa bile temas ve aşınmayı değiştirebilir. Çizim, gerçek montaj gereksinimine göre gelişmelidir. Bu konu için, bu kararı eşleşen bileşen ve teklif talebi için kullanılan çizim revizyonuyla ilişkilendirin. Karbürlenmiş ve indüksiyonla sertleştirilmiş kama milini incelerken, eşleşen bileşen, malzeme durumu veya çalışma koşulları değiştiğinde bu noktayı tekrar gözden geçirin.
Teklif talebini hazırlayın.
- Mevcut 2 boyutlu çizim ve revizyon
- Eşleşen bileşen ve spline tanımı
- Malzeme, ısıl işlem ve fonksiyonel yüzeyler
- Tork, hız, görev ve çevre
- Miktar ve gerekli muayene belgeleri
Kapsamlı bir sorgulama, çizimi, eşleşen arayüzü, malzeme durumunu, görevi, miktarı ve muayene beklentilerini bir araya getirir. Bu girdiler erken aşamada tanımlandığında, tedarikçiler aynı fonksiyonel gereksinime göre takım, ısıl işlem, son işlem ve ölçüm planlaması yapabilir ve ilk numuneden önce açıklama döngülerini azaltabilirler. Bu incelemede, faydalı kabul kriteri, fonksiyonel bir çizim özelliğine kadar izlenebilen kriterdir. Karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı miller için, bu kontrolü mevcut çizimde gösterilen belirli karbürlenmiş ve indüksiyonla sertleştirilmiş kamalı mil arayüzüne uygulayın.
Kılavuzu bir teklif talebine dönüştürün.
Kontrollü çizimi, bağlantı arayüzünü, malzeme durumunu ve kullanım amacına ilişkin bilgileri teknik inceleme için gönderin.
Fiyat Teklifi İsteyin
























