Karburerede vs. induktionshærdede splineaksler — Karburering og induktionshærdning skaber begge hærdede arbejdsflader, men de gør det gennem forskellige termiske ruter og med forskellige implikationer for materialevalg, definition af overfladebehandling eller hærdet zone, forvrængning og endelig finish. Tegningen bør angive den nødvendige endelige tilstand i stedet for at behandle processerne som udskiftelige betegnelser.
For Karbureret vs. induktionshærdet splineaksel, er den mest pålidelige specifikation den, som en designer, køber, producent og inspektør alle kan fortolke på samme måde. Diskussionen nedenfor fokuserer på målbare tegningsinput, monteringsforhold og praktiske kontroller snarere end universelle moment-, pasforms- eller levetidskrav, der ikke kan bestemmes uden fuldstændige geometri- og driftsdata.
Overfladehærdningsmekanismer
Overfladehærdningsmekanismer bør gennemgås i forbindelse med karbureret vs. induktionshærdet splineaksel. Identificer den modstående komponent, driftsfunktion og tegningsfunktion, som denne beslutning kontrollerer. Kravet skal være målbart og forbundet med pasform, momentoverførsel, justering, slid eller et andet defineret samlingsbehov.
Overvej beslutningen sammen med materialets tilstand, fremstillingsrækkefølge og inspektionsadgang. Hvis delen er en udskiftning, skal du sammenligne den ubrugte geometri og sammenkoblingselementet i stedet for at kopiere skader. For nye designs skal du holde åbne procesvalg fleksible, medmindre designet i sig selv kræver en specifik proces. I dette emne skal du forbinde denne beslutning med sammenkoblingskomponenten og den tegningsrevision, der bruges til tilbudsanmodningen. For karburerede vs. induktionshærdede splineaksler skal du anvende denne kontrol på den specifikke karburerede vs. induktionshærdede splineakselgrænseflade, der er vist på den aktuelle tegning.
Sagdybde versus lokaliseret hærdet zone
Sagdybde versus lokaliseret hærdet zone bør gennemgås i forbindelse med karbureret vs. induktionshærdet splineaksel. Identificer den modstående komponent, driftsfunktion og tegningsfunktion, som denne beslutning kontrollerer. Kravet skal være målbart og forbundet med pasform, momentoverførsel, justering, slid eller et andet defineret samlingsbehov.
Overvej beslutningen sammen med materialets tilstand, fremstillingsrækkefølge og inspektionsadgang. Hvis delen er en udskiftning, skal du sammenligne den ubeslidte geometri og forbindelsesdelen i stedet for at kopiere skader. For nye designs skal du holde åbne procesvalg fleksible, medmindre en specifik proces i sig selv kræves af designet. I denne gennemgang er det nyttige acceptkriterium det, der kan spores tilbage til en funktionel tegningskarakteristik. I en offertforespørgsel for karbureret vs. induktionshærdet splineaksel skal du holde dette punkt knyttet til forbindelsesdelen, datumskemaet og acceptmetoden for den færdige del.
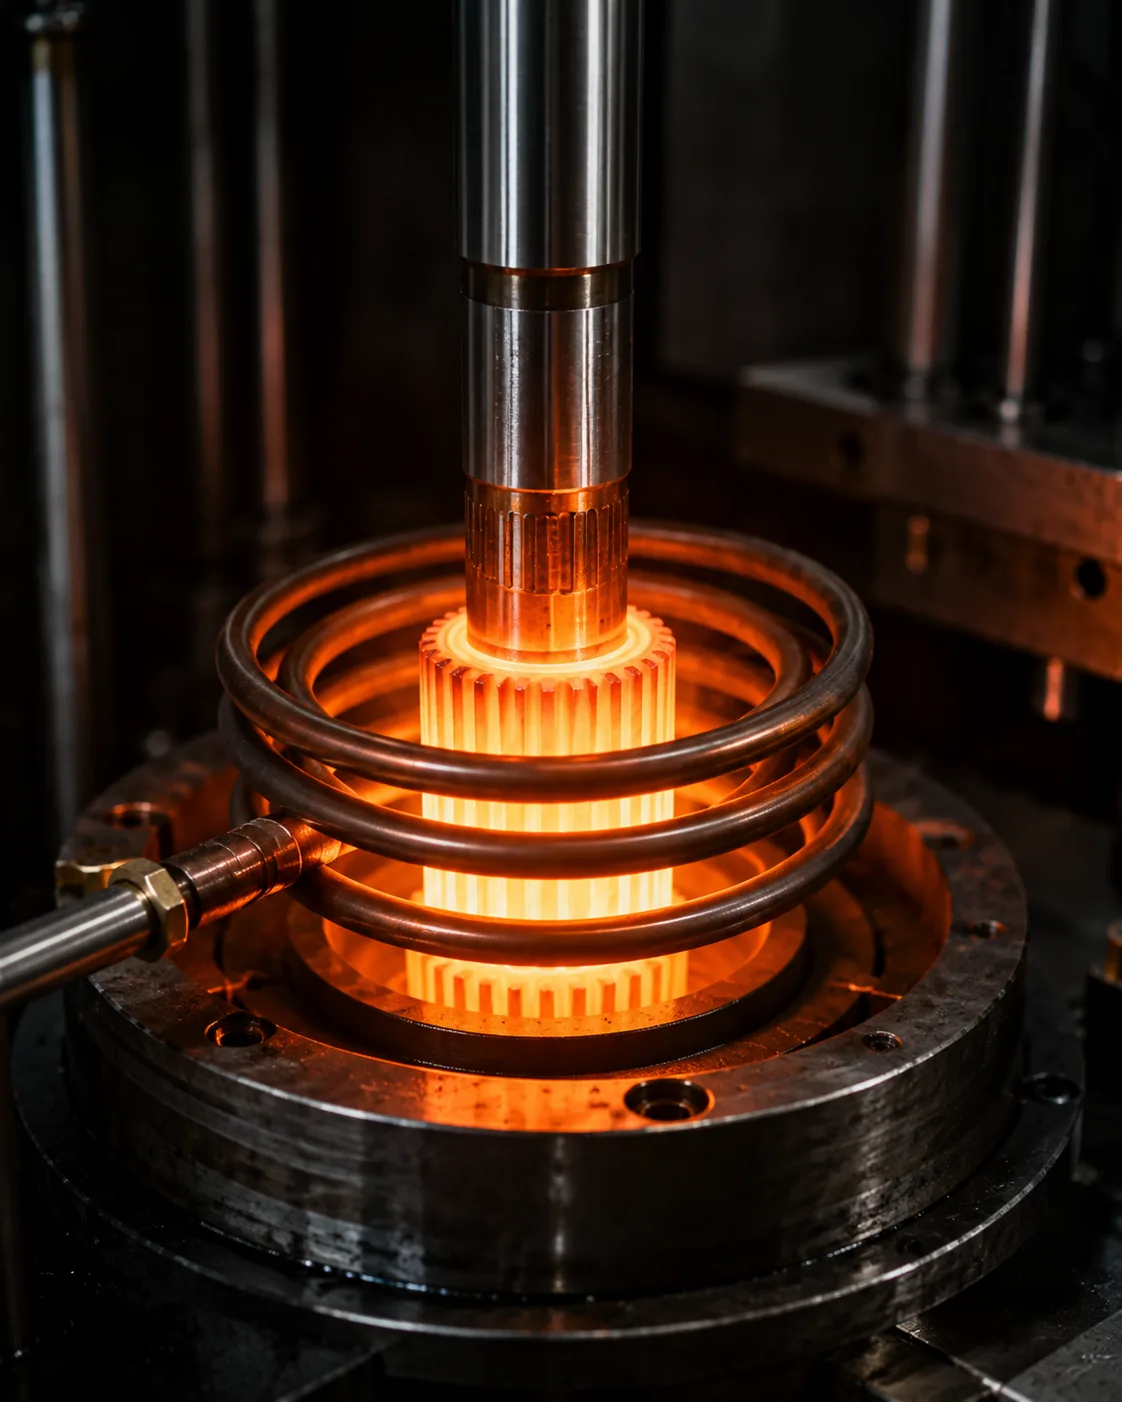
Materialekompatibilitet
Materialekompatibilitet bør vælges ud fra belastning, sektionsstørrelse, hærdningsrespons, slagfasthed, slidkrav og den planlagte fremstillingsrute. Materialekvalitet og varmebehandling udgør en kombineret beslutning; et højere legeret stål er ikke automatisk et bedre valg, hvis belastningen og geometrien ikke kræver det.
Tegningen skal angive den nødvendige materialebetegnelse og den endelige tilstand. Hvis en materialesubstitution er tilladt, skal de egenskaber eller den godkendelsesproces, der styrer den, defineres. For aksler med flere diametre eller integrerede gear skal det også overvejes, hvordan varmebehandlingsruten påvirker retlinjethed og senere sletning. Ved gentagne arbejder skal samme datapunkt og målegrundlag beholdes, medmindre samlingskravet ændres.
Forvrængning og maskering
Forvrængning og maskering bør gennemgås i forbindelse med karbureret vs. induktionshærdet splineaksel. Identificer den modstående komponent, driftsfunktion og tegningsfunktion, som denne beslutning kontrollerer. Kravet skal være målbart og forbundet med pasform, momentoverførsel, justering, slid eller et andet defineret samlingsbehov.
Overvej beslutningen sammen med materialets tilstand, fremstillingsrækkefølge og inspektionsadgang. Hvis delen er en udskiftning, skal den ubrugte geometri og forbindelseselementet sammenlignes i stedet for at kopiere skader. For nye designs skal åbne procesvalg holdes fleksible, medmindre en specifik proces i sig selv er påkrævet af designet. Når funktionen eller forbindelseselementet ændres, skal dette punkt genovervejes i stedet for at fortsætte den tidligere antagelse. Når du gennemgår karbureret vs. induktionshærdet splineaksel, skal dette punkt genovervejes, når forbindelseskomponenten, materialets tilstand eller driftsfunktion ændres.
Efterbehandlingsbearbejdning
Efterbehandlingsbearbejdning bør gennemgås i forbindelse med karbureret vs. induktionshærdet splineaksel. Identificer den modstående komponent, driftsfunktion og tegningsfunktion, som denne beslutning kontrollerer. Kravet skal være målbart og forbundet med pasform, momentoverførsel, justering, slid eller et andet defineret samlingsbehov.
Overvej beslutningen sammen med materialets tilstand, fremstillingsrækkefølge og inspektionsadgang. Hvis delen er en udskiftning, skal du sammenligne den ubrugte geometri og sammenkoblingselementet i stedet for at kopiere skader. For nye designs skal du holde åbne procesvalg fleksible, medmindre designet i sig selv kræver en specifik proces. I dette emne skal du forbinde denne beslutning med sammenkoblingskomponenten og den tegningsrevision, der bruges til tilbudsanmodningen. For karburerede vs. induktionshærdede splineaksler skal du anvende denne kontrol på den specifikke karburerede vs. induktionshærdede splineakselgrænseflade, der er vist på den aktuelle tegning.
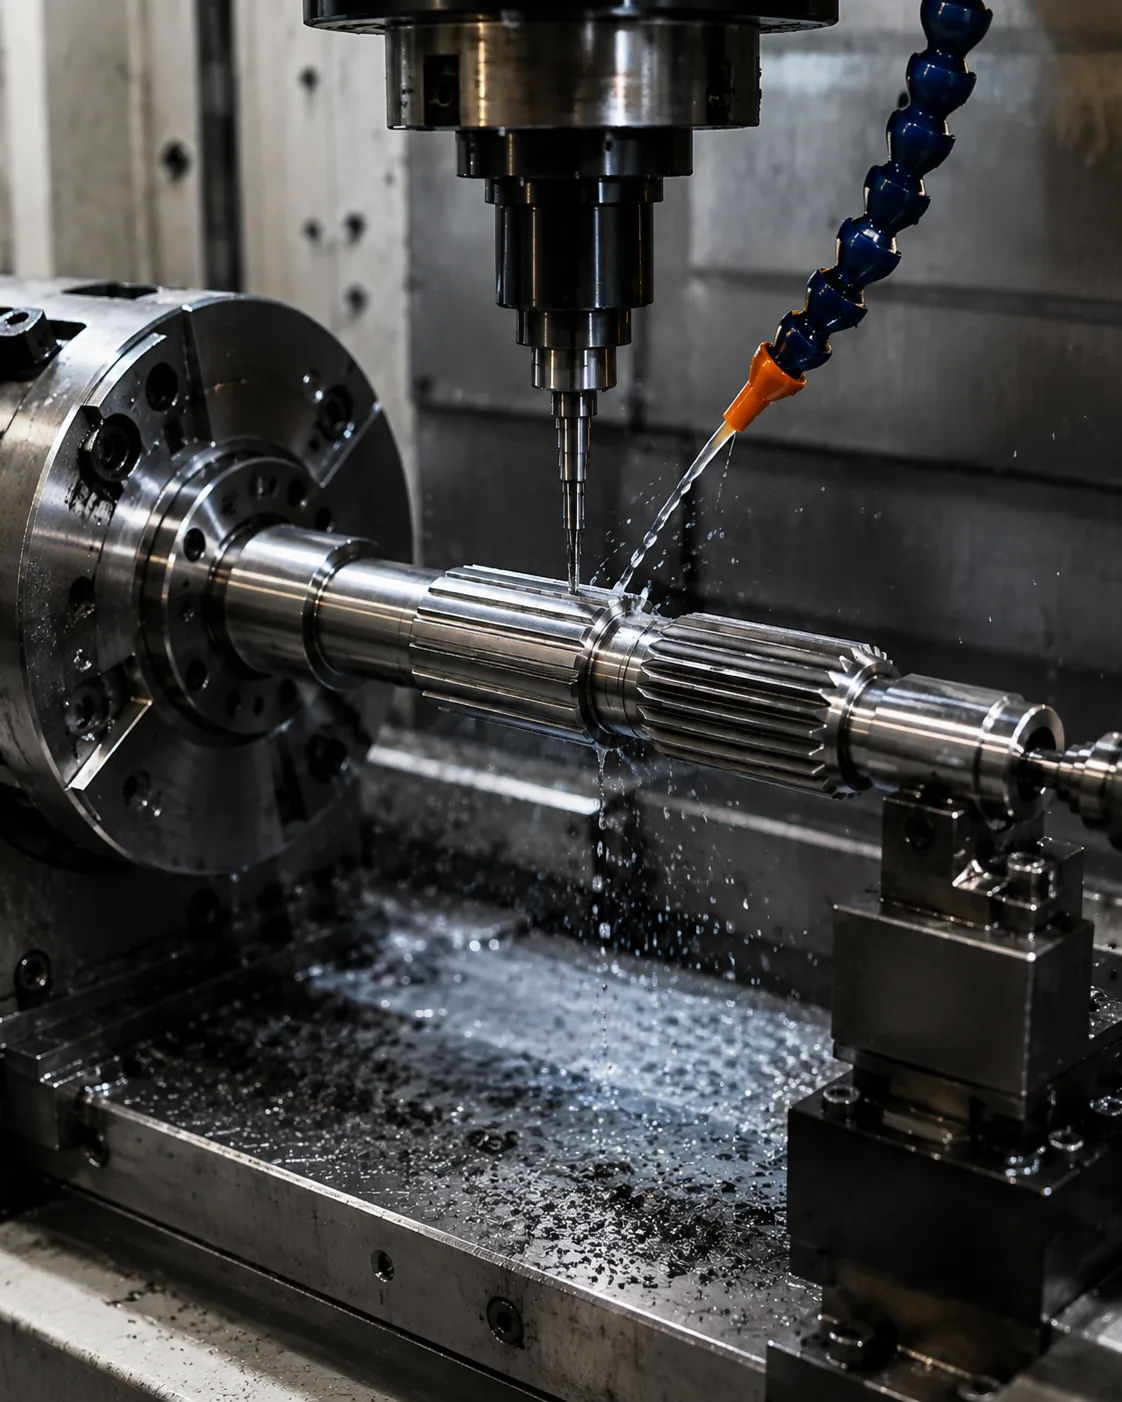
Hårdhedsverifikation
Hårdhedsverifikation påvirker slidstyrke, udmattelsesadfærd, forvrængning og rækkefølgen af sletbearbejdningen. Karburering, induktionshærdning og bratkølingsbehandling skaber forskellige materialeforhold, så de bør ikke behandles som udskiftelige måder at nå et hårdhedstal på.
Angiv hårdhed med en placering og, hvor det er nødvendigt, huldybde eller kernetilstand. Hvis varmebehandling kan ændre retlinjethed eller funktionsforhold, skal du planlægge gendannelse af datum og den endelige inspektion efter den termiske proces. Kritiske akseltapper eller tandoverflader kan have brug for finishmateriale, når snævre tolerancer skal genoprettes. I denne gennemgang er det nyttige acceptkriterium det, der kan spores tilbage til en funktionel tegningskarakteristik. I en tilbudsavis for karbureret vs. induktionshærdet splineaksel skal dette punkt holdes knyttet til sammenkoblingselementet, datumskemaet og acceptmetoden for den færdige del.
En praktisk gennemgangssekvens
En praktisk gennemgangssekvens starter med den passende komponent og momentbanen, og bekræfter derefter tandsystemet, indgrebet og de akselfunktioner, der placerer forbindelsen. Dernæst defineres materiale- og varmebehandling, funktionelle overflader og eventuelle krav til rundløb eller positionering. Ved gentaget arbejde skal det samme datapunkt og målegrundlag beholdes, medmindre samlingskravet ændres. For karburerede vs. induktionshærdede notaksler skal det resulterende krav registreres på tegningen eller indkøbsspecifikationen, så det forbliver konsistent ved gentagne ordrer.
Afslut med at aftale inspektionsmetoden, mængden og dokumentationen for den første artikel. Denne ordre forhindrer, at der træffes proces- eller tolerancebeslutninger, før den funktionelle grænseflade er forstået, og gør det nemmere at sammenligne tilbud, fordi de samme designinput præsenteres for hver leverandør. Når opgaven eller forbindelseselementet ændres, skal dette punkt gentages i stedet for at fortsætte den tidligere antagelse. For karburerede vs. induktionshærdede notaksler skal det resulterende krav registreres på tegningen eller indkøbsspecifikationen, så det forbliver konsistent ved gentagne ordrer.
Overvejelser vedrørende slid og træthed
Overvejelser vedrørende slid og træthed bør undersøges som et symptom på den komplette parringsforbindelse. Registrer, hvor skaden opstår, om den er symmetrisk, tilstanden af det modsatte element, smørehistorik og eventuelle løsheder eller justeringsproblemer, før delene rengøres eller kasseres.
Korrigerende handling afhænger af mekanismen. En hårdere udskiftningsaksel vil ikke reparere et excentrisk nav, utilstrækkeligt indgreb eller forurenet smøremiddel. Sammenlign begge elementer, kontroller støttelejer og datums, og verificer den tilsigtede pasform, før du skifter materiale eller tolerance. I dette emne skal du forbinde denne beslutning med den modstående komponent og den tegningsrevision, der blev brugt til tilbudsanmodningen. For karburerede vs. induktionshærdede notaksler skal du registrere det resulterende krav på tegningen eller købsspecifikationen, så det forbliver ensartet ved gentagne ordrer.
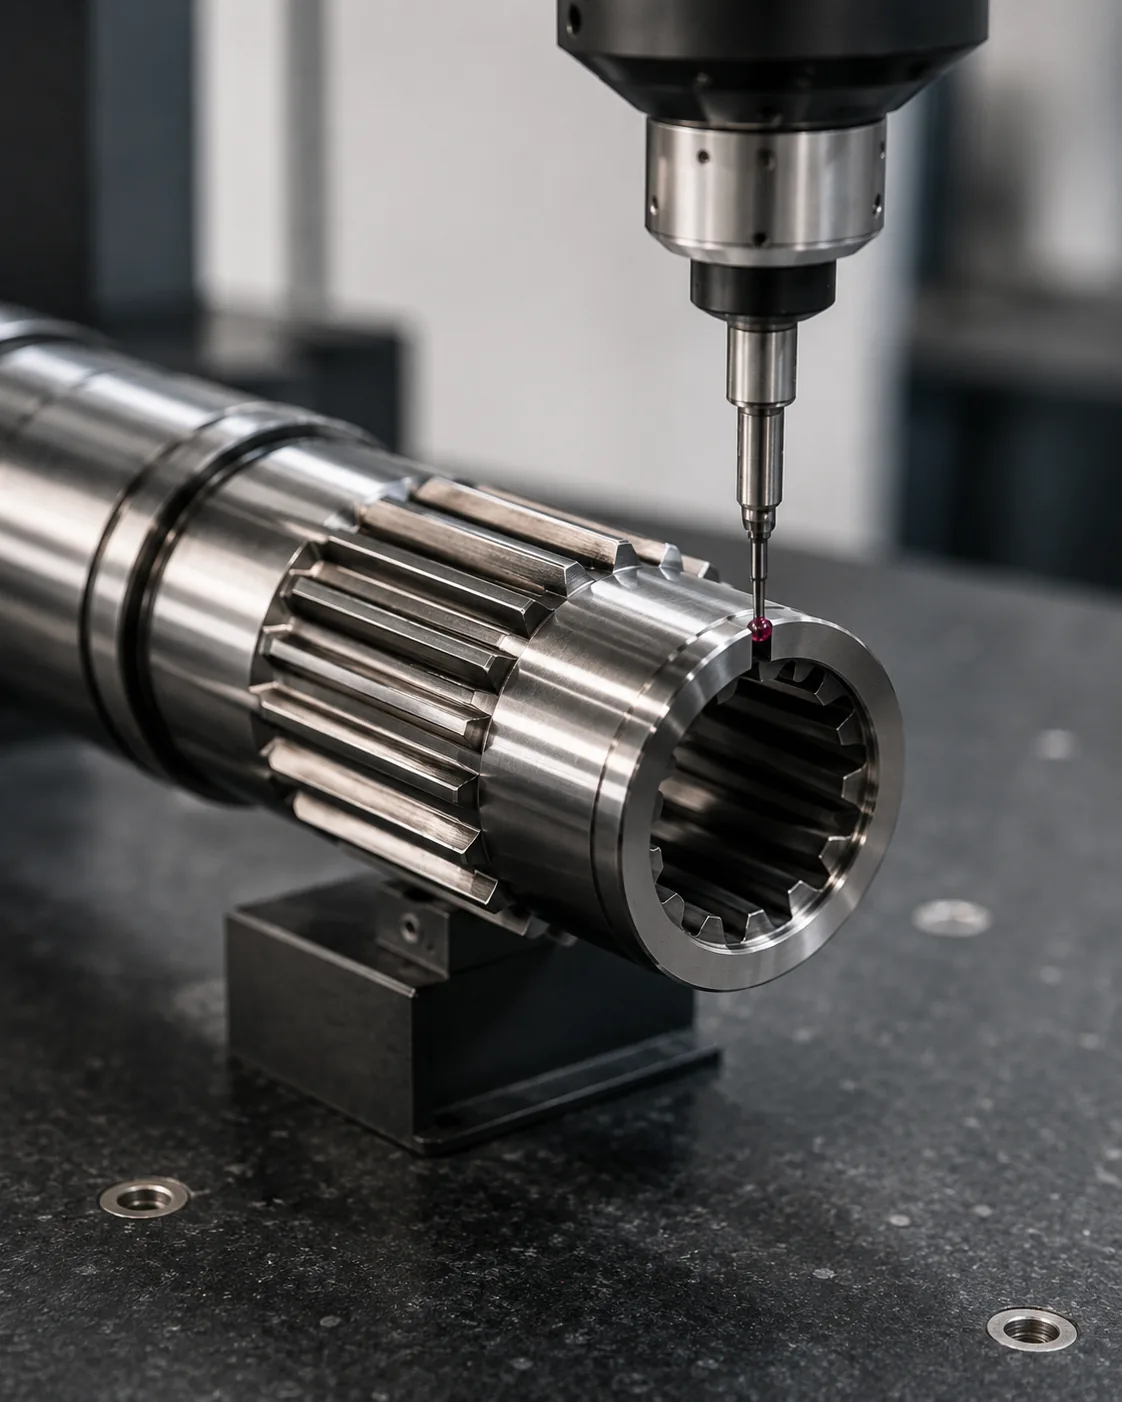
Tegningsnotater, der adskiller processerne
Tegningsnotater, der adskiller processerne bør gennemgås i forbindelse med karbureret vs. induktionshærdet splineaksel. Identificer den modstående komponent, driftsfunktion og tegningsfunktion, som denne beslutning kontrollerer. Kravet skal være målbart og forbundet med pasform, momentoverførsel, justering, slid eller et andet defineret samlingsbehov.
Overvej beslutningen sammen med materialets tilstand, fremstillingsrækkefølge og inspektionsadgang. Hvis delen er en udskiftning, skal du sammenligne den ubrugte geometri og det modstående element i stedet for at kopiere skader. For nye designs skal åbne procesvalg holdes fleksible, medmindre en specifik proces i sig selv kræves af designet. I denne gennemgang er det nyttige acceptkriterium det, der kan spores tilbage til en funktionel tegningskarakteristik. For karburerede vs. induktionshærdede splineaksler skal du anvende denne kontrol på den specifikke karburerede vs. induktionshærdede splineakselgrænseflade, der er vist på den aktuelle tegning.
Almindelige fejl at undgå
Almindelige fejl i forbindelse med karbureret vs. induktionshærdet splineaksel stammer fra at behandle én nominel værdi, som om den definerer hele grænsefladen. Manglende trykvinkel, uklare datumer, kopierede sliddimensioner, uspecificeret hårdhedsplacering og uensartede inspektionsmetoder kan alle skabe dele, der ser korrekte ud på papiret, men som ikke samles ensartet.
En bedre gennemgang starter med parret, identificerer belastningsstien og lokaliseringsfunktionerne, og forbinder derefter geometri, materialetilstand og inspektion med disse funktioner. Luk åbne spørgsmål på tegningen før produktion, og behold den aftalte fortolkning med revisionen for gentagne ordrer. Ved gentaget arbejde skal du beholde samme datapunkt og målegrundlag, medmindre samlingskravet ændres. For karburerede vs. induktionshærdede splineaksler skal denne kontrol anvendes på den specifikke karburerede vs. induktionshærdede splineakselgrænseflade, der er vist på den aktuelle tegning.
Resumé af beslutning
| Beslutningsområde | Hvad skal bekræftes | Hvorfor det er vigtigt |
|---|---|---|
| Parringsgeometri | Tandsystem, diametre, indgreb og pasform | Styrer kompatibilitet og flankekontakt |
| Beliggenhed | Datums, journaler, skuldre og runout | Styrer justering i samlingen |
| Materialetilstand | Kvalitet, varmebehandling, hårdhed og finish | Definerer den færdige mekaniske tilstand og slidtilstand |
| Pligt | Moment, hastighed, stød, bevægelse og miljø | Forbinder deldefinitionen med driftsbetingelser |
| Inspektion | Kontrollerede egenskaber og målemetode | Sikrer ensartet accept mellem leverandør og køber |
Specifikationstjekliste
- Parringskomponent og udvendig/indvendig tandorientering
- Modul- eller pitchsystem, tandantal, trykvinkel og større/mindre diametre
- Effektiv indgreb, pasform eller tolerancebasis og aksial bevægelse om nødvendigt
- Materiale, varmebehandling, hårdhedsplacering og funktionelle overfladebehandlinger
- Datums, leje- eller pilotdiametre, kast og aksial placeringskrav
- Moment, hastighed, stød- eller reverseringsbelastning, smøring og driftsmiljø
- Mængde, krav til første artikel og aftalt inspektionsdokumentation
Brug Produktsortiment af spline-aksler at sammenligne tilgængelige konfigurationer og RFQ-tegningstjekliste at forberede en komplet forespørgsel. Når opgaven eller forbindelseselementet ændres, skal dette punkt genovervejes i stedet for at fortsætte den tidligere antagelse. For karburerede vs. induktionshærdede splineaksler skal denne kontrol anvendes på den specifikke karburerede vs. induktionshærdede splineakselgrænseflade, der er vist på den aktuelle tegning.
Ingeniørarbejdsark for karbureret vs. induktionshærdet splineaksel
Brug dette arbejdsark til at vende Karburerede vs. induktionshærdede splineaksler til beslutninger, der kan vises på en tegning, kontrolleres under tilbuddet og verificeres ved første artikel. Start med Overfladehærdningsmekanismer og Sagdybde versus lokaliseret hærdet zone, fordi disse to elementer normalt definerer enten parringsgeometrien eller den materialetilstand, som resten af processen skal understøtte. Gennemgå derefter Materialekompatibilitet, Forvrængning og maskering og Efterbehandlingsbearbejdning mod den faktiske samling i stedet for at behandle dem som uafhængige katalogværdier.
Ved en beslutning om materiale eller varmebehandling skal sektionsstørrelse, kontakt- eller slidproblemer, stød- eller reverseringsbelastning samt de egenskaber, der skal forblive dimensionskontrollerede efter termisk bearbejdning, registreres. Materialekvalitet, hærdningsrute og endelig bearbejdningssekvens skal tages i betragtning sammen. En målhårdhed uden et målested definerer ikke fuldt ud kravet, og en hård overflade definerer ikke i sig selv huldybde, kernetilstand eller retlinjethed. Når du vurderer karbureret vs. induktionshærdet splineaksel, skal du genoverveje dette punkt, når den modstående komponent, materialetilstanden eller driftsbelastningen ændrer sig.
Relater overfladehærdningsmekanismer og hulrumsdybde versus lokaliseret hærdet zone til den færdige tegning. Vis, hvor hårdhed gælder, hvilke akseltapper eller tandoverflader der kræver endelig finish, og hvilke referencepunkter der anvendes efter varmebehandling. Hvis hulrumsdybde eller kernehårdhed er afgørende, skal det specificeres eksplicit. Hvor forvrængning kan påvirke forvrængning og maskering, skal fremstillingsruten være fleksibel nok til at omfatte rettning, lagertillæg eller hårdfinish, når det er nødvendigt.
Tegningsgennemgangssekvens
Før du anmoder om produktion, skal du gennemgå tegningen i samme rækkefølge, som monteringen udføres: sammenpassende tandsystem, effektivt indgreb, placering af henføringspunkter, tilstødende akseltapp eller skuldre, materiale- og varmebehandling, funktionelle overflader og inspektionsmetode. Karbureret vs. induktionshærdet splineaksel, rækkefølgen betyder noget, fordi senere beslutninger som procesvalg eller målevalg bør understøtte grænsefladen snarere end at omdefinere den.
| Regnearkelement | Spørgsmål at besvare | Udbudsprisudbud |
|---|---|---|
| Overfladehærdningsmekanismer | Hvilken samlingsfunktion styrer denne funktion? | Dimensions-, tolerance- eller parringsreference |
| Sagdybde versus lokaliseret hærdet zone | Hvilken færdig tilstand skal opnås? | Materiale / varmebehandling / finish-beskrivelse |
| Materialekompatibilitet | Hvordan vil karakteristikken blive verificeret? | Inspektionsmetode eller rapporteringsnotat |
| Forvrængning og maskering | Hvordan engagerer det modsatte medlem sig? | Oplysninger om parringsdel og engagement |
| Efterbehandlingsbearbejdning | Hvilket datapunkt fastlægger funktionel placering? | Forholdet mellem data og udløb |
Indkøbsoverdragelse før første artikel
En nyttig indkøbspakke til Karburerede vs. induktionshærdede splineaksler indeholder den kontrollerede tegning, mængde, materiale og varmebehandlingstilstand, information om sammenkoblingsgrænsefladen og de acceptkarakteristika, der kræver rapportering. Hvis der leveres en 3D-model, skal 2D-tegningen stadig indeholde tolerancer, datums, varmebehandlingsnoter og inspektionskrav. Identificer den aktuelle revision i tilbudsanmodningen, så fremstilling og inspektion ikke fungerer fra forskellige versioner.
Når en karakteristik endnu ikke er fastlagt, skal den markeres for teknisk afklaring i stedet for at indsætte en passende værdi. For karbureret vs. induktionshærdet splineaksel er almindelige åbne punkter indgreb, pasform, hårdhedsplacering, kast til en tilstødende akseltap, adgang til interne funktioner eller tilstanden af en slidt modkomponent. At løse disse punkter før første artikel reducerer undgåeligt omarbejde og gør det lettere at kontrollere senere gentagne ordrer.
Tjekliste før udgivelse
- Bekræft overfladehærdningsmekanismerne mod den faktiske parringskomponent.
- Bekræft casingdybden i forhold til den lokaliserede hærdede zone i den færdige tilstand.
- Definer, hvordan materialekompatibilitet skal inspiceres.
- Kontrollér forvrængning og maskering under de tilsigtede monteringsforhold.
- Relater efterbehandlingsbearbejdning til den funktionelle datastruktur.
- Angiv mængde, revisionsniveau og eventuelle dokumentationskrav for den første artikel.
- Registrer ændringer i betjening, smøring eller monteringshardware til gentagne ordrer.
Ofte stillede spørgsmål
Hvad skal jeg bekræfte vedrørende overfladehærdningsmekanismer for karbureret vs. induktionshærdet splineaksel?
Relater overfladehærdningsmekanismer til den sammenkoblede komponent og samlingsfunktionen først. Sæt det målbare krav på den kontrollerede tegning, og inkluder det modsatte element, når kompatibiliteten afhænger af begge dele. For karburerede vs. induktionshærdede notaksler forhindrer dette, at en nominel etiket erstatter den geometri, der faktisk styrer pasform og momentoverførsel.
Hvad skal jeg bekræfte angående husdybde versus lokaliseret hærdet zone for karbureret vs. induktionshærdet splineaksel?
Bekræft kassedybden i forhold til den lokaliserede hærdede zone i den færdige tilstand, inklusive ethvert materiale, varmebehandling, overflade eller dimensionstilstand, der kan ændre sig efter bearbejdning. Hvis kravet afhænger af en placering eller et datapunkt, skal det eksplicit vises, så produktion og inspektion bruger den samme reference.
Hvad skal jeg bekræfte vedrørende materialekompatibilitet for karbureret vs. induktionshærdet splineaksel?
Vælg en inspektionsmetode, der måler den karakteristik, der er nævnt på tegningen. Funktionel måling, analytisk splinemåling, CMM-tjek, kastinspektion, ruhedsmåling og hårdhedsprøvning besvarer forskellige spørgsmål. Angiv, hvilket resultat der kræves for godkendelse, i stedet for at anmode om en generisk inspektionsrapport. Når du gennemgår en karbureret vs. induktionshærdet splineaksel, skal du genoverveje dette punkt, når sammenkoblingskomponenten, materialetilstanden eller driftsopgaverne ændrer sig.
Hvad skal jeg bekræfte angående forvrængning og maskering for karbureret vs. induktionshærdet splineaksel?
Kontroller forvrængning og maskering med den faktiske modstykkedel og den tilsigtede monteringstilstand. Effektivt indgreb, spillerum, aksial bevægelse, temperatur og slid i et udskiftningsnav kan alle påvirke, hvordan forbindelsen opfører sig. En ny aksel bør ikke accepteres eller afvises udelukkende ud fra følelse, når et målbart pasformskrav er tilgængeligt.
Hvad skal jeg bekræfte angående efterbehandling af en karbureret vs. induktionshærdet splineaksel?
Knyt efterbehandlingsbearbejdningen til de funktioner, der bestemmer rotationen i samlingen. Tegningen skal tydeligt gøre datumreferencen og eventuelle kast- eller positionsforhold. Hvis varmebehandling eller færdigbearbejdning kan flytte funktionen, skal forholdet inspiceres på det stadie, der repræsenterer den færdige del.
Fra teknisk beslutning til produktionskontrol
Når grænsefladen er aftalt, skal hver funktionel beslutning omsættes til en tegningskarakteristik, der kan fremstilles og inspiceres. Undgå kun at efterlade centrale relationer i e-mailnoter. Dimensioner, datums, varmebehandlingsbetingelser og acceptkrav bør revisionskontrolleres, så produktionsteamet og inspektionsteamet arbejder ud fra den samme definition. Ved gentaget arbejde skal det samme datum- og målegrundlag beholdes, medmindre samlingskravet ændres. I en tilbudsanmodning om karbureret vs. induktionshærdet splineaksel skal dette punkt holdes knyttet til sammenkoblingselementet, datumskemaet og acceptmetoden for den færdige del.
For de første artikler skal du prioritere de egenskaber, der beviser samlingskompatibilitet: tandgeometri, pasform, forhold til styretappe eller skuldre, varmebehandlingstilstand og eventuel kritisk kast. Registrer målemetoden sammen med resultatet. Ved gentagne ordrer gør brugen af den samme datumopsætnings- og målemetode trendændringer lettere at genkende og reducerer tvister forårsaget af forskellige inspektionsfortolkninger. Når funktionen eller pasningselementet ændres, skal du gentage dette punkt i stedet for at fortsætte den tidligere antagelse. I en tilbudsanmodning om karbureret vs. induktionshærdet splineaksel skal du holde dette punkt knyttet til pasningselementet, datumskemaet og godkendelsesmetoden for den færdige del.
Når driftsopgaven ændrer sig, genåbn den tekniske gennemgang i stedet for at antage, at den gamle specifikation stadig er egnet. Højere moment, øget stød, hyppigere vending, anderledes smøring eller en ny forbindelseskomponent kan ændre kontakt og slid, selvom den nominelle notstørrelse forbliver den samme. Tegningen bør udvikle sig i takt med det faktiske samlingskrav. I dette emne skal denne beslutning forbindes med forbindelseskomponenten og den tegningsrevision, der blev brugt til tilbuddet. Når du gennemgår karbureret vs. induktionshærdet notaksel, skal du gentage dette punkt, når forbindelseskomponenten, materialetilstanden eller driftsopgaven ændrer sig.
Forbered tilbuddet
- Aktuel 2D-tegning og revision
- Parringskomponent og spline-definition
- Materiale, varmebehandling og funktionelle overfladebehandlinger
- Drejningsmoment, hastighed, arbejdsbelastning og miljø
- Mængde og påkrævet inspektionsdokumentation
En komplet forespørgsel kombinerer tegning, sammenkoblingsgrænseflade, materialetilstand, arbejdsbyrde, mængde og inspektionsforventninger. Når disse input defineres tidligt, kan leverandører planlægge værktøj, varmebehandling, færdigbehandling og måling omkring det samme funktionelle krav, hvilket reducerer afklaringscyklusserne før den første artikel. I denne gennemgang er det nyttige acceptkriterium det, der kan spores tilbage til en funktionel tegningskarakteristik. For karburerede vs. induktionshærdede splineaksler skal denne kontrol anvendes på den specifikke karburerede vs. induktionshærdede splineakselgrænseflade, der er vist på den aktuelle tegning.
Lav guiden om til en OFFQ
Send den kontrollerede tegning, sammenkoblingsgrænsefladen, materialetilstanden og driftsoplysningerne til teknisk gennemgang.
Anmod om et tilbud
























