Ejes estriados carburizados frente a ejes estriados endurecidos por inducción Tanto la carburación como el endurecimiento por inducción generan superficies de trabajo endurecidas, pero lo hacen mediante procesos térmicos diferentes y con implicaciones distintas en cuanto a la elección del material, la definición de la zona endurecida, la distorsión y el acabado final. El plano debe indicar el estado final requerido, en lugar de considerar los procesos como sinónimos.
Para Eje estriado carburizado frente a eje estriado endurecido por inducciónLa especificación más fiable es aquella que diseñador, comprador, fabricante e inspector pueden interpretar de la misma manera. El análisis que sigue se centra en los datos medibles de los planos, las condiciones de montaje y las comprobaciones prácticas, en lugar de en las afirmaciones universales sobre par de apriete, ajuste o vida útil, que no pueden determinarse sin datos completos de geometría y funcionamiento.
Mecanismos de endurecimiento superficial
Mecanismos de endurecimiento superficial Debe revisarse en el contexto de ejes estriados carburizados frente a endurecidos por inducción. Identifique el componente de acoplamiento, la función operativa y la característica del plano que controla esta decisión. El requisito debe ser medible y estar relacionado con el ajuste, la transmisión de par, la alineación, el desgaste u otra necesidad de ensamblaje definida.
Considere la decisión junto con el estado del material, la secuencia de fabricación y el acceso para la inspección. Si la pieza es de reemplazo, compare la geometría sin desgaste con el elemento de acoplamiento en lugar de copiar el daño. Para diseños nuevos, mantenga flexibles las opciones de proceso abiertas, a menos que el diseño requiera un proceso específico. Para este tema, vincule esa decisión con el componente de acoplamiento y la revisión del plano utilizada para la solicitud de cotización. Para ejes estriados carburizados frente a endurecidos por inducción, aplique esta verificación a la interfaz específica del eje estriado carburizado frente al endurecido por inducción que se muestra en el plano actual.
Profundidad de la capa endurecida frente a zona endurecida localizada
Profundidad de la capa endurecida frente a zona endurecida localizada Debe revisarse en el contexto de ejes estriados carburizados frente a endurecidos por inducción. Identifique el componente de acoplamiento, la función operativa y la característica del plano que controla esta decisión. El requisito debe ser medible y estar relacionado con el ajuste, la transmisión de par, la alineación, el desgaste u otra necesidad de ensamblaje definida.
Considere la decisión junto con el estado del material, la secuencia de fabricación y el acceso para la inspección. Si la pieza es de reemplazo, compare la geometría sin desgaste con la pieza de acoplamiento en lugar de copiar el daño. Para diseños nuevos, mantenga la flexibilidad en las opciones de proceso abiertas, a menos que el diseño requiera un proceso específico. En esta revisión, el criterio de aceptación útil es aquel que se puede vincular a una característica funcional del plano. En una solicitud de cotización de eje estriado carburizado frente a endurecido por inducción, mantenga este punto vinculado a la pieza de acoplamiento, el esquema de referencia y el método de aceptación de la pieza terminada.
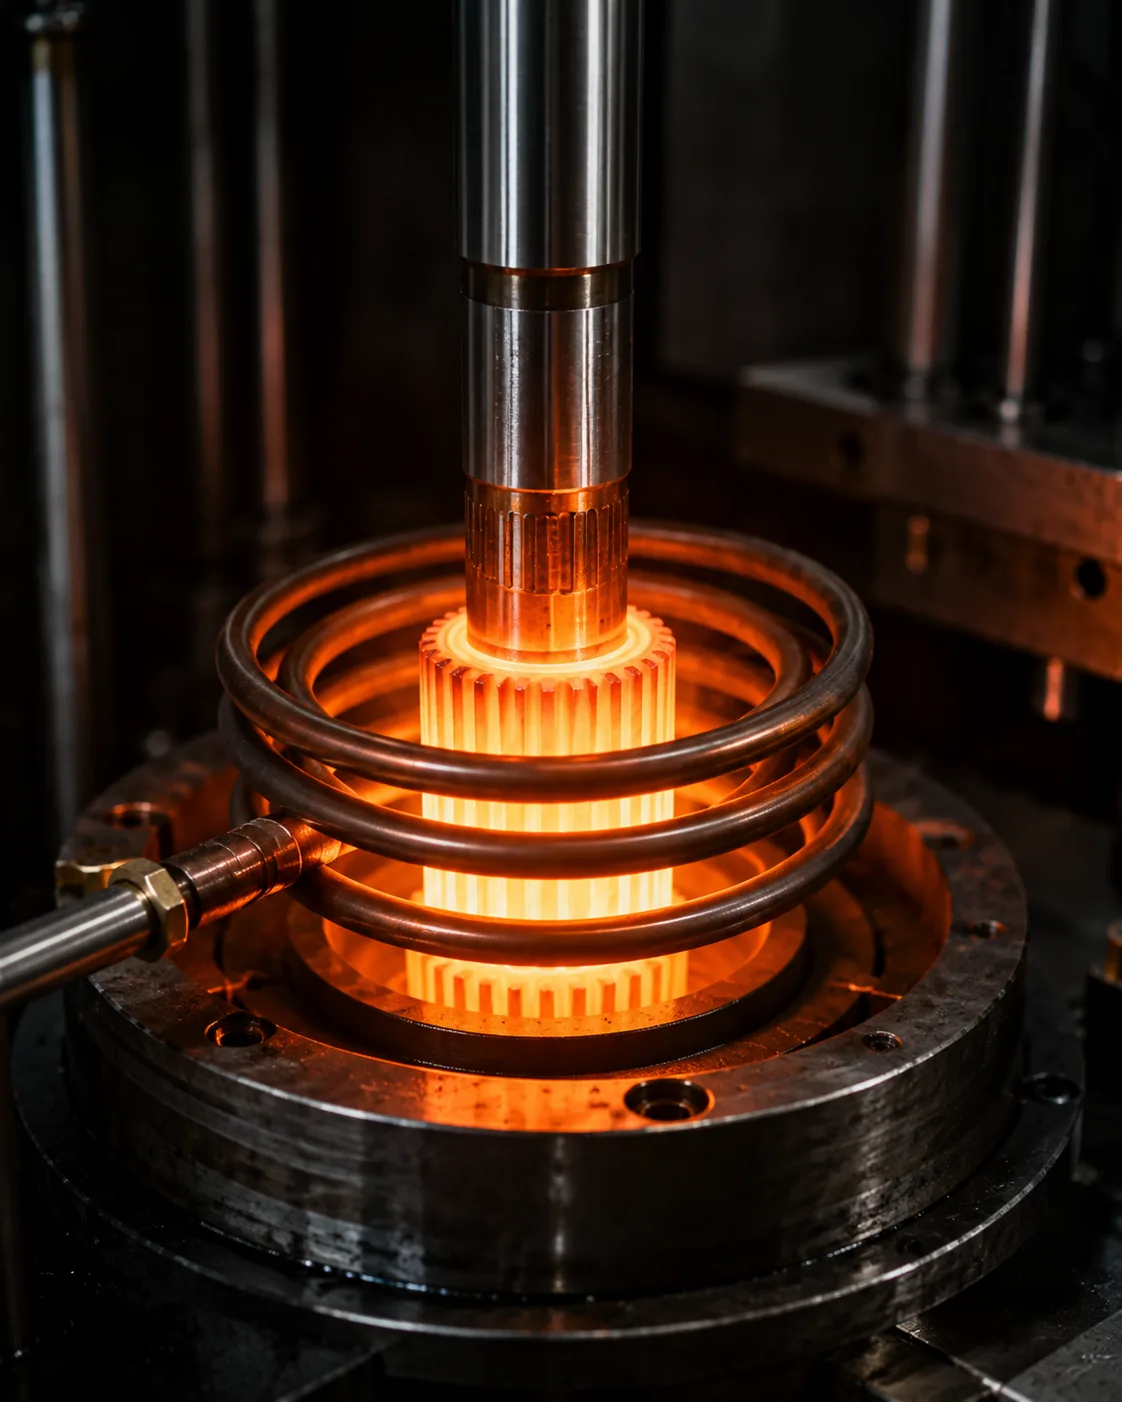
Compatibilidad de materiales
Compatibilidad de materiales La selección del material debe basarse en la carga, el tamaño de la sección, la respuesta al endurecimiento, la resistencia al impacto, los requisitos de desgaste y el proceso de fabricación previsto. El grado del material y el tratamiento térmico constituyen una decisión conjunta; un acero de mayor aleación no es automáticamente la mejor opción si la aplicación y la geometría no lo requieren.
El plano debe indicar la designación del material requerido y su estado final. Si se permite la sustitución de materiales, defina las propiedades o el proceso de aprobación que la rigen. Para ejes con varios diámetros o engranajes integrados, considere también cómo el tratamiento térmico afecta la rectitud y el acabado posterior. Para trabajos repetitivos, mantenga el mismo sistema de referencia y base de medición, a menos que cambien los requisitos de montaje.
Distorsión y enmascaramiento
Distorsión y enmascaramiento Debe revisarse en el contexto de ejes estriados carburizados frente a endurecidos por inducción. Identifique el componente de acoplamiento, la función operativa y la característica del plano que controla esta decisión. El requisito debe ser medible y estar relacionado con el ajuste, la transmisión de par, la alineación, el desgaste u otra necesidad de ensamblaje definida.
Considere la decisión junto con el estado del material, la secuencia de fabricación y el acceso para la inspección. Si la pieza es de repuesto, compare la geometría sin desgaste con la pieza de acoplamiento en lugar de copiar el daño. Para diseños nuevos, mantenga la flexibilidad en las opciones de proceso abiertas, a menos que el diseño requiera un proceso específico. Cuando cambie la carga o la pieza de acoplamiento, revise este punto en lugar de mantener la suposición anterior. Al revisar un eje estriado carburizado frente a uno endurecido por inducción, revise este punto siempre que cambie el componente de acoplamiento, el estado del material o la carga operativa.
Mecanizado posterior al tratamiento
Mecanizado posterior al tratamiento Debe revisarse en el contexto de ejes estriados carburizados frente a endurecidos por inducción. Identifique el componente de acoplamiento, la función operativa y la característica del plano que controla esta decisión. El requisito debe ser medible y estar relacionado con el ajuste, la transmisión de par, la alineación, el desgaste u otra necesidad de ensamblaje definida.
Considere la decisión junto con el estado del material, la secuencia de fabricación y el acceso para la inspección. Si la pieza es de reemplazo, compare la geometría sin desgaste con el elemento de acoplamiento en lugar de copiar el daño. Para diseños nuevos, mantenga flexibles las opciones de proceso abiertas, a menos que el diseño requiera un proceso específico. Para este tema, vincule esa decisión con el componente de acoplamiento y la revisión del plano utilizada para la solicitud de cotización. Para ejes estriados carburizados frente a endurecidos por inducción, aplique esta verificación a la interfaz específica del eje estriado carburizado frente al endurecido por inducción que se muestra en el plano actual.
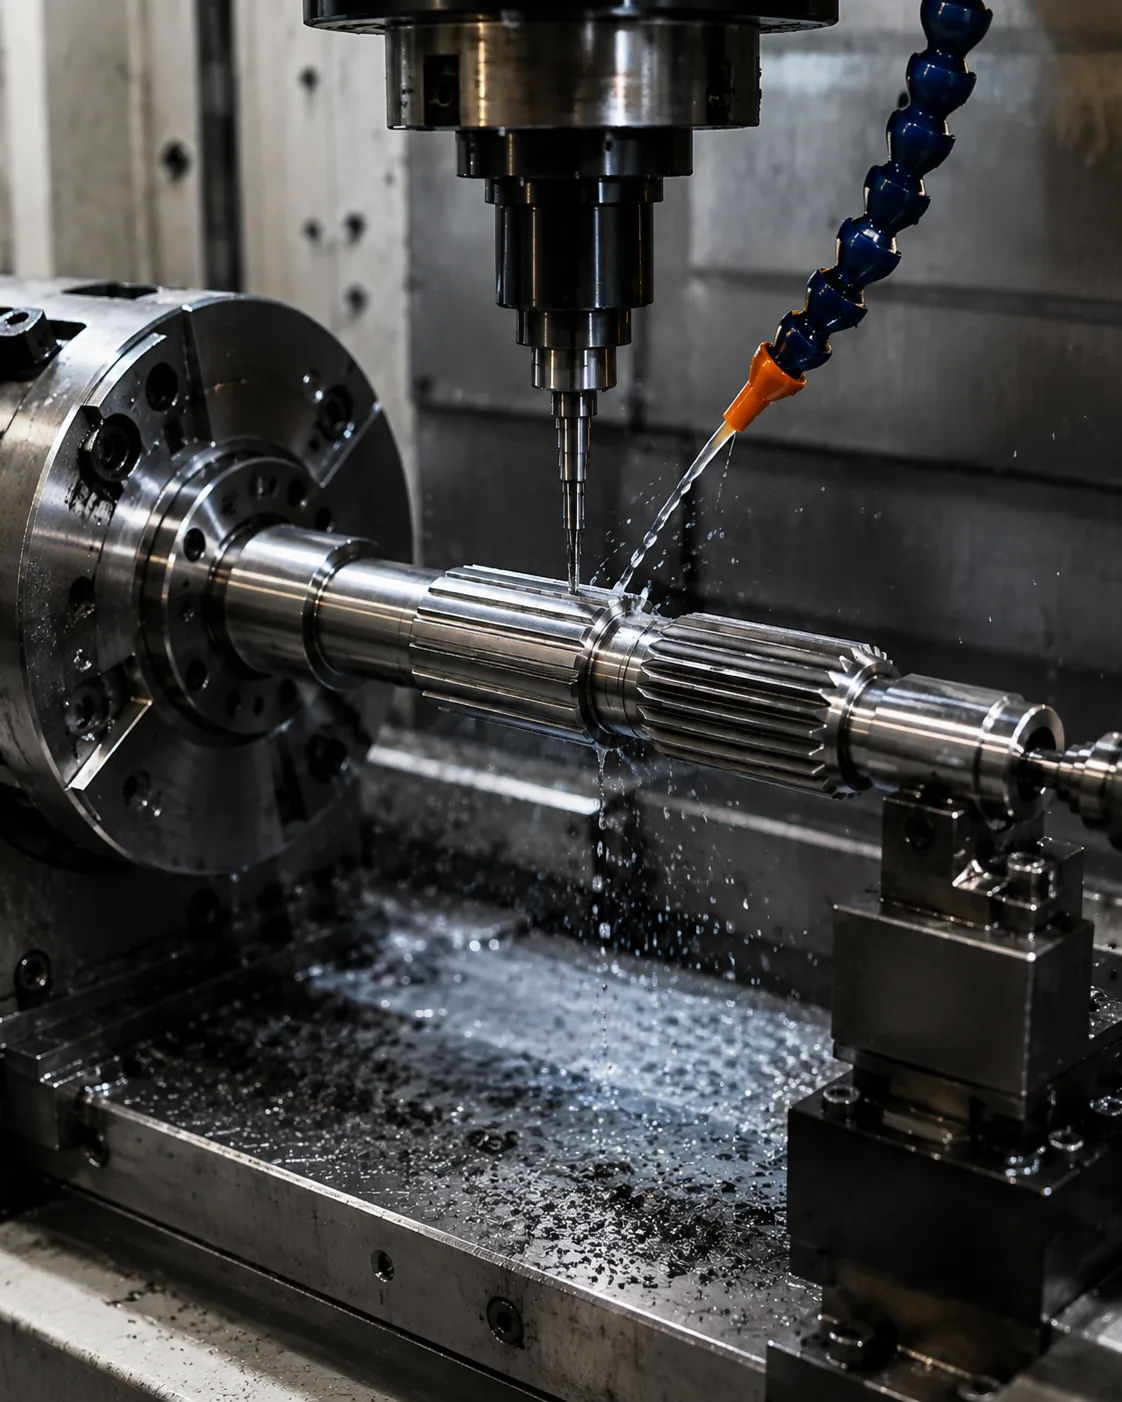
Verificación de dureza
Verificación de dureza Influye en la resistencia al desgaste, el comportamiento a la fatiga, la deformación y la secuencia del mecanizado de acabado. La carburación, el endurecimiento por inducción y el tratamiento de temple y revenido crean diferentes condiciones del material, por lo que no deben considerarse métodos intercambiables para alcanzar un determinado valor de dureza.
Especifique la dureza con una ubicación y, cuando sea necesario, la profundidad de la capa endurecida o el estado del núcleo. Si el tratamiento térmico puede alterar la rectitud o la relación de las características, planifique la recuperación del punto de referencia y la inspección final después del proceso térmico. Los muñones críticos o las superficies dentadas pueden requerir material de acabado cuando se deban restaurar tolerancias estrictas. En esta revisión, el criterio de aceptación útil es aquel que se puede rastrear a una característica funcional del plano. En una solicitud de cotización de eje estriado carburizado frente a endurecido por inducción, mantenga este punto vinculado al elemento de acoplamiento, el esquema de referencia y el método de aceptación de la pieza terminada.
Una secuencia de revisión práctica
Una secuencia de revisión práctica comienza con el componente de acoplamiento y la trayectoria de torsión, luego confirma el sistema de dientes, el acoplamiento y las características del eje que ubican la conexión. A continuación, define el material y el tratamiento térmico, los acabados funcionales y cualquier requisito de excentricidad o posición. Para trabajos repetitivos, mantén el mismo punto de referencia y base de medición a menos que cambie el requisito de ensamblaje. Para ejes estriados carburizados frente a endurecidos por inducción, registra el requisito resultante en el plano o la especificación de compra para que se mantenga la coherencia en los pedidos repetidos.
Para finalizar, se debe acordar el método de inspección, la cantidad y la documentación del primer artículo. Este orden evita que se tomen decisiones sobre el proceso o las tolerancias antes de comprender la interfaz funcional y facilita la comparación de presupuestos, ya que se presentan los mismos datos de diseño a cada proveedor. Cuando cambie la carga o el componente de acoplamiento, revise este punto en lugar de mantener la suposición anterior. Para ejes estriados carburizados frente a endurecidos por inducción, registre el requisito resultante en el plano o la especificación de compra para que se mantenga la coherencia en los pedidos posteriores.
Consideraciones sobre el desgaste y la fatiga
Consideraciones sobre el desgaste y la fatiga Debe investigarse como síntoma de una conexión de acoplamiento incompleta. Registre dónde se produce el daño, si es simétrico, el estado del elemento opuesto, el historial de lubricación y cualquier holgura o problema de alineación antes de limpiar o desechar las piezas.
La acción correctiva depende del mecanismo. Un eje de repuesto más duro no solucionará un cubo excéntrico, un acoplamiento inadecuado o un lubricante contaminado. Compare ambos componentes, revise los cojinetes de soporte y las referencias, y verifique el ajuste previsto antes de cambiar el material o la tolerancia. Para este tema, vincule esa decisión con el componente de acoplamiento y la revisión del plano utilizada para la solicitud de cotización. Para ejes estriados carburizados frente a endurecidos por inducción, registre el requisito resultante en el plano o la especificación de compra para que se mantenga la coherencia en los pedidos posteriores.
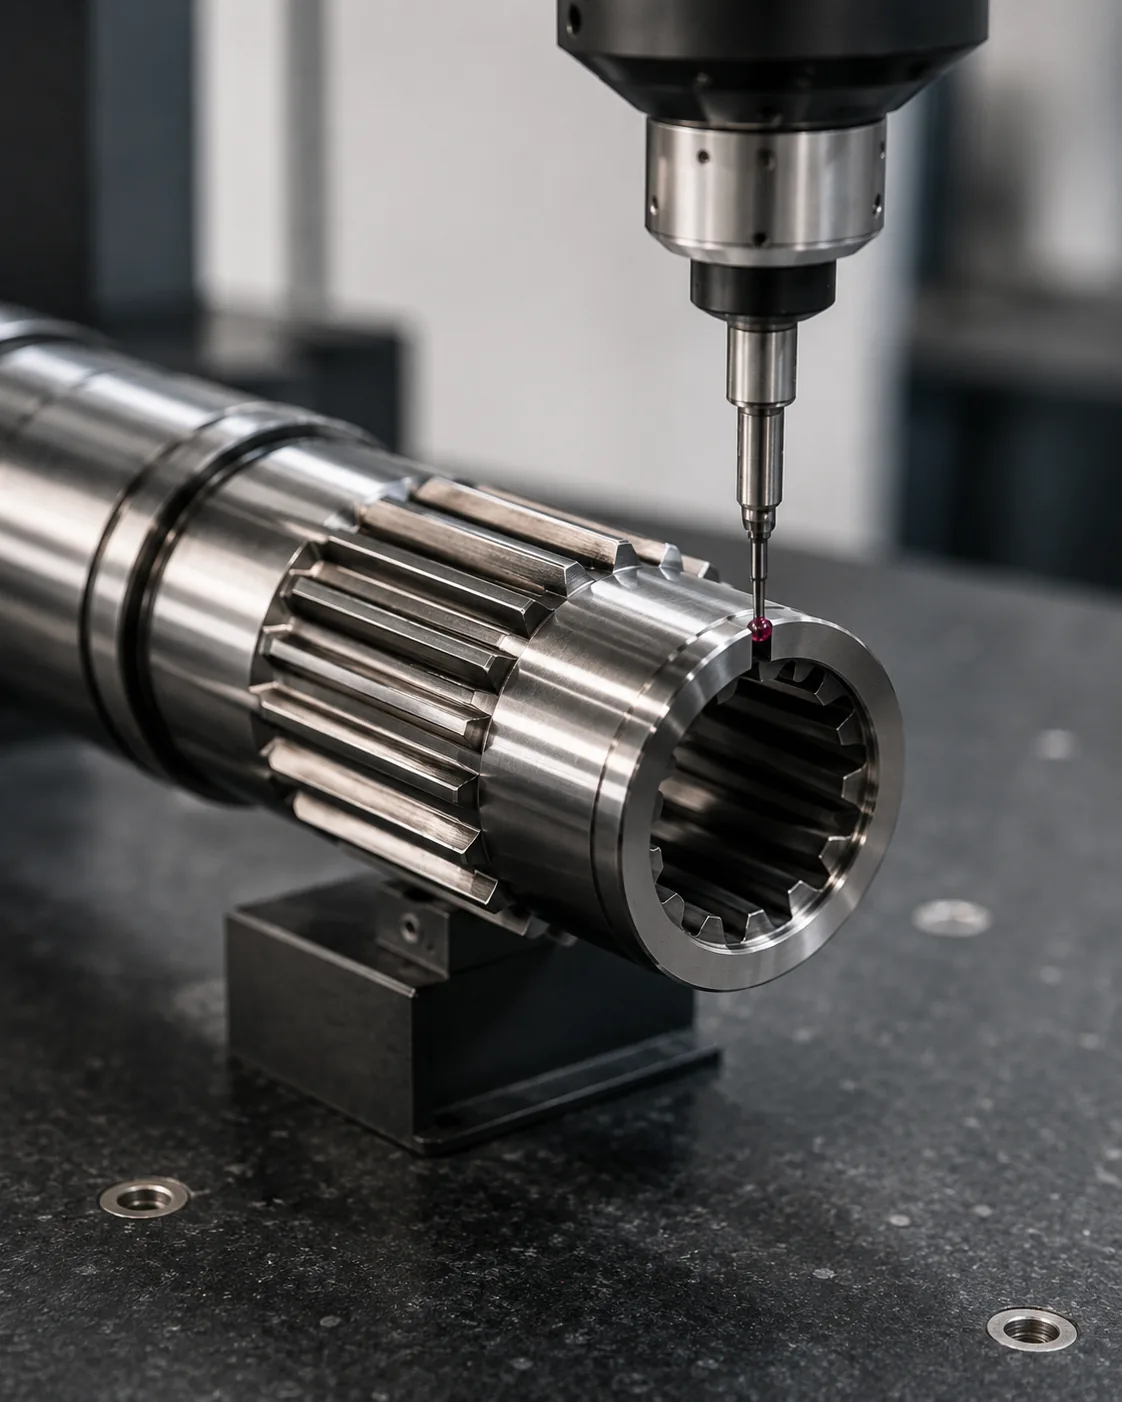
Notas de dibujo que distinguen los procesos
Notas de dibujo que distinguen los procesos Debe revisarse en el contexto de ejes estriados carburizados frente a endurecidos por inducción. Identifique el componente de acoplamiento, la función operativa y la característica del plano que controla esta decisión. El requisito debe ser medible y estar relacionado con el ajuste, la transmisión de par, la alineación, el desgaste u otra necesidad de ensamblaje definida.
Considere la decisión junto con el estado del material, la secuencia de fabricación y el acceso para la inspección. Si la pieza es de reemplazo, compare la geometría sin desgaste con la pieza de acoplamiento en lugar de copiar el daño. Para diseños nuevos, mantenga la flexibilidad en las opciones de proceso abiertas, a menos que el diseño requiera un proceso específico. En esta revisión, el criterio de aceptación útil es aquel que se puede rastrear a una característica funcional del dibujo. Para ejes estriados carburizados frente a endurecidos por inducción, aplique esta verificación a la interfaz específica del eje estriado carburizado frente al endurecido por inducción que se muestra en el dibujo actual.
Errores comunes que se deben evitar
Los errores comunes en los ejes estriados carburizados frente a los endurecidos por inducción se deben a que se trata de un único valor nominal como si definiera la interfaz completa. La falta de ángulo de presión, las referencias poco claras, las dimensiones de desgaste copiadas, la ubicación de la dureza no especificada y los métodos de inspección inadecuados pueden dar lugar a piezas que parecen correctas sobre el papel, pero que no se ensamblan de forma consistente.
Una revisión más exhaustiva comienza con el par de acoplamiento, identifica la trayectoria de carga y las características de posicionamiento, y luego relaciona la geometría, el estado del material y la inspección con dichas funciones. Resuelva las dudas pendientes en el plano antes de la producción y conserve la interpretación acordada con la revisión para pedidos repetidos. Para trabajos repetitivos, mantenga el mismo sistema de referencia y base de medición, a menos que cambien los requisitos de ensamblaje. Para ejes estriados carburizados frente a endurecidos por inducción, aplique esta verificación a la interfaz específica del eje estriado carburizado frente al endurecido por inducción que se muestra en el plano actual.
Resumen de la decisión
| Área de decisión | Qué confirmar | Por qué es importante |
|---|---|---|
| Geometría de acoplamiento | Sistema de dientes, diámetros, acoplamiento y ajuste | Compatibilidad de controles y contacto lateral |
| Ubicación | Puntos de referencia, diarios, hombros y recorrido | Controla la alineación en el ensamblaje |
| Estado del material | Grado, tratamiento térmico, dureza y acabado | Define el estado mecánico y de desgaste final. |
| Deber | Par motor, velocidad, impacto, movimiento y entorno. | Conecta la definición de la pieza con las condiciones de funcionamiento. |
| Inspección | Características controladas y método de medición | Mantiene la aceptación constante entre el proveedor y el comprador. |
Lista de verificación de especificaciones
- Componente de acoplamiento y orientación del diente externo/interno
- Módulo o sistema de paso, número de dientes, ángulo de presión y diámetros mayor/menor.
- Acoplamiento efectivo, ajuste o base de tolerancia y movimiento axial si es necesario.
- Material, tratamiento térmico, ubicación de la dureza y acabados superficiales funcionales.
- Requisitos de referencias, diámetros de cojinetes o pilotos, excentricidad y ubicación axial
- Par motor, velocidad, impacto o carga reversible, lubricación y entorno operativo.
- Cantidad, requisitos del primer artículo y documentación de inspección acordada
Utilice el Gama de productos de ejes estriados para comparar las configuraciones disponibles y la Lista de verificación de planos de RFQ Para preparar una consulta completa, cuando cambie la función o el elemento de acoplamiento, revise este punto en lugar de mantener la suposición anterior. Para ejes estriados carburizados frente a endurecidos por inducción, aplique esta verificación a la interfaz específica del eje estriado carburizado frente al endurecido por inducción que se muestra en el dibujo actual.
Hoja de trabajo de ingeniería para eje estriado carburizado frente a endurecido por inducción
Utilice esta hoja de trabajo para convertir Ejes estriados carburizados frente a ejes estriados endurecidos por inducción en decisiones que se pueden mostrar en un dibujo, comprobar durante la cotización y verificar en el primer artículo. Comience con Mecanismos de endurecimiento superficial y Profundidad de la capa endurecida frente a zona endurecida localizada, porque esos dos elementos suelen definir la geometría de acoplamiento o la condición del material que el resto del proceso debe soportar. Luego revise Compatibilidad de materiales, Distorsión y enmascaramiento y Mecanizado posterior al tratamiento en contra del ensamblaje real en lugar de tratarlos como valores de catálogo independientes.
Para tomar una decisión sobre el material o el tratamiento térmico, registre el tamaño de la sección, el contacto o el desgaste, la carga de impacto o reversible, y las características que deben mantener el control dimensional después del procesamiento térmico. El grado del material, el proceso de endurecimiento y la secuencia de mecanizado final deben considerarse en conjunto. Una dureza objetivo sin un punto de medición no define completamente el requisito, y una superficie dura por sí sola no define la profundidad de la capa endurecida, el estado del núcleo ni la rectitud. Al revisar un eje estriado carburizado frente a uno endurecido por inducción, revise este punto siempre que cambie el componente de acoplamiento, el estado del material o la función operativa.
Relacione los mecanismos de endurecimiento superficial y la profundidad de la capa endurecida con la zona endurecida localizada en el dibujo final. Indique dónde se aplica la dureza, qué muñones o superficies dentadas requieren acabado final y qué referencias se utilizan después del tratamiento térmico. Si la profundidad de la capa endurecida o la dureza del núcleo son esenciales, especifíquelas explícitamente. Cuando la distorsión pueda afectar la distorsión y el enmascaramiento, deje el proceso de fabricación lo suficientemente flexible como para incluir enderezamiento, margen de material o acabado duro cuando sea necesario.
Secuencia de revisión del dibujo
Antes de solicitar la producción, revise el dibujo en el mismo orden en que funciona el ensamblaje: sistema de dientes de acoplamiento, acoplamiento efectivo, referencias de ubicación, muñones o hombros adyacentes, material y tratamiento térmico, acabados funcionales y método de inspección. Para Eje estriado carburizado frente a eje estriado endurecido por inducciónEl orden importa porque las decisiones posteriores, como la selección del proceso o la elección del calibre, deben respaldar la interfaz en lugar de redefinirla.
| Elemento de la hoja de trabajo | Pregunta para responder | Salida de RFQ |
|---|---|---|
| Mecanismos de endurecimiento superficial | ¿Qué función de ensamblaje controla esta característica? | Referencia de dimensión, tolerancia o acoplamiento |
| Profundidad de la capa endurecida frente a zona endurecida localizada | ¿Qué estado final debe alcanzarse? | Material / tratamiento térmico / especificación del acabado |
| Compatibilidad de materiales | ¿Cómo se verificará la característica? | Nota sobre el método de inspección o el informe |
| Distorsión y enmascaramiento | ¿Cómo interactúa el miembro opuesto? | Información sobre partes de apareamiento y compromiso |
| Mecanizado posterior al tratamiento | ¿Qué dato establece la ubicación funcional? | Relación entre datum y recorrido |
Transferencia de adquisiciones antes del primer artículo
Un paquete de compra útil para Ejes estriados carburizados frente a ejes estriados endurecidos por inducción Contiene el plano de control, la cantidad, el material y las condiciones de tratamiento térmico, la información de la interfaz de acoplamiento y las características de aceptación que requieren notificación. Si se proporciona un modelo 3D, el plano 2D debe incluir tolerancias, referencias, notas sobre el tratamiento térmico y requisitos de inspección. Identifique la revisión actual en la solicitud de cotización para que la fabricación y la inspección no trabajen con versiones diferentes.
Cuando una característica aún no está definida, márquela para su aclaración por parte del departamento de ingeniería en lugar de asignarle un valor predeterminado. En el caso de ejes estriados carburizados frente a endurecidos por inducción, los aspectos que suelen quedar sin resolver son el acoplamiento, el ajuste, la ubicación de la dureza, la excentricidad con respecto a un muñón adyacente, el acceso a las características internas o el estado de un componente de acoplamiento desgastado. Resolver estos puntos antes de la primera pieza reduce las repeticiones de trabajo innecesarias y facilita el control de los pedidos posteriores.
Lista de verificación previa al lanzamiento
- Confirme los mecanismos de endurecimiento superficial comparándolos con el componente de acoplamiento real.
- Confirme la profundidad de la capa endurecida frente a la zona endurecida localizada en el estado final.
- Defina cómo se inspeccionará la compatibilidad de los materiales.
- Compruebe la distorsión y el enmascaramiento en las condiciones de montaje previstas.
- Relacionar el mecanizado posterior al tratamiento con la estructura de referencia funcional.
- Indique la cantidad, el nivel de revisión y cualquier requisito de documentación del primer artículo.
- Registre los cambios en el servicio, la lubricación o los componentes de acoplamiento para los pedidos repetidos.
Preguntas frecuentes
¿Qué información debo confirmar sobre los mecanismos de endurecimiento superficial en ejes estriados carburizados frente a los endurecidos por inducción?
Relacione primero los mecanismos de endurecimiento superficial con el componente de acoplamiento y la función de ensamblaje. Indique el requisito medible en el plano de control e incluya el elemento opuesto cuando la compatibilidad dependa de ambas piezas. En el caso de ejes estriados carburizados frente a endurecidos por inducción, esto evita que una etiqueta nominal sustituya la geometría que realmente controla el ajuste y la transmisión del par.
¿Qué debo confirmar sobre la profundidad de la capa endurecida en comparación con la zona endurecida localizada para ejes estriados carburizados frente a endurecidos por inducción?
Confirme la profundidad de la capa endurecida en comparación con la zona endurecida localizada en el estado final, incluyendo cualquier material, tratamiento térmico, superficie o estado dimensional que pueda variar tras el procesamiento. Si el requisito depende de una ubicación o referencia, indíquelo explícitamente para que producción e inspección utilicen la misma referencia.
¿Qué debo confirmar sobre la compatibilidad de materiales entre ejes estriados carburizados y endurecidos por inducción?
Elija un método de inspección que mida la característica especificada en el plano. La calibración funcional, la medición analítica de estrías, las verificaciones con CMM, la inspección de excentricidad, la medición de rugosidad y las pruebas de dureza responden a diferentes preguntas. Indique qué resultado se requiere para la aceptación, en lugar de solicitar un informe de inspección genérico. Al revisar ejes estriados carburizados frente a endurecidos por inducción, revise este punto siempre que cambie el componente de acoplamiento, el estado del material o la condición de funcionamiento.
¿Qué debo confirmar sobre la distorsión y el enmascaramiento en ejes estriados carburizados frente a endurecidos por inducción?
Verifique la distorsión y el enmascaramiento con la pieza de acoplamiento real y las condiciones de montaje previstas. El acoplamiento efectivo, la holgura, el movimiento axial, la temperatura y el desgaste en un cubo de repuesto pueden influir en el comportamiento de la conexión. No se debe aceptar ni rechazar un eje nuevo basándose únicamente en la sensación al tacto cuando se dispone de un requisito de ajuste medible.
¿Qué debo confirmar sobre el mecanizado posterior al tratamiento para ejes estriados carburizados frente a endurecidos por inducción?
Vincule el mecanizado posterior al tratamiento térmico con las características que determinan la rotación en el ensamblaje. El plano debe indicar claramente la referencia de referencia y cualquier excentricidad o relación de posición. Si el tratamiento térmico o el mecanizado de acabado pueden desplazar la característica, inspeccione la relación en la etapa que representa la pieza terminada.
Desde la decisión de ingeniería hasta el control de producción.
Una vez acordada la interfaz, traduzca cada decisión funcional a una característica de dibujo que permita su fabricación e inspección. Evite dejar las relaciones clave únicamente en notas de correo electrónico. Las dimensiones, los puntos de referencia, las condiciones de tratamiento térmico y los requisitos de aceptación deben estar sujetos a control de revisiones para que el equipo de producción y el equipo de inspección trabajen con la misma definición. Para trabajos repetitivos, mantenga el mismo punto de referencia y base de medición, a menos que cambien los requisitos de ensamblaje. En una solicitud de cotización de eje estriado carburizado frente a endurecido por inducción, mantenga este punto vinculado al elemento de acoplamiento, el esquema de puntos de referencia y el método de aceptación de la pieza terminada.
Para los primeros artículos, priorice las características que demuestren la compatibilidad de ensamblaje: geometría del diente, ajuste de acoplamiento, relación con los muñones o hombros de posicionamiento, condición de tratamiento térmico y cualquier desviación crítica. Registre el método de medición junto con el resultado. En pedidos repetidos, usar la misma configuración de referencia y enfoque de medición facilita la identificación de cambios de tendencia y reduce las disputas causadas por diferentes interpretaciones de la inspección. Cuando cambie la carga o el elemento de acoplamiento, revise este punto en lugar de continuar con la suposición anterior. En una solicitud de cotización de eje estriado carburizado vs. endurecido por inducción, mantenga este punto vinculado al elemento de acoplamiento, el esquema de referencia y el método de aceptación de la pieza terminada.
Cuando cambie la aplicación, reabra la revisión de ingeniería en lugar de asumir que la especificación anterior sigue siendo adecuada. Un par mayor, un mayor impacto, inversiones más frecuentes, una lubricación diferente o un nuevo componente de acoplamiento pueden modificar el contacto y el desgaste, incluso si el tamaño nominal de la estría permanece igual. El plano debe evolucionar con los requisitos de montaje reales. Para este tema, vincule esa decisión con el componente de acoplamiento y la revisión del plano utilizada para la solicitud de cotización. Al revisar un eje estriado carburizado frente a uno endurecido por inducción, revise este punto siempre que cambie el componente de acoplamiento, el estado del material o la aplicación.
Prepare la solicitud de cotización
- Dibujo 2D actual y revisión
- Definición de componente de acoplamiento y spline
- Material, tratamiento térmico y acabados funcionales
- Par motor, velocidad, ciclo de trabajo y entorno
- Cantidad y documentación de inspección requerida
Una consulta completa combina el dibujo, la interfaz de acoplamiento, el estado del material, la aplicación, la cantidad y las expectativas de inspección. Al definir estos datos con anticipación, los proveedores pueden planificar el utillaje, el tratamiento térmico, el acabado y la medición en función del mismo requisito funcional, lo que reduce los ciclos de aclaración antes de la primera muestra. En esta revisión, el criterio de aceptación útil es aquel que se puede vincular a una característica funcional del dibujo. Para ejes estriados carburizados frente a endurecidos por inducción, aplique esta verificación a la interfaz específica del eje estriado carburizado frente al endurecido por inducción que se muestra en el dibujo actual.
Convierta la guía en una solicitud de cotización (RFQ)
Envíe el plano de control, la interfaz de acoplamiento, el estado del material y la información sobre la carga útil para su revisión técnica.
Solicitar presupuesto
























