Hur man inspekterar splinetandtjocklek och mellanrumsbredd — Tandtjocklek och mellanrumsbredd är viktiga passningsvariabler eftersom de påverkar spelrum och kontakt mellan externa och interna splines. Inspektion kan använda funktionella givare, mätning över lämpliga element eller analysutrustning beroende på toleranssystem, geometri och produktionskvantitet.
För inspektion av splinetandtjocklek, den mest tillförlitliga specifikationen är den som en konstruktör, köpare, tillverkare och inspektör alla kan tolka på samma sätt. Diskussionen nedan fokuserar på mätbara ritningsdata, monteringsförhållanden och praktiska kontroller snarare än universella vridmoment, passform eller livslängdsanspråk som inte kan bestämmas utan fullständiga geometri- och driftsdata.
Tandtjocklek och mellanrumsbredd som parningsvariabler
Tandtjocklek och mellanrumsbredd som parningsvariabler påverkar kontaktyta, monteringskänsla och lastfördelning. Effektivt ingrepp är den längd över vilken tandflankerna faktiskt kan bära last; avfasningar, reliefer och ofullständiga tanddelar bör inte automatiskt räknas som arbetslängd.
Passformen måste utvärderas som ett par passande delar. Tandens tjocklek, mellanrumsbredd, diameterspel, uppriktning och temperatur bidrar alla. Vid utbyten, inspektera båda delarna eftersom slitage i navet kan göra att en ny axel känns lös även om den nya externa splinesen ligger inom dess ritningstolerans. För detta ämne, koppla det beslutet till passande komponenten och den ritningsrevision som användes för offertförfrågan. För Hur man inspekterar splines, tandtjocklek och mellanrumsbredd, tillämpa denna kontroll på det specifika inspektionsgränssnittet för splines, tandtjocklek som visas på den aktuella ritning.
Mätning över stift eller kulor där så är tillämpligt
Mätning över stift eller kulor där så är tillämpligt bör använda en metod som mäter ritningsegenskapen direkt eller funktionellt. Funktionella givare, analytisk tandmätning, CMM-inspektion, spännviddsmätningar och mätningar över stift eller kulor besvarar olika frågor och är inte utbytbara som standard.
Överenskomm metoden före produktion när toleransen är snäv eller när kund och leverantör använder olika utrustning. Kontrollera temperatur, renlighet och mätkalibrering för repeterbarhet. Inspektionsrapporten bör identifiera ritningsrevisionen och datumuppsättningen så att senare partier kan jämföras på samma basis. I denna granskning är det användbara acceptanskriteriet det som kan spåras till en funktionell ritningskarakteristik. För Hur man inspekterar splineskuggtjocklek och mellanrumsbredd, tillämpa denna kontroll på det specifika inspektionsgränssnittet för splineskuggtjocklek som visas på den aktuella ritning.
Begrepp för spannmätning
Begrepp för spannmätning bör använda en metod som mäter ritningsegenskapen direkt eller funktionellt. Funktionella givare, analytisk tandmätning, CMM-inspektion, spännviddsmätningar och mätningar över stift eller kulor besvarar olika frågor och är inte utbytbara som standard.
Kom överens om metoden före produktion när toleransen är snäv eller när kund och leverantör använder olika utrustning. Kontrollera temperatur, renlighet och mätkalibrering för repeterbarhet. Inspektionsrapporten bör identifiera ritningsrevisionen och utgångspunktsuppsättningen så att senare partier kan jämföras på samma basis. För upprepat arbete, behåll samma utgångspunkt och mätbas om inte monteringskravet ändras. För Hur man inspekterar splinestjocklek och mellanrumsbredd, registrera det resulterande kravet på ritningen eller inköpsspecifikationen så att det förblir konsekvent vid upprepade beställningar.
Go/No-Go-mätning
Go/No-Go-mätning bör använda en metod som mäter ritningsegenskapen direkt eller funktionellt. Funktionella givare, analytisk tandmätning, CMM-inspektion, spännviddsmätningar och mätningar över stift eller kulor besvarar olika frågor och är inte utbytbara som standard.
Kom överens om metoden före produktion när toleransen är snäv eller när kund och leverantör använder olika utrustning. Kontrollera temperatur, renlighet och mätkalibrering för repeterbarhet. Inspektionsrapporten bör identifiera ritningsrevisionen och datuminställningarna så att senare partier kan jämföras på samma basis. När arbetsuppgifterna eller anslutningsdelen ändras, återvänd till denna punkt istället för att fortsätta med det tidigare antagandet. I en offertförfrågan för inspektion av splineskuggtjocklek, håll denna punkt knuten till anslutningsdelen, datumschemat och acceptansmetoden för den färdiga delen.
Analytisk inspektion
Analytisk inspektion bör använda en metod som mäter ritningsegenskapen direkt eller funktionellt. Funktionella givare, analytisk tandmätning, CMM-inspektion, spännviddsmätningar och mätningar över stift eller kulor besvarar olika frågor och är inte utbytbara som standard.
Kom överens om metoden före produktion när toleransen är snäv eller när kund och leverantör använder olika utrustning. Kontrollera temperatur, renlighet och mätkalibrering för repeterbarhet. Inspektionsrapporten bör identifiera ritningsrevisionen och datumuppsättningen så att senare partier kan jämföras på samma basis. För detta ämne, koppla det beslutet till anslutningskomponenten och ritningsrevisionen som används för offertförfrågan. I en offertförfrågan för inspektion av splineskuggtjocklek, håll denna punkt knuten till anslutningsdelen, datumschemat och acceptansmetoden för den färdiga delen.
Temperatur och renlighet
Temperatur och renlighet påverkar slitstyrka, utmattningsbeteende, deformation och sekvensen av finbearbetningen. Karburering, induktionshärdning och kylning och anlöpning skapar olika materialförhållanden, så de bör inte behandlas som utbytbara sätt att uppnå ett hårdhetstal.
Ange hårdhet med plats och, vid behov, ytdjup eller kärnans skick. Om värmebehandling kan ändra rakhet eller egenskapernas förhållande, planera återställning av datumpunkten och slutinspektionen efter den termiska processen. Kritiska axeltappar eller tandytor kan behöva finbearbetas när snäva toleranser måste återställas. I denna granskning är det användbara acceptanskriteriet det som kan spåras till en funktionell ritningskarakteristik. Vid granskning av splinetandtjocklek, återkom till denna punkt närhelst anslutningskomponenten, materialskicket eller driftsuppgiften ändras.
En praktisk repetitionssekvens
En praktisk granskningssekvens börjar med anslutningskomponenten och momentbanan, därefter bekräftas kuggsystemet, ingreppet och axelns egenskaper som lokaliserar anslutningen. Definiera sedan material- och värmebehandling, funktionella ytbehandlingar och eventuella krav på rundgång eller position. För upprepat arbete, behåll samma utgångspunkt och mätbas om inte monteringskravet ändras. För Hur man inspekterar splineskuggtjocklek och mellanrumsbredd, tillämpa denna kontroll på det specifika inspektionsgränssnittet för splineskuggtjocklek som visas på den aktuella ritning.
Avsluta med att komma överens om inspektionsmetod, kvantitet och dokumentation för den första artikeln. Denna ordning förhindrar att process- eller toleransbeslut fattas innan det funktionella gränssnittet är förstått och gör offerter enklare att jämföra eftersom samma konstruktionsdata presenteras för varje leverantör. När arbetsuppgifterna eller monteringsdelen ändras, återvänd till denna punkt istället för att fortsätta med det tidigare antagandet. För Hur man inspekterar splinetandtjocklek och mellanrumsbredd, tillämpa denna kontroll på det specifika inspektionsgränssnittet för splinetandtjocklek som visas på den aktuella ritning.
Kalibrering av mätare
Kalibrering av mätare bör använda en metod som mäter ritningsegenskapen direkt eller funktionellt. Funktionella givare, analytisk tandmätning, CMM-inspektion, spännviddsmätningar och mätningar över stift eller kulor besvarar olika frågor och är inte utbytbara som standard.
Kom överens om metoden före produktion när toleransen är snäv eller när kund och leverantör använder olika utrustning. Kontrollera temperatur, renlighet och mätkalibrering för repeterbarhet. Inspektionsrapporten bör identifiera ritningsrevisionen och datumuppsättningen så att senare partier kan jämföras på samma basis. För detta ämne, koppla det beslutet till anslutningskomponenten och den ritningsrevision som används för offertförfrågan. Vid granskning av inspektion av splinetändernas tjocklek, återkom till denna punkt närhelst anslutningskomponenten, materialets skick eller driftsuppgift ändras.
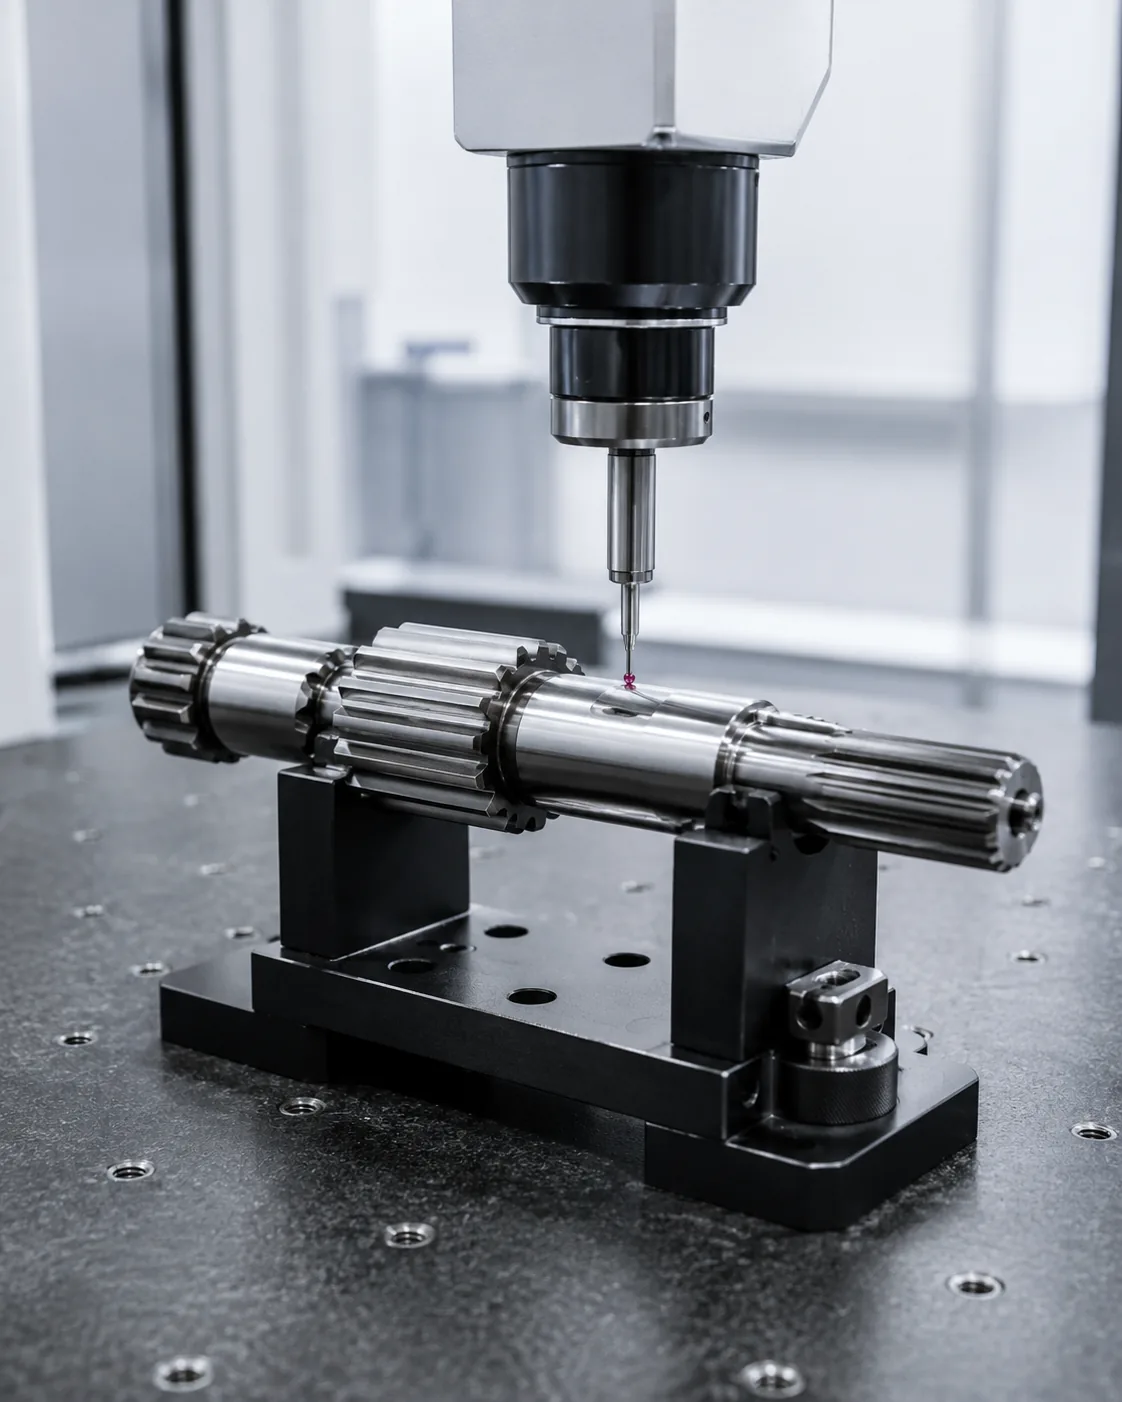
Länk till motreaktion och passform
Länk till motreaktion och passform påverkar kontaktyta, monteringskänsla och lastfördelning. Effektivt ingrepp är den längd över vilken tandflankerna faktiskt kan bära last; avfasningar, reliefer och ofullständiga tanddelar bör inte automatiskt räknas som arbetslängd.
Passformen måste utvärderas som ett par passande delar. Tandens tjocklek, mellanrumsbredd, diameterspel, uppriktning och temperatur bidrar alla. Vid utbyten, inspektera båda delarna eftersom slitage i navet kan göra att en ny axel känns lös även när den nya externa splinesen ligger inom dess ritningstolerans. I denna granskning är det användbara acceptanskriteriet det som kan spåras till en funktionell ritningskaraktäristik. För Hur man inspekterar splines, tandtjocklek och mellanrumsbredd, tillämpa denna kontroll på det specifika inspektionsgränssnittet för splines, tandtjocklek som visas på den aktuella ritning.
Vanliga misstag att undvika
Vanliga fel vid inspektion av splinetänders tjocklek uppstår när man behandlar ett nominellt värde som om det definierar hela gränssnittet. Saknad tryckvinkel, oklara referenspunkter, kopierade slitagemått, ospecificerad hårdhetsplats och felaktiga inspektionsmetoder kan alla skapa delar som ser korrekta ut på pappret men inte monteras konsekvent.
En bättre granskning börjar med passande par, identifierar lastbanan och lokaliseringsfunktionerna, och kopplar sedan geometri, materialtillstånd och inspektion till dessa funktioner. Stäng öppna frågor på ritningen före produktion och behåll den överenskomna tolkningen med revisionen för upprepade beställningar. För upprepat arbete, behåll samma utgångspunkt och mätbas om inte monteringskravet ändras. I en offertförfrågan för inspektion av splineskuggtjocklek, håll denna punkt knuten till passande del, utgångspunktsschemat och acceptansmetoden för den färdiga delen.
Sammanfattning av beslut
| Beslutsområde | Vad som ska bekräftas | Varför det spelar roll |
|---|---|---|
| Parningsgeometri | Tandsystem, diametrar, ingrepp och passform | Kontrollerar kompatibilitet och flankkontakt |
| Plats | Nollpunkter, journaler, skuldror och kast | Kontrollerar uppriktningen i monteringen |
| Materialets skick | Sort, värmebehandling, hårdhet och ytbehandling | Definierar det färdiga mekaniska tillståndet och slitagetillståndet |
| Tull | Vridmoment, hastighet, stöt, rörelse och miljö | Kopplar deldefinitionen till driftsförhållanden |
| Inspektion | Kontrollerade egenskaper och mätmetod | Håller acceptansen konsekvent mellan leverantör och köpare |
Specifikationschecklista
- Anpassningskomponent och utvändig/invändig tandorientering
- Modul- eller stigningssystem, tandantal, tryckvinkel och större/mindre diametrar
- Effektivt ingrepp, passform eller toleransbas och axiell rörelse vid behov
- Material, värmebehandling, hårdhetsplacering och funktionella ytbehandlingar
- Datum, lager- eller pilotdiametrar, kast och axiella placeringskrav
- Vridmoment, hastighet, stöt- eller reverserande belastning, smörjning och driftsmiljö
- Kvantitet, krav för första artikeln och överenskommen inspektionsdokumentation
Använd produktsortiment för splineaxel för att jämföra tillgängliga konfigurationer och Checklista för offertförfrågan för att förbereda en fullständig förfrågan. När uppgiften eller anslutningsdelen ändras, återgå till denna punkt istället för att fortsätta med det tidigare antagandet. För Hur man inspekterar splinetandtjocklek och mellanrumsbredd, tillämpa denna kontroll på det specifika inspektionsgränssnittet för splinetandtjocklek som visas på den aktuella ritning.
Tekniskt arbetsblad för inspektion av splinetändernas tjocklek
Använd det här arbetsbladet för att vända Hur man inspekterar splinetandtjocklek och mellanrumsbredd till beslut som kan visas på en ritning, kontrolleras under offerten och verifieras vid första artikeln. Börja med Tandtjocklek och mellanrumsbredd som parningsvariabler och Mätning över stift eller kulor där så är tillämpligt, eftersom dessa två punkter vanligtvis definierar antingen anslutningsgeometrin eller materialtillståndet som resten av processen måste stödja. Granska sedan Begrepp för spannmätning, Go/No-Go-mätning och Analytisk inspektion mot den faktiska monteringen snarare än att behandla dem som oberoende katalogvärden.
För ett beslut om tillverkningsprocessen, utgå från den färdiga tandgeometrin och åtkomstförhållandena. Observera om splinesen är utvändig eller invändig, genomgående eller blind, nära en skuldra, integrerad med ett kugghjul eller begränsad av intilliggande diametrar. Dessa begränsningar påverkar verktygstillvägagångssätt, arbetshållning och det praktiska valet mellan processer. Produktionsmängd och materialtillstånd påverkar ekonomin, men ritningsegenskapen förblir acceptansmålet. För Hur man inspekterar splines kuggtjocklek och utrymmesbredd, tillämpa denna kontroll på det specifika gränssnittet för inspektion av splines kuggtjocklek som visas på den aktuella ritning.
Bygg inspektionsöverlämningen kring koncept för spannmätning. Definiera utgångspunktsinställningar, mätstadium och rapporteringskrav före den första artikeln. Värmebehandling kan flytta egenskaper i förhållande till varandra, så relationer mellan kast, stigning, tandtjocklek eller borrhål kan behöva verifieras efter den slutliga processen snarare än på ett mjukbearbetat ämne. Där mätdon används, kom överens om vad de bevisar och vilka analytiska kontroller som fortfarande är nödvändiga.
Ritningsgranskningssekvens
Innan du begär produktion, granska ritningen i samma ordning som monteringen fungerar: passande tandsystem, effektivt ingrepp, lokalisering av utgångspunkter, intilliggande lager eller skuldror, material- och värmebehandling, funktionella ytbehandlingar och inspektionsmetod. inspektion av splinetandtjocklek, ordningen spelar roll eftersom senare beslut som processval eller mätval bör stödja gränssnittet snarare än att omdefiniera det.
| Arbetsbladsobjekt | Fråga att besvara | Utdata för offertförfrågan |
|---|---|---|
| Tandtjocklek och mellanrumsbredd som parningsvariabler | Vilken monteringsfunktion styr den här funktionen? | Dimension, tolerans eller anslutningsreferens |
| Mätning över stift eller kulor där så är tillämpligt | Vilket färdigt tillstånd måste uppnås? | Material / värmebehandling / ytbehandling |
| Begrepp för spannmätning | Hur kommer egenskapen att verifieras? | Inspektionsmetod eller rapporteringsanteckning |
| Go/No-Go-mätning | Hur engagerar sig den motsatta medlemmen? | Information om parningsdel och ingrepp |
| Analytisk inspektion | Vilket datum fastställer funktionell plats? | Datum- och runout-förhållande |
Upphandlingsöverlämning före första artikeln
Ett användbart inköpspaket för Hur man inspekterar splinetandtjocklek och mellanrumsbredd innehåller den kontrollerade ritningen, kvantitet, material och värmebehandlingsförhållanden, information om gränssnittet samt de acceptansegenskaper som kräver rapportering. Om en 3D-modell levereras bör 2D-ritningen fortfarande innehålla toleranser, referensvärden, värmebehandlingsanteckningar och inspektionskrav. Identifiera den aktuella revisionen i offertförfrågan så att tillverkning och inspektion inte fungerar från olika versioner.
När en egenskap ännu inte är bestämd, markera den för teknisk förtydligande snarare än att infoga ett lämpligt värde. För inspektion av splinetändernas tjocklek är vanliga öppna punkter ingrepp, passform, hårdhetsplacering, kast till en intilliggande tapp, åtkomst till interna funktioner eller tillståndet hos en sliten anslutningskomponent. Att lösa dessa punkter före första artikeln minskar onödigt omarbete och gör det lättare att kontrollera senare upprepade beställningar.
Checklista för lansering
- Bekräfta tandtjocklek och mellanrumsbredd som passningsvariabler mot den faktiska passningskomponenten.
- Bekräfta mätningen över stift eller kulor där så är tillämpligt i färdigt skick.
- Definiera hur koncept för spannmätning ska inspekteras.
- Kontrollera go/no-go-mätningen under avsedda monteringsförhållanden.
- Relatera analytisk inspektion till den funktionella datumstrukturen.
- Ange kvantitet, revisionsnivå och eventuella dokumentationskrav för den första artikeln.
- Registrera ändringar i drift, smörjning eller monteringsdetaljer för upprepade beställningar.
Vanliga frågor
Vad bör jag bekräfta gällande tandtjocklek och mellanrumsbredd som parningsvariabler för inspektion av splinetandtjocklek?
Relatera tandtjocklek och mellanrumsbredd som passande variabler till passande komponent och monteringsfunktionen först. Placera det mätbara kravet på den kontrollerade ritningen och inkludera den motsatta delen när kompatibiliteten beror på båda delarna. För Hur man inspekterar spline-tandtjocklek och mellanrumsbredd förhindrar detta att en nominell etikett ersätter den geometri som faktiskt styr passform och momentöverföring.
Vad bör jag bekräfta gällande mätning över stift eller kulor där så är tillämpligt för inspektion av splinetändernas tjocklek?
Bekräfta mätningen över stift eller kulor där så är tillämpligt i färdigt skick, inklusive material, värmebehandling, yta eller dimensionstillstånd som kan ändras efter bearbetning. Om kravet är beroende av en plats eller ett referensvärde, visa det uttryckligen så att produktion och inspektion använder samma referens.
Vad bör jag bekräfta gällande koncept för spännviddsmätning vid inspektion av splinetändernas tjocklek?
Välj en inspektionsmetod som mäter den egenskap som anges på ritningen. Funktionell mätning, analytisk splinemätning, CMM-kontroller, kastinspektion, ytjämnhetsmätning och hårdhetsprovning besvarar olika frågor. Ange vilket resultat som krävs för godkännande snarare än att begära en generell inspektionsrapport. För Hur man inspekterar splinetjocklek och mellanrumsbredd, tillämpa denna kontroll på det specifika gränssnittet för inspektion av splinetjocklek som visas på den aktuella ritning.
Vad bör jag bekräfta angående godkännande/icke-godkännandemätning för inspektion av splinekuggtjocklek?
Kontrollera utgångs-/utgångsmätningen med den faktiska anslutningsdelen och avsett monteringsförhållande. Effektivt ingrepp, spel, axiell rörelse, temperatur och slitage i ett utbytesnav kan alla påverka hur anslutningen beter sig. En ny axel bör inte accepteras eller förkastas enbart utifrån känsla när ett mätbart passningskrav finns tillgängligt.
Vad bör jag bekräfta vid analytisk inspektion för inspektion av splinetandtjocklek?
Koppla analytisk inspektion till de funktioner som lokaliserar rotationen i aggregatet. Ritningen ska tydliggöra referenspunkten och eventuella kast- eller positionsförhållanden. Om värmebehandling eller finbearbetning kan flytta funktionen, inspektera förhållandet i det skede som representerar den färdiga detaljen.
Från tekniska beslut till produktionskontroll
När gränssnittet är överenskommet, översätt varje funktionsbeslut till en ritningskarakteristik som kan tillverkas och inspekteras. Undvik att endast lämna viktiga relationer i e-postmeddelanden. Mått, referenspunkter, värmebehandlingsförhållanden och acceptanskrav bör revisionskontrolleras så att produktionsteamet och inspektionsteamet arbetar enligt samma definition. För upprepat arbete, håll samma referenspunkt och mätbas om inte monteringskravet ändras. I en offertförfrågan för inspektion av splineskuggtjocklek, håll denna punkt knuten till monteringsdelen, referensschemat och acceptansmetoden för den färdiga delen.
För de första artiklarna, prioritera de egenskaper som bevisar monteringskompatibilitet: tandgeometri, passform, förhållande till styrta axeltappar eller skuldror, värmebehandlingstillstånd och eventuella kritiska rundgångar. Registrera mätmetoden tillsammans med resultatet. Vid upprepade beställningar gör samma metod för uppställning av utgångspunkt och mätning trendförändringar lättare att identifiera och minskar tvister orsakade av olika inspektionstolkningar. När funktionen eller passningsdelen ändras, återbesök denna punkt istället för att fortsätta med det tidigare antagandet. För Hur man inspekterar splineskuggtjocklek och mellanrumsbredd, registrera det resulterande kravet på ritningen eller inköpsspecifikationen så att det förblir konsekvent vid upprepade beställningar.
När driftsuppgiften ändras, återuppta den tekniska granskningen istället för att anta att den gamla specifikationen fortfarande är lämplig. Högre vridmoment, ökad stöt, mer frekventa reverseringar, annan smörjning eller en ny anslutningskomponent kan ändra kontakt och slitage även om den nominella splinesstorleken förblir densamma. Ritningen bör utvecklas i takt med det faktiska monteringskravet. För detta ämne, koppla det beslutet till anslutningskomponenten och den ritningsrevision som används för offertförfrågan. För Hur man inspekterar splines kuggtjocklek och mellanrumsbredd, tillämpa denna kontroll på det specifika gränssnittet för inspektion av splines kuggtjocklek som visas på den aktuella ritning.
Förbered offerten
- Nuvarande 2D-ritning och revision
- Monteringskomponent och splinedefinition
- Material, värmebehandling och funktionella ytbehandlingar
- Vridmoment, hastighet, arbetsbelastning och miljö
- Kvantitet och erforderlig inspektionsdokumentation
En fullständig förfrågan kombinerar ritning, anslutningsgränssnitt, materialtillstånd, arbetsuppgifter, kvantitet och inspektionsförväntningar. När dessa indata definieras tidigt kan leverantörer planera verktyg, värmebehandling, ytbehandling och mätning kring samma funktionella krav, vilket minskar förtydligandecyklerna före den första artikeln. I denna översikt är det användbara acceptanskriteriet det som kan spåras till en funktionell ritningskarakteristik. I en offertförfrågan för inspektion av splinetjocklek, håll denna punkt knuten till anslutningsdelen, utgångspunktsschemat och acceptansmetoden för den färdiga detaljen.
Förvandla guiden till en offertförfrågan
Skicka den kontrollerade ritningen, anslutningsgränssnittet, materialets skick och driftsinformation för teknisk granskning.
Begär en offert
























