Jak zkontrolovat tloušťku a šířku mezery drážkovaného zubu — Tloušťka zubu a šířka mezery jsou klíčovými proměnnými v oblasti spojení, protože ovlivňují vůli a kontakt mezi vnějšími a vnitřními drážkami. Kontrola může v závislosti na tolerančním systému, geometrii a množství výroby použít funkční měřidla, měření na vhodných prvcích nebo analytické zařízení.
Pro kontrola tloušťky drážkovaného zubuNejspolehlivější specifikace je ta, kterou si konstruktér, kupující, výrobce i inspektor mohou vyložit stejným způsobem. Níže uvedená diskuse se zaměřuje spíše na měřitelné vstupy pro výkresy, montážní podmínky a praktické kontroly než na univerzální tvrzení o krouticím momentu, uložení nebo životnosti, která nelze určit bez úplných údajů o geometrii a zatížení.
Tloušťka zubu a šířka mezery jako proměnné pro párování
Tloušťka zubu a šířka mezery jako proměnné pro párování ovlivňuje kontaktní plochu, pocit při montáži a rozložení zatížení. Efektivní záběr je délka, po které mohou boky zubu skutečně nést zatížení; zkosení, podbroušení a neúplné části zubu by se neměly automaticky počítat jako pracovní délka.
Usazení musí být vyhodnoceno jako dvojice spojovacího prvku. Přispívá tloušťka zubu, šířka mezery, vůle průměru, zarovnání a teplota. U výměn zkontrolujte oba díly, protože opotřebení náboje může způsobit, že se nový hřídel zdá být uvolněný, i když je nový vnější drážkovaný spoj v rámci tolerance výkresu. V tomto tématu propojte toto rozhodnutí s spojovacím prvkem a revizí výkresu použitou pro RFQ. V části Jak kontrolovat tloušťku a šířku mezery drážkovaného zubu použijte tuto kontrolu na konkrétní rozhraní pro kontrolu tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
Měření přes kolíky nebo kuličky, kde je to relevantní
Měření přes kolíky nebo kuličky, kde je to relevantní by měla používat metodu, která měří charakteristiku výkresu přímo nebo funkčně. Funkční měřidla, analytické měření zubů, kontrola souřadnicovým měřicím strojem, měření rozpětí a měření přes čepy nebo kuličky odpovídají na různé otázky a nejsou standardně zaměnitelné.
Dohodněte se na metodě před výrobou, pokud je tolerance nízká nebo pokud zákazník a dodavatel používají různá zařízení. Pro zajištění opakovatelnosti kontrolujte teplotu, čistotu a kalibraci měřidel. Zpráva o kontrole by měla uvádět revizi výkresu a nastavení vztažných bodů, aby bylo možné pozdější šarže porovnávat na stejném základě. V této kontrole je užitečným kritériem přijetí to, které lze vysledovat k funkční charakteristice výkresu. V části Jak kontrolovat tloušťku drážkovaného zubu a šířku mezery použijte tuto kontrolu na specifické rozhraní pro kontrolu tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
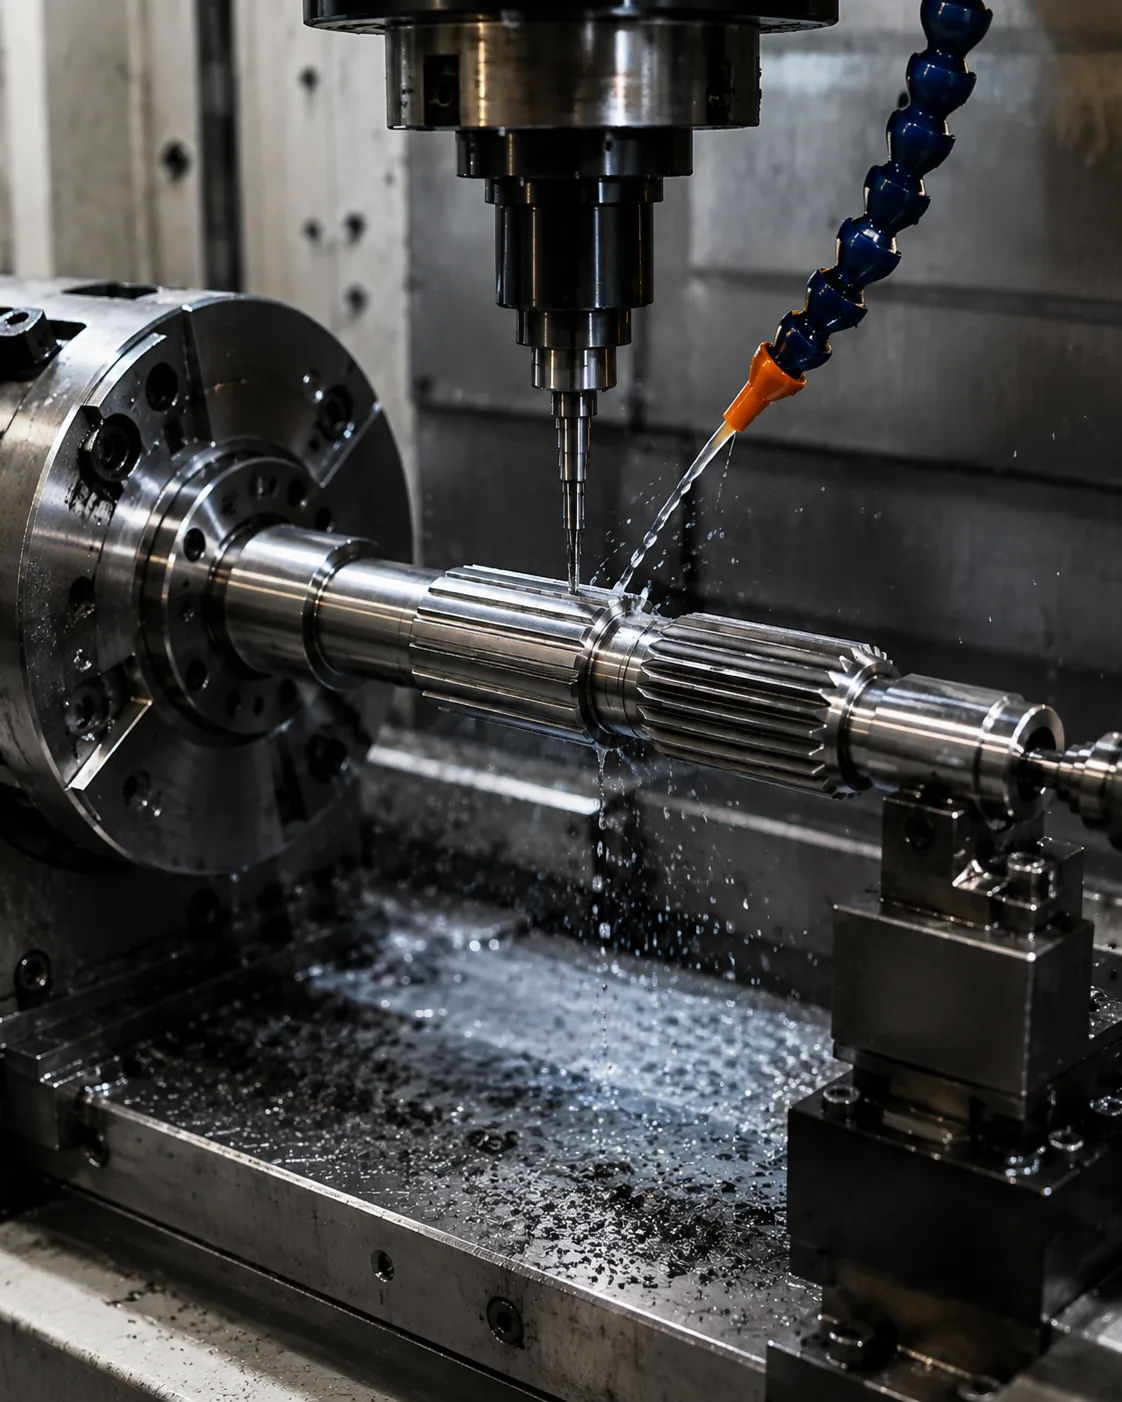
Koncepty měření rozpětí
Koncepty měření rozpětí by měla používat metodu, která měří charakteristiku výkresu přímo nebo funkčně. Funkční měřidla, analytické měření zubů, kontrola souřadnicovým měřicím strojem, měření rozpětí a měření přes čepy nebo kuličky odpovídají na různé otázky a nejsou standardně zaměnitelné.
Pokud je tolerance malá nebo pokud zákazník a dodavatel používají různá zařízení, dohodněte se na metodě před zahájením výroby. Pro zajištění opakovatelnosti kontrolujte teplotu, čistotu a kalibraci měřidel. Zpráva o kontrole by měla uvádět revizi výkresu a nastavení vztažných bodů, aby bylo možné pozdější šarže porovnávat na stejném základě. U opakovaných prací zachovávejte stejné vztažné body a měřicí základy, pokud se nezmění požadavky na montáž. V části Jak kontrolovat tloušťku a šířku mezery drážkovaného zubu zaznamenejte výsledný požadavek do výkresu nebo specifikace nákupu, aby zůstal konzistentní i při opakovaných objednávkách.
Měření Go/NoGo
Měření Go/NoGo by měla používat metodu, která měří charakteristiku výkresu přímo nebo funkčně. Funkční měřidla, analytické měření zubů, kontrola souřadnicovým měřicím strojem, měření rozpětí a měření přes čepy nebo kuličky odpovídají na různé otázky a nejsou standardně zaměnitelné.
Dohodněte se na metodě před zahájením výroby, pokud je tolerance omezená nebo pokud zákazník a dodavatel používají různá zařízení. Pro zajištění opakovatelnosti kontrolujte teplotu, čistotu a kalibraci měřidel. Zpráva o kontrole by měla uvádět revizi výkresu a nastavení vztažných bodů, aby bylo možné pozdější šarže porovnávat na stejném základě. Pokud se změní spotřeba nebo spojovací prvek, znovu se k tomuto bodu vraťte, místo abyste přenesli předchozí předpoklad. V RFQ pro kontrolu tloušťky zubu drážkováním ponechte tento bod vázaný na spojovací prvek, schéma vztažných bodů a metodu přejímky hotového dílu.
Analytická inspekce
Analytická inspekce by měla používat metodu, která měří charakteristiku výkresu přímo nebo funkčně. Funkční měřidla, analytické měření zubů, kontrola souřadnicovým měřicím strojem, měření rozpětí a měření přes čepy nebo kuličky odpovídají na různé otázky a nejsou standardně zaměnitelné.
Dohodněte se na metodě před výrobou, pokud je tolerance těsná nebo pokud zákazník a dodavatel používají různá zařízení. Pro zajištění opakovatelnosti kontrolujte teplotu, čistotu a kalibraci měřidel. Zpráva o kontrole by měla identifikovat revizi výkresu a nastavení vztažných bodů, aby bylo možné pozdější šarže porovnávat na stejném základě. V tomto tématu propojte toto rozhodnutí s protilehlým prvkem a revizí výkresu použitou pro RFQ. V RFQ pro kontrolu tloušťky drážkovaného zubu ponechte tento bod propojený s protilehlým prvkem, schématem vztažných bodů a metodou přijetí hotového dílu.
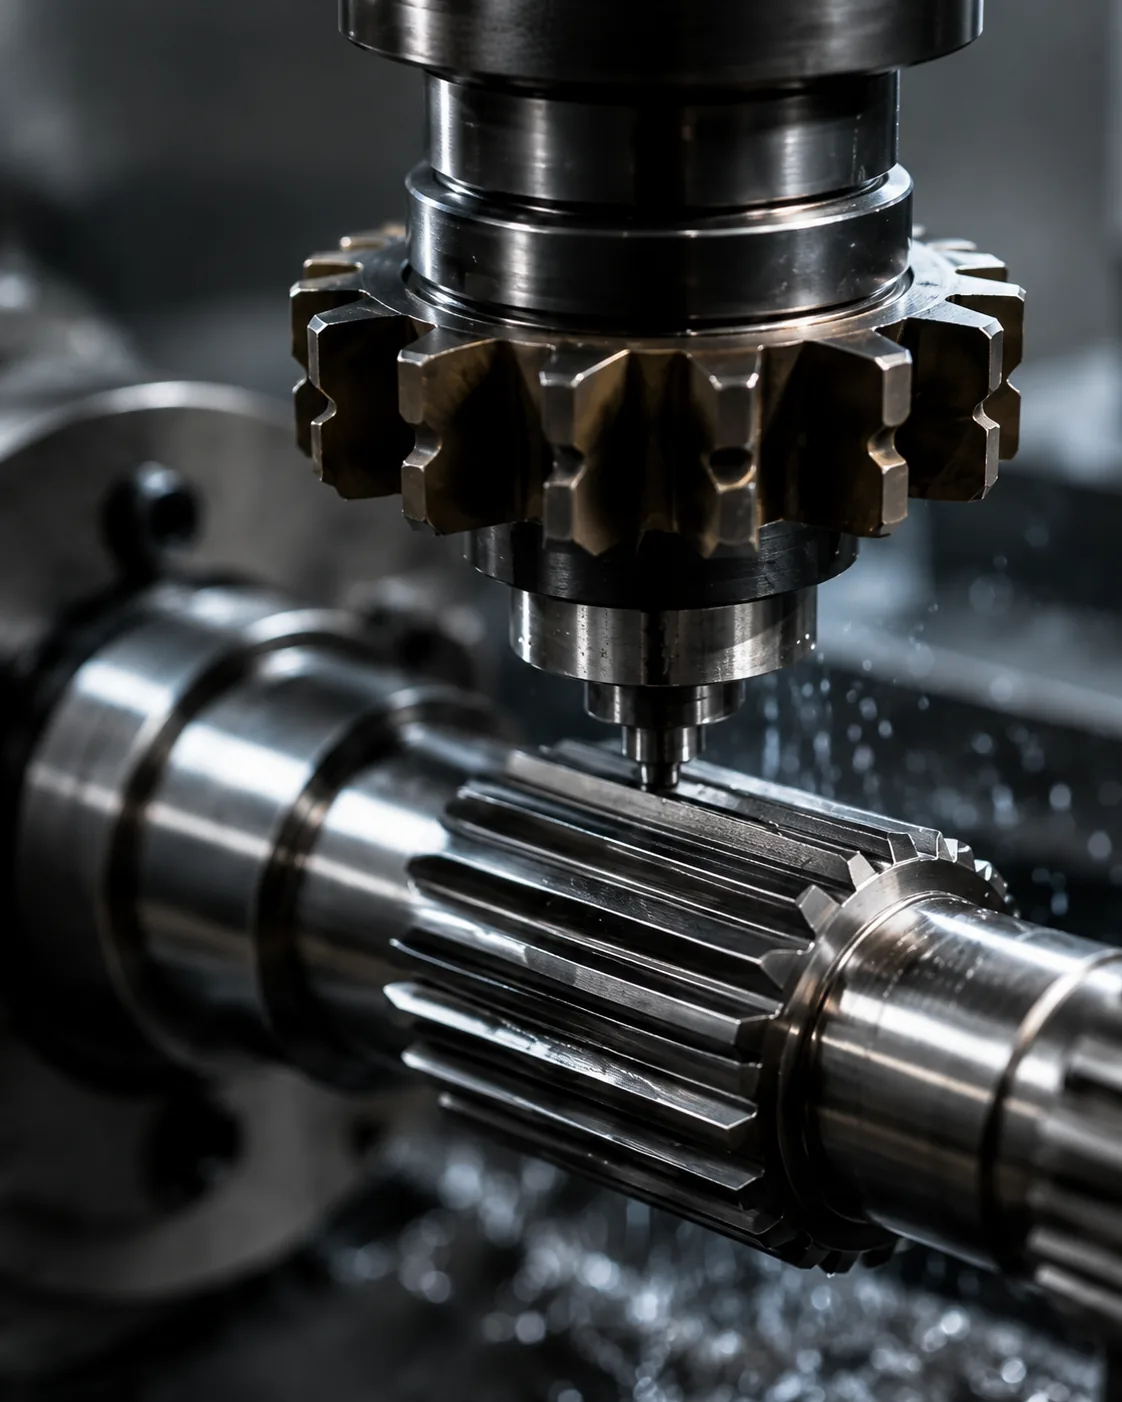
Teplota a čistota
Teplota a čistota ovlivňuje odolnost proti opotřebení, únavové chování, deformaci a postup dokončovacího obrábění. Cementace, indukční kalení a kalení a popouštění vytvářejí různé materiálové podmínky, proto by neměly být považovány za zaměnitelné způsoby dosažení tvrdosti.
Specifikujte tvrdost s umístěním a v případě potřeby i hloubku pouzdra nebo stav jádra. Pokud tepelné zpracování může změnit přímost nebo vztah mezi prvky, naplánujte po tepelném zpracování obnovu dat a konečnou kontrolu. Kritické čepy nebo povrchy zubů mohou vyžadovat konečnou úpravu, pokud je nutné obnovit přesné tolerance. V této kontrole je užitečným kritériem přijetí to, které lze vysledovat k funkční výkresové charakteristice. Při kontrole tloušťky drážkovaného zubu se k tomuto bodu vraťte vždy, když se změní spojovací součást, stav materiálu nebo provozní režim.
Praktická sekvence opakování
Praktická kontrolní sekvence začíná u spojovací součásti a dráhy krouticího momentu, poté se potvrdí ozubení, záběr a prvky hřídele, které lokalizují spojení. Dále se definuje materiál a tepelné zpracování, funkční úpravy a veškeré požadavky na házení nebo polohu. Pro opakovanou práci zachovávejte stejný vztažný bod a základ měření, pokud se nezmění požadavky na montáž. V části Jak kontrolovat tloušťku drážkovaného zubu a šířku mezery použijte tuto kontrolu na konkrétní rozhraní pro kontrolu tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
Dokončete dohodou o metodě kontroly, množství a dokumentaci prvního artiklu. Tato objednávka zabraňuje přijímání procesních nebo tolerancních rozhodnutí před pochopením funkčního rozhraní a usnadňuje porovnávání nabídek, protože každému dodavateli jsou předkládány stejné konstrukční vstupy. Pokud se změní úkol nebo protikus, vraťte se k tomuto bodu, místo abyste pokračovali v předchozím předpokladu. V části Jak kontrolovat tloušťku drážkovaného zubu a šířku mezery použijte tuto kontrolu na konkrétní rozhraní kontroly tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
Kalibrace měřidla
Kalibrace měřidla by měla používat metodu, která měří charakteristiku výkresu přímo nebo funkčně. Funkční měřidla, analytické měření zubů, kontrola souřadnicovým měřicím strojem, měření rozpětí a měření přes čepy nebo kuličky odpovídají na různé otázky a nejsou standardně zaměnitelné.
Dohodněte se na metodě před zahájením výroby, pokud je tolerance omezená nebo pokud zákazník a dodavatel používají různá zařízení. Pro zajištění opakovatelnosti kontrolujte teplotu, čistotu a kalibraci měřidel. Zpráva o kontrole by měla uvádět revizi výkresu a nastavení vztažných bodů, aby bylo možné pozdější šarže porovnávat na stejném základě. V tomto tématu propojte toto rozhodnutí s protilehlým komponentem a revizí výkresu použitou pro RFQ. Při kontrole tloušťky drážkovaného zubu se k tomuto bodu vraťte vždy, když se změní protilehlý komponent, stav materiálu nebo provozní režim.
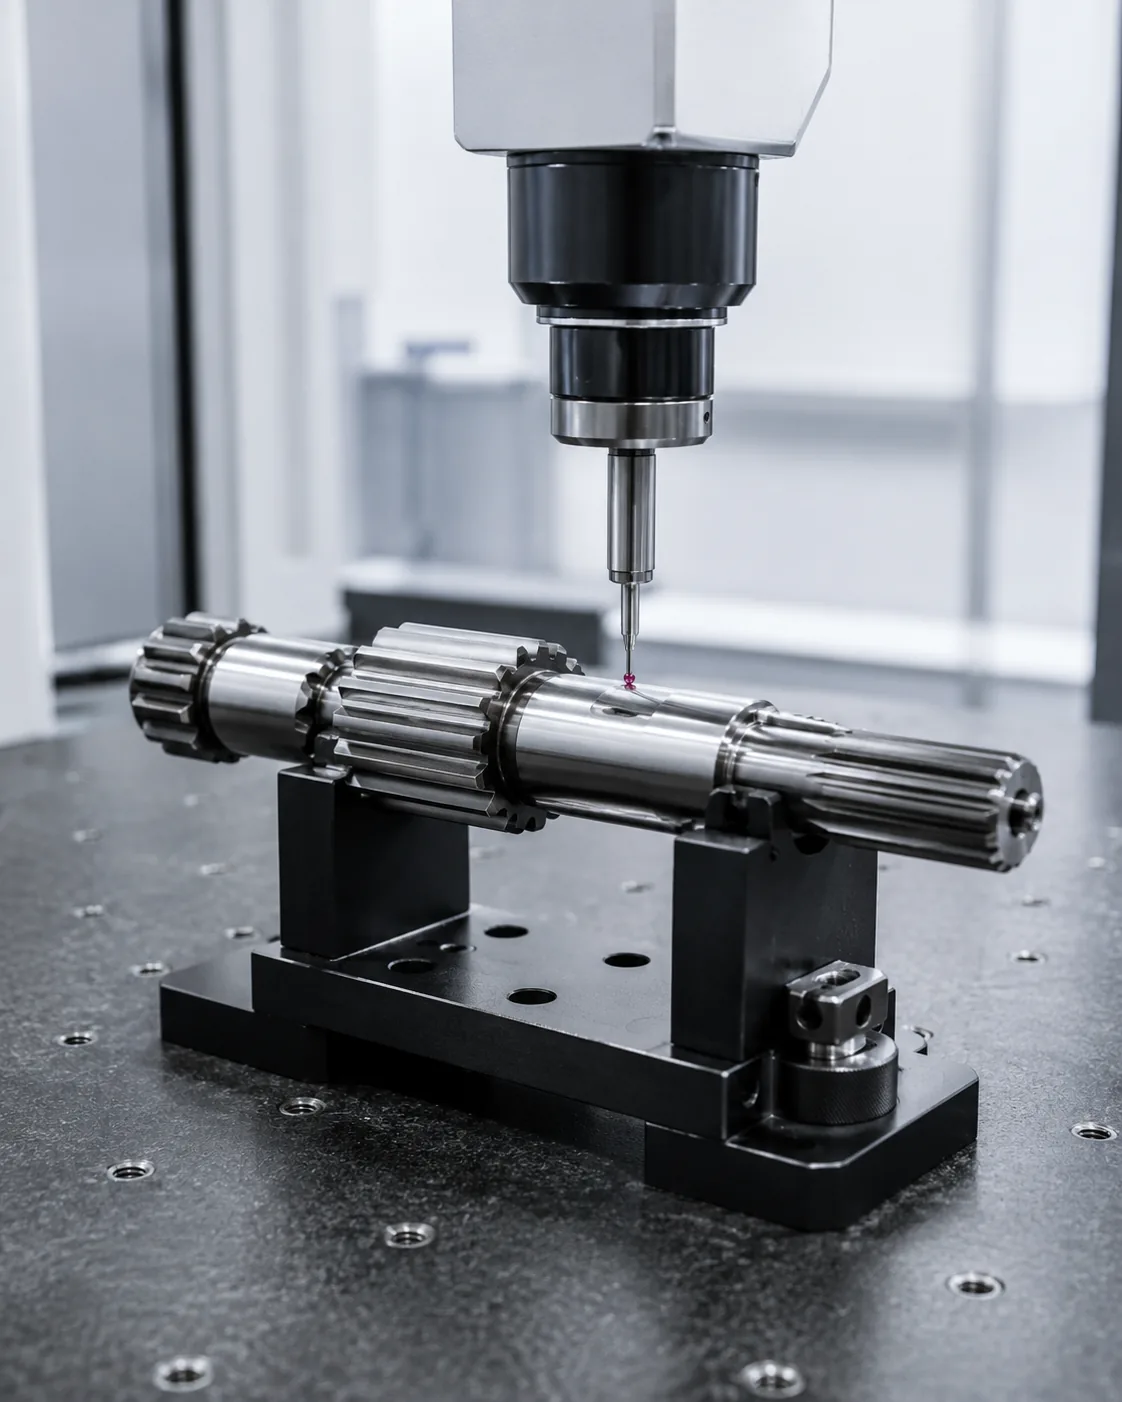
Odkaz na vůli a usazení
Odkaz na vůli a usazení ovlivňuje kontaktní plochu, pocit při montáži a rozložení zatížení. Efektivní záběr je délka, po které mohou boky zubu skutečně nést zatížení; zkosení, podbroušení a neúplné části zubu by se neměly automaticky počítat jako pracovní délka.
Usazení musí být vyhodnoceno jako dvojice spojovacího prvku. Přispívá tloušťka zubu, šířka mezery, vůle průměru, vyrovnání a teplota. U výměn zkontrolujte oba díly, protože opotřebení náboje může způsobit, že se nový hřídel zdá uvolněný, i když je nový vnější drážkovaný spoj v rámci výkresové tolerance. V této kontrole je užitečným kritériem přijetí to, které lze vysledovat k funkční výkresové charakteristice. V části Jak kontrolovat tloušťku a šířku mezery drážkovaného zubu použijte tuto kontrolu na specifické rozhraní pro kontrolu tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
Časté chyby, kterým se vyhnout
Běžné chyby při kontrole tloušťky drážkovaného zubu vznikají tím, že se s jednou nominální hodnotou zachází, jako by definovala celé rozhraní. Chybějící úhel tlaku, nejasné vztažné body, kopírované rozměry opotřebení, nespecifikované umístění tvrdosti a neshodné metody kontroly mohou vést k tomu, že díly vypadají na papíře správně, ale nesestavují se konzistentně.
Lepší kontrola začíná u páru spojovacího prvku, identifikuje dráhu zatížení a lokalizační prvky a poté propojuje geometrii, stav materiálu a kontrolu s těmito funkcemi. Před výrobou uzavřete otevřené otázky na výkresu a u opakovaných objednávek zachovejte dohodnutou interpretaci s revizí. Pro opakované práce zachovávejte stejný vztažný bod a základ měření, pokud se nezmění požadavky na montáž. V RFQ na kontrolu tloušťky zubu s drážkováním ponechte tento bod vázaný na spojovací prvek, schéma vztažných bodů a metodu přijetí hotového dílu.
Shrnutí rozhodnutí
| Oblast rozhodnutí | Co potvrdit | Proč na tom záleží |
|---|---|---|
| Páření geometrie | Ozubení, průměry, záběr a uložení | Kompatibilita ovládacích prvků a kontakt s bokem |
| Umístění | Vztažné body, čepy, ramena a házení | Řídí zarovnání v sestavě |
| Stav materiálu | Jakost, tepelné zpracování, tvrdost a povrchová úprava | Definuje konečný mechanický stav a stav opotřebení |
| Povinnost | Točivý moment, rychlost, rázy, pohyb a prostředí | Propojuje definici součásti s provozními podmínkami |
| Inspekce | Řízené charakteristiky a metoda měření | Udržuje konzistentní přijetí mezi dodavatelem a kupujícím |
Kontrolní seznam specifikací
- Párovací komponent a vnější/vnitřní orientace zubu
- Modulární nebo roztečný systém, počet zubů, úhel záběru a hlavní/vedlejší průměry
- Efektivní záběr, uložení nebo tolerance a axiální pohyb, pokud je to nutné
- Materiál, tepelné zpracování, umístění tvrdosti a funkční povrchové úpravy
- Požadavky na referenční body, průměry ložisek nebo pilotních otvorů, házení a axiální umístění
- Točivý moment, otáčky, rázové nebo reverzní zatížení, mazání a provozní prostředí
- Množství, požadavky na první kus a dohodnutá dokumentace kontroly
Použijte sortiment drážkovaných hřídelí porovnat dostupné konfigurace a Kontrolní seznam výkresů RFQ připravit kompletní dotaz. Pokud se změní úkol nebo protilehlý člen, vraťte se k tomuto bodu, místo abyste pokračovali v předchozím předpokladu. V části Jak kontrolovat tloušťku drážkovaného zubu a šířku mezery použijte tuto kontrolu na konkrétní rozhraní kontroly tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
Technický pracovní list pro kontrolu tloušťky drážkovaného zubu
Použijte tento pracovní list k otočení Jak zkontrolovat tloušťku a šířku mezery drážkovaného zubu do rozhodnutí, která lze zobrazit na výkresu, zkontrolovat během cenové nabídky a ověřit u prvního výrobku. Začněte s Tloušťka zubu a šířka mezery jako proměnné pro párování a Měření přes kolíky nebo kuličky, kde je to relevantní, protože tyto dvě položky obvykle definují buď geometrii slučování, nebo materiálové podmínky, které musí zbytek procesu podporovat. Poté zkontrolujte Koncepty měření rozpětí, Měření Go/NoGo a Analytická inspekce oproti skutečné montáži, spíše než aby s nimi zacházeli jako s nezávislými katalogovými hodnotami.
Pro rozhodnutí o výrobním procesu vycházejte z geometrie konečného zubu a přístupových podmínek. Všimněte si, zda je drážkování vnější nebo vnitřní, průchozí nebo slepé, blízko ramene, integrované s ozubeným kolem nebo omezené sousedními průměry. Tato omezení ovlivňují přístup k nástroji, upínání obrobku a praktickou volbu mezi procesy. Množství výroby a stav materiálu ovlivňují ekonomiku, ale charakteristika výkresu zůstává cílem přijetí. V části Jak kontrolovat tloušťku drážkovaného zubu a šířku mezery použijte tuto kontrolu na specifické rozhraní pro kontrolu tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
Předávání kontrolních dat sestavte na základě konceptů měření rozpětí. Definujte nastavení vztažných bodů, fázi měření a požadavky na protokolování před prvním výrobkem. Tepelné zpracování může vést k relativnímu posunu prvků vůči sobě navzájem, takže vztahy mezi házivostí, stoupáním, tloušťkou zubu nebo dírou může být nutné ověřit až po konečném procesu, nikoli na polotovaru obráběném měkkým obráběním. Pokud se používají měřidla, dohodněte se, co prokazují a jaké analytické kontroly jsou stále nutné.
Sekvence kontroly výkresů
Před objednáním výroby si projděte výkres ve stejném pořadí, v jakém sestava funguje: systém spojovacího ozubení, efektivní záběr, polohovací vztažné body, sousední čepy nebo ramena, materiál a tepelné zpracování, funkční povrchové úpravy a metoda kontroly. kontrola tloušťky drážkovaného zubuNa pořadí záleží, protože pozdější rozhodnutí, jako je výběr procesu nebo volba měřidla, by měla rozhraní podporovat, a ne ho předefinovat.
| Položka pracovního listu | Otázka k odpovědi | Výstup RFQ |
|---|---|---|
| Tloušťka zubu a šířka mezery jako proměnné pro párování | Jakou funkci sestavy tato funkce řídí? | Rozměr, tolerance nebo referenční číslo pro spojení |
| Měření přes kolíky nebo kuličky, kde je to relevantní | Jakého konečného stavu musí být dosaženo? | Popis materiálu / tepelného zpracování / povrchové úpravy |
| Koncepty měření rozpětí | Jak bude charakteristika ověřena? | Metoda kontroly nebo zpráva |
| Měření Go/NoGo | Jak se zapojí opačný člen? | Informace o páření a zapojení |
| Analytická inspekce | Který údaj určuje funkční umístění? | Vztah mezi referenčním bodem a házivostí |
Předání zakázky před prvním článkem
Užitečný nákupní balíček pro Jak zkontrolovat tloušťku a šířku mezery drážkovaného zubu Obsahuje řízený výkres, množství, materiál a podmínky tepelného zpracování, informace o připojovacím rozhraní a charakteristiky přijetí, které vyžadují vykazování. Pokud je dodán 3D model, měl by 2D výkres stále obsahovat tolerance, vztažné body, poznámky k tepelnému zpracování a požadavky na kontrolu. V RFQ uveďte aktuální revizi, aby výroba a kontrola nefungovaly z různých verzí.
Pokud charakteristika ještě není určena, označte ji pro technické upřesnění, spíše než vkládejte vhodnou hodnotu. Pro kontrolu tloušťky drážkovaného zubu jsou běžnými otevřenými položkami záběr, uložení, umístění tvrdosti, házení k sousednímu čepu, přístup k vnitřním prvkům nebo stav opotřebovaného protilehlého komponentu. Vyřešení těchto bodů před prvním výrobkem snižuje nutnost nutnosti vyhnout se přepracování a usnadňuje kontrolu pozdějších opakovaných objednávek.
Kontrolní seznam před vydáním
- Potvrďte tloušťku zubu a šířku mezery jako proměnné spojovacího prvku oproti skutečnému spojovacímu prvku.
- V případě potřeby ověřte měření přes kolíky nebo kuličky v konečném stavu.
- Definujte, jak budou kontrolovány koncepty měření rozpětí.
- Zkontrolujte měřicí funkci „go/no go“ za zamýšlených podmínek montáže.
- Vztahujte analytickou kontrolu ke strukturě funkčních dat.
- Uveďte množství, úroveň revize a veškeré požadavky na dokumentaci k prvnímu článku.
- Zaznamenejte změny v provozu, mazání nebo připojovacím materiálu pro opakované objednávky.
Často kladené otázky
Co bych měl/a ověřit ohledně tloušťky zubu a šířky mezery jakožto proměnných pro kontrolu tloušťky drážkovaného zubu?
Nejprve uveďte v souvislosti s odpovídajícím prvkem a funkcí sestavy tloušťku zubu a šířku mezery jako proměnné s vazbou. Na řízený výkres uveďte měřitelný požadavek a v případě, že kompatibilita závisí na obou částech, zahrňte i protilehlý prvek. V části Jak kontrolovat tloušťku zubu a šířku mezery drážkování se zabrání tomu, aby nominální popisek nahradil geometrii, která skutečně řídí uložení a přenos krouticího momentu.
Co bych měl/a ověřit ohledně měření přes čepy nebo kuličky, pokud je to relevantní pro kontrolu tloušťky drážkovaného zubu?
Potvrďte měření na čepech nebo kuličkách, kde je to relevantní, v konečném stavu, včetně jakéhokoli materiálu, tepelného zpracování, povrchu nebo rozměrového stavu, který se může po zpracování změnit. Pokud požadavek závisí na umístění nebo vztažném bodě, výslovně to ukažte, aby výroba a kontrola používaly stejnou referenci.
Co bych si měl/a ověřit ohledně konceptů měření rozpětí pro kontrolu tloušťky drážkovaného zubu?
Vyberte metodu kontroly, která měří charakteristiku uvedenou na výkresu. Funkční měření, analytické měření drážkování, kontroly souřadnicovým měřicím strojem (SMM), kontrola házivosti, měření drsnosti a zkouška tvrdosti odpovídají na různé otázky. Uveďte, který výsledek je vyžadován pro přijetí, spíše než požadovat obecnou inspekční zprávu. V části Jak kontrolovat tloušťku drážkovaného zubu a šířku mezery použijte tuto kontrolu na specifické rozhraní kontroly tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
Co bych měl/a ověřit ohledně měření go/no go pro kontrolu tloušťky drážkovaného zubu?
Zkontrolujte měřicí metodu "go/no" s ohledem na skutečný spojovaný díl a zamýšlený stav montáže. Účinné zapojení, vůle, axiální pohyb, teplota a opotřebení v náhradním náboji mohou ovlivnit chování spojení. Nový hřídel by neměl být přijat ani odmítnut pouze na základě pocitu, pokud je k dispozici měřitelný požadavek na uložení.
Co bych měl/a potvrdit ohledně analytické kontroly pro kontrolu tloušťky drážkovaného zubu?
Propojte analytickou kontrolu s prvky, které určují rotaci v sestavě. Výkres by měl jasně uvádět referenční bod a jakýkoli vztah k házení nebo poloze. Pokud tepelné zpracování nebo dokončovací obrábění může prvek posunout, zkontrolujte vztah ve fázi, která představuje hotový díl.
Od inženýrského rozhodování k řízení výroby
Jakmile je rozhraní dohodnuto, převeďte každé funkční rozhodnutí do výkresové charakteristiky, kterou lze vyrobit a zkontrolovat. Vyhněte se uvádění klíčových vztahů pouze v e-mailových poznámkách. Rozměry, vztažné body, podmínky tepelného zpracování a požadavky na přijetí by měly být kontrolovány z hlediska revizí, aby výrobní a inspekční tým pracovaly se stejnou definicí. Pro opakované práce zachovávejte stejné vztažné body a základ měření, pokud se nezmění požadavky na montáž. V RFQ pro kontrolu tloušťky zubu s drážkováním ponechte tento bod vázaný na spojovací prvek, schéma vztažných bodů a metodu přijetí hotového dílu.
U prvních článků upřednostněte charakteristiky, které prokazují kompatibilitu sestavy: geometrie zubu, lícování, vztah k upevňovacím čepům nebo ramenům, stav tepelného zpracování a jakékoli kritické házení. Zaznamenejte metodu měření spolu s výsledkem. U opakovaných objednávek usnadňuje použití stejného nastavení vztažných bodů a přístupu k měření rozpoznání změn trendů a snižuje spory způsobené různými interpretacemi kontroly. Pokud se změní spotřeba nebo lícovaný člen, vraťte se k tomuto bodu, místo abyste přenesli předchozí předpoklad. V části Jak kontrolovat tloušťku zubu a šířku mezery drážkování zaznamenejte výsledný požadavek do výkresu nebo specifikace nákupu, aby zůstal konzistentní i u opakovaných objednávek.
Pokud se změní provozní zatížení, znovu otevřete technickou kontrolu namísto předpokladu, že stará specifikace zůstává vhodná. Vyšší točivý moment, zvýšené rázy, častější reverzace, jiné mazání nebo nová spojovací součástka mohou změnit kontakt a opotřebení, i když jmenovitá velikost drážky zůstane stejná. Výkres by se měl vyvíjet podle skutečných požadavků na montáž. V tomto tématu propojte toto rozhodnutí s spojovací součástí a revizí výkresu použitou pro RFQ. V části Jak kontrolovat tloušťku drážkovaného zubu a šířku mezery použijte tuto kontrolu na specifické rozhraní pro kontrolu tloušťky drážkovaného zubu zobrazené na aktuálním výkresu.
Připravte si RFQ (výzvu k nabídce)
- Aktuální 2D výkres a revize
- Definice spojovací komponenty a spline
- Materiál, tepelné zpracování a funkční úpravy
- Točivý moment, otáčky, provozní režim a prostředí
- Množství a požadovaná dokumentace kontroly
Kompletní poptávka kombinuje výkres, spojovací rozhraní, stav materiálu, namáhání, množství a očekávání kontroly. Pokud jsou tyto vstupy definovány včas, mohou dodavatelé plánovat nástroje, tepelné zpracování, konečnou úpravu a měření podle stejných funkčních požadavků, čímž se zkrátí cykly vyjasňování před prvním výrobkem. V této kontrole je užitečným kritériem přijetí to, které lze vysledovat k funkční charakteristice výkresu. V RFQ pro kontrolu tloušťky zubu drážkováním udržujte tento bod vázaný na spojovací prvek, schéma vztažných bodů a metodu přijetí hotového dílu.
Proměňte průvodce v RFQ (výzvu k nabídce)
Zašlete řízený výkres, spojovací rozhraní, informace o stavu materiálu a pracovním postupu k technické kontrole.
Žádost o cenovou nabídku
























