เพลาร่องภายใน C45
ส่วนประกอบร่องฟันภายใน C45 ชุบแข็งและอบคืนตัวจนได้ความแข็ง HB280-320 โดยมีค่าความหยาบผิว Ra0.4 ตามที่ระบุไว้สำหรับโครงสร้างนี้
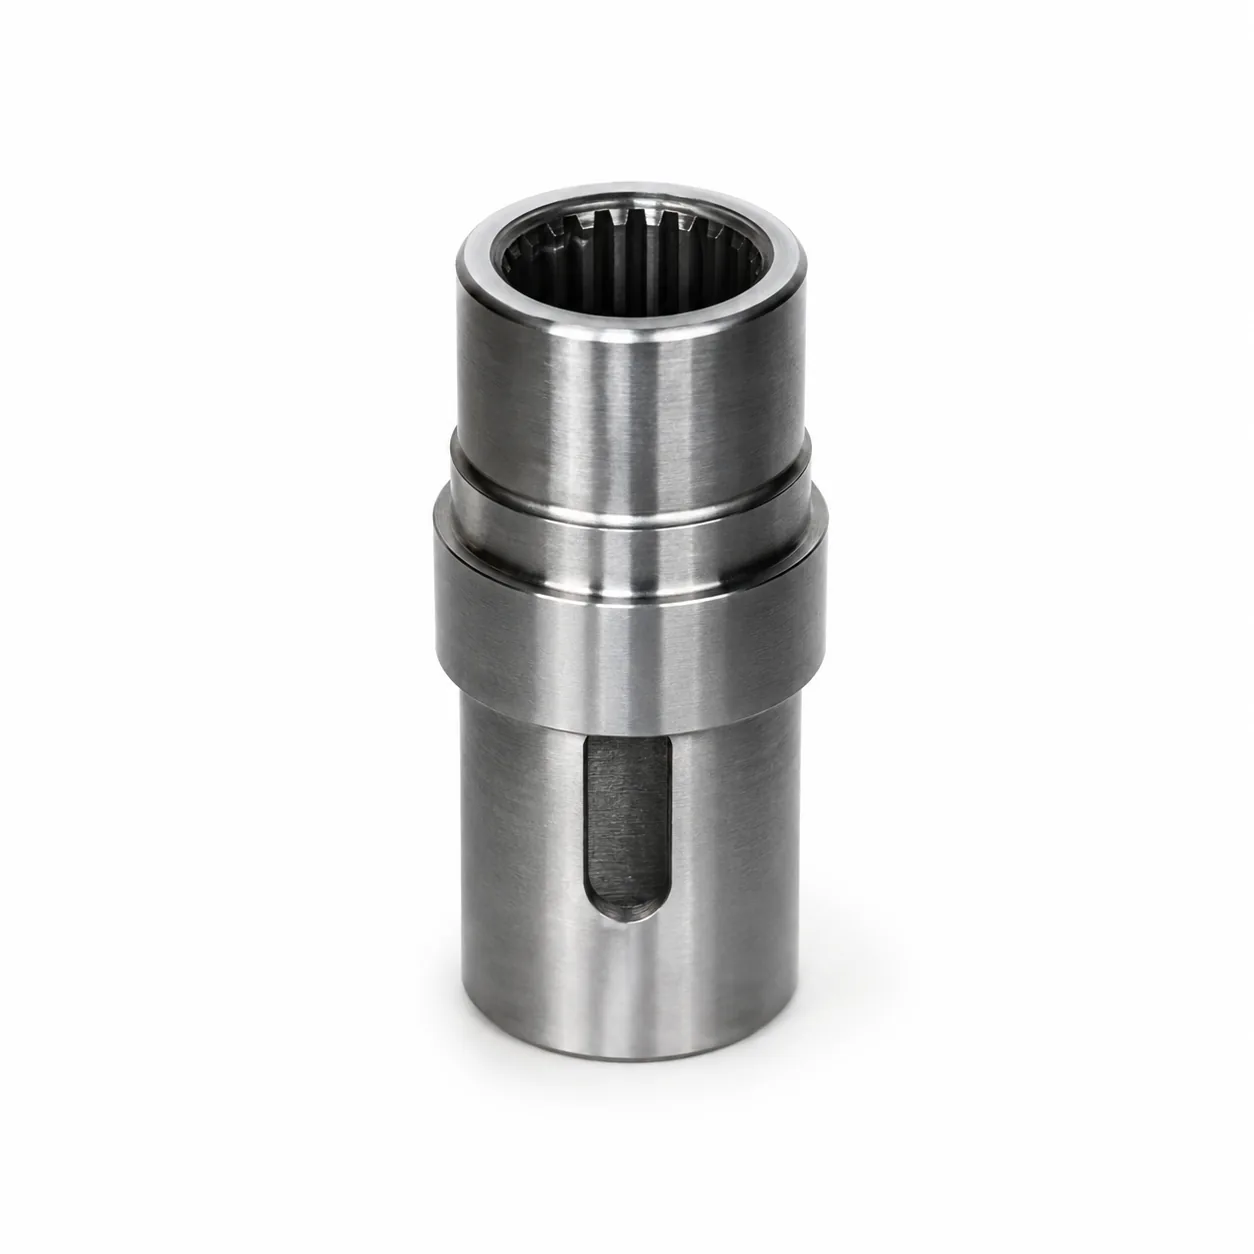
เพลาร่องภายใน C45 — เพลาแบบมีร่องฟันภายใน C45 มีร่องฟันภายในที่เข้าคู่กันภายในชิ้นส่วนทรงกระบอกขนาดกะทัดรัด การกำหนดค่าที่ระบุใช้เหล็ก C45 ซึ่งผ่านกระบวนการชุบแข็งและอบคืนตัวที่ระดับความแข็ง HB280-320 และความหยาบผิว Ra0.4 รูปทรงฟันภายใน ความยาวร่องฟันที่ใช้งานได้จริง ความยาวทั้งหมด และความพอดีจะต้องถูกกำหนดร่วมกับร่องฟันภายนอกที่เข้าคู่กันในแบบร่างของลูกค้า
ภาพรวมผลิตภัณฑ์
เพลาแบบมีร่องฟันภายใน C45 ให้ร่องฟันที่เข้าคู่กันภายในชิ้นส่วนทรงกระบอกขนาดกะทัดรัด การกำหนดค่าที่ระบุใช้เหล็ก C45 ที่ผ่านกระบวนการชุบแข็งและอบคืนตัวในสภาวะ HB280-320 และความหยาบผิว Ra0.4 รูปทรงฟันภายใน ความยาวร่องฟันที่ใช้งานได้จริง ความยาวทั้งหมด และความพอดีจะต้องถูกกำหนดร่วมกับร่องฟันภายนอกที่เข้าคู่กันในแบบร่างของลูกค้า
สำหรับการขอใบเสนอราคา โปรดระบุร่องฟันเป็นส่วนหนึ่งของส่วนต่อประสานที่สมบูรณ์ รูปทรงของฟัน เพลาข้างเคียง ไหล่ ร่อง เกลียว และที่นั่งแบริ่ง ควรได้รับการกำหนดขนาดจากจุดอ้างอิงการใช้งาน เพื่อให้สามารถตรวจสอบเพลาที่เสร็จสมบูรณ์ในความสัมพันธ์เดียวกับที่ใช้งานได้ ขนาดที่ไม่ได้ระบุไว้ในหน้านี้จะผลิตตามแบบที่ลูกค้าอนุมัติ
ข้อกำหนดทางเทคนิค
ค่าด้านล่างนี้อธิบายถึงการกำหนดค่าของผลิตภัณฑ์นี้ ขนาด ความคลาดเคลื่อน ระดับ หรือความพอดีใดๆ ที่ไม่ได้แสดงไว้ ควรระบุไว้ในแบบร่างก่อนการผลิต
| วัสดุ | ซี45 |
|---|---|
| ความหยาบของพื้นผิว | รา0.4 |
| การอบด้วยความร้อน | ชุบแข็งและอบคืนตัว |
| ความแข็ง | HB280-320 |
เรขาคณิตของสไปลน์และส่วนต่อประสานการจับคู่
ไม่สามารถเลือกสไปลน์ได้จากเส้นผ่านศูนย์กลางเพลาที่ระบุเพียงอย่างเดียว โปรดตรวจสอบระบบโมดูลหรือระยะห่างของฟัน จำนวนฟัน มุมแรงดัน เส้นผ่านศูนย์กลางหลักและรอง การเข้าคู่ที่มีประสิทธิภาพ ความหนาของฟันหรือเกณฑ์ความกว้างของช่องว่าง การลดความเค้นที่ปลาย และความพอดีที่ต้องการกับชิ้นส่วนที่ประกบกัน หากการเชื่อมต่อมีจุดประสงค์เพื่อเลื่อนในแนวแกน โปรดระบุระยะการเคลื่อนที่ วิธีการหล่อลื่น และระยะห่างที่อนุญาต หากเป็นการเชื่อมต่อแบบยึดแน่น โปรดระบุตำแหน่งในแนวแกนและคุณลักษณะที่รับหรือตอบสนองต่อแรงผลัก
ความสัมพันธ์ของจุดอ้างอิงมีความสำคัญทุกครั้งที่ร่องฟันทำงานร่วมกับที่นั่งแบริ่ง เฟือง ร่องซีล หรือบ่ากำหนดตำแหน่ง รูปทรงของฟันแต่ละซี่อาจอยู่ในช่วงความคลาดเคลื่อนที่ยอมรับได้ แต่ยังคงทำให้เกิดการสัมผัสที่ไม่สม่ำเสมอหากแกนของร่องฟันไม่ได้รับการควบคุมสัมพันธ์กับเพลาใช้งาน ระบุข้อกำหนดเกี่ยวกับการเบี่ยงเบน ตำแหน่ง หรือความเป็นศูนย์กลางในแบบร่างเฉพาะในส่วนที่ช่วยปกป้องประสิทธิภาพการประกอบ และระบุจุดอ้างอิงที่ใช้ทั้งสำหรับการกลึงและการตรวจสอบ
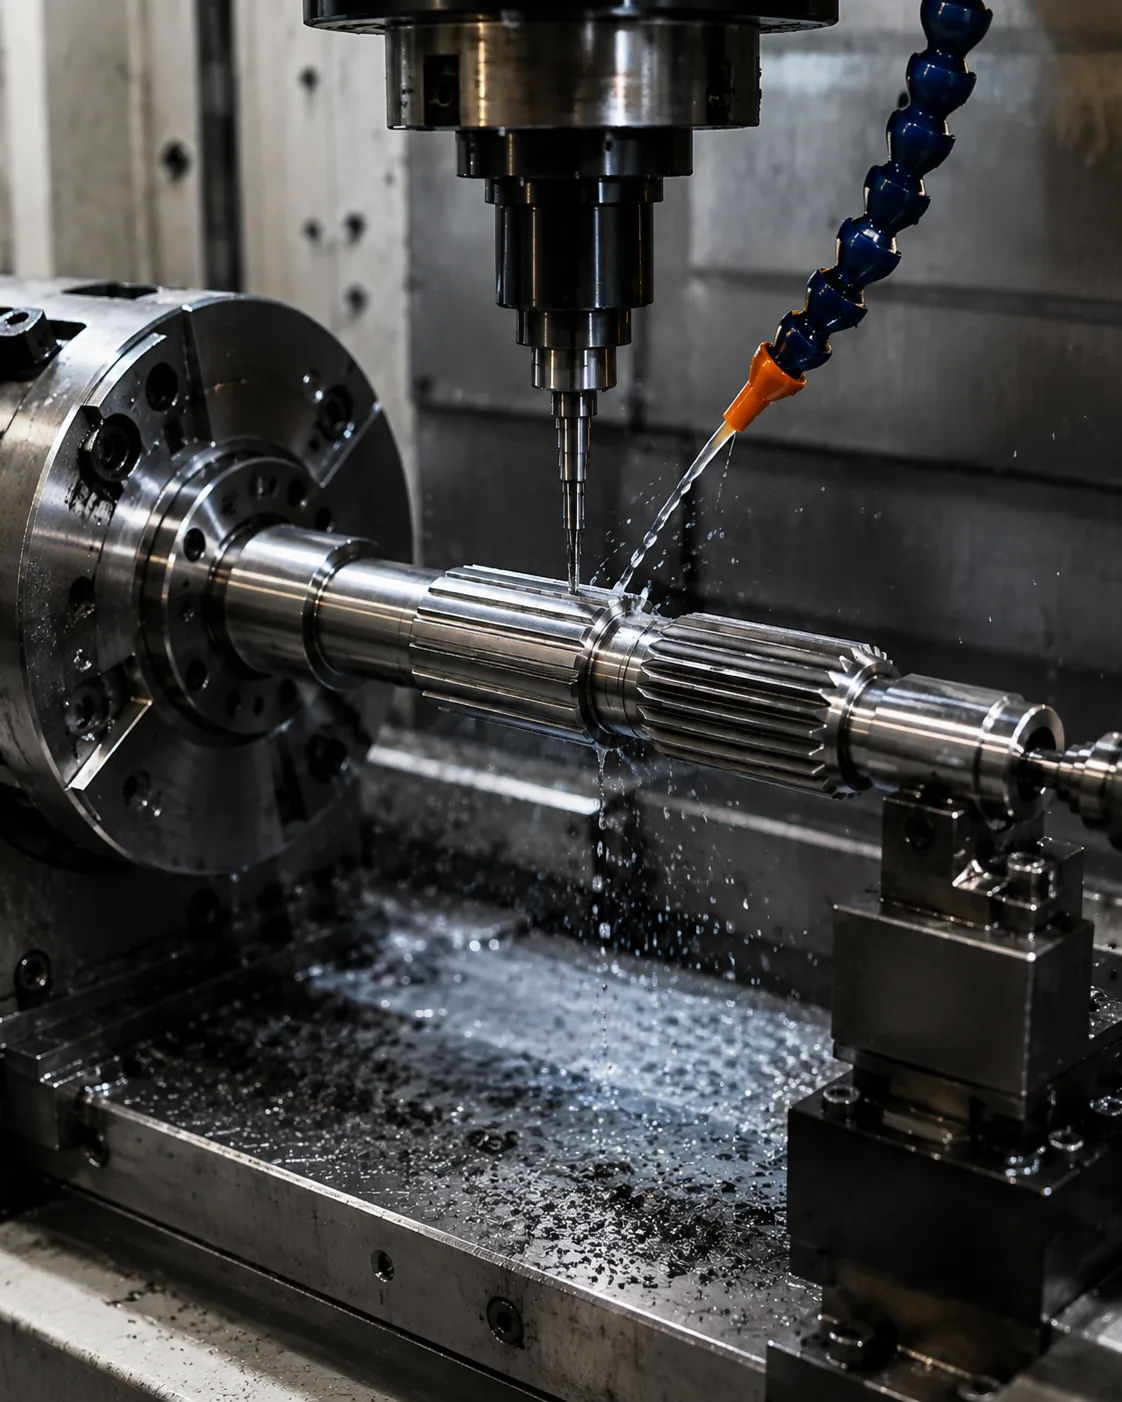
วัสดุ การอบชุบด้วยความร้อน และสภาพพื้นผิว
เหล็กกล้า C45 ถูกกำหนดให้อยู่ในสภาพชุบแข็งและอบคืนตัว โดยมีความแข็ง HB280-320 ในแบบร่างควรระบุว่าข้อกำหนดความหยาบผิว Ra0.4 นั้นใช้กับส่วนใดบ้าง เนื่องจากรูเจาะ ด้านข้างของร่องฟัน รูนำร่องที่อยู่ติดกัน และส่วนที่ใช้ซีล อาจมีความต้องการความหยาบผิวที่แตกต่างกัน หากความหยาบผิวใช้กับพื้นผิวเพียงด้านเดียว ให้ระบุเฉพาะส่วนนั้นแทนที่จะถือว่าชิ้นส่วนทั้งหมดมีความหยาบผิวเท่ากัน
ควรพิจารณาสภาพของวัสดุ การอบชุบด้วยความร้อน และการตกแต่งผิวชิ้นงานเป็นกระบวนการเดียวกัน การกลึงหยาบก่อนการอบชุบด้วยความร้อนสามารถเหลือวัสดุไว้สำหรับการตกแต่งผิวในภายหลังได้ การอบชุบด้วยความร้อนสามารถเปลี่ยนแปลงขนาดหรือความตรงได้ การเจียรขั้นสุดท้ายหรือการขัดผิวแข็งอาจจำเป็นเฉพาะกับชิ้นส่วนที่มีความคลาดเคลื่อนหรือสภาพพื้นผิวที่ต้องการเท่านั้น ระบุข้อกำหนดของชิ้นงานสำเร็จรูปแทนที่จะกำหนดกระบวนการที่ไม่จำเป็น เว้นแต่ว่ากระบวนการนั้นเป็นส่วนหนึ่งของการออกแบบที่ได้รับการอนุมัติแล้ว
การตรวจสอบใบสมัครและหน้าที่
ข้อต่อแบบร่องฟันภายในใช้ในกรณีที่แรงบิดต้องส่งผ่านรูหรือข้อต่อแบบปลอก การเลือกใช้ขึ้นอยู่กับร่องฟันภายนอกที่ประกบกัน ความหนาของผนัง การยึดติด ทิศทางการประกอบ การหล่อลื่น และว่าข้อต่อเป็นแบบยึดแน่นหรือแบบเลื่อนได้ ควรพิจารณาการเข้าถึงเพื่อตรวจสอบตั้งแต่เนิ่นๆ เนื่องจากลักษณะฟันภายในต้องการกลยุทธ์การวัดและการตรวจสอบที่แตกต่างจากร่องฟันภายนอก
สำหรับการออกแบบใหม่ โปรดระบุแรงบิดต่อเนื่องและแรงบิดสูงสุดที่คาดหวัง ช่วงความเร็ว รอบการทำงาน แรงกระแทกหรือแรงต้าน แรงในแนวรัศมีหรือแนวแกนที่ส่งผลต่อเพลา การหล่อลื่น และการสัมผัสกับสภาพแวดล้อม สำหรับชิ้นส่วนทดแทน โปรดระบุชิ้นส่วนที่ประกบกันและภาพถ่ายของร่องรอยการสึกหรอ การเสียดสี การขัดเงาด้านข้างที่ไม่สมมาตร การเป็นหลุม หรือความหลวม อาจบ่งชี้ถึงปัญหาการจัดแนว การประกอบ หรือการหล่อลื่น ซึ่งควรได้รับการแก้ไขก่อนที่จะสรุปรูปทรงเรขาคณิตของชิ้นส่วนทดแทน
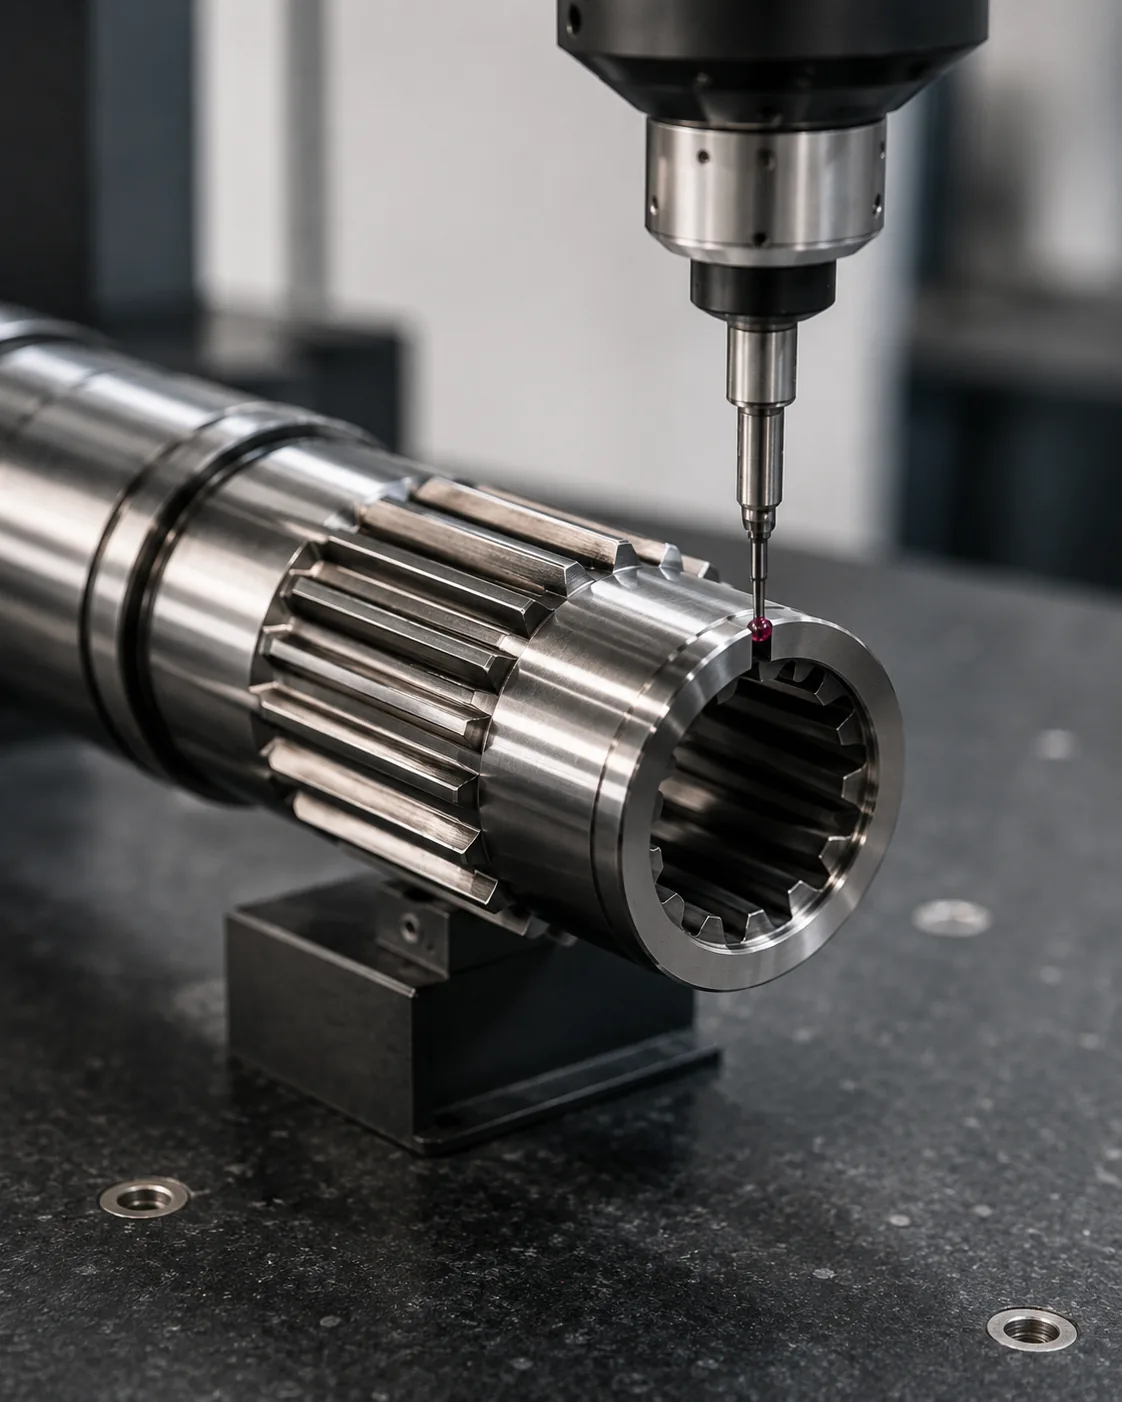
การตรวจสอบและการวางแผนคุณภาพ
การตรวจสอบควรเชื่อมโยงกับคุณลักษณะที่ควบคุมการประกอบและการส่งแรงบิด ขึ้นอยู่กับแบบร่าง อาจรวมถึงการวัดร่องฟันแบบใช้งานได้จริง การวัดฟันแบบวิเคราะห์ การตรวจสอบด้วยเครื่อง CMM การวัดผ่านหมุดหรือลูกบอล (ถ้ามี) การตรวจสอบการเบี่ยงเบน การวัดความหยาบผิว และการทดสอบความแข็ง วิธีการวัดควรตรงกับคำจำกัดความของค่าความคลาดเคลื่อน เพื่อให้ผู้ผลิตและลูกค้าประเมินคุณลักษณะเดียวกันในลักษณะเดียวกัน
สำหรับเพลาที่ผ่านการอบชุบความร้อน ให้ระบุตำแหน่งความแข็งและพิจารณาว่าข้อกำหนดนั้นเกี่ยวข้องกับความแข็งผิวเพียงอย่างเดียวหรือรวมถึงความลึกของชั้นผิวและสภาพแกนกลางด้วย สำหรับชิ้นส่วนเฟืองและร่องฟันแบบรวม ให้วางแผนการตรวจสอบความสัมพันธ์ระหว่างระบบฟันและเพลาแทนที่จะตรวจสอบแต่ละส่วนแยกกัน รายงานชิ้นงานตัวอย่างแรกควรเน้นที่ลักษณะสำคัญของแบบร่างที่แสดงให้เห็นถึงความพอดีและการจัดเรียงการทำงานที่ถูกต้อง
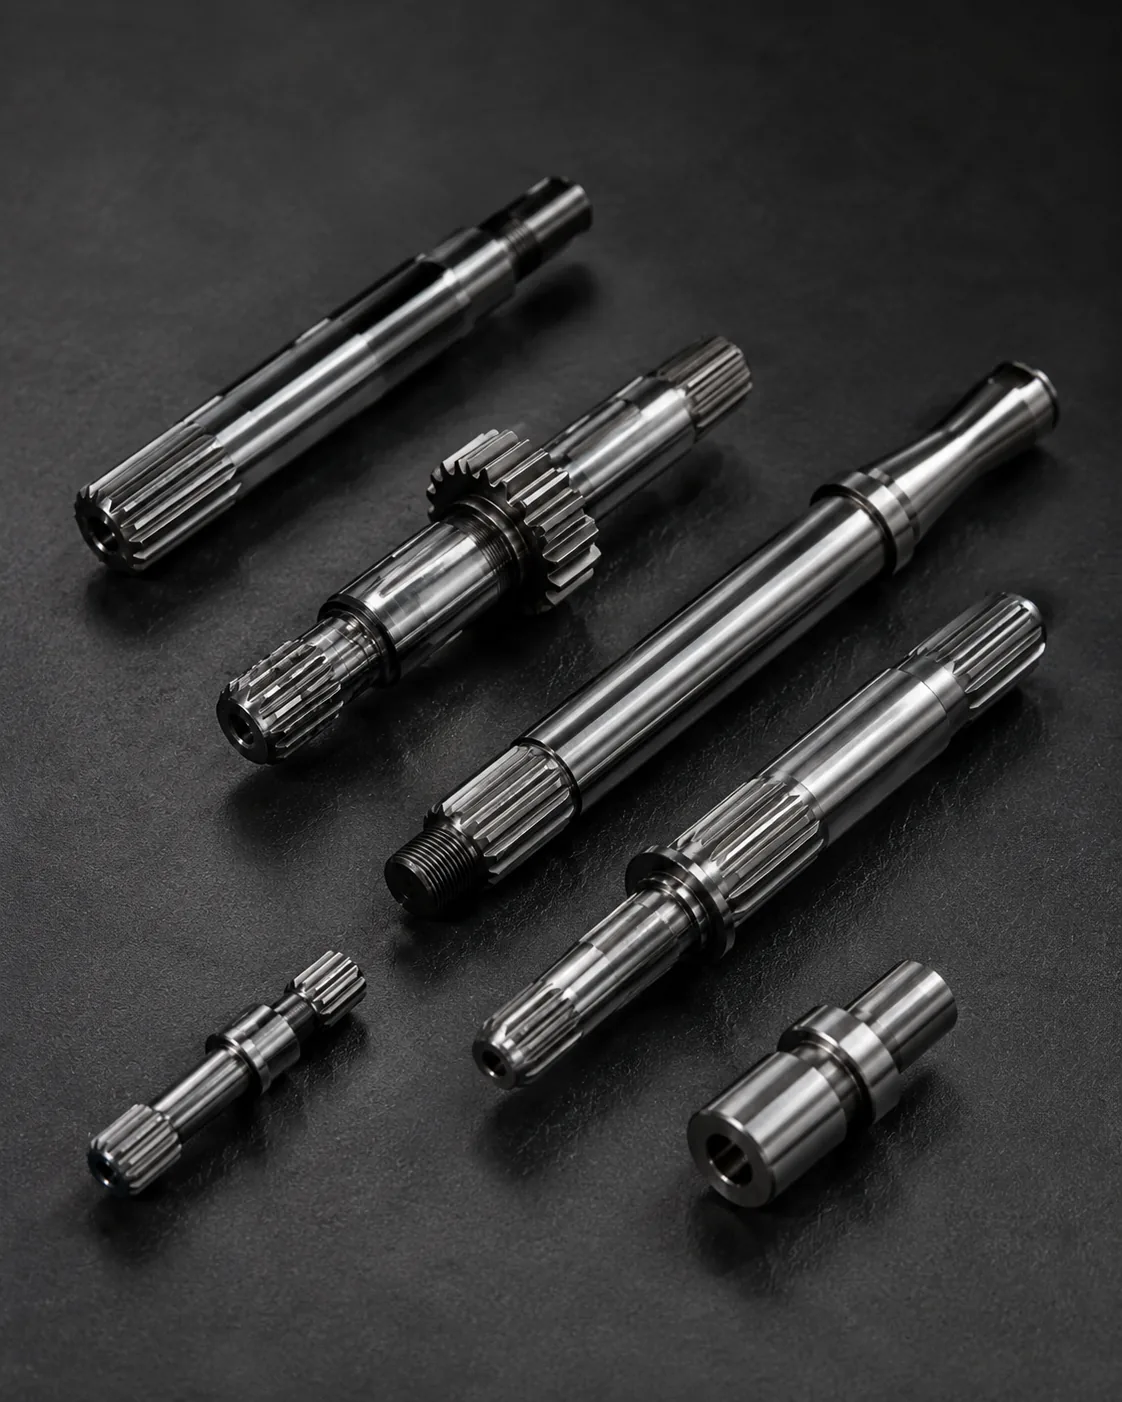
รายการตรวจสอบการปรับแต่งและการวาดภาพ
บริษัท Ever-Power สามารถประเมินรูปทรงเรขาคณิตแบบกำหนดเองจากแบบร่างที่มีการควบคุมหรือคำจำกัดความของอินเทอร์เฟซที่มีขนาดกำกับไว้ได้ ในการจัดทำใบเสนอราคา โปรดระบุรายการด้านล่างที่เกี่ยวข้องกับชิ้นส่วนประกอบของคุณ:
- ภาพวาด 2 มิติ พร้อมระดับการแก้ไข จุดอ้างอิง และคำจำกัดความของเส้นโค้งสปลายน์ที่สมบูรณ์
- รูปทรงของดุม ปลอก เฟือง หรือแอกที่เข้าคู่กัน และการประกอบแบบยึดแน่นหรือแบบเลื่อนได้ตามต้องการ
- ข้อกำหนดเกี่ยวกับเกรดของวัสดุ สภาพการอบชุบความร้อน ความแข็ง และการตกแต่งพื้นผิวตามการใช้งาน
- แรงบิด ความเร็ว แรงกระแทกหรือแรงต้านกลับทิศทาง รอบการทำงาน การหล่อลื่น และสภาพแวดล้อมในการทำงาน
- ข้อกำหนดที่สำคัญเกี่ยวกับการเบี่ยงเบนของแกนหมุน ความแม่นยำของศูนย์กลาง ตำแหน่งตามแนวแกน และส่วนต่อประสานของแบริ่งหรือซีล
- ปริมาณการสั่งซื้อ ข้อกำหนดเกี่ยวกับต้นแบบหรือชิ้นงานตัวอย่างแรก และเอกสารการตรวจสอบที่ร้องขอ
สำหรับการกำหนดค่านี้ โปรดยืนยันเพิ่มเติมดังนี้: โมดูลหรือระยะห่างของร่องฟันภายใน; จำนวนฟัน; มุมแรงดัน; เส้นผ่านศูนย์กลางหลักและรอง; ความยาวของร่องฟัน; ความยาวทั้งหมด; ความพอดีหรือค่าความคลาดเคลื่อน; ตำแหน่งที่ใช้มาตรฐาน Ra0.4; และแบบร่างขั้นสุดท้าย
เปรียบเทียบตัวเลือกที่เกี่ยวข้องใน เพลาร่องฟันภายใน ช่วง หรือใช้ รายการตรวจสอบแบบร่างเพลาสไปลน์ ก่อนส่งคำขอเสนอราคา (RFQ)
การติดตั้ง การบำรุงรักษา และการตรวจสอบความเสี่ยงต่อความเสียหาย
ก่อนประกอบ ให้ตรวจสอบว่าชิ้นส่วนทั้งสองที่ประกบกันนั้นสะอาด ไม่เสียหาย และมีขนาดที่เข้ากันได้ อย่าฝืนใส่ข้อต่อแบบร่องฟันที่ติดขัดระหว่างการประกอบ ตรวจสอบรอยขรุขระ การจัดแนว ความพอดี และระยะห่างก่อนที่จะออกแรงประกอบ หากจำเป็นต้องใช้สารหล่อลื่น ให้ใช้สารหล่อลื่นและระยะเวลาการบำรุงรักษาที่ระบุไว้สำหรับเครื่องจักรหรือระบบส่งกำลัง แทนที่จะเลือกสารหล่อลื่นจากวัสดุของเพลาเพียงอย่างเดียว
ระหว่างการใช้งาน ให้ตรวจสอบเศษวัสดุที่สึกหรอ รอยบุ๋ม การขัดเงาด้านข้างที่ผิดปกติ การกัดกร่อน ความหลวม และการเปลี่ยนแปลงของระยะคลอน อาการเหล่านี้อาจมีต้นกำเนิดมาจากเพลา ชิ้นส่วนที่ประกบกัน ตลับลูกปืน หรือการจัดแนวของชุดประกอบ การเปลี่ยนเฉพาะชิ้นส่วนที่สึกหรออย่างเห็นได้ชัดโดยไม่ตรวจสอบการเชื่อมต่อที่ประกบกัน อาจทำให้กลไกการชำรุดเสียหายแบบเดิมเกิดขึ้นต่อไปได้
หมายเหตุการตรวจสอบการออกแบบสำหรับการผลิตซ้ำ
ความสามารถในการทำซ้ำได้นั้นขึ้นอยู่กับมากกว่าแค่การกำหนดตำแหน่งของร่องฟันตามชื่อเรียก ควรควบคุมการแก้ไขแบบร่าง ส่วนประกอบที่ประกบกัน แผนผังอ้างอิง และวิธีการตรวจสอบที่ตกลงกันไว้ หากดุมที่ประกบกัน การจัดเรียงตลับลูกปืน การอบชุบความร้อน หรือลักษณะการใช้งานเปลี่ยนแปลงไป ควรตรวจสอบส่วนต่อประสานอีกครั้ง เพราะเพลาที่พอดีทางกายภาพอาจไม่รักษารูปแบบการสัมผัส ระยะห่าง หรือการกระจายแรงแบบเดิมไว้ได้
เมื่อมีการผลิตชิ้นส่วนหลายชิ้นบนเพลาเดียวกัน การกำหนดค่าความคลาดเคลื่อนควรเป็นไปตามหน้าที่การใช้งาน โดยปกติแล้ว เบาะรองแบริ่งจะควบคุมการหมุน ไหล่แบริ่งจะควบคุมตำแหน่งตามแนวแกน และร่องฟันหรือเฟืองจะส่งแรงบิด แบบร่างควรแสดงความสัมพันธ์เหล่านั้นให้เห็นชัดเจน เพื่อให้แผนการผลิตสามารถใช้จุดอ้างอิงที่มั่นคง และแผนการตรวจสอบสามารถจำลองตรรกะการประกอบได้ นี่เป็นสิ่งสำคัญอย่างยิ่งหลังจากกระบวนการอบชุบความร้อน เมื่อความตรงหรือความสัมพันธ์ของชิ้นส่วนอาจเปลี่ยนแปลง และอาจจำเป็นต้องมีการตกแต่งขั้นสุดท้ายบนพื้นผิวที่เลือก
สำหรับการจัดซื้อจัดหา ควรหลีกเลี่ยงการระบุรายละเอียดกระบวนการที่ไม่เกี่ยวข้องกับข้อกำหนดด้านการใช้งาน ผู้จำหน่ายอาจเลือกใช้เครื่องมือหรือลำดับการทำงานของเครื่องจักรที่แตกต่างกัน แต่ยังคงได้รูปทรงสำเร็จรูปที่เหมือนกัน ควรเน้นในเอกสารขอใบเสนอราคา (RFQ) ไปที่เกณฑ์การยอมรับที่วัดได้ เช่น วัสดุ การอบชุบความร้อน ความแข็ง รูปทรงฟัน การประกอบ การเบี่ยงเบน ความเรียบของพื้นผิว ขนาด และรายงานที่ต้องการ วิธีนี้จะช่วยให้ใบเสนอราคาสามารถเปรียบเทียบกันได้ และทำให้กระบวนการมีประสิทธิภาพมากขึ้น
ข้อกำหนดแบบร่างการผลิต
สำหรับการผลิต ให้ระบุรายละเอียดของส่วนต่อประสานที่สมบูรณ์ แทนที่จะระบุเพียงขนาดของร่องฟันตามชื่อเท่านั้น ภาพวาดควรแสดงระบบฟัน การเข้าประกบที่ใช้งานได้จริง ความยาวทั้งหมด เพลาและไหล่ที่อยู่ติดกัน จุดอ้างอิง ค่าความคลาดเคลื่อนที่ต้องการ สภาพของวัสดุ และการตกแต่งพื้นผิวที่ใช้งานได้ หากชิ้นส่วนนั้นต้องใช้แทนเพลาที่มีอยู่เดิม ให้ระบุว่าขนาดใดวัดจากส่วนที่ไม่สึกหรอ และให้ข้อมูลเกี่ยวกับดุม ปลอก แอก หรือเฟืองที่เข้าประกบกัน เมื่อมีข้อมูลดังกล่าว
นอกจากนี้ ให้ระบุข้อมูลการทำงานที่มีผลต่อการตรวจสอบทางวิศวกรรมด้วย เช่น แรงบิดที่ส่งผ่าน ความเร็วรอบ การรับแรงกระแทกหรือแรงกลับทิศทาง การหล่อลื่น การปนเปื้อน อุณหภูมิ การเคลื่อนที่ตามแนวแกน และวิธีการประกอบที่คาดหวัง ข้อมูลเหล่านี้ช่วยให้แผนการผลิตและการตรวจสอบสอดคล้องกับการเชื่อมต่อจริง ควรระบุลักษณะการตรวจสอบที่สำคัญไว้ในแบบร่าง เพื่อให้สามารถใช้เกณฑ์การยอมรับเดียวกันสำหรับชิ้นงานตัวอย่างแรกและคำสั่งซื้อซ้ำได้
คำถามที่พบบ่อย
คำถามเหล่านี้ครอบคลุมข้อมูลที่จำเป็นที่สุดในการเปลี่ยนคำถามเกี่ยวกับเพลาแบบร่องฟันให้กลายเป็นแบบร่างที่สามารถนำไปผลิตและตรวจสอบได้
ต้องระบุข้อมูลอะไรบ้างก่อนที่จะสามารถเสนอราคาเพลาแบบร่องฟันนี้ได้?
โปรดส่งแบบร่างที่ควบคุมแล้ว จำนวน ข้อมูลร่องฟันที่เข้าคู่กัน วัสดุและข้อกำหนดการอบชุบความร้อน แรงบิดและความเร็ว สภาพแวดล้อมการทำงาน และบันทึกการตรวจสอบที่คุณต้องการ หากแบบร่างไม่สมบูรณ์ โปรดระบุขนาดที่ยังไม่ได้รับการแก้ไข เพื่อให้สามารถแก้ไขได้ในระหว่างการตรวจสอบทางเทคนิคก่อนการผลิต
สามารถปรับแต่งรูปทรงเรขาคณิตของเส้นโค้งได้หรือไม่?
ใช่แล้ว โมดูลหรือระยะห่างที่กำหนดเอง จำนวนฟัน มุมแรงดัน เส้นผ่านศูนย์กลาง การเข้าคู่ และคุณลักษณะของเพลาที่อยู่ติดกัน สามารถประเมินได้จากส่วนต่อประสานและหน้าที่การใช้งาน การเปลี่ยนแปลงใดๆ ในรูปทรงเรขาคณิตของฟันจะต้องตรวจสอบกับชิ้นส่วนที่เข้าคู่กัน เนื่องจากจะส่งผลต่อความพอดี การสัมผัส และความสามารถในการเปลี่ยนทดแทนกันได้
ควรระบุค่าความแข็งอย่างไร?
ระบุค่าความแข็งพร้อมกับตำแหน่งการวัด และหากเกี่ยวข้อง ให้ระบุความลึกของชั้นผิวหรือข้อกำหนดของแกนกลางด้วย ค่าความแข็งเพียงค่าเดียวไม่ได้บ่งบอกถึงสภาพของเพลาทั้งหมดโดยอัตโนมัติ โดยเฉพาะอย่างยิ่งเมื่อใช้กระบวนการชุบแข็งเฉพาะจุดหรือกระบวนการชุบแข็งผิว
ควรควบคุมการหมดเวลาอย่างไร?
กำหนดค่าความคลาดเคลื่อนจากการวิ่งของแกนหมุน (runout) เข้ากับจุดอ้างอิงที่ใช้งานได้ เช่น แกนแบริ่ง เส้นผ่านศูนย์กลางนำร่อง หรือจุดอ้างอิงของเฟือง ค่าความคลาดเคลื่อนที่กำหนดควรช่วยปกป้องการประกอบและการสัมผัส แทนที่จะกำหนดให้แคบที่สุดเท่าที่จะเป็นไปได้ แสดงจุดอ้างอิงและเงื่อนไขการวัดบนแบบร่างด้วย
เมื่อเปลี่ยนเพลาที่สึกหรอ ควรตรวจสอบอะไรบ้าง?
ตรวจสอบดุมหรือปลอกประกบ รวมถึงเพลาด้วย วัดบริเวณที่ยังไม่สึกหรอเท่าที่จะทำได้ และบันทึกร่องรอยการเสียดสี การเป็นหลุม การสัมผัสที่ไม่สมมาตร หรือความหลวม การสังเกตเหล่านี้จะช่วยแยกแยะการสึกหรอตามปกติออกจากปัญหาเรื่องความพอดี การจัดแนว หรือการหล่อลื่น
ขอใบเสนอราคา
- การวาดและการแก้ไขที่ควบคุม
- ข้อมูลเกี่ยวกับสไปลน์/ส่วนต่อประสานการจับคู่
- ข้อกำหนดเกี่ยวกับวัสดุและการอบชุบความร้อน
- หน้าที่และสภาพแวดล้อมในการปฏิบัติงาน
- เอกสารปริมาณและการตรวจสอบ
กรุณาส่งแบบร่างและรายละเอียดการใช้งานผ่านแบบฟอร์มสอบถามด้านล่าง การตรวจสอบทางเทคนิคจะเน้นที่ส่วนต่อประสาน วัสดุ สภาพการทำงาน หน้าที่การใช้งาน และข้อกำหนดการตรวจสอบ เพื่อให้ใบเสนอราคาอิงตามรายละเอียดของชิ้นส่วนจริง
ขอใบเสนอราคาทางเทคนิค
ส่งแบบร่าง ร่องฟันประกบ วัสดุ จำนวน ข้อมูลแรงบิด/ความเร็ว และข้อกำหนดการตรวจสอบมาด้วย