ความพอดีและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องตรวจสอบ — การประกอบแบบสไปลน์ (Spline fit) เป็นผลรวมของความหนาของฟัน ความกว้างของช่องว่าง ระยะห่างของเส้นผ่านศูนย์กลาง การจัดแนว และระบบค่าความคลาดเคลื่อนที่ใช้โดยชิ้นส่วนที่ประกบกันทั้งสองชิ้น ภาพวาดที่มีประโยชน์จะทำให้พื้นฐานของการประกอบชัดเจน และเชื่อมโยงค่าความคลาดเคลื่อนทางเรขาคณิตเข้ากับจุดอ้างอิงเชิงฟังก์ชัน แทนที่จะเพียงแค่ขันทุกมิติให้แน่นขึ้น
สำหรับ ความคลาดเคลื่อนในการประกอบเพลาแบบสไปลน์ข้อกำหนดที่น่าเชื่อถือที่สุดคือข้อกำหนดที่ผู้ออกแบบ ผู้ซื้อ ผู้ผลิต และผู้ตรวจสอบสามารถตีความได้ในลักษณะเดียวกัน การอภิปรายด้านล่างนี้มุ่งเน้นไปที่ข้อมูลในแบบร่างที่วัดได้ สภาพการประกอบ และการตรวจสอบเชิงปฏิบัติ มากกว่าการอ้างอิงแรงบิด ความพอดี หรืออายุการใช้งานที่เป็นสากล ซึ่งไม่สามารถกำหนดได้หากไม่มีข้อมูลทางเรขาคณิตและหน้าที่การทำงานที่ครบถ้วน
ความพอดีเทียบกับความแม่นยำทางเรขาคณิต
ความพอดีเทียบกับความแม่นยำทางเรขาคณิต ส่งผลต่อพื้นที่สัมผัส ความรู้สึกในการประกอบ และการกระจายแรง การจับยึดที่มีประสิทธิภาพคือความยาวที่ด้านข้างของฟันสามารถรับน้ำหนักได้จริง การลบมุม การลดแรงกด และส่วนของฟันที่ไม่สมบูรณ์ไม่ควรนับรวมเป็นความยาวใช้งานโดยอัตโนมัติ
การตรวจสอบความพอดีต้องพิจารณาจากชิ้นส่วนที่ประกบกันสองชิ้น ความหนาของฟัน ความกว้างของช่องว่าง ระยะห่างของเส้นผ่านศูนย์กลาง การจัดแนว และอุณหภูมิ ล้วนมีส่วนสำคัญ สำหรับชิ้นส่วนทดแทน ให้ตรวจสอบทั้งสองส่วน เพราะการสึกหรอในดุมอาจทำให้เพลาใหม่รู้สึกหลวม แม้ว่าร่องฟันภายนอกใหม่จะอยู่ในช่วงความคลาดเคลื่อนตามแบบก็ตาม สำหรับหัวข้อนี้ ให้เชื่อมโยงการตัดสินใจนั้นกับชิ้นส่วนที่ประกบกันและการแก้ไขแบบที่ใช้สำหรับ RFQ เมื่อตรวจสอบความคลาดเคลื่อนของความพอดีของเพลาร่องฟัน ให้กลับมาพิจารณาจุดนี้อีกครั้งทุกครั้งที่ชิ้นส่วนที่ประกบกัน สภาพวัสดุ หรือลักษณะการใช้งานเปลี่ยนแปลง
ความรู้สึกต่อต้านและการประกอบ
ความรู้สึกต่อต้านและการประกอบ ส่งผลต่อพื้นที่สัมผัส ความรู้สึกในการประกอบ และการกระจายแรง การจับยึดที่มีประสิทธิภาพคือความยาวที่ด้านข้างของฟันสามารถรับน้ำหนักได้จริง การลบมุม การลดแรงกด และส่วนของฟันที่ไม่สมบูรณ์ไม่ควรนับรวมเป็นความยาวใช้งานโดยอัตโนมัติ
การตรวจสอบความพอดีต้องพิจารณาจากชิ้นส่วนที่ประกบกันสองชิ้น ความหนาของฟัน ความกว้างของช่องว่าง ระยะห่างของเส้นผ่านศูนย์กลาง การจัดแนว และอุณหภูมิ ล้วนมีส่วนเกี่ยวข้อง สำหรับชิ้นส่วนทดแทน ควรตรวจสอบทั้งสองส่วน เพราะการสึกหรอในดุมอาจทำให้เพลาใหม่รู้สึกหลวม แม้ว่าร่องฟันภายนอกใหม่จะอยู่ในช่วงความคลาดเคลื่อนตามแบบก็ตาม ในการตรวจสอบนี้ เกณฑ์การยอมรับที่มีประโยชน์คือเกณฑ์ที่สามารถตรวจสอบย้อนกลับไปยังลักษณะเฉพาะของแบบที่ใช้งานได้ เมื่อตรวจสอบความคลาดเคลื่อนของความพอดีของเพลาร่องฟัน ควรกลับมาพิจารณาจุดนี้อีกครั้งทุกครั้งที่ส่วนประกอบที่ประกบกัน สภาพของวัสดุ หรือลักษณะการใช้งานเปลี่ยนแปลงไป
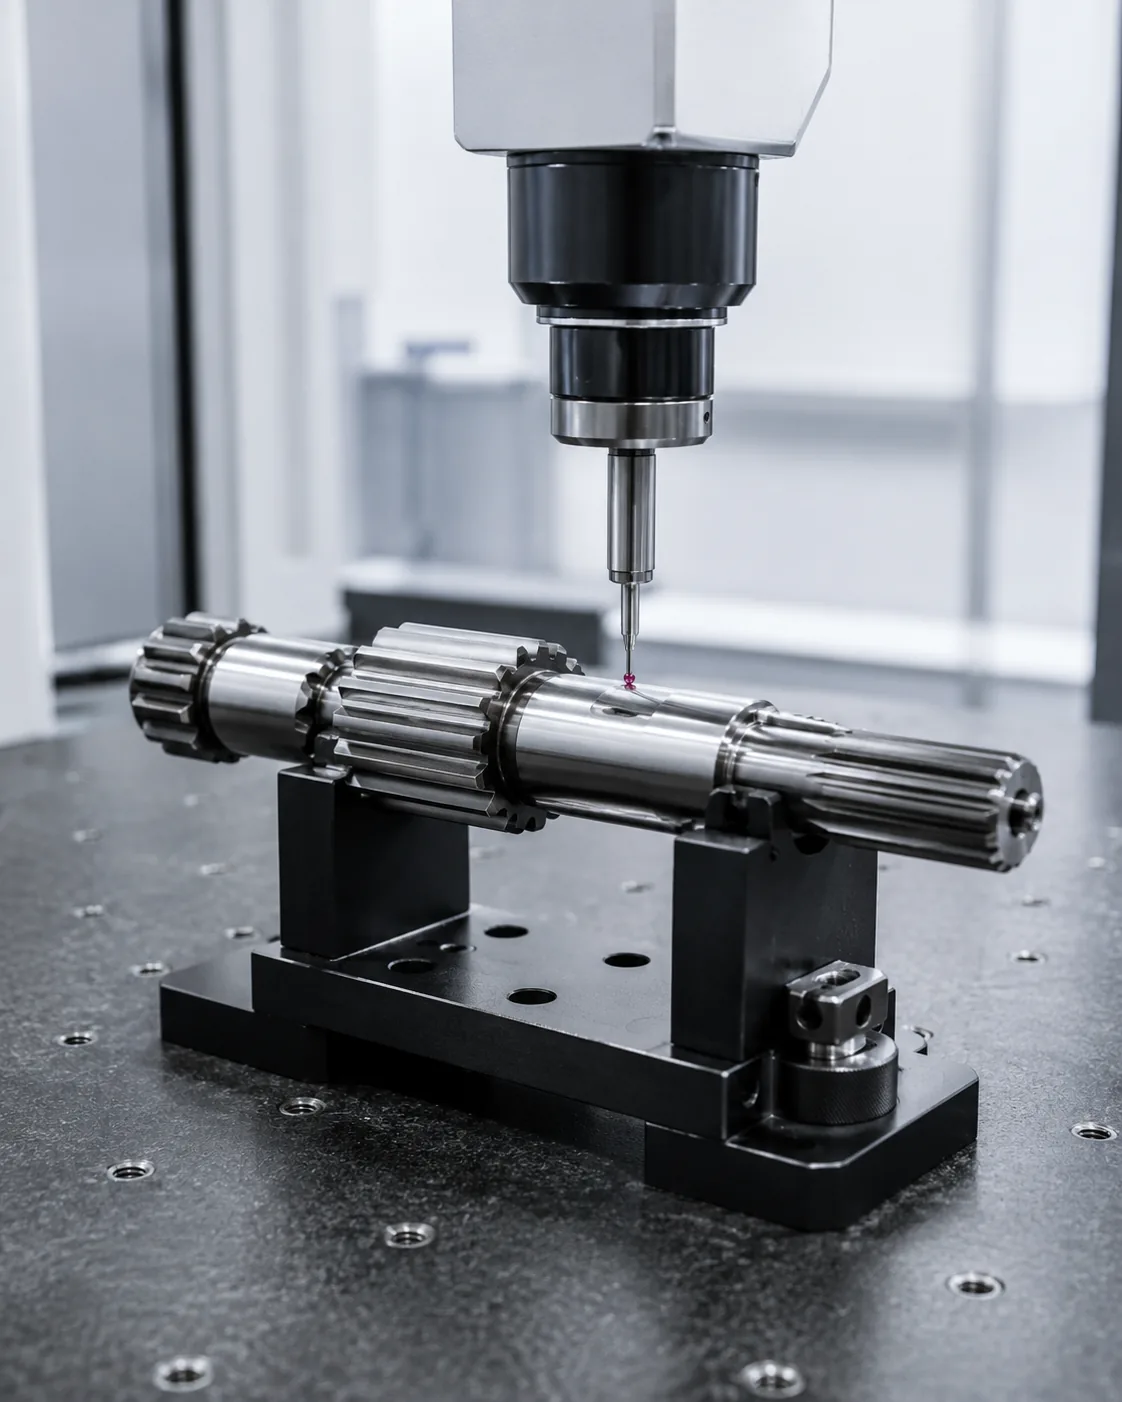
ความหนาของฟันและความกว้างของช่องว่าง
ความหนาของฟันและความกว้างของช่องว่าง ควรใช้วิธีการที่วัดลักษณะเฉพาะของภาพวาดโดยตรงหรือโดยเชิงฟังก์ชัน เกจวัดเชิงฟังก์ชัน การวัดฟันแบบวิเคราะห์ การตรวจสอบด้วยเครื่องซีเอ็มโอ การวัดช่วง และการวัดผ่านหมุดหรือลูกบอล ให้คำตอบที่แตกต่างกันและไม่สามารถใช้แทนกันได้โดยอัตโนมัติ
ตกลงวิธีการก่อนเริ่มการผลิตเมื่อค่าความคลาดเคลื่อนมีจำกัด หรือเมื่อลูกค้าและผู้ผลิตใช้เครื่องมือที่แตกต่างกัน ควบคุมอุณหภูมิ ความสะอาด และการสอบเทียบเครื่องมือวัดเพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอ รายงานการตรวจสอบควรระบุการแก้ไขแบบร่างและการตั้งค่าจุดอ้างอิง เพื่อให้สามารถเปรียบเทียบล็อตต่อๆ ไปได้บนพื้นฐานเดียวกัน สำหรับงานซ้ำ ให้ใช้จุดอ้างอิงและฐานการวัดเดิม เว้นแต่ข้อกำหนดในการประกอบจะเปลี่ยนแปลง สำหรับการตรวจสอบความพอดีและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานความคลาดเคลื่อนของความพอดีของเพลาแบบร่องฟันที่แสดงในแบบร่างปัจจุบัน
ระยะห่างเส้นผ่านศูนย์กลางหลัก/รอง
ระยะห่างเส้นผ่านศูนย์กลางหลัก/รอง ส่งผลต่อพื้นที่สัมผัส ความรู้สึกในการประกอบ และการกระจายแรง การจับยึดที่มีประสิทธิภาพคือความยาวที่ด้านข้างของฟันสามารถรับน้ำหนักได้จริง การลบมุม การลดแรงกด และส่วนของฟันที่ไม่สมบูรณ์ไม่ควรนับรวมเป็นความยาวใช้งานโดยอัตโนมัติ
การตรวจสอบความพอดีต้องพิจารณาจากชิ้นส่วนที่ประกบกันสองชิ้น ความหนาของฟัน ความกว้างของช่องว่าง ระยะห่างของเส้นผ่านศูนย์กลาง การจัดแนว และอุณหภูมิ ล้วนมีส่วนเกี่ยวข้อง สำหรับชิ้นส่วนทดแทน ให้ตรวจสอบทั้งสองส่วน เพราะการสึกหรอในดุมอาจทำให้เพลาใหม่รู้สึกหลวม แม้ว่าร่องฟันภายนอกใหม่จะอยู่ในช่วงความคลาดเคลื่อนตามแบบก็ตาม เมื่อหน้าที่หรือชิ้นส่วนที่ประกบกันเปลี่ยนไป ให้กลับมาตรวจสอบจุดนี้อีกครั้ง แทนที่จะใช้สมมติฐานเดิม สำหรับหัวข้อ "ความพอดีและความคลาดเคลื่อนของเพลาร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน" ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานความคลาดเคลื่อนของความพอดีของเพลาร่องฟันที่แสดงในแบบปัจจุบัน
ข้อมูลอ้างอิงและค่าความคลาดเคลื่อน
ข้อมูลอ้างอิงและค่าความคลาดเคลื่อน กำหนดตำแหน่งของเส้นโค้ง (spline) เทียบกับส่วนประกอบที่รองรับการหมุน โดยปกติแล้วจุดอ้างอิงเชิงฟังก์ชันจะถูกเลือกจากแกนหมุน เส้นผ่านศูนย์กลางนำร่อง ไหล่ หรือพื้นผิวอื่นๆ ที่กำหนดตำแหน่งของชิ้นส่วนในชุดประกอบ ค่าความคลาดเคลื่อนควรจำลองความสัมพันธ์นั้นในระหว่างการตรวจสอบ
หลีกเลี่ยงการใช้ค่าความคลาดเคลื่อนทางเรขาคณิตเป็นตัวเลขคุณภาพที่แยกต่างหาก ให้กำหนดว่าชิ้นส่วนประกอบสามารถทนต่อการเยื้องศูนย์ได้มากน้อยเพียงใด ระบุเฟรมอ้างอิง และระบุคุณลักษณะที่ควบคุม การอบชุบด้วยความร้อนและการตกแต่งขั้นสุดท้ายอาจเปลี่ยนแปลงความสัมพันธ์ ดังนั้นควรทำการวัดในขั้นตอนการผลิตที่แสดงถึงชิ้นส่วนสำเร็จรูป สำหรับหัวข้อนี้ ให้เชื่อมโยงการตัดสินใจนั้นกับส่วนประกอบที่ประกบกันและการแก้ไขแบบร่างที่ใช้สำหรับ RFQ สำหรับหัวข้อ "การประกอบและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน" ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานความคลาดเคลื่อนของการประกอบเพลาแบบร่องฟันเฉพาะที่แสดงในแบบร่างปัจจุบัน
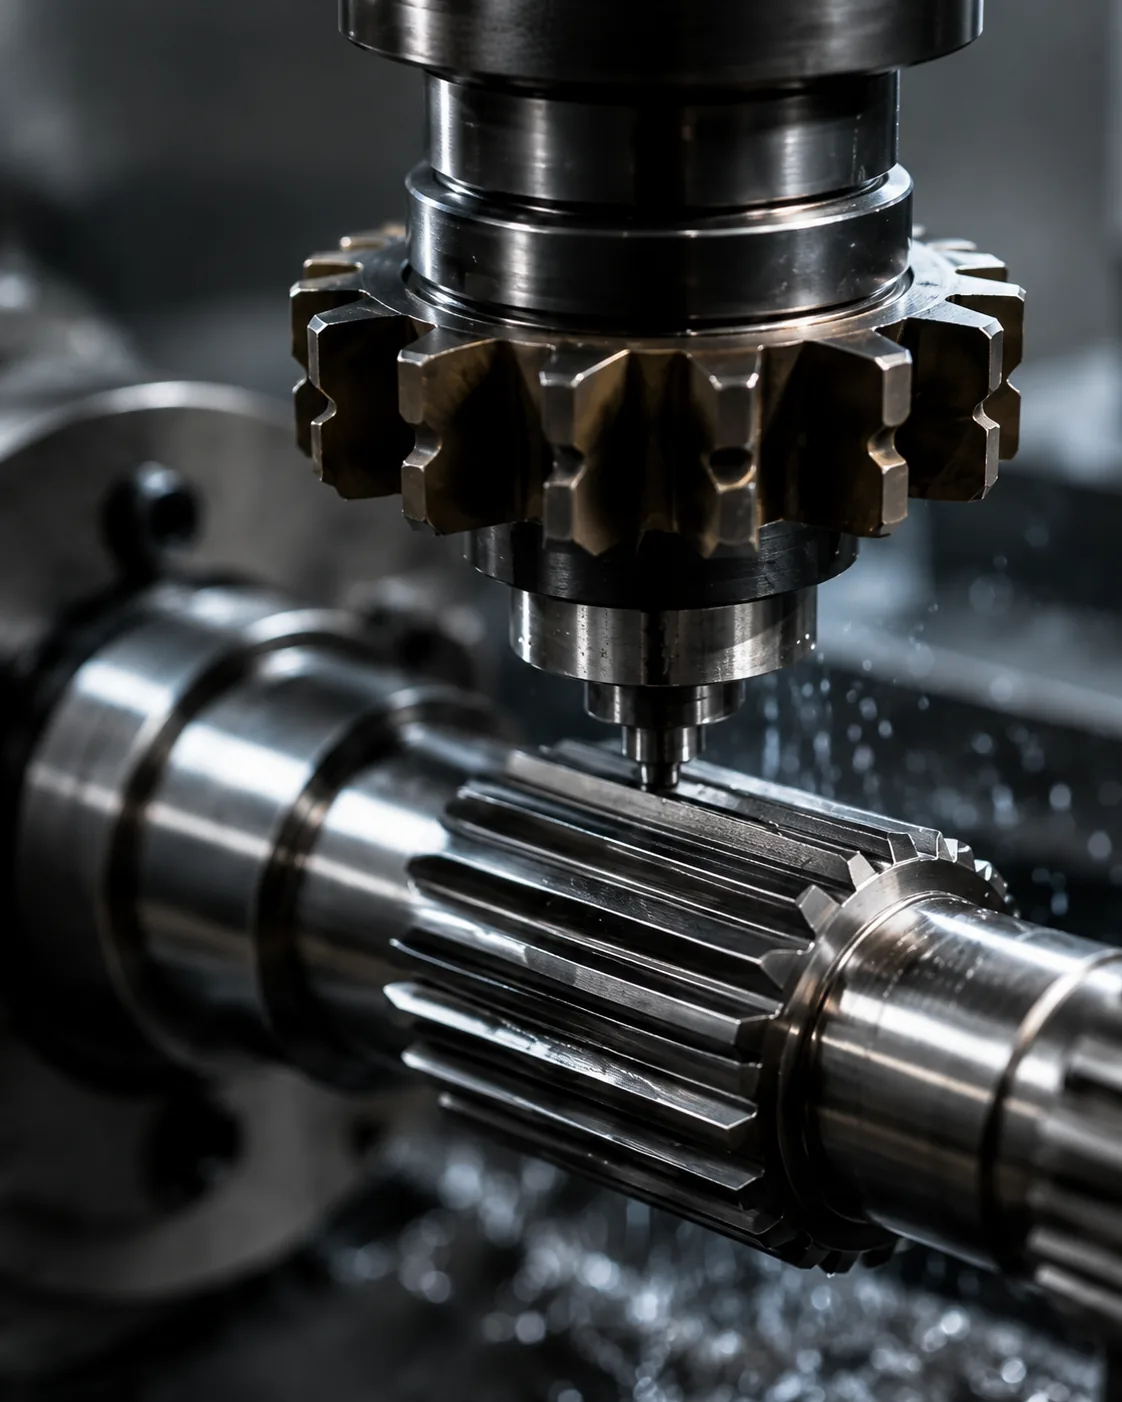
ผลกระทบของอุณหภูมิและการหล่อลื่น
ผลกระทบของอุณหภูมิและการหล่อลื่น กระบวนการต่างๆ มีผลต่อความต้านทานการสึกหรอ พฤติกรรมความล้า การบิดเบี้ยว และลำดับการตกแต่งผิวชิ้นงาน การอบชุบด้วยคาร์บอน การชุบแข็งด้วยการเหนี่ยวนำ และการอบชุบแบบดับเย็นแล้วอบคืนตัว ทำให้เกิดสภาวะของวัสดุที่แตกต่างกัน ดังนั้นจึงไม่ควรนำมาใช้แทนกันได้เพื่อให้ได้ค่าความแข็งที่ต้องการ
ระบุความแข็งพร้อมตำแหน่ง และหากจำเป็น ให้ระบุความลึกของผิวหรือสภาพแกนกลาง หากการอบชุบความร้อนอาจเปลี่ยนแปลงความตรงหรือความสัมพันธ์ของลักษณะต่างๆ ให้วางแผนการกู้คืนจุดอ้างอิงและการตรวจสอบขั้นสุดท้ายหลังกระบวนการทางความร้อน เพลาหรือพื้นผิวฟันที่สำคัญอาจต้องการการตกแต่งขั้นสุดท้ายเมื่อต้องคืนค่าความคลาดเคลื่อนที่เข้มงวด ในการตรวจสอบนี้ เกณฑ์การยอมรับที่มีประโยชน์คือเกณฑ์ที่สามารถตรวจสอบย้อนกลับไปยังลักษณะเฉพาะของแบบร่างที่ใช้งานได้ สำหรับความพอดีและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน ให้บันทึกข้อกำหนดที่ได้ลงในแบบร่างหรือข้อกำหนดการจัดซื้อเพื่อให้มีความสอดคล้องกันในการสั่งซื้อซ้ำ
ลำดับการทบทวนเชิงปฏิบัติ
ลำดับขั้นตอนการตรวจสอบเชิงปฏิบัติเริ่มต้นด้วยส่วนประกอบที่ประกบกันและเส้นทางแรงบิด จากนั้นตรวจสอบระบบฟันเฟือง การประกบ และคุณลักษณะของเพลาที่กำหนดตำแหน่งการเชื่อมต่อ ถัดไปกำหนดวัสดุและการอบชุบความร้อน การตกแต่งพื้นผิว และข้อกำหนดเกี่ยวกับการเบี่ยงเบนหรือตำแหน่งใดๆ สำหรับงานที่ทำซ้ำ ให้ใช้จุดอ้างอิงและฐานการวัดเดียวกัน เว้นแต่ข้อกำหนดในการประกอบจะเปลี่ยนแปลง เมื่อตรวจสอบความคลาดเคลื่อนของการประกอบเพลาแบบร่องฟัน ให้กลับมาพิจารณาจุดนี้อีกครั้งทุกครั้งที่ส่วนประกอบที่ประกบกัน สภาพวัสดุ หรือหน้าที่การใช้งานเปลี่ยนแปลง
ขั้นตอนสุดท้ายคือการตกลงวิธีการตรวจสอบ ปริมาณ และเอกสารชิ้นงานตัวอย่างแรก ลำดับนี้จะช่วยป้องกันการตัดสินใจเกี่ยวกับกระบวนการหรือค่าความคลาดเคลื่อนก่อนที่จะเข้าใจส่วนต่อประสานการทำงาน และทำให้การเปรียบเทียบราคาทำได้ง่ายขึ้น เนื่องจากข้อมูลการออกแบบเดียวกันจะถูกส่งไปยังซัพพลายเออร์แต่ละราย เมื่อลักษณะการใช้งานหรือชิ้นส่วนที่ประกบกันเปลี่ยนแปลง ให้กลับมาทบทวนจุดนี้อีกครั้ง แทนที่จะใช้สมมติฐานเดิมต่อไป เมื่อตรวจสอบค่าความคลาดเคลื่อนของการประกอบเพลาแบบร่องฟัน ให้กลับมาทบทวนจุดนี้ทุกครั้งที่ชิ้นส่วนที่ประกบกัน สภาพวัสดุ หรือลักษณะการใช้งานเปลี่ยนแปลง
ข้อตกลงวิธีการตรวจสอบ
ข้อตกลงวิธีการตรวจสอบ ควรใช้วิธีการที่วัดลักษณะเฉพาะของภาพวาดโดยตรงหรือโดยเชิงฟังก์ชัน เกจวัดเชิงฟังก์ชัน การวัดฟันแบบวิเคราะห์ การตรวจสอบด้วยเครื่องซีเอ็มโอ การวัดช่วง และการวัดผ่านหมุดหรือลูกบอล ให้คำตอบที่แตกต่างกันและไม่สามารถใช้แทนกันได้โดยอัตโนมัติ
ตกลงวิธีการก่อนการผลิตเมื่อค่าความคลาดเคลื่อนมีจำกัด หรือเมื่อลูกค้าและผู้ผลิตใช้เครื่องมือที่แตกต่างกัน ควบคุมอุณหภูมิ ความสะอาด และการสอบเทียบเครื่องมือวัดเพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอ รายงานการตรวจสอบควรระบุการแก้ไขแบบร่างและการตั้งค่าจุดอ้างอิง เพื่อให้สามารถเปรียบเทียบล็อตต่อๆ ไปได้บนพื้นฐานเดียวกัน สำหรับหัวข้อนี้ ให้เชื่อมโยงการตัดสินใจนั้นกับชิ้นส่วนที่ประกบกันและการแก้ไขแบบร่างที่ใช้สำหรับ RFQ เมื่อตรวจสอบค่าความคลาดเคลื่อนของการประกอบเพลาแบบร่องฟัน ให้กลับมาพิจารณาจุดนี้อีกครั้งทุกครั้งที่ชิ้นส่วนที่ประกบกัน สภาพวัสดุ หรือลักษณะการใช้งานเปลี่ยนแปลง
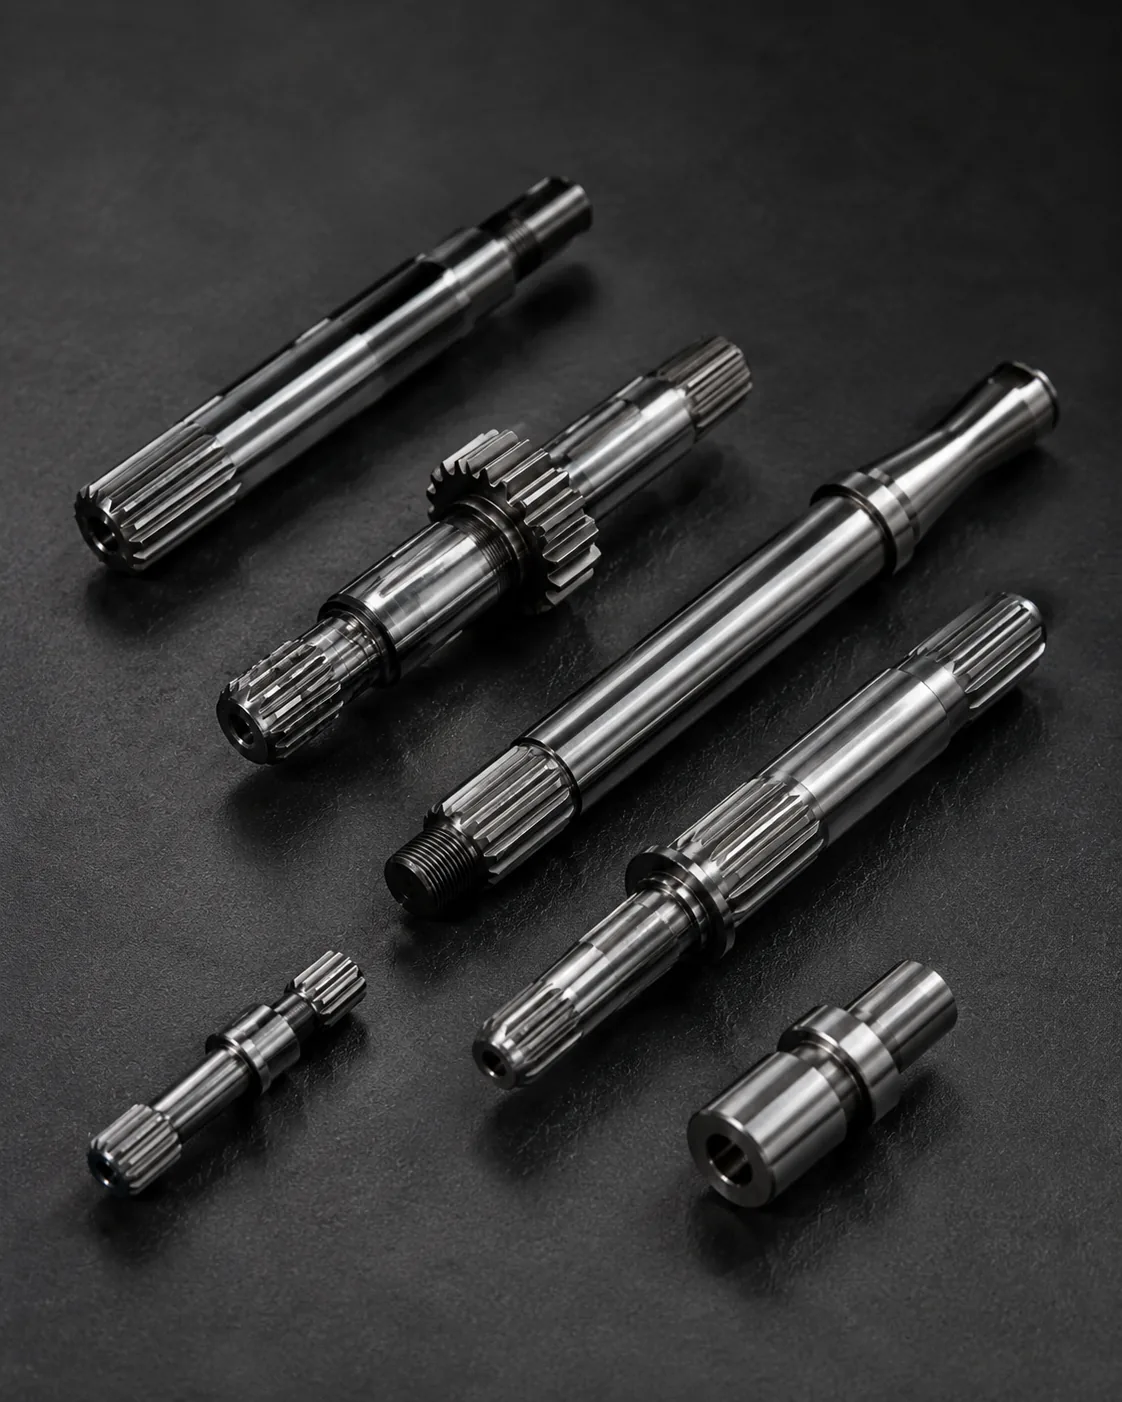
การเปลี่ยนดุมและเพลาที่สึกหรอ
การเปลี่ยนดุมและเพลาที่สึกหรอ ส่งผลต่อพื้นที่สัมผัส ความรู้สึกในการประกอบ และการกระจายแรง การจับยึดที่มีประสิทธิภาพคือความยาวที่ด้านข้างของฟันสามารถรับน้ำหนักได้จริง การลบมุม การลดแรงกด และส่วนของฟันที่ไม่สมบูรณ์ไม่ควรนับรวมเป็นความยาวใช้งานโดยอัตโนมัติ
การตรวจสอบความพอดีต้องพิจารณาจากชิ้นส่วนที่ประกบกันสองชิ้น ความหนาของฟัน ความกว้างของช่องว่าง ระยะห่างของเส้นผ่านศูนย์กลาง การจัดแนว และอุณหภูมิ ล้วนมีส่วนเกี่ยวข้อง สำหรับชิ้นส่วนทดแทน ให้ตรวจสอบทั้งสองส่วน เพราะการสึกหรอในดุมอาจทำให้เพลาใหม่รู้สึกหลวม แม้ว่าร่องฟันภายนอกใหม่จะอยู่ในช่วงความคลาดเคลื่อนตามแบบก็ตาม ในการตรวจสอบนี้ เกณฑ์การยอมรับที่มีประโยชน์คือเกณฑ์ที่สามารถตรวจสอบย้อนกลับไปยังลักษณะเฉพาะของแบบที่ใช้งานได้ สำหรับความพอดีและความคลาดเคลื่อนของเพลาร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานความคลาดเคลื่อนของความพอดีของเพลาร่องฟันที่แสดงในแบบปัจจุบัน
ข้อผิดพลาดทั่วไปที่ควรหลีกเลี่ยง
ข้อผิดพลาดทั่วไปในการกำหนดค่าความคลาดเคลื่อนของการประกอบเพลาแบบร่องฟัน มักเกิดจากการใช้ค่าระบุค่าเดียวราวกับว่ามันเป็นตัวกำหนดค่าการเชื่อมต่อทั้งหมด มุมแรงดันที่ขาดหายไป จุดอ้างอิงที่ไม่ชัดเจน ขนาดการสึกหรอที่คัดลอกมา ตำแหน่งความแข็งที่ไม่ระบุ และวิธีการตรวจสอบที่ไม่ตรงกัน ล้วนสามารถทำให้ชิ้นส่วนดูถูกต้องบนกระดาษ แต่ประกอบเข้าด้วยกันได้ไม่สม่ำเสมอ
การตรวจสอบที่ดีกว่าเริ่มต้นด้วยคู่ชิ้นส่วนที่เข้ากัน ระบุเส้นทางการรับแรงและคุณลักษณะในการกำหนดตำแหน่ง จากนั้นเชื่อมโยงรูปทรงเรขาคณิต สภาพวัสดุ และการตรวจสอบเข้ากับฟังก์ชันเหล่านั้น ปิดคำถามที่ยังค้างคาอยู่ในแบบร่างก่อนการผลิต และคงการตีความที่ตกลงกันไว้พร้อมกับการแก้ไขสำหรับคำสั่งซื้อซ้ำ สำหรับงานซ้ำ ให้ใช้จุดอ้างอิงและฐานการวัดเดียวกัน เว้นแต่ข้อกำหนดในการประกอบจะเปลี่ยนแปลง ใน RFQ สำหรับความคลาดเคลื่อนในการประกอบเพลาแบบร่องฟัน ให้เชื่อมโยงจุดนี้กับชิ้นส่วนที่เข้ากัน แผนผังจุดอ้างอิง และวิธีการยอมรับชิ้นส่วนสำเร็จรูป
สรุปการตัดสินใจ
| พื้นที่การตัดสินใจ | ต้องยืนยันอะไรบ้าง | ทำไมเรื่องนี้ถึงสำคัญ |
|---|---|---|
| รูปทรงการจับคู่ | ระบบฟัน เส้นผ่าศูนย์กลาง การยึด และความพอดี | การควบคุมความเข้ากันได้และการสัมผัสด้านข้าง |
| ที่ตั้ง | จุดอ้างอิง วารสาร ไหล่ และระยะเบี่ยงเบน | ควบคุมการจัดแนวในการประกอบ |
| สภาพของวัสดุ | เกรด การอบชุบความร้อน ความแข็ง และผิวสำเร็จ | กำหนดสภาพทางกลและการสึกหรอที่เสร็จสมบูรณ์ |
| หน้าที่ | แรงบิด ความเร็ว แรงกระแทก การเคลื่อนไหว และสภาพแวดล้อม | เชื่อมโยงคำจำกัดความของชิ้นส่วนเข้ากับสภาวะการทำงาน |
| การตรวจสอบ | ลักษณะที่ควบคุมได้และวิธีการวัด | รักษาความสอดคล้องของการยอมรับระหว่างผู้ขายและผู้ซื้อ |
รายการตรวจสอบคุณสมบัติ
- ส่วนประกอบที่ประกบกันและการวางแนวฟันภายนอก/ภายใน
- ระบบโมดูลหรือระยะห่างฟันเฟือง จำนวนฟัน มุมแรงดัน และเส้นผ่านศูนย์กลางหลัก/รอง
- การทำงานที่มีประสิทธิภาพ การปรับให้พอดี หรือการวัดค่าความคลาดเคลื่อน และการเคลื่อนที่ตามแนวแกนหากจำเป็น
- วัสดุ การอบชุบด้วยความร้อน ตำแหน่งความแข็ง และการตกแต่งพื้นผิวตามฟังก์ชันการใช้งาน
- ข้อกำหนดเกี่ยวกับจุดอ้างอิง เส้นผ่านศูนย์กลางของแบริ่งหรือตัวนำ การเบี่ยงเบน และตำแหน่งตามแนวแกน
- แรงบิด ความเร็ว แรงกระแทกหรือแรงต้านกลับทิศทาง การหล่อลื่น และสภาพแวดล้อมในการทำงาน
- ปริมาณ ข้อกำหนดชิ้นงานตัวอย่างแรก และเอกสารการตรวจสอบที่ตกลงกันไว้
ใช้ กลุ่มผลิตภัณฑ์เพลาแบบสไปลน์ เพื่อเปรียบเทียบการกำหนดค่าที่มีอยู่และ รายการตรวจสอบแบบร่าง RFQ เพื่อเตรียมการสอบถามที่สมบูรณ์ เมื่อหน้าที่หรือชิ้นส่วนที่เชื่อมต่อเปลี่ยนแปลง ให้กลับมาตรวจสอบจุดนี้อีกครั้งแทนที่จะใช้สมมติฐานเดิมต่อไป สำหรับเรื่องความพอดีและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานความคลาดเคลื่อนของความพอดีของเพลาแบบร่องฟันที่แสดงในแบบร่างปัจจุบัน
แบบฟอร์มทางวิศวกรรมสำหรับค่าความคลาดเคลื่อนในการประกอบเพลาแบบร่องฟัน
ใช้แบบฝึกหัดนี้เพื่อเปลี่ยน ความพอดีและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องตรวจสอบ นำไปสู่การตัดสินใจที่สามารถแสดงให้เห็นได้บนแบบร่าง ตรวจสอบได้ในระหว่างการเสนอราคา และตรวจสอบได้ในขั้นตอนการผลิตชิ้นงานแรก เริ่มต้นด้วย ความพอดีเทียบกับความแม่นยำทางเรขาคณิต และ ความรู้สึกต่อต้านและการประกอบเนื่องจากสองรายการนั้นมักจะเป็นตัวกำหนดรูปทรงเรขาคณิตของการจับคู่หรือสภาพของวัสดุที่กระบวนการที่เหลือต้องรองรับ จากนั้นตรวจสอบอีกครั้ง ความหนาของฟันและความกว้างของช่องว่าง, ระยะห่างเส้นผ่านศูนย์กลางหลัก/รอง และ ข้อมูลอ้างอิงและค่าความคลาดเคลื่อน โดยพิจารณาจากชุดข้อมูลจริง แทนที่จะมองว่าเป็นค่าในแคตตาล็อกที่เป็นอิสระ
สำหรับปัญหาการเลือกชิ้นส่วน ให้เขียนชิ้นส่วนที่ประกบกันและเส้นทางการรับแรงไว้ที่ด้านบนของแผ่นงาน ระบุว่าพื้นผิวใดที่กำหนดตำแหน่งของเพลา ร่องฟันเป็นแบบยึดอยู่กับที่หรือแบบเลื่อนได้ ทิศทางการประกอบ และการประกบฟันที่มีประสิทธิภาพ บันทึกโมดูลหรือระบบระยะห่างของฟัน จำนวนฟัน มุมแรงดัน และขีดจำกัดเส้นผ่านศูนย์กลางจากแบบร่างที่ควบคุม หากเป็นการออกแบบใหม่ ให้คงการเลือกความพอดีและความคลาดเคลื่อนที่เชื่อมโยงกับฟังก์ชันที่ต้องการ หากเป็นชิ้นส่วนทดแทน ให้เปรียบเทียบชิ้นส่วนที่ประกบกันและบริเวณที่ยังไม่สึกหรอก่อนกำหนดรูปทรงเรขาคณิตที่กำหนด สำหรับความพอดีและความคลาดเคลื่อนของเพลาร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน ให้ใช้การตรวจสอบนี้กับอินเทอร์เฟซความคลาดเคลื่อนของความพอดีของเพลาร่องฟันที่แสดงในแบบร่างปัจจุบัน
ถัดไป ให้เชื่อมโยงความหนาของฟันและความกว้างของช่องว่างเข้ากับลักษณะเฉพาะของแบบร่างที่ต้องการควบคุม เกจวัดเชิงฟังก์ชันสามารถตอบคำถามที่แตกต่างจากการวัดฟันเชิงวิเคราะห์หรือการตรวจสอบด้วยเครื่อง CMM ดังนั้น RFQ จึงไม่ควรขอเพียงแค่ “การตรวจสอบอย่างเต็มรูปแบบ” ระบุคุณลักษณะที่สำคัญต่อการประกอบ ระบุจุดอ้างอิงที่ใช้ และระบุว่าจำเป็นต้องมีรายงานชิ้นงานตัวอย่างแรกหรือไม่ การทำเช่นนี้จะทำให้การเปรียบเทียบใบเสนอราคาจากซัพพลายเออร์ทำได้ง่ายขึ้น เนื่องจากซัพพลายเออร์แต่ละรายจะตรวจสอบคำจำกัดความของอินเทอร์เฟซเดียวกัน
ลำดับการทบทวนภาพวาด
ก่อนขอเริ่มการผลิต โปรดตรวจสอบแบบร่างตามลำดับเดียวกับขั้นตอนการประกอบ ได้แก่ ระบบฟันเฟืองที่เข้าคู่กัน การจับยึดที่มีประสิทธิภาพ จุดอ้างอิงตำแหน่ง เพลาหรือไหล่ที่อยู่ติดกัน วัสดุและการอบชุบความร้อน การตกแต่งพื้นผิว และวิธีการตรวจสอบ ความคลาดเคลื่อนในการประกอบเพลาแบบสไปลน์ลำดับมีความสำคัญ เนื่องจากในการตัดสินใจในภายหลัง เช่น การเลือกกระบวนการหรือการเลือกเครื่องมือวัด ควรสนับสนุนอินเทอร์เฟซมากกว่าที่จะกำหนดนิยามใหม่ให้กับอินเทอร์เฟซนั้น
| รายการแบบฝึกหัด | คำถามที่ต้องตอบ | ผลลัพธ์ RFQ |
|---|---|---|
| ความพอดีเทียบกับความแม่นยำทางเรขาคณิต | คุณลักษณะนี้ควบคุมฟังก์ชันการประกอบใด | ขนาด ความคลาดเคลื่อน หรือจุดอ้างอิงการจับคู่ |
| ความรู้สึกต่อต้านและการประกอบ | ต้องได้สภาพสุดท้ายแบบใด? | รายละเอียดวัสดุ / การอบชุบความร้อน / การตกแต่งผิว |
| ความหนาของฟันและความกว้างของช่องว่าง | จะตรวจสอบคุณลักษณะดังกล่าวได้อย่างไร? | วิธีการตรวจสอบหรือหมายเหตุรายงาน |
| ระยะห่างเส้นผ่านศูนย์กลางหลัก/รอง | สมาชิกอีกฝ่ายมีส่วนร่วมอย่างไร? | ข้อมูลเกี่ยวกับอวัยวะสืบพันธุ์และการเชื่อมต่อ |
| ข้อมูลอ้างอิงและค่าความคลาดเคลื่อน | ข้อมูลใดที่ใช้กำหนดตำแหน่งการใช้งาน? | ความสัมพันธ์ระหว่างจุดอ้างอิงและระยะการวิ่ง |
การส่งมอบงานจัดซื้อก่อนการผลิตชิ้นงานตัวอย่างครั้งแรก
ชุดจัดซื้อที่มีประโยชน์สำหรับ ความพอดีและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องตรวจสอบ เอกสารนี้ประกอบด้วยแบบร่างที่ควบคุม ปริมาณ วัสดุ และสภาวะการอบชุบความร้อน ข้อมูลส่วนต่อประสาน และลักษณะการยอมรับที่ต้องรายงาน หากมีการจัดส่งแบบจำลอง 3 มิติ แบบร่าง 2 มิติยังคงต้องมีค่าความคลาดเคลื่อน จุดอ้างอิง หมายเหตุเกี่ยวกับการอบชุบความร้อน และข้อกำหนดการตรวจสอบ ระบุเวอร์ชันปัจจุบันในเอกสารขอใบเสนอราคา (RFQ) เพื่อให้การผลิตและการตรวจสอบไม่ใช้เวอร์ชันที่แตกต่างกัน
เมื่อยังไม่ได้กำหนดคุณลักษณะใด ให้ทำเครื่องหมายไว้เพื่อขอคำชี้แจงจากฝ่ายวิศวกรรม แทนที่จะใส่ค่าที่สะดวกใช้สอยลงไป สำหรับค่าความคลาดเคลื่อนของการประกอบเพลาแบบร่องฟัน รายการที่ยังไม่ชัดเจนโดยทั่วไป ได้แก่ การประกบ การประกอบ ตำแหน่งความแข็ง การเบี่ยงเบนจากเพลาข้างเคียง การเข้าถึงส่วนประกอบภายใน หรือสภาพของชิ้นส่วนที่สึกหรอ การแก้ไขปัญหาเหล่านี้ก่อนการผลิตชิ้นงานตัวอย่างครั้งแรกจะช่วยลดการทำงานซ้ำที่ไม่จำเป็น และทำให้การควบคุมคำสั่งซื้อซ้ำในภายหลังง่ายขึ้น
รายการตรวจสอบก่อนวางจำหน่าย
- ตรวจสอบความพอดีและความถูกต้องทางเรขาคณิตเทียบกับชิ้นส่วนที่ประกอบกันจริง
- ตรวจสอบความคลาดเคลื่อนและการประกอบในสภาพที่เสร็จสมบูรณ์แล้ว
- กำหนดวิธีการตรวจสอบความหนาของฟันและความกว้างของช่องว่างระหว่างฟัน
- ตรวจสอบระยะห่างของเส้นผ่านศูนย์กลางหลัก/รองภายใต้สภาวะการประกอบที่ต้องการ
- เชื่อมโยงข้อมูลอ้างอิงและการเบี่ยงเบนเข้ากับโครงสร้างข้อมูลอ้างอิงเชิงฟังก์ชัน
- ระบุปริมาณ ระดับการแก้ไข และข้อกำหนดใดๆ เกี่ยวกับเอกสารประกอบชิ้นงานต้นแบบ
- บันทึกการเปลี่ยนแปลงในหน้าที่การใช้งาน การหล่อลื่น หรือชิ้นส่วนที่ประกอบกัน สำหรับการสั่งซื้อซ้ำ
คำถามที่พบบ่อย
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับความพอดีเทียบกับความแม่นยำทางเรขาคณิตสำหรับค่าความคลาดเคลื่อนของการประกอบเพลาแบบสไปลน์?
ควรพิจารณาความพอดีและความแม่นยำทางเรขาคณิตควบคู่ไปกับชิ้นส่วนที่ประกบกันและหน้าที่การประกอบก่อน ระบุข้อกำหนดที่วัดได้ลงในแบบร่างที่ควบคุม และรวมชิ้นส่วนตรงข้ามเมื่อความเข้ากันได้ขึ้นอยู่กับทั้งสองส่วน สำหรับความพอดีและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องตรวจสอบ สิ่งนี้จะป้องกันไม่ให้ฉลากระบุค่าแทนเรขาคณิตที่ควบคุมความพอดีและการถ่ายโอนแรงบิดอย่างแท้จริง
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับระยะคลายตัวและความรู้สึกในการประกอบ เพื่อตรวจสอบความคลาดเคลื่อนของการประกอบเพลาแบบร่องฟัน?
ตรวจสอบการคลายตัวและความรู้สึกในการประกอบในสภาพที่เสร็จสมบูรณ์ รวมถึงวัสดุ การอบชุบด้วยความร้อน พื้นผิว หรือสถานะมิติใดๆ ที่อาจเปลี่ยนแปลงได้หลังการประมวลผล หากข้อกำหนดขึ้นอยู่กับตำแหน่งหรือจุดอ้างอิง ให้ระบุอย่างชัดเจนเพื่อให้ฝ่ายผลิตและฝ่ายตรวจสอบใช้จุดอ้างอิงเดียวกัน
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับความหนาของฟันและช่องว่างสำหรับค่าความคลาดเคลื่อนในการประกอบเพลาแบบสไปลน์?
เลือกวิธีการตรวจสอบที่วัดคุณลักษณะที่ระบุไว้ในแบบ การวัดเชิงฟังก์ชัน การวัดร่องฟันเชิงวิเคราะห์ การตรวจสอบด้วยเครื่อง CMM การตรวจสอบการเบี่ยงเบน การวัดความหยาบ และการทดสอบความแข็ง ตอบคำถามที่แตกต่างกัน ระบุผลลัพธ์ที่ต้องการสำหรับการยอมรับ แทนที่จะขอรายงานการตรวจสอบทั่วไป สำหรับการตรวจสอบความพอดีและความคลาดเคลื่อนของเพลาร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานความคลาดเคลื่อนของความพอดีของเพลาร่องฟันที่แสดงในแบบปัจจุบัน
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับระยะห่างของเส้นผ่านศูนย์กลางหลัก/รองสำหรับค่าความคลาดเคลื่อนในการประกอบเพลาแบบร่องฟัน?
ตรวจสอบระยะห่างของเส้นผ่านศูนย์กลางหลัก/รองกับชิ้นส่วนที่ประกบกันจริงและสภาวะการประกอบที่ต้องการ การประกบที่ได้ผล ระยะห่าง การเคลื่อนที่ตามแนวแกน อุณหภูมิ และการสึกหรอในดุมทดแทน ล้วนส่งผลต่อพฤติกรรมของข้อต่อ การยอมรับหรือปฏิเสธเพลาใหม่ไม่ควรพิจารณาจากความรู้สึกเพียงอย่างเดียว เมื่อมีข้อกำหนดความพอดีที่วัดได้
ฉันควรตรวจสอบอะไรบ้างเกี่ยวกับจุดอ้างอิงและการเบี่ยงเบนสำหรับค่าความคลาดเคลื่อนในการประกอบเพลาแบบร่องฟัน?
เชื่อมโยงจุดอ้างอิงและค่าการเบี่ยงเบนเข้ากับคุณลักษณะที่ระบุตำแหน่งการหมุนในชิ้นส่วนประกอบ ภาพวาดควรแสดงจุดอ้างอิงและค่าการเบี่ยงเบนหรือความสัมพันธ์ของตำแหน่งให้ชัดเจน หากการอบชุบความร้อนหรือการกลึงตกแต่งขั้นสุดท้ายอาจทำให้คุณลักษณะเคลื่อนที่ ให้ตรวจสอบความสัมพันธ์ในขั้นตอนที่แสดงถึงชิ้นส่วนสำเร็จรูป
ตั้งแต่การตัดสินใจทางวิศวกรรมไปจนถึงการควบคุมการผลิต
เมื่อตกลงเกี่ยวกับอินเทอร์เฟซแล้ว ให้แปลงการตัดสินใจเชิงฟังก์ชันแต่ละอย่างให้เป็นลักษณะเฉพาะของแบบร่างที่สามารถผลิตและตรวจสอบได้ หลีกเลี่ยงการทิ้งความสัมพันธ์ที่สำคัญไว้ในบันทึกอีเมลเท่านั้น ขนาด จุดอ้างอิง เงื่อนไขการอบชุบความร้อน และข้อกำหนดการยอมรับควรได้รับการควบคุมการแก้ไข เพื่อให้ทีมผลิตและทีมตรวจสอบทำงานตามคำจำกัดความเดียวกัน สำหรับงานที่ทำซ้ำ ให้ใช้จุดอ้างอิงและฐานการวัดเดิม เว้นแต่ข้อกำหนดการประกอบจะเปลี่ยนแปลง สำหรับความพอดีและความคลาดเคลื่อนของเพลาแบบร่อง: สิ่งที่วิศวกรต้องยืนยัน ให้ใช้การตรวจสอบนี้กับอินเทอร์เฟซความคลาดเคลื่อนของความพอดีของเพลาแบบร่องที่แสดงในแบบร่างปัจจุบัน
สำหรับชิ้นงานตัวอย่างแรก ให้ให้ความสำคัญกับลักษณะที่พิสูจน์ความเข้ากันได้ในการประกอบ เช่น รูปทรงของฟัน การประกอบที่พอดี ความสัมพันธ์กับเพลาหรือไหล่ การอบชุบด้วยความร้อน และการเบี่ยงเบนที่สำคัญใดๆ บันทึกวิธีการวัดพร้อมกับผลลัพธ์ สำหรับการสั่งซื้อซ้ำ การใช้การตั้งค่าจุดอ้างอิงและวิธีการวัดแบบเดียวกันจะทำให้การเปลี่ยนแปลงแนวโน้มสังเกตได้ง่ายขึ้น และลดข้อพิพาทที่เกิดจากการตีความการตรวจสอบที่แตกต่างกัน เมื่อหน้าที่หรือชิ้นส่วนที่ประกอบกันเปลี่ยนไป ให้กลับมาพิจารณาจุดนี้อีกครั้งแทนที่จะใช้สมมติฐานเดิมต่อไป ในเอกสารขอใบเสนอราคา (RFQ) สำหรับความคลาดเคลื่อนในการประกอบเพลาแบบสไปลน์ ให้เชื่อมโยงจุดนี้กับชิ้นส่วนที่ประกอบกัน แผนผังจุดอ้างอิง และวิธีการยอมรับชิ้นส่วนสำเร็จรูป
เมื่อลักษณะการใช้งานเปลี่ยนแปลงไป ควรทบทวนงานวิศวกรรมอีกครั้งแทนที่จะคิดว่าข้อกำหนดเดิมยังคงเหมาะสมอยู่ แรงบิดที่สูงขึ้น แรงกระแทกที่มากขึ้น การกลับทิศทางที่บ่อยขึ้น การหล่อลื่นที่แตกต่างกัน หรือชิ้นส่วนที่ประกบกันใหม่ อาจทำให้การสัมผัสและการสึกหรอเปลี่ยนแปลงไปได้ แม้ว่าขนาดของร่องฟันตามชื่อจะยังคงเท่าเดิมก็ตาม แบบร่างควรพัฒนาไปตามความต้องการในการประกอบจริง สำหรับหัวข้อนี้ ให้เชื่อมโยงการตัดสินใจนั้นกับชิ้นส่วนที่ประกบกันและการแก้ไขแบบร่างที่ใช้สำหรับ RFQ เมื่อทบทวนค่าความคลาดเคลื่อนของการประกอบเพลาร่องฟัน ให้กลับมาพิจารณาจุดนี้อีกครั้งทุกครั้งที่ชิ้นส่วนที่ประกบกัน สภาพวัสดุ หรือลักษณะการใช้งานเปลี่ยนแปลงไป
เตรียมเอกสารขอใบเสนอราคา (RFQ)
- ภาพวาด 2 มิติปัจจุบันและการแก้ไข
- ส่วนประกอบการจับคู่และคำจำกัดความของสไปลน์
- วัสดุ การอบชุบด้วยความร้อน และการตกแต่งผิวสำเร็จเพื่อการใช้งาน
- แรงบิด ความเร็ว หน้าที่ และสภาพแวดล้อม
- ปริมาณและเอกสารการตรวจสอบที่จำเป็น
การตรวจสอบอย่างครบถ้วนจะรวมถึงแบบร่าง การเชื่อมต่อ วัสดุ สภาพการใช้งาน ปริมาณ และความคาดหวังในการตรวจสอบ เมื่อกำหนดข้อมูลเหล่านี้ตั้งแต่เนิ่นๆ ผู้ผลิตสามารถวางแผนเครื่องมือ การอบชุบ การตกแต่ง และการวัดให้สอดคล้องกับข้อกำหนดการใช้งานเดียวกัน ซึ่งจะช่วยลดรอบการชี้แจงก่อนการผลิตชิ้นงานตัวอย่างแรก ในการตรวจสอบนี้ เกณฑ์การยอมรับที่มีประโยชน์คือเกณฑ์ที่สามารถตรวจสอบย้อนกลับไปยังลักษณะเฉพาะของแบบร่างการใช้งานได้ สำหรับการตรวจสอบความพอดีและความคลาดเคลื่อนของเพลาแบบร่องฟัน: สิ่งที่วิศวกรต้องยืนยัน ให้ใช้การตรวจสอบนี้กับส่วนต่อประสานความคลาดเคลื่อนของความพอดีของเพลาแบบร่องฟันที่แสดงในแบบร่างปัจจุบัน
แปลงคู่มือให้เป็นเอกสารขอใบเสนอราคา (RFQ)
ส่งแบบร่างที่ควบคุมแล้ว รายละเอียดส่วนต่อประสาน วัสดุ และข้อมูลการใช้งาน เพื่อทำการตรวจสอบทางเทคนิค
ขอใบเสนอราคา
























