Прилагођавање и толеранција клинастог вратила: Шта инжењери треба да потврде — Зупчасти нагиб је комбиновани резултат дебљине зуба, ширине размака, зазора пречника, поравнања и система толеранција који користе оба спојена елемента. Користан цртеж експлицитно наводи основу нагиба и повезује геометријске толеранције са функционалним подацима уместо једноставног затезања сваке димензије.
За толеранција налегања клинастог вратила, најпоузданија спецификација је она коју дизајнер, купац, произвођач и инспектор могу сви протумачити на исти начин. Доња дискусија се фокусира на мерљиве улазне податке за цртеже, услове склапања и практичне провере, а не на универзалне тврдње о обртном моменту, прилегању или веку трајања које се не могу утврдити без потпуних података о геометрији и радном времену.
Уклапање наспрам геометријске тачности
Уклапање наспрам геометријске тачности утиче на површину контакта, осећај склапања и расподелу оптерећења. Ефективно захватање је дужина преко које бочне стране зубаца могу заправо да носе оптерећење; скошења, ублажења и непотпуни делови зубаца не треба аутоматски рачунати као радну дужину.
Прилагођавање се мора проценити као пар спарених елемената. Дебљина зубаца, ширина размака, зазори пречника, поравнање и температура доприносе томе. За замене, прегледајте оба дела јер хабање у главчини може учинити да се ново вратило осећа лабаво чак и када је нови спољашњи жлеб унутар своје толеранције цртежа. За ову тему, повежите ту одлуку са компонентом за спајање и ревизијом цртежа која се користи за захтев за понуду (RFQ). Приликом прегледа толеранције прилагођавања шљебног вратила, поново погледајте ову тачку кад год се промени компонента за спајање, стање материјала или радни режим.
Осећај зазора и монтаже
Осећај зазора и монтаже утиче на површину контакта, осећај склапања и расподелу оптерећења. Ефективно захватање је дужина преко које бочне стране зубаца могу заправо да носе оптерећење; скошења, ублажења и непотпуни делови зубаца не треба аутоматски рачунати као радну дужину.
Прилагођавање се мора проценити као пар спарених елемената. Дебљина зубаца, ширина размака, зазори пречника, поравнање и температура доприносе томе. За замене, прегледајте оба дела јер хабање у главчини може учинити да се ново вратило осећа лабаво чак и када је нови спољашњи жлеб унутар своје толеранције цртежа. У овом прегледу, користан критеријум прихватања је онај који се може пратити до функционалне карактеристике цртежа. Приликом прегледа толеранције прилагођавања шлебног вратила, поново погледајте ову тачку кад год се промени спарени елемент, стање материјала или радни режим.
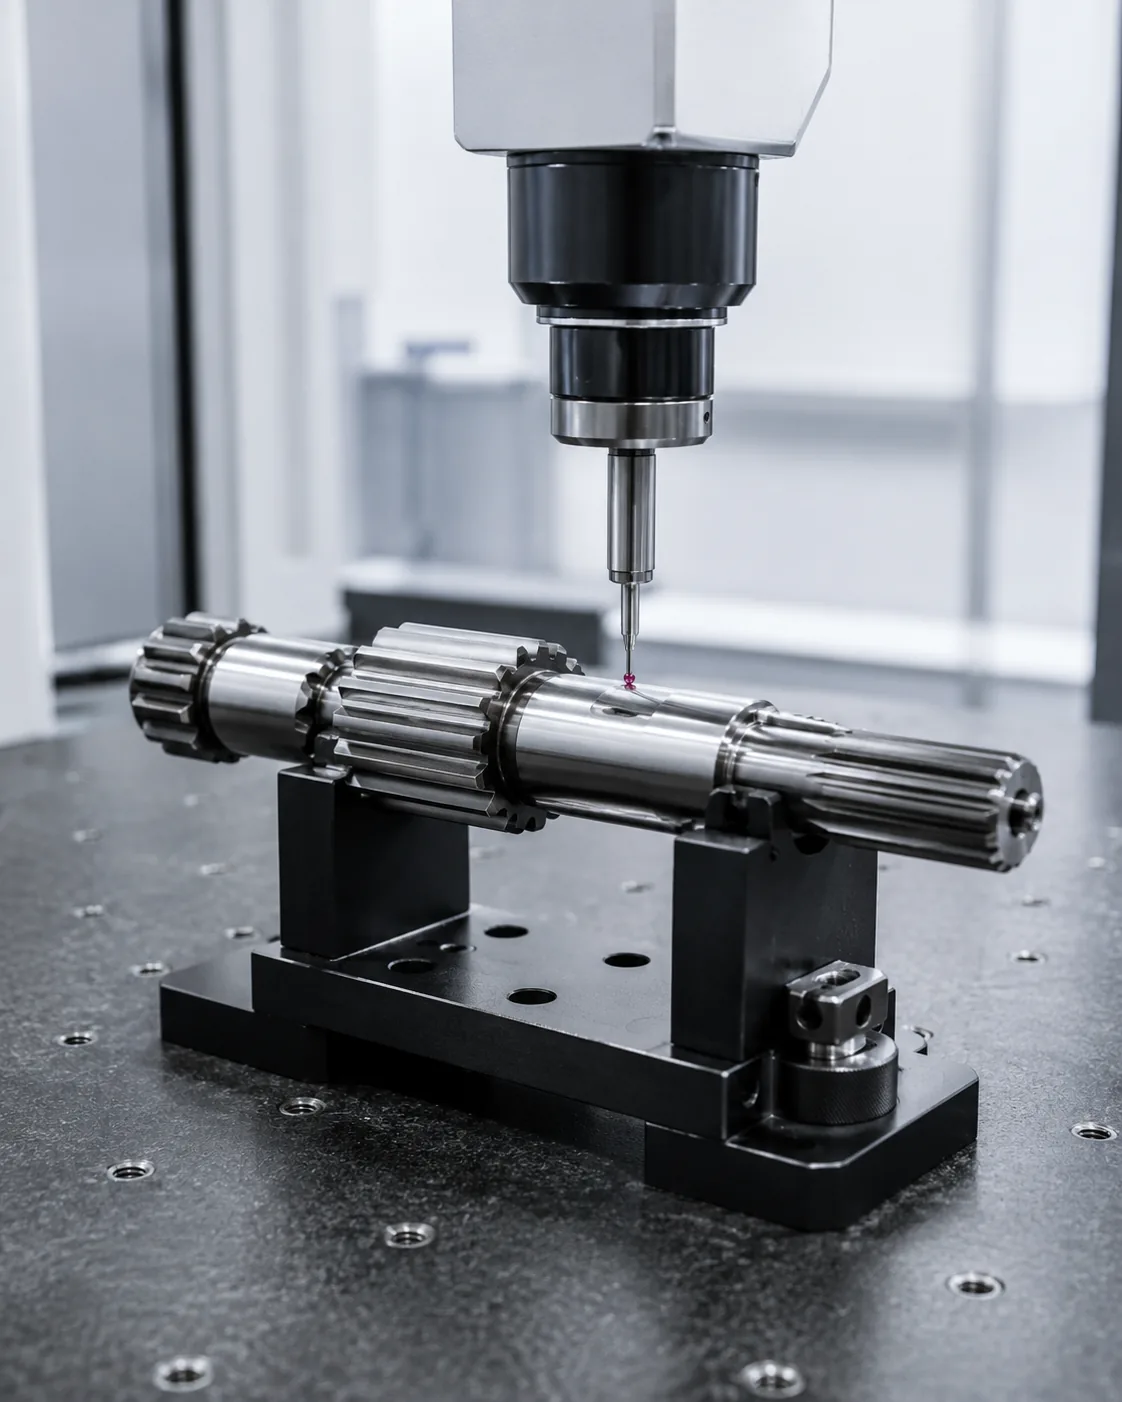
Дебљина зуба и ширина размака
Дебљина зуба и ширина размака требало би да користи методу која директно или функционално мери карактеристике цртежа. Функционални мерила, аналитичко мерење зубаца, инспекција CMM-ом, мерења распона и мерења преко клинова или куглица одговарају на различита питања и нису подразумевано заменљива.
Договорите се о методу пре производње када је толеранција мала или када купац и добављач користе различиту опрему. Контролишите температуру, чистоћу и калибрацију мерача ради поновљивости. Извештај о инспекцији треба да идентификује ревизију цртежа и подешавање референтних тачака како би се касније партије могле упоредити на истој основи. За поновљени рад, задржите исте референтне тачке и основу мерења, осим ако се захтеви за склапање не промене. За толеранцију и налегање клинастог вратила: Шта инжењери треба да потврде, примените ову проверу на специфични интерфејс толеранције налегања клинастог вратила приказан на тренутном цртежу.
Размак између већег/мањег пречника
Размак између већег/мањег пречника утиче на површину контакта, осећај склапања и расподелу оптерећења. Ефективно захватање је дужина преко које бочне стране зубаца могу заправо да носе оптерећење; скошења, ублажења и непотпуни делови зубаца не треба аутоматски рачунати као радну дужину.
Прилагођавање се мора проценити као пар спарених елемената. Дебљина зубаца, ширина размака, зазори пречника, поравнање и температура доприносе томе. За замене, прегледајте оба дела јер хабање у главчини може учинити да се ново вратило осећа лабаво чак и када је нови спољашњи жлеб унутар своје толеранције на цртежу. Када се промени радни положај или спарени елемент, поново проверите ову тачку уместо да наставите са претходном претпоставком. За прилагођавање и толеранцију шлицастог вратила: Шта инжењери треба да потврде, примените ову проверу на специфични интерфејс толеранције прилагођавања шлицастог вратила приказан на тренутном цртежу.
Референтна тачка и одступање
Референтна тачка и одступање одређује како се сплајн налази у односу на елементе који подржавају ротацију. Функционални подаци се обично бирају из носача, пречника пилота, рамена или других површина које лоцирају компоненту у склопу. Толеранција треба да репродукује тај однос током контроле.
Избегавајте коришћење геометријских толеранција као изоловане бројеве квалитета. Одлучите које неусклађеност склоп може да толерише, идентификујте референтни оквир дате тачке и одредите контролисану карактеристику. Термичка обрада и завршна обрада могу променити однос, тако да мерење треба извршити у фази производње која представља готови део. За ову тему, повежите ту одлуку са компонентом за спајање и ревизијом цртежа која се користи за захтев за понуду (RFQ). За „Прилегање и толеранција клинастог вратила: Шта инжењери треба да потврде“, примените ову проверу на специфични интерфејс толеранције прилегања клинастог вратила приказан на тренутном цртежу.
Ефекти температуре и подмазивања
Ефекти температуре и подмазивања утиче на отпорност на хабање, понашање при замору, деформацију и редослед завршне обраде. Карбуризација, индукционо каљење и обрада каљењем и отпуштањем стварају различите услове материјала, тако да их не треба третирати као заменљиве начине за постизање броја тврдоће.
Наведите тврдоћу са локацијом и, где је потребно, дубином кућишта или стањем језгра. Ако термичка обрада може променити праволинију или однос карактеристика, планирајте опоравак података и завршну инспекцију након термичког процеса. Критичним цевима или површинама зубаца може бити потребан завршни материјал када се морају обновити уске толеранције. У овом прегледу, користан критеријум прихватања је онај који се може пратити до функционалне карактеристике цртежа. За „Прилегање и толеранција клинастог вратила: Шта инжењери треба да потврде“, забележите резултујући захтев на цртежу или спецификацији куповине како би остао доследан при поновљеним поруџбинама“.
Практични низ прегледа
Практични преглед почиње са компонентом за спајање и путањом обртног момента, затим се потврђује систем зубаца, захват и карактеристике вратила које лоцирају спој. Затим се дефинишу материјал и термичка обрада, функционалне завршне обраде и сви захтеви за одступање или положај. За поновљени рад, задржите исту основу за мерење, осим ако се захтеви за склапање не промене. Приликом прегледа толеранције налегања клинастог вратила, поново погледајте ову тачку кад год се промени компонента за спајање, стање материјала или радни режим.
Завршите тако што ћете се договорити о методи инспекције, количини и документацији првог артикла. Ова наредба спречава доношење одлука о процесу или толеранцијама пре него што се разуме функционални интерфејс и олакшава поређење понуда јер се исти улазни подаци за дизајн дају сваком добављачу. Када се промени радни део или елемент за спајање, поново размотрите ову тачку уместо да наставите са претходном претпоставком. Приликом прегледа толеранције налегања клинастог вратила, поново размотрите ову тачку кад год се промени радни део, стање материјала или радни део.
Споразум о методи инспекције
Споразум о методи инспекције требало би да користи методу која директно или функционално мери карактеристике цртежа. Функционални мерила, аналитичко мерење зубаца, инспекција CMM-ом, мерења распона и мерења преко клинова или куглица одговарају на различита питања и нису подразумевано заменљива.
Договорите се о методи пре производње када је толеранција мала или када купац и добављач користе различиту опрему. Контролишите температуру, чистоћу и калибрацију мерача ради поновљивости. Извештај о инспекцији треба да идентификује ревизију цртежа и подешавање података како би се касније партије могле упоредити на истој основи. За ову тему, повежите ту одлуку са компонентом за спајање и ревизијом цртежа која се користи за захтев за понуду (RFQ). Приликом прегледа толеранције налегања клинастог вратила, поново погледајте ову тачку кад год се промени компонента за спајање, стање материјала или радни режим.
Замена главчине и хабања вратила
Замена главчине и хабања вратила утиче на површину контакта, осећај склапања и расподелу оптерећења. Ефективно захватање је дужина преко које бочне стране зубаца могу заправо да носе оптерећење; скошења, ублажења и непотпуни делови зубаца не треба аутоматски рачунати као радну дужину.
Прилагођавање се мора проценити као пар спојених елемената. Дебљина зубаца, ширина размака, зазори пречника, поравнање и температура доприносе томе. За замене, прегледајте оба дела јер хабање у главчини може учинити да се ново вратило осећа лабаво чак и када је нови спољашњи жлеб унутар своје толеранције цртежа. У овом прегледу, користан критеријум прихватања је онај који се може пратити до функционалне карактеристике цртежа. За „Прилагођавање и толеранција жлебастог вратила: Шта инжењери треба да потврде“, примените ову проверу на специфични интерфејс толеранције прилагођавања жлебастог вратила приказан на тренутном цртежу.
Уобичајене грешке које треба избегавати
Уобичајене грешке у толеранцији налегања клинастог вратила настају због третирања једне номиналне вредности као да она дефинише комплетан спој. Недостајући угао притиска, нејасни подаци, копиране димензије хабања, неодређена локација тврдоће и неусклађене методе контроле могу довести до тога да делови изгледају исправно на папиру, али се не склапају доследно.
Бољи преглед почиње са паром спојених елемената, идентификује путању оптерећења и карактеристике лоцирања, а затим повезује геометрију, стање материјала и инспекцију са тим функцијама. Затворите отворена питања на цртежу пре производње и задржите договорено тумачење са ревизијом за поновљене поруџбине. За поновљене радове, задржите исту датотеку и основу мерења, осим ако се захтеви за склапање не промене. У захтеву за понуду за толеранцију налегања клинастог вратила, држите ову тачку повезаном са елементом спојених елемената, шемом датотека и методом прихватања готовог дела.
Резиме одлуке
| Област одлучивања | Шта да потврдим | Зашто је важно |
|---|---|---|
| Геометрија спајања | Систем зубаца, пречници, захват и приањање | Контролише компатибилност и бочни контакт |
| Локација | Референтне тачке, цевци, рамена и избацивање | Контролише поравнање у склопу |
| Материјално стање | Врста, термичка обрада, тврдоћа и завршна обрада | Дефинише завршно механичко стање и стање хабања |
| Дужност | Обртни момент, брзина, удар, кретање и околина | Повезује дефиницију дела са условима рада |
| Инспекција | Контролисане карактеристике и метод мерења | Одржава доследност прихватања између добављача и купца |
Контролна листа спецификација
- Спојна компонента и спољашња/унутрашња оријентација зуба
- Модул или систем корака, број зубаца, угао притиска и већи/мањи пречници
- Ефективно захватање, уклапање или основа толеранције и аксијално кретање ако је потребно
- Материјал, термичка обрада, локација тврдоће и функционална површинска обрада
- Захтеви за референтне тачке, пречнике лежајева или пилота, избацивање и аксијални положај
- Обртни момент, брзина, ударно или реверзно оптерећење, подмазивање и радно окружење
- Количина, захтеви за први артикал и договорена документација о инспекцији
Користите асортиман производа за клинасто вратило да упоредите доступне конфигурације и Контролна листа за цртање захтева за понуду (RFQ) да припремите комплетан упит. Када се промени радни или спојни члан, поново размотрите ову тачку уместо да наставите са претходном претпоставком. За „Прилегање и толеранција клинастог вратила: Шта инжењери треба да потврде“, примените ову проверу на специфични интерфејс толеранције прилегања клинастог вратила приказан на тренутном цртежу.
Инжењерски радни лист за толеранцију налегања шлицевог вратила
Користите овај радни лист да бисте окренули Прилагођавање и толеранција клинастог вратила: Шта инжењери треба да потврде у одлуке које се могу приказати на цртежу, проверити током цене и потврдити у првом чланку. Почните са Уклапање наспрам геометријске тачности и Осећај зазора и монтаже, јер те две ставке обично дефинишу или геометрију спајања или материјални услов који остатак процеса мора да подржи. Затим прегледајте Дебљина зуба и ширина размака, Размак између већег/мањег пречника и Референтна тачка и одступање против стварног склопа, уместо да их третирају као независне каталошке вредности.
За проблем селекције, напишите део за спајање и путању оптерећења на врху радног листа. Идентификујте које површине лоцирају вратило, да ли је клин фиксан или клизни, смер склапања и ефективно захватање зубаца. Забележите модул или систем корака, број зубаца, угао притиска и ограничења пречника из контролисаног цртежа. Ако је дизајн нов, држите изборе приањања и толеранције везаним за потребну функцију; ако је део замена, упоредите елемент за спајање и неистрошена подручја пре дефинисања номиналне геометрије. За „Приањање и толеранција вратила са клином: Шта инжењери треба да потврде“, примените ову проверу на специфични интерфејс толеранције приањања вратила са клином приказан на тренутном цртежу.
Затим, повежите дебљину зуба и ширину размака са карактеристиком цртежа коју треба да контролише. Функционални мерач може да одговори на другачије питање од аналитичког мерења зуба или контроле помоћу CMM машине, тако да захтев за понуду (RFQ) не би требало једноставно да захтева „потпуну инспекцију“. Наведите које карактеристике су битне за склапање, која референца података се користи и да ли је потребан извештај о првом чланку. Ово олакшава поређење понуда добављача јер сваки добављач прегледа исту дефиницију интерфејса.
Редослед прегледа цртежа
Пре него што затражите производњу, прегледајте цртеж истим редоследом којим склоп функционише: систем зупчаника за спајање, ефикасно захватање, лоцирање референтних тачака, суседни носачи или рамена, материјал и термичка обрада, функционалне завршне обраде и метод контроле. За толеранција налегања клинастог вратила, редослед је важан јер касније одлуке као што су избор процеса или избор мерача треба да подрже интерфејс, а не да га редефинишу.
| Ставка радног листа | Питање на које треба одговорити | Излаз захтева за понуду (RFQ) |
|---|---|---|
| Уклапање наспрам геометријске тачности | Коју функцију склапања контролише ова карактеристика? | Референца димензије, толеранције или спајања |
| Осећај зазора и монтаже | Који завршни услов мора бити постигнут? | Обавештење о материјалу / термичкој обради / завршној обради |
| Дебљина зуба и ширина размака | Како ће се карактеристика проверити? | Метода инспекције или извештајна белешка |
| Размак између већег/мањег пречника | Како се супротни члан ангажује? | Информације о парењу и веридби |
| Референтна тачка и одступање | Који податак одређује функционалну локацију? | Однос референтне тачке и излаза |
Предаја набавке пре првог чланка
Користан пакет за куповину Прилагођавање и толеранција клинастог вратила: Шта инжењери треба да потврде Садржи контролисани цртеж, количину, материјал и услове термичке обраде, информације о спојном делу и карактеристике прихватања које захтевају извештавање. Ако је испоручен 3Д модел, 2Д цртеж треба и даље да садржи толеранције, податке, напомене о термичкој обради и захтеве за инспекцију. Идентификујте тренутну ревизију у захтеву за понуду (RFQ) како производња и инспекција не би функционисале из различитих верзија.
Када карактеристика још није одређена, означите је ради инжењерског појашњења, уместо да уносите погодну вредност. За толеранцију налегања клинастог вратила, уобичајене отворене ставке су захват, налегање, положај тврдоће, одступање од суседног носача, приступ унутрашњим елементима или стање истрошене компоненте за спајање. Решавање тих тачака пре првог производа смањује потребу за поновним радовима која се могу избећи и олакшава контролу каснијих поновљених поруџбина.
Контролна листа пре објављивања
- Потврдите усклађеност у односу на геометријску тачност у односу на стварну компоненту за спајање.
- Потврдите зазор и осећај при монтажи у готовом стању.
- Дефинишите како ће се проверавати дебљина зуба и ширина размака.
- Проверите зазор већег/мањег пречника под предвиђеним условима монтаже.
- Повежите датум и изласке са функционалном структуром датума.
- Наведите количину, ниво ревизије и све захтеве за документацију за први чланак.
- Забележите промене у режиму рада, подмазивању или спајању хардвера за поновљене поруџбине.
Често постављана питања
Шта треба да потврдим у вези са налегањем наспрам геометријске тачности за толеранцију налегања клинастог вратила?
Прво повежите уклапање наспрам геометријске тачности са компонентом која се спаја и функцијом склопа. Ставите мерљиви захтев на контролисани цртеж и укључите супротни елемент када компатибилност зависи од оба дела. За „Уклапање и толеранција клинастог вратила: Шта инжењери треба да потврде“, ово спречава да номинална ознака замени геометрију која заправо контролише уклапање и пренос обртног момента.
Шта треба да потврдим у вези са зазором и осећајем при монтажи за толеранцију налегања клинастог вратила?
Потврдите зазор и осећај склопа у готовом стању, укључујући било који материјал, термичку обраду, површину или димензионално стање које се може променити након обраде. Ако захтев зависи од локације или податка, то експлицитно покажите како би производња и инспекција користили исту референцу.
Шта треба да потврдим у вези са дебљином зуба и ширином размака за толеранцију налегања клинастог вратила?
Изаберите метод инспекције који мери карактеристику наведену на цртежу. Функционално мерење, аналитичко мерење клина, провере CMM-ом, инспекција бицања, мерење храпавости и испитивање тврдоће одговарају на различита питања. Наведите који је резултат потребан за прихватање уместо да захтевате генерички извештај о инспекцији. За проверу толеранције и налегања клинастог вратила: Шта инжењери треба да потврде, примените ову проверу на специфични интерфејс толеранције налегања клинастог вратила приказан на тренутном цртежу.
Шта треба да потврдим у вези са зазором већег/мањег пречника за толеранцију налегања клинастог вратила?
Проверите зазор већег/мањег пречника са стварним делом за спајање и предвиђеним условима склопа. Ефективно захватање, зазор, аксијално кретање, температура и хабање у заменској главчини могу утицати на понашање споја. Ново вратило не треба прихватати или одбацивати само на основу осећаја када је доступан мерљив захтев за приањање.
Шта треба да потврдим у вези са референтним подацима и избочином за толеранцију налегања клинастог вратила?
Повежите референтну тачку и одступање са карактеристикама које лоцирају ротацију у склопу. Цртеж треба да јасно приказује референцу референтне тачке и сваки однос одступања или положаја. Ако термичка обрада или завршна обрада могу померити карактеристику, проверите однос у фази која представља готов део.
Од инжењерских одлука до контроле производње
Када се договори интерфејс, преведите сваку функционалну одлуку у карактеристику цртежа која се може произвести и прегледати. Избегавајте остављање кључних односа само у белешкама путем е-поште. Димензије, подаци, услови термичке обраде и захтеви за прихватање треба да буду контролисани у погледу ревизије, тако да производни тим и тим за инспекцију раде по истој дефиницији. За поновљени рад, задржите исте податке и основу мерења, осим ако се захтеви за склапање не промене. За толеранцију и налегање клинастог вратила: Шта инжењери треба да потврде, примените ову проверу на специфични интерфејс толеранције налегања клинастог вратила приказан на тренутном цртежу.
За прве чланке, дајте приоритет карактеристикама које доказују компатибилност склопа: геометрија зубаца, спајање, однос према лоцирајућим носачима или раменима, стање термичке обраде и свако критично одступање. Забележите метод мерења заједно са резултатом. Код поновљених поруџбина, коришћење истог подешавања датума и приступа мерењу олакшава препознавање промена трендова и смањује спорове изазване различитим тумачењима инспекције. Када се промени радни положај или спајајући елемент, поново размотрите ову тачку уместо да преносите претходну претпоставку. У захтеву за понуду за толеранцију спајања вратила са клином, држите ову тачку везаном за спајајући елемент, шему датума и метод прихватања готовог дела.
Када се промени радни режим, поново отворите инжењерски преглед уместо да претпоставите да је стара спецификација и даље одговарајућа. Већи обртни момент, повећани ударци, чешћи обрти, другачије подмазивање или нова компонента за спајање могу променити контакт и хабање чак и ако номинална величина клина остаје иста. Цртеж треба да се развија са стварним захтевима за склапање. За ову тему, повежите ту одлуку са компонентом за спајање и ревизијом цртежа која се користи за захтев за понуду (RFQ). Приликом прегледа толеранције налегања вратила са клином, поново погледајте ову тачку кад год се промени компонента за спајање, стање материјала или радни режим.
Припремите захтев за понуду (RFQ)
- Тренутни 2Д цртеж и ревизија
- Дефиниција компоненте за спајање и сплајна
- Материјал, термичка обрада и функционална завршна обрада
- Обртни момент, брзина, радни оптерећење и окружење
- Количина и потребна документација за инспекцију
Комплетан упит комбинује цртеж, спојни интерфејс, стање материјала, радни циклус, количину и очекивања инспекције. Када се ови улази дефинишу рано, добављачи могу да планирају алате, термичку обраду, завршну обраду и мерење око истог функционалног захтева, смањујући циклусе разјашњења пре првог производа. У овом прегледу, користан критеријум прихватања је онај који се може пратити до функционалне карактеристике цртежа. За „Налегање и толеранција клинастог вратила: Шта инжењери треба да потврде“, примените ову проверу на специфични интерфејс толеранције налегања клинастог вратила приказан на тренутном цртежу.
Претворите водич у захтев за понуду (RFQ)
Пошаљите контролисани цртеж, спојни интерфејс, стање материјала и информације о радном времену на технички преглед.
Захтевајте понуду
























