Допуски и посадка шлицевого вала: что необходимо подтвердить инженерам. — Шлицевая посадка является результатом совокупного влияния толщины зуба, ширины зазора, диаметров, соосности и системы допусков, используемой обеими сопрягаемыми деталями. Полезный чертеж четко определяет основу посадки и связывает геометрические допуски с функциональными базовыми параметрами, вместо того чтобы просто ужесточать каждый размер.
Для допуск на посадку шлицевого валаНаиболее надежной спецификацией является та, которую проектировщик, покупатель, производитель и инспектор могут интерпретировать одинаково. В дальнейшем обсуждении основное внимание уделяется измеримым параметрам чертежа, условиям сборки и практическим проверкам, а не универсальным показателям крутящего момента, посадки или срока службы, которые невозможно определить без полных данных о геометрии и условиях эксплуатации.
Точность посадки против геометрической точности
Точность посадки против геометрической точности Это влияет на площадь контакта, ощущение при сборке и распределение нагрузки. Эффективное зацепление — это длина, на которой боковые поверхности зубьев могут фактически нести нагрузку; фаски, выемки и неполные участки зубьев не следует автоматически учитывать как рабочую длину.
Посадка должна оцениваться как посадка пары сопрягаемых элементов. Толщина зубьев, ширина зазора, диаметр зазоров, соосность и температура — все это влияет на результат. При замене необходимо осмотреть обе детали, поскольку износ ступицы может привести к тому, что новый вал будет казаться люфтовым, даже если новый внешний шлиец находится в пределах допусков, указанных на чертеже. В данном случае следует связать это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. При проверке допусков на посадку шлицевого вала следует возвращаться к этому вопросу всякий раз, когда изменяются сопрягаемый компонент, состояние материала или режим работы.
Ревность и ощущение сборки
Ревность и ощущение сборки Это влияет на площадь контакта, ощущение при сборке и распределение нагрузки. Эффективное зацепление — это длина, на которой боковые поверхности зубьев могут фактически нести нагрузку; фаски, выемки и неполные участки зубьев не следует автоматически учитывать как рабочую длину.
Посадка должна оцениваться как посадка пары сопрягаемых элементов. Толщина зубьев, ширина зазора, диаметр зазоров, соосность и температура — все это влияет на результат. При замене необходимо осмотреть обе детали, поскольку износ ступицы может привести к тому, что новый вал будет казаться люфтовым, даже если новый внешний шлиец находится в пределах допусков, указанных на чертеже. В данном обзоре полезным критерием приемки является тот, который можно соотнести с функциональной характеристикой чертежа. При проверке допусков посадки шлицевого вала следует возвращаться к этому пункту всякий раз, когда изменяются сопрягаемый компонент, состояние материала или режим работы.
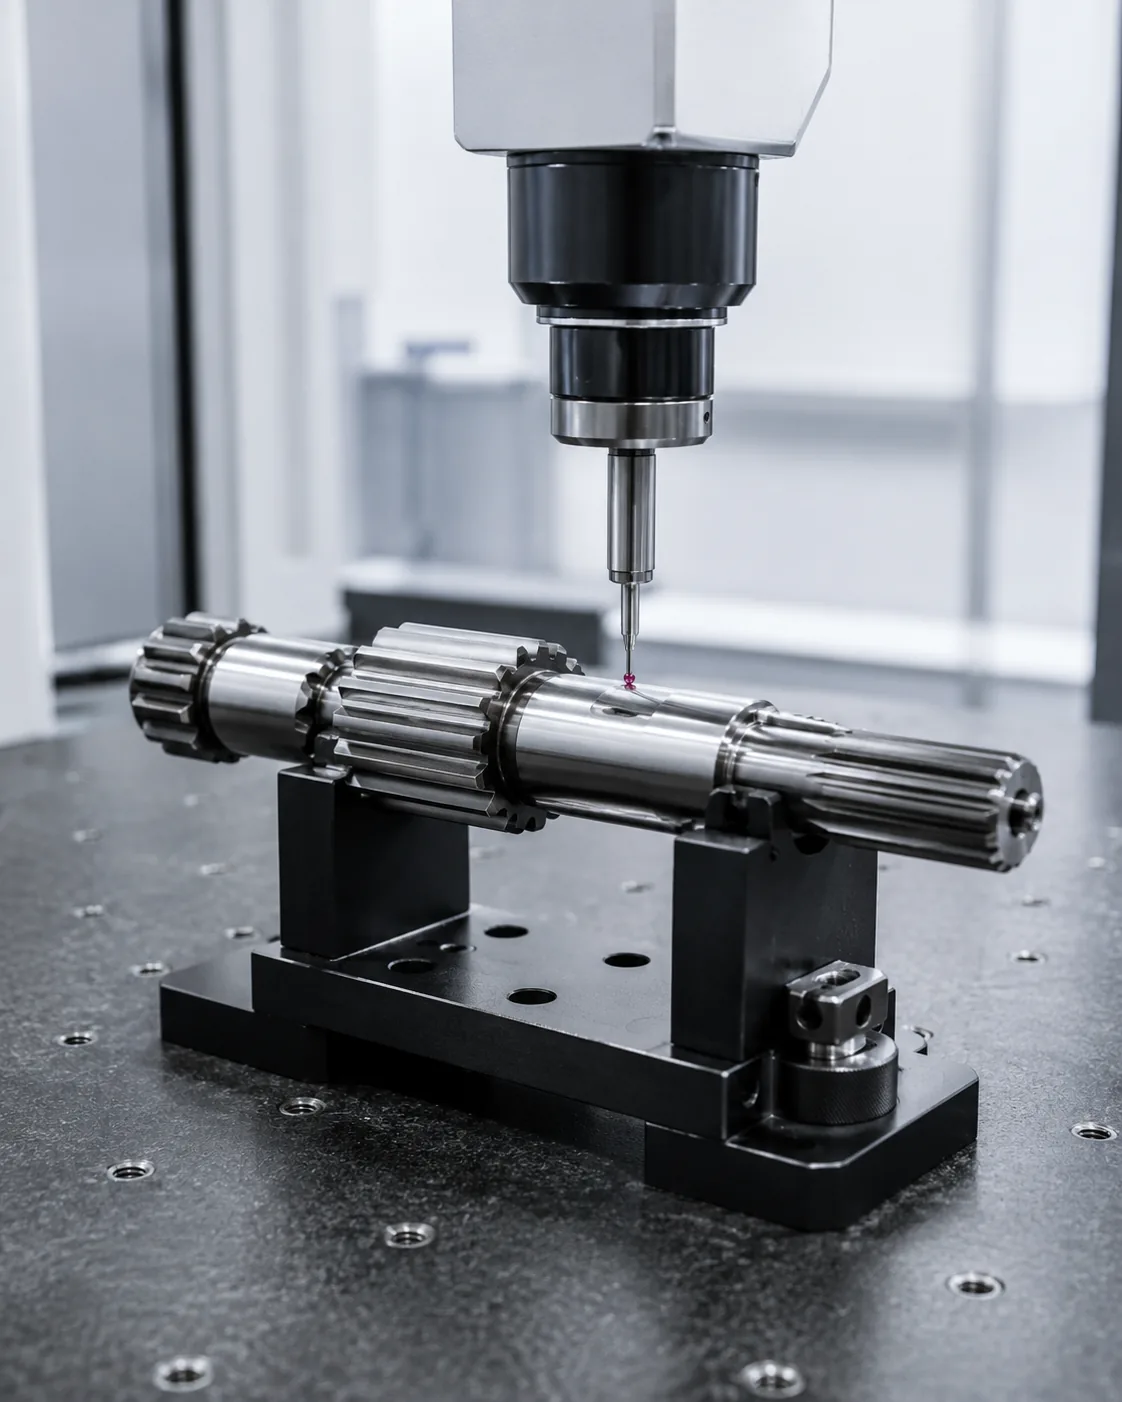
Толщина зуба и ширина промежутка между зубами
Толщина зуба и ширина промежутка между зубами Следует использовать метод, который измеряет характеристики вытяжки непосредственно или функционально. Функциональные измерительные приборы, аналитическое измерение зубьев, контроль с помощью координатно-измерительной машины, измерения пролетов и измерения на штифтах или шариках отвечают на разные вопросы и по умолчанию не являются взаимозаменяемыми.
Согласуйте метод до начала производства, если допуски жесткие или если заказчик и поставщик используют различное оборудование. Контролируйте температуру, чистоту и калибровку измерительных приборов для обеспечения повторяемости. В отчете о проверке следует указать версию чертежа и базовую конфигурацию, чтобы последующие партии можно было сравнивать на одной и той же основе. При повторных работах сохраняйте ту же базовую конфигурацию и основу измерения, если требования к сборке не меняются. Для проверки посадки и допуска шлицевого вала: что должны подтвердить инженеры, примените эту проверку к конкретному интерфейсу допуска посадки шлицевого вала, показанному на текущем чертеже.
Большой/малый диаметр зазора
Большой/малый диаметр зазора Это влияет на площадь контакта, ощущение при сборке и распределение нагрузки. Эффективное зацепление — это длина, на которой боковые поверхности зубьев могут фактически нести нагрузку; фаски, выемки и неполные участки зубьев не следует автоматически учитывать как рабочую длину.
Посадка должна оцениваться как посадка пары сопрягаемых элементов. Толщина зубьев, ширина зазора, диаметр зазоров, соосность и температура — все это влияет на результат. При замене необходимо осмотреть обе детали, поскольку износ ступицы может привести к тому, что новый вал будет казаться люфтовым, даже если новый внешний шлиец находится в пределах допусков, указанных на чертеже. При изменении назначения или сопрягаемого элемента следует вернуться к этому моменту, а не использовать предыдущее предположение. Для проверки посадки и допусков шлицевого вала: что должны подтвердить инженеры, примените эту проверку к конкретному интерфейсу допуска посадки шлицевого вала, показанному на текущем чертеже.
Базовый уровень и биение
Базовый уровень и биение Определяет положение шлицевого вала относительно элементов, обеспечивающих вращение. Функциональные базовые точки обычно выбираются из диаметров цапф, направляющих отверстий, выступов или других поверхностей, которые фиксируют компонент в сборке. Допуск должен воспроизводить это соотношение во время контроля.
Избегайте использования геометрических допусков в качестве отдельных показателей качества. Определите, какое отклонение может допускать сборка, укажите базовую систему координат и уточните контролируемый элемент. Термическая обработка и окончательная отделка могут изменить это соотношение, поэтому измерение следует проводить на этапе производства, соответствующем готовой детали. В рамках этой темы свяжите это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. Для проверки допуска и посадки шлицевого вала: что должны подтвердить инженеры, примените эту проверку к конкретному интерфейсу допуска посадки шлицевого вала, показанному на текущем чертеже.
Влияние температуры и смазки
Влияние температуры и смазки Это влияет на износостойкость, усталостную прочность, деформацию и последовательность чистовой обработки. Цементация, индукционная закалка и закалка-отпуск создают различные состояния материала, поэтому их не следует рассматривать как взаимозаменяемые способы достижения значения твердости.
Укажите твердость с указанием места и, при необходимости, глубины закалки или состояния сердцевины. Если термообработка может изменить прямолинейность или соотношение элементов, спланируйте восстановление базовых параметров и окончательный контроль после термической обработки. Для критически важных шеек или поверхностей зубьев может потребоваться чистовая обработка, если необходимо восстановить жесткие допуски. В данном обзоре полезным критерием приемки является тот, который можно отследить до функциональной характеристики чертежа. Для проверки посадки и допуска шлицевого вала: что должны подтвердить инженеры, зафиксируйте результирующее требование на чертеже или в спецификации на закупку, чтобы оно оставалось неизменным при повторных заказах.
Последовательность практических обзоров
Практическая проверка начинается с определения сопрягаемого компонента и пути приложения крутящего момента, затем подтверждается зубчатая система, зацепление и особенности вала, определяющие место соединения. Далее определяются материал и термообработка, функциональная обработка поверхности, а также любые требования к биению или положению. При повторной работе следует сохранять ту же базовую точку и основу измерения, если требования к сборке не меняются. При проверке допуска посадки шлицевого вала следует возвращаться к этому пункту всякий раз, когда изменяются сопрягаемый компонент, состояние материала или режим работы.
Завершите согласованием метода контроля, количества и документации на первый образец. Такой порядок предотвращает принятие решений по процессу или допускам до того, как будет понят функциональный интерфейс, и упрощает сравнение предложений, поскольку каждому поставщику предоставляются одни и те же проектные данные. При изменении режима работы или сопрягаемого элемента следует вернуться к этому пункту, вместо того чтобы использовать предыдущее предположение. При пересмотре допусков посадки шлицевого вала следует возвращаться к этому пункту всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
Соглашение о методах контроля
Соглашение о методах контроля Следует использовать метод, который измеряет характеристики вытяжки непосредственно или функционально. Функциональные измерительные приборы, аналитическое измерение зубьев, контроль с помощью координатно-измерительной машины, измерения пролетов и измерения на штифтах или шариках отвечают на разные вопросы и по умолчанию не являются взаимозаменяемыми.
Согласуйте метод до начала производства, если допуски жесткие или если заказчик и поставщик используют различное оборудование. Контролируйте температуру, чистоту и калибровку измерительных приборов для обеспечения повторяемости. В отчете о проверке следует указать версию чертежа и базовую конфигурацию, чтобы последующие партии можно было сравнивать на одной и той же основе. В рамках этой темы свяжите это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. При проверке допусков посадки шлицевого вала возвращайтесь к этому вопросу всякий раз, когда изменяются сопрягаемый компонент, состояние материала или режим работы.
Износ ступицы и вала при замене
Износ ступицы и вала при замене Это влияет на площадь контакта, ощущение при сборке и распределение нагрузки. Эффективное зацепление — это длина, на которой боковые поверхности зубьев могут фактически нести нагрузку; фаски, выемки и неполные участки зубьев не следует автоматически учитывать как рабочую длину.
Посадка должна оцениваться как посадка пары сопрягаемых элементов. Толщина зубьев, ширина зазора, диаметр зазоров, соосность и температура — все это влияет на результат. При замене необходимо осмотреть обе детали, поскольку износ ступицы может привести к тому, что новый вал будет казаться люфтящим, даже если новый внешний шлиец находится в пределах допусков, указанных на чертеже. В данном обзоре полезным критерием приемки является тот, который можно отследить до функциональной характеристики чертежа. Для проверки посадки и допуска шлицевого вала: что должны подтвердить инженеры, примените эту проверку к конкретному интерфейсу допуска посадки шлицевого вала, показанному на текущем чертеже.
Распространенные ошибки, которых следует избегать
Распространенные ошибки в допусках посадки шлицевых валов возникают из-за того, что одно номинальное значение рассматривается как определяющее всю поверхность соединения. Отсутствие угла зацепления, нечеткие базовые точки, скопированные размеры износа, неуказанное местоположение твердости и несоответствие методов контроля могут привести к тому, что детали будут выглядеть правильно на бумаге, но не будут собираться должным образом.
Более тщательный анализ начинается с сопряженной пары, определяет путь приложения нагрузки и элементы крепления, а затем связывает геометрию, состояние материала и контроль качества с этими функциями. Нерешенные вопросы на чертеже следует закрывать до начала производства, а согласованную интерпретацию сохранять при внесении изменений для повторных заказов. Для повторных работ следует сохранять ту же базовую точку и основу измерения, если требования к сборке не меняются. В запросе предложений по допускам посадки шлицевого вала следует привязывать эту точку к сопряженному элементу, базовой схеме и методу приемки готовой детали.
Краткое изложение решения
| Область принятия решений | Что подтвердить | Почему это важно |
|---|---|---|
| Геометрия сочленения | Система зубьев, диаметры, зацепление и посадка | Совместимость элементов управления и контакт с боковыми поверхностями |
| Расположение | Базовые точки, журналы, плечи и биение | Контролирует выравнивание в сборке. |
| Материальное состояние | Марка стали, термообработка, твердость и отделка. | Определяет конечное механическое состояние и состояние износа. |
| Долг | Крутящий момент, скорость, удар, движение и окружающая среда | Связывает описание детали с условиями эксплуатации. |
| Проверка | Контролируемые характеристики и метод измерения | Обеспечивает согласованность приемки между поставщиком и покупателем. |
Контрольный список технических характеристик
- Сопрягаемый компонент и ориентация зуба снаружи/внутри
- Модуль или система шага, количество зубьев, угол зацепления и большой/малый диаметры.
- Эффективное зацепление, посадка или допуск, а также осевое перемещение при необходимости.
- Материал, термообработка, определение твердости и функциональная обработка поверхности.
- Базовые параметры, диаметры подшипников или направляющих, биение и требования к осевому расположению.
- Крутящий момент, скорость, ударная или реверсивная нагрузка, смазка и условия эксплуатации.
- Количество, требования к первому образцу и согласованная документация по проверке.
Используйте Ассортимент продукции для шлицевых валов для сравнения доступных конфигураций и Контрольный список чертежей для запроса коммерческого предложения Для подготовки полного запроса. При изменении назначения или сопрягаемого элемента следует вернуться к этому пункту, а не использовать предыдущее предположение. Для проверки допуска и посадки шлицевого вала: что должны подтвердить инженеры, примените эту проверку к конкретному интерфейсу допуска посадки шлицевого вала, показанному на текущем чертеже.
Инженерная таблица для расчета допуска посадки шлицевого вала.
Используйте этот рабочий лист, чтобы перевернуть Допуски и посадка шлицевого вала: что необходимо подтвердить инженерам. к решениям, которые можно отобразить на чертеже, проверить во время составления сметы и подтвердить на первом этапе разработки. Начнем с Точность посадки против геометрической точности и Ревность и ощущение сборки, поскольку эти два параметра обычно определяют либо геометрию сопряжения, либо состояние материала, которое должна поддерживать остальная часть процесса. Затем проведите проверку. Толщина зуба и ширина промежутка между зубами, Большой/малый диаметр зазора и Базовый уровень и биение сравнивать с фактической сборкой, а не рассматривать их как независимые каталожные значения.
При выборе детали укажите в верхней части листа сопряженную деталь и траекторию нагрузки. Определите, на каких поверхностях располагается вал, является ли шлицевое соединение неподвижным или скользящим, направление сборки и эффективную зону зацепления зубьев. Запишите модуль или систему шага, количество зубьев, угол зацепления и предельные значения диаметра из чертежа. Если конструкция новая, выбирайте параметры посадки и допуска в соответствии с требуемой функцией; если деталь является заменой, сравните сопряженный элемент и неповрежденные участки, прежде чем определять номинальную геометрию. Для проверки посадки и допуска шлицевого вала: что должны подтвердить инженеры, примените эту проверку к конкретному интерфейсу допуска посадки шлицевого вала, показанному на текущем чертеже.
Далее, свяжите толщину зуба и ширину зазора с характеристикой чертежа, которую они призваны контролировать. Функциональный измерительный прибор может ответить на другой вопрос, нежели аналитическое измерение зубьев или контроль с помощью КИМ, поэтому в запросе предложений не следует просто запрашивать «полный контроль». Укажите, какие характеристики важны для сборки, какая базовая точка используется и требуется ли отчет о первом образце. Это упростит сравнение предложений поставщиков, поскольку каждый поставщик рассматривает одно и то же определение интерфейса.
Последовательность проверки чертежей
Перед заказом на изготовление проверьте чертеж в том же порядке, в котором выполняется сборка: система сопряженных зубьев, эффективное зацепление, опорные точки, смежные шейки или упоры, материал и термообработка, функциональная отделка и метод контроля качества. допуск на посадку шлицевого валаПорядок действий имеет значение, поскольку последующие решения, такие как выбор процесса или выбор измерительного прибора, должны поддерживать интерфейс, а не переопределять его.
| Пункт рабочего листа | Вопрос, на который нужно ответить | Выход запроса предложений (RFQ) |
|---|---|---|
| Точность посадки против геометрической точности | Какую функцию сборки контролирует этот элемент? | Размер, допуск или ссылка на сопряжение |
| Ревность и ощущение сборки | Какого конечного состояния необходимо достичь? | Указание материала / термообработки / отделки |
| Толщина зуба и ширина промежутка между зубами | Как будет проверяться данная характеристика? | Метод проверки или протокол осмотра |
| Большой/малый диаметр зазора | Как взаимодействует противоположный участник? | Информация о частях тела для спаривания и о помолвке |
| Базовый уровень и биение | Какая из этих точек определяет функциональное местоположение? | Взаимосвязь между базовой точкой и биением |
Передача информации о закупках перед публикацией первого образца.
Удобный пакет для закупок Допуски и посадка шлицевого вала: что необходимо подтвердить инженерам. Содержит контролируемый чертеж, количество, материал и условия термообработки, информацию о сопряжении и характеристики приемки, требующие указания. Если предоставлена 3D-модель, 2D-чертеж должен по-прежнему содержать допуски, базовые точки, примечания по термообработке и требования к контролю качества. Укажите текущую редакцию в запросе предложений, чтобы производство и контроль качества не работали с разными версиями.
Если характеристика еще не определена, отметьте ее для уточнения инженерными соображениями, а не вводите удобное значение. Что касается допусков на посадку шлицевого вала, то к часто нерешенным вопросам относятся зацепление, посадка, расположение твердости, биение до соседней шейки, доступ к внутренним элементам или состояние изношенного сопрягаемого компонента. Решение этих вопросов до изготовления первого образца снижает количество ненужных переделок и упрощает контроль за выполнением последующих повторных заказов.
Контрольный список перед выпуском
- Проверьте соответствие геометрической точности фактическому сопрягаемому компоненту.
- Проверьте наличие люфта и качество сборки в готовом виде.
- Определите, как будет проводиться осмотр толщины зуба и ширины промежутка между зубами.
- Проверьте зазор между поперечным и поперечным диаметрами при предполагаемых условиях сборки.
- Соотнесите базовые параметры и биение с функциональной базовой структурой.
- Укажите количество, уровень доработки и любые требования к документации для первого образца.
- Для повторных заказов регистрируйте изменения в режиме работы, смазке или сопрягаемых деталях.
Часто задаваемые вопросы
Что мне следует уточнить относительно точности посадки и геометрической точности для допуска посадки шлицевого вала?
Сначала свяжите посадку и геометрическую точность с сопрягаемым компонентом и функцией сборки. Укажите измеримое требование на чертеже, контролирующем параметры, и включите противоположный элемент, если совместимость зависит от обеих деталей. В случае с посадкой и допусками шлицевых валов: что инженерам необходимо подтвердить, это предотвратит замену номинальной маркировки геометрии, которая фактически контролирует посадку и передачу крутящего момента.
Что мне следует уточнить относительно люфта и ощущений при сборке для обеспечения точности посадки шлицевого вала?
Подтвердите наличие люфта и качество сборки в готовом виде, включая любые изменения материала, термообработки, поверхности или размеров, которые могут произойти после обработки. Если требование зависит от местоположения или базовой точки, укажите это явно, чтобы производство и контроль использовали одну и ту же точку отсчета.
Что мне следует уточнить относительно толщины зубьев и ширины зазора для обеспечения допуска посадки шлицевого вала?
Выберите метод контроля, измеряющий характеристику, указанную на чертеже. Функциональное измерение, аналитическое измерение шлицов, проверки на координатно-измерительной машине, контроль биения, измерение шероховатости и измерение твердости отвечают на разные вопросы. Укажите, какой результат необходим для приемки, вместо того, чтобы запрашивать общий отчет о проверке. Для проверки посадки и допуска шлицевого вала: что должны подтвердить инженеры, примените эту проверку к конкретному интерфейсу допуска посадки шлицевого вала, показанному на текущем чертеже.
Что мне следует уточнить относительно зазора между шлицами и валом (большой/малый диаметр) для обеспечения допуска посадки шлицевого вала?
Проверьте зазор между основным и второстепенным диаметрами с учетом реальной сопрягаемой детали и предполагаемых условий сборки. Эффективность зацепления, зазор, осевое перемещение, температура и износ в заменяемой ступице — все это может влиять на поведение соединения. Новый вал не следует принимать или отклонять только на ощупь, если есть измеримые требования к посадке.
Что мне следует уточнить относительно базовой точки и биения для допуска посадки шлицевого вала?
Привяжите базовые точки и биение к элементам, определяющим вращение в сборке. На чертеже должны быть четко указаны базовые точки и любые соотношения биения и положения. Если термообработка или чистовая обработка могут сместить элемент, проверьте соотношение на этапе, соответствующем готовой детали.
От принятия инженерных решений до управления производством
После согласования интерфейса переведите каждое функциональное решение в характеристику чертежа, пригодную для изготовления и контроля. Избегайте оставлять ключевые взаимосвязи только в электронных письмах. Размеры, базовые точки, условия термообработки и требования к приемке должны контролироваться в соответствии с изменениями, чтобы производственная и контрольная группы работали в рамках одного и того же определения. При повторных работах сохраняйте те же базовые точки и основу измерения, если требования к сборке не меняются. Для проверки допуска и посадки шлицевого вала: что должны подтвердить инженеры, примените эту проверку к конкретному интерфейсу допуска посадки шлицевого вала, показанному на текущем чертеже.
Для первых образцов в приоритетном порядке следует учитывать характеристики, подтверждающие совместимость сборки: геометрию зубьев, сопряжение, соотношение с опорными шейками или упорами, условия термообработки и любое критическое биение. Метод измерения следует записывать вместе с результатом. При повторных заказах использование одной и той же базовой конфигурации и подхода к измерению упрощает выявление изменений тенденций и снижает количество споров, вызванных различными интерпретациями результатов контроля. При изменении типа или сопряженного элемента следует вернуться к этому моменту, а не использовать предыдущее предположение. В запросе предложений по допускам на посадку шлицевого вала этот момент следует привязывать к сопряженному элементу, базовой схеме и методу приемки готовой детали.
При изменении режима работы следует повторно провести техническую экспертизу, а не предполагать, что старая спецификация по-прежнему подходит. Более высокий крутящий момент, усиленные удары, более частые реверсы, другая смазка или новый сопрягаемый компонент могут изменить контакт и износ, даже если номинальный размер шлицов остается неизменным. Чертеж должен меняться в соответствии с фактическими требованиями к сборке. В данном случае следует связать это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. При проверке допусков посадки шлицевого вала следует возвращаться к этому вопросу всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
Подготовьте запрос предложений (RFQ).
- Текущий 2D-чертеж и его доработка.
- Определение компонента сопряжения и сплайна
- Материалы, термообработка и функциональная отделка
- Крутящий момент, скорость, режим работы и окружающая среда
- Количество и необходимая инспекционная документация
Комплексное исследование включает в себя чертеж, сопряжение, состояние материала, назначение, количество и требования к контролю качества. Когда эти параметры определены на раннем этапе, поставщики могут планировать изготовление оснастки, термообработку, отделку и измерения, исходя из одних и тех же функциональных требований, сокращая циклы уточнения до выпуска первого образца. В данном обзоре полезным критерием приемки является тот, который можно отследить до функциональной характеристики чертежа. Для проверки допуска и посадки шлицевого вала: что необходимо подтвердить инженерам, примените эту проверку к конкретному допуску посадки шлицевого вала, указанному на текущем чертеже.
Превратите руководство в запрос на коммерческое предложение (RFQ).
Для технической проверки предоставьте чертеж, информацию о сопряжении, состоянии материалов и условиях эксплуатации.
Запросить ценовое предложение
























