Façonnage vs brochage pour les caractéristiques internes des cannelures Le façonnage et le brochage permettent tous deux de réaliser des cannelures internes, mais ils conviennent à des géométries, des volumes et des coûts d'outillage différents. Les alésages traversants, les zones borgnes, la longueur des pièces, la forme des dents, le volume de production et l'accessibilité pour le contrôle sont autant d'éléments qui déterminent le procédé le plus approprié.
Pour façonnage de cannelures vs brochageLa spécification la plus fiable est celle que le concepteur, l'acheteur, le fabricant et l'inspecteur peuvent interpréter de la même manière. La discussion ci-dessous porte sur les données mesurables des plans, les conditions d'assemblage et les contrôles pratiques, plutôt que sur des affirmations universelles concernant le couple, l'ajustement ou la durée de vie, qui ne peuvent être déterminées sans données complètes sur la géométrie et le fonctionnement.
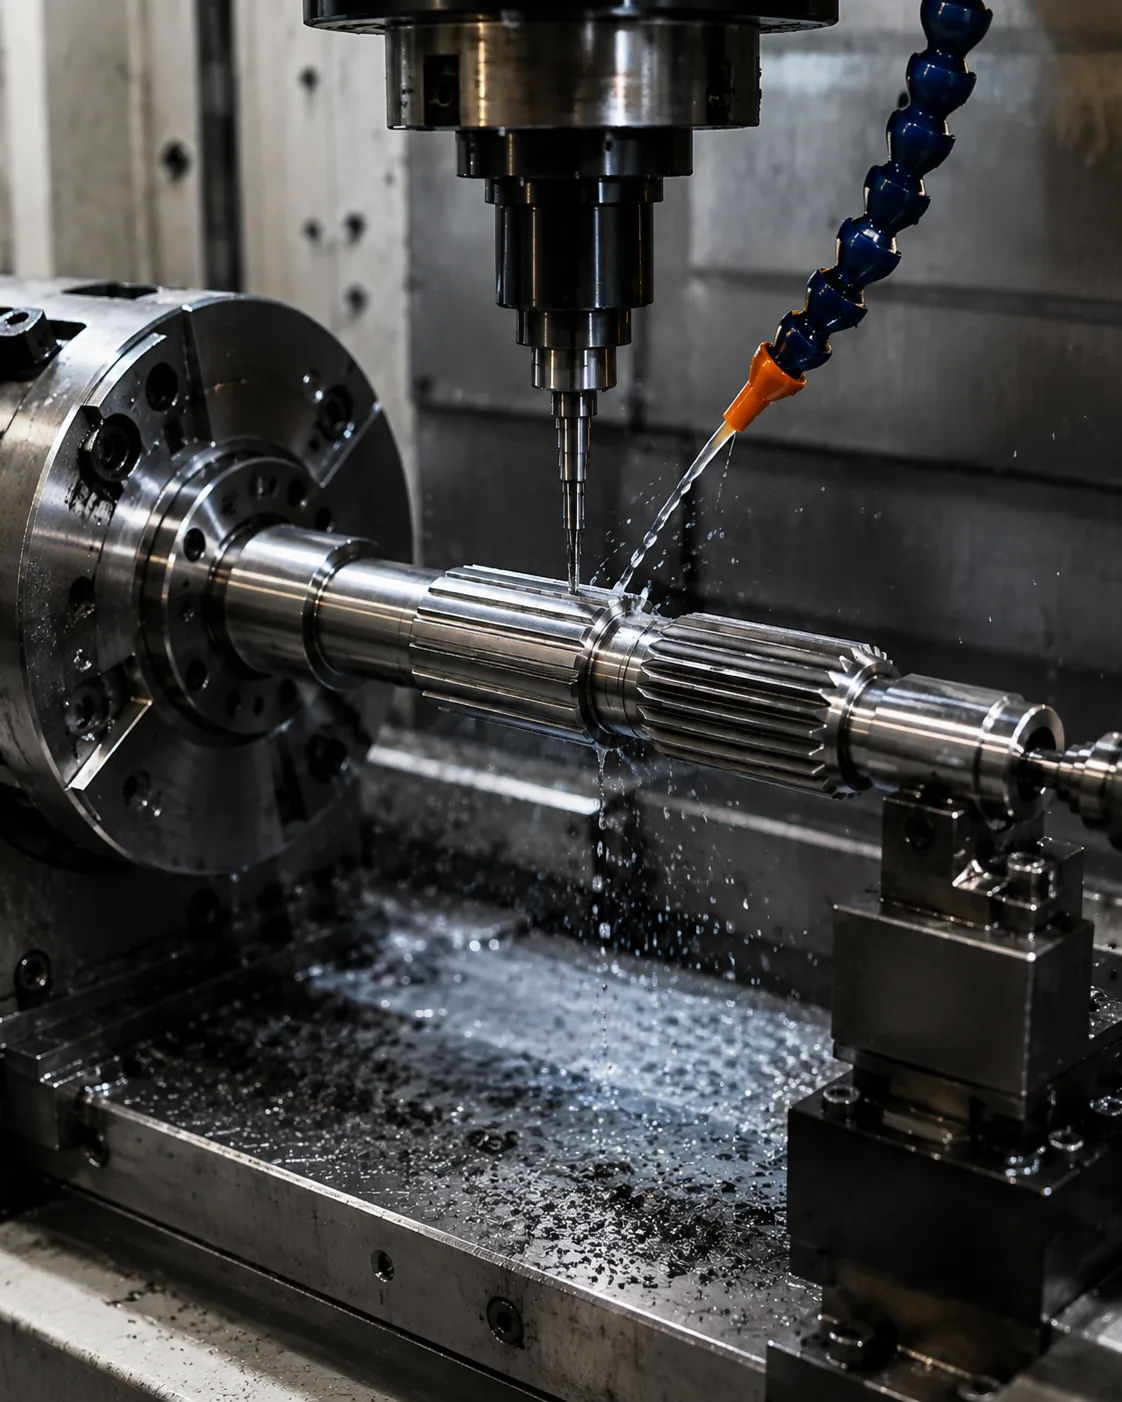
Accès aux outils de façonnage
Accès aux outils de façonnage Le choix de la fabrication dépend de la géométrie des dents, de l'accessibilité, de l'état du matériau, du volume de production et de la précision requise. Les cannelures externes et internes nécessitent souvent des stratégies d'outillage différentes, et les épaulements ou les diamètres adjacents peuvent limiter l'approche de l'outil.
Définissez d'abord la géométrie finale de la dent et la méthode de réception, puis sélectionnez un procédé qualifié permettant de les réaliser efficacement. Le traitement thermique peut modifier l'ordre des opérations : l'ébauche peut être réalisée avant la trempe, tandis que la rectification ou une autre méthode de finition dure est réservée aux caractéristiques nécessitant une correction après déformation thermique. Dans ce cas, tenez compte de la pièce d'accouplement et de la révision du dessin utilisée pour la demande de devis. Lors de l'examen du façonnage des cannelures par rapport au brochage, revenez sur ce point à chaque modification de la pièce d'accouplement, de l'état du matériau ou des conditions de fonctionnement.
Investissement et volume de la broche
Investissement et volume de la broche Il convient d'examiner cette question dans le contexte du façonnage des cannelures par rapport au brochage. Il faut identifier la pièce d'accouplement, la fonction de fonctionnement et la caractéristique de dessin que cette décision influence. L'exigence doit être mesurable et liée à l'ajustement, au transfert de couple, à l'alignement, à l'usure ou à tout autre besoin d'assemblage défini.
La décision doit tenir compte de l'état du matériau, du processus de fabrication et de l'accessibilité pour l'inspection. S'il s'agit d'une pièce de rechange, comparez la géométrie non usée et l'élément d'accouplement plutôt que de reproduire les dommages. Pour les nouvelles conceptions, privilégiez la flexibilité dans le choix des procédés, sauf si la conception l'exige. Dans cette analyse, le critère d'acceptation pertinent est celui qui peut être rattaché à une caractéristique fonctionnelle du dessin. Lors de l'évaluation du taillage des cannelures par rapport au brochage, réexaminez ce point à chaque modification du composant d'accouplement, de l'état du matériau ou des conditions de fonctionnement.
Splines internes aveugles ou traversantes
Splines internes aveugles ou traversantes Il convient d'examiner cette question dans le contexte du façonnage des cannelures par rapport au brochage. Il faut identifier la pièce d'accouplement, la fonction de fonctionnement et la caractéristique de dessin que cette décision influence. L'exigence doit être mesurable et liée à l'ajustement, au transfert de couple, à l'alignement, à l'usure ou à tout autre besoin d'assemblage défini.
La décision doit tenir compte de l'état du matériau, de la séquence de fabrication et de l'accessibilité pour l'inspection. S'il s'agit d'une pièce de remplacement, comparez la géométrie non usée et celle de l'élément d'accouplement plutôt que de reproduire un dommage. Pour les nouvelles conceptions, privilégiez la flexibilité dans le choix des procédés, sauf si la conception elle-même impose un procédé spécifique. Pour les travaux répétés, conservez les mêmes références et bases de mesure, sauf si les exigences d'assemblage changent. Dans une demande de devis comparant le taillage de cannelures et le brochage, assurez-vous que ce point soit lié à l'élément d'accouplement, au système de références et à la méthode de réception de la pièce finie.
Gamme de tailles et course de la machine
Gamme de tailles et course de la machine Il convient d'examiner cette question dans le contexte du façonnage des cannelures par rapport au brochage. Il faut identifier la pièce d'accouplement, la fonction de fonctionnement et la caractéristique de dessin que cette décision influence. L'exigence doit être mesurable et liée à l'ajustement, au transfert de couple, à l'alignement, à l'usure ou à tout autre besoin d'assemblage défini.
Tenez compte de l'état du matériau, du processus de fabrication et de l'accessibilité pour l'inspection. S'il s'agit d'une pièce de rechange, comparez la géométrie non usée et celle de l'élément d'accouplement plutôt que de reproduire une pièce endommagée. Pour les nouvelles conceptions, privilégiez la flexibilité dans le choix des procédés, sauf si la conception l'impose. En cas de modification de la fonction ou de l'élément d'accouplement, réévaluez ce point au lieu de vous baser sur l'hypothèse précédente. Pour le taillage ou le brochage des cannelures internes, consignez l'exigence résultante sur le dessin ou le cahier des charges afin de garantir sa cohérence pour les commandes ultérieures.
État matériel
État matériel Le choix de l'acier doit tenir compte de la charge, des dimensions de la section, du comportement au durcissement, de la résistance aux chocs, des exigences d'usure et du procédé de fabrication prévu. La nuance d'acier et le traitement thermique sont des éléments à prendre en compte conjointement ; un acier plus fortement allié n'est pas systématiquement préférable si la charge et la géométrie ne le justifient pas.
Le dessin doit indiquer la désignation du matériau requis et son état final. Si une substitution de matériau est autorisée, définissez les propriétés ou la procédure d'approbation qui la régissent. Pour les arbres de diamètres multiples ou comportant des engrenages intégrés, tenez compte également de l'influence du traitement thermique sur la rectitude et la finition ultérieure. Dans ce cas, reliez cette décision à la pièce d'accouplement et à la révision du dessin utilisée pour la demande de devis. Pour le taillage ou le brochage des cannelures internes, consignez l'exigence résultante sur le dessin ou le cahier des charges afin qu'elle reste cohérente pour les commandes ultérieures.
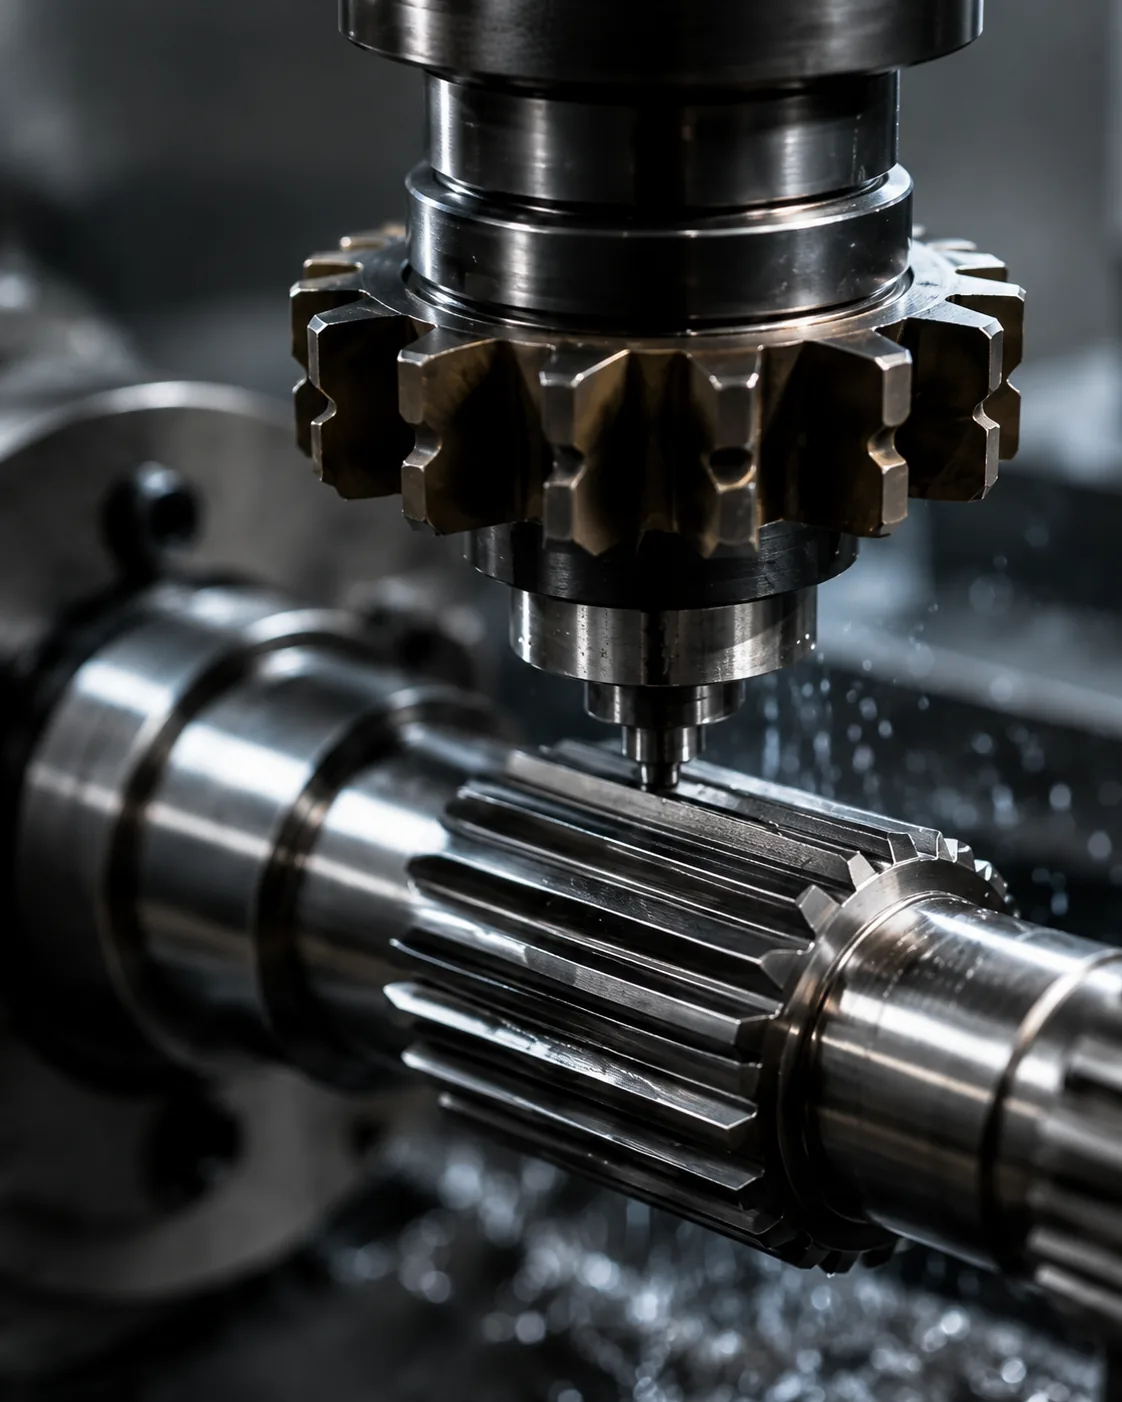
Délai d'outillage
Délai d'outillage Le choix de la fabrication dépend de la géométrie des dents, de l'accessibilité, de l'état du matériau, du volume de production et de la précision requise. Les cannelures externes et internes nécessitent souvent des stratégies d'outillage différentes, et les épaulements ou les diamètres adjacents peuvent limiter l'approche de l'outil.
Définissez d'abord la géométrie finale de la dent et la méthode de réception, puis sélectionnez un procédé qualifié permettant de les réaliser efficacement. Le traitement thermique peut modifier l'ordre des opérations : l'ébauche peut être réalisée avant la trempe, tandis que la rectification ou une autre méthode de finition dure est réservée aux défauts nécessitant une correction après déformation thermique. Dans cette étude, le critère de réception pertinent est celui qui peut être rattaché à une caractéristique fonctionnelle du dessin. Lors de la comparaison entre le façonnage de cannelures et le brochage, il convient de réexaminer ce point à chaque modification de la pièce d'accouplement, de l'état du matériau ou des conditions de fonctionnement.
Une séquence de révision pratique
Une procédure de vérification pratique commence par l'identification du composant d'accouplement et du chemin de couple, puis confirme le système de denture, l'engrènement et les caractéristiques de l'arbre qui positionnent la connexion. Définissez ensuite le matériau et le traitement thermique, les finitions fonctionnelles et les exigences de faux-rond ou de position. Pour les opérations répétées, conservez les mêmes références et la même base de mesure, sauf si les exigences d'assemblage changent. Pour le taillage des cannelures internes par rapport au brochage, appliquez cette vérification à l'interface spécifique de taillage/brochage représentée sur le dessin courant.
Terminez en convenant de la méthode d'inspection, de la quantité et de la documentation du premier article. Cet ordre évite de prendre des décisions concernant le processus ou les tolérances avant que l'interface fonctionnelle ne soit comprise et facilite la comparaison des devis, car les mêmes données de conception sont présentées à chaque fournisseur. En cas de modification de la fonction ou de l'élément d'accouplement, revenez sur ce point au lieu de vous baser sur l'hypothèse précédente. Pour le façonnage par rapport au brochage des cannelures internes, appliquez cette vérification à l'interface de façonnage/brochage spécifique illustrée sur le dessin courant.
Accès à l'inspection
Accès à l'inspection Il convient d'utiliser une méthode mesurant directement ou fonctionnellement la caractéristique du dessin. Les calibres fonctionnels, la mesure analytique des dents, le contrôle par machine à mesurer tridimensionnelle (MMT), les mesures d'étendue et les mesures sur broches ou billes répondent à des questions différentes et ne sont pas interchangeables par défaut.
Définissez la méthode avant la production lorsque les tolérances sont serrées ou lorsque le client et le fournisseur utilisent des équipements différents. Contrôlez la température, la propreté et l'étalonnage des instruments de mesure pour garantir la répétabilité. Le rapport d'inspection doit indiquer la révision du dessin et la configuration des références afin que les lots ultérieurs puissent être comparés sur une base commune. Dans ce cas, reliez cette décision au composant d'accouplement et à la révision du dessin utilisée pour la demande de devis. Pour le façonnage par rainurage ou le brochage des cannelures internes, appliquez cette vérification à l'interface de façonnage/brochage spécifique figurant sur le dessin actuel.
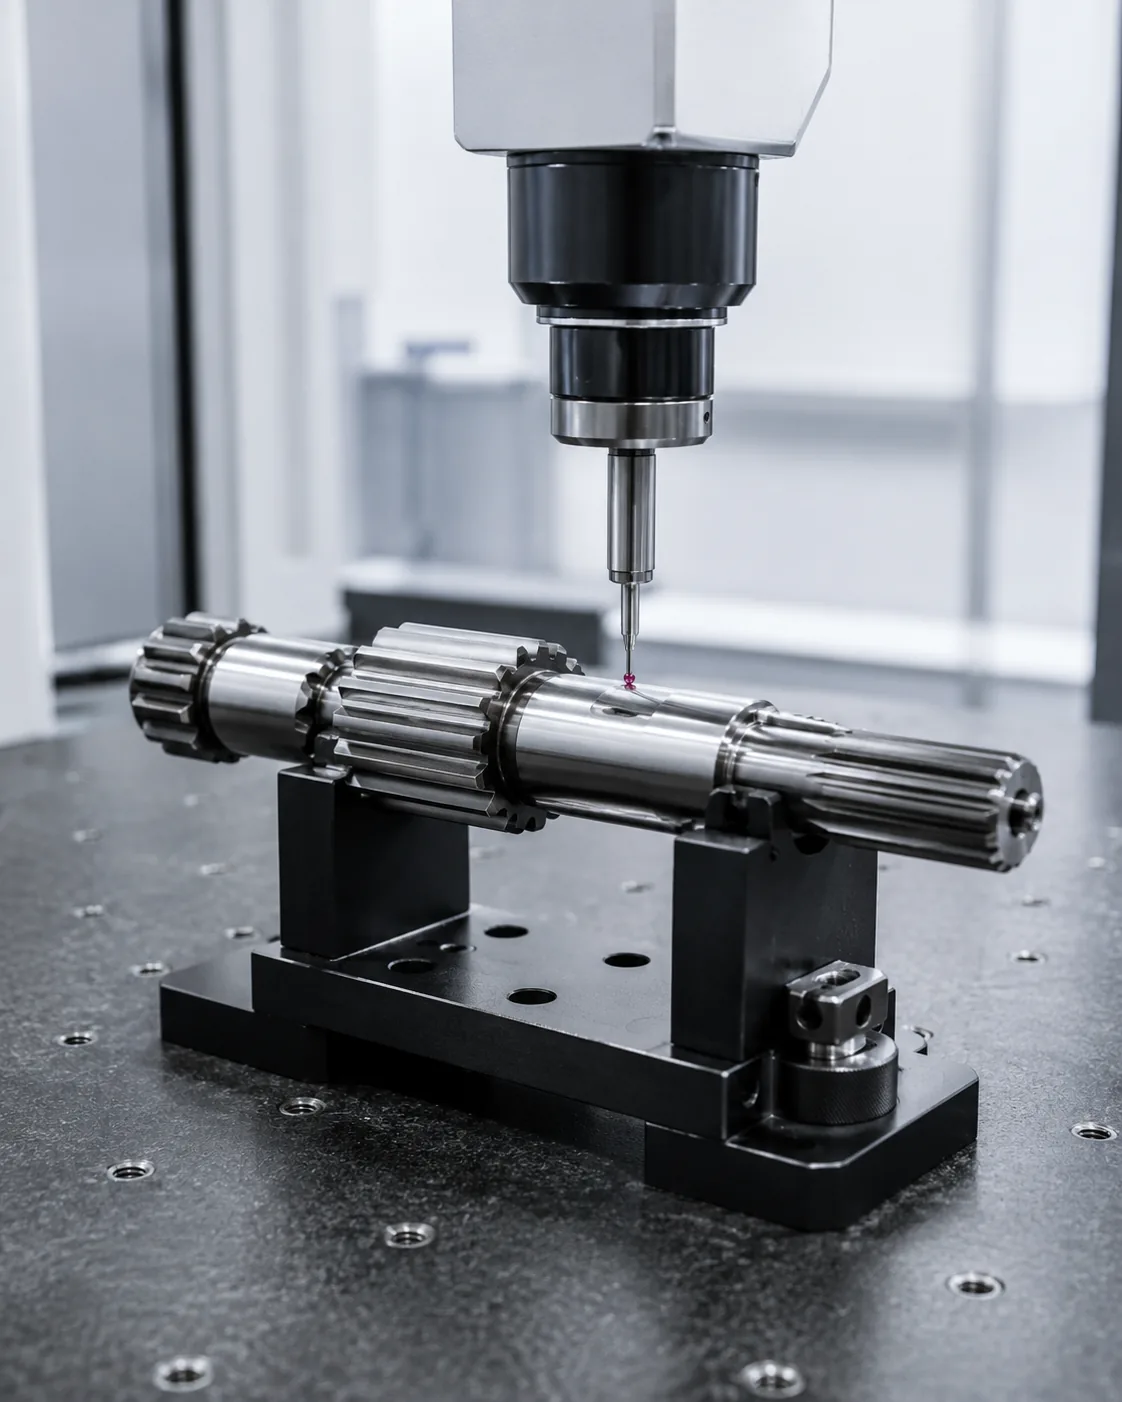
Alternatives telles que le parage ou l'électroérosion, le cas échéant
Alternatives telles que le parage ou l'électroérosion, le cas échéant Le choix de la fabrication dépend de la géométrie des dents, de l'accessibilité, de l'état du matériau, du volume de production et de la précision requise. Les cannelures externes et internes nécessitent souvent des stratégies d'outillage différentes, et les épaulements ou les diamètres adjacents peuvent limiter l'approche de l'outil.
Définissez d'abord la géométrie finale de la dent et la méthode de réception, puis sélectionnez un procédé qualifié permettant de les réaliser efficacement. Le traitement thermique peut modifier l'ordre des opérations : l'ébauche peut être réalisée avant la trempe, tandis que la rectification ou une autre méthode de finition dure est réservée aux défauts nécessitant une correction après déformation thermique. Dans cette étude, le critère de réception pertinent est celui qui peut être rattaché à une caractéristique fonctionnelle du dessin. Dans une demande de devis comparant le taillage et le brochage de cannelures, assurez-vous que ce critère soit lié à l'élément d'accouplement, au système de référence et à la méthode de réception de la pièce finie.
Erreurs courantes à éviter
Les erreurs fréquentes lors du façonnage de cannelures par rapport au brochage proviennent de l'utilisation d'une seule valeur nominale comme si elle définissait l'interface complète. Un angle de pression manquant, des références imprécises, des dimensions d'usure copiées, un emplacement de dureté non spécifié et des méthodes d'inspection inadaptées peuvent tous engendrer des pièces qui semblent correctes sur le papier, mais dont l'assemblage s'avère incohérent.
Une meilleure analyse commence par l'assemblage des pièces, identifie le chemin de charge et les points de positionnement, puis relie la géométrie, l'état des matériaux et le contrôle à ces fonctions. Clôturez les points en suspens sur le dessin avant la production et conservez l'interprétation convenue lors des révisions pour les commandes ultérieures. Pour les travaux répétés, conservez les mêmes références et bases de mesure, sauf si les exigences d'assemblage changent. Pour le façonnage ou le brochage des cannelures internes, consignez l'exigence résultante sur le dessin ou le cahier des charges afin qu'elle reste cohérente pour les commandes ultérieures.
Résumé de la décision
| Zone de décision | Que confirmer | Pourquoi c'est important |
|---|---|---|
| Géométrie d'accouplement | Système de dents, diamètres, engagement et ajustement | Contrôle la compatibilité et le contact latéral |
| Emplacement | Références, tourillons, épaules et faux-rond | Contrôle l'alignement dans l'assemblage |
| État matériel | nuance, traitement thermique, dureté et finition | Définit l'état mécanique et d'usure final. |
| Devoir | Couple, vitesse, choc, mouvement et environnement | Relie la définition de la pièce aux conditions de fonctionnement |
| Inspection | Caractéristiques contrôlées et méthode de mesure | Garantit une acceptation cohérente entre fournisseur et acheteur |
Liste de contrôle des spécifications
- Composant d'accouplement et orientation externe/interne de la dent
- Système de module ou de pas, nombre de dents, angle de pression et diamètres majeur/mineur
- Engagement efficace, ajustement ou base de tolérance et mouvement axial si nécessaire
- Matériaux, traitement thermique, dureté et finitions de surface fonctionnelles
- Exigences relatives aux références, aux diamètres des paliers ou des pilotes, au faux-rond et à l'emplacement axial
- Couple, vitesse, choc ou charge inverse, lubrification et environnement de fonctionnement
- Quantité, exigences relatives au premier article et documentation d'inspection convenue
Utilisez le gamme de produits d'arbres cannelés pour comparer les configurations disponibles et les Liste de contrôle des dessins de la demande de prix Pour préparer une demande de renseignements complète, il convient de revenir sur ce point plutôt que de se baser sur l'hypothèse précédente. En cas de modification de la pièce à usiner ou de l'élément d'accouplement, il est recommandé de consigner l'exigence résultante sur le dessin ou le cahier des charges afin qu'elle reste cohérente pour les commandes ultérieures.
Fiche technique pour le façonnage de cannelures par rapport au brochage
Utilisez cette feuille de travail pour tourner Façonnage vs brochage pour les caractéristiques internes des cannelures en décisions pouvant être représentées sur un dessin, vérifiées lors du devis et validées à la réception de la première pièce. Commencez par Accès aux outils de façonnage et Investissement et volume de la broche, car ces deux éléments définissent généralement soit la géométrie d'assemblage, soit l'état du matériau que le reste du processus doit prendre en charge. Ensuite, examinez Splines internes aveugles ou traversantes, Gamme de tailles et course de la machine et État matériel contre l'assemblage réel plutôt que de les traiter comme des valeurs de catalogue indépendantes.
Pour choisir un procédé de fabrication, partez de la géométrie de la dent finie et des conditions d'accès. Notez si la cannelure est externe ou interne, traversante ou borgne, proche d'un épaulement, intégrée à une dent d'engrenage ou limitée par des diamètres adjacents. Ces contraintes influencent l'approche de l'outil, le bridage et le choix pratique entre les procédés. La quantité produite et l'état du matériau influent sur la rentabilité, mais la caractéristique du dessin reste le critère d'acceptation. Dans une demande de devis comparant le taillage et le brochage d'une cannelure, assurez-vous que ce point soit lié à l'élément d'accouplement, au système de référence et à la méthode d'acceptation de la pièce finie.
Organisez le processus de contrôle en fonction des cannelures internes, qu'elles soient borgnes ou traversantes. Définissez le système de référence, l'étape de mesure et les exigences de rapport avant la production du premier article. Le traitement thermique peut modifier les caractéristiques les unes par rapport aux autres ; par conséquent, le faux-rond, le pas, l'épaisseur des dents ou les relations d'alésage peuvent nécessiter une vérification après l'usinage final, et non sur une ébauche usinée à l'état brut. Lorsque des calibres sont utilisés, définissez clairement leurs mesures et les contrôles analytiques restant nécessaires.
séquence de révision des dessins
Avant de demander la production, examinez le dessin dans le même ordre que celui du montage : système de denture en prise, engagement effectif, références de positionnement, tourillons ou épaulements adjacents, matériau et traitement thermique, finitions fonctionnelles et méthode d’inspection. façonnage de cannelures vs brochageL'ordre est important car les décisions ultérieures, telles que le choix du processus ou le choix de l'instrument de mesure, doivent soutenir l'interface plutôt que de la redéfinir.
| Élément de feuille de travail | Question à répondre | Sortie RFQ |
|---|---|---|
| Accès aux outils de façonnage | Quelle fonction d'assemblage cette caractéristique contrôle-t-elle ? | Référence de dimension, de tolérance ou d'accouplement |
| Investissement et volume de la broche | Quel état final doit être atteint ? | Spécification du matériau / du traitement thermique / de la finition |
| Splines internes aveugles ou traversantes | Comment cette caractéristique sera-t-elle vérifiée ? | Méthode d'inspection ou note de rapport |
| Gamme de tailles et course de la machine | Comment le membre opposé s'engage-t-il ? | Informations sur les pièces d'accouplement et l'engagement |
| État matériel | Quel référentiel établit la localisation fonctionnelle ? | Relation entre la référence et le jet-out |
Transfert de responsabilité des achats avant le premier article
Un pack d'achat utile pour Façonnage vs brochage pour les caractéristiques internes des cannelures Le document contient le dessin technique, la quantité, le matériau, les conditions de traitement thermique, les informations relatives à l'interface d'assemblage et les caractéristiques de réception à signaler. Si un modèle 3D est fourni, le dessin 2D doit néanmoins comporter les tolérances, les références, les notes de traitement thermique et les exigences de contrôle. Indiquez la révision en vigueur dans la demande de devis afin d'éviter toute confusion entre les versions utilisées pour la fabrication et le contrôle.
Lorsqu'une caractéristique n'est pas encore définie, il est préférable de la signaler pour clarification technique plutôt que d'y insérer une valeur arbitraire. Pour le façonnage de cannelures par rapport au brochage, les points en suspens concernent généralement l'engagement, l'ajustement, la zone de dureté, le faux-rond par rapport à un tourillon adjacent, l'accès aux éléments internes ou l'état d'une pièce d'accouplement usée. La résolution de ces points avant la première pièce réduit les retouches inutiles et facilite le contrôle des commandes ultérieures.
Liste de vérification avant la sortie
- Vérifier l'accessibilité de l'outil de façonnage par rapport au composant d'accouplement réel.
- Confirmer l'investissement et le volume des broches à l'état fini.
- Définir comment les cannelures internes, aveugles ou traversantes, seront inspectées.
- Vérifier la plage de dimensions et la course de la machine dans les conditions d'assemblage prévues.
- Relier l'état du matériau à la structure de données fonctionnelles.
- Indiquez la quantité, le niveau de révision et toute exigence de documentation du premier article.
- Consignez les modifications apportées aux paramètres de fonctionnement, de lubrification ou de matériel d'accouplement pour les commandes répétées.
Foire aux questions
Que dois-je vérifier concernant l'accès à l'outil de façonnage pour le façonnage de splines par rapport au brochage ?
Il convient d'abord de relier l'accès à l'outil de façonnage à la pièce d'accouplement et à la fonction d'assemblage. Indiquez l'exigence mesurable sur le dessin technique et incluez la pièce opposée lorsque la compatibilité dépend des deux. Dans le cas du façonnage de cannelures par rapport au brochage pour les cannelures internes, cela évite qu'une étiquette nominale ne remplace la géométrie qui détermine réellement l'ajustement et le transfert de couple.
Que dois-je vérifier concernant l'investissement et le volume de broche pour le façonnage de cannelures par rapport au brochage ?
Confirmer l'investissement et le volume de la broche à l'état fini, en précisant tout matériau, traitement thermique, état de surface ou dimensionnel susceptible d'évoluer après usinage. Si l'exigence dépend d'un emplacement ou d'une référence, l'indiquer explicitement afin que la production et le contrôle utilisent la même référence.
Que dois-je vérifier concernant les cannelures internes borgnes ou traversantes pour le façonnage des cannelures par rapport au brochage ?
Choisissez une méthode d'inspection permettant de mesurer la caractéristique mentionnée sur le dessin. Les mesures fonctionnelles, les mesures analytiques des cannelures, les contrôles par machine à mesurer tridimensionnelle (MMT), le contrôle du faux-rond, la mesure de la rugosité et les essais de dureté répondent à différentes questions. Précisez le résultat requis pour la réception plutôt que de demander un rapport d'inspection générique. Pour le façonnage ou le brochage des cannelures internes, appliquez ce contrôle à l'interface spécifique de façonnage ou de brochage représentée sur le dessin.
Que dois-je vérifier concernant la plage de tailles et la course de la machine pour le façonnage de cannelures par rapport au brochage ?
Vérifiez la plage de dimensions et la course de la machine avec la pièce d'accouplement réelle et dans les conditions de montage prévues. L'engagement effectif, le jeu, le mouvement axial, la température et l'usure d'un moyeu de remplacement peuvent tous influencer le comportement de la liaison. Un nouvel arbre ne doit pas être accepté ou rejeté uniquement au toucher lorsqu'une exigence d'ajustement mesurable est disponible.
Que dois-je vérifier concernant l'état du matériau pour le façonnage des cannelures par rapport au brochage ?
Liez l'état du matériau aux éléments qui déterminent la rotation dans l'assemblage. Le dessin doit clairement indiquer la référence de base et tout faux-rond ou relation de position. Si un traitement thermique ou un usinage de finition peut modifier l'élément, vérifiez la relation à l'étape correspondant à la pièce finie.
De la décision d'ingénierie au contrôle de la production
Une fois l'interface validée, traduisez chaque décision fonctionnelle en une caractéristique de dessin exploitable pour la fabrication et le contrôle. Évitez de laisser les relations clés uniquement dans des notes de courriel. Les dimensions, les références, les conditions de traitement thermique et les critères de réception doivent faire l'objet d'un suivi des révisions afin que les équipes de production et de contrôle travaillent selon la même définition. Pour les travaux répétitifs, conservez les mêmes références et bases de mesure, sauf en cas de modification des exigences d'assemblage. Dans une demande de devis pour le taillage ou le brochage de cannelures, assurez-vous que ce point soit lié à l'élément d'accouplement, au système de références et à la méthode de réception de la pièce finie.
Pour les premières pièces, privilégiez les caractéristiques attestant de la compatibilité d'assemblage : géométrie des dents, ajustement précis, relation avec les tourillons ou épaulements de positionnement, état du traitement thermique et tout faux-rond critique. Consignez la méthode de mesure ainsi que le résultat. Pour les commandes répétées, l'utilisation d'une même configuration de référence et d'une même méthode de mesure facilite la détection des évolutions et réduit les litiges liés à des interprétations différentes lors des contrôles. En cas de changement de fonction ou de pièce d'accouplement, réexaminez ce point au lieu de vous baser sur l'hypothèse précédente. Dans une demande de devis comparant le taillage et le brochage de cannelures, assurez-vous que ce point reste lié à la pièce d'accouplement, au système de référence et à la méthode de réception de la pièce finie.
En cas de modification des conditions d'utilisation, il convient de reprendre l'analyse technique au lieu de considérer que les spécifications précédentes restent appropriées. Un couple plus élevé, des chocs accrus, des inversions de sens plus fréquentes, une lubrification différente ou un nouveau composant d'accouplement peuvent modifier le contact et l'usure, même si le diamètre nominal des cannelures demeure inchangé. Le dessin doit évoluer en fonction des exigences d'assemblage réelles. Dans ce cas, il est important de relier cette décision au composant d'accouplement et à la révision du dessin utilisée pour la demande de devis. Lors de l'examen du choix entre le façonnage et le brochage des cannelures, il est nécessaire de réexaminer ce point à chaque modification du composant d'accouplement, de l'état du matériau ou des conditions d'utilisation.
Préparer la demande de prix
- Dessin 2D actuel et révision
- Définition des composants d'accouplement et de la spline
- Matériaux, traitement thermique et finitions fonctionnelles
- Couple, vitesse, rapport cyclique et environnement
- Quantité et documentation d'inspection requise
Une demande d'informations complète combine le dessin, l'interface d'assemblage, l'état du matériau, la charge, la quantité et les exigences de contrôle. Lorsque ces éléments sont définis en amont, les fournisseurs peuvent planifier l'outillage, le traitement thermique, la finition et le contrôle dimensionnel en fonction de l'exigence fonctionnelle, réduisant ainsi les cycles de clarification avant la production du premier article. Dans cette revue, le critère d'acceptation pertinent est celui qui peut être rattaché à une caractéristique fonctionnelle du dessin. Pour le choix entre le façonnage et le brochage des cannelures internes, appliquez ce critère à l'interface de façonnage ou de brochage spécifique représentée sur le dessin.
Transformez le guide en demande de devis.
Veuillez envoyer le dessin technique, l'interface d'accouplement, les informations relatives à l'état du matériau et aux fonctions pour examen technique.
Demander un devis
























