Conformação de estrias versus brochamento para recursos de estrias internas — Tanto a conformação quanto o brochamento podem produzir estrias internas, mas são mais adequados para geometrias, volumes e custos de ferramentas diferentes. Furos passantes, elementos cegos, comprimento da peça, formato do dente, quantidade de produção e acesso disponível para inspeção influenciam qual processo é mais prático.
Para Conformação de ranhuras versus brochamentoA especificação mais confiável é aquela que um projetista, comprador, fabricante e inspetor podem interpretar da mesma maneira. A discussão a seguir se concentra em entradas de desenho mensuráveis, condições de montagem e verificações práticas, em vez de alegações universais de torque, ajuste ou vida útil que não podem ser determinadas sem dados completos de geometria e condição de uso.
Acesso à ferramenta de modelagem
Acesso à ferramenta de modelagem É uma decisão de fabricação que depende da geometria do dente, do acesso, da condição do material, do volume de produção e da precisão exigida. Estrias externas e internas geralmente requerem estratégias de ferramentas diferentes, e ressaltos ou diâmetros adjacentes podem restringir a aproximação da ferramenta.
Defina primeiro a geometria final do dente e o método de aceitação, depois selecione um processo qualificado que possa atingi-los de forma eficiente. O tratamento térmico pode alterar a sequência: o desbaste ou o corte macio podem ocorrer antes da têmpera, enquanto a retificação ou outro método de acabamento duro é reservado para características que exigem correção após distorção térmica. Para este tópico, relacione essa decisão ao componente de acoplamento e à revisão do desenho usada para a solicitação de cotação. Ao analisar a conformação de estrias versus brochamento, revisite este ponto sempre que o componente de acoplamento, a condição do material ou a condição de operação mudarem.
Brocha Investimento e Volume
Brocha Investimento e Volume Deve-se analisar o contexto da conformação de estrias versus brochamento. Identifique o componente de acoplamento, a função operacional e a característica do desenho que essa decisão controla. O requisito deve ser mensurável e estar relacionado ao ajuste, à transferência de torque, ao alinhamento, ao desgaste ou a outra necessidade de montagem definida.
Considere a decisão juntamente com a condição do material, a sequência de fabricação e o acesso para inspeção. Se a peça for de reposição, compare a geometria da peça não desgastada com a da peça correspondente, em vez de copiar o dano. Para novos projetos, mantenha as opções de processo flexíveis, a menos que um processo específico seja exigido pelo próprio projeto. Nesta análise, o critério de aceitação útil é aquele que pode ser rastreado até uma característica funcional do desenho. Ao analisar a usinagem por fresa versus brochamento, revisite este ponto sempre que o componente correspondente, a condição do material ou a condição de operação mudarem.
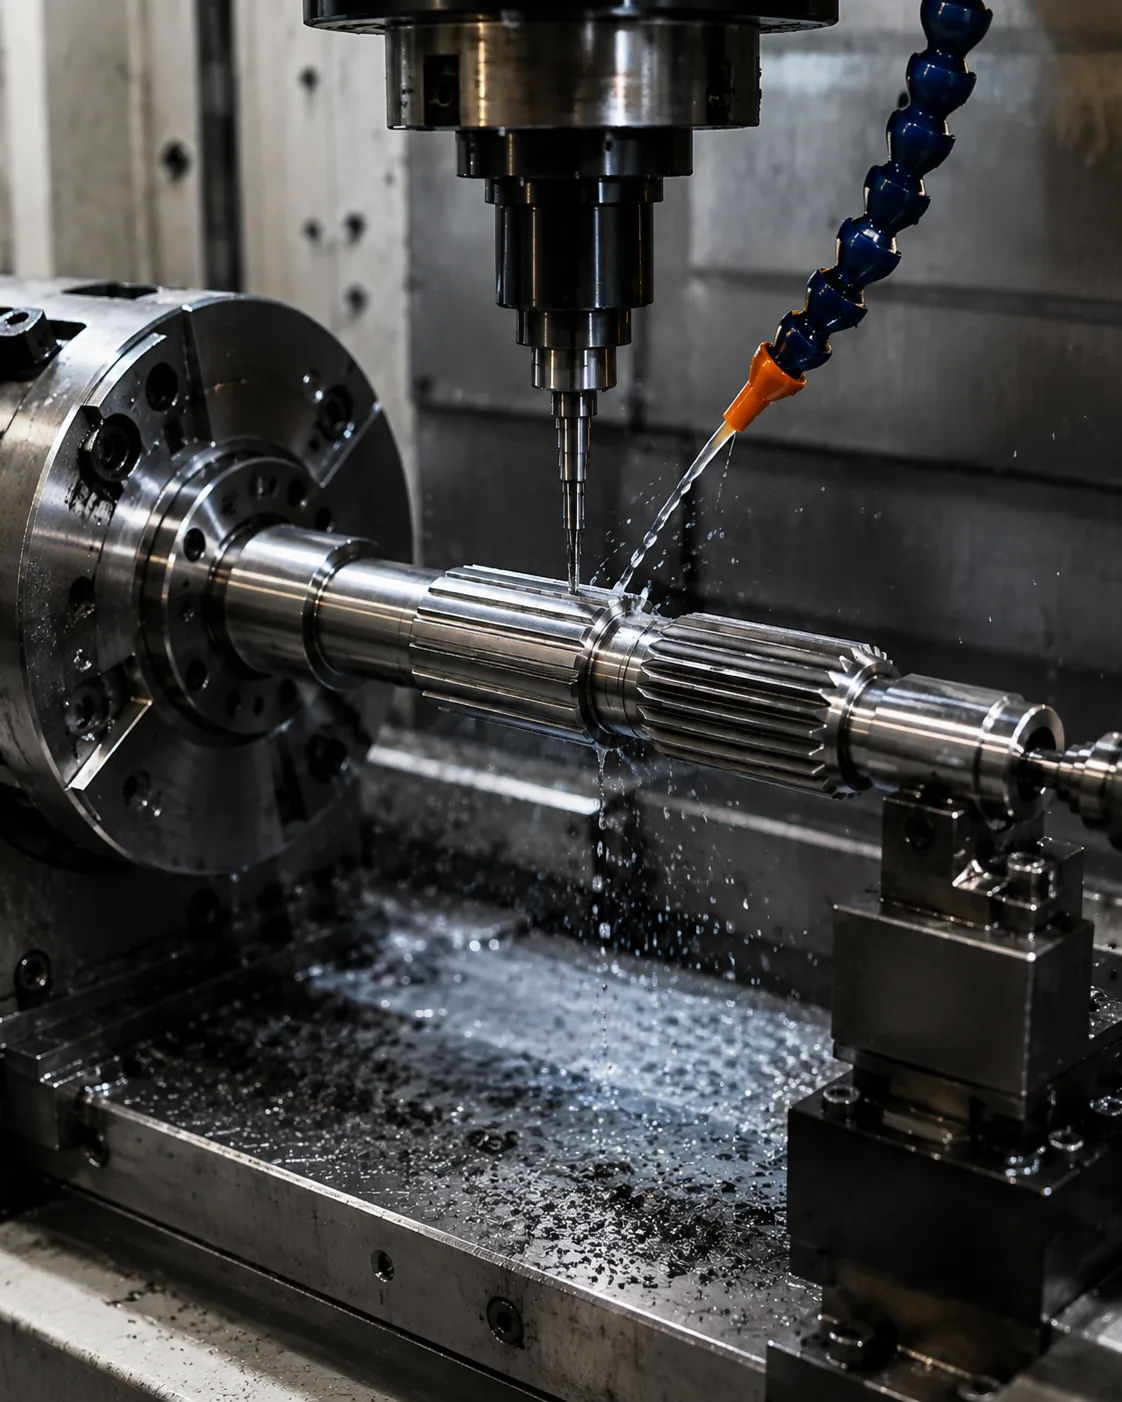
Cego versus através de splines internas
Cego versus através de splines internas Deve-se analisar o contexto da conformação de estrias versus brochamento. Identifique o componente de acoplamento, a função operacional e a característica do desenho que essa decisão controla. O requisito deve ser mensurável e estar relacionado ao ajuste, à transferência de torque, ao alinhamento, ao desgaste ou a outra necessidade de montagem definida.
Considere a decisão juntamente com a condição do material, a sequência de fabricação e o acesso para inspeção. Se a peça for de reposição, compare a geometria da peça não desgastada com a da peça correspondente, em vez de copiar o dano. Para novos projetos, mantenha as opções de processo flexíveis, a menos que um processo específico seja exigido pelo próprio projeto. Para trabalhos repetidos, mantenha a mesma referência e base de medição, a menos que o requisito de montagem mude. Em uma solicitação de cotação (RFQ) para usinagem de spline versus brochamento, mantenha este ponto vinculado à peça correspondente, ao esquema de referência e ao método de aceitação da peça acabada.
Faixa de tamanho e curso da máquina
Faixa de tamanho e curso da máquina Deve-se analisar o contexto da conformação de estrias versus brochamento. Identifique o componente de acoplamento, a função operacional e a característica do desenho que essa decisão controla. O requisito deve ser mensurável e estar relacionado ao ajuste, à transferência de torque, ao alinhamento, ao desgaste ou a outra necessidade de montagem definida.
Considere a decisão juntamente com a condição do material, a sequência de fabricação e o acesso para inspeção. Se a peça for de reposição, compare a geometria da peça não desgastada com a do elemento de acoplamento, em vez de copiar o dano. Para novos projetos, mantenha as opções de processo flexíveis, a menos que um processo específico seja exigido pelo próprio projeto. Quando a função ou o elemento de acoplamento mudar, revise este ponto em vez de manter a suposição anterior. Para conformação de estrias versus brochamento para recursos de estrias internas, registre o requisito resultante no desenho ou na especificação de compra para que permaneça consistente em pedidos subsequentes.
Condições do material
Condições do material A escolha do aço deve levar em consideração a carga, a dimensão da seção transversal, a resposta ao endurecimento, a resistência ao impacto, os requisitos de desgaste e o processo de fabricação planejado. A classe do material e o tratamento térmico são fatores que influenciam a decisão; um aço de liga mais alta não é automaticamente a melhor opção se a aplicação e a geometria não o exigirem.
O desenho deve especificar a designação do material e a condição final exigida. Caso seja permitida a substituição de material, defina as propriedades ou o processo de aprovação que a regem. Para eixos com vários diâmetros ou engrenagens integradas, considere também como o processo de tratamento térmico afeta a retilineidade e o acabamento posterior. Para este tópico, relacione essa decisão ao componente de acoplamento e à revisão do desenho utilizada na solicitação de cotação. Para a escolha entre conformação de estrias e brochamento para estrias internas, registre o requisito resultante no desenho ou na especificação de compra para que permaneça consistente em pedidos subsequentes.
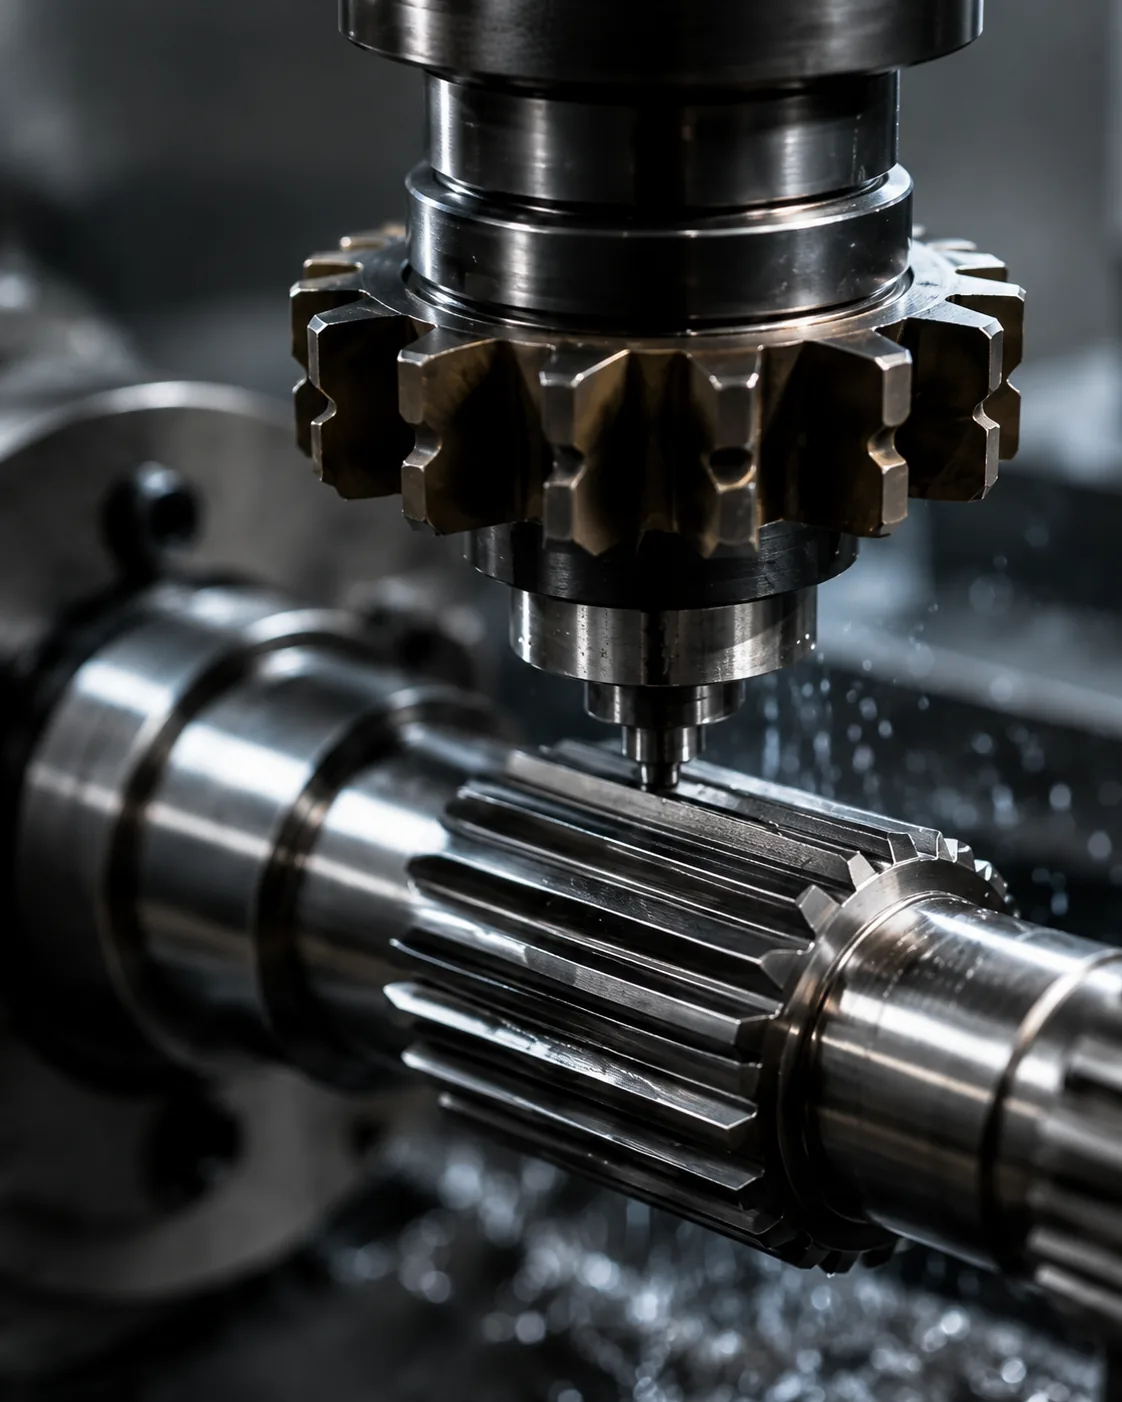
Prazo de entrega das ferramentas
Prazo de entrega das ferramentas É uma decisão de fabricação que depende da geometria do dente, do acesso, da condição do material, do volume de produção e da precisão exigida. Estrias externas e internas geralmente requerem estratégias de ferramentas diferentes, e ressaltos ou diâmetros adjacentes podem restringir a aproximação da ferramenta.
Defina primeiro a geometria final do dente e o método de aceitação, depois selecione um processo qualificado que possa atingi-los de forma eficiente. O tratamento térmico pode alterar a sequência: o desbaste ou o corte macio podem ocorrer antes da têmpera, enquanto a retificação ou outro método de acabamento duro é reservado para características que requerem correção após distorção térmica. Nesta análise, o critério de aceitação útil é aquele que pode ser atribuído a uma característica funcional de estampagem. Ao comparar a conformação de estrias com o brochamento, revisite este ponto sempre que o componente de acoplamento, a condição do material ou a condição de operação mudarem.
Uma sequência de revisão prática
Uma sequência prática de revisão começa com o componente de acoplamento e o caminho do torque, confirmando em seguida o sistema de dentes, o engate e as características do eixo que localizam a conexão. Depois, define-se o material e o tratamento térmico, os acabamentos funcionais e quaisquer requisitos de excentricidade ou posição. Para trabalhos repetidos, mantenha a mesma referência e base de medição, a menos que o requisito de montagem mude. Para conformação versus brochamento de estrias internas, aplique esta verificação à interface específica de conformação versus brochamento de estrias mostrada no desenho atual.
Finalize acordando o método de inspeção, a quantidade e a documentação da primeira peça. Essa ordem impede que decisões sobre o processo ou tolerância sejam tomadas antes que a interface funcional seja compreendida e facilita a comparação de orçamentos, pois as mesmas informações de projeto são apresentadas a cada fornecedor. Quando a função ou o elemento de acoplamento mudar, revise este ponto em vez de manter a suposição anterior. Para conformação versus brochamento de estrias internas, aplique esta verificação à interface específica de conformação versus brochamento de estrias mostrada no desenho atual.
Acesso para Inspeção
Acesso para Inspeção Deve-se utilizar um método que meça a característica do desenho de forma direta ou funcional. Calibradores funcionais, medição analítica de dentes, inspeção por CMM, medições de vão e medições sobre pinos ou esferas respondem a perguntas diferentes e não são intercambiáveis por padrão.
Defina o método antes da produção quando a tolerância for apertada ou quando o cliente e o fornecedor utilizarem equipamentos diferentes. Controle a temperatura, a limpeza e a calibração dos instrumentos de medição para garantir a repetibilidade. O relatório de inspeção deve identificar a revisão do desenho e a configuração de referência para que lotes posteriores possam ser comparados com base nos mesmos critérios. Para este tópico, relacione essa decisão ao componente de acoplamento e à revisão do desenho utilizada na solicitação de cotação. Para a comparação entre usinagem e brochamento de estrias internas, aplique esta verificação à interface específica de usinagem versus brochamento mostrada no desenho atual.
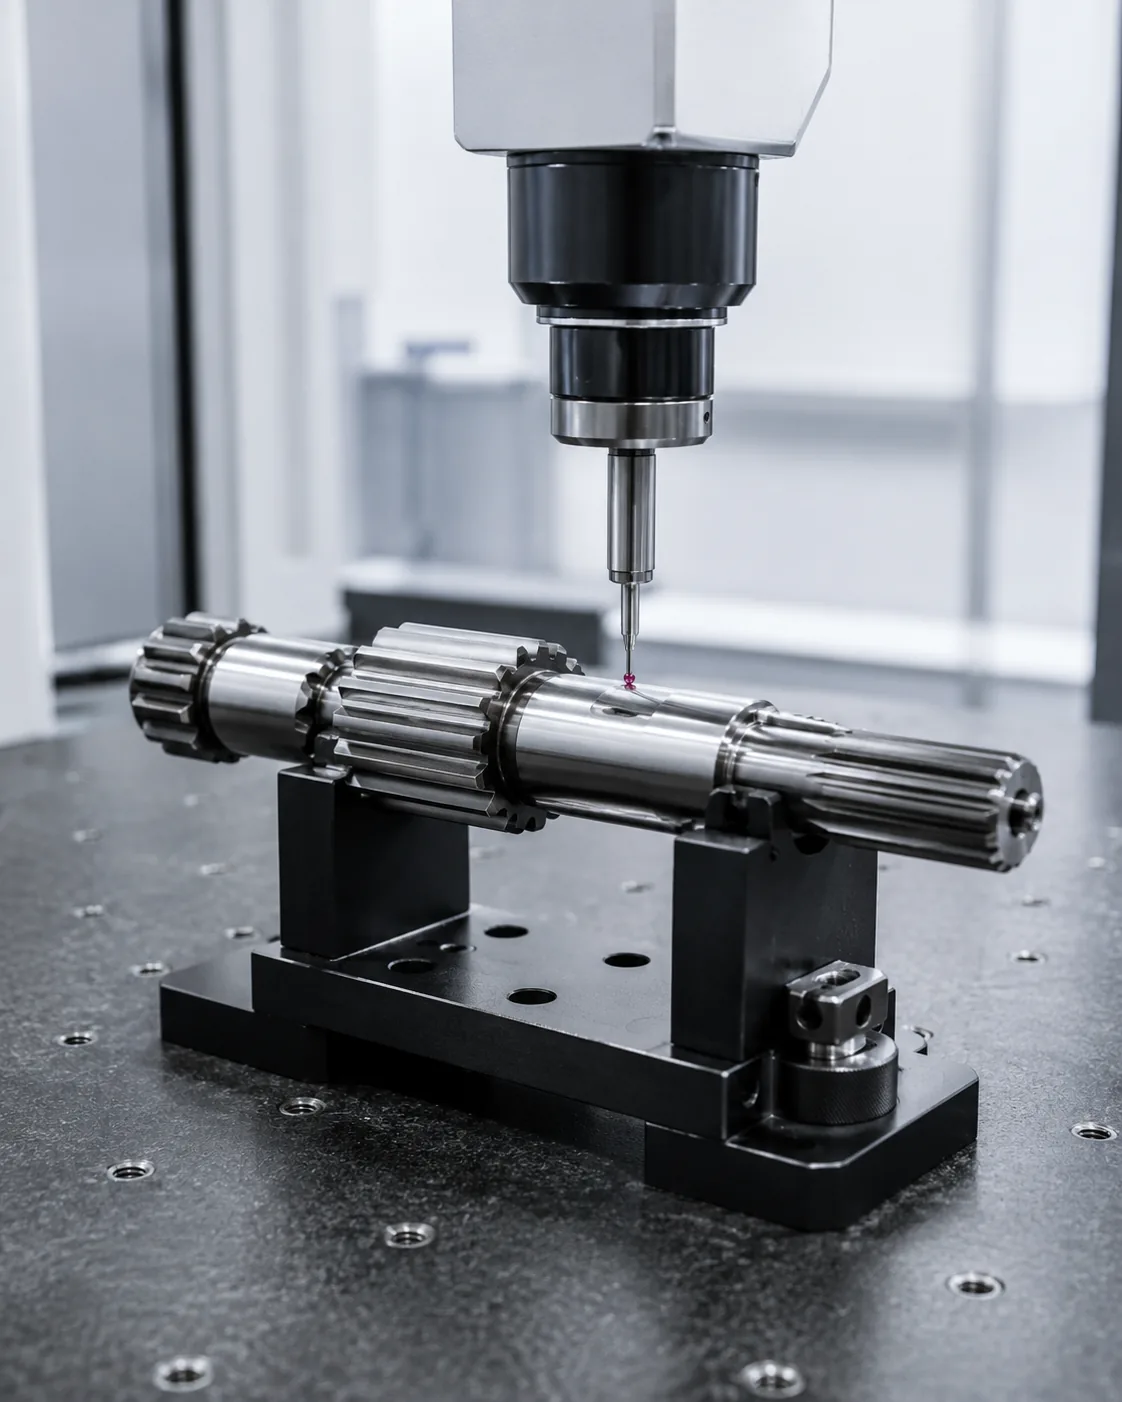
Alternativas como matar aula ou EDM, quando apropriado.
Alternativas como matar aula ou EDM, quando apropriado. É uma decisão de fabricação que depende da geometria do dente, do acesso, da condição do material, do volume de produção e da precisão exigida. Estrias externas e internas geralmente requerem estratégias de ferramentas diferentes, e ressaltos ou diâmetros adjacentes podem restringir a aproximação da ferramenta.
Defina primeiro a geometria final do dente e o método de aceitação, depois selecione um processo qualificado que possa atingi-los de forma eficiente. O tratamento térmico pode alterar a sequência: o desbaste ou o corte macio podem ocorrer antes da têmpera, enquanto a retificação ou outro método de acabamento duro é reservado para características que requerem correção após distorção térmica. Nesta análise, o critério de aceitação útil é aquele que pode ser rastreado até uma característica funcional do desenho. Em uma solicitação de cotação (RFQ) comparando conformação de estrias com brochamento, mantenha este ponto vinculado ao elemento de acoplamento, ao esquema de referência e ao método de aceitação da peça acabada.
Erros comuns a evitar
Erros comuns na conformação de splines em comparação com o brochamento decorrem do tratamento de um único valor nominal como se definisse toda a interface. Ângulo de pressão ausente, referências pouco claras, dimensões de desgaste copiadas, localização de dureza não especificada e métodos de inspeção incompatíveis podem resultar em peças que parecem corretas no papel, mas que não se montam de forma consistente.
Uma revisão mais completa começa com o par de acoplamento, identifica o caminho de carga e os recursos de localização, e então conecta a geometria, a condição do material e a inspeção a essas funções. Resolva as dúvidas no desenho antes da produção e mantenha a interpretação acordada na revisão para pedidos subsequentes. Para trabalhos repetidos, mantenha a mesma referência e base de medição, a menos que o requisito de montagem mude. Para conformação de estrias versus brochamento para recursos de estrias internas, registre o requisito resultante no desenho ou na especificação de compra para que permaneça consistente em pedidos subsequentes.
Resumo da decisão
| Área de decisão | O que confirmar | Por que isso importa |
|---|---|---|
| Geometria de acoplamento | Sistema dentário, diâmetros, encaixe e ajuste | Compatibilidade de controles e contato lateral |
| Localização | Datums, diários, ombros e batimento | Controla o alinhamento na montagem |
| Condições do material | Grau, tratamento térmico, dureza e acabamento | Define a condição mecânica e de desgaste final. |
| Obrigação | Torque, velocidade, impacto, movimento e ambiente | Conecta a definição da peça às condições de operação. |
| Inspeção | Características controladas e método de medição | Mantém a aceitação consistente entre fornecedor e comprador. |
Lista de verificação de especificações
- Componente de acoplamento e orientação externa/interna do dente
- Sistema de módulo ou passo, número de dentes, ângulo de pressão e diâmetros maior/menor
- Engate efetivo, ajuste ou tolerância e movimento axial, se necessário.
- Material, tratamento térmico, localização da dureza e acabamentos superficiais funcionais.
- Requisitos de referência, diâmetros de rolamento ou piloto, excentricidade e localização axial
- Torque, velocidade, carga de choque ou reversa, lubrificação e ambiente operacional.
- Quantidade, requisitos do primeiro artigo e documentação de inspeção acordada
Use o gama de produtos de eixos estriados para comparar as configurações disponíveis e o Lista de verificação para desenho de RFQ Para preparar uma consulta completa, quando a função ou o elemento de acoplamento mudar, revise este ponto em vez de manter a suposição anterior. Para conformação versus brochamento de estrias internas, registre o requisito resultante no desenho ou na especificação de compra para que permaneça consistente em pedidos subsequentes.
Planilha de engenharia para conformação de estrias versus brochamento
Use esta folha de exercícios para transformar Conformação de estrias versus brochamento para recursos de estrias internas em decisões que podem ser mostradas em um desenho, verificadas durante a cotação e confirmadas na primeira peça. Comece com Acesso à ferramenta de modelagem e Brocha Investimento e Volume, porque esses dois itens geralmente definem a geometria de acoplamento ou a condição do material que o restante do processo deve suportar. Em seguida, revise Cego versus através de splines internas, Faixa de tamanho e curso da máquina e Condições do material em relação ao conjunto real, em vez de tratá-los como valores de catálogo independentes.
Para uma decisão sobre o processo de fabricação, comece pela geometria final do dente e pelas condições de acesso. Observe se a estria é externa ou interna, passante ou cega, próxima a um ressalto, integrada a uma engrenagem ou restringida por diâmetros adjacentes. Essas restrições influenciam a abordagem da ferramenta, a fixação da peça e a escolha prática entre os processos. A quantidade de produção e a condição do material afetam a economia, mas a característica de estampagem continua sendo o objetivo de aceitação. Em uma solicitação de cotação (RFQ) comparando conformação de estrias com brochamento, mantenha esse ponto vinculado ao elemento de acoplamento, ao esquema de referência e ao método de aceitação da peça acabada.
Estruture a transição da inspeção considerando a diferença entre ranhuras internas e cegas. Defina a configuração de referência, a etapa de medição e os requisitos de relatório antes da primeira peça. O tratamento térmico pode deslocar as características em relação umas às outras, portanto, o desvio radial, o passo, a espessura do dente ou as relações de furo podem precisar ser verificados após o processo final, em vez de em uma peça bruta usinada. Quando forem utilizados instrumentos de medição, defina em conjunto o que eles comprovam e quais verificações analíticas ainda são necessárias.
Sequência de revisão de desenhos
Antes de solicitar a produção, revise o desenho na mesma ordem em que a montagem funciona: sistema de encaixe dos dentes, engate eficaz, pontos de referência de localização, mancais ou ressaltos adjacentes, material e tratamento térmico, acabamentos funcionais e método de inspeção. Conformação de ranhuras versus brochamentoA ordem é importante porque decisões posteriores, como a seleção do processo ou a escolha do instrumento de medição, devem dar suporte à interface, em vez de redefini-la.
| Item da folha de exercícios | Pergunta a responder | Saída da RFQ |
|---|---|---|
| Acesso à ferramenta de modelagem | Que função de montagem este recurso controla? | Dimensão, tolerância ou referência de acoplamento |
| Brocha Investimento e Volume | Que condição final deve ser alcançada? | Descrição do material/tratamento térmico/acabamento |
| Cego versus através de splines internas | Como essa característica será verificada? | Método de inspeção ou nota de relatório |
| Faixa de tamanho e curso da máquina | Como o membro oposto interage? | Informações sobre partes do acasalamento e noivado |
| Condições do material | Qual dado estabelece a localização funcional? | Relação entre datum e runout |
Transferência de responsabilidade para o processo de aquisição antes da primeira peça.
Um pacote de compras útil para Conformação de estrias versus brochamento para recursos de estrias internas Contém o desenho controlado, a quantidade, o material e as condições de tratamento térmico, as informações da interface de acoplamento e as características de aceitação que exigem relatório. Se um modelo 3D for fornecido, o desenho 2D ainda deverá conter as tolerâncias, referências, notas sobre o tratamento térmico e os requisitos de inspeção. Identifique a revisão atual na solicitação de cotação para que a fabricação e a inspeção não trabalhem com versões diferentes.
Quando uma característica ainda não foi definida, marque-a para esclarecimento técnico em vez de inserir um valor conveniente. Para usinagem de ranhuras versus brochamento, itens em aberto comuns são engate, ajuste, localização da dureza, excentricidade em relação a um munhão adjacente, acesso a características internas ou a condição de um componente de acoplamento desgastado. Resolver esses pontos antes da primeira peça reduz retrabalho desnecessário e facilita o controle de pedidos subsequentes.
Lista de verificação pré-lançamento
- Confirme o acesso da ferramenta de modelagem em relação ao componente de acoplamento real.
- Confirme o investimento e o volume da broca na condição final.
- Defina como as splines internas cegas e as splines internas passantes serão inspecionadas.
- Verifique a gama de dimensões e o curso da máquina nas condições de montagem previstas.
- Relacione a condição do material com a estrutura de dados funcionais.
- Indique a quantidade, o nível de revisão e quaisquer requisitos de documentação do primeiro artigo.
- Registre as alterações de serviço, lubrificação ou componentes de acoplamento para pedidos repetidos.
Perguntas frequentes
O que devo confirmar sobre o acesso da ferramenta de conformação para usinagem de splines em comparação com brochamento?
Primeiramente, relacione o acesso da ferramenta de conformação ao componente de acoplamento e à função de montagem. Inclua o requisito mensurável no desenho controlado e, quando a compatibilidade depender de ambas as peças, defina o elemento oposto. Para conformação de estrias versus brochamento para recursos de estrias internas, isso evita que uma nomenclatura nominal substitua a geometria que realmente controla o ajuste e a transferência de torque.
O que devo confirmar sobre o investimento em brochamento e o volume para conformação de ranhuras versus brochamento?
Confirme o investimento e o volume da peça brochada no estado final, incluindo qualquer material, tratamento térmico, estado superficial ou dimensional que possa sofrer alterações após o processamento. Caso a exigência dependa de uma localização ou referência específica, indique isso explicitamente para que a produção e a inspeção utilizem a mesma referência.
O que devo confirmar sobre estrias internas cegas versus passantes para modelagem de estrias versus brochamento?
Escolha um método de inspeção que meça a característica especificada no desenho. Medição funcional, medição analítica de estrias, verificações por CMM, inspeção de excentricidade, medição de rugosidade e teste de dureza respondem a perguntas diferentes. Indique qual resultado é necessário para a aceitação, em vez de solicitar um relatório de inspeção genérico. Para Conformação versus Brochamento de Estrias para Elementos Internos de Estrias, aplique esta verificação à interface específica de conformação versus brochamento de estrias mostrada no desenho atual.
O que devo confirmar sobre a faixa de tamanho e o curso da máquina para torneamento de estrias em comparação com o brochamento?
Verifique a faixa de tamanho e o curso da máquina com a peça de acoplamento real e as condições de montagem pretendidas. O engate efetivo, a folga, o movimento axial, a temperatura e o desgaste em um cubo de substituição podem influenciar o comportamento da conexão. Um novo eixo não deve ser aceito ou rejeitado apenas pela sensação tátil quando houver um requisito de ajuste mensurável.
O que devo confirmar sobre as condições do material para a conformação de ranhuras em comparação com o brochamento?
Vincule a condição do material às características que determinam a rotação na montagem. O desenho deve deixar clara a referência de datum e qualquer relação de excentricidade ou posição. Se o tratamento térmico ou o acabamento da usinagem puderem deslocar a característica, inspecione a relação na etapa que representa a peça acabada.
Da decisão de engenharia ao controle de produção
Uma vez definida a interface, traduza cada decisão funcional em uma característica de desenho que possa ser fabricada e inspecionada. Evite deixar relações importantes apenas em notas de e-mail. Dimensões, referências, condições de tratamento térmico e requisitos de aceitação devem ser controlados por revisão para que a equipe de produção e a equipe de inspeção trabalhem com a mesma definição. Para trabalhos repetidos, mantenha a mesma referência e base de medição, a menos que o requisito de montagem mude. Em uma solicitação de cotação (RFQ) para usinagem de spline versus brochamento, mantenha este ponto vinculado ao elemento de acoplamento, ao esquema de referência e ao método de aceitação da peça acabada.
Para as primeiras peças, priorize as características que comprovam a compatibilidade da montagem: geometria dos dentes, ajuste de acoplamento, relação com os mancais ou ressaltos de localização, condição do tratamento térmico e qualquer excentricidade crítica. Registre o método de medição juntamente com o resultado. Em pedidos repetidos, usar a mesma configuração de referência e abordagem de medição facilita o reconhecimento de mudanças de tendência e reduz disputas causadas por diferentes interpretações de inspeção. Quando a função ou o elemento de acoplamento mudar, revise este ponto em vez de manter a suposição anterior. Em uma solicitação de cotação (RFQ) para conformação de estrias versus brochamento, mantenha este ponto vinculado ao elemento de acoplamento, ao esquema de referência e ao método de aceitação da peça acabada.
Quando a aplicação operacional muda, reabra a revisão de engenharia em vez de presumir que a especificação antiga continua adequada. Torque mais alto, maior impacto, inversões mais frequentes, lubrificação diferente ou um novo componente de acoplamento podem alterar o contato e o desgaste, mesmo que a dimensão nominal da estria permaneça a mesma. O desenho deve evoluir de acordo com os requisitos reais de montagem. Para este tópico, relacione essa decisão ao componente de acoplamento e à revisão do desenho usada na solicitação de cotação. Ao analisar a conformação da estria versus brochamento, revisite este ponto sempre que o componente de acoplamento, a condição do material ou a aplicação operacional mudarem.
Prepare a solicitação de cotação (RFQ).
- Desenho 2D atual e revisão
- Componente de acoplamento e definição de spline
- Materiais, tratamento térmico e acabamentos funcionais
- Torque, velocidade, ciclo de trabalho e ambiente
- Quantidade e documentação de inspeção necessária
Uma análise completa combina o desenho, a interface de acoplamento, a condição do material, a aplicação, a quantidade e as expectativas de inspeção. Quando esses dados são definidos antecipadamente, os fornecedores podem planejar as ferramentas, o tratamento térmico, o acabamento e a medição em torno do mesmo requisito funcional, reduzindo os ciclos de esclarecimento antes da primeira peça. Nesta análise, o critério de aceitação útil é aquele que pode ser rastreado até uma característica funcional do desenho. Para conformação de estrias versus brochamento para recursos de estrias internas, aplique esta verificação à interface específica de conformação versus brochamento mostrada no desenho atual.
Transforme o guia em uma solicitação de cotação (RFQ).
Envie o desenho controlado, a interface de acoplamento, as condições do material e as informações sobre a capacidade de processamento para análise técnica.
Solicite um orçamento
























