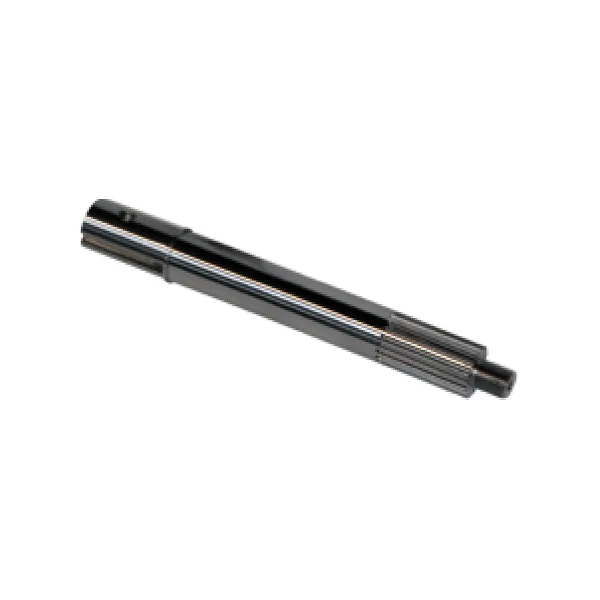
C45 İndüksiyonla Sertleştirilmiş Kamalı Mil
Özel, çizimle tanımlanmış güç aktarım arayüzleri için HRC55-60 sertliğe kadar indüksiyonla sertleştirilmiş C45 harici spline şaft.
C45 İndüksiyonla Sertleştirilmiş Kamalı Mil — Bu C45 dıştan takmalı mil, işlenmiş bir kama arayüzünü indüksiyonla sertleştirilmiş bir yüzey koşuluyla birleştirir. Bu ürün, HRC55-60 sertliğine kadar indüksiyonla sertleştirilmiş C45 malzemesi kullanır. Son diş geometrisi, mil boyutları ve uyumu, kamanın gerçek göbek, dişli, manşon veya tahrik hattı bağlantısına uyacak şekilde müşteri çizimine göre üretilir.
Ürün genel bakışı
Bu C45 dıştan takmalı mil, işlenmiş bir kama arayüzünü indüksiyonla sertleştirilmiş bir yüzey koşuluyla birleştirir. Bu ürün, HRC55-60 sertliğine kadar indüksiyonla sertleştirilmiş C45 malzemesi kullanır. Son diş geometrisi, mil boyutları ve uyumu, kamanın gerçek göbek, dişli, manşon veya tahrik hattı bağlantısına uyacak şekilde müşteri çizimine göre üretilir.
Fiyat teklifi için, kamalı mili komple eşleşme arayüzünün bir parçası olarak tanımlayın. Diş geometrisi, bitişik mil yatakları, omuzlar, oluklar, dişler ve yatak yuvaları, işlevsel referans noktalarından boyutlandırılmalıdır, böylece bitmiş mil, çalıştığı aynı ilişkide incelenebilir. Bu sayfada listelenmeyen boyutlar, müşteri onaylı çizime göre üretilir.
Teknik özellikler
Aşağıdaki değerler bu ürün konfigürasyonunu açıklamaktadır. Gösterilmeyen herhangi bir boyut, tolerans, değer veya uyum, üretimden önce talep çiziminde belirtilmelidir.
| Malzeme | C45 |
|---|---|
| Isıl işlem | İndüksiyonla sertleştirme |
| Sertlik | HRC55-60 |
| Hassas tanımlama | DIN3963-7 sınıfı |
Spline geometrisi ve eşleştirme arayüzü
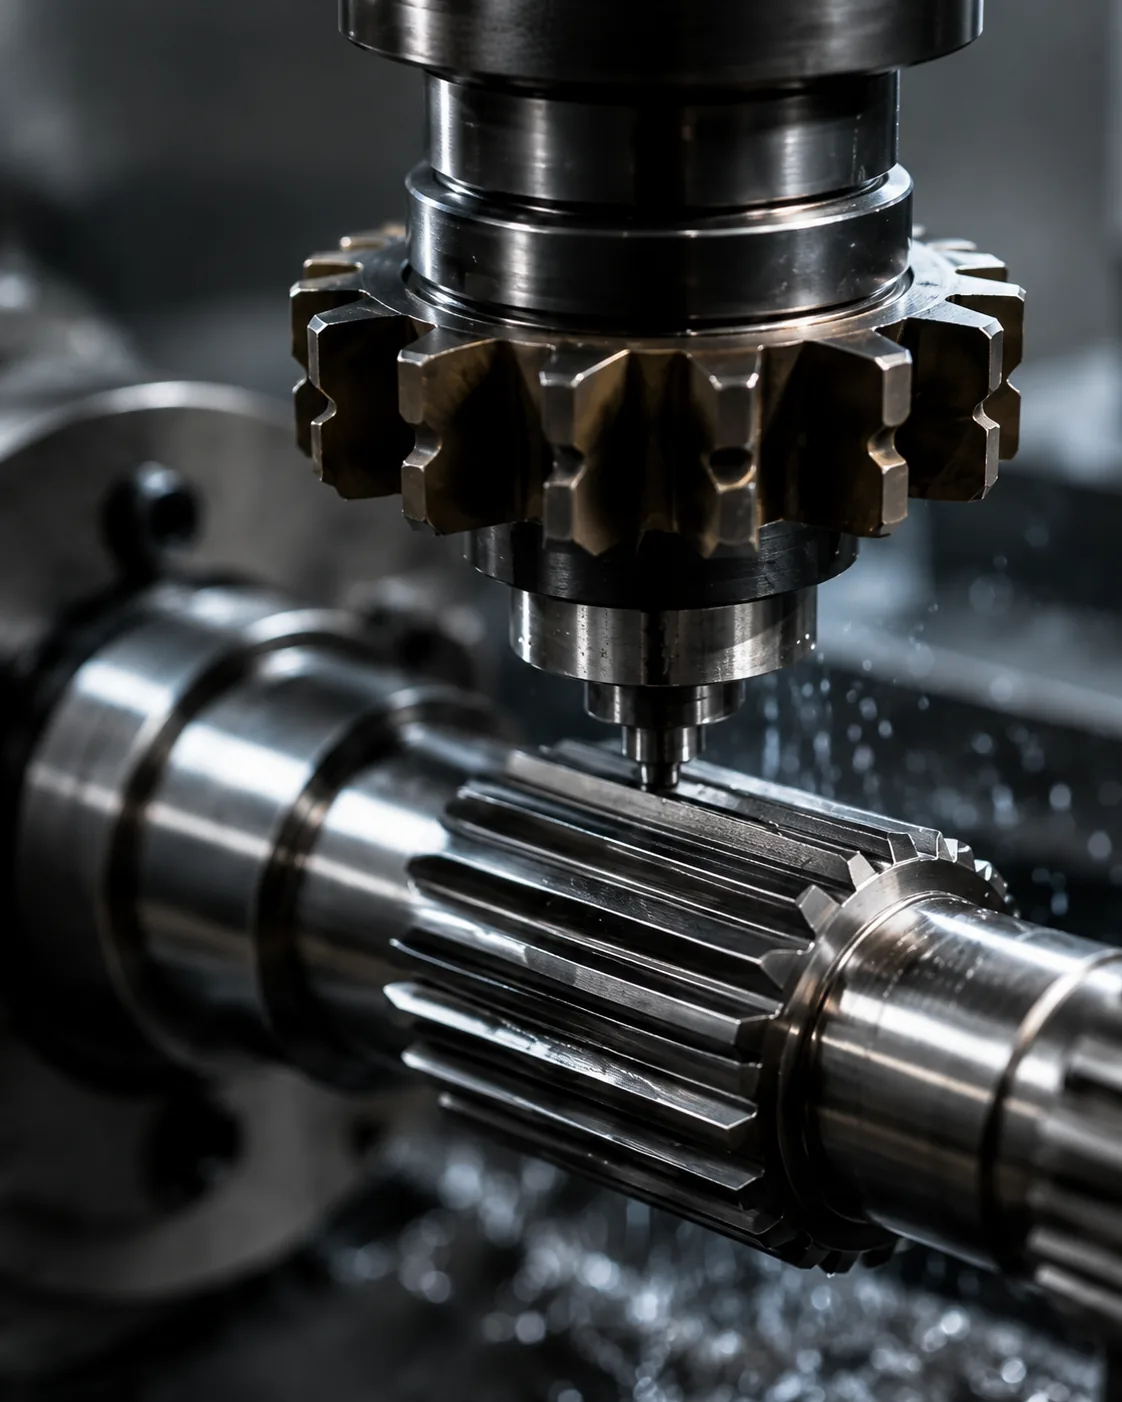
Mil çapına göre tek başına kama seçilemez. Modül veya adım sistemi, diş sayısı, basınç açısı, ana ve ikincil çaplar, etkili kavrama, diş kalınlığı veya boşluk genişliği esası, uç boşluğu ve eşleşen elemanla gerekli uyumu doğrulayın. Bağlantının eksenel olarak kayması amaçlanıyorsa, hareket mesafesini, yağlama yöntemini ve izin verilen boşluğu da belirtin. Sabit ise, eksenel konumu ve itme kuvvetini taşıyan veya ona tepki veren özellikleri tanımlayın.
Kama, yatak yuvası, dişli, conta yüzeyi veya konumlandırma omuzu ile birlikte çalıştığında referans ilişkileri önemlidir. Bir diş formu tek başına tolerans dahilinde olsa bile, kama ekseni fonksiyonel millerle ilişkili olarak kontrol edilmezse düzensiz temas oluşturabilir. Montaj performansını koruduğu durumlarda yalnızca salınım, konum veya eş merkezlilik gereksinimlerini çizime ekleyin ve hem işleme hem de muayene için kullanılan referans noktasını belirtin.
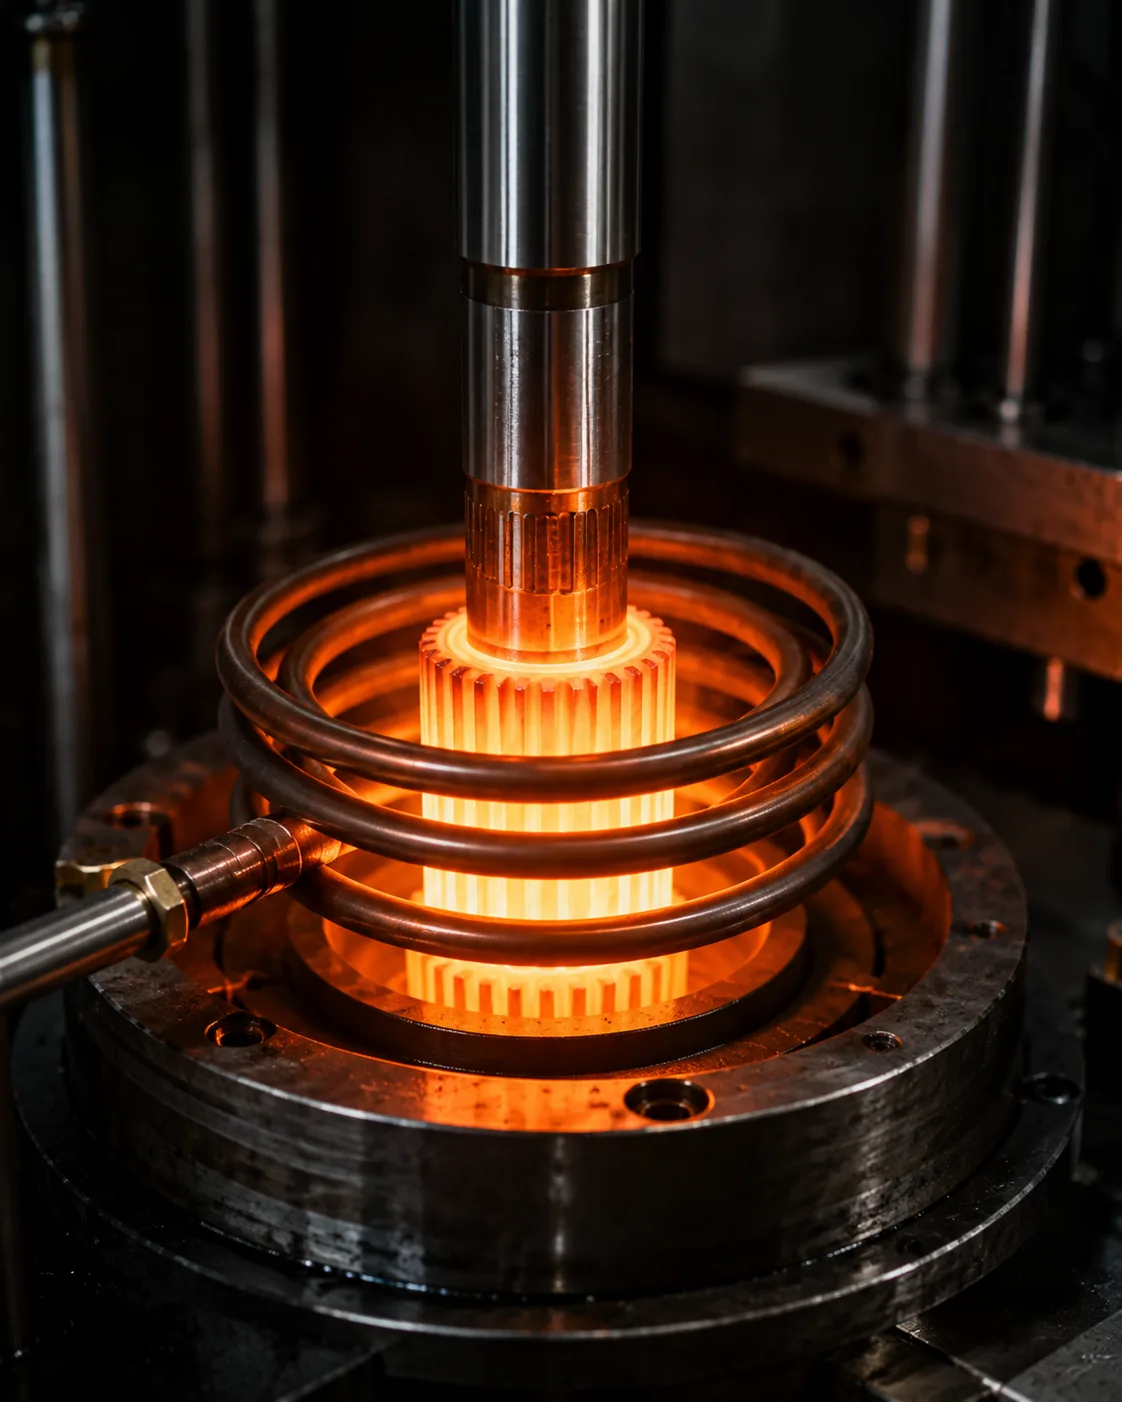
Malzeme, ısıl işlem ve yüzey durumu
Bu konfigürasyon için C45 standardı, HRC55-60 sertliğine kadar indüksiyonla sertleştirme ile birlikte belirtilmiştir. İndüksiyonla sertleştirme lokalize bir ısıl işlemdir, bu nedenle çizimde fonksiyonel sertleştirilmiş bölge ve farklı bir durumu koruması gereken yüzeyler belirtilmelidir. Sertlik derinliği, geçiş bölgesi veya çekirdek özellikleri kritik ise, yalnızca yüzey sertliğine güvenmek yerine bu gereksinimleri çizime ekleyin.
Malzeme durumu, ısıl işlem ve son işlem, tek bir işlem zinciri olarak incelenmelidir. Isıl işlemden önce kaba işleme, daha sonraki son işlemler için malzeme bırakabilir; ısıl işlem, boyut veya düzgünlüğü değiştirebilir; son taşlama veya sert son işlem, yalnızca toleransı veya yüzey durumu gerektiren özelliklerde gerekebilir. Onaylanmış tasarımın bir parçası olmadığı sürece gereksiz bir işlem önermek yerine, son işlem gereksinimini belirtin.
Başvuru ve görev değerlendirmesi
Bağlantı düzeneği ve çalışma koşulları, bu konfigürasyonun uygun olduğu yerleri belirler. Tipik teklif talebi bilgileri arasında, bağlantı iç dişlisi, iletilen tork, dönüş hızı, şok veya ters yük, yağlama, çalışma ortamı ve bağlantının sabit olup olmadığı veya eksenel harekete izin verip vermediği yer alır.
Yeni bir tasarım için, beklenen sürekli ve tepe torkunu, hız aralığını, çalışma döngüsünü, şok veya ters yükü, şaftla etkileşime giren radyal veya eksenel yükleri, yağlamayı ve çevresel maruziyeti paylaşın. Yedek bir bileşen için, eşleşen parçayı ve aşınma desenlerinin fotoğraflarını ekleyin. Sürtünme, asimetrik yan cilalama, çukurlaşma veya gevşeklik, yedek geometri kesinleşmeden önce düzeltilmesi gereken hizalama, uyum veya yağlama sorunlarını gösterebilir.
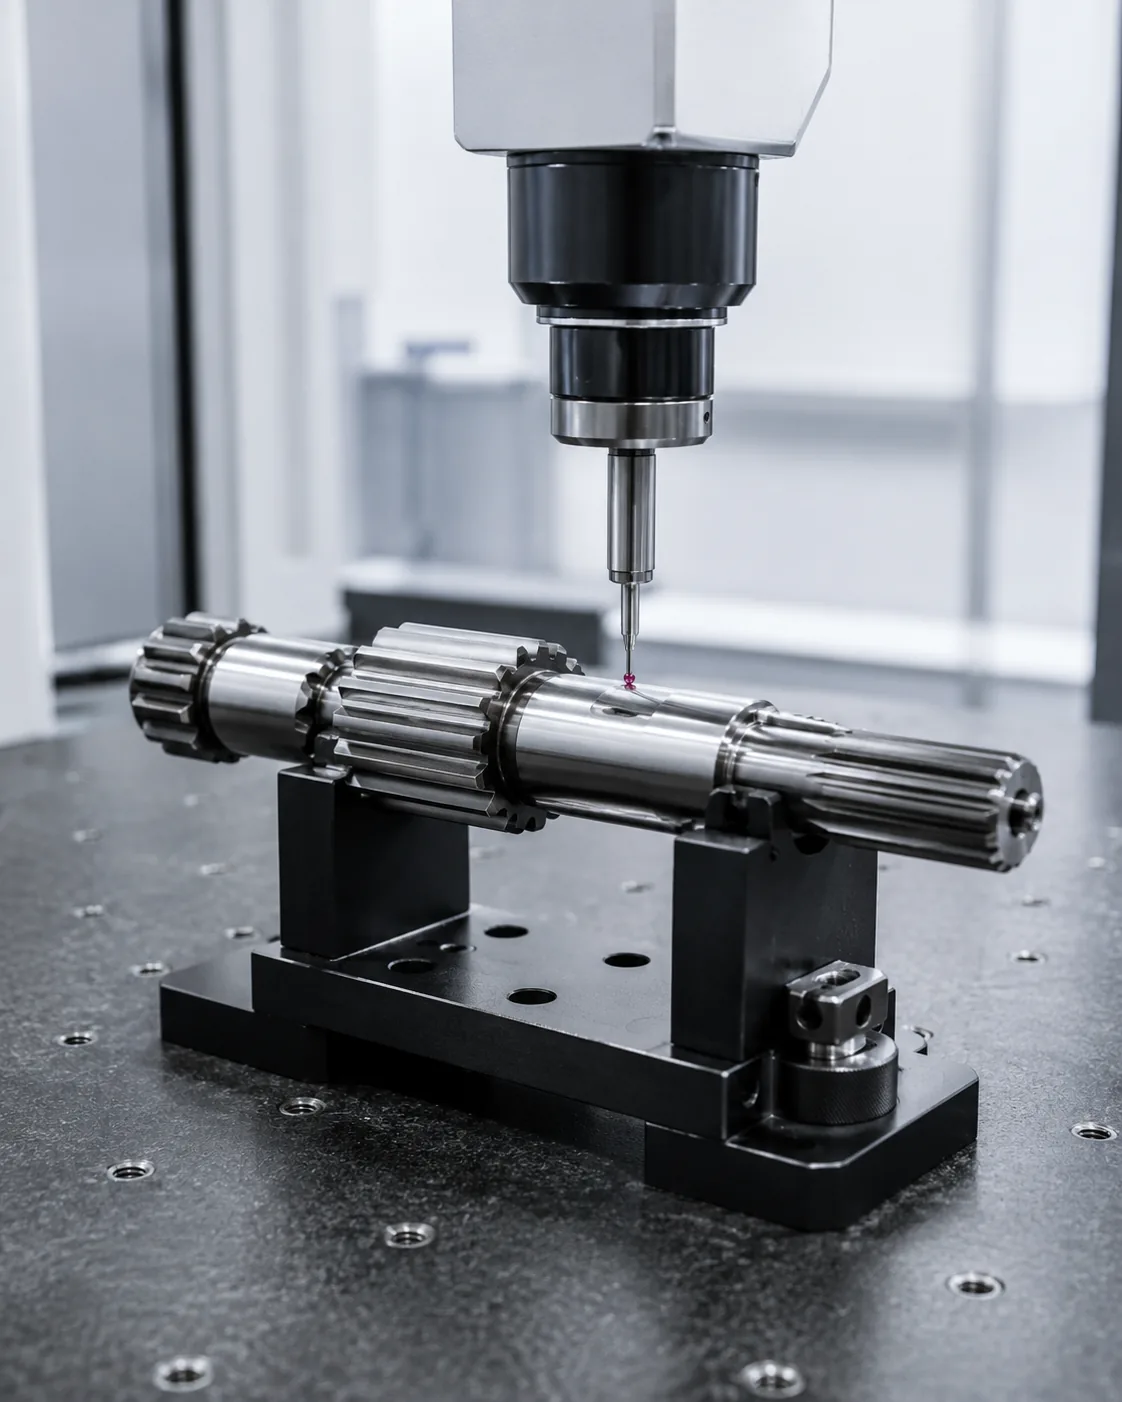
Denetim ve kalite planlaması
Muayene, montajı ve tork transferini kontrol eden özelliklerle bağlantılı olmalıdır. Çizime bağlı olarak, bu, fonksiyonel kamalı mil ölçümü, analitik diş ölçümü, CMM kontrolleri, uygun yerlerde pim veya bilyeler üzerinden ölçüm, salınım kontrolü, yüzey pürüzlülüğü ölçümü ve sertlik testini içerebilir. Ölçüm yöntemi, tedarikçi ve müşterinin aynı özelliği aynı şekilde değerlendirebilmesi için tolerans tanımıyla eşleşmelidir.
Isıl işlem görmüş miller için, sertlik ölçümünün yapılacağı yeri ve gereksinimin yalnızca yüzey sertliğiyle mi yoksa kasa derinliği ve çekirdek durumuyla da mı ilgili olduğunu belirleyin. Entegre dişli ve kamalı parçalar için, her bir özelliği ayrı ayrı kontrol etmek yerine, diş sistemleri ve yataklar arasındaki ilişkiyi incelemeyi planlayın. İlk ürün raporları, uyum ve fonksiyonel hizalamayı gösteren kritik çizim özelliklerine odaklanmalıdır.
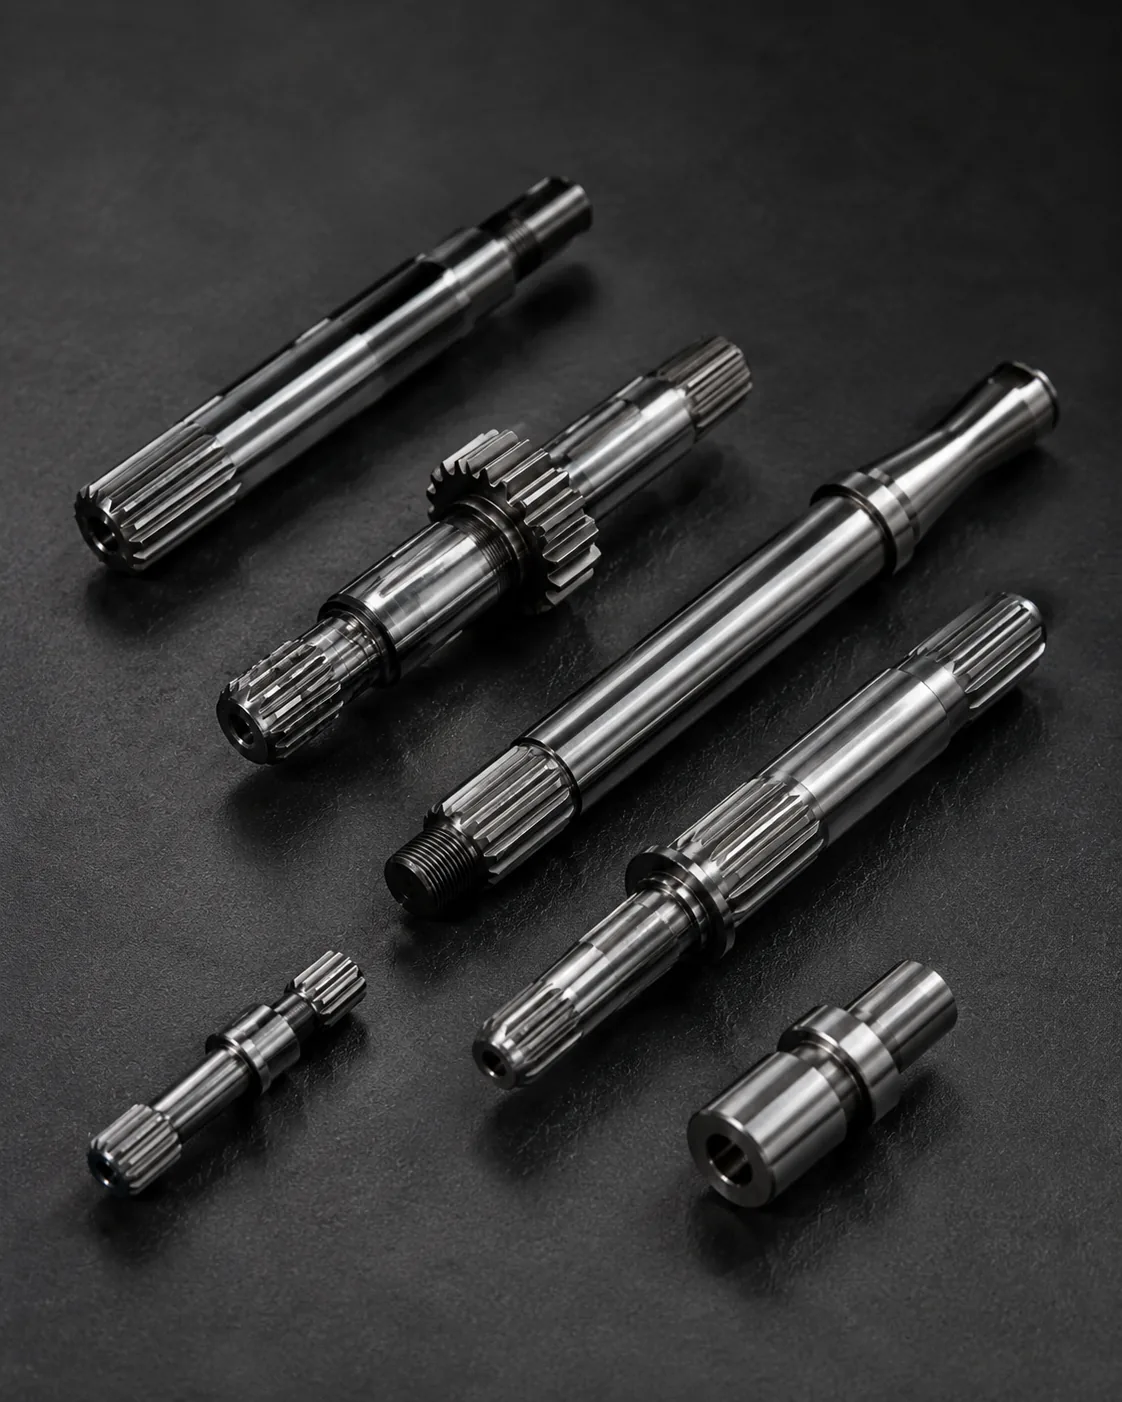
Özelleştirme ve çizim kontrol listesi
Ever-Power, kontrollü bir çizimden veya boyutlandırılmış bir arayüz tanımından özel geometrileri değerlendirebilir. Fiyat teklifi hazırlamak için lütfen montajınıza uygun olan aşağıdaki maddeleri ekleyin:
- Revizyon seviyesi, referans noktaları ve eksiksiz spline tanımıyla birlikte 2 boyutlu çizim.
- Göbek, manşon, dişli veya çatal geometrisi ve gerekli sabit veya kayar geçme
- Malzeme kalitesi, ısıl işlem koşulu, sertlik ve fonksiyonel yüzey kalitesi gereksinimleri
- Tork, hız, şok veya ters yük, çalışma döngüsü, yağlama ve çalışma ortamı
- Kritik salınım, eş merkezlilik, eksenel konum ve yatak veya sızdırmazlık arayüzü gereksinimleri
- Sipariş miktarı, prototip veya ilk numune gereksinimi ve istenen muayene dokümanları
Bu konfigürasyon için lütfen ayrıca şunları da onaylayın: Kama modülü veya adımı; diş sayısı; basınç açısı; ana ve ikincil çaplar; kama uzunluğu; toplam uzunluk; uyum sınıfı; çizim esasları; belirtilen hassasiyet tanımı için standart esaslar.
İlgili seçenekleri karşılaştırın Dıştan Dişli Şaftlar aralığı veya kullanın kamalı mil çizimi kontrol listesi Teklif talebini göndermeden önce.
Kurulum, bakım ve arıza riski kontrolleri
Montajdan önce, her iki birleşme parçasının da temiz, hasarsız ve boyut olarak uyumlu olduğundan emin olun. Geçme sırasında sıkışan bir kama bağlantısını zorlamayın; montaj kuvveti uygulamadan önce çapakları, hizalamayı, uyumu ve adımı kontrol edin. Yağlama gerekiyorsa, yalnızca şaft malzemesinden bir yağlayıcı seçmek yerine, makine veya tahrik sistemi için belirtilen yağlayıcıyı ve servis aralığını kullanın.
Servis sırasında, aşınma izleri, çukurlaşma, anormal yan yüzey cilası, korozyon, gevşeklik ve boşluktaki değişiklikler açısından kontrol edin. Bu belirtiler şafttan, eşleşen elemandan, destek yataklarından veya montaj hizalamasından kaynaklanabilir. Sadece gözle görülür şekilde aşınmış parçayı, eşleşen bağlantıyı kontrol etmeden değiştirmek, aynı arıza mekanizmasının devam etmesine neden olabilir.
Tekrarlanabilir üretim için tasarım inceleme notları
Tekrarlanabilirlik, nominal bir kama bağlantısından daha fazlasına bağlıdır. Çizim revizyonunu, eşleşen bileşeni, referans şemasını ve üzerinde anlaşılan muayene yöntemini konfigürasyon kontrolü altında tutun. Eşleşen göbek, yatak düzeni, ısıl işlem veya çalışma görevi değişirse, arayüzü tekrar gözden geçirin çünkü fiziksel olarak uyan bir şaft aynı temas düzenini, boşluğu veya yük dağılımını koruyamayabilir.
Bir şaft üzerinde birden fazla özellik üretildiğinde, tolerans dağılımı fonksiyona göre yapılmalıdır. Yatak yuvaları normalde dönüşü kontrol eder, omuzlar eksenel konumu kontrol eder ve kama veya dişli özellikleri torku iletir. Çizim, bu ilişkileri görünür kılmalıdır, böylece üretim planı sabit referans noktaları kullanabilir ve denetim planı montaj mantığını yeniden üretebilir. Bu, özellikle ısıl işlemden sonra, düzlük veya özellik ilişkisi değişebileceği ve seçilen yüzeylerde son işlem gerekebileceği durumlarda önemlidir.
Tedarik sürecinde, işlevsel bir gereksinimi korumayan işlem detaylarını belirtmekten kaçının. Bir tedarikçi, aynı nihai geometriyi karşılarken farklı takım veya makine sıralamaları seçebilir. Teklif talebini ölçülebilir kabul kriterlerine odaklayın: malzeme, ısıl işlem, sertlik, diş geometrisi, uyum, salınım, yüzey kalitesi, boyutlar ve gerekli raporlar. Bu, tekliflerin karşılaştırılabilir olmasını sağlarken verimli bir süreç rotasına olanak tanır.
Üretim çizimi gereksinimleri
Üretim için, yalnızca nominal kama boyutunu değil, tam eşleşme arayüzünü tanımlayın. Çizim, diş sistemini, etkili kavramayı, toplam uzunluğu, bitişik yatakları ve omuzları, referans noktalarını, gerekli salınımı, malzeme durumunu ve varsa fonksiyonel yüzey işlemini göstermelidir. Parça mevcut bir şaftın yerine geçecekse, hangi boyutların aşınmamış özelliklerden ölçüldüğünü belirtin ve mevcutsa eşleşen göbek, manşon, çatal veya dişli bilgilerini sağlayın.
Ayrıca, mühendislik incelemesini etkileyen işletme bilgilerini de belirtin: iletilen tork, dönme hızı, ters yönde veya ani yük, yağlama, kirlenme, sıcaklık, eksenel hareket ve beklenen montaj yöntemi. Bu girdiler, üretim ve muayene planının gerçek bağlantıyla uyumlu hale getirilmesine yardımcı olur. Kritik muayene özellikleri çizimde belirtilmelidir, böylece ilk örnekler ve tekrarlanan siparişler için aynı kabul esasları kullanılabilir.
Sıkça sorulan sorular
Bu sorular, bir kamalı mil talebini üretilebilir ve denetlenebilir bir çizime dönüştürmek için en sık ihtiyaç duyulan bilgileri kapsamaktadır.
Bu kamalı şaft için fiyat teklifi verilebilmesi için hangi bilgilere ihtiyaç duyulmaktadır?
Kontrollü çizimi, miktarı, eşleşen kama bilgilerini, malzeme ve ısıl işlem gereksinimlerini, tork ve hızı, çalışma ortamını ve ihtiyacınız olan muayene kayıtlarını gönderin. Çizim eksikse, üretim öncesi teknik inceleme sırasında çözülebilmeleri için eksik boyutları belirtin.
Eğri geometrisi özelleştirilebilir mi?
Evet, özel modül veya adım, diş sayısı, basınç açısı, çaplar, kavrama ve bitişik şaft özellikleri, eşleşen arayüz ve görev açısından değerlendirilebilir. Diş geometrisindeki herhangi bir değişiklik, uyumu, teması ve değiştirilebilirliği değiştirdiği için eşleşen elemanla karşılaştırılmalıdır.
Sertlik nasıl belirtilmelidir?
Ölçüm yerini ve ilgiliyse kasa derinliği veya çekirdek gereksinimlerini, sertlik değeriyle birlikte belirtin. Tek bir sertlik değeri, özellikle lokalize veya kasa sertleştirme işlemleri kullanıldığında, şaftın tamamının durumunu otomatik olarak tanımlamaz.
Piyasadaki arz fazlası nasıl kontrol edilmelidir?
Salınımı, yatak mili, kılavuz çapı veya dişli referansı gibi işlevsel bir referans noktasına bağlayın. Tolerans, mümkün olduğunca sıkı olmaktan ziyade, montajı ve teması korumalıdır. Referans noktasını ve ölçüm koşulunu çizimde gösterin.
Aşınmış bir şaft değiştirilirken nelere dikkat edilmelidir?
Milin yanı sıra, eşleşen göbeği veya manşonu da inceleyin. Mümkün olan yerlerde aşınmamış bölgeleri ölçün ve sürtünme, çukurlaşma, asimetrik temas veya gevşekliği belgeleyin. Bu gözlemler, normal aşınmayı uyum, hizalama veya yağlama sorunlarından ayırt etmeye yardımcı olur.
Fiyat teklifi isteyin
- Kontrollü çizim ve revizyon
- Eşleşen spline/arayüz bilgileri
- Malzeme ve ısıl işlem gereksinimi
- Çalışma görevi ve ortamı
- Miktar ve denetim dokümantasyonu
Çizimi ve uygulama detaylarını aşağıdaki talep formu aracılığıyla gönderin. Teknik inceleme, birleştirme arayüzü, malzeme durumu, fonksiyonel referans noktaları, çalışma görevi ve muayene gereksinimlerine odaklanacak, bu nedenle fiyat teklifi gerçek bileşen tanımına göre verilecektir.
Teknik fiyat teklifi isteyin
Çizimi, eşleşen kama bağlantısını, malzeme durumunu, miktarı, tork/hız bilgilerini ve muayene gereksinimlerini gönderin.